Razumijevanje naziva dijelova CNC strojeva ključno je za svakoga tko radi s modernom strojnom opremom. Svaka komponenta - od vretena do upravljačkog sustava - igra ključnu ulogu u točnosti, brzini i pouzdanosti. Ovaj vodič vodi vas kroz svaki glavni CNC dio kako biste mogli raditi pametnije i izbjeći skupe pogreške.
Što je CNC stroj
CNC stroj je računalno upravljani proizvodni sustav koji izvodi precizno rezanje, bušenje, glodanje i oblikovanje materijala. Interpretacijom digitalnih uputa, CNC tehnologija pruža neusporedivu točnost, ponovljivost i učinkovitost u modernim inženjerskim i proizvodnim procesima.
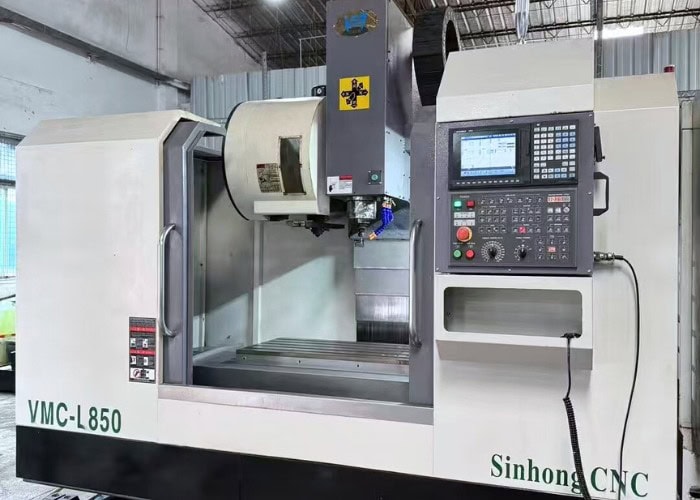
CNC (računalno numeričko upravljanje) stroj je programabilni proizvodni alat koji automatizira zadatke obrade pomoću G-koda. Umjesto oslanjanja na ručni rad, CNC strojevi slijede digitalne upute za pomicanje vretena, alata i radnog stola s izuzetnom preciznošću - često postižući tolerancije od ±0.01 mm.
Po mom iskustvu s obradom, CNC strojevi transformiraju 3D CAD dizajne u fizičke komponente putem kontroliranih putanja alata. Ovi strojevi obično uključuju:
- Sustav upravljanja gibanjem: Koordinira osi X, Y, Z (i dodatne) pomoću servo ili koračnih motora.
- Sustav vretena i alata: Vrti alate za rezanje brzinom od 6,000 do 30 000 okretaja u minuti, ovisno o materijalu.
- Kontroler (MCU): Interpretira G-kod, upravlja brzinama, pomacima i izmjenama alata.
- Senzori povratne veze: Omogućuju točnost položaja u stvarnom vremenu putem enkodera i kugličnih vijaka.
CNC strojevi podržavaju širok raspon operacija - glodanje, tokarenje, bušenje, narezivanje navoja, graviranje - i mogu raditi s metalima, plastikom, kompozitima i drvom. Njihova automatizacija smanjuje ljudske pogreške, povećava dosljednost i ubrzava proizvodnju, što CNC tehnologiju čini bitnom u zrakoplovnoj, automobilskoj, medicinskoj, robotskoj i prototipnoj industriji.
Uobičajene vrste CNC strojeva
Moderni CNC strojevi rade putem precizne koordinacije ključnih komponenti, uključujući kontroler, vreteno, motore, sustav alata, dovod rashladne tekućine, steznu glavu i senzore. Razumijevanje načina rada svakog dijela omogućuje inženjerima da poboljšaju točnost, održe pouzdanost stroja i optimiziraju učinkovitost proizvodnje.
U modernoj proizvodnji široko se koriste uobičajeni CNC strojevi za izradu visokopreciznih dijelova s izvrsnom ponovljivošću. Na temelju metoda obrade i primjena, najčešće vrste uključuju:
• CNC glodalice
CNC glodalice koriste rotirajući alat za rezanje za uklanjanje materijala dok se alat i/ili obradak pomiču duž više osi (X, Y, Z, a ponekad i 4. ili 5. osi). Idealne su za obradu složenih geometrija kao što su džepovi, utori, konture i 3D površine. CNC glodanje se obično koristi za prizmatične dijelove, kalupe, zrakoplovne komponente i precizna kućišta koja zahtijevaju uske tolerancije i finu završnu obradu površina.
• CNC tokarski strojevi
CNC tokarski strojevi dizajnirani su za tokarske operacije, gdje se obradak okreće oko središnje osi dok stacionarni alati za rezanje oblikuju vanjske ili unutarnje površine. Ovi strojevi su vrlo učinkoviti za proizvodnju cilindričnih i rotacijskih dijelova kao što su osovine, čahure, rukavci, navoji i prirubnice. CNC tokarski strojevi pružaju izvrsnu koncentričnost, kružnost i ponovljivost, što ih čini prikladnima i za izradu prototipova i za proizvodnju velikih serija.
• Specijalizirani CNC strojevi
Specijalizirani CNC strojevi izrađeni su za specifične zadatke obrade koje standardni glodalice ili tokarski strojevi ne mogu učinkovito obavljati. To uključuje CNC bušilice za izradu rupa velikom brzinom, CNC brusilice za ultra fine površinske obrade i uske tolerancije, EDM strojeve za obradu tvrdih ili složenih materijala sa zamršenim detaljima i CNC glodalice za brzo rezanje drva, plastike i kompozitnih materijala. Ovi strojevi proširuju mogućnosti CNC proizvodnje i podržavaju specijalizirane industrijske primjene.
Dijelovi CNC glodalice
CNC glodalica uklanja materijal pomoću rotirajućeg alata za rezanje u kombinaciji s preciznim višeosnim kretanjem. Razumijevanje dijelova CNC glodalice pomaže inženjerima i kupcima da procijene točnost obrade, učinkovitost proizvodnje i izvedivost složenih geometrija.

CNC glodanje je subtraktivni proizvodni proces, a njegove ukupne performanse ovise o tome kako sljedeće ključne komponente rade zajedno:
1. Vreteno i motor
Vreteno pokreće alat za rezanje i određuje stabilnost rezanja. Tipične brzine vretena kreću se od 6,000 do 24 000 okretaja u minuti. Krutost vretena i kvaliteta ležaja izravno utječu na završnu obradu površine, točnost rezanja i vijek trajanja alata.
2. Držač alata i alati za rezanje
Držači alata kao što su BT, HSK i ER osiguravaju koncentričnost između vretena i alata za rezanje. Čak i odstupanje od 0.01 mm može smanjiti vijek trajanja alata za 10–20% i negativno utjecati na kvalitetu površine.
3. Automatski mjenjač alata (ATC)
ATC omogućuje korištenje više alata u jednom postavljanju, što omogućuje složene operacije obrade bez ručne intervencije. To poboljšava konzistentnost obrade, smanjuje vrijeme podešavanja i skraćuje vrijeme isporuke.
4. Radni stol
Radni stol obično je izrađen od lijevanog željeza i opremljen T-utorima za stezne uređaje. Pravilno pričvršćivanje na stolu ključno je za održavanje dimenzijske točnosti i sprječavanje pomicanja dijela tijekom rezanja.
5. Stup i baza
Stup i baza čine strukturni temelj stroja. Pružaju krutost i prigušivanje vibracija, često poboljšano epoksidnim granitom, što je bitno za stabilnu obradu i dosljednu kvalitetu dijelova.
6. X/Y/Z osi, kuglični vijci i servo pogoni
Ovi sustavi gibanja kontroliraju pozicioniranje alata i obratka. U stabilnim uvjetima obično podržavaju točnost pozicioniranja od ±0.01 mm ili bolje, što izravno utječe na dimenzijsku preciznost.
7. Sustav za uklanjanje rashladne tekućine i strugotine
Učinkovito hlađenje i odvod strugotine kontroliraju toplinu rezanja, sprječavaju kvar alata i smanjuju stvaranje neravnina, posebno kod operacija velike brzine ili teškog rezanja.
8. CNC kontroler i upravljačka ploča
CNC kontroler izvršava G-kod i sinkronizira kretanje osi, brzinu vretena i izmjenu alata. Stabilan sustav upravljanja minimizira pogreške operatera i osigurava ponovljive rezultate obrade.
Dijelovi CNC tokarilice
CNC tokarski strojevi oslanjaju se na precizno koordinirane komponente za učinkovitu obradu osovina i drugih rotirajućih dijelova. Razumijevanje dijelova CNC tokarskih strojeva pomaže inženjerima i nabavnim timovima da procijene mogućnosti obrade, stabilnost i kvalitetu konačnog dijela.
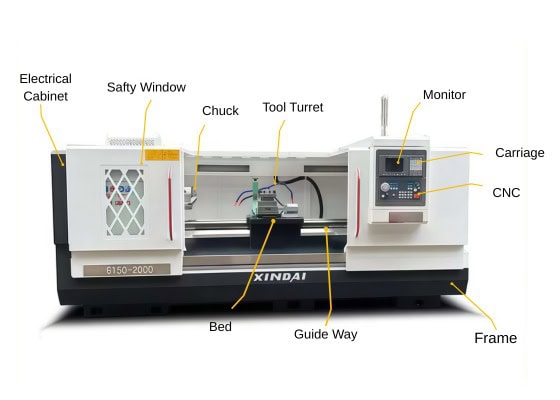
CNC tokarilica je optimizirana za proizvodnju rotacijskih komponenti kao što su osovine, čahure, prirubnice i navojni dijelovi. Njene performanse ovise o interakciji sljedećih komponenti:
1. Glava i vreteno
Vreteno se nalazi u glavi stroja, što osigurava stabilnu rotaciju i okretni moment. Tipične brzine vretena kreću se od 3,000 do 6,000 okretaja u minuti. Stabilnost vretena izravno utječe na kružnost, odstupanje i površinsku obradu. Toplinski pomak tijekom dugih proizvodnih ciklusa može uzrokovati postupne dimenzijske promjene.
2. Stezna glava / čahura
Stezna glava ili stezna čahura učvršćuju obradak. Način stezanja i ponovljivost imaju veliki utjecaj na koncentričnost i izobličenje dijela. Mekane čeljusti ili stezne čahure često se preferiraju za tankostijene ili visokoprecizne dijelove.
3. Krevet i vodilice
Krevet tokarilice obično je izrađen od lijevanog željeza kako bi se osigurala krutost i otpornost na vibracije. Vrste vodilica (linearne vodilice ili kutijaste vodilice) utječu na stabilnost rezanja, nosivost i dugoročnu konzistentnost obrade.
4. Alatna kupola
Revolveri za alate obično drže 8-12 alata i omogućuju automatsko indeksiranje tijekom obrade. Visoka ponovljivost pozicioniranja revolvera smanjuje stopu otpada i poboljšava dosljednost od serije do serije.
5. X/Z osi, kuglični vijci i servo sustavi
Ove komponente gibanja kontroliraju pozicioniranje alata duž uzdužnog i poprečnog smjera. Kada su uvjeti stroja i procesi stabilni, obično podržavaju proizvodne tolerancije od oko ±0.01 mm.
6. Kontravršilica i središte
Kontravršilica pruža dodatnu potporu za duge ili vitke obradke. Pomaže u sprječavanju otklona, vibracija i loše zaobljenosti tijekom tokarskih operacija.
7. Rashladna tekućina, podmazivanje i kontrola strugotine
Pravilno hlađenje i podmazivanje smanjuju trošenje alata i nakupljanje topline. Loša kontrola strugotine može dovesti do neravnina, grube površine i dimenzijskog pomaka.
8. CNC kontroler
CNC kontroler izvršava cikluse tokarenja kao što su gruba obrada i narezivanje navoja na temelju G-kod instrukcija. Poboljšava ponovljivost, smanjuje ovisnost o operateru i povećava ukupnu učinkovitost obrade.
Dijelovi CNC glodalice u odnosu na dijelove CNC tokarilice
Kako bismo bolje razumjeli kako različiti CNC strojevi obavljaju specifične zadatke obrade, donja tablica uspoređuje ključne dijelove CNC strojeva koji se koriste u CNC glodalicama i CNC tokarilicama. Ova usporedba pomaže inženjerima i kupcima da brzo procijene mogućnosti stroja, prikladnost primjene i učinkovitost proizvodnje.
| Dio CNC stroja | CNC glodalica | CNC tokarski stroj | Utjecaj na strojnu obradu |
| Primarno načelo gibanja | Alat se okreće, obradak se pomiče duž osi X/Y/Z | Obradak se okreće, alat se pomiče duž X/Z osi | Određuje geometriju dijela i strategiju obrade |
| Vreteno | Vreteno velike brzine (6,000–24,000 okretaja u minuti, do 30,000 okretaja u minuti) | Vreteno srednje brzine i visokog okretnog momenta (3,000–6,000 o/min) | Utječe na završnu obradu površine, stabilnost rezanja i vijek trajanja alata |
| Sustav za držanje alata | Držači alata BT / HSK / ER | Alatna kupola s alatima za tokarenje | Utječe na krutost alata i fleksibilnost podešavanja |
| Automatski izmjenjivač alata (ATC) | Uobičajeno; podržava više operacija glodanja u jednom postavu | Integrirano putem indeksiranja revolverske glave alata | Izravno utječe na učinkovitost i vrijeme ciklusa |
| Metoda radnog držanja | Pribori, stezaljke, škripci na stolu s T-utorima | Stezna glava, stezna čahura, mekane čeljusti | Utječe na koncentričnost, deformaciju i ponovljivost |
| Struktura stroja | Stup i baza s pomičnim stolom ili portalom | Kruti krevet s glavnim i kontravršilicom | Određuje otpornost na vibracije i dugoročnu stabilnost |
| Linearne osi | X / Y / Z (opcionalno 4. / 5. os) | X / Z (opcionalno Y-os na tokarskim centrima) | Kontrolira složenost geometrije i toleranciju |
| Kuglični vijci i servo pogoni | Brzo pozicioniranje, ±0.01 mm ili bolje | Visoka krutost, tipično ±0.01 mm u proizvodnji | Definira točnost pozicioniranja i ponovljivost |
| Kontravršilica / Sustav potpore | Obično nije potrebno | Neophodno za duga vratila i vitke dijelove | Sprječava otklon i vibracije |
| Rashladna tekućina i kontrola strugotine | Veliki volumen rashladne tekućine i odvod strugotine | Fokusirani protok rashladne tekućine i transporter strugotine | Smanjuje toplinu, neravnine i trošenje alata |
| CNC kontroler | Izvršava putanje alata za višeosno glodanje | Izvršava cikluse tokarenja, narezivanja navoja i grube obrade | Sinkronizuje kretanje, brzinu i točnost |
| Tipične primjene | Složene geometrije, džepovi, 3D površine | Osovine, čahure, navoji, rotirajući dijelovi | Pomaže u odabiru pravog stroja za posao |
Koja su ključna razmatranja dizajna za CNC komponente
Projektiranje CNC komponenti zahtijeva uravnoteženje ponašanja materijala, geometrije, tolerancija i proizvodljivosti. Ranim razumijevanjem ovih čimbenika, inženjeri mogu izbjeći nedostatke u obradi, smanjiti troškove i osigurati pouzdane, visokoprecizne performanse.
| Faktor dizajna | Ključne točke | Preporučene vrijednosti / Napomene |
| Izbor materijala | Materijal utječe na čvrstoću, toplinsku stabilnost, obradivost i površinsku obradu. Prelazak s 304SS na 303SS poboljšao je obradivost za 18%. | Metali: 6061-T6, 7075. Plastika: POM, PEEK. Odaberite na temelju cijene i performansi. |
| Geometrija i dizajn značajki | Duboki džepovi, tanke stijenke i podrezi povećavaju otklon alata i rizik od vibracija. Konzistentna debljina stijenke poboljšava dimenzijsku stabilnost. | Metali: 0.8–1.5 mm; Plastika: 1.5–2.5 mm. Dodajte unutarnje radijuse ≥ radijus alata. |
| Tolerancije i kontrola dimenzija | Uske tolerancije povećavaju vrijeme obrade i troškove. Na kritična područja nanesite samo ±0.01–0.02 mm. | Ublažite nekritične tolerancije kako biste smanjili troškove za 10–25%. |
| Pristup alatima i pričvršćivanje | Dijelovi moraju omogućiti čist pristup alatu bez dugog izvlačenja alata. Stabilan fiksator smanjuje vibracije i poboljšava završnu obradu površine. | Za složenije oblike mogu biti potrebne prilagođene mekane čeljusti i dulje vrijeme isporuke. |
| Površinska obrada i naknadna obrada | Premazi poput eloksiranja/platiranja dodaju debljinu. Dizajn mora uzeti u obzir rast i kozmetička očekivanja. | Anodizacija tipa II: +5–25 µm (½ prodire, ½ se širi prema van). |
| Troškovi i učinkovitost proizvodnje | Uklanjanje nepotrebne složenosti smanjuje vrijeme ciklusa i troškove programiranja. Značajke usklađene sa standardnim veličinama alata smanjuju broj podešavanja. | Pojednostavite geometriju kad god je to moguće kako biste smanjili broj koraka obrade. |
Kako nadograditi dijelove CNC stroja
Nadogradnja dijelova CNC strojeva jedan je od najučinkovitijih načina za poboljšanje točnosti, produljenje vijeka trajanja stroja i praćenje brzo napredujućih proizvodnih tehnologija. Prije nadogradnje, inženjeri moraju procijeniti performanse sustava, kompatibilnost i omjer troškova i koristi kako bi osigurali mjerljiva poboljšanja.
CNC nadogradnje obično se usredotočuju na poboljšanje preciznosti, brzine i odziva stroja. Po mom iskustvu, najutjecajnije nadogradnje uključuju prelazak na visokoprecizne servo motore, nadogradnju kugličnih vijaka radi smanjenja povratnog hoda i ugradnju naprednih kontrolera za glatkiju kontrolu kretanja. Nadogradnje softvera - poput poboljšanih CAM postprocesora - također doprinose boljoj kvaliteti površine i smanjenom vremenu ciklusa.
Mehaničke komponente poput linearnih vodilica, vretena i sustava hlađenja mogu se nadograditi kako bi se poboljšala stabilnost i upravljanje toplinom. Međutim, potrošne dijelove poput alata za rezanje, steznih čahura i istrošenih ležajeva uvijek treba zamijeniti, a ne nadograditi, jer izravno utječu na pouzdanost obrade.
Odluka između nadogradnje i zamjene ovisi o troškovima, trenutnom stanju stroja i očekivanom povećanju performansi. Uz pravilno planiranje, nadogradnje mogu lako povećati učinkovitost obrade za 10–30%.
Pitanja i odgovori
Što je CNC VMC i HMC?
Iz mog inženjerskog iskustva, CNC VMC (vertikalni obradni centar) koristi vertikalno vreteno, što ga čini idealnim za precizno glodanje, konturiranje i obradu šupljina. HMC (horizontalni obradni centar) koristi horizontalno vreteno, što nudi brže odvođenje strugotine i 20-40% veću produktivnost za teške rezove. Obično koristim VMC-ove za aluminij, a HMC-ove za čelik ili dijelove za masovnu proizvodnju.
Što je G-kod u CNC-u?
G-kod je osnovni programski jezik koji CNC stroju govori kako se kretati. Koristim G-kod za kontrolu putanja alata, brzina vretena, rashladne tekućine i brzina pomaka. Kodovi poput G00 (brzo), G01 (linearno) i G02/G03 (lukovi) definiraju svako kretanje. Precizno programiranje G-kodom izravno utječe na točnost, učinkovitost i kvalitetu površine u CNC proizvodnji.
Koja je vrsta alata u CNC stroju?
U mom CNC radu, vrste alata uključuju glodalice, bušilice, nareznice, razvrtače, glodalice za čeono rezanje, kuglaste rezače i glodalice za navoje. Svaki alat služi određenoj svrsi - uklanjanju materijala, urezivanju utora, završnoj obradi površine ili narezivanju navoja. Izbor alata ovisi o geometriji, tvrdoći materijala, potrebnoj toleranciji i završnoj obradi površine, često postižući točnost od ±0.01 mm.
Što je bolje CNC ili PLC?
CNC je bolji za preciznu obradu jer kontrolira višeosno kretanje s točnošću na razini mikrometra, idealno za glodanje, tokarenje i bušenje. PLC je superiorniji za zadatke automatizacije poput transportera ili robotskih ćelija. U mojim projektima, CNC isporučuje tolerancije od ±0.01 mm, dok PLC-ovi upravljaju logičkom kontrolom, a ne složenim putanjama alata - tako da "bolje" ovisi o primjeni.
Što je 7-osni CNC?
7-osni CNC stroj dodaje rotacijske osi tradicionalnom XYZ kretanju, omogućujući obradu iz gotovo bilo kojeg kuta bez ponovnog stezanja. Osi obično uključuju X, Y, Z, A, B, C, plus dodatnu linearnu ili rotacijsku os. Koristim 7-osne sustave za zrakoplovstvo, medicinske implantate i složene organske oblike gdje obrada s jednim postavom poboljšava točnost i smanjuje vrijeme ciklusa.
Zaključak
CNC strojevi oslanjaju se na koordinirani sustav strukturnih komponenti, upravljanja kretanjem, alata, senzora i softvera kako bi postigli visokopreciznu proizvodnju. Razumijevanjem načina rada tih dijelova - od vretena i kontrolera do motora, pričvršćivača i sustava za inspekciju - inženjeri mogu poboljšati točnost, smanjiti pogreške i optimizirati proizvodnju. Pravilno podešavanje, stabilna struktura stroja, kontrola kvalitete i pametne nadogradnje doprinose boljim performansama, duljem vijeku trajanja stroja i dosljedno pouzdanim dijelovima.