
एनोडाइजिंग एक विद्युत रासायनिक प्रक्रिया है जो धातुओं पर एक टिकाऊ ऑक्साइड परत बनाती है, जिससे संक्षारण और घिसाव प्रतिरोध बढ़ता है और विभिन्न प्रकार की फिनिशिंग संभव हो पाती है। इस लेख में, मैं एनोडाइजिंग के सिद्धांतों, सामग्रियों, प्रक्रियाओं, प्रकारों, प्रमुख मापदंडों, गुणवत्ता नियंत्रण और सर्वोत्तम परिणामों के लिए समस्या निवारण के बारे में विस्तार से बताऊंगा।
एनोडाइजिंग क्या है?
एनोडाइजिंग एक धातु सतह उपचार प्रक्रिया है जो धातु की सतह को एक टिकाऊ, जंग-रोधी ऑक्साइड परत में बदल देती है जो धातु की सतह से मजबूती से जुड़ जाती है। प्रक्रिया मापदंडों को नियंत्रित करके, एनोडाइजिंग के माध्यम से वांछित मोटाई, कठोरता और रंग प्राप्त किए जा सकते हैं। इस प्रक्रिया का व्यापक रूप से एयरोस्पेस, चिकित्सा, इलेक्ट्रॉनिक्स और निर्माण क्षेत्रों में उपयोग किया जाता है।
RSI Principle Of Aनोडाइजिंग
एनोडाइजिंग प्रक्रिया में, बिजली और रसायन का उपयोग करके धातुओं, विशेष रूप से एल्यूमीनियम, की सतह पर एक सुरक्षात्मक ऑक्साइड परत बनाई जाती है। व्यवहार में यह प्रक्रिया इस प्रकार होती है:
विद्युतरासायनिक प्रतिक्रिया
इलेक्ट्रोलाइटिक सेल में, वर्कपीस एनोड के रूप में कार्य करता है, जो एक अम्लीय इलेक्ट्रोलाइट (आमतौर पर) में डूबा होता है। सल्फ्यूरिक एसिडसेल में एक कैथोड भी रखा जाता है।
उदाहरण के लिए, एल्युमीनियम के एनोडिक ऑक्सीकरण के मामले में, एल्युमीनियम का वर्कपीस सेल में एनोड के रूप में कार्य करता है। जब प्रत्यक्ष धारा लगाई जाती है, तो इलेक्ट्रोलाइट से निकलने वाले ऑक्सीजन आयन एल्युमीनियम की सतह पर मौजूद एल्युमीनियम परमाणुओं के साथ प्रतिक्रिया करके एल्युमीनियम ऑक्साइड (Al₂O₃) की एक घनी परत बनाते हैं।
परत निर्माण और संरचना
पेंट या प्लेटिंग के विपरीत, ऑक्साइड परत धातु से ही विकसित होती है—लगभग आधी अंदर की ओर प्रवेश करती है और आधी बाहर की ओर बनती है। इससे यह सतह का अभिन्न अंग बन जाती है और छिलने से प्रतिरोधी हो जाती है। यह परत छिद्रयुक्त होती है, जिससे बाद के चरणों में रंगाई या सीलिंग करना संभव हो जाता है।
नियंत्रित पैरामीटर
धारा घनत्व, वोल्टेज, इलेक्ट्रोलाइट संरचना, तापमान और समय जैसे कारक ऑक्साइड की मोटाई, कठोरता और सरंध्रता को सीधे प्रभावित करते हैं।
कार्यात्मक लाभ
यह सघन ऑक्साइड परत संक्षारण प्रतिरोध, घिसाव प्रतिरोध और विद्युत इन्सुलेशन को काफी हद तक बढ़ाती है, साथ ही सजावटी रंगाई की सुविधा भी प्रदान करती है। यह पराबैंगनी किरणों से भी अप्रभावित रहती है, जिससे यह बाहरी और उच्च-प्रदर्शन वाले अनुप्रयोगों के लिए आदर्श है।
क्या Are The Types Of Aनोडाइजिंग
एनोडाइजिंग के सात मुख्य प्रकार हैं: टाइप I, टाइप II, टाइप III, टाइप IC, टाइप IIB, टाइप IIB और फॉस्फोरिक एसिड एनोडाइजिंग। विभिन्न प्रकार की एनोडाइजिंग मोटाई, कठोरता और टिकाऊपन में भिन्न होती हैं - इन अंतरों को समझने से आपको अपनी कार्यक्षमता और दिखावट संबंधी आवश्यकताओं के आधार पर सही प्रक्रिया चुनने में मदद मिल सकती है।
| प्रकार | इलेक्ट्रोलाइट | मोटाई (μm) | कठोरता (एचवी) | मुख्य गुण |
| टाइप I (क्रोमिक एसिड एनोडाइजिंग) | क्रोमिक एसिड | 0.2 - 0.5 | - | उत्कृष्ट संक्षारण प्रतिरोध, चालकता बरकरार रखता है |
| टाइप II (सल्फ्यूरिक एसिड एनोडाइजिंग) | सल्फ्यूरिक एसिड | 5 - 25 | - | अच्छी सजावटी फिनिश, रंगने योग्य, मध्यम घिसाव प्रतिरोध |
| प्रकार III (हार्ड एनोडाइजिंग) | कम तापमान वाला सल्फ्यूरिक एसिड | 25 - 150 | 400-500 + | उच्च कठोरता, उत्कृष्ट घिसाव और जंग प्रतिरोधकता |
| टाइप आईसी | बोरिक-सल्फ्यूरिक एसिड | 0.2 - 0.5 | - | क्रोमिक एसिड प्रतिस्थापन, अच्छा संक्षारण प्रतिरोध |
| टाइप IIB (पतली-फिल्म सल्फ्यूरिक एनोडाइजिंग) | सल्फ्यूरिक एसिड | 1 - 5 | - | पतली सजावटी परत, आकार में न्यूनतम परिवर्तन |
| फॉस्फोरिक एसिड एनोडाइजिंग | फॉस्फोरिक एसिड | 0.5 - 3 | - | सतही ऊर्जा को बढ़ाता है, जिसका उपयोग बंधन की तैयारी के लिए किया जाता है। |
RSI Dअगर Between Aनोडाइजिंग And Oवहाँ Sउर चेहरे Treatment Pरोसेसेस
| प्रक्रिया प्रकार | मुख्य सिद्धांत | संरचनात्मक विशेषता | मोटाई सीमा | पहनने के प्रतिरोध | आसंजन | नमक स्प्रे प्रतिरोध (एएसटीएम बी117) |
| anodizing | विद्युत रासायनिक ऑक्सीकरण से सब्सट्रेट के साथ एकीकृत एल्यूमीनियम ऑक्साइड बनता है। | सघन अवरोधक परत (सुरक्षा) + छिद्रयुक्त परत (रंगाई/सील करने के लिए) | 5–50 μm (हार्ड एनोडाइजिंग के लिए 150 μm तक) | हाई | बहुत उच्च (छिलका नहीं उतरेगा) | 500-1000 घंटे |
| विद्युत | विद्युत रासायनिक अपचयन के माध्यम से सतह पर एक बाहरी धातु परत जमा करता है | चिपकने की क्षमता पर निर्भर ठोस बाहरी परत, छिलने की संभावना वाली। | 5-25 माइक्रोन | मध्यम | मध्यम | यह प्लेटिंग सामग्री पर निर्भर करता है |
| पाउडर कोटिंग | पिघले हुए पाउडर के कण आपस में मिलकर एक सुरक्षात्मक और सजावटी परत बनाते हैं। | मोटी कार्बनिक परत, एकसमान आवरण लेकिन एनोडाइज्ड ऑक्साइड की तुलना में नरम | 60-120 माइक्रोन | मध्यम | हाई | कोटिंग के प्रकार पर निर्भर करता है |
| क्रोमेट रूपांतरण | रासायनिक रूपांतरण अभिक्रिया से एक पतली सुरक्षात्मक रूपांतरण परत बनती है। | बेहद पतली परत, जिसकी यांत्रिक शक्ति न्यूनतम होती है, मुख्य रूप से अस्थायी या पूरक सुरक्षा के लिए। | 0.2-0.4 माइक्रोन | निम्न | मध्यम | निम्न |
क्या Mसामग्री Are Sउपजाऊ For Aनोडाइजिंग
एनोडाइजिंग उत्पादन और गुणवत्ता नियंत्रण में मेरे अनुभव के आधार पर, कोटिंग के प्रदर्शन और दिखावट में निरंतरता सुनिश्चित करने के लिए सामग्री का चयन पहला कदम है। सभी धातुएँ एनोडाइजिंग के लिए उपयुक्त नहीं होतीं—यह उनके ऑक्सीकरण व्यवहार और ऑक्साइड फिल्म की स्थिरता पर निर्भर करता है।
नीचे, मैं उपयुक्त धातुओं, अनुपयुक्त या विशेष मामलों और एनोडाइज्ड परतों पर मिश्र धातु संरचना के प्रभाव का विश्लेषण करूंगा।
उपयुक्त धातुएँ For Aनोडाइजिंग
एल्युमिनियम एवं मिश्र धातु
एल्युमीनियम (जैसे, 6061, 7075, 2024) सबसे आम एनोडाइजिंग सामग्री है। इसकी एल्युमीनियम ऑक्साइड (Al₂O₃) फिल्म घनी, मजबूत चिपकने वाली होती है और इसकी मोटाई 5–50 μm तक हो सकती है, जिससे संक्षारण प्रतिरोध में उल्लेखनीय वृद्धि होती है—नमक स्प्रे परीक्षण 500–1000 घंटे तक चल सकता है (ASTM B117)। इसका व्यापक रूप से एयरोस्पेस, इलेक्ट्रॉनिक्स और वास्तुकला में उपयोग किया जाता है।
टाइटेनियम और मिश्र धातु
टाइटेनियम (जैसे, Ti-6Al-4V) की एनोडाइजिंग से बहुरंगी इंटरफेरेंस फिल्में बनाई जा सकती हैं, जिनकी मोटाई 20-200 एनएम के बीच सटीक रूप से नियंत्रित की जा सकती है। उत्कृष्ट जैव अनुकूलता और संक्षारण प्रतिरोध के कारण इनका उपयोग आमतौर पर चिकित्सा प्रत्यारोपण और एयरोस्पेस घटकों में किया जाता है।
मैग्नीशियम और मिश्र धातु
मैग्नीशियम एक भंगुर, छिद्रयुक्त ऑक्साइड परत बनाता है। पर्याप्त संक्षारण प्रतिरोध प्राप्त करने के लिए इसमें संयुक्त रासायनिक रूपांतरण या सीलिंग की आवश्यकता होती है। इसका उपयोग अक्सर हल्के संरचनात्मक घटकों के लिए किया जाता है।
नायोबियम / टैंटलम / जस्ता
इलेक्ट्रॉनिक्स और उच्च स्तरीय सजावटी अनुप्रयोगों के लिए अक्सर नायोबियम और टैंटलम को एनोडाइज किया जाता है, जिससे स्थिर ऑक्साइड परतें बनती हैं। जस्ता को विशिष्ट इलेक्ट्रोलाइट स्थितियों के तहत एनोडाइज किया जा सकता है, मुख्य रूप से सजावटी उद्देश्यों के लिए।
अनुपयुक्त धातुएँ Fया एनोडाइजिंग
स्टील / लोहा
अम्लीय इलेक्ट्रोलाइट्स में माइल्ड स्टील तेजी से जंग खा जाता है, जिससे अस्थिर ऑक्साइड परतें बनती हैं - जिसके कारण पारंपरिक एनोडाइजिंग अव्यावहारिक हो जाती है।
स्टेनलेस स्टील
क्रोमियम ऑक्साइड की निष्क्रियता पैदा करने वाली परत के कारण, स्टेनलेस स्टील को एनोडाइजिंग के लिए विशेष इलेक्ट्रोलाइट्स (जैसे सल्फ्यूरिक-फ्लोराइड मिश्रण) की आवश्यकता होती है। परिणामी परत मुख्य रूप से सजावटी होती है, जिसमें संक्षारण प्रतिरोध में सीमित सुधार, उच्च लागत और सख्त पर्यावरणीय आवश्यकताएं होती हैं।
प्रभाव Of मिश्र धातु संरचना On Tऑक्साइड परत
पवित्रता
उच्च शुद्धता वाला एल्युमीनियम (≥99.5%) उत्कृष्ट रंग स्थिरता के साथ एकसमान, पारदर्शी फिल्में बनाता है, जो वास्तुशिल्प और ऑप्टिकल उपयोगों के लिए आदर्श हैं।
मिश्र धातु तत्व
सिलिकॉन : यह फिल्म के भूरेपन को बढ़ाता है और चमक को कम करता है, ढलाई मिश्र धातुओं में यह आम है।
तांबा : संक्षारण प्रतिरोध को कम करता है और फिल्म को काला कर देता है—इसके लिए बेहतर सीलिंग की आवश्यकता होती है।
मैग्नीशियम/जिंक : कठोरता में सुधार करता है लेकिन ऑक्साइड परत को गहरा कर देता है और डाई की एकरूपता को कम कर देता है।
सूक्ष्म
कण का आकार और द्वितीय-चरण वितरण रंग भिन्नता और फिल्म की एकरूपता को सीधे प्रभावित करते हैं। उत्पादन में, रंग भिन्नता को कम करने के लिए बैचों के भीतर मिश्र धातु ग्रेड और ताप-उपचार की स्थिति को एक समान रखने की सलाह दी जाती है।
क्या Are The Process Fचढ़ाव Of Aनोडाइजिंग
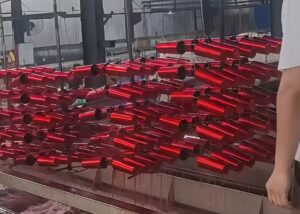
एनोडाइजिंग प्रक्रिया कई सटीक चरणों के माध्यम से धातु की सतह को बेहतर बनाती है। सबसे पहले पूर्व-उपचार किया जाता है। वांछित मोटाई, कठोरता और सरंध्रता वाली कोटिंग प्राप्त करने के लिए इलेक्ट्रोलाइट फॉर्मूलेशन, तापमान, करंट घनत्व और वोल्टेज को सावधानीपूर्वक नियंत्रित किया जाता है। हीट सील, कोल्ड सील या निकल एसीटेट सील जंग प्रतिरोध सुनिश्चित करती है। अंत में, धुलाई और सुखाने से सभी भागों में एकरूपता और कार्यक्षमता सुनिश्चित होती है।
पूर्व-उपचार Of workpiece
degreasing
तेल, उंगलियों के निशान और सतह पर मौजूद गंदगी को हटाने और ऑक्साइड फिल्म के एक समान आसंजन के लिए, वर्कपीस को 50-70 डिग्री सेल्सियस पर 2-5 मिनट के लिए क्षारीय घोल (जैसे सोडियम कार्बोनेट-आधारित क्लीनर) से साफ करें, फिर अच्छी तरह से धो लें।
यांत्रिक या रासायनिक पॉलिशिंग
यांत्रिक : वांछित सतह खुरदरापन (Ra 0.2–1.0 µm) प्राप्त करने के लिए बफिंग या अपघर्षक बेल्ट का उपयोग।
रासायनिक प्रक्रिया: परावर्तनशीलता बढ़ाने के लिए एसिड पॉलिशिंग (फॉस्फोरिक-नाइट्रिक एसिड मिश्रण)।
नक़्क़ाशी
खरोंचों और ढलाई संबंधी दोषों को दूर करने के लिए, वर्कपीस को 40-60 डिग्री सेल्सियस पर बनाए गए सोडियम हाइड्रॉक्साइड स्नान में डुबोकर 5-15 µm सामग्री को समान रूप से हटा दें, और अत्यधिक नक्काशी को रोकने के लिए सटीक नियंत्रण सुनिश्चित करें।
डेसमट
एचिंग के बाद, वर्कपीस को नाइट्रिक एसिड के घोल या सल्फ्यूरिक-फेरिक मिश्रण में 30-90 सेकंड के लिए डुबोकर तांबा या सिलिकॉन जैसे मिश्र धातु के अवशेषों को हटा दें, और एनोडाइजिंग से पहले पूरी तरह से सफाई सुनिश्चित करें।
anodizing
टैंक में इलेक्ट्रोलाइट की तैयारी
एनोडाइजिंग टैंक में इलेक्ट्रोलाइट तैयार करते समय, मानक टाइप II प्रक्रिया में आमतौर पर 15-20% सल्फ्यूरिक एसिड मुख्य घटक के रूप में उपयोग किया जाता है। सतह की चमक बढ़ाने या छिद्रों के आकार को समायोजित करने के लिए ऑक्सालिक एसिड जैसे योजक पदार्थ मिलाए जा सकते हैं, जिससे अधिक समान और परिष्कृत ऑक्साइड परत का निर्माण सुनिश्चित होता है।
तापमान नियंत्रण
एनोडाइजिंग के दौरान ऑक्साइड परत की वृद्धि दर, कठोरता और छिद्र संरचना को नियंत्रित करता है। स्थानीय अतिभार को रोकता है, जिससे नरम धब्बे, रंग परिवर्तन या फिल्म के गुणों में असंगति हो सकती है।
परंपरागत सल्फ्यूरिक अम्ल एनोडाइजिंग : परंपरागत सल्फ्यूरिक अम्ल एनोडाइजिंग में घोल का तापमान 18-22 डिग्री सेल्सियस के बीच रखना चाहिए। इससे एकसमान ऑक्साइड निर्माण, अच्छी कठोरता और स्थिर छिद्र आकार सुनिश्चित होता है, जिससे एकसमान डाई अवशोषण और सीलिंग प्राप्त होती है।
हार्ड एनोडाइजिंग: हार्ड एनोडाइजिंग प्राप्त करने के लिए, प्रक्रिया को 0-5 डिग्री सेल्सियस के अपेक्षाकृत कम तापमान पर किया जाना चाहिए। इस तापमान सीमा में, ऑक्साइड का विघटन धीमा हो जाता है, जिससे कोटिंग की मोटाई 50-100 माइक्रोमीटर या उससे अधिक तक पहुंच जाती है, इस प्रकार ऑक्साइड परत की उच्च कठोरता और घिसाव प्रतिरोध क्षमता प्राप्त होती है।
धारा घनत्व और वोल्टेज का नियंत्रण
आदर्श एनोडाइज्ड परत के गुणों को प्राप्त करने के लिए वर्तमान घनत्व और वोल्टेज को नियंत्रित करना महत्वपूर्ण है।
सजावटी एनोडाइजिंग: सजावटी एनोडाइजिंग के लिए, एक समान, अच्छे रंग की ऑक्साइड परत बनाने के लिए आमतौर पर 1.0-1.5 ए/डीएसएम² की धारा घनत्व का उपयोग किया जाता है।
हार्ड एनोडाइजिंग: हार्ड एनोडाइजिंग में मोटी और कठोर कोटिंग प्राप्त करने के लिए 2.5–3.0 A/dm² की उच्च धारा घनत्व की आवश्यकता होती है।
इस प्रक्रिया के दौरान वोल्टेज को आमतौर पर अधिकतम वोल्टेज पर तुरंत लागू करने के बजाय धीरे-धीरे बढ़ाया जाता है - इससे स्थानीय स्तर पर अत्यधिक गर्मी और जलने से बचाव होता है, एक समान ऑक्साइड वृद्धि सुनिश्चित होती है, और गड्ढे पड़ने या रंग बदलने का खतरा कम हो जाता है।
उचित नियंत्रण से सभी भागों में एकसमान कठोरता, मोटाई और सतह की गुणवत्ता सुनिश्चित होती है।
समय नियंत्रण
अपने एनोडाइजिंग कार्य में, मैं 720 नियम के आधार पर प्रसंस्करण समय को सख्ती से नियंत्रित करता हूँ, जहाँ 720 एम्प-मिनट प्रति वर्ग फुट लगभग 1 मिल (25.4 µm) ऑक्साइड मोटाई प्रदान करता है। उदाहरण के लिए, 2 मिल (≈50 µm) के लक्ष्य के लिए लगभग 1,440 एम्प-मिनट/फुट² की आवश्यकता होती है, जिसे वर्तमान घनत्व और सतह क्षेत्र के अनुसार समायोजित किया जाता है।
मैं जटिल ज्यामितियों में एकसमान वृद्धि सुनिश्चित करने और अति-ऑक्सीकरण या पतले धब्बों से बचने के लिए वास्तविक समय में एम्पेरेज और व्यतीत समय दोनों की निगरानी करता हूँ। सटीक समय नियंत्रण फिल्म की कठोरता, सरंध्रता और रंग स्थिरता को सीधे प्रभावित करता है, जिससे यह उच्च-प्रदर्शन परिणामों को दोहराने के लिए एक महत्वपूर्ण पैरामीटर बन जाता है।
आंदोलन और फिक्सचरिंग
आंदोलन
टैंक में तापमान और अम्ल सांद्रता को एक समान बनाए रखने के लिए वायु प्रवाह या यांत्रिक पंपों का उपयोग करके इलेक्ट्रोलाइट का निरंतर संचलन बनाए रखें। इससे स्थानीय अतिभारण और ऑक्साइड की असमान वृद्धि को रोका जा सकता है, जिससे सभी सतहों पर फिल्म की मोटाई में एकरूपता आती है।
फिक्स्चरिंग
विश्वसनीय विद्युत संपर्क सुनिश्चित करने के लिए, संदूषणरोधी, जंग-रोधी टाइटेनियम या उच्च चालकता वाले एल्यूमीनियम जैसे फिक्स्चर सामग्री का उपयोग करें। कार्यात्मक या सौंदर्य संबंधी सतहों पर कोई निशान न पड़े, इसके लिए क्लैम्पिंग बिंदुओं को गैर-महत्वपूर्ण या छिपे हुए स्थानों पर लगाया जाना चाहिए।
उपकरण को वर्कपीस पर सुरक्षित यांत्रिक पकड़ सुनिश्चित करनी चाहिए, साथ ही विद्युत प्रतिरोध को कम से कम करना चाहिए ताकि आर्क या असमान ऑक्सीकरण को रोका जा सके।
रंग Of वर्कपीस (वैकल्पिक)
जैविक रंगाई
ऑर्गेनिक डाइंग में, एनोडाइज्ड एल्युमिनियम की छिद्रयुक्त ऑक्साइड परत स्पंज की तरह काम करती है, जो डाई के अणुओं को गहराई से अवशोषित कर लेती है। इससे सजावटी उद्देश्यों के लिए चमकीले रंगों की एक विस्तृत श्रृंखला और सटीक रंग मिलान संभव हो पाता है।
हालांकि, अकार्बनिक पिगमेंट की तुलना में कार्बनिक रंगों की पराबैंगनी विकिरण स्थिरता कम होने के कारण, लंबे समय तक धूप में रहने से रंग फीका पड़ सकता है। स्थायित्व को अधिकतम करने के लिए, मैं छिद्रों का आकार और रंगाई घोल का तापमान (आमतौर पर 50-60 डिग्री सेल्सियस) नियंत्रित करता हूँ, और फिर रंग को बरकरार रखने और पर्यावरणीय क्षरण से बचाव के लिए तुरंत सील कर देता हूँ।
इलेक्ट्रोलाइटिक रंग
इलेक्ट्रोलाइटिक रंगाई में, मैं एनोडाइज्ड भाग को स्टैनस टिन या कोबाल्ट जैसे धातु लवणों वाले घोल में डुबोता हूँ। प्रत्यावर्ती धारा इन धातु आयनों को ऑक्साइड के छिद्रों के आधार में धकेलती है, जिससे स्थिर कांस्य से काले रंग के शेड बनते हैं।
यह विधि असाधारण यूवी प्रतिरोध और रंग एकरूपता प्रदान करती है, जिसमें विशिष्ट प्रक्रिया वोल्टेज 12-18 वोल्ट और विसर्जन समय 1-3 मिनट होता है, जो वास्तुशिल्प और बाहरी अनुप्रयोगों के लिए उपयुक्त लंबे समय तक चलने वाली, रंग न उड़ने वाली फिनिश सुनिश्चित करता है।
हस्तक्षेप रंग
इंटरफेरेंस कलरिंग में, मैं कैथोड के रूप में टाइटेनियम या स्टेनलेस स्टील का उपयोग करता हूँ और ऑप्टिकल इंटरफेरेंस प्रभाव उत्पन्न करने के लिए छिद्र सीलिंग चरण को सटीक रूप से नियंत्रित करता हूँ। सीलिंग मापदंडों और छिद्र ज्यामिति को समायोजित करके, मैं बिना रंगों के चमकीले नीले, हरे और बैंगनी रंग उत्पन्न कर सकता हूँ।
ये रंग ऑक्साइड परत में प्रकाश तरंगों के व्यतिकरण के परिणामस्वरूप उत्पन्न होते हैं, जो उत्कृष्ट यूवी स्थिरता और संक्षारण प्रतिरोध प्रदान करते हैं, और लगातार दृश्य गुणवत्ता के लिए मोटाई को आमतौर पर ±0.1 µm के भीतर नियंत्रित किया जा सकता है।
मुद्रण
सीलिंग के चरण में, मैं आवश्यक संक्षारण प्रतिरोध, रंग स्थिरता और उत्पादन दक्षता के आधार पर विधि का चयन करता हूं।
गर्म डीआई जल सीलिंग (≥95 डिग्री सेल्सियस, 15-30 मिनट): मैं एल्यूमिना परत को हाइड्रेट करके बोहेमाइट [AlO(OH)] बनाता हूँ, जो प्रभावी रूप से छिद्रों को बंद कर देता है और असाधारण संक्षारण प्रतिरोध प्रदान करता है - अक्सर ASTM B117 नमक स्प्रे परीक्षणों में 1,000 घंटे से अधिक।
निकेल एसीटेट सीलिंग (85-90 डिग्री सेल्सियस): यह रंग परिवर्तन को कम करते हुए मजबूत संक्षारण सुरक्षा प्रदान करता है, जिससे यह सजावटी एनोडाइजिंग के लिए आदर्श बन जाता है जहां दृश्य स्थिरता महत्वपूर्ण है।
कोल्ड सीलिंग (~25 °C, फ्लोराइड-आधारित) : मैं इसका उपयोग तब करता हूँ जब ऊर्जा की बचत और उच्च उत्पादन क्षमता मेरी प्राथमिकता होती है। हालाँकि इससे सीलिंग तेज़ी से होती है, लेकिन हॉट सीलिंग की तुलना में इससे बनने वाली परत की कठोरता थोड़ी कम (5-10%) हो सकती है।
धोने तथा सुखाने
धुलाई और सुखाने की प्रक्रिया में, वांछित एनोडाइज्ड परत का प्रदर्शन प्राप्त करने के लिए संदूषण नियंत्रण और भाग की अखंडता दोनों ही महत्वपूर्ण हैं।
धुलाई : प्रत्येक प्रक्रिया चरण के बीच विआयनीकृत (डीआई) जल से कई बार धोने से इलेक्ट्रोलाइट का स्थानांतरण और संदूषण रोका जा सकता है। डीआई जल की चालकता आमतौर पर 5 µS/cm से कम रखी जाती है, और प्रवाह दर इतनी पर्याप्त होती है कि 1-2 मिनट के भीतर स्नान की पूरी मात्रा का आदान-प्रदान हो सके।
सुखाने की प्रक्रिया : पुर्जे की ज्यामिति और फिनिश की आवश्यकताओं के आधार पर, 60-80 डिग्री सेल्सियस तापमान वाले गर्म हवा वाले ड्रायर या छोटे पुर्जों के लिए अपकेंद्री ड्रायर का उपयोग किया जाता है। विशेषकर सजावटी पुर्जों पर पानी के धब्बे पड़ने से बचने के लिए उपाय किए जाते हैं।
रैक डिज़ाइन : रैक को मजबूत और स्थिर विद्युत संपर्क बनाए रखने के साथ-साथ दिखाई देने वाले संपर्क चिह्नों को कम करने के लिए डिज़ाइन किया गया है। छोटे या नाजुक पुर्जों के लिए विरूपण को रोकने के लिए लचीली टाइटेनियम या एल्यूमीनियम उंगलियों का उपयोग किया जाता है, और निशानों को समान रूप से वितरित करने और एकरूपता बनाए रखने के लिए मल्टी-पास एनोडाइजिंग में क्लैंप की स्थिति को समायोजित किया जाता है।
फायदे Aऔर सीमाएँ Oएफ एनोडाइजिंग
इस खंड में मैं यह बताऊंगा कि एनोडाइजिंग किस प्रकार टिकाऊपन, दिखावट और दीर्घायु को बढ़ाती है, साथ ही इससे उत्पन्न होने वाली डिजाइन और निर्माण संबंधी बातों पर भी प्रकाश डालूंगा। आप जानेंगे कि एनोडाइज्ड एल्युमीनियम को जंग प्रतिरोधक क्षमता, घिसाव से सुरक्षा और सजावटी गुणों के लिए क्यों महत्व दिया जाता है, और यह भी समझेंगे कि विद्युत इन्सुलेशन, रंग की स्थिरता और आयामी परिवर्तन सटीक अनुप्रयोगों के लिए इसकी उपयुक्तता को कैसे प्रभावित कर सकते हैं।
फायदे
संक्षारण प्रतिरोध : एनोडाइज्ड एल्युमीनियम 5–25 µm (टाइप II) या 25–150 µm (टाइप III) की विशिष्ट मोटाई वाली Al₂O₃ ऑक्साइड परत बनाता है। यह सघन, स्थिर परत ASTM B117 नमक स्प्रे परीक्षणों में 1,000 घंटे से अधिक समय तक संक्षारण प्रतिरोध प्रदान कर सकती है, जिससे यह समुद्री और औद्योगिक वातावरण के लिए उपयुक्त हो जाती है।
घिसाव प्रतिरोध : टाइप III हार्ड एनोडाइजिंग से HV 400-500+ तक की कठोरता प्राप्त होती है, जिससे सतह की मजबूती में काफी वृद्धि होती है और गतिशील या अपघर्षक संपर्क अनुप्रयोगों में घर्षण से संबंधित घिसाव कम होता है।
सौंदर्यशास्त्र : छिद्रयुक्त ऑक्साइड संरचना कार्बनिक रंगों या इलेक्ट्रोलाइटिक धातु निक्षेपण के माध्यम से एकसमान रंगाई की अनुमति देती है, जिससे धात्विक चमक को बनाए रखते हुए सजावटी फिनिश की एक विस्तृत श्रृंखला संभव हो पाती है।
कम रखरखाव : रासायनिक रूप से निष्क्रिय ऑक्साइड परत बार-बार सफाई या कोटिंग को दोबारा लगाने की आवश्यकता को कम करती है, जिससे जीवन-चक्र रखरखाव लागत कम हो जाती है।
सीमाओं.
कम विद्युत चालकता - ऑक्साइड परत एक परावैद्युत है, जिसकी सतह प्रतिरोधकता 10¹¹ Ω·cm से अधिक है, यह द्वितीयक प्रसंस्करण के बिना विद्युत ग्राउंडिंग या वर्तमान प्रवाह की आवश्यकता वाले अनुप्रयोगों में इसके उपयोग को सीमित करता है।
रंग मिलान संबंधी चुनौतियाँ - डाई का अवशोषण मिश्र धातु संरचना, फिल्म की मोटाई और सीलिंग विधि के साथ भिन्न हो सकता है, जिससे बैचों के बीच रंग में मामूली अंतर हो सकता है, वास्तुशिल्प परियोजनाओं के लिए सहनशीलता के लिए CIE लैब रंग स्थान में ΔE < 2.0 की आवश्यकता हो सकती है।
आयामी परिवर्तन - ऑक्साइड परत का लगभग 50% हिस्सा बाहर की ओर और 50% अंदर की ओर बढ़ता है (प्रकार III), जिससे कोटिंग की मोटाई के लगभग 0.5 गुना आयाम बदल जाते हैं। सटीक रूप से मशीनीकृत भागों को ±0.01 मिमी के भीतर सहनशीलता बनाए रखने के लिए डिज़ाइन में पूर्व-क्षतिपूर्ति की आवश्यकता हो सकती है।
उत्पादन Lऑफ़लाइन Cविचार
एनोडाइजिंग उत्पादन लाइनों में, लागत और चक्र समय लाभप्रदता और वितरण प्रदर्शन दोनों को प्रभावित करने वाले महत्वपूर्ण कारक हैं। कोटिंग प्रदर्शन, बैच का आकार, उपकरण सेटअप, ऊर्जा खपत और श्रम लागत की आवश्यकताएं सामूहिक रूप से दक्षता और इकाई लागत निर्धारित करती हैं। उच्च विशिष्टता या उच्च सौंदर्य वाले पुर्जों के लिए, सख्त प्रक्रिया नियंत्रण उपकरण पर भार बढ़ाते हैं और चक्र समय को लंबा करते हैं, जिससे कुल उत्पादन लागत बढ़ जाती है।
चक्र समय संरचना
पूर्व-उपचार (ग्रीस हटाना, पॉलिश करना, नक्काशी करना, दाग हटाना): कुल समय का लगभग 20-30%
मुख्य एनोडाइजिंग चरण: टाइप II में आमतौर पर 20-40 मिनट लगते हैं, टाइप III हार्ड कोट में 60-120 मिनट लगते हैं, जो कुल समय का 50% से अधिक होता है।
उपचार के बाद (रंगाई, सीलिंग, सुखाने): लगभग 20-30%
हैंडलिंग और फिक्सचरिंग: प्रति बैच लगभग 5-15%
प्रभाव Of Oxide FILM Tचंचलता On Cost
टाइप II (5–25 μm): कम प्रसंस्करण समय, कम ऊर्जा खपत, कम रासायनिक खपत, कम प्रति इकाई लागत
टाइप III (25–150 μm): इसके लिए कम तापमान (0–5 °C), उच्च धारा घनत्व (2.5–3.0 A/dm²), अधिक ऊर्जा और शीतलन लागत, भारी रेक्टिफायर लोड, धीमी थ्रूपुट की आवश्यकता होती है, जिससे इकाई लागत में 30–50% की वृद्धि होती है।
मोटी परत के कारण बार-बार रसायन बदलने की आवश्यकता होती है और स्नानघर के रखरखाव की लागत भी बढ़ जाती है।
पर्यावरण Safety
एनोडाइजिंग प्रक्रिया के दौरान, इलेक्ट्रोलाइट के संचलन और विद्युत अपघटन से अम्लीय धुंध (जैसे सल्फ्यूरिक या क्रोमिक एसिड वाष्प) उत्पन्न होती है, जिसे नियामक उत्सर्जन सीमाओं को पूरा करने के लिए स्थानीय निकास प्रणालियों और अम्लीय धुंध स्क्रबर के माध्यम से एकत्रित और बेअसर करना आवश्यक है। क्रोमिक एसिड, टिन लवण या निकेल लवण से संबंधित प्रक्रियाओं में जल प्रदूषण को रोकने के लिए भारी धातु अपशिष्ट का सख्त पृथक्करण और स्थिरीकरण आवश्यक है। अपशिष्ट जल को pH 6-9 तक बेअसर किया जाना चाहिए और अवक्षेपण, निस्पंदन और पुनर्चक्रण प्रणालियों के माध्यम से उपचारित किया जाना चाहिए ताकि जल और कुछ रसायनों को पुनः प्राप्त किया जा सके, जिससे निर्वहन की मात्रा और परिचालन लागत दोनों कम हो जाती हैं।
संचालन सुरक्षा Aऔर रासायनिक अनुपालन
कर्मचारियों को अम्ल-क्षार प्रतिरोधी दस्ताने, सुरक्षा चश्मे, अम्ल-प्रतिरोधी एप्रन और सुरक्षात्मक जूते पहनना अनिवार्य है और उन्हें अच्छी तरह हवादार क्षेत्रों में काम करना चाहिए ताकि साँस लेने या त्वचा के संपर्क में आने के जोखिम को कम किया जा सके। सभी रसायनों की खरीद, भंडारण और संचालन जीएचएस (रसायनों के वर्गीकरण और लेबलिंग की वैश्विक स्तर पर सामंजस्यपूर्ण प्रणाली) और स्थानीय खतरनाक सामग्री नियमों के अनुरूप होना चाहिए। सुविधाओं को एमएसडीएस (सामग्री सुरक्षा डेटा शीट) रिकॉर्ड बनाए रखना चाहिए और वार्षिक सुरक्षा प्रशिक्षण आयोजित करना चाहिए। आपातकालीन तैयारियों में न्यूट्रलाइजिंग एजेंट, आपातकालीन शॉवर और आईवॉश स्टेशन शामिल हैं, साथ ही त्वरित और प्रभावी घटना प्रतिक्रिया सुनिश्चित करने के लिए नियमित मॉक ड्रिल भी शामिल हैं।
एनोडाइजिंग में प्रमुख पैरामीटर
एनोडाइजिंग के प्रमुख मापदंड—जैसे कि 720 नियम, मोटाई-समय/धारा अनुपात, स्नान का तापमान, अम्ल सांद्रता और वृद्धि पैटर्न—कोटिंग की गुणवत्ता और सटीकता को सीधे प्रभावित करते हैं। इष्टतम धारा घनत्व और अवधि दोषरहित लक्षित मोटाई प्राप्त करने में सहायक होते हैं, जबकि सटीक तापमान और अम्ल नियंत्रण नरम या भंगुर फिल्मों को रोकते हैं। टाइप II और टाइप III वृद्धि अनुपातों को समझना सटीक सहनशीलता योजना में सहायक होता है।
720 नियम
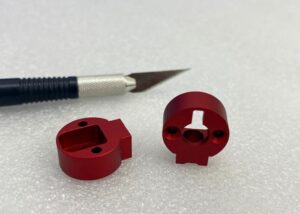
1 मिल (25.4 μm) ऑक्साइड की मोटाई ≈ 720 एम्प-मिनट प्रति वर्ग फुट।
यह एनोडाइजिंग की अवधि और वर्तमान भार की योजना बनाने के लिए मूलभूत संदर्भ के रूप में कार्य करता है।
मोटाई-समय/वर्तमान संबंध
मोटाई, धारा घनत्व × प्रसंस्करण समय के सीधे समानुपाती होती है।
एनोडाइजिंग में ऑक्साइड की मोटाई, धारा घनत्व और प्रसंस्करण समय के गुणनफल के सीधे अनुपात में बढ़ती है। उदाहरण के लिए, धारा घनत्व को 1.2 A/dm² से 2.4 A/dm² तक दोगुना करने पर वृद्धि दर लगभग दोगुनी हो जाती है।
हालांकि, अत्यधिक करंट या लंबे समय तक इस्तेमाल से सतह ज़्यादा गरम हो सकती है, जिससे जलन, दरारें या अत्यधिक छिद्रयुक्त परतें बन सकती हैं। संतुलित नियंत्रण सभी भागों में एकसमान मोटाई, स्थिर कठोरता और सुसंगत दिखावट सुनिश्चित करता है।
तापमान और अम्ल सांद्रता नियंत्रण
स्नान का अत्यधिक उच्च तापमान ऑक्साइड परत को नरम कर सकता है और सरंध्रता को बढ़ा सकता है।
अम्ल की अत्यधिक उच्च सांद्रता विघटन को तेज कर सकती है, जिससे ऑक्साइड फिल्म भंगुर और नाजुक हो जाती है।
इसलिए, स्थिरता और गुणवत्ता सुनिश्चित करने के लिए तापमान और अम्ल सांद्रता को सटीक परिचालन सीमाओं के भीतर बनाए रखना महत्वपूर्ण है।
आयामी वृद्धि और सहनशीलता का प्रभाव
टाइप II सल्फ्यूरिक एनोडाइजिंग
ऑक्साइड परत का लगभग 50% हिस्सा धातु की सतह से बाहर की ओर बढ़ता है, जिससे पुर्जे के आयाम बढ़ जाते हैं।
शेष 50% सब्सट्रेट के भीतर प्रवेश करता है, जिससे कोटिंग और आधार सामग्री के बीच का बंधन मजबूत होता है।
प्रकार III हार्ड एनोडाइजिंग
वृद्धि का अनुपात भी 50% बाहरी और 50% आंतरिक है, लेकिन अधिक मोटाई (25-150 μm) और उच्च घनत्व के साथ।
यह उत्कृष्ट घिसाव प्रतिरोध, कठोरता (HV 400–500+) और आयामी स्थिरता प्रदान करता है।
आयामी प्रभाव का उदाहरण
50 माइक्रोमीटर की कोटिंग प्रत्येक सतह में लगभग 25 माइक्रोमीटर की वृद्धि करती है।
सटीक मापदंड बनाए रखने के लिए मशीनिंग करते समय इस बात का ध्यान रखना आवश्यक है।
सहनशीलता नियंत्रण
ज्ञात वृद्धि अनुपात प्री-एनोडाइजिंग मशीनिंग ऑफसेट को ±0.005 मिमी के भीतर सक्षम बनाते हैं, जिससे यह सुनिश्चित होता है कि अंतिम आयाम अतिरिक्त फिनिशिंग के बिना विनिर्देशों को पूरा करते हैं।
उपकरण Aऔर उपभोग्य वस्तुएं Fया एनोडाइजिंग
एनोडाइजिंग के लिए उपकरण और उपभोग्य सामग्रियों में अम्ल-प्रतिरोधी टैंक (पीपी, पीवीसी या सीसा-लेपित), स्थिर प्रोग्रामेबल डीसी पावर सप्लाई और इन्सुलेशन युक्त सुचालक तांबे या एल्यूमीनियम रैक की आवश्यकता होती है। प्रभावी वेंटिलेशन सिस्टम अम्लीय धुंध को अवशोषित और साफ करते हैं। नियमित रासायनिक विश्लेषण उचित अम्ल सांद्रता और एल्यूमीनियम आयन स्तर बनाए रखता है, जिससे कोटिंग की गुणवत्ता में निरंतरता और सुरक्षित संचालन सुनिश्चित होता है।
टैंक
सल्फ्यूरिक एसिड और अन्य इलेक्ट्रोलाइट्स का सामना करने के लिए ये टैंक पॉलीप्रोपाइलीन (PP), पॉलीविनाइल क्लोराइड (PVC) या लेड-लेपित स्टील जैसी अम्ल-प्रतिरोधी सामग्रियों से निर्मित होते हैं। इनमें पर्याप्त यांत्रिक शक्ति और तापमान प्रतिरोध होना चाहिए, और स्थिर परिचालन तापमान बनाए रखने के लिए इनमें इन्सुलेशन या शीतलन प्रणाली भी शामिल हो सकती है।
बिजली की आपूर्ति
प्रोग्रामेबल कंट्रोल वाला एक स्थिर डायरेक्ट करंट (DC) रेक्टिफायर करंट घनत्व, आउटपुट वोल्टेज और रैंप-अप प्रोफाइल के सटीक नियमन के लिए आवश्यक है। उच्च पावर फैक्टर और कम रिपल दर एकसमान ऑक्साइड फिल्म निर्माण और प्रक्रिया की पुनरावृत्ति में योगदान करते हैं।
रैक/फिक्स्चर
उच्च चालकता वाले तांबे या एल्युमीनियम से निर्मित, रासायनिक आक्रमण और चिंगारी के निशानों से बचाव के लिए गैर-संपर्क क्षेत्रों पर इन्सुलेशन लगाया जाता है। फिक्स्चर को मजबूत विद्युत संपर्क, स्थिर चालकता सुनिश्चित करनी चाहिए और सतह पर दिखाई देने वाले दोषों से बचने के लिए क्लैंप को गैर-महत्वपूर्ण या छिपे हुए क्षेत्रों में लगाया जाना चाहिए।
वेंटिलेशन और स्नानघर रखरखाव
वायु में मौजूद प्रदूषकों को कम करने के लिए अम्लीय धुंध को पकड़ने और साफ करने वाली इकाइयों के साथ कुशल वेंटिलेशन सिस्टम स्थापित करें। एसिड की सांद्रता और एल्यूमीनियम आयन की मात्रा के लिए घोल की रासायनिक संरचना की नियमित रूप से निगरानी की जानी चाहिए, और स्थिरता बनाए रखने के लिए घोल को पुनः भरकर और अशुद्धियों को छानकर आवश्यक समायोजन किए जाने चाहिए।
रासायनिक प्रबंधन और पुनःपूर्ति
इलेक्ट्रोलाइट बैच, योजक अनुपात और प्रतिस्थापन शेड्यूल पर नज़र रखने के लिए एक रासायनिक इन्वेंटरी लॉग लागू करें। कोटिंग की गुणवत्ता को प्रभावित करने वाले सांद्रता उतार-चढ़ाव को रोकने के लिए, पुनर्भरण विश्लेषणात्मक परिणामों पर आधारित होना चाहिए।
रख - रखाव मरम्मत, Aऔर ओवरहाल
एक निवारक रखरखाव कार्यक्रम स्थापित करें, जिसमें टैंक निरीक्षण, संक्षारण परत की मरम्मत, रेक्टिफायर प्रदर्शन परीक्षण, फिक्स्चर की सफाई और वेंटिलेशन फिल्टर प्रतिस्थापन शामिल हो, जिससे दीर्घकालिक परिचालन विश्वसनीयता और लगातार एनोडाइजिंग गुणवत्ता सुनिश्चित हो सके।
कैसे To Control Production Lऑफ़लाइन Qवास्तविकता
एक सुव्यवस्थित एनोडाइजिंग गुणवत्ता कार्यक्रम केवल माप ही नहीं करता, बल्कि दीर्घकालिक प्रदर्शन सुनिश्चित करता है। सटीक मोटाई जांच से लेकर कठोर संक्षारण, घिसाव और सीलिंग परीक्षणों तक, निरीक्षण का हर चरण कोटिंग की अखंडता, सौंदर्य और स्थायित्व को प्रमाणित करता है, जिससे निर्माताओं को लगातार विश्वसनीय और दिखने में दोषरहित पुर्जे बनाने में मदद मिलती है।
मोटाई
मोटाई की पुष्टि गैर-विनाशकारी, वास्तविक समय माप के लिए एड़ी करंट गेज का उपयोग करके या उच्च-सटीकता नमूनाकरण के लिए गुरुत्वाकर्षण विधियों का उपयोग करके की जाती है। उदाहरण के लिए, मैं 25 µm टाइप II कोटिंग पर ±2 µm की सहनशीलता का लक्ष्य रखता हूँ।
सीलिंग की गुणवत्ता
सीलिंग की गुणवत्ता की जांच डाई स्टेन परीक्षण या चालकता माप के माध्यम से की जाती है, जिससे संक्षारण मार्गों को रोकने के लिए छिद्र बंद होने को सुनिश्चित किया जाता है, इष्टतम प्रदर्शन के लिए चालकता 30 µS/cm से नीचे बनाए रखी जाती है।
संक्षारण प्रतिरोधकce
संक्षारण प्रतिरोध को एएसटीएम बी117 नमक स्प्रे परीक्षण के माध्यम से सत्यापित किया जाता है, जिसका लक्ष्य वास्तु-श्रेणी की फिनिश के लिए बिना गड्ढे पड़े 1,000 घंटे से अधिक का समय प्राप्त करना है।
पहनने के प्रतिरोध
घिसाव प्रतिरोध को टैबर घर्षण परीक्षण का उपयोग करके मापा जाता है, जिसमें कठोर एनोडाइजिंग के लिए प्रदर्शन बेंचमार्क 1,000 चक्रों में ≤5 मिलीग्राम वजन घटाने पर निर्धारित किया गया है।
रंग और चमक
रंग और चमक की स्थिरता को स्पेक्ट्रोफोटोमीटर से सत्यापित किया जाता है, जिसमें रंग-महत्वपूर्ण भागों के लिए ΔE < 1.0 और सतह की एकरूपता के लिए ±3 चमक इकाइयों को बनाए रखा जाता है।
यह एकीकृत परीक्षण पद्धति सुनिश्चित करती है कि प्रत्येक बैच न केवल उद्योग मानकों को पूरा करता है बल्कि अक्सर उनसे आगे भी निकल जाता है।
सामान्य दोष Aऔर समस्या निवारण
एनोडाइजिंग में होने वाली आम खामियां—जैसे जलना, गड्ढे पड़ना, धूसर होना, रंग में भिन्नता आना और खराब सीलिंग—अक्सर प्रक्रिया नियंत्रण संबंधी समस्याओं के कारण होती हैं। इनके कारणों, दृश्य संकेतों और सुधारात्मक उपायों को समझना कोटिंग की गुणवत्ता को एक समान बनाए रखने और महंगे पुनर्कार्य को कम करने के लिए आवश्यक है।
दहन
कारण: अत्यधिक धारा घनत्व (हार्ड एनोडाइजिंग के लिए >3.0 A/dm²) या अपर्याप्त विद्युत संपर्क जिसके कारण स्थानीयकृत अतिभार हो जाता है।
संकेत: कोटिंग की सतह पर गहरे, खुरदुरे या पाउडर जैसे धब्बे।
समाधान: वर्तमान रैंप दर को कम करें, मजबूत और साफ संपर्क बिंदुओं को सुनिश्चित करें, और गर्मी को दूर करने के लिए इलेक्ट्रोलाइट की एकसमान हलचल बनाए रखें।
खड़ा
कारण: पानी की खराब गुणवत्ता (क्लोराइड आयन की उच्च मात्रा >25 पीपीएम) या तांबा, लोहा या सिलिकॉन कणों से इलेक्ट्रोलाइट संदूषण।
संकेतक: ऑक्साइड परत में छोटे, गहरे गड्ढे, जो अक्सर गुच्छों में पाए जाते हैं।
समाधान: धोने के लिए विआयनीकृत जल का उपयोग करें, इलेक्ट्रोलाइट को लगातार फ़िल्टर करें और अशुद्धता के स्तर की साप्ताहिक निगरानी करें।
पक्का हो जानेवाला
कारण: सब्सट्रेट में उच्च सिलिकॉन (>0.5%) या तांबा (>4%) जैसी मिश्रधातु अशुद्धियाँ।
संकेत: एनोडाइजिंग के बाद सतह का रंग फीका और धूसर हो जाता है, साथ ही उसकी चमक भी कम हो जाती है।
समाधान: उच्च शुद्धता वाली मिश्र धातुओं (जैसे, 6061, 6063) का उपयोग करें या अवशिष्ट मिश्रधातु तत्वों को हटाने के लिए अनुकूलित डिसमट चक्रों के साथ पूर्व-उपचार करें।
रंग भिन्नता
कारण: स्नान के तापमान में असंगतता (±2 डिग्री सेल्सियस), वोल्टेज में उतार-चढ़ाव, या सीलिंग के समय में असमानता।
संकेतक: एक ही बैच के अलग-अलग हिस्सों के बीच दिखाई देने वाले रंग के अंतर।
समाधान: स्नान के तापमान को ±1 डिग्री सेल्सियस के भीतर बनाए रखें, बिजली आपूर्ति आउटपुट को कैलिब्रेट करें और सभी भागों में रंगाई/सील करने की अवधि को सिंक्रनाइज़ करें।
ख़राब सीलिंग
कारण: अपर्याप्त समय, कम तापमान या दूषित सीलिंग बाथ के कारण एल्यूमिना छिद्रों का अपूर्ण जलयोजन।
संकेतक: उच्च चालकता रीडिंग (>25 µS/cm) या नमक स्प्रे परीक्षणों में खराब संक्षारण प्रतिरोध।
समाधान: सीलिंग का समय बढ़ाएँ (गर्म डीआई पानी के लिए ≥15 मिनट), तापमान नियंत्रण बनाए रखें और संदूषण सीमा से अधिक होने पर सीलिंग बाथ को बदल दें।
सामान्य प्रश्न
क्या Aनोडाइजिंग Wकान Oएफएफ?
हाँ, लेकिन यह सेवा की स्थितियों पर निर्भर करता है। मेरे द्वारा उत्पादित टाइप III कोटिंग्स 25-100 µm मोटी होती हैं, जिनकी कठोरता HV 400-500 होती है और टैबर घर्षण हानि < 20 mg/1000 चक्र होती है। सामान्य उपयोग में ये कई वर्षों तक चल सकती हैं, हालांकि उच्च भार या घर्षण वाले वातावरण में किनारों का रंग पतला हो सकता है।
क्या Rउबटन Acohol Rनिकालें Aनोडाइजिंग?
नहीं, आइसोप्रोपाइल रबिंग अल्कोहल एनोडाइजिंग को रासायनिक रूप से नहीं हटाता है। एनोडाइज्ड परत एल्यूमीनियम ऑक्साइड (Al₂O₃) की होती है, जिसकी कठोरता लगभग HV 300–500 और मोटाई 5–150 µm होती है, जो हल्के विलायकों के प्रति अत्यधिक प्रतिरोधी होती है। हालांकि, लंबे समय तक संपर्क में रहने से सजावटी एनोडाइजिंग में कार्बनिक रंग निकल सकते हैं, खासकर यदि सीलिंग ठीक से न की गई हो, जिससे ऑक्साइड को हटाए बिना ही रंग फीका पड़ सकता है।
कैसे Dओ इ एस Aनोडाइजिंग Iबढ़ाना Cक्षरण Rप्रतिरोध?
Al₂O₃ परत O₂ और Cl⁻ के प्रवेश को रोकती है। मेरी टाइप II (10–20 µm) या टाइप III (50 µm तक) कोटिंग ASTM B117 सॉल्ट स्प्रे परीक्षणों में 500–1000 घंटे से अधिक समय तक चल सकती है। ध्रुवीकरण प्रतिरोध में उल्लेखनीय वृद्धि होती है और संक्षारण धारा घनत्व 1 µA/cm² से नीचे गिर सकता है।
कैसे Cएक मैं Tपक्ष If Mऔर अन्य Is Aनोडाइज्ड?
मैं एनोडाइजिंग की पहचान धातु जैसी दिखने वाली सतह, थोड़ी सी सिरेमिक जैसी अनुभूति, उच्च सतह प्रतिरोधकता (> 10¹¹ Ω·cm) और एड़ी करंट द्वारा मापी गई 5–50 µm की मोटाई से करता हूँ। डाई परीक्षण से यह भी पता चल सकता है कि छिद्र सील किए गए हैं या नहीं—अच्छी तरह से सील की गई कोटिंग्स रंग को अवशोषित नहीं करती हैं।
क्या Cऔसेस Aनोडाइज्ड Aलम्पट To Fएडी?
रंग फीका पड़ना आमतौर पर पराबैंगनी किरणों के संपर्क में आने, कम प्रकाश-स्थिरता वाले रंगों, खराब सीलिंग या कठोर क्षारीय सफाई के कारण होता है। मैं उच्च पराबैंगनी स्थिरता के लिए टिन या कोबाल्ट युक्त इलेक्ट्रोलाइटिक रंगाई का उपयोग करता हूँ और बैच के रंग में भिन्नता को ΔE < 2.0 से कम रखते हुए, 95-100 डिग्री सेल्सियस के विआयनीकृत जल में 15-30 मिनट के लिए सील करता हूँ।
निष्कर्ष
एनोडाइजिंग एक बहुआयामी और सौंदर्यपूर्ण परिष्करण प्रक्रिया है, जो अलौह धातुओं, विशेष रूप से एल्यूमीनियम और उसके मिश्र धातुओं के लिए आदर्श है। प्रक्रिया मापदंडों को नियंत्रित करके, सही प्रकार का चयन करके और उचित पश्चात उपचार लागू करके, आप उच्चतम औद्योगिक आवश्यकताओं को पूरा कर सकते हैं और साथ ही उत्कृष्ट दृश्य आकर्षण भी प्रदान कर सकते हैं।
















