
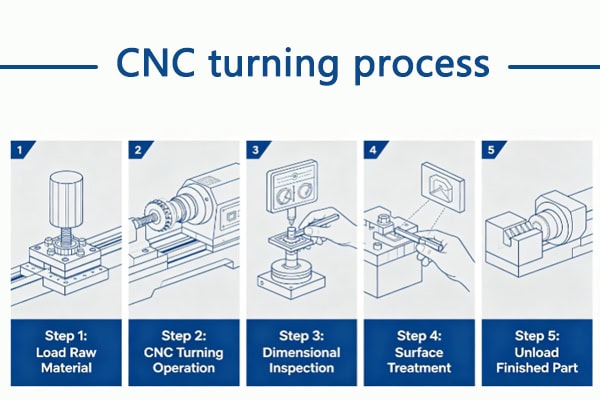
सीएनसी टर्निंग आधुनिक इंजीनियरिंग में व्यापक रूप से उपयोग की जाने वाली एक सटीक विनिर्माण विधि है। यह कंप्यूटर न्यूमेरिकल कंट्रोल सिस्टम का उपयोग करके टूल पाथ, स्पिंडल रोटेशन और फीड मूवमेंट को नियंत्रित करती है, जिससे घूर्णनशील वर्कपीस की अत्यधिक सटीक मशीनिंग संभव हो पाती है। पूरी प्रक्रिया में न केवल मशीन संचालन बल्कि प्रक्रिया नियोजन, प्रोग्राम निर्माण, मशीन सेटअप और गुणवत्ता निरीक्षण भी शामिल हैं। प्रत्येक चरण आपस में घनिष्ठ रूप से जुड़ा हुआ है, और किसी भी विचलन से अंतिम आयामी सटीकता और सतह की गुणवत्ता प्रभावित हो सकती है। एक मानकीकृत कार्यप्रवाह बड़े पैमाने पर उत्पादन में निरंतरता और स्थिरता सुनिश्चित करता है।
मशीनिंग से पहले प्रक्रिया नियोजन और तकनीकी तैयारी
सीएनसी मशीनिंग शुरू होने से पहले, एक संपूर्ण प्रक्रिया योजना और तकनीकी तैयारी स्थापित करना आवश्यक है। यह चरण संपूर्ण विनिर्माण कार्यप्रवाह में मूलभूत भूमिका निभाता है। वर्कपीस की ज्यामिति, सामग्री के गुणधर्म और मशीनिंग आवश्यकताओं को एक संरचित प्रक्रिया योजना में रूपांतरित किया जाता है, जो प्रोग्रामिंग और मशीन संचालन को निर्देशित करती है। तैयारी जितनी विस्तृत होगी, मशीनिंग प्रक्रिया उतनी ही स्थिर होगी और उत्पादन क्षमता उतनी ही अधिक होगी।
रेखाचित्र विश्लेषण और संरचनात्मक मूल्यांकन
ड्राइंग विश्लेषण में पार्ट डिज़ाइन को व्यवस्थित रूप से विभाजित करना शामिल है, जिसमें आयामी सहनशीलता, ज्यामितीय सटीकता और संरचनात्मक जटिलता पर ध्यान केंद्रित किया जाता है। गहरे छेदों, पतली दीवारों या बहु-चरणीय ज्यामिति वाले पार्ट्स के लिए, मशीनिंग की व्यवहार्यता का पहले से मूल्यांकन करना आवश्यक है। संभावित टूल इंटरफेरेंस, फिक्स्चर की सीमाएं और विरूपण जोखिमों का भी आकलन किया जाता है ताकि एक विश्वसनीय मशीनिंग रणनीति निर्धारित की जा सके।
- महत्वपूर्ण आयामों और सहनशीलता आवश्यकताओं की पहचान करें
- जटिल ज्यामितियों और मशीनिंग संबंधी कठिनाइयों का विश्लेषण करें।
- उपकरण की सुलभता का मूल्यांकन करें
- फिक्स्चर की स्थिरता का आकलन करें
- प्रारंभिक मशीनिंग अनुक्रम को परिभाषित करें
- विरूपण के संभावित जोखिमों का पूर्वानुमान लगाएं
ड्राइंग विश्लेषण पूरा होने के बाद, एक स्पष्ट मशीनिंग दिशा स्थापित हो जाती है, जिससे बाद के चरणों में अनावश्यक समायोजन कम हो जाते हैं और समग्र प्रक्रिया स्थिरता में सुधार होता है।
सामग्री का चयन और खाली डिज़ाइन
सामग्री का चयन और ब्लैंक का डिज़ाइन सीधे तौर पर मशीनिंग दक्षता और अंतिम उत्पाद की गुणवत्ता को प्रभावित करते हैं। विभिन्न सामग्रियों की कठोरता, मजबूती और मशीनिंग क्षमता अलग-अलग होती है, जो कटिंग व्यवहार और टूल लाइफ को प्रभावित करती है। साथ ही, मशीनिंग अलाउंस और सामग्री के उपयोग के बीच संतुलन बनाए रखने के लिए ब्लैंक के आकार को सावधानीपूर्वक डिज़ाइन किया जाना चाहिए।
- सामग्री की गुणवत्ता और प्रदर्शन संबंधी आवश्यकताओं की पुष्टि करें
- सामग्री की कटाई विशेषताओं का विश्लेषण करें
- उपयुक्त मशीनिंग भत्ता परिभाषित करें
- सामग्री लागत को नियंत्रित करें
- ऊष्मा उपचार की स्थितियों का मूल्यांकन करें
- सामग्री उपयोग दक्षता में सुधार करें
उचित सामग्री और ब्लैंक की योजना बनाने से मशीनिंग के दौरान अनिश्चितताएं कम होती हैं और उत्पादन की लय सुचारू रहती है, साथ ही समग्र आर्थिक दक्षता में भी सुधार होता है।
फिक्स्चर और उपकरण की तैयारी
सीएनसी टर्निंग में मशीनिंग स्थिरता और कटिंग सटीकता बनाए रखने में फिक्स्चर और टूल्स महत्वपूर्ण भूमिका निभाते हैं। फिक्स्चर को उच्च गति रोटेशन के दौरान वर्कपीस को मजबूती से पकड़ना चाहिए, जबकि कटिंग टूल्स का चयन मशीनिंग चरणों के अनुसार दक्षता और सतह की गुणवत्ता के बीच संतुलन बनाए रखने के लिए किया जाना चाहिए।
- उच्च कठोरता वाले फिक्स्चर संरचनाओं का डिज़ाइन तैयार करें
- बार-बार सटीक स्थिति निर्धारण सुनिश्चित करें
- रफिंग और फिनिशिंग टूल्स का चयन करें
- टूल कंपनसेशन पैरामीटर कॉन्फ़िगर करें
- औजारों की घिसावट की स्थिति का निरीक्षण करें
- कंपन के जोखिमों को नियंत्रित करें
फिक्स्चर और टूल की तैयारी पूरी होने के बाद, मशीनिंग स्थिरता में काफी सुधार होता है, जिससे क्लैम्पिंग या टूल संबंधी समस्याओं के कारण होने वाली त्रुटियां कम हो जाती हैं।
सीएनसी प्रोग्रामिंग और मशीन सेटअप चरण
इस चरण में प्रक्रिया नियोजन को मशीन द्वारा निष्पादित किए जाने योग्य कोड में परिवर्तित किया जाता है और इसमें मशीन पैरामीटर कॉन्फ़िगरेशन और पथ सत्यापन शामिल होता है। प्रोग्राम की गुणवत्ता और सेटअप की सटीकता सीधे मशीनिंग दक्षता और सुरक्षा को प्रभावित करती है, जिससे यह डिज़ाइन और उत्पादन के बीच एक महत्वपूर्ण कड़ी बन जाती है।
सीएनसी प्रोग्राम निर्माण
सीएनसी प्रोग्रामिंग, पार्ट की ज्यामिति के आधार पर टूल पाथ, कटिंग पैरामीटर, फीड रेट और टूल चेंज लॉजिक को परिभाषित करती है। एक अच्छी तरह से डिज़ाइन किया गया प्रोग्राम न केवल सही निष्पादन सुनिश्चित करता है, बल्कि कुशल और स्थिर मशीनिंग प्रदर्शन भी सुनिश्चित करता है।
- मशीनिंग समन्वय प्रणाली स्थापित करें
- टूल मूवमेंट पथ लिखें
- कटिंग पैरामीटर परिभाषित करें
- टूल परिवर्तन अनुक्रमों की योजना बनाएं
- मशीनिंग चक्र समय को अनुकूलित करें
- परिचालन स्थिरता में सुधार करें
एक बार प्रोग्रामिंग पूरी हो जाने के बाद, मशीनिंग मानकीकृत और नियंत्रणीय हो जाती है, जिससे उत्पादन दक्षता में सुधार होता है और मानवीय त्रुटि कम हो जाती है।
प्रोग्राम सिमुलेशन और टकराव का पता लगाना
वास्तविक मशीनिंग से पहले, टूल पाथ को सत्यापित करने और संभावित टकराव या प्रोग्रामिंग त्रुटियों का पता लगाने के लिए सिमुलेशन का उपयोग किया जाता है। यह चरण जोखिमों की शीघ्र पहचान करने और उपकरण क्षति या उत्पादन हानि को रोकने में सहायक होता है।
- टूल मूवमेंट पथों का अनुकरण करें
- फिक्स्चर इंटरफेरेंस की जांच करें
- मशीनिंग अनुक्रम को सत्यापित करें
- मशीनिंग समय का अनुमान लगाएं
- गति पथों को अनुकूलित करें
- परीक्षण उत्पादन की सफलता दर में सुधार करें
सिमुलेशन से मशीनिंग सुरक्षा में काफी सुधार होता है और प्रारंभिक उत्पादन प्रक्रियाओं के दौरान अनिश्चितता कम होती है।
मशीन पैरामीटर और सिस्टम सेटअप
मशीन सेटअप, कोऑर्डिनेट सिस्टम, टूल ऑफसेट और स्पिंडल पैरामीटर को कॉन्फ़िगर करके यह सुनिश्चित करता है कि सीएनसी प्रोग्राम सही ढंग से निष्पादित हो। सटीक सेटिंग्स, एकसमान मशीनिंग परिणाम प्राप्त करने के लिए आवश्यक हैं।
- वर्कपीस का शून्य बिंदु सेट करें
- टूल ऑफसेट मानों को कॉन्फ़िगर करें
- स्पिंडल की गति समायोजित करें
- फ़ीड दर पैरामीटर सेट करें
- कूलिंग सिस्टम की स्थिति जांचें
- मापन प्रणालियों को अंशांकित करें
उचित सिस्टम कॉन्फ़िगरेशन स्थिर और सटीक मशीनिंग संचालन सुनिश्चित करता है।
सीएनसी टर्निंग मशीनिंग प्रक्रिया नियंत्रण
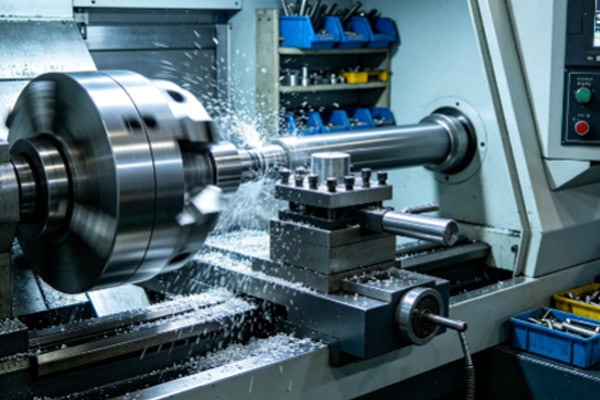
मशीनिंग निष्पादन चरण संपूर्ण कार्यप्रवाह का मूल है। दक्षता और परिशुद्धता के बीच संतुलन बनाए रखने के लिए इसमें सामग्री के गुणों और पुर्जे की ज्यामिति के आधार पर चरणबद्ध नियंत्रण की आवश्यकता होती है।
रफिंग चरण
रफिंग चरण में वर्कपीस के मूल आकार को बनाने के लिए अतिरिक्त सामग्री को तेजी से हटाने पर ध्यान केंद्रित किया जाता है। मशीन की स्थिरता बनाए रखते हुए दक्षता और सामग्री हटाने की दर को प्राथमिकता दी जाती है।
- तेजी से सामग्री हटाने
- नियंत्रित कटाई भार
- उच्च मशीनिंग दक्षता
- बुनियादी ज्यामिति का निर्माण
- बाद के चरणों के लिए भार कम किया गया
- संरचनात्मक स्थिरता बनाए रखी गई
रफिंग के बाद, बाद के मशीनिंग चरणों के लिए एक स्थिर आधार तैयार हो जाता है, जिससे सुचारू प्रसंस्करण सुनिश्चित होता है।
अर्ध-परिष्करण चरण
सेमी-फिनिशिंग रफिंग से उत्पन्न आयामी विचलनों को ठीक करती है और पार्ट को अंतिम ज्यामिति के करीब लाती है, साथ ही सतह की स्थिति में सुधार करती है। इससे फिनिशिंग कार्यों का कार्यभार भी कम होता है।
- आयामी त्रुटियों को ठीक करें
- सतह की स्थिति में सुधार करें
- कंटूर सटीकता बढ़ाएँ
- अंतिम भार कम करें
- ऊष्मीय विरूपण को नियंत्रित करें
- आयामी स्थिरता में सुधार करें
यह चरण रफिंग और फिनिशिंग कार्यों के बीच एक स्थिर संक्रमण प्रदान करता है।
समापन चरण
अंतिम चरण से ही अंतिम आयामी सटीकता और सतह की गुणवत्ता निर्धारित होती है। इसके लिए उपकरण की स्थिति, कटिंग पैरामीटर और मशीन की स्थिरता पर कड़ा नियंत्रण आवश्यक है।
- अंतिम आयामी आवश्यकताओं को पूरा करें
- सतह की फिनिश गुणवत्ता में सुधार
- ज्यामितीय सहनशीलता को नियंत्रित करें
- बैच की एकरूपता सुनिश्चित करें
- मशीनिंग दोषों को कम करें
- तकनीकी विशिष्टताओं को पूरा करें
अंतिम चरण उत्पाद की अंतिम गुणवत्ता का निर्धारण करता है और यह मशीनिंग का सबसे महत्वपूर्ण चरण है।
मशीनिंग के बाद निरीक्षण और गुणवत्ता नियंत्रण प्रक्रिया
मशीनिंग के बाद, डिजाइन आवश्यकताओं और तकनीकी मानकों के अनुपालन को सुनिश्चित करने के लिए पुर्जों का व्यवस्थित रूप से निरीक्षण किया जाना चाहिए। गुणवत्ता नियंत्रण में आयामी मापन, सतह मूल्यांकन और ट्रेसबिलिटी के लिए डेटा रिकॉर्डिंग शामिल है। एक सुव्यवस्थित गुणवत्ता प्रणाली निरंतर प्रक्रिया सुधार और स्थिर उत्पादन को सक्षम बनाती है।
आयामी सटीकता निरीक्षण
आयामी निरीक्षण में मापने वाले उपकरणों या परीक्षण उपकरणों का उपयोग करके महत्वपूर्ण आयामों को सत्यापित किया जाता है ताकि यह सुनिश्चित किया जा सके कि उत्पाद डिजाइन आवश्यकताओं के अनुरूप है।
- बाहरी व्यास की जाँच करें
- लंबाई और स्थिति मापें
- छेद के व्यास की सटीकता सत्यापित करें
- सहनशीलता सीमाओं की तुलना करें
- निरीक्षण डेटा रिकॉर्ड करें
- बैच की एकरूपता की पुष्टि करें
संपूर्ण आयामी निरीक्षण प्रभावी रूप से उत्पाद के मानकों के अनुपालन की गारंटी देता है।
सतही गुणवत्ता एवं दोष निरीक्षण
सतह की गुणवत्ता सीएनसी मशीनिंग द्वारा निर्मित पुर्जों के मशीनिंग स्तर का एक महत्वपूर्ण सूचक है। यह न केवल उत्पाद की दिखावट को प्रभावित करती है, बल्कि इसके घिसाव प्रतिरोध, सीलिंग क्षमता, संयोजन सटीकता और सेवा जीवन को भी प्रभावित करती है। सटीक यांत्रिक पुर्जों, चिकित्सा उपकरण घटकों और स्वचालित उपकरण संयोजनों के लिए, सतह की स्थिति अक्सर सीधे तौर पर यह निर्धारित करती है कि उत्पाद व्यावहारिक अनुप्रयोग आवश्यकताओं को पूरा करता है या नहीं। निरीक्षण प्रक्रिया में सतह की खुरदरापन, मशीनिंग के निशान, खरोंच, गड्ढे, बर्र और स्थानीय दोषों की व्यापक जांच आवश्यक है ताकि यह सुनिश्चित किया जा सके कि पुर्जे उत्कृष्ट सतह गुणवत्ता के साथ-साथ आयामी मानकों को पूरा करते हैं।
गुणवत्ता रिकॉर्ड और पता लगाने की क्षमता प्रबंधन
गुणवत्ता रिकॉर्ड में संपूर्ण प्रक्रिया की ट्रेसबिलिटी के लिए मशीनिंग और निरीक्षण डेटा संग्रहित किया जाता है। इससे निरंतर सुधार और दीर्घकालिक उत्पादन स्थिरता को बढ़ावा मिलता है।
- मशीनिंग मापदंडों को रिकॉर्ड करें
- स्टोर निरीक्षण के परिणाम
- ट्रेसिबिलिटी सिस्टम बनाएं
- गुणवत्ता में होने वाले बदलावों का विश्लेषण करें
- प्रक्रिया मापदंडों का अनुकूलन करें
- उत्पादन स्थिरता में सुधार
एक संपूर्ण डेटा प्रणाली दीर्घकालिक विनिर्माण क्षमता को मजबूत करती है।
तैयार उत्पाद की हैंडलिंग और डिलीवरी प्रक्रिया
मशीनिंग के बाद, पुर्जों की सफाई, सुरक्षा और पैकेजिंग आवश्यक है ताकि परिवहन और भंडारण के दौरान उनकी सुरक्षित डिलीवरी और सतह की उचित स्थिति सुनिश्चित हो सके। असेंबली या कार्यक्षमता पर प्रभाव पड़ने से बचने के लिए बचे हुए कटिंग फ्लूइड, चिप्स और बर्र्स को हटाना अनिवार्य है।
सफाई और डिबरिंग प्रक्रिया
मशीनीकृत पुर्जों में अक्सर अवशिष्ट शीतलक, चिप्स और छोटे-छोटे बर्र होते हैं जिन्हें डिलीवरी से पहले हटाना आवश्यक होता है।
- मशीनिंग के अवशेष हटा दें
- खुरदरे किनारों को हटाएँ
- तेल और शीतलक को साफ करें
- उपस्थिति की गुणवत्ता में सुधार करें
- असेंबली के जोखिमों को कम करें
- सुरक्षित उपयोग सुनिश्चित करें
उचित सफाई से उत्पाद की समग्र गुणवत्ता में काफी सुधार होता है।
जंग रोधी और पैकेजिंग सुरक्षा
धातु के घटकों को भंडारण और परिवहन के दौरान जंग और यांत्रिक क्षति से बचाने के लिए सुरक्षात्मक उपायों की आवश्यकता होती है।
- जंग रोधी कोटिंग लगाएं
- आघात-प्रतिरोधी पैकेजिंग का उपयोग करें
- परिवहन के दौरान होने वाली क्षति को रोकें
- सतह की स्थिति बनाए रखें
- भंडारण जीवन बढ़ाएँ
- डिलीवरी की विश्वसनीयता में सुधार करें
उचित पैकेजिंग से ग्राहकों तक सुरक्षित डिलीवरी सुनिश्चित होती है।
वितरण और तकनीकी सहायता
उत्पाद की पैकेजिंग और अंतिम निरीक्षण के बाद, यह डिलीवरी चरण में प्रवेश करेगा। समय पर डिलीवरी के अलावा, निर्माता को उत्पाद जानकारी, परीक्षण रिपोर्ट और उपयोग संबंधी सुझावों सहित संबंधित तकनीकी सहायता सेवाएं भी प्रदान करनी होंगी। समय पर संचार और प्रतिक्रिया से ग्राहकों को स्थापना, चालू करने या उपयोग के दौरान आने वाली समस्याओं को हल करने और सहयोग अनुभव को बेहतर बनाने में मदद मिल सकती है।
- समय पर उत्पाद वितरण
- निरीक्षण रिपोर्ट प्रदान करें
- तकनीकी परामर्श प्रदान करें
- ग्राहक की प्रतिक्रिया को संभालें
- दीर्घकालिक सहयोग स्थापित करें
- ग्राहकों की संतुष्टि में सुधार
एक संपूर्ण वितरण और सहायता प्रणाली विश्वसनीय उत्पाद उपयोग सुनिश्चित करती है और दीर्घकालिक व्यावसायिक संबंधों को मजबूत बनाती है।
















