
स्टील सीएनसी मशीनिंग सटीक इंजीनियरिंग और स्टील की अविश्वसनीय मजबूती को मिलाकर विभिन्न उद्योगों में उच्च-प्रदर्शन वाले पुर्जे तैयार करती है। उन्नत कंप्यूटर-नियंत्रित उपकरणों की मदद से, यह कच्चे स्टील को टिकाऊ, सटीक आकार वाले पुर्जों में बदल देती है, जिनका उपयोग ऑटोमोटिव, एयरोस्पेस, रोबोटिक्स और ऊर्जा प्रणालियों में किया जाता है। यह गाइड सीएनसी मशीनिंग से निर्मित स्टील की शक्ति को परिभाषित करने वाली प्रमुख प्रक्रियाओं, सामग्री श्रेणियों, सतह परिष्करण और वास्तविक अनुप्रयोगों का विस्तृत विवरण प्रस्तुत करती है।
स्टील सीएनसी मशीनिंग क्या है?
स्टील सीएनसी मशीनिंग में कंप्यूटर-नियंत्रित उपकरणों का उपयोग करके स्टील सामग्री को अविश्वसनीय सटीकता के साथ काटा, आकार दिया और परिष्कृत किया जाता है। सबसे टिकाऊ धातुओं में से एक होने के नाते, स्टील को ऑटोमोटिव, एयरोस्पेस और रोबोटिक्स जैसे मांग वाले उद्योगों के लिए जटिल, उच्च-सहिष्णुता वाले पुर्जों में परिवर्तित किया जा सकता है।
स्टील के लिए प्रमुख सीएनसी मशीनिंग प्रक्रियाएं
स्टील सीएनसी मशीनिंग में प्रक्रियाओं की एक विस्तृत श्रृंखला शामिल है जो स्टील को सटीक और एकरूपता के साथ कार्यात्मक भागों में ढालने और परिष्कृत करने का काम करती है। कटिंग और ड्रिलिंग से लेकर ग्राइंडिंग और ईडीएम तक, प्रत्येक प्रक्रिया के अपने अनूठे फायदे हैं। इन प्रक्रियाओं की भूमिका को समझने से आपको अपने भाग की ज्यामिति, सहनशीलता और लागत लक्ष्य के लिए सर्वोत्तम विधि चुनने में मदद मिलती है।
1. कटाई प्रक्रियाएँ
सीएनसी मिलिंग
मिलिंग प्रक्रिया में बहु-अक्षीय घूर्णनशील कटरों का उपयोग करके परत दर परत सामग्री को हटाकर जटिल स्टील के पुर्जों को आकार दिया जाता है।
अनुप्रयोग: इंजन ब्रैकेट, गियर हाउसिंग, हाइड्रोलिक ब्लॉक और मोल्ड।
शुद्धता: ±0.02–0.05 मिमी; Ra 1.6–3.2 μm.
सुझाव: कंपन को कम करने के लिए वेरिएबल-पिच एंड मिल का उपयोग करें; क्लाइम्ब मिलिंग से बेहतर सतह फिनिश प्राप्त होती है।
उदाहरण: TiRapid ने 100 मिमी की लंबाई में 0.03 मिमी की समतलता वाला 304 स्टेनलेस स्टील का आवरण तैयार किया, जिससे असेंबली में सटीक फिटिंग सुनिश्चित हुई।
सीएनसी टर्निंग
स्टील सीएनसी मशीनिंग का आधार टर्निंग है। वर्कपीस लेथ पर घूमता है जबकि एक स्थिर कटिंग टूल सामग्री को हटाकर सटीक बेलनाकार आकार बनाता है।
अनुप्रयोग: शाफ्ट, पिन, बुशिंग, कपलिंग, थ्रेडेड घटक।
सटीकता: ±0.01–0.03 मिमी; सतह खुरदरापन Ra 0.8–3.2 μm।
उपकरण एवं सामग्री: कार्बन और मिश्र धातु इस्पात (1045, 4140) के लिए सीवीडी कोटिंग वाले कार्बाइड इंसर्ट। स्टेनलेस स्टील (304, 316) के लिए तेज इंसर्ट और फ्लड कूलेंट की आवश्यकता होती है।
उदाहरण: TiRapid कंपनी 4140 स्टील ड्राइव शाफ्ट को ±0.01 मिमी की सहनशीलता के साथ मशीन करती है, जिससे ऑटोमोटिव सिस्टम के लिए बियरिंग की एकदम सही फिटिंग सुनिश्चित होती है।
ड्रिलिंग और दोहन
ड्रिलिंग से सटीक गोल छेद बनते हैं; टैपिंग से आंतरिक थ्रेड्स काटे जाते हैं।
अनुप्रयोग: बोल्ट छेद, थ्रेडेड फिटिंग और सटीक संरेखण पिन।
शुद्धता: छेद H7 टॉलरेंस के अनुसार; थ्रेड क्लास 6H के अनुसार।
तकनीक: कार्बन स्टील के लिए हाई-स्पीड स्टील ड्रिल, कठोर मिश्र धातुओं के लिए कार्बाइड ड्रिल और नमनीय पदार्थों के लिए फॉर्म टैप का उपयोग करें।
उदाहरण: स्टेनलेस स्टील मैनिफोल्ड के लिए, TiRapid ने 0.02 मिमी पिच सटीकता पर M8 थ्रेड काटने के लिए सिंक्रोनाइज्ड टैपिंग का उपयोग किया, जिससे थ्रेड की मजबूती में 30% सुधार हुआ।
बोरिंग
बोरिंग प्रक्रिया द्वारा पहले से ड्रिल किए गए छेदों को बड़ा किया जाता है ताकि सटीक आंतरिक व्यास और संरेखण प्राप्त किया जा सके।
अनुप्रयोग: बियरिंग हाउसिंग, हाइड्रोलिक सिलेंडर और स्पिंडल बोर।
शुद्धता: गोलाई ≤0.01 मिमी; समाक्षीयता ≤0.02 मिमी।
उदाहरण: TiRapid ने 1045 स्टील हाइड्रोलिक स्लीव्स को 0.01 मिमी की सहनशीलता के साथ बोर किया, जिससे उच्च दबाव वाले अनुप्रयोगों के लिए एकदम सही फिट सुनिश्चित हुआ।
पिसाई
पीसने की प्रक्रिया सतह की बनावट और सटीकता को सामान्य मशीनिंग सीमाओं से परे परिष्कृत करती है।
अनुप्रयोग: सटीक शाफ्ट, सीलिंग सतहें और उपकरण घटक।
शुद्धता: ±0.002–0.008 मिमी; Ra 0.2–0.8 μm.
उदाहरण: कठोर 42CrMo4 गियर सतहों की सरफेस ग्राइंडिंग करके Ra 0.4 μm तक लाना, जिससे पोस्ट-पॉलिशिंग की आवश्यकता समाप्त हो जाती है।
2. उन्नत मशीनिंग प्रक्रियाएँ
broaching
ब्रोचिंग प्रक्रिया में एक ही बार में कई दांतों वाले कटरों की मदद से सामग्री को हटाया जाता है।
अनुप्रयोग: कीवे, आंतरिक स्प्लाइन, गियर हब।
लाभ: प्रोफाइल की सटीकता में अत्यधिक स्थिरता और तीव्र उत्पादन।
उदाहरण: TiRapid ने एक रोबोटिक एक्चुएटर के लिए 8620 स्टील हब में आंतरिक स्प्लाइन की ब्रोचिंग की, जिससे माइक्रोन-स्तर की एकरूपता प्राप्त हुई।
विद्युत निर्वहन मशीनिंग (ईडीएम)
ईडीएम नियंत्रित चिंगारियों का उपयोग करके सामग्री को नष्ट करता है, जो कठोर स्टील या औजारों द्वारा दुर्गम नुकीले कोनों के लिए एकदम सही है।
अनुप्रयोग: औजार इस्पात, सांचे, चिकित्सा प्रत्यारोपण, एयरोस्पेस घटक।
सटीकता: ±0.005–0.01 मिमी।
उदाहरण: TiRapid ने माइक्रोफ्लुइडिक घटकों के लिए H13 स्टील मोल्ड पर 0.1 मिमी के नुकीले आंतरिक कोनों को मशीन करने के लिए सिंकर EDM का उपयोग किया।
लेजर काटना
लेजर कटिंग में स्टील की चादरों को सटीक रूप से काटने या उत्कीर्ण करने के लिए एक केंद्रित किरण का उपयोग किया जाता है।
उपयोग: पतली से मध्यम मोटाई वाली शीट, आवरण, सजावटी पैनल।
लाभ: बिना संपर्क के, साफ किनारे, न्यूनतम खुरदरापन।
उदाहरण: TiRapid लेजर-कट 2 मिमी स्टेनलेस स्टील नेमप्लेट्स पर सीरियल उत्कीर्णन, जिससे पोस्ट-प्रोसेसिंग समय में 40% की कमी आती है।
वाटरजेट काटना
वाटरजेट कटिंग में ठंडी कटिंग के लिए अपघर्षक के साथ मिश्रित उच्च दबाव वाले पानी का उपयोग किया जाता है।
अनुप्रयोग: मोटी प्लेटें और ऊष्मा-उपचारित सामग्री।
लाभ: ऊष्मीय विरूपण नहीं होता; धातु विज्ञान संरक्षित रहता है।
उदाहरण: 50 मिमी 304 स्टील प्लेटों के लिए, TiRapid ने दाने की संरचना को बदले बिना सटीक किनारे (±0.1 मिमी) प्राप्त किए।
3. गठन प्रक्रियाएं
झुकाव
बेंडिंग प्रक्रिया में सीएनसी प्रेस ब्रेक का उपयोग करके स्टील की चादरों या ट्यूबों को सटीक कोणों में ढाला जाता है।
अनुप्रयोग: फ्रेम, आवरण, वास्तुशिल्प ब्रैकेट।
उदाहरण: TiRapid ने चिकित्सा उपकरणों के लिए 2 मिमी 316 स्टेनलेस स्टील पैनलों को ±0.5° की सटीकता के साथ मोड़ा।
मुद्रांकन
स्टैम्पिंग प्रक्रिया में स्टील पर डाई को दबाकर बड़ी मात्रा में पुर्जे कुशलतापूर्वक बनाए जाते हैं।
अनुप्रयोग: ऑटोमोटिव बॉडी पैनल, घरेलू उपकरणों के पुर्जे।
उदाहरण: ऑटोमोटिव ब्रैकेट की स्टैम्पिंग जिसमें ±0.05 मिमी की पुनरावृति क्षमता हो।
रोलिंग
रोलिंग से मोटाई कम हो जाती है और एकसमान संरचना वाली लंबी चादरें या प्रोफाइल तैयार होती हैं।
अनुप्रयोग: निर्माण में उपयोग होने वाली स्टील शीट, ट्यूबिंग।
डेटा: 1 मीटर चौड़ाई में समतलता विचलन <0.2 मिमी।
फोर्जिंग और एक्सट्रूज़न
फोर्जिंग में स्टील को उच्च तापमान पर संपीड़ित करके उसकी मजबूती बढ़ाई जाती है; एक्सट्रूज़न में स्टील को डाई के माध्यम से धकेलकर लंबे प्रोफाइल बनाए जाते हैं।
अनुप्रयोग: क्रैंकशाफ्ट, लीवर और संरचनात्मक छड़ें।
उदाहरण: 42CrMo फोर्ज्ड लीवर, मशीनीकृत भागों की तुलना में 25% अधिक थकान प्रतिरोध क्षमता प्रदर्शित करते हैं।
ग़हरी कला
डीप ड्राइंग तकनीक से स्टील की चादरों को खींचकर बिना जोड़ वाले खोखले आकार दिए जाते हैं।
अनुप्रयोग: ऑटोमोटिव टैंक, सिंक और प्रेशर हाउसिंग।
उदाहरण: TiRapid द्वारा बनाए गए 1.5 मिमी स्टेनलेस स्टील के कवर, जो ±0.05 मिमी के भीतर दीवार की एकरूपता सुनिश्चित करते हैं।
4. सही प्रक्रिया का चयन करना
सही स्टील मशीनिंग प्रक्रिया का चयन ज्यामिति, सहनशीलता, सामग्री और लागत लक्ष्यों पर निर्भर करता है:
प्रोटोटाइप: मिलिंग + ड्रिलिंग
उच्च मात्रा: ब्रोचिंग या स्टैम्पिंग
सख्त टॉलरेंस: ग्राइंडिंग + ईडीएम
ऊष्मा-संवेदनशील सामग्री: वाटरजेट कटिंग
सौंदर्यपूर्ण फिनिश: लेजर + पॉलिशिंग
एक ही छत के नीचे कई प्रक्रियाओं को मिलाकर, TiRapid ऐसे स्टील कंपोनेंट प्रदान करता है जो विभिन्न उद्योगों में सटीकता, स्थायित्व और प्रदर्शन मानकों को पूरा करते हैं।
सीएनसी मशीनिंग में प्रयुक्त सामान्य इस्पात ग्रेड
स्टील सीएनसी मशीनिंग की सफलता के लिए सही स्टील ग्रेड का चयन अत्यंत महत्वपूर्ण है। प्रत्येक ग्रेड की संरचना, मजबूती, मशीनिंग क्षमता और संक्षारण प्रतिरोध में अंतर होता है। इन विशेषताओं को समझने से इंजीनियरों और खरीदारों को प्रत्येक मशीनिंग परियोजना में प्रदर्शन, लागत और सटीकता के बीच संतुलन बनाने में मदद मिलती है।
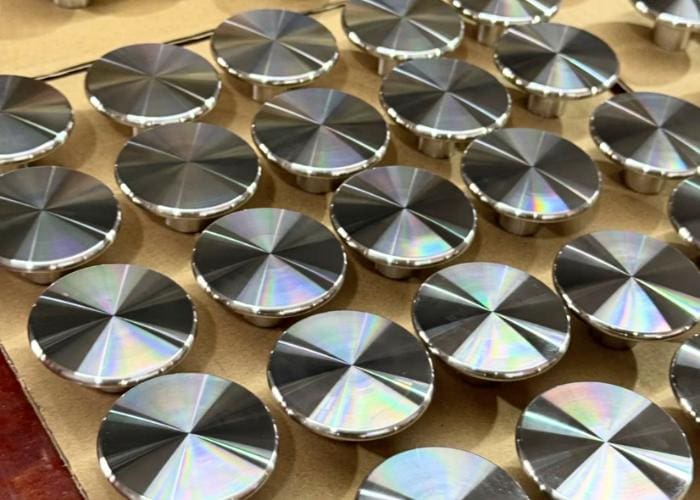
| इस्पात श्रेणी | संरचना एवं प्रकार | मुख्य गुण | मशीनेबिलिटी / वेल्डेबिलिटी | विशिष्ट आवेदन पत्र | TiRapid नोट्स और उदाहरण |
| 1018 (कम कार्बन इस्पात) | Fe, ~0.18% C, Mn | उच्च तन्यता, आसानी से कार्बराइज्ड होने योग्य, अच्छी मजबूती | अच्छी मशीनिंग क्षमता, उत्कृष्ट वेल्डिंग क्षमता | फिक्स्चर, शाफ्ट, बुशिंग, कार्बराइज्ड पार्ट्स | इसका उपयोग उन फिक्स्चर और शाफ्टों का पता लगाने के लिए किया जाता है जिनमें H7 टॉलरेंस (±0.01 मिमी) की आवश्यकता होती है। |
| 1215 (फ्री-मशीनिंग स्टील) | Fe, C, Mn, उच्च S | छोटे-छोटे टुकड़े उत्पन्न करता है, उच्च कटिंग गति को सपोर्ट करता है, कम मजबूती की आवश्यकता होती है। | उत्कृष्ट मशीनीकरण क्षमता, वेल्डिंग क्षमता में कमी | फिटिंग, पिन, स्क्रू, स्वचालित खराद के पुर्जे | बड़े पैमाने पर स्क्रू उत्पादन के लिए आदर्श; इससे उत्पादन समय में 25% की बचत होती है। |
| 1045 (मध्यम कार्बन स्टील) | Fe, ~0.45% C, Mn, Si | मज़बूत, किफायती, मध्यम रूप से कठोर होने योग्य | मध्यम दर्जे की मशीनिंग क्षमता, ठीक-ठाक वेल्डिंग क्षमता | शाफ्ट, गियर, बोल्ट, पिन | मशीनीकृत हाइड्रोलिक छड़ें, जिनकी सतह को Ra ≤ 0.4 µm तक घिसा गया है। |
| 4130 (Cr-Mo मिश्र धातु इस्पात) | Fe, Cr, Mo, Mn | उच्च शक्ति-से-भार अनुपात, ऊष्मा-उपचार योग्य | औसत मशीनिंग क्षमता, अच्छी वेल्डिंग क्षमता | वेल्डेड फ्रेम, विमान के पुर्जे | वेल्डेड कंट्रोल आर्म्स में प्रयुक्त; बोर की समाक्षता ≤ 0.01 मिमी रखी गई। |
| 4140 (Cr-Mo मिश्र धातु इस्पात) | Fe, Cr, Mo, Mn | उत्कृष्ट थकान और घिसाव प्रतिरोध; पूर्व-कठोर, मशीनिंग योग्य | अच्छी मशीनिंग क्षमता, मध्यम वेल्डिंग क्षमता | कपलिंग, स्पिंडल, गियर | पूर्व-कठोर किए गए 4140 हब ±0.01 मिमी; प्रेरण-कठोर किए गए दांत। |
| 304 स्टेनलेस स्टील | 18 Cr – 8 Ni (ऑस्टेनिटिक) | उत्कृष्ट संक्षारण प्रतिरोध, उच्च आकार देने की क्षमता | अच्छी मशीनिंग क्षमता, उत्कृष्ट वेल्डिंग क्षमता | खाद्य उपकरण, आवरण, क्लैंप | 100 मिमी से अधिक लंबाई में 0.03 मिमी की समतलता वाले आवरण। |
| 316 / 316L स्टेनलेस स्टील | 17 Cr – 12 Ni – 2.5 Mo | समुद्री या रासायनिक वातावरण में उत्कृष्ट संक्षारण प्रतिरोध | अच्छी मशीनिंग क्षमता, उत्कृष्ट वेल्डिंग क्षमता | समुद्री वाल्व, रासायनिक उपकरण | 316L वाल्व ब्लॉक, पीसने के बाद Ra ≤ 0.8 µm, रिसाव रहित। |
| 17-4PH स्टेनलेस स्टील | Fe, Cr, Ni, Cu | उच्च शक्ति और संक्षारण प्रतिरोधक क्षमता, आयु-कठोरता के साथ बेहतर होता जाता है | मध्यम दर्जे की मशीनिंग क्षमता, अच्छी वेल्डिंग क्षमता | एयरोस्पेस पार्ट्स, पंप शाफ्ट | मशीनिंग के बाद एच900-एजिंग किए गए पिन, स्थितिगत टॉलरेंस ≤ 0.02 मिमी। |
| टूल स्टील (D2, H13, O1, A2) | उच्च C + Cr / Mo | अत्यधिक घिसाव और ताप प्रतिरोधक क्षमता, उच्च तापमान पर स्थिर | मशीनिंग में कठिनाई, वेल्डिंग की क्षमता कम | डाई, सांचे, काटने के उपकरण | H13 मोल्ड कैविटीज़ EDM-फिनिश्ड Ra ≤ 0.4 µm, कॉर्नर रेडियस ≤ 0.2 mm. |
चयन गाइड
| उद्देश्य / आवश्यकता | अनुशंसित ग्रेड | मुख्य लाभ |
| तीव्र मशीनिंग, प्रोटोटाइप | / 1215 1018 है | उच्च कटिंग क्षमता, कम टूल घिसाव |
| उच्च शक्ति और थकान प्रतिरोधी पुर्जे | / 4140 4130 है | उत्कृष्ट यांत्रिक सहनशक्ति |
| संक्षारण-संवेदनशील वातावरण | 316 लीटर / 17-4 पीएच | बेहतर जंग प्रतिरोध |
| खाद्य एवं चिकित्सा घटक | 304/316एल | स्वच्छतापूर्ण और वेल्डिंग में आसान |
| घिसाव-प्रतिरोधी सांचे और डाई | डी2 / एच13 | उच्च कठोरता और ताप स्थिरता |
| किफायती सामान्य प्रयोजन शाफ्ट | 1045 | मज़बूत और किफायती |
स्टील सीएनसी मशीनिंग के लिए डिजाइन और सहनशीलता संबंधी विचार
स्टील सीएनसी मशीनिंग में सटीकता और लागत दक्षता प्राप्त करने के लिए डिज़ाइन और टॉलरेंस प्लानिंग अत्यंत महत्वपूर्ण हैं। प्रत्येक स्टील ग्रेड कटिंग फोर्स, तापमान और तनाव के प्रति अलग-अलग प्रतिक्रिया करता है। इन कारकों को समझने से सभी उत्पादन मात्राओं में इष्टतम फिट, स्थिरता और प्रदर्शन सुनिश्चित होता है।
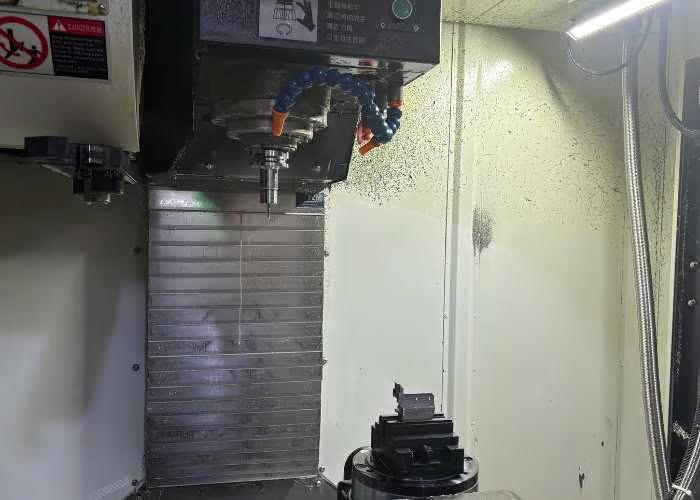
स्टील सीएनसी मशीनिंग में डिजाइन कारक
भौतिक व्यवहार:
ऊष्मा के प्रभाव में इस्पात फैलता है (औसत तापीय विस्तार ≈ 12 µm/m·°C)। डिज़ाइनरों को सटीक माप वाले पुर्जों में आयामी परिवर्तनों का ध्यान रखना चाहिए, विशेष रूप से उच्च गति वाली मिलिंग या टर्निंग के दौरान।
उदाहरण: 200 मिमी 4140 स्टील शाफ्ट के लिए, 30°C की वृद्धि से लगभग 0.072 मिमी का विस्तार हो सकता है - यह छोटा है, लेकिन असेंबली फिट को प्रभावित करने के लिए पर्याप्त है।
ज्यामिति अनुकूलन:
तेज आंतरिक कोनों से बचें (R ≥ 0.5 मिमी की अनुशंसा की जाती है)। तनाव संकेंद्रण और उपकरण घिसाव को कम करने के लिए फिललेट्स का उपयोग करें। स्टील में पतली दीवारें (<2 मिमी) विकृत होने लगती हैं; ऐसे में स्टिफ़निंग रिब्स या फिक्सचरिंग की सलाह दी जाती है।
मशीनेबिलिटी बनाम टॉलरेंस:
कार्बन स्टील (जैसे, 1018, 1045) में ±0.02 मिमी की सटीकता आसानी से बनाए रखी जा सकती है; 4140 जैसे मिश्रधातु स्टील में कठोरता के कारण अधिक सटीक नियंत्रण की आवश्यकता होती है। स्टेनलेस स्टील (304/316) में वर्क हार्डनिंग के कारण अक्सर ढीले फिट (±0.05 मिमी) की आवश्यकता होती है।
सतह की समतलता और लंबवतता:
सटीक असेंबली के लिए, 0.03 मिमी/100 मिमी की मानक समतलता और ≤0.02 मिमी की लंबवतता की अनुशंसा की जाती है।
TiRapid ऑप्टिकल और ऑटोमेशन घटकों के लिए और भी अधिक सटीक समतलता (≤0.015 मिमी) प्राप्त करता है।
ऊष्मा उपचार और विरूपण नियंत्रण:
शमन या तापन के बाद, प्रति 100 मिमी में 0.05–0.2 मिमी का विरूपण सामान्य है। अंतिम रूप देने से पहले तनाव कम करने से इसे 60% तक कम किया जा सकता है।
उदाहरण: ग्राइंडिंग से पहले TiRapid 4140 शाफ्टों को प्री-स्ट्रेस-रिलीव करता है, जिससे ताना-बाना 0.02 मिमी से कम हो जाता है।
सहनशीलता सीमाएँ (विशिष्ट सीएनसी स्टील मशीनिंग)
| Feature | मानक सहिष्णुता | उच्च परिशुद्धता क्षमता |
| रैखिक आयाम | ± 0.05 मिमी | ± 0.01 मिमी |
| छेद व्यास | H7–H9 | H6 प्राप्त करने योग्य |
| उदासी | 0.05 मिमी / 100 मिमी | ≤0.015 मिमी |
| कोण की स्थिति | ± 0.5 ° | ± 0.2 ° |
| थ्रेड पिच सटीकता | ± 0.02 मिमी | ± 0.01 मिमी |
इस्पात के पुर्जों के लिए सतह परिष्करण और पश्चात प्रसंस्करण
स्टील सीएनसी मशीनिंग में सतह की फिनिशिंग और पोस्ट-प्रोसेसिंग महत्वपूर्ण चरण हैं, जो जंग प्रतिरोध, घिसाव प्रतिरोध और दिखावट पर सीधा प्रभाव डालते हैं। सही फिनिशिंग का चुनाव कार्यात्मक विश्वसनीयता और परिष्कृत दिखावट दोनों सुनिश्चित करता है, जिससे आपके स्टील के पुर्जे उत्पादन के लिए पूरी तरह से तैयार हो जाते हैं।
1. मशीनिंग के बाद की फिनिश
बिना किसी अतिरिक्त उपचार के सीएनसी कटिंग के बाद की प्राकृतिक बनावट को मशीनिंग के बाद प्रदर्शित किया गया है। औजारों के निशान और हल्की अनियमितताएं दिखाई देती हैं, लेकिन यह सटीक माप बनाए रखती है।
लक्षण: थोड़ी खुरदरी (Ra 3.2–6.3 µm), सटीक ज्यामिति।
आवेदन: आंतरिक यांत्रिक पुर्जे, प्रोटोटाइप, या तंग फिटिंग वाले संयोजन जहां दिखावट गौण होती है।
उदाहरण: TiRapid अक्सर परीक्षण फिक्स्चर में उपयोग किए जाने वाले मशीनीकृत 1045 शाफ्ट को भेजता है, जिससे ±0.01 मिमी की संकेंद्रता सुनिश्चित होती है।
2. बीड ब्लास्टिंग
बीड ब्लास्टिंग तकनीक से बारीक कांच या सिरेमिक के कण एकसमान मैट फिनिश प्राप्त करने के लिए ऊपर की ओर फेंके जाते हैं। यह छोटे-छोटे खुरदुरेपन और खरोंचों को हटाता है, जिससे सतह की बनावट और कोटिंग की पकड़ दोनों बेहतर होती हैं।
लक्षण: सैटिन जैसी मैट सतह, चिकना स्पर्श, Ra 0.8–3.2 µm।
आवेदन: ऑटोमोटिव हाउसिंग, रोबोटिक्स केसिंग, दृश्यमान औद्योगिक पैनल।
उदाहरण: TiRapid, स्टेनलेस स्टील ब्रैकेट पर एनोडाइजिंग से पहले बीड ब्लास्टिंग का उपयोग करता है ताकि कोटिंग की घनत्व एक समान हो।
3. पाउडर कोटिंग
इस प्रक्रिया में, सूखे पाउडर को विद्युतस्थैतिक विधि से लगाया जाता है, फिर उसे ऊष्मा द्वारा सुखाकर एक कठोर, रंगीन परत में परिवर्तित किया जाता है। यह दीर्घकालिक स्थायित्व और मौसम प्रतिरोधकता प्रदान करता है।
लक्षण: अत्यधिक टिकाऊ, मनचाहे रंगों में उपलब्ध, 1,000 घंटे से अधिक नमक के छिड़काव के प्रति संक्षारण प्रतिरोधक क्षमता।
आवेदन: बाहरी मशीनरी, उपकरण फ्रेम, ऑटोमोबाइल कवर।
उदाहरण: TiRapid कृषि मशीनरी के लिए 4140 संरचनात्मक फ्रेमों पर बेहतर टिकाऊपन के लिए काले मैट पाउडर की परत चढ़ाता है।
4. विद्युत
इलेक्ट्रोप्लेटिंग के माध्यम से इस्पात की सतह को जस्ता, निकेल या क्रोम जैसी धातुओं से ढक दिया जाता है, जिससे जंग से सुरक्षा और सौंदर्य दोनों में वृद्धि होती है।
लक्षण: चिकनी और परावर्तक, 900 एचवी (क्रोम) तक की कठोरता, मजबूत रासायनिक प्रतिरोध।
आवेदन: ऑटोमोटिव फास्टनर, समुद्री पुर्जे, सजावटी घटक।
उदाहरण: TiRapid कंपनी सटीक बोल्टों पर जिंक-निकल की परत चढ़ाती है, जिससे 720 घंटे से अधिक का जंग प्रतिरोध प्राप्त होता है।
5. ब्लैक ऑक्साइड और क्यूपीक्यू उपचार
ब्लैक ऑक्साइड और क्यूपीक्यू (क्वेंच-पॉलिश-क्वेंच) प्रक्रियाओं से एक घनी ऑक्साइड फिल्म बनती है, जो आयामी सटीकता को बनाए रखते हुए घिसाव और जंग प्रतिरोध प्रदान करती है।
लक्षण: एकसमान काला रंग, आकार में कोई वृद्धि नहीं, तेल को अच्छी तरह से बनाए रखने की क्षमता।
आवेदन: औजार इस्पात के पुर्जे, गियर, रक्षा और रोबोटिक्स हार्डवेयर।
उदाहरण: TiRapid द्वारा निर्मित QPQ-उपचारित 4140 शाफ्ट, अनुपचारित समकक्षों की तुलना में 20% अधिक थकान प्रतिरोध क्षमता वाले होते हैं।
6. पॉलिशिंग और पीसना
यांत्रिक पॉलिशिंग और बारीक पिसाई से सतह की चिकनाई और सौंदर्य में वृद्धि होती है, खासकर स्टेनलेस स्टील के पुर्जों के लिए।
लक्षण: दर्पण जैसी Ra ≤ 0.2 µm, औजारों के निशान मिटा देती है।
आवेदन: चिकित्सा उपकरण, सजावटी पैनल, सटीक शाफ्ट।
उदाहरण: TiRapid ने प्रयोगशाला उपकरणों के लिए 316L के पुर्जों को पॉलिश किया, जिससे सतह पर शून्य लहरदारपन के साथ दर्पण जैसा परावर्तन प्राप्त हुआ।
7. ऊष्मा उपचार + निष्क्रियकरण
मशीनिंग के बाद, ऊष्मा उपचार संरचना को मजबूत करता है; निष्क्रियकरण मुक्त लोहे को हटाकर स्टेनलेस स्टील को रासायनिक रूप से स्थिर करता है।
आवेदन: एयरोस्पेस, रासायनिक और चिकित्सा-ग्रेड असेंबली जिन्हें अत्यधिक संक्षारण प्रतिरोध की आवश्यकता होती है।
उदाहरण: TiRapid समुद्री सेंसरों के लिए 17-4PH फिटिंग पर पैसिवेशन करता है, जिससे संक्षारण प्रतिरोध 40% तक बढ़ जाता है।
स्टील सीएनसी मशीनिंग के लाभ
स्टील सीएनसी मशीनिंग उच्च परिशुद्धता, स्थायित्व और लचीलापन प्रदान करती है, जिससे यह ऑटोमोटिव, एयरोस्पेस और रोबोटिक्स जैसे मांग वाले उद्योगों के लिए उपयुक्त है। यह प्रक्रिया प्रोटोटाइप और बड़े पैमाने पर उत्पादन दोनों के लिए विश्वसनीय गुणवत्ता, चिकनी सतह और मजबूत यांत्रिक प्रदर्शन सुनिश्चित करती है।
सटीक और सटीकता
सीएनसी मशीनें ±0.01 मिमी तक की सहनशीलता प्राप्त करती हैं, जिससे जटिल असेंबली के लिए एकदम सही फिटिंग सुनिश्चित होती है।
शक्ति और स्थायित्व
स्टील उच्च तन्यता शक्ति और उत्कृष्ट घिसाव प्रतिरोध प्रदान करता है, जो भारी भार वाले घटकों के लिए आदर्श है।
व्यापक सामग्री अनुकूलनशीलता
यह कार्बन, मिश्र धातु और स्टेनलेस स्टील पर लागू होता है, और विभिन्न उद्योगों की जरूरतों को पूरा करता है।
स्मूद सतह फ़िनिश
मशीनिंग और पोस्ट-ट्रीटमेंट से Ra 3.2 से Ra 0.2 µm तक की फिनिश प्राप्त होती है, जिससे बेहतर सीलिंग और दिखावट मिलती है।
उच्च दक्षता
स्वचालित प्रणालियाँ 24 घंटे उत्पादन की अनुमति देती हैं, जिससे लीड टाइम कम होता है और उत्पादकता में सुधार होता है।
कीमत का सामर्थ्य
मध्यम और बड़े बैचों के लिए, सीएनसी मशीनिंग से बर्बादी कम होती है और प्रति-भाग लागत कम होती है।
लचीलापन
डिजाइन में बदलाव और प्रोटोटाइप को नए उपकरणों की आवश्यकता के बिना तेजी से लागू किया जा सकता है।
स्टील की मशीनिंग में चुनौतियाँ और सीमाएँ
स्टील सीएनसी मशीनिंग सटीकता और मजबूती प्रदान करती है, लेकिन इसमें लागत, गुणवत्ता और दक्षता को प्रभावित करने वाली चुनौतियाँ भी हैं। इन सीमाओं को समझना निर्माताओं को उत्पादकता बढ़ाने और स्थिर सटीकता बनाए रखने में मदद करता है।
औजार का क्षरण
4140 और 17-4PH जैसी उच्च शक्ति वाली इस्पात सांचों से बने काटने वाले औजार जल्दी घिस जाते हैं, जिससे औजारों की लागत और काम रुकने का समय बढ़ जाता है।
ताप विरूपण
स्टील काटने के दौरान उत्पन्न होने वाली ऊष्मा को बरकरार रखता है, जिससे उचित शीतलन के बिना उसमें विकृति या आयामी त्रुटियां हो सकती हैं।
प्रोग्रामिंग जटिलता
जटिल पुर्जों के लिए उन्नत सीएनसी प्रोग्रामिंग और सेटअप की आवश्यकता होती है, जिससे समय और कौशल की मांग बढ़ जाती है।
उपकरण की लागत
उच्च श्रेणी की सीएनसी मशीनों और सॉफ्टवेयर के लिए बड़े निवेश की आवश्यकता होती है, जिससे परियोजना की लागत बढ़ जाती है।
कुशल श्रमिक
स्टील की मशीनिंग के लिए फीड, स्पीड और कूलिंग कंट्रोल को संतुलित करने के लिए अनुभवी ऑपरेटरों की आवश्यकता होती है।
पोस्ट-प्रोसेसिंग प्रभाव
ऊष्मा उपचार या कोटिंग जैसी प्रक्रियाओं से आयामों में थोड़ा बदलाव आ सकता है, जिसके लिए पुनः परिष्करण की आवश्यकता होती है।
स्टील सीएनसी मशीनिंग के अनुप्रयोग
स्टील सीएनसी मशीनिंग का व्यापक रूप से उन उद्योगों में उपयोग किया जाता है जहाँ मजबूती, सटीकता और टिकाऊपन की आवश्यकता होती है। एयरोस्पेस संरचनाओं से लेकर चिकित्सा उपकरणों तक, यह कच्चे स्टील को उच्च-प्रदर्शन वाले घटकों में परिवर्तित करता है जो तनाव, घिसाव और समय की मार झेल सकते हैं - जिससे हर क्षेत्र में विश्वसनीयता सुनिश्चित होती है।
मोटर वाहन और परिवहन
स्टील की उच्च तन्यता शक्ति और ताप प्रतिरोध क्षमता इसे गियर, शाफ्ट और इंजन के पुर्जों के लिए आदर्श बनाती है।
उदाहरण: TiRapid ने रेसिंग अनुप्रयोगों के लिए ±0.02 मिमी की सहनशीलता के साथ 4140 स्टील ड्राइव शाफ्ट की मशीनिंग की, जिससे थकान प्रतिरोध क्षमता में 25% की वृद्धि हुई।
एयरोस्पेस और रक्षा
सीएनसी स्टील पार्ट्सब्रैकेट और इंजन माउंट जैसे पुर्जों को अत्यधिक तापमान और कंपन का सामना करना पड़ता है।
17-4PH स्टेनलेस स्टील का उपयोग विमान के ढांचों के लिए बेहतर जंग प्रतिरोध और थकान प्रतिरोध सुनिश्चित करता है।
रोबोटिक्स और स्वचालन
सटीक रूप से तैयार किए गए स्टील के जोड़ और आवरण रोबोटिक भुजाओं में संरचनात्मक मजबूती और गति की सटीकता प्रदान करते हैं।
तारीख: रोबोटिक संरेखण में निरंतरता सुनिश्चित करने के लिए कार्बन स्टील लिंकेज में ±0.01 मिमी की सहनशीलता होती है।
चिकित्सा उपकरण
316L और 17-4PH स्टील का उपयोग सर्जिकल उपकरणों और इमेजिंग डिवाइस फ्रेम के लिए किया जाता है क्योंकि ये जैव अनुकूल होते हैं और मजबूत होते हैं।
TiRapid ने CT स्कैनर फ्रेम के लिए पॉलिश किए हुए 316L पार्ट्स की आपूर्ति की, जिससे Ra ≤ 0.4 µm की सतह फिनिश प्राप्त हुई।
भारी मशीनरी और निर्माण
कपलिंग, पिस्टन और हाइड्रोलिक हाउसिंग जैसे स्टील सीएनसी घटक उच्च दबाव और प्रभाव भार को सहन करते हैं।
उदाहरण: सीएनसी-टर्न्ड 1045 स्टील गियर ने उपकरण के अपटाइम में 30% सुधार किया।
ऊर्जा और औद्योगिक उपकरण
स्टील की मजबूती और घिसाव प्रतिरोध क्षमता टर्बाइन, तेल क्षेत्र के उपकरण और हीट एक्सचेंजर के लिए उपयुक्त है, जो दीर्घकालिक विश्वसनीयता सुनिश्चित करती है।
एफक्यूएएस
स्टील सीएनसी मशीनिंग क्या है?
स्टील सीएनसी मशीनिंग एक सटीक विनिर्माण प्रक्रिया है जिसमें कंप्यूटर-नियंत्रित उपकरण स्टील ब्लॉकों से सामग्री हटाकर सटीक पुर्जे बनाते हैं। मैं उन्नत सीएनसी मिलिंग और टर्निंग का उपयोग करके ±0.01 मिमी की सटीकता प्राप्त करता हूँ। यह प्रक्रिया औद्योगिक स्तर के स्टील पुर्जों के लिए निरंतर गुणवत्ता, उच्च शक्ति और दोहराव सुनिश्चित करती है।
सीएनसी मशीनिंग के लिए किस प्रकार के स्टील सबसे अच्छे होते हैं?
सीएनसी मशीनिंग के लिए सबसे अच्छे स्टील में 1018 माइल्ड स्टील, 1045 मीडियम कार्बन स्टील, 4140 अलॉय स्टील और 17-4PH स्टेनलेस स्टील शामिल हैं। मैं आमतौर पर लागत-प्रभावशीलता के लिए 1018, मजबूती के लिए 4140 और जंग प्रतिरोध के लिए 17-4PH की सलाह देता हूं। प्रत्येक ग्रेड मशीनिंग में आसानी, कठोरता और यांत्रिक प्रदर्शन के बीच संतुलन बनाए रखता है।
स्टेनलेस स्टील पर सीएनसी मशीनिंग कैसे काम करती है?
स्टेनलेस स्टील की मशीनिंग करते समय, मैं उच्च गति वाले सीएनसी टूल्स और कार्बाइड कटर का उपयोग करता हूँ, जिनमें ऊष्मा और टूल घिसाव को नियंत्रित करने के लिए अनुकूलित शीतलन प्रणाली लगी होती है। 304, 316 और 17-4PH जैसे स्टेनलेस ग्रेड की मशीनिंग कम फीड दर और उच्च कटिंग बल का उपयोग करके की जाती है, जिससे Ra 1.6 μm से कम सतह खुरदरापन और सटीक ज्यामितीय परिशुद्धता सुनिश्चित होती है।
सीएनसी मशीनिंग द्वारा स्टील के पुर्जों के निर्माण के क्या फायदे हैं?
स्टील सीएनसी मशीनिंग बेहतर मजबूती, सटीक माप और टिकाऊपन प्रदान करती है। मैं ±0.005 मिमी तक की सटीक पार्ट टॉलरेंस प्राप्त करता हूँ, जो एयरोस्पेस और ऑटोमोटिव अनुप्रयोगों के लिए आदर्श है। यह प्रक्रिया अपशिष्ट को 30% तक कम करती है, उत्पादन लीड टाइम को घटाती है और रैपिड प्रोटोटाइपिंग और मास मैन्युफैक्चरिंग दोनों को सक्षम बनाती है।
कठोर इस्पात की मशीनिंग में क्या चुनौतियाँ हैं?
कठोर स्टील की मशीनिंग करना मुश्किल होता है क्योंकि इसमें टूल का घिसाव और थर्मल स्ट्रेस बहुत अधिक होता है। मैं कोटेड कार्बाइड या सीबीएन टूल्स, नियंत्रित कूलेंट फ्लो और कम कटिंग स्पीड का उपयोग करके इस समस्या को दूर करता हूँ। सटीक सीएनसी सेटिंग्स 45 एचआरसी से अधिक कठोरता वाले स्टील की स्थिर मशीनिंग सुनिश्चित करती हैं, जिससे आयामी सटीकता और सतह की अखंडता बनी रहती है।
स्टील की सीएनसी मशीनिंग की लागत कितनी होती है?
स्टील सीएनसी मशीनिंग की लागत आमतौर पर सामग्री की गुणवत्ता, पुर्जे की जटिलता और मात्रा के आधार पर 50 से 150 डॉलर प्रति घंटे तक होती है। मैं प्रोग्रामिंग और टूलिंग को अनुकूलित करके सेटअप समय को कम करता हूँ, जिससे सटीकता और उत्पादन की गुणवत्ता को बनाए रखते हुए कुल परियोजना लागत में 15-25% की कटौती होती है।
स्टील की सीएनसी मशीनिंग में कितनी सहनशीलता प्राप्त की जा सकती है?
आधुनिक 5-एक्सिस सीएनसी उपकरण की मदद से, मैं स्टील के पुर्जों के लिए नियमित रूप से ±0.005 मिमी और ±0.02 मिमी के बीच आयामी सहनशीलता प्राप्त करता हूँ। बारीक पिसाई या ग्राइंडिंग करने पर सतह की फिनिशिंग Ra 0.8 μm तक पहुँच जाती है। ऐसी सटीकता एयरोस्पेस असेंबली, उच्च-प्रदर्शन इंजन और रोबोटिक्स अनुप्रयोगों में उपयुक्तता सुनिश्चित करती है, जहाँ सटीक फिटिंग की आवश्यकता होती है।
कौन से उद्योग सीएनसी स्टील पार्ट्स का सबसे अधिक उपयोग करते हैं?
स्टील सीएनसी मशीनिंग का व्यापक रूप से एयरोस्पेस, ऑटोमोटिव, रोबोटिक्स और भारी मशीनरी उद्योगों में उपयोग किया जाता है। मैं शाफ्ट, गियर, ब्रैकेट और इंजन माउंट जैसे पुर्जे बनाता हूँ। सीएनसी मशीनिंग द्वारा निर्मित स्टील के 60% से अधिक पुर्जे ऐसे यांत्रिक और संरचनात्मक असेंबली में उपयोग किए जाते हैं जिनमें मजबूती, घिसाव प्रतिरोध और टिकाऊपन की आवश्यकता होती है।
निष्कर्ष
स्टील सीएनसी मशीनिंग आधुनिक विनिर्माण का एक महत्वपूर्ण हिस्सा बनी हुई है, जो एक ही प्रक्रिया में मजबूती, सटीकता और दक्षता का संयोजन करती है। उचित सामग्री चयन, अनुकूलित टूलिंग और विशेषज्ञ इंजीनियरिंग के साथ, यह एयरोस्पेस, ऑटोमोटिव और रोबोटिक्स जैसे मांग वाले उद्योगों के लिए टिकाऊ और उच्च-सटीकता वाले पुर्जे प्रदान करती है। हालांकि स्टील की कठोरता के कारण इसकी मशीनिंग चुनौतीपूर्ण हो सकती है, लेकिन इसके परिणाम - मजबूत और लंबे समय तक चलने वाले पुर्जे - इसे सार्थक बनाते हैं। TiRapid जैसे अनुभवी सीएनसी निर्माता के साथ साझेदारी करने से प्रत्येक परियोजना के लिए विश्वसनीय गुणवत्ता, त्वरित वितरण और लागत प्रभावी समाधान सुनिश्चित होते हैं।
















