
इंजेक्शन मोल्डिंग और प्लास्टिक एक्सट्रूज़न दोनों ही प्लास्टिक सामग्री को गर्म करके उन्हें एक जैसे आकार के उत्पादों में ढालते हैं। हालांकि, इनके परिणाम बहुत अलग होते हैं। इंजेक्शन मोल्डिंग में एक बंद सांचे के अंदर अलग-अलग त्रि-आयामी भाग बनाए जाते हैं, जबकि एक्सट्रूज़न में लगातार एक समान अनुप्रस्थ काट वाले लंबे आकार के पुर्जे बनते हैं।
यह गाइड इंजेक्शन मोल्डिंग और एक्सट्रूज़न प्रक्रियाओं के बीच अंतर को समझाती है, जिसमें प्रत्येक विधि की कार्यप्रणाली, उपकरण और उत्पादन लागत, डिज़ाइन संबंधी आवश्यकताएँ, उपयुक्त सामग्री, सामान्य अनुप्रयोग और चयन मानदंड शामिल हैं। इन अंतरों को समझने से आपको उपकरण खरीदने या उत्पादन के लिए पुर्जे तैयार करने से पहले एक व्यावहारिक प्रक्रिया चुनने में मदद मिलेगी।
इंजेक्शन मोल्डिंग और प्लास्टिक एक्सट्रूज़न क्या हैं?
इंजेक्शन मोल्डिंग और एक्सट्रूज़न प्लास्टिक निर्माण की दो प्रमुख प्रक्रियाएँ हैं। दोनों में आमतौर पर प्लास्टिक के दाने, एक गर्म बैरल और एक घूमने वाला स्क्रू का उपयोग होता है, लेकिन इनकी निर्माण विधियाँ भिन्न हैं। इंजेक्शन मोल्डिंग में बार-बार चक्रों के दौरान एक बंद गुहा को भरा जाता है, जबकि एक्सट्रूज़न में सामग्री को एक खुली डाई के माध्यम से लगातार धकेला जाता है।
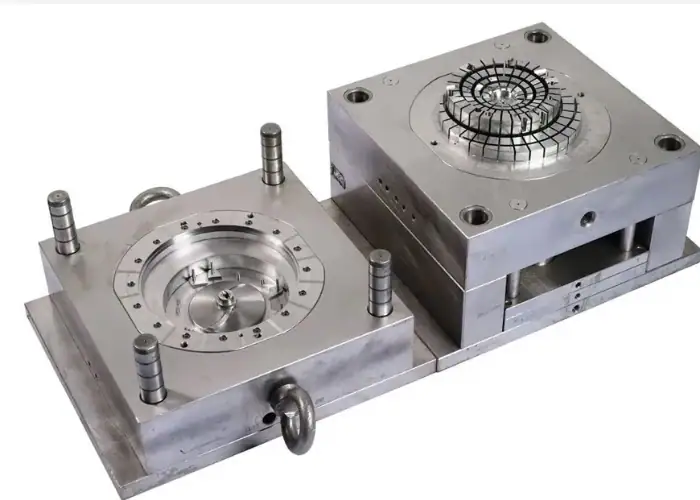
इंजेक्शन मोल्डिंग कैसे काम करती है
इंजेक्शन मोल्डिंग प्रक्रिया तब शुरू होती है जब प्लास्टिक के दाने एक हॉपर के माध्यम से गर्म बैरल में प्रवेश करते हैं। एक घूमता हुआ स्क्रू सामग्री को आगे बढ़ाता है, जिससे गर्मी और घर्षण के कारण वह नियंत्रित रूप से पिघलकर नियंत्रित अवस्था में आ जाती है। फिर स्क्रू आगे बढ़ता है और दबाव के साथ प्लास्टिक को एक बंद मोल्ड में इंजेक्ट करता है।
पिघला हुआ प्लास्टिक सांचे के खोखले भाग को भर देता है और आवश्यक आकार ले लेता है। दबाव बनाए रखने से ठंडा होने पर सामग्री के सिकुड़ने की भरपाई हो जाती है। सामग्री के पर्याप्त रूप से स्थिर हो जाने पर, सांचा खुल जाता है और इजेक्टर पिन, प्लेट या अन्य तंत्र तैयार भाग को बाहर निकाल लेते हैं।
इसके बाद सांचा बंद हो जाता है और चक्र फिर से शुरू हो जाता है। कोर, कैविटी, इंसर्ट, स्लाइड, लिफ्टर, गेट, कूलिंग चैनल और सतह की बनावट को टूलिंग में शामिल किया जा सकता है। इससे इंजेक्शन मोल्डिंग दोहराए जाने वाले हाउसिंग, क्लिप, कवर, ब्रैकेट, कनेक्टर और अन्य विस्तृत त्रि-आयामी भागों के लिए उपयुक्त हो जाती है।
प्लास्टिक एक्सट्रूज़न कैसे काम करता है
प्लास्टिक एक्सट्रूज़न की प्रक्रिया भी पेलेट्स के गर्म बैरल में प्रवेश करने से शुरू होती है। एक घूमने वाला स्क्रू सामग्री को स्थानांतरित करता है, संपीड़ित करता है, पिघलाता है और मिलाता है। पिघले हुए पदार्थ को एक बंद गुहा में इंजेक्ट करने के बजाय, एक्सट्रूडर इसे लगातार एक आकार के छिद्र से बाहर निकालता है जिसे एक्सट्रूज़न डाई कहा जाता है।
डाई से निकलने वाली सामग्री का अनुप्रस्थ काट आकार अपेक्षित होता है। इसके बाद इसे शीतलन, साइजिंग, कैलिब्रेशन या पुलिंग उपकरणों से गुजारा जाता है ताकि इसका आकार स्थिर हो सके। इस प्रकार प्राप्त उत्पाद को निर्दिष्ट लंबाई में काटा जा सकता है, रोल पर लपेटा जा सकता है या द्वितीयक प्रसंस्करण के लिए तैयार किया जा सकता है।
एक्सट्रूज़न द्वारा साधारण छड़ें और ट्यूबों के साथ-साथ खोखले, अर्ध-खोखले, बहु-चैनल या विस्तृत कस्टम प्रोफाइल भी बनाए जा सकते हैं। अनुप्रस्थ काट जटिल हो सकता है, लेकिन यह आमतौर पर उत्पाद की लंबाई के साथ एक समान रहता है। इसके विशिष्ट उत्पादों में पाइप, सील, रेल, शीट, फिल्म, चैनल और केबल इन्सुलेशन शामिल हैं।
इंजेक्शन मोल्डिंग बनाम एक्सट्रूज़न: मुख्य अंतर
इंजेक्शन मोल्डिंग और एक्सट्रूज़न के बीच मुख्य अंतर उत्पादित ज्यामिति के प्रकार में है। इंजेक्शन मोल्डिंग से अलग-अलग भाग बनते हैं जिनका आकार हर दिशा में बदल सकता है। एक्सट्रूज़न से एक सतत उत्पाद बनता है जिसकी लंबाई भिन्न हो सकती है लेकिन जिसका अनुप्रस्थ काट लगभग अपरिवर्तित रहता है।
| तुलना | इंजेक्शन मोल्डिंग | प्लास्टिक बाहर निकालना |
| उत्पाद विधि | बार-बार मोल्डिंग चक्र | निरंतर उत्पादन |
| विशिष्ट आउटपुट | अलग-अलग भाग | सतत प्रोफ़ाइल |
| मुख्य उपकरण | कोर और कैविटी वाला बंद सांचा | ओपन एक्सट्रूज़न डाई |
| उपयुक्त ज्यामिति | जटिल त्रि-आयामी भाग | स्थिर क्रॉस-सेक्शन उत्पाद |
| स्थानीय विशेषताएं | इसे सांचे में एकीकृत किया जा सकता है | आमतौर पर द्वितीयक प्रक्रियाओं की आवश्यकता होती है |
| सतह का विवरण | बनावट, लोगो और ढाले गए विवरण | मुख्यतः डाई की सतह द्वारा नियंत्रित |
| सामान्य शक्ति | जटिल भाग एकीकरण | कुशल दीर्घ-प्रोफ़ाइल उत्पादन |
| सामान्य उत्पाद | हाउसिंग, क्लिप, कवर, कनेक्टर | ट्यूब, सील, रेल, शीट, चैनल |
भाग ज्यामिति और उत्पाद का स्वरूप
इंजेक्शन मोल्डिंग तब उपयुक्त होती है जब किसी पार्ट को पूर्ण त्रि-आयामी आकार की आवश्यकता होती है। मोल्ड व्यावहारिक मोल्ड निर्माण की सीमाओं के भीतर पसलियां, उभार, स्नैप फिट, छेद, बनावट वाली सतहें, माउंटिंग फीचर्स, स्थानीय दीवार परिवर्तन और अन्य विवरण बना सकता है।
एक्सट्रूज़न तब उपयुक्त होता है जब किसी उत्पाद की पूरी लंबाई में एक ही आकार को बनाए रखना आवश्यक हो। प्रोफाइल में आंतरिक कक्ष, खांचे, पंख, किनारे या केबल चैनल शामिल हो सकते हैं, लेकिन डाई सीधे तौर पर ऐसा छेद नहीं बना सकती जो केवल एक ही स्थान पर दिखाई दे या ऐसा पॉकेट जो भाग के बीच में ही रुक जाए।
ये स्थानीय विशेषताएं एक्सट्रूज़न के बाद कटिंग, ड्रिलिंग, पंचिंग, वेल्डिंग, फॉर्मिंग या सीएनसी मशीनिंग के माध्यम से जोड़ी जा सकती हैं। इसलिए, इंजीनियरों को यह तय करते समय कि कौन सी प्रक्रिया अधिक कुशल है, दोहराई जाने वाली क्रॉस-सेक्शनल ज्यामिति को स्थानीय विशेषताओं से अलग करना चाहिए।
औजार और उत्पादन विधि
एक इंजेक्शन मोल्ड में सामान्यतः दो या दो से अधिक मोल्ड भाग, एक कैविटी, एक कोर, एक फीड सिस्टम, वेंट, कूलिंग चैनल और एक इजेक्शन सिस्टम होते हैं। अधिक जटिल पुर्जों के लिए स्लाइड, लिफ्टर, अनस्क्रूइंग मैकेनिज्म, इंसर्ट या कई कैविटी की भी आवश्यकता हो सकती है।
एक्सट्रूज़न डाई उत्पाद की पूरी लंबाई को आकार नहीं देती है। यह प्लास्टिक के निरंतर प्रवाह के दौरान उसके अनुप्रस्थ काट को नियंत्रित करती है। संपूर्ण उत्पादन प्रणाली में कैलिब्रेटर, शीतलन टैंक, पुलर, कटर, रोलर या वाइंडिंग उपकरण की भी आवश्यकता हो सकती है।
क्योंकि टूल संरचनाएं अलग-अलग कार्य करती हैं, इसलिए पूरी उत्पादन लाइन पर विचार किए बिना उनकी लागतों की तुलना नहीं की जानी चाहिए। इंजेक्शन टूलिंग अक्सर अधिक जटिल होती है, जबकि एक्सट्रूज़न में प्रोफाइल आकार, सीधापन, शीतलन और हैंडलिंग को नियंत्रित करने के लिए पर्याप्त डाउनस्ट्रीम उपकरणों की आवश्यकता हो सकती है।
सटीकता, सतह की गुणवत्ता और दोहराव योग्यता
इंजेक्शन मोल्डिंग से बड़ी मात्रा में उत्पादन के दौरान मोल्ड की सतहों, लोगो, बनावट, विभाजन रेखाओं और कार्यात्मक विशेषताओं को बारीकी से पुन: प्रस्तुत किया जा सकता है। आयामी स्थिरता मोल्ड की गुणवत्ता, सामग्री के संकुचन, प्रसंस्करण स्थितियों, शीतलन संतुलन, मशीन नियंत्रण और भाग के डिज़ाइन पर निर्भर करती है।
एक्सट्रूज़न से स्थिर अनुप्रस्थ-काट आयाम और एकसमान सतह गुणवत्ता प्राप्त हो सकती है, लेकिन डाई से निकलने के बाद प्रोफाइल को कोई सहारा नहीं मिलता। डाई का फूलना, शीतलन दर, खींचने की गति, सामग्री का वितरण और गुरुत्वाकर्षण चौड़ाई, दीवार की मोटाई, सीधापन, घुमाव और समतलता को प्रभावित कर सकते हैं।
दोनों में से कोई भी प्रक्रिया स्वतः ही सटीक माप की गारंटी नहीं देती। कार्य के अनुसार महत्वपूर्ण आयामों की पहचान की जानी चाहिए। इंजेक्शन मोल्डिंग से बने पुर्जों के लिए प्रक्रिया अनुकूलन की आवश्यकता हो सकती है, जबकि एक्सट्रूडेड उत्पादों को संयोजन आवश्यकताओं को पूरा करने के लिए अंशांकन, सीधा करने, काटने या द्वितीयक मशीनिंग की आवश्यकता हो सकती है।
सामग्री और सामग्री प्रवाह
दोनों प्रक्रियाओं में आमतौर पर थर्मोप्लास्टिक का उपयोग किया जाता है, जिनमें ABS, PP, PE, PC, PA, PVC, POM, PMMA और TPE शामिल हैं। हालांकि, सामग्री परिवारों में विशिष्ट मोल्डिंग या एक्सट्रूज़न स्थितियों के लिए विकसित विभिन्न ग्रेड होते हैं।
इंजेक्शन मोल्डिंग में आमतौर पर ऐसी सामग्री का उपयोग फायदेमंद होता है जो ठंडा होने से पहले रनर, गेट, पतली दीवारों और बारीक कैविटी से आसानी से गुजर सके। एक्सट्रूज़न में डाई से पिघली हुई सामग्री के निकलते ही स्थिर आउटपुट की आवश्यकता होती है, इसलिए पिघली हुई सामग्री की मजबूती, डाई का फूलना, ठंडा होने का व्यवहार और आयामी स्थिरता महत्वपूर्ण कारक हैं।
एक ऐसी सामग्री जो दोनों प्रक्रियाओं के लिए उपलब्ध है, उसमें अलग-अलग फॉर्मूलेशन, आणविक भार, योजक या पिघलने-प्रवाह गुण हो सकते हैं। इंजीनियरों को सटीक प्रोसेसिंग ग्रेड का चयन करना चाहिए, न कि यह मान लेना चाहिए कि एक ही पॉलिमर परिवार के सभी ग्रेड इंजेक्शन मोल्डिंग और एक्सट्रूज़न दोनों के लिए समान रूप से उपयुक्त हैं।
इंजेक्शन मोल्डिंग बनाम एक्सट्रूज़न लागत
लागत केवल मोल्ड या एक्सट्रूज़न डाई की कीमत पर ही निर्भर नहीं करती। उपयोगी तुलना में टूलिंग, सामग्री, सेटअप, चक्र समय, उत्पादन मात्रा, द्वितीयक प्रसंस्करण, निरीक्षण, स्क्रैप का जोखिम, पैकेजिंग और डिज़ाइन परिवर्तन जैसे कारक शामिल होते हैं।
प्रारंभिक उपकरण और सेटअप लागत
इंजेक्शन मोल्ड महंगे हो सकते हैं क्योंकि इनमें फिलिंग, कूलिंग, वेंटिंग, सेपरेशन और इजेक्शन को नियंत्रित करना आवश्यक होता है। पार्ट के आकार, कैविटी की संख्या, सतह की फिनिश, मोल्ड सामग्री, सटीक टॉलरेंस, साइड एक्शन, थ्रेड्स, इंसर्ट और जटिल अंडरकट के साथ लागत बढ़ती जाती है।
एक्सट्रूज़न डाई की संरचना आमतौर पर सरल होती है क्योंकि यह मुख्य रूप से एक ही क्रॉस-सेक्शन को नियंत्रित करती है। हालांकि, खोखले प्रोफाइल, बहु-सामग्री उत्पाद, पतली दीवारें, असंतुलित आकार या जटिल आयामों के लिए उन्नत डाई इंजीनियरिंग, कैलिब्रेशन टूलिंग और बार-बार डाई में सुधार की आवश्यकता हो सकती है।
प्रोटोटाइप या डिज़ाइन में बदलाव के लिए, शुरुआती टूलिंग निवेश जोखिम भरा हो सकता है। ज्यामिति और सामग्री संबंधी आवश्यकताएं स्थिर होने तक सीएनसी मशीनिंग, 3डी प्रिंटिंग, वैक्यूम कास्टिंग या मानक एक्सट्रूडेड प्रोफाइल अधिक व्यावहारिक हो सकते हैं।
चक्र समय और उत्पादन मात्रा
इंजेक्शन मोल्डिंग से प्रत्येक चक्र में एक या अधिक तैयार पुर्जे बनते हैं। अधिक कैविटी वाले मोल्ड उत्पादन बढ़ा सकते हैं, लेकिन इससे टूलिंग की जटिलता भी बढ़ जाती है और भरने और ठंडा करने का संतुलन आवश्यक हो जाता है। उत्पादन की मात्रा बढ़ने के साथ, मोल्ड की प्रारंभिक लागत अधिक पुर्जों में वितरित हो जाती है।
एक्सट्रूज़न प्रक्रिया निरंतर चलती रहती है, जिससे यह पाइप, सील, फिल्म, शीट और लंबे प्रोफाइल के लिए कुशल साबित होती है। उत्पादन का मूल्यांकन अक्सर मोल्डिंग चक्रों की संख्या के बजाय लंबाई या सामग्री की प्रवाह दर के आधार पर किया जाता है।
केवल उत्पादन मात्रा से ही बेहतर प्रक्रिया का निर्धारण नहीं होता। दस लाख जटिल आवरणों के लिए अभी भी इंजेक्शन मोल्डिंग की आवश्यकता होती है, जबकि एक लंबी, स्थिर-खंड वाली ट्यूब की बहुत कम मात्रा के लिए एक्सट्रूज़न की आवश्यकता हो सकती है। इकाई लागत से पहले ज्यामिति का मूल्यांकन करना आवश्यक है।
द्वितीयक प्रसंस्करण और कुल विनिर्माण लागत
इंजेक्शन मोल्डिंग के माध्यम से क्लिप, बॉस, रिब्स, ओपनिंग, टेक्सचर और असेंबली फीचर्स को एक ही मोल्डेड कंपोनेंट में एकीकृत किया जा सकता है। इससे मशीनिंग और असेंबली का समय कम हो सकता है, हालांकि गेट रिमूवल, इंसर्ट लोडिंग, प्रिंटिंग, कोटिंग या पार्ट असेंबली अभी भी आवश्यक हो सकती है।
एक्सट्रूडेड प्रोफाइल को आमतौर पर लंबाई के अनुसार काटा जाता है और इसमें छेद, अंतिम संरचनाएं, स्लॉट, खिड़कियां, थ्रेड, नॉच, आकारित मोड़, वेल्डेड जोड़ या मशीनीकृत इंटरफेस की आवश्यकता हो सकती है। इन प्रक्रियाओं के कारण एक सस्ता प्रोफाइल भी तैयार घटक के रूप में महंगा हो सकता है।
इसलिए सही तुलना किसी उपयोगी पुर्जे की कुल लागत से की जानी चाहिए। अधिक कीमत वाला मोल्ड आगे की प्रक्रियाओं को कम कर सकता है, जबकि एक सरल एक्सट्रूज़न डाई तभी किफायती हो सकती है जब उत्पाद में सीमित स्थानीय संशोधन की आवश्यकता हो।
प्रत्येक प्रक्रिया के लिए डिज़ाइन आवश्यकताएँ
इंजेक्शन मोल्डिंग और प्लास्टिक एक्सट्रूज़न के लिए अलग-अलग डिज़ाइन नियम लागू होते हैं। एक प्रक्रिया के लिए कारगर डिज़ाइन को हमेशा दूसरी प्रक्रिया में सीधे तौर पर लागू नहीं किया जा सकता। निर्माण के लिए प्रारंभिक डिज़ाइन समीक्षा से अस्थिर फिलिंग, विकृति, अनावश्यक टूलिंग विशेषताओं और अत्यधिक द्वितीयक कार्य को रोकने में मदद मिलती है।
इंजेक्शन मोल्डिंग डिजाइन नियम
दीवार की एकसमान मोटाई प्लास्टिक को समान रूप से भरने और ठंडा करने में मदद करती है। अचानक मोटे हिस्से धीरे-धीरे ठंडे हो सकते हैं और धंसने के निशान, रिक्त स्थान, आंतरिक तनाव या विकृति का खतरा बढ़ा सकते हैं। पसलियां और उभार पूरी दीवार को अत्यधिक मोटा किए बिना मजबूती प्रदान कर सकते हैं और फास्टनरों को सहारा दे सकते हैं।
ड्राफ्ट एंगल मोल्ड किए गए पुर्जों को टूल से आसानी से अलग करने में मदद करते हैं। गोल कोने प्रवाह को बेहतर बनाते हैं और तनाव को कम करते हैं, जबकि सावधानीपूर्वक डिज़ाइन की गई पसलियां, उभार और गसेट मजबूती प्रदान करते हैं। अंडरकट के लिए स्लाइड, लिफ्टर, कोलैप्सिबल कोर या डिज़ाइन में बदलाव की आवश्यकता हो सकती है।
गेट की स्थिति, विभाजन रेखाएं, इजेक्टर की स्थिति, वेल्ड रेखाएं, वेंटिंग और कॉस्मेटिक सतहों पर भी विचार किया जाना चाहिए। ये विवरण पार्ट डिज़ाइन को मोल्ड डिज़ाइन से जोड़ते हैं और दिखावट, मजबूती, चक्र स्थिरता और टूलिंग लागत को सीधे प्रभावित कर सकते हैं।
प्लास्टिक एक्सट्रूज़न डिज़ाइन नियम
एक्सट्रूडेड उत्पाद का अनुप्रस्थ काट एकसमान होना चाहिए। उत्पाद में परिवर्तन सामान्यतः कट लेंथ या अन्य द्वितीयक प्रक्रियाओं के माध्यम से होने चाहिए, न कि एक्सट्रूज़न डाई के माध्यम से।
संतुलित दीवार की मोटाई और सममित सामग्री वितरण से पिघली हुई धातु का प्रवाह अधिक समान रूप से होता है। मोटे और पतले खंडों के बीच अधिक अंतर के कारण असमान शीतलन, विकृति, अस्थिर खिंचाव या आयामी भिन्नता हो सकती है। गोल कोने भी सामग्री प्रवाह में सहायक होते हैं और डाई की जटिल स्थितियों को कम करते हैं।
खोखले कक्ष, पंख, चैनल और लचीले किनारे संभव हैं, लेकिन प्रत्येक विशेषता दबाव, डाई डिज़ाइन, शीतलन और अंशांकन को प्रभावित करती है। आपूर्तिकर्ता को प्रत्येक आयाम का अलग-अलग मूल्यांकन करने के बजाय संपूर्ण प्रवाह प्रणाली के रूप में प्रोफ़ाइल की समीक्षा करनी चाहिए।
सहनशीलता, संकुचन और आयामी नियंत्रण
सामग्री के ठंडा होने पर प्लास्टिक के आयामों में परिवर्तन होता है। संकुचन की मात्रा और दिशा राल, भराव सामग्री, प्रवाह की दिशा, दीवार की मोटाई, प्रसंस्करण की स्थितियों और भाग की ज्यामिति पर निर्भर करती है।
इंजेक्शन मोल्डिंग के आयाम कैविटी के आकार, पैकिंग दबाव, शीतलन संतुलन, गेट की स्थिति और सामग्री अभिविन्यास से प्रभावित होते हैं। एक्सट्रूज़न के आयाम डाई के आकार, डाई के फैलाव, ड्रॉडाउन, कैलिब्रेटर के आकार, शीतलन, लाइन की गति और प्रोफ़ाइल सपोर्ट से प्रभावित होते हैं।
प्रत्येक आयाम पर सटीक सहनशीलता लागू करने से विनिर्माण की कठिनाई बढ़ जाती है, जबकि प्रदर्शन में हमेशा सुधार नहीं होता। कार्यात्मक इंटरफेस, सीलिंग क्षेत्र, संयोजन विशेषताएं और संरेखण आयामों को प्राथमिकता दी जानी चाहिए, जबकि गैर-महत्वपूर्ण सतहों के लिए व्यावहारिक प्रक्रिया सहनशीलता का उपयोग किया जा सकता है।
सामग्री, पुर्जे और अनुप्रयोग
कई थर्मोप्लास्टिक को दोनों विधियों द्वारा संसाधित किया जा सकता है, लेकिन सबसे उपयुक्त विकल्प उत्पाद के आकार, यांत्रिक प्रदर्शन, रासायनिक जोखिम, दिखावट, नियामक आवश्यकताओं और चयनित विनिर्माण ग्रेड पर निर्भर करता है।
इंजेक्शन मोल्डिंग और एक्सट्रूज़न के लिए सामान्य सामग्रियां
इंजेक्शन मोल्डिंग में आमतौर पर हाउसिंग के लिए ABS, लचीले या रासायनिक प्रतिरोधी भागों के लिए PP, प्रभाव प्रतिरोधी घटकों के लिए PC, यांत्रिक भागों के लिए PA और कम घर्षण वाले भागों के लिए POM का उपयोग किया जाता है। भरे हुए पदार्थ कठोरता, मजबूती, घिसाव प्रतिरोध या आयामी स्थिरता में सुधार कर सकते हैं।
एक्सट्रूज़न में अक्सर ट्यूब, फिल्म और शीट के लिए पीई और पीपी का उपयोग किया जाता है; पाइप और निर्माण प्रोफाइल के लिए पीवीसी का; लचीली सील के लिए टीपीई का; और पारदर्शी, सुरक्षात्मक या संरचनात्मक प्रोफाइल के लिए पीसी, पीएमएमए, एबीएस या इंजीनियरिंग प्लास्टिक का उपयोग किया जाता है।
उत्पादन के लिए केवल सामग्री का नाम ही पर्याप्त नहीं है। नमी नियंत्रण, सुखाने की प्रक्रिया, पिघलने का तापमान, शीतलन, योजक पदार्थ, रंग, सुदृढ़ीकरण और पुनर्चक्रित सामग्री, ये सभी प्रसंस्करण और अंतिम उत्पाद की गुणवत्ता को प्रभावित कर सकते हैं।
इंजेक्शन मोल्डिंग के लिए सबसे उपयुक्त पुर्जे
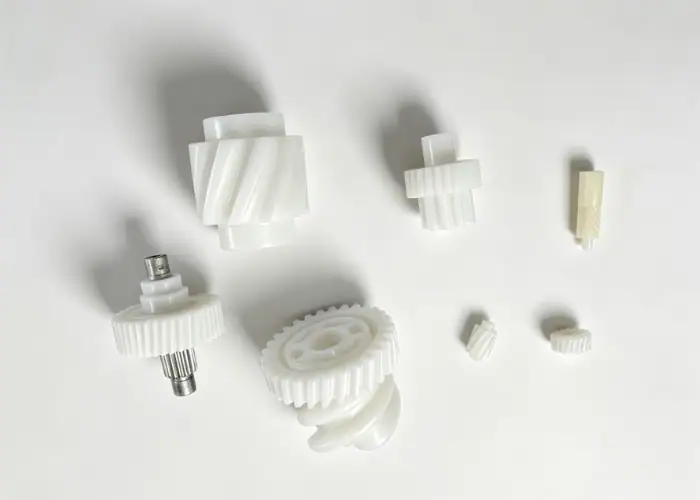
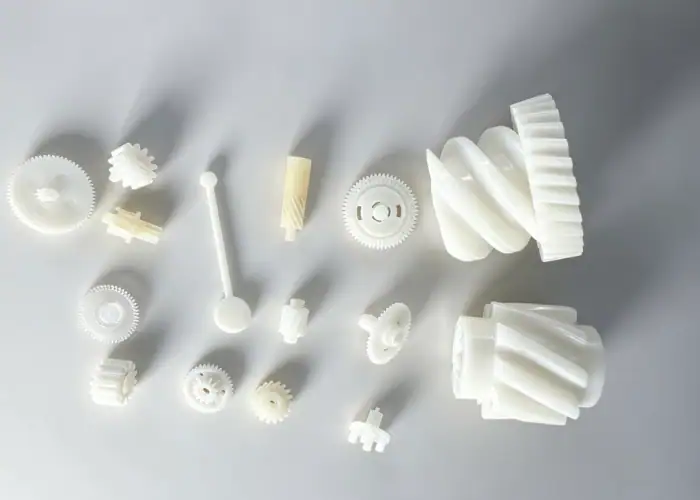
इंजेक्शन मोल्डिंग जटिल ज्यामिति और एकीकृत कार्यों वाले अलग-अलग पुर्जों के लिए आदर्श है। उदाहरणों में इलेक्ट्रॉनिक हाउसिंग, उपकरण घटक, चिकित्सा उपकरण बॉडी, ऑटोमोटिव इंटीरियर पार्ट्स, क्लिप, कनेक्टर, गियर, कवर, ब्रैकेट और उपभोक्ता उत्पाद आवरण शामिल हैं।
यह प्रक्रिया तब विशेष रूप से उपयोगी होती है जब एक मोल्डेड पार्ट कई मशीनीकृत या असेंबल किए गए पुर्जों की जगह ले सकता है। स्नैप फिट, लोकेटिंग फीचर्स, फास्टनर बॉस, केबल गाइड, लेबल और कॉस्मेटिक टेक्सचर को अक्सर डिजाइन में एकीकृत किया जा सकता है।
डिजाइन स्थिर होने और अपेक्षित मात्रा के लिए आवश्यक उपकरण उपलब्ध होने के बाद इंजेक्शन मोल्डिंग आमतौर पर सबसे किफायती होती है। पूर्ण उत्पादन के लिए मोल्ड जारी होने से पहले प्रोटोटाइप और प्रारंभिक उत्पादन में मशीनीकृत प्लास्टिक, 3डी प्रिंटिंग, वैक्यूम कास्टिंग या रैपिड टूलिंग का उपयोग किया जा सकता है।
प्लास्टिक एक्सट्रूज़न के लिए सबसे उपयुक्त उत्पाद
प्लास्टिक एक्सट्रूज़न उन उत्पादों के लिए उपयुक्त है जिनका अनुप्रस्थ काट निरंतर लंबाई में एक समान रहता है। इसके सामान्य उदाहरणों में पाइप, लचीली ट्यूब, मेडिकल ट्यूबिंग, वेदरस्ट्रिपिंग, विंडो प्रोफाइल, एज ट्रिम्स, गाइड रेल, केबल चैनल, शीट, फिल्म और सुरक्षात्मक स्लीव शामिल हैं।
इस प्रक्रिया से बहु-कक्षीय प्रोफाइल, सह-एक्सट्रूडेड सील, कठोर-नरम संयोजन, या कार्यात्मक खांचे और माउंटिंग चैनल वाले प्रोफाइल भी बनाए जा सकते हैं। डिज़ाइन को एक्सट्रूज़न दिशा के अनुदिश निरंतर रहना आवश्यक है।
एक्सट्रूज़न के बाद, उत्पादों को लंबी लंबाई में आपूर्ति किया जा सकता है, ब्लैंक में काटा जा सकता है, कॉइल में लपेटा जा सकता है, या असेंबली में परिवर्तित किया जा सकता है। कटिंग, पंचिंग, प्रिंटिंग, वेल्डिंग, बेंडिंग या मशीनिंग द्वारा अंतिम उत्पाद की विशिष्ट विशेषताओं को जोड़ा जा सकता है।
ऑटोमोटिव, मेडिकल, इलेक्ट्रॉनिक्स और उपभोक्ता अनुप्रयोग
ऑटोमोटिव उत्पादों में क्लिप, हाउसिंग, कंट्रोल कंपोनेंट्स, इंटीरियर ट्रिम, कनेक्टर्स और स्ट्रक्चरल पॉलीमर पार्ट्स के लिए इंजेक्शन मोल्डिंग का उपयोग किया जाता है। सील, प्रोटेक्टिव चैनल, ट्यूबिंग, एज ट्रिम और निरंतर आंतरिक या बाहरी प्रोफाइल के लिए आमतौर पर एक्सट्रूज़न का उपयोग किया जाता है।
चिकित्सा अनुप्रयोगों में ढाले गए उपकरण आवरण, हैंडल, कनेक्टर और डिस्पोजेबल घटक, साथ ही एक्सट्रूडेड ट्यूबिंग, कैथेटर तत्व, सील और द्रव-स्थानांतरण उत्पाद शामिल हैं। विनियमित उपयोगों के लिए सामग्री की ट्रेसबिलिटी और प्रक्रिया सत्यापन विशेष रूप से महत्वपूर्ण हैं।
इलेक्ट्रॉनिक्स और उपभोक्ता उत्पादों में मोल्डेड एनक्लोजर, बटन, सपोर्ट, क्लिप और उपकरण के पुर्जे उपयोग किए जाते हैं। एक्सट्रूडेड उत्पादों में केबल प्रोटेक्शन, लाइटिंग प्रोफाइल, डिस्प्ले रेल, सील और निरंतर हाउसिंग शामिल हैं जिन्हें बाद में काटा और मशीनीकृत किया जाता है।
इंजेक्शन मोल्डिंग और एक्सट्रूज़न में से कैसे चुनें
चयन की शुरुआत ज्यामिति से होनी चाहिए, न कि कीमत से। यह निर्धारित करें कि उत्पाद एक व्यक्तिगत त्रि-आयामी घटक है या एक सतत प्रोफाइल। फिर उपकरण, मात्रा, सामग्री, सहनशीलता, द्वितीयक प्रक्रियाओं, संयोजन और अपेक्षित डिज़ाइन परिवर्तनों की तुलना करें।
जटिल 3डी भागों के लिए इंजेक्शन मोल्डिंग चुनें
इंजेक्शन मोल्डिंग का चुनाव तब करें जब किसी पुर्जे का संपूर्ण आकार कई दिशाओं में बदलता हो और उसमें विशिष्ट कार्यात्मक विशेषताएं शामिल हों। यह उन पुर्जों के लिए उपयुक्त है जिनमें उभार, पसलियां, क्लिप, छेद, बनावट, घुमावदार सतहें या नियंत्रित संयोजन विवरण की आवश्यकता होती है।
जब बड़ी मात्रा में एक समान पुर्जों की आवश्यकता होती है, तब भी यह एक अच्छा विकल्प है। सही ढंग से डिज़ाइन किया गया मोल्ड जटिल ज्यामिति को दोहरा सकता है, साथ ही मैनुअल मशीनिंग और असेंबली को भी कम कर सकता है।
मोल्ड जारी करने से पहले, दीवार की मोटाई, ड्राफ्ट, पार्टिंग लाइन, गेट, इजेक्शन, अंडरकट, सिकुड़न और महत्वपूर्ण आयामों की जांच कर लें। उत्पादन शुरू होने के बाद टूल बदलना महंगा हो जाता है।
सतत प्रोफाइल के लिए एक्सट्रूज़न चुनें
जब उत्पाद का अनुप्रस्थ काट स्थिर हो और उसे लंबे प्रोफाइल, ट्यूब, स्ट्रिप, फिल्म, शीट, सील या रेल के रूप में आपूर्ति करना हो, तो एक्सट्रूज़न विधि का चुनाव करें। एक ही निरंतर प्रोफाइल से अक्सर अलग-अलग अंतिम लंबाई के उत्पाद बनाए जा सकते हैं।
एक्सट्रूज़न तब कारगर हो सकता है जब अनुप्रस्थ काट में पसलियां, चैनल, गुहाएं, सीलिंग लिप्स या माउंटिंग ट्रैक शामिल किए जा सकें। इससे सामग्री की खपत कम हो सकती है और अलग-अलग घटकों की आवश्यकता समाप्त हो सकती है।
प्रत्येक स्थानीयकृत विशेषता की अलग-अलग समीक्षा करें। छेद, खिड़कियाँ, धागे, जेबें, अंतिम विवरण और बदलते अनुप्रस्थ काट के लिए द्वितीयक प्रक्रियाओं या किसी अन्य विनिर्माण प्रक्रिया की आवश्यकता होगी।
टूलिंग, वॉल्यूम, टॉलरेंस और सेकेंडरी ऑपरेशंस की तुलना करें
इंजेक्शन मोल्डिंग के लिए, मोल्ड निर्माण, कैविटी की संख्या, चक्र समय, सामग्री संकुचन, अपेक्षित मोल्ड जीवनकाल और डिज़ाइन की स्थिरता की समीक्षा करें। एक्सट्रूज़न के लिए, डाई की जटिलता, अंशांकन, लाइन गति, कट लंबाई, सीधापन और एक्सट्रूज़न के बाद की प्रक्रियाओं की समीक्षा करें।
उत्पादन की मात्रा लागत को प्रभावित करती है, लेकिन इसे ज्यामितीय उपयुक्तता पर हावी नहीं होना चाहिए। सबसे कम लागत वाले औजार से हमेशा सबसे कम लागत वाला तैयार उत्पाद नहीं बनता है।
एक व्यावहारिक कोटेशन में सामग्री, उपकरण, सेटअप, प्रसंस्करण, द्वितीयक मशीनिंग, निरीक्षण, फिनिशिंग, असेंबली, पैकेजिंग और डिज़ाइन परिवर्तन के जोखिम को शामिल किया जाना चाहिए। इससे इंजीनियरों और खरीदारों को प्रक्रिया चयन के लिए अधिक विश्वसनीय आधार मिलता है।
प्रक्रिया चयन में होने वाली सामान्य गलतियाँ
अधिकांश चयन त्रुटियाँ तब होती हैं जब कोई परियोजना संपूर्ण भाग का मूल्यांकन किए बिना केवल एक लागत या एक विनिर्माण लाभ पर ध्यान केंद्रित करती है। प्रक्रिया को ज्यामिति, गुणवत्ता आवश्यकताओं और नियोजित उत्पादन रणनीति का एक साथ समर्थन करना चाहिए।
केवल टूलिंग की कीमत के आधार पर प्रक्रिया का चयन करना
कम कीमत पर टूलिंग का प्रस्ताव आकर्षक लग सकता है, लेकिन इससे लागत कटिंग, मशीनिंग, वेल्डिंग, निरीक्षण या असेंबली में स्थानांतरित हो सकती है। एक एक्सट्रूज़न डाई इंजेक्शन मोल्ड की तुलना में कम खर्चीली हो सकती है, जबकि इससे बनने वाले प्रोफाइल में कई अन्य प्रक्रियाओं की आवश्यकता होती है।
अधिक महंगे इंजेक्शन मोल्ड में ये विशेषताएं सीधे तौर पर शामिल हो सकती हैं और प्रति यूनिट श्रम कम हो सकता है। इसके विपरीत, जब उत्पाद केवल एक निरंतर रेल या ट्यूब हो, तो इंजेक्शन टूलिंग की आवश्यकता नहीं हो सकती है।
सबसे अच्छा तुलनात्मक विश्लेषण अपेक्षित उत्पादन मात्रा के आधार पर तैयार और स्वीकृत प्रत्येक भाग की कुल लागत का उपयोग करके किया जाता है।
भाग की ज्यामिति और द्वितीयक प्रसंस्करण की अनदेखी करना
कई स्थानीय परिवर्तनों वाले किसी भाग को एक्सट्रूड करने का प्रयास करने से कटिंग और मशीनिंग प्रक्रियाओं की एक अक्षम श्रृंखला बन सकती है। एक लंबे, स्थिर अनुभाग वाले उत्पाद को इंजेक्शन मोल्ड करने के प्रयास में अनावश्यक रूप से बड़े मोल्ड और मशीन की आवश्यकता हो सकती है।
डिजाइन को दोहराई जाने वाली ज्यामिति और स्थानीयकृत ज्यामिति में विभाजित किया जाना चाहिए। निरंतर दोहराई जाने वाली ज्यामिति एक्सट्रूज़न के लिए उपयुक्त होती है, जबकि एकीकृत त्रि-आयामी विवरण इंजेक्शन मोल्डिंग के लिए उपयुक्त होते हैं।
एक मिश्रित विधि भी कारगर हो सकती है। पहले एक प्रोफाइल को एक्सट्रूड किया जा सकता है और फिर उसे मशीनिंग, मोल्डिंग, वेल्डिंग या असेंबल करके अंतिम उत्पाद में बदला जा सकता है।
अनावश्यक रूप से सख्त सहनशीलता लागू करना
प्लास्टिक प्रक्रियाओं में ऊष्मीय विस्तार, संकुचन, पदार्थ प्रवाह और शीतलन में भिन्नता शामिल होती है। प्रत्येक आयाम पर धातु के समान सहनशीलता लागू करने से औजारों की जटिलता, प्रक्रिया विकास, निरीक्षण और अस्वीकृति का जोखिम बढ़ सकता है।
फिटिंग, सीलिंग, अलाइनमेंट, मूवमेंट या सुरक्षा को नियंत्रित करने वाले आयामों की पहचान करें। अन्य आयामों के लिए वास्तविक मोल्डिंग या एक्सट्रूज़न टॉलरेंस का उपयोग किया जा सकता है।
एक कार्यात्मक सहनशीलता योजना विनिर्माण क्षमता में सुधार करती है और गैर-महत्वपूर्ण विशेषताओं की लागत बढ़ाए बिना आपूर्तिकर्ता को एक स्पष्ट गुणवत्ता लक्ष्य प्रदान करती है।
अक्सर पूछे जाने वाले प्रश्न
इंजेक्शन मोल्ड कैसे बनाए जाते हैं?
इंजेक्शन मोल्ड को सीएडी में डिजाइन किया जाता है, फिर सीएनसी मशीनिंग, ईडीएम, ग्राइंडिंग और पॉलिशिंग का उपयोग करके स्टील या एल्यूमीनियम से निर्मित किया जाता है। उत्पादन से पहले मोल्ड को असेंबल, टेस्ट और एडजस्ट किया जाता है।
एक्सट्रूज़न ब्लो मोल्डिंग क्या है?
एक्सट्रूज़न ब्लो मोल्डिंग में गर्म प्लास्टिक ट्यूब को सांचे में डालकर और उसमें हवा भरकर खोखले प्लास्टिक उत्पाद बनाए जाते हैं। इसका उपयोग आमतौर पर बोतलों, टैंकों और कंटेनरों के लिए किया जाता है।
क्या इंजेक्शन मोल्डिंग 3डी प्रिंटिंग से बेहतर है?
इंजेक्शन मोल्डिंग उच्च मात्रा में उत्पादन और एकसमान पुर्जों के लिए बेहतर है, जबकि 3डी प्रिंटिंग आमतौर पर प्रोटोटाइप, कम मात्रा और तेजी से डिजाइन परिवर्तन के लिए बेहतर होती है।
निष्कर्ष
इंजेक्शन मोल्डिंग बनाम एक्सट्रूज़न का चयन उत्पाद की ज्यामिति से शुरू होता है। इंजेक्शन मोल्डिंग एकीकृत विशेषताओं वाले अलग-अलग त्रि-आयामी भागों के लिए बेहतर है, जबकि एक्सट्रूज़न एकसमान क्रॉस-सेक्शन वाले निरंतर उत्पादों के लिए डिज़ाइन किया गया है। इसके बाद टूलिंग, सामग्री, मात्रा, सहनशीलता, सतह की आवश्यकताएं और अन्य सहायक प्रक्रियाओं का एक साथ मूल्यांकन किया जाना चाहिए। सबसे कम टूलिंग कीमत हमेशा सबसे कम कुल विनिर्माण लागत की गारंटी नहीं देती है।
TiRapid में , हम CNC प्लास्टिक मशीनिंग, 3D प्रिंटिंग, वैक्यूम कास्टिंग, सटीक असेंबली और विनिर्माण मूल्यांकन के माध्यम से प्लास्टिक प्रोटोटाइप और कम मात्रा में विनिर्माण सहायता प्रदान करते हैं। हमारी टीम इंजेक्शन टूलिंग, एक्सट्रूज़न टूलिंग या संयुक्त उत्पादन मार्ग अपनाने से पहले पार्ट की ज्यामिति, सामग्री, सहनशीलता और कार्यात्मक आवश्यकताओं को सत्यापित करने में आपकी सहायता कर सकती है।
















