
जटिल प्लास्टिक पुर्जों की सीएनसी मशीनिंग आधुनिक सटीक विनिर्माण में एक महत्वपूर्ण निर्माण विधि है। इसका व्यापक रूप से चिकित्सा उपकरण, सेमीकंडक्टर उपकरण, स्वचालन मशीनरी, एयरोस्पेस, उच्च-स्तरीय इलेक्ट्रॉनिक उत्पाद और अन्य उद्योगों में उपयोग किया जाता है। साधारण प्लास्टिक घटकों की तुलना में, जटिल संरचनात्मक पुर्जों में आमतौर पर पतली दीवारें, गहरी गुहाएँ, कई छेद, अनियमित घुमावदार सतहें और उच्च-सटीकता फिटिंग की आवश्यकता होती है, जो मशीनिंग तकनीक और प्रक्रिया नियंत्रण पर अधिक दबाव डालती हैं। वास्तविक उत्पादन के दौरान, सामग्री का चयन, मशीनिंग पथ डिजाइन, उपकरण मिलान और क्लैम्पिंग विधियाँ अंतिम मशीनिंग परिणामों को सीधे प्रभावित करती हैं। यदि प्रक्रिया नियोजन तर्कसंगत नहीं है, तो आयामी विचलन, विरूपण, सतह की गुणवत्ता में कमी या यहां तक कि पुर्जे के खराब होने जैसी समस्याएं उत्पन्न हो सकती हैं।
जटिल प्लास्टिक भागों की सीएनसी मशीनिंग से पहले की तैयारी
जटिल प्लास्टिक पुर्जों की मशीनिंग करना केवल सीएनसी मशीन में प्रोग्राम डालकर कटिंग शुरू करने जितना आसान नहीं है। मशीनिंग शुरू करने से पहले पर्याप्त तैयारी करनी आवश्यक है। चूंकि प्लास्टिक सामग्री कई प्रकार की होती है और विभिन्न संरचनात्मक पुर्जों के लिए अलग-अलग मशीनिंग विधियों की आवश्यकता होती है, इसलिए प्रारंभिक विश्लेषण से यह निर्धारित होता है कि आगे की मशीनिंग प्रक्रिया सुचारू रूप से आगे बढ़ पाएगी या नहीं। उचित तैयारी से मशीनिंग के दौरान आने वाली समस्याओं को कम किया जा सकता है, साथ ही पुर्जे की सटीकता और उत्पादन क्षमता में भी सुधार किया जा सकता है।
भाग की संरचनात्मक विशेषताओं का विश्लेषण करें
जटिल प्लास्टिक भागों में आमतौर पर ऐसी संरचनात्मक विशेषताएं होती हैं जो साधारण घटकों में नहीं होती हैं, जैसे:
- गहरे छिद्र वाली संरचनाएं;
- पतली दीवारों वाले क्षेत्र;
- सटीक फिटिंग वाली सतहें;
- बहु-दिशात्मक मशीनिंग स्थितियाँ;
- अनियमित घुमावदार सतहें।
ये संरचनाएं टूल की गति और मशीनिंग की कठिनाई को सीधे प्रभावित करती हैं। उदाहरण के लिए, गहरे खांचे और पतली दीवारों वाले प्लास्टिक के पुर्जे की मशीनिंग करते समय, यह विचार करना आवश्यक है कि क्या टूल मशीनिंग स्थिति तक पहुंच सकता है, साथ ही काटने के बलों के कारण होने वाले विरूपण को कैसे रोका जाए। यदि मशीनिंग के दौरान पतली दीवार वाले क्षेत्र को पर्याप्त सहारा नहीं मिलता है, तो मशीनिंग के आयाम शुरू में आवश्यकताओं को पूरा करने के बावजूद, बाद में निरीक्षण के दौरान आयामी परिवर्तन हो सकते हैं। इसलिए, मशीनिंग से पहले, पुर्जे की संरचना का 3D मॉडल के माध्यम से विश्लेषण किया जाना चाहिए ताकि पहले से ही यह निर्धारित किया जा सके कि किन क्षेत्रों में विशेष टूल, सहायक सपोर्ट या मशीनिंग क्रम में समायोजन की आवश्यकता है।
उपयुक्त प्लास्टिक सामग्री का चयन करें
विभिन्न प्लास्टिक सामग्रियों की मशीनिंग विशेषताएं अलग-अलग होती हैं, और सामग्री का चयन सीधे मशीनिंग रणनीति को प्रभावित करता है।
सामान्य इंजीनियरिंग प्लास्टिक में निम्नलिखित शामिल हैं:
पीओएम (पॉलीऑक्सीमेथिलीन): अच्छी आयामी स्थिरता, सटीक घटकों के लिए उपयुक्त;
पीए (नायलॉन): पहनने के प्रति अच्छा प्रतिरोध लेकिन नमी सोखने की प्रवृत्ति;
पीईके: उत्कृष्ट उच्च तापमान प्रतिरोध और रासायनिक प्रतिरोध;
पीसी: उच्च पारदर्शिता लेकिन मशीनिंग के दौरान तनाव के प्रति संवेदनशील;
एबीएस: अच्छी मशीनेबिलिटी और अनुप्रयोगों की व्यापक श्रृंखला।
यदि सामग्री के गुण कार्य वातावरण के अनुकूल नहीं हैं, तो तैयार पुर्जा वास्तविक उपयोग की आवश्यकताओं को पूरा करने में विफल हो सकता है। उदाहरण के लिए, यदि किसी घटक को लंबे समय तक उच्च तापमान पर कार्य करना हो, लेकिन साधारण प्लास्टिक का चयन किया जाए, तो मशीनिंग प्रक्रिया सुचारू रूप से चल सकती है, लेकिन वास्तविक उपयोग के दौरान उसमें विकृति आ सकती है। इसलिए, मशीनिंग से पहले, पुर्जे की मजबूती की आवश्यकताओं, तापमान की स्थितियों, घिसाव प्रतिरोध की आवश्यकताओं और कार्य वातावरण के आधार पर सामग्री का चयन किया जाना चाहिए।
मशीनिंग प्रक्रिया योजना विकसित करें
जटिल पुर्जों को पूरा करने के लिए आमतौर पर कई मशीनिंग चरणों की आवश्यकता होती है। डिज़ाइन ड्राइंग में निर्दिष्ट आयामी सटीकता, सतह की गुणवत्ता और संयोजन आवश्यकताओं को धीरे-धीरे प्राप्त करने के लिए वे अक्सर रफ मशीनिंग, सेमी-फिनिशिंग, फिनिशिंग, आवश्यक समायोजन और निरीक्षण प्रक्रियाओं से गुजरते हैं।
सामान्य प्रक्रियाओं में शामिल हैं:
- अतिरिक्त सामग्री को हटाने के लिए रफ मशीनिंग;
- आयामों को समायोजित करने के लिए अर्ध-परिष्करण;
- सटीकता प्राप्त करने के लिए अंतिम रूप देना;
- प्रदर्शन में सुधार के लिए सतह का उपचार किया जाता है।
उचित मशीनिंग क्रम से आंतरिक तनाव मुक्त होने के कारण होने वाले विरूपण को कम किया जा सकता है। उदाहरण के लिए, बड़ी प्लास्टिक प्लेटों की मशीनिंग करते समय, एक ही चरण में सीधे अंतिम आयामों तक मशीनिंग करने से आंतरिक तनाव मुक्त होने के बाद विकृति उत्पन्न हो सकती है। इसलिए, चरणबद्ध मशीनिंग विधियों का उपयोग करके धीरे-धीरे भाग को आवश्यक डिज़ाइन विनिर्देशों तक पहुँचाया जाना चाहिए।
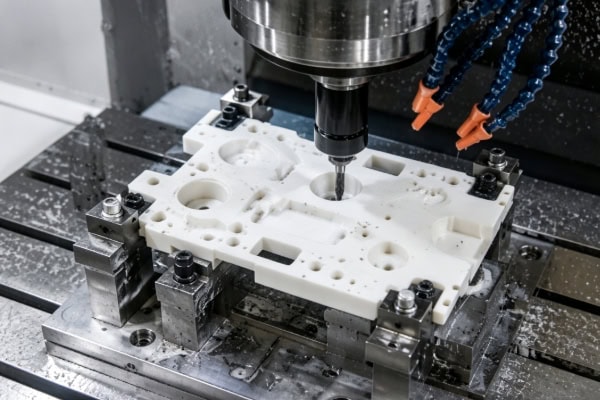
जटिल प्लास्टिक भागों के लिए सीएनसी मशीनिंग प्रक्रिया
जटिल प्लास्टिक पुर्जों की मशीनिंग प्रक्रिया की योजना उपकरण की क्षमताओं, सामग्री की विशेषताओं और पुर्जों की संरचना के अनुसार बनाई जानी चाहिए। सरल घटकों की तुलना में, जटिल पुर्जों की मशीनिंग के दौरान टूल पथ, कटिंग की स्थितियों और आयामी नियंत्रण पर अधिक ध्यान देने की आवश्यकता होती है ताकि प्रत्येक प्रसंस्करण चरण स्थिर रहे।
सीएनसी मशीनिंग प्रोग्राम विकसित करें
मशीनिंग प्रोग्राम टूल की गति का मार्ग निर्धारित करता है और मशीनिंग की गुणवत्ता को प्रभावित करने वाला एक महत्वपूर्ण कारक है। यह न केवल प्रसंस्करण के दौरान टूल की गति के क्रम और काटने की विधियों को निर्धारित करता है, बल्कि पुर्जे की आयामी सटीकता, सतह की फिनिश और समग्र मशीनिंग दक्षता को भी सीधे प्रभावित करता है। प्रोग्राम का सही ढंग से लिखा जाना अक्सर यह निर्धारित करता है कि आगे की मशीनिंग प्रक्रिया सुचारू रूप से आगे बढ़ेगी या नहीं। इसलिए, औपचारिक मशीनिंग शुरू होने से पहले, प्रोग्रामिंग त्रुटियों के कारण होने वाले मशीनिंग विचलन या सामग्री की बर्बादी से बचने के लिए टूल पथ डिजाइन, फीड पैरामीटर और काटने के क्रम की बार-बार जांच करना आवश्यक है।
कार्यक्रम के डिजाइन में निम्नलिखित बातों का ध्यान रखना आवश्यक है:
- औजारों की आवाजाही के मार्ग;
- काटने का क्रम;
- मशीनिंग भत्ता;
- स्पिंडल की गति और फीड पैरामीटर।
जटिल घुमावदार सतह वाले पुर्जों के लिए आमतौर पर 3D मशीनिंग पथ बनाने हेतु CAM सॉफ़्टवेयर की आवश्यकता होती है। सतह में परिवर्तन, उपकरण के आयाम, मशीनिंग भत्ते और मशीन की गति सीमा को ध्यान में रखते हुए उपकरण पथों की व्यापक योजना बनानी आवश्यक है। परतबंदी, ज़ोनिंग और अनुक्रम समायोजन के माध्यम से उपकरण पथों को अनुकूलित करके, मशीनिंग के दौरान उपकरण लक्ष्य क्षेत्र को अधिक सुचारू रूप से कवर कर सकता है, बार-बार होने वाली कटाई और निष्क्रिय गतियों को कम कर सकता है, मशीनिंग दक्षता में सुधार कर सकता है और घुमावदार सतह की गुणवत्ता में सुधार करते हुए बाद के अंतिम कार्य की कठिनाई को कम कर सकता है।
यदि टूल पाथ का डिज़ाइन अनुचित है, तो इसके परिणामस्वरूप निम्नलिखित हो सकता है:
- मशीनिंग का समय बढ़ गया;
- बार-बार औजार से काटना;
- सतह की गुणवत्ता में कमी।
उत्कृष्ट टूल पाथ डिज़ाइन न केवल निष्क्रिय संचालन और अनावश्यक हलचल को कम करके समग्र मशीनिंग दक्षता में सुधार करता है, बल्कि टूल को अधिक स्थिर कटिंग स्थिति बनाए रखने में भी सक्षम बनाता है। इससे कंपन प्रभावी रूप से कम होता है, टूल का घिसाव न्यूनतम होता है, और पार्ट की सतह की गुणवत्ता और आयामी सटीकता में और सुधार होता है।
उपयुक्त मशीनिंग टूल्स का चयन करें
प्लास्टिक की मशीनिंग में कटिंग टूल्स से उच्च अपेक्षाएँ रखी जाती हैं। टूल्स में न केवल पर्याप्त रूप से तेज धार होनी चाहिए, बल्कि उनमें घिसाव प्रतिरोध, चिप निकासी क्षमता और कटिंग स्थिरता भी होनी चाहिए। चूंकि प्लास्टिक में मशीनिंग के दौरान टूल का चिपकना, ऊष्मा का बढ़ना, बर्र बनना और सतह पर खरोंच जैसी समस्याएं उत्पन्न होने की संभावना होती है, इसलिए गलत टूल का चयन पार्ट की आयामी सटीकता और दिखावट की गुणवत्ता को सीधे प्रभावित कर सकता है। अतः, वास्तविक मशीनिंग में, अधिक स्थिर और कुशल प्रक्रिया सुनिश्चित करने के लिए सामग्री के प्रकार, पार्ट की संरचना और मशीनिंग सटीकता की आवश्यकताओं के अनुसार उपयुक्त टूल प्रकार और कटिंग पैरामीटर का चयन किया जाना चाहिए।
सामान्य काटने के औजारों में शामिल हैं:
- सिंगल-फ्लूट मिलिंग कटर;
- दो-फ्लूट मिलिंग कटर;
- बॉल नोज कटर;
- अंतिम रूप देने के उपकरण।
तेज़ धार वाले काटने के औज़ार सामग्री के संपीड़न को कम कर सकते हैं और काटने के दौरान उत्पन्न होने वाली ऊष्मा को भी घटा सकते हैं। उदाहरण के लिए, ऐक्रिलिक और पीसी जैसी ऊष्मा उत्पन्न करने वाली सामग्रियों की मशीनिंग करते समय, अपर्याप्त धार वाले औज़ार पिघलने और औज़ार के आपस में चिपकने का कारण बन सकते हैं। ग्लास-फाइबर-प्रबलित प्लास्टिक जैसी उच्च-शक्ति वाली सामग्रियों के लिए, मशीनिंग स्थिरता सुनिश्चित करने के लिए बेहतर घिसाव प्रतिरोध वाले औज़ारों की आवश्यकता होती है।
मशीनिंग के दौरान विरूपण को नियंत्रित करें
सीएनसी मशीनिंग के दौरान, जटिल प्लास्टिक पुर्जे अक्सर अपेक्षाकृत कम सामग्री कठोरता, असमान दीवार मोटाई और अस्थिर कटिंग बल वितरण जैसे कारकों से प्रभावित होते हैं। ये कारक विरूपण का कारण बन सकते हैं, विशेष रूप से पतली दीवारों वाली संरचनाओं, गहरी गुहाओं और असमर्थित क्षेत्रों में, जहां विकृति, आयामी विचलन और सतह की सटीकता में कमी जैसी समस्याएं होने की अधिक संभावना होती है।
सामान्य नियंत्रण विधियों में निम्नलिखित शामिल हैं:
- प्रत्येक प्रक्रिया में हटाई जाने वाली सामग्री की मात्रा को कम करना;
- सहायक सपोर्ट जोड़ना;
- क्लैम्पिंग विधियों का अनुकूलन;
- चरणबद्ध मशीनिंग प्रक्रियाओं का उपयोग करना।
पतली दीवारों वाले संरचनात्मक भागों के लिए, प्रारंभिक मशीनिंग चरणों के दौरान कुछ सहायक संरचनाओं या मशीनिंग भत्तों को बनाए रखना आमतौर पर आवश्यक होता है। चरणबद्ध कटाई और क्रमिक समायोजन के माध्यम से, अंतिम चरण में इन सहायक संरचनाओं को हटाया जा सकता है। यह विधि मशीनिंग के दौरान भाग की समग्र कठोरता को प्रभावी ढंग से बढ़ाती है और कटाई बलों, क्लैम्पिंग बलों या सामग्री तनाव मुक्ति के कारण होने वाले विरूपण, कंपन और आयामी विचलन को कम करती है, जिससे मशीनिंग स्थिरता और अंतिम भाग की सटीकता में सुधार होता है।

प्रक्रिया प्रौद्योगिकियां
जटिल प्लास्टिक पुर्जों की मशीनिंग न केवल सीएनसी उपकरण की सटीकता पर निर्भर करती है, बल्कि सामग्री की विशेषताओं और मशीनिंग के अनुभव पर भी निर्भर करती है। चूंकि प्लास्टिक सामग्री कठोरता, मजबूती, ताप प्रतिरोध और आयामी स्थिरता में बहुत भिन्न होती है, इसलिए मशीनिंग मापदंडों को मानकीकृत नहीं किया जा सकता है। इसके बजाय, प्रक्रिया रणनीतियों को पुर्जे की संरचना, सामग्री के प्रकार और मशीनिंग आवश्यकताओं के अनुसार समायोजित किया जाना चाहिए। मशीनिंग तकनीकों के उचित अनुप्रयोग से विरूपण, कंपन, खराब सतह गुणवत्ता, अत्यधिक खुरदरापन और आयामी विचलन जैसी सामान्य समस्याओं को प्रभावी ढंग से हल किया जा सकता है।
विशेष रूप से पतली दीवारों वाले पुर्जों, गहरे गड्ढों वाले पुर्जों और अनियमित घुमावदार सतह वाले घटकों की मशीनिंग करते समय, कटिंग गति, फीड दर, क्लैम्पिंग विधि और उपकरण चयन पर अपर्याप्त नियंत्रण पुर्जे की सटीकता और दिखावट की गुणवत्ता को आसानी से प्रभावित कर सकता है। इसलिए, उपकरण के प्रदर्शन, प्रक्रिया डिजाइन और व्यावहारिक मशीनिंग अनुभव को मिलाकर ही निर्माता जटिल प्लास्टिक पुर्जों की मशीनिंग की स्थिरता और अंतिम गुणवत्ता को बेहतर ढंग से सुनिश्चित कर सकते हैं।
उच्च गति परिशुद्धता कटिंग तकनीक
प्लास्टिक सामग्री आम तौर पर उच्च गति काटने की विधियों के लिए उपयुक्त होती है। चूंकि प्लास्टिक की कठोरता आमतौर पर धातुओं की तुलना में कम होती है, इसलिए स्पिंडल की गति और फीड मापदंडों का सही चयन न केवल मशीनिंग दक्षता में सुधार करता है, बल्कि उपकरण और सामग्री के बीच संपीड़न और घर्षण को भी कम करता है, जिससे बर्र, उपकरण के चिपकने और खराब सतह की संभावना कम हो जाती है। उच्च आयामी सटीकता और उत्कृष्ट दिखावट की आवश्यकता वाले प्लास्टिक भागों के लिए, उच्च गति काटने से अक्सर अधिक स्थिर मशीनिंग परिणाम प्राप्त होते हैं।
हाई-स्पीड मशीनिंग से ये लाभ हो सकते हैं:
- मशीनिंग दक्षता में सुधार करें;
- काटने के प्रतिरोध को कम करें;
- सतह की गुणवत्ता में सुधार करें।
हालांकि, उच्च गति की मशीनिंग का मतलब स्पिंडल की गति में असीमित वृद्धि नहीं है। सामग्री के प्रकार, उपकरण की ज्यामिति और पुर्जे के आकार के अनुसार समायोजन करना आवश्यक है।
उदाहरण के लिए: पीओएम को आम तौर पर उच्च कटिंग गति पर मशीनीकृत किया जा सकता है, जबकि पीईईके जैसे उच्च-प्रदर्शन वाले प्लास्टिक को अधिक स्थिर मशीनिंग स्थितियों की आवश्यकता होती है।
बहु-अक्षीय मशीनिंग प्रौद्योगिकी
कुछ जटिल प्लास्टिक पुर्जों को कई दिशाओं से मशीनिंग की आवश्यकता होती है। इनमें न केवल समतल सतहों पर मिलिंग, स्लॉटिंग और ड्रिलिंग की आवश्यकता होती है, बल्कि पार्श्व सतहों, झुकी हुई सतहों और घुमावदार क्षेत्रों की सटीक मशीनिंग भी शामिल होती है। इन घटकों की जटिल संरचना के कारण, पारंपरिक तीन-अक्षीय उपकरणों को अक्सर कई सेटअप और बार-बार स्थिति बदलने की आवश्यकता होती है, जिससे स्थिति निर्धारण में त्रुटियां और मशीनिंग का समय बढ़ सकता है।
परंपरागत तीन-अक्षीय मशीनों को कई सेटअप की आवश्यकता हो सकती है, जबकि पांच-अक्षीय मशीनिंग में निम्नलिखित कमियां हो सकती हैं:
- सेटअप की संख्या कम करें;
- स्थिति निर्धारण की सटीकता में सुधार करें;
- मशीन जटिल घुमावदार सतहों की सतहें बनाती है।
उदाहरण के लिए, एयरोस्पेस घटकों और चिकित्सा संरचनात्मक भागों जैसे जटिल उत्पादों में मल्टी-एक्सिस प्रोसेसिंग के माध्यम से चिकनी निरंतर घुमावदार सतह की मशीनिंग प्राप्त की जा सकती है।
सटीक निरीक्षण प्रौद्योगिकी
जटिल पुर्जों की मशीनिंग के बाद, सख्त निरीक्षण और गुणवत्ता सत्यापन आवश्यक है। निरीक्षण में आमतौर पर आयामी सटीकता, ज्यामितीय सहनशीलता, सतह की खुरदरापन और महत्वपूर्ण फिटिंग क्षेत्रों के वास्तविक संयोजन प्रदर्शन की जाँच शामिल होती है। आवश्यकता पड़ने पर, सत्यापन के लिए कोऑर्डिनेट मेजरिंग मशीन, कैलिपर और माइक्रोमीटर जैसे उपकरणों का उपयोग किया जाता है। व्यापक निरीक्षण के माध्यम से, मशीनिंग विचलन, बर्र, विरूपण या सतह दोष जैसी संभावित समस्याओं की तुरंत पहचान की जा सकती है, जिससे यह सुनिश्चित होता है कि अंतिम पुर्जे डिज़ाइन आवश्यकताओं और अनुप्रयोग मानकों को पूरा करते हैं।
सामान्य निरीक्षण विधियों में शामिल हैं:
- कोऑर्डिनेट मेजरिंग मशीन (सीएमएम) द्वारा मापन;
- उच्च परिशुद्धता वाले कैलिपर से निरीक्षण;
- माइक्रोमीटर माप;
- सतह की खुरदरापन का परीक्षण।
निरीक्षण से यह पुष्टि होती है कि आयाम डिजाइन आवश्यकताओं को पूरा करते हैं या नहीं और दोषपूर्ण पुर्जों को असेंबली चरण में प्रवेश करने से रोका जाता है।
जटिल प्लास्टिक पुर्जों की प्रसंस्करण गुणवत्ता में सुधार के तरीके
जटिल प्लास्टिक पुर्जों की प्रसंस्करण गुणवत्ता कई निर्माण चरणों से प्रभावित होती है। यह न केवल उपकरण की सटीकता, औजार की स्थिति और प्रक्रिया मापदंडों की सेटिंग से संबंधित है, बल्कि संचालक के अनुभव, ऑन-साइट प्रबंधन और प्रक्रिया नियंत्रण क्षमताओं से भी गहराई से जुड़ी हुई है। प्लास्टिक सामग्री की विशेषताओं, जैसे कि तापीय संवेदनशीलता, आसानी से विरूपण और अपेक्षाकृत कम कठोरता के कारण, अनुचित प्रसंस्करण कार्यों से आसानी से आयामी विचलन, खुरदरी सतहें, अत्यधिक बर्र या स्थानीय विकृति उत्पन्न हो सकती है। इसलिए, एक स्थिर, मानकीकृत और दोहराने योग्य प्रसंस्करण कार्यप्रवाह स्थापित करना अत्यंत महत्वपूर्ण है। मशीनिंग से पहले की तैयारी, मशीनिंग के दौरान निगरानी और मशीनिंग के बाद निरीक्षण के व्यवस्थित प्रबंधन के माध्यम से, उत्पादन जोखिमों को प्रभावी ढंग से कम किया जा सकता है, पुनः कार्य और स्क्रैप दरों को न्यूनतम किया जा सकता है, पुर्जों की एकरूपता और बैच स्थिरता में सुधार किया जा सकता है, और समग्र उत्पादन दक्षता और उत्पाद की गुणवत्ता को भी बढ़ाया जा सकता है।
मशीनिंग पैरामीटर सेटिंग्स को अनुकूलित करें
विभिन्न प्लास्टिक सामग्रियों के लिए अलग-अलग मशीनिंग पैरामीटर की आवश्यकता होती है। सभी सामग्रियों पर एक ही स्पिंडल गति, फीड दर और कटिंग गहराई लागू करना संभव नहीं है। चूंकि विभिन्न प्लास्टिक कठोरता, मजबूती, तापीय चालकता और तापीय विरूपण विशेषताओं में काफी भिन्न होते हैं, इसलिए मशीनिंग के दौरान सामग्री के गुणों के अनुसार लक्षित समायोजन करना आवश्यक है। सामग्री के प्रदर्शन के आधार पर पैरामीटर सेटिंग्स को लगातार अनुकूलित करके ही मशीनिंग प्रक्रिया को अधिक स्थिर बनाया जा सकता है और उच्च आयामी सटीकता और सतह की गुणवत्ता प्राप्त की जा सकती है।
निम्नलिखित मापदंडों को समायोजित करने की आवश्यकता है:
- स्पिंडल की गति;
- फीड दर;
- कटाई की गहराई;
- शीतलन विधि।
उचित मापदंड निम्न को कम कर सकते हैं:
- पदार्थ का पिघलना;
- उपकरण का कंपन;
- बर्र निर्माण;
- आयामी विचलन।
मशीनिंग के दौरान, वास्तविक कटिंग प्रदर्शन, सामग्री की स्थिति और पार्ट संरचना में होने वाले परिवर्तनों के अनुसार मापदंडों को लगातार अनुकूलित किया जाना चाहिए, न कि डेटा के एक ही सेट का स्थायी रूप से उपयोग किया जाना चाहिए। क्योंकि विभिन्न बैचों की सामग्रियों में कठोरता, मजबूती और तापीय स्थिरता में अंतर हो सकता है, साथ ही टूल घिसाव, मशीन संचालन की स्थिति और पर्यावरणीय तापमान भी अंतिम मशीनिंग परिणामों को प्रभावित कर सकते हैं। इसलिए, वास्तविक उत्पादन के दौरान, सतह की गुणवत्ता, आयामी सटीकता और कटिंग स्थिरता की लगातार निगरानी करना और स्पिंडल गति, फीड दर और कटिंग गहराई जैसे प्रमुख मापदंडों को समय पर समायोजित करना आवश्यक है। बार-बार परीक्षण और गतिशील अनुकूलन के माध्यम से ही जटिल प्लास्टिक पार्ट्स की मशीनिंग गुणवत्ता और उत्पादन दक्षता को बेहतर ढंग से सुनिश्चित किया जा सकता है।
वर्कहोल्डिंग पद्धति में सुधार करें
जटिल प्लास्टिक पुर्जों की कठोरता आमतौर पर अपेक्षाकृत कम होती है, और बाहरी बल लगने पर उनमें प्रत्यास्थ विरूपण होने की संभावना अधिक होती है। इसलिए, वर्कहोल्डिंग विधि मशीनिंग स्थिरता, आयामी सटीकता और सतह की गुणवत्ता को सीधे प्रभावित करती है। यदि क्लैम्पिंग बल बहुत अधिक हो, तो इससे वर्कपीस की सतह को नुकसान पहुँच सकता है या मशीनिंग के दौरान स्थानीय विरूपण हो सकता है। यदि क्लैम्पिंग बल बहुत कम हो, तो कटिंग बलों के कारण पुर्जा हिल सकता है, जिससे मशीनिंग पथ और अंतिम आयाम प्रभावित हो सकते हैं। इसलिए, वास्तविक मशीनिंग के दौरान, पुर्जे की संरचना, सामग्री की विशेषताओं और मशीनिंग आवश्यकताओं के अनुसार एक उपयुक्त क्लैम्पिंग विधि का चयन किया जाना चाहिए, साथ ही बल का एक समान वितरण, सटीक स्थिति निर्धारण और पर्याप्त सहारा सुनिश्चित किया जाना चाहिए।
सामान्य तरीकों में शामिल हैं:
- निर्वात चूषण;
- कस्टम फिक्स्चर;
- नरम जबड़े से जकड़ना;
- सहायक समर्थन।
सही वर्कहोल्डिंग से पुर्जे की गति कम हो सकती है और मशीनिंग की सटीकता में सुधार हो सकता है।
मशीनिंग के बाद की पोस्ट-प्रोसेसिंग को मजबूत करें
मशीनिंग के बाद, कुछ प्लास्टिक पुर्जों को आमतौर पर उनकी दिखावट, आयामी स्थिरता और सेवा प्रदर्शन को और बेहतर बनाने के लिए कई पोस्ट-प्रोसेसिंग प्रक्रियाओं की आवश्यकता होती है। सामान्य पोस्ट-प्रोसेसिंग विधियों में डिबरिंग, चैम्फरिंग, पॉलिशिंग, सफाई और आवश्यक सतह परिष्करण शामिल हैं। ये प्रक्रियाएं न केवल किनारों की चिकनाई में सुधार करती हैं और असेंबली के दौरान रुकावट को कम करती हैं, बल्कि पुर्जों की सतहों को अधिक चिकना और आकर्षक भी बनाती हैं, जिससे उच्च अनुप्रयोग आवश्यकताओं को पूरा किया जा सकता है।
सामान्य उपचार में शामिल हैं:
- डिबरिंग;
- पॉलिश करना;
- सैंडब्लास्टिंग;
- सतह की सफाई।
इन उपचारों से पुर्जों की दिखावट में सुधार हो सकता है और उनके उपयोग का प्रदर्शन बेहतर हो सकता है।
आम प्रश्न
सीएनसी मशीनिंग द्वारा जटिल प्लास्टिक भागों के लिए कितनी सटीकता प्राप्त की जा सकती है?
जटिल प्लास्टिक पुर्जों की मशीनिंग सटीकता सामग्री, उपकरण के प्रदर्शन, पुर्जे की संरचना और मशीनिंग प्रक्रिया पर निर्भर करती है। सामान्य प्लास्टिक पुर्जों में आमतौर पर लगभग ±0.05 मिमी की सटीकता प्राप्त की जा सकती है। प्रक्रिया को अनुकूलित करने और सटीक उपकरणों का उपयोग करने के बाद, कुछ पुर्जों की सटीकता ±0.01 मिमी से ±0.02 मिमी तक पहुंच सकती है। चिकित्सा उपकरण, सेमीकंडक्टर उपकरण और स्वचालन प्रणालियों में उपयोग किए जाने वाले सटीक प्लास्टिक घटकों के लिए, सामग्री की स्थिरता और निरीक्षण विधियों के आधार पर सटीकता को व्यापक रूप से नियंत्रित करना आवश्यक है।
निष्कर्ष
जटिल प्लास्टिक पुर्जों की सीएनसी मशीनिंग एक ऐसी विनिर्माण तकनीक है जिसमें उच्च स्तर के प्रक्रिया नियंत्रण की आवश्यकता होती है। सामग्री की विशेषताओं, संरचनात्मक विशेषताओं, उपकरण के प्रदर्शन और मशीनिंग के अनुभव के संयोजन से ही स्थिर और विश्वसनीय प्रसंस्करण परिणाम प्राप्त किए जा सकते हैं। विनिर्माण उद्योग में हल्के, उच्च परिशुद्धता और संक्षारण-प्रतिरोधी घटकों की बढ़ती मांग के साथ, प्लास्टिक सीएनसी मशीनिंग का अनुप्रयोग क्षेत्र भी विस्तारित हो रहा है। जटिल संरचना और उच्च परिशुद्धता आवश्यकताओं वाले प्लास्टिक पुर्जों के लिए, वैज्ञानिक मशीनिंग प्रक्रियाओं को स्थापित करके और वास्तविक उत्पादन के दौरान प्रक्रिया विवरणों को लगातार अनुकूलित करके ही मशीनिंग दक्षता में सुधार किया जा सकता है, स्क्रैप दर को कम किया जा सकता है और यह सुनिश्चित किया जा सकता है कि पुर्जे विभिन्न अनुप्रयोग परिदृश्यों की आवश्यकताओं को पूरा करते हैं।
















