
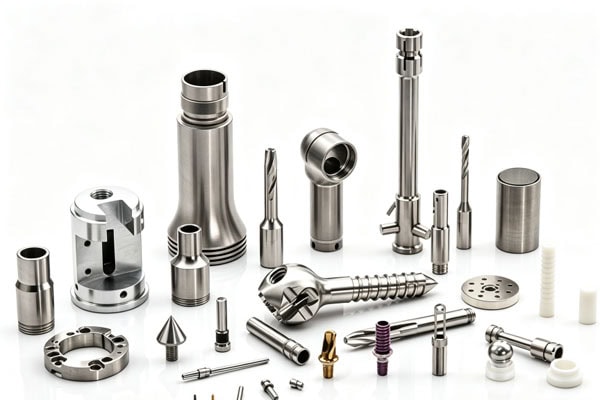
एंडोस्कोपिक उपकरणों को आमतौर पर अपेक्षाकृत कम जगह में अवलोकन, स्थिति निर्धारण, पकड़ना, काटना, ले जाना और अन्य क्रियाएं करनी होती हैं। इसलिए, आंतरिक घटकों के आयाम, संयोजन संबंध और सतह की स्थिति स्थिर रहनी चाहिए। सामान्य यांत्रिक भागों की तुलना में, एंडोस्कोपिक उपकरणों के सर्जिकल भागों में अक्सर छोटे आयाम, बारीक संरचनाएं, कई छेद और अपेक्षाकृत पतली दीवारें होती हैं। कुछ भागों को लेंस, कैथेटर, पकड़ने वाले घटकों या अन्य सटीक घटकों के साथ भी असेंबल करना पड़ता है। सीएनसी मशीनिंग 3डी ड्राइंग और इंजीनियरिंग आवश्यकताओं के अनुसार धातुओं या इंजीनियरिंग प्लास्टिक की सटीक कटिंग कर सकती है और टर्निंग, मिलिंग, ड्रिलिंग, टैपिंग, माइक्रो-मशीनिंग और अन्य प्रक्रियाओं के माध्यम से अनुकूलित भागों का उत्पादन पूरा कर सकती है।
एंडोस्कोपिक सर्जिकल पार्ट्स की मशीनिंग विशेषताएँ क्या हैं?
एंडोस्कोपिक उपकरणों का आंतरिक स्थान सीमित होता है, इसलिए पर्याप्त मजबूती और स्थिरता बनाए रखते हुए घटकों को आमतौर पर छोटा बनाना पड़ता है। एक छोटे घटक में एक ही समय में छेद, खांचे, धागे, स्टेप और मिलान सतहें हो सकती हैं। इसलिए, बार-बार क्लैंपिंग के कारण होने वाले आयामी बदलावों को कम करने के लिए मशीनिंग अनुक्रम को पहले से ही व्यवस्थित करना आवश्यक है।
छोटे आकार की संरचनाओं की स्थिर मशीनिंग
एंडोस्कोपिक सर्जिकल पार्ट्स की सामान्य संरचनाओं में कनेक्टर, स्लीव, पोजिशनिंग कंपोनेंट, ग्रिपिंग कंपोनेंट, लेंस माउंटिंग स्ट्रक्चर, गाइड कंपोनेंट और विभिन्न गैर-मानक छोटे धातु के पुर्जे शामिल हैं। कुछ कंपोनेंट का बाहरी व्यास छोटा होता है, फिर भी उनमें आंतरिक छेद या स्टेप की आवश्यकता होती है। पारंपरिक मशीनिंग विधियों के लिए आयामी सटीकता और सतह की गुणवत्ता के बीच संतुलन बनाना मुश्किल हो सकता है। सीएनसी टर्निंग शाफ्ट-प्रकार, स्लीव-प्रकार और बेलनाकार पुर्जों के लिए उपयुक्त है और बाहरी व्यास, आंतरिक छेद, सिरे, खांचे और थ्रेड जैसी संरचनाओं को निरंतर रूप से पूरा कर सकती है। सपाट सतहों, अनियमित आकृति और बहु-दिशात्मक छेदों वाले पुर्जों के लिए, प्रक्रिया को पूरा करने के लिए सीएनसी मिलिंग या बहु-अक्षीय मशीनिंग को संयोजित किया जा सकता है।
पतली दीवारों, बारीक खांचों और सूक्ष्म छिद्रों के लिए मशीनिंग बलों को नियंत्रित करना
कुछ एंडोस्कोपिक घटकों का आकार कम करने के लिए उनकी दीवारें पतली होती हैं। मशीनिंग के दौरान यदि काटने का बल बहुत अधिक हो, तो घटक में हल्का विरूपण हो सकता है, जिससे अंततः असेंबली प्रभावित हो सकती है। इसलिए, उत्पादन से पहले घटक की संरचना के अनुसार उपयुक्त क्लैम्पिंग विधि और मशीनिंग क्रम का चयन करना आवश्यक है। उदाहरण के लिए, मुख्य पोजिशनिंग सतहों की मशीनिंग पहले की जा सकती है, उसके बाद बारीक संरचनाओं की; पतली दीवारों वाले क्षेत्रों के लिए, प्रति पास काटने की मात्रा कम की जा सकती है, और बाद की प्रक्रियाओं के दौरान आयामी पुनर्निरीक्षण किया जा सकता है। बारीक खांचों, सूक्ष्म छिद्रों और अन्य विशेषताओं के लिए, काटने की स्थितियों को नियंत्रित करते हुए उपयुक्त आकार के छोटे औजारों का उपयोग किया जाना चाहिए।
विधानसभा आयाम
एंडोस्कोपिक सर्जिकल पार्ट्स का उपयोग अक्सर स्वतंत्र रूप से नहीं किया जाता है। एक स्लीव को दूसरे कंपोनेंट से जोड़ना होता है, एक पोजिशनिंग कंपोनेंट को अपनी इंस्टॉलेशन पोजीशन में सटीक रूप से स्थापित करना होता है, और एक ग्रिपिंग स्ट्रक्चर को सुचारू रूप से गतिमान रखना होता है। इसलिए, ड्राइंग में दर्शाए गए छेद के व्यास, शाफ्ट के व्यास, क्लीयरेंस, समाक्षीय संबंध और स्थिति संबंधी आयाम अंतिम असेंबली को प्रभावित कर सकते हैं। मशीनिंग से पहले इन महत्वपूर्ण आयामों की पहचान करने से उत्पादन प्रक्रिया अधिक स्थिर हो सकती है।
एंडोस्कोपिक पार्ट्स के लिए सीएनसी मशीनिंग सॉल्यूशन कैसे विकसित करें
इंजीनियरों को सबसे पहले पुर्जे की संरचनात्मक विशेषताओं, सामग्री, सहनशीलता, सतह उपचार और संयोजन आवश्यकताओं की पुष्टि करनी होती है, और फिर यह निर्धारित करना होता है कि टर्निंग, मिलिंग, ड्रिलिंग, टैपिंग या मल्टी-एक्सिस मशीनिंग उपयुक्त है या नहीं। एंडोस्कोपिक पुर्जे आमतौर पर संरचना में अपेक्षाकृत कॉम्पैक्ट होते हैं। यदि मशीनिंग अनुक्रम को ठीक से व्यवस्थित नहीं किया जाता है, तो इससे उपकरण का उपयोग, क्लैम्पिंग कार्यों की संख्या और बाद में लगने वाले फिनिशिंग कार्य में वृद्धि हो सकती है। इससे पतली दीवारों वाले क्षेत्रों में विरूपण, छेद की स्थिति में विचलन या सतह की गुणवत्ता में अस्थिरता भी हो सकती है। इसलिए, पहले से ही एक उचित मशीनिंग मार्ग विकसित करने से उत्पादन दक्षता में सुधार करने, पुन: कार्य को कम करने और यह सुनिश्चित करने में मदद मिल सकती है कि पुर्जे बाद में संयोजन और अनुप्रयोग आवश्यकताओं को पूरा करते हैं।
रेखाचित्रों और महत्वपूर्ण आयामों की पुष्टि करें
STEP, STP और IGES जैसी 3D फ़ाइलें, साथ ही PDF, DWG और DXF जैसी इंजीनियरिंग ड्राइंग प्राप्त होने के बाद, पुर्जे की संरचना, सामग्री, आयाम, सहनशीलता, सतह की आवश्यकताएं और विशेष चिह्नों की पहले जांच की जा सकती है। संयोजन स्थानों और महत्वपूर्ण आयामों पर विशेष ध्यान दिया जाना चाहिए। सामान्य बाहरी आयामों के लिए, ड्राइंग के अनुसार उत्पादन आगे बढ़ाया जा सकता है; छेद, खांचे, धागे और संयोजन को प्रभावित करने वाली स्थिति सतहों के लिए, इन्हें उत्पादन योजना में अलग से चिह्नित किया जाना चाहिए और संबंधित निरीक्षण विधियों की व्यवस्था की जानी चाहिए।
संरचना के अनुसार मशीनिंग विधि का चयन करें
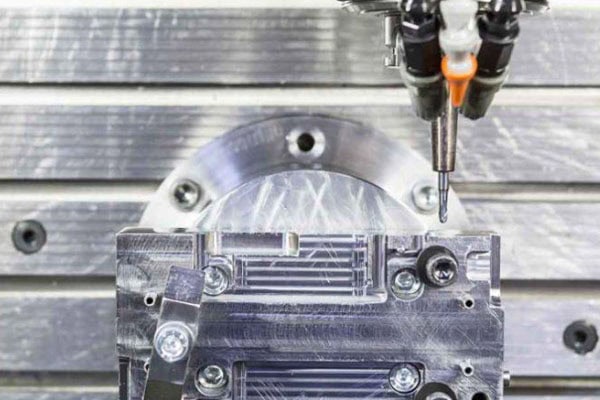
विभिन्न भागों के लिए अलग-अलग मशीनिंग उपकरण उपयुक्त होते हैं। बेलनाकार भागों के लिए आमतौर पर सीएनसी टर्निंग को प्राथमिकता दी जाती है; जटिल सपाट सतहों और स्थानिक आकृति वाले भागों को सीएनसी मिलिंग द्वारा मशीनीकृत किया जा सकता है; यदि संरचना में कई दिशाओं में जटिल विशेषताएं हैं, तो क्लैम्पिंग प्रक्रियाओं की संख्या कम करने के लिए 5-एक्सिस सीएनसी मशीनिंग का उपयोग किया जा सकता है। TiRapid वेबसाइट सीएनसी मिलिंग, सीएनसी टर्निंग, 5-एक्सिस सीएनसी मशीनिंग और माइक्रो-मशीनिंग सेवाएं प्रदान करती है, जिससे भाग की संरचना के अनुसार मशीनिंग प्रक्रिया का चयन किया जा सकता है।
| पुर्जों की संरचनाओं और प्रमुख नियंत्रणों के लिए सामान्य मशीनिंग विधियाँ | ||
| स्लीव, शाफ्ट के पुर्जे | सीएनसी टर्निंग | बाह्य व्यास, आंतरिक छिद्र, संकेंद्रण |
| छोटे आवास | सीएनसी मिलिंग | छेद की स्थिति, समतल सतहें, दीवार की मोटाई |
| अनियमित कनेक्टर | 3-अक्ष/5-अक्ष मिलिंग | आकृति, स्थितिगत आयाम |
| बारीक खांचे और छेद वाले भाग | माइक्रो सीएनसी मशीनिंग | खांचे की चौड़ाई, छेद का व्यास, बर्र |
| थ्रेडेड कनेक्शन पार्ट्स | टर्निंग/मिलिंग/टैपिंग | धागे के आयाम, मिलान प्रदर्शन |
मशीनिंग प्रक्रिया में निरीक्षण को एकीकृत करें
एंडोस्कोपिक कंपोनेंट्स का निरीक्षण केवल सभी मशीनिंग कार्य पूर्ण होने के बाद ही करना उचित नहीं है। महत्वपूर्ण आयामों की जाँच अर्ध-तैयार अवस्था में ही की जा सकती है ताकि समय रहते आयामी विचलनों की पहचान की जा सके और मशीनिंग प्रक्रिया को जारी रखने से होने वाली सामग्री और समय की बर्बादी से बचा जा सके। सामान्य निरीक्षणों में आयामी मापन, छेद व्यास निरीक्षण, थ्रेड निरीक्षण, दृश्य निरीक्षण और सीएमएम निरीक्षण शामिल हो सकते हैं। TiRapid की वेबसाइट पर इसकी सीएमएम निरीक्षण क्षमताओं और सटीक सीएनसी पार्ट्स के गुणवत्ता नियंत्रण में उनके उपयोग का विवरण दिया गया है। उच्च आवश्यकताओं वाली परियोजनाओं के लिए, ग्राहक के ड्राइंग के अनुसार संबंधित आयामी निरीक्षण रिकॉर्ड भी प्रदान किए जा सकते हैं, जिससे इंजीनियरिंग और खरीद टीमों के लिए यह पुष्टि करना आसान हो जाता है कि पार्ट्स ड्राइंग की आवश्यकताओं को पूरा करते हैं या नहीं।
एंडोस्कोपिक सर्जिकल पार्ट्स के लिए सामग्री और सतह उपचार का चयन कैसे करें
सामग्री का चयन मशीनिंग की कठिनाई, घटक की मजबूती, संक्षारण प्रतिरोध और आगे की प्रसंस्करण विधियों को सीधे प्रभावित करता है। वास्तविक सामग्री का चयन घटक के अनुप्रयोग, संपर्क वातावरण, संयोजन आवश्यकताओं और ग्राहक द्वारा प्रदान किए गए इंजीनियरिंग विनिर्देशों के आधार पर किया जाना चाहिए। चयन केवल कीमत के आधार पर नहीं होना चाहिए। एंडोस्कोपिक सर्जिकल पुर्जों के लिए, सामग्री की जैव अनुकूलता, उच्च तापमान प्रतिरोध, सफाई और नसबंदी प्रतिरोध और दीर्घकालिक उपयोग के दौरान आयामी स्थिरता पर भी विचार किया जाना चाहिए। विभिन्न सामग्रियों के लिए काटने की गति, उपकरण घिसाव, सतह खुरदरापन और विरूपण नियंत्रण की अलग-अलग आवश्यकताएं होती हैं, इसलिए डिजाइन चरण के दौरान इनका पहले से मूल्यांकन किया जाना आवश्यक है। उचित सामग्री का चयन न केवल मशीनिंग दक्षता में सुधार कर सकता है, बल्कि बाद में संयोजन, सतह उपचार और गुणवत्ता निरीक्षण के दौरान आने वाली समस्याओं को भी कम कर सकता है।
स्टेनलेस स्टील सटीक संरचनात्मक भागों के लिए उपयुक्त है।
316L जैसे स्टेनलेस स्टील का उपयोग आमतौर पर चिकित्सा उपकरणों के घटकों के लिए किया जाता है और यह उत्कृष्ट संक्षारण प्रतिरोध और यांत्रिक गुण प्रदान करता है। विशिष्ट डिज़ाइन के अनुसार, स्टेनलेस स्टील का उपयोग स्लीव्स, कनेक्टर्स, ग्रिपिंग कंपोनेंट्स, स्ट्रक्चरल सपोर्ट्स और अन्य भागों के लिए किया जा सकता है। हालांकि, स्टेनलेस स्टील में आमतौर पर सामान्य एल्यूमीनियम की तुलना में अधिक कठोरता और मशीनिंग में अधिक कठिनाई होती है। इसलिए, प्रसंस्करण के दौरान टूल वियर, कटिंग हीट और मशीनिंग विरूपण को नियंत्रित करना आवश्यक है।
विशेष संरचनाओं के लिए टाइटेनियम मिश्र धातु और इंजीनियरिंग प्लास्टिक
टाइटेनियम मिश्रधातु उच्च शक्ति और अपेक्षाकृत कम वजन प्रदान करते हैं और कुछ चिकित्सा उपकरण संरचनाओं में इनका उपयोग होता है। पीईईके जैसे इंजीनियरिंग प्लास्टिक में ऊष्मा प्रतिरोध और रासायनिक माध्यमों के प्रति प्रतिरोध जैसे गुण होते हैं और इनका उपयोग विशिष्ट इन्सुलेटिंग, सपोर्टिंग या संरचनात्मक घटकों के लिए किया जा सकता है। यह ध्यान रखना महत्वपूर्ण है कि केवल सामग्री का नाम ही यह नहीं दर्शाता कि किसी घटक का उपयोग चिकित्सकीय रूप से किया जा सकता है। अंतिम सामग्री ग्रेड, सतह उपचार, सफाई की आवश्यकताएं और अनुप्रयोग वातावरण चिकित्सा उपकरण उत्पाद के डिजाइन और नियामक आवश्यकताओं के अनुसार निर्धारित किए जाने चाहिए।
उपयोग के अनुसार सतह की गुणवत्ता निर्धारित की जानी चाहिए।
मशीनिंग के बाद, घटकों को डिबरिंग, पॉलिशिंग, पैसिवेशन, इलेक्ट्रोपॉलिशिंग या अन्य निर्दिष्ट उपचारों की आवश्यकता हो सकती है। एंडोस्कोपिक सर्जिकल पार्ट्स के लिए, किनारों पर बचे हुए बर्र असेंबली और उपयोग को प्रभावित कर सकते हैं, इसलिए नुकीले किनारों को हटाना आमतौर पर मशीनिंग आवश्यकताओं में शामिल किया जाना चाहिए। सतह उपचार से आयामों पर भी प्रभाव पड़ सकता है। यदि पोस्ट-प्रोसेसिंग के बाद किसी छेद या मिलान सतह के आयाम बदल जाते हैं, तो असेंबली क्लीयरेंस भी बदल सकता है। इसलिए, उत्पादन से पहले सतह उपचार आवश्यकताओं की पुष्टि की जानी चाहिए, और संबंधित आयामी परिवर्तनों को आयामी नियंत्रण में शामिल किया जाना चाहिए।
TiRapid कस्टम एंडोस्कोपिक पार्ट्स उत्पादन प्रक्रिया
एंडोस्कोपिक सर्जिकल पार्ट्स का अनुकूलित उत्पादन इंजीनियरिंग फाइल से शुरू होकर प्रक्रिया मूल्यांकन, प्रोटोटाइप मशीनिंग, निरीक्षण और बैच उत्पादन तक आगे बढ़ सकता है। इंजीनियरिंग टीम सबसे पहले 3D मॉडल, 2D ड्राइंग, सामग्री, सहनशीलता और सतह उपचार आवश्यकताओं का विश्लेषण करती है ताकि यह निर्धारित किया जा सके कि पार्ट मशीनिंग के लिए उपयुक्त है या नहीं और पतली दीवारों, गहरे छेदों, बारीक खांचों या जटिल असेंबली संरचनाओं के कारण होने वाली संभावित समस्याओं की पहचान की जा सके। इसके बाद आयामों, स्वरूप और असेंबली प्रदर्शन को सत्यापित करने के लिए प्रोटोटाइप मशीनिंग की जाती है। निरीक्षण परिणामों के आधार पर, छोटे बैच या बैच उत्पादन में प्रवेश करने से पहले मशीनिंग मापदंडों को अनुकूलित किया जा सकता है। यह प्रक्रिया रीवर्क के जोखिम को कम कर सकती है और ग्राहकों को औपचारिक बड़े पैमाने पर उत्पादन से पहले घटक प्रदर्शन और अनुप्रयोग परिणामों की पुष्टि करने की अनुमति देती है।
रेखाचित्र मूल्यांकन और डीएफएम अनुशंसाएँ
ग्राहकों द्वारा CAD फ़ाइलें और इंजीनियरिंग ड्राइंग जमा करने के बाद, TiRapid पार्ट की संरचना के अनुसार DFM जाँच कर सकता है, जिसमें छेद की स्थिति, दीवार की मोटाई, टूल की उपलब्धता, मशीनिंग क्रम और सामग्री का चयन शामिल है। यदि कोई विशेष विशेषता मशीनिंग में कठिनाई बढ़ा सकती है, तो मशीनिंग पूरी होने तक प्रतीक्षा करने के बजाय उत्पादन से पहले संशोधन के सुझाव दिए जा सकते हैं। तेजी से विकास की आवश्यकता वाले चिकित्सा उपकरण परियोजनाओं के लिए, यह प्रारंभिक संचार बार-बार प्रोटोटाइप बनाने की आवश्यकता को कम कर सकता है।
प्रोटोटाइप मशीनिंग और आयामी सत्यापन
प्रक्रिया की पुष्टि हो जाने के बाद, परियोजना प्रोटोटाइप मशीनिंग चरण में प्रवेश करती है। प्रोटोटाइप का उद्देश्य केवल दिखावट की जाँच करना ही नहीं, बल्कि संयोजन, गति, आयाम और डिज़ाइन प्रदर्शन की जाँच करना भी है। उदाहरण के लिए, एंडोस्कोपिक ग्रिपिंग असेंबली के लिए कनेक्टर की मशीनिंग हो जाने के बाद, यह सुनिश्चित करने के लिए इसे संबंधित संरचना के साथ असेंबल करना आवश्यक है कि छेदों की स्थिति सटीक है, थ्रेड सुचारू रूप से काम करते हैं और गतिशील घटकों के बीच कोई अवरोध नहीं है। प्रोटोटाइप के अनुमोदन के बाद, वास्तविक प्रतिक्रिया के अनुसार उत्पादन मापदंडों को समायोजित किया जा सकता है।
लघु-बैच उत्पादन और गुणवत्ता नियंत्रण
प्रोटोटाइप के निरीक्षण में सफल होने के बाद, परियोजना की आवश्यकताओं के अनुसार छोटे बैच में उत्पादन की व्यवस्था की जा सकती है। छोटे बैच के उत्पादन चरण में मुख्य उद्देश्य केवल मशीनिंग गति बढ़ाने के बजाय प्रत्येक घटक के लिए आयामी स्थिरता बनाए रखना होता है। एक ही बैच के पुर्जों के लिए, ड्राइंग की आवश्यकताओं के अनुसार नमूना निरीक्षण या 100% निरीक्षण किया जा सकता है, जिसमें छेद के व्यास, बाहरी व्यास, थ्रेड, महत्वपूर्ण स्थिति निर्धारण आयाम और सतह की स्थिति पर विशेष ध्यान दिया जाता है। संरचनात्मक रूप से जटिल घटकों के लिए, आयामी सत्यापन में सहायता के लिए CMM जैसे उपकरणों का भी उपयोग किया जा सकता है।
पैकेजिंग और उसके बाद विनिर्माण सहायता
छोटे और सटीक पुर्जे परिवहन के दौरान प्रभाव, खरोंच या आपस में मिल जाने के प्रति संवेदनशील होते हैं, इसलिए उत्पादन योजना में पैकेजिंग को भी शामिल करना आवश्यक है। निरीक्षण के बाद, पुर्जों को पार्ट नंबर, मात्रा और ग्राहक की आवश्यकताओं के अनुसार वर्गीकृत और पैक किया जा सकता है। TiRapid न केवल CNC मशीनिंग बल्कि शीट मेटल फैब्रिकेशन और 3D प्रिंटिंग सेवाएं भी प्रदान करता है, जो प्रोटोटाइप और छोटे बैचों से लेकर बड़े पैमाने पर उत्पादन तक में सहयोग करती हैं। वेबसाइट में CAD फ़ाइल सहायता, असेंबली, खरीद और पैकेजिंग डिज़ाइन जैसी मूल्यवर्धित सेवाओं का भी विवरण दिया गया है, जिससे ग्राहकों और विभिन्न आपूर्तिकर्ताओं के बीच बार-बार होने वाले संचार को कम किया जा सकता है।
अक्सर पूछे जाने वाले प्रश्न
क्या एंडोस्कोपिक सर्जिकल पार्ट्स को कम मात्रा में मशीनिंग द्वारा निर्मित किया जा सकता है?
जी हाँ। नए उत्पाद के विकास के लिए, बाद में बड़े पैमाने पर उत्पादन शुरू करने से पहले, आयामों और संयोजन क्षमता को सत्यापित करने के लिए एकल-टुकड़ा या छोटे बैच में प्रोटोटाइप मशीनिंग की जा सकती है। इससे डिज़ाइन के पूरी तरह से स्वीकृत होने से पहले किए जाने वाले बड़े निवेशों को कम किया जा सकता है।
क्या सीएनसी मशीनिंग बहुत छोटे एंडोस्कोपिक पुर्जों को संभाल सकती है?
व्यवहार्यता निर्धारित करने के लिए विशिष्ट ड्राइंग का मूल्यांकन किया जा सकता है। पुर्जे के आयाम, छेद का व्यास, खांचे की चौड़ाई, दीवार की मोटाई, सामग्री और सहनशीलता, ये सभी कारक मशीनिंग विधि को प्रभावित कर सकते हैं। अपेक्षाकृत छोटे घटकों के लिए, उपयुक्त औजार, उपकरण और मशीनिंग समाधान निर्धारित करने के लिए कोटेशन देने से पहले एक इंजीनियरिंग मूल्यांकन आवश्यक है।
एंडोस्कोपी के लिए आमतौर पर कौन सी जानकारी आवश्यक होती है?
आमतौर पर यह सलाह दी जाती है कि STEP और STP जैसी 3D फ़ाइलें, साथ ही आयामी और सहनशीलता संबंधी आवश्यकताओं वाले इंजीनियरिंग चित्र भी प्रदान किए जाएं। यदि सामग्री प्रमाणपत्र, सतह उपचार संबंधी आवश्यकताएं, निरीक्षण रिपोर्ट या पैकेजिंग संबंधी आवश्यकताएं भी हों, तो उन्हें भी साथ में प्रदान किया जा सकता है। अधिक संपूर्ण जानकारी से आमतौर पर अधिक सटीक इंजीनियरिंग मूल्यांकन और कोटेशन संभव हो पाता है।
क्या बैच मशीनिंग से पहले प्रोटोटाइप बनाए जा सकते हैं?
जी हाँ। चिकित्सा उपकरण घटकों के विकास के दौरान प्रोटोटाइप सत्यापन एक सामान्य उत्पादन विधि है। प्रोटोटाइप छोटे पैमाने पर उत्पादन शुरू करने से पहले ही आयामी, संयोजन या संरचनात्मक समस्याओं की पहचान करने में मदद कर सकते हैं, जिससे बैच मशीनिंग के बाद होने वाले पुनर्कार्य को कम करने में सहायता मिलती है।
सीएनसी मशीनिंग का लाभ यह है कि ग्राहकों को मौजूदा उत्पादों के अनुरूप अपने डिज़ाइन में बदलाव करने की आवश्यकता के बिना, विशिष्ट ड्राइंग के अनुसार गैर-मानक पुर्जे बनाए जा सकते हैं। जो उत्पाद अभी प्रारंभिक विकास चरण में हैं, उनके लिए मात्रा बढ़ाने से पहले यह सुनिश्चित करने के लिए पहले कुछ प्रोटोटाइप बनाए जा सकते हैं कि घटक सही ढंग से स्थापित किए जा सकते हैं। जिन परियोजनाओं का उत्पादन शुरू हो चुका है, उनके लिए वास्तविक आवश्यकताओं के अनुसार छोटे बैच या बैच मशीनिंग की व्यवस्था की जा सकती है। यदि आपके पास एंडोस्कोपिक घटकों के लिए STEP, STP, PDF या अन्य इंजीनियरिंग फाइलें हैं, तो आप उन्हें सीधे TiRapid को भेज सकते हैं। इंजीनियर पहले पुर्जे की संरचना और मशीनिंग आवश्यकताओं की समीक्षा करेंगे और फिर उपयुक्त उत्पादन अनुशंसाएँ और एक कोटेशन प्रदान करेंगे। इससे ड्राइंग से लेकर तैयार उत्पादों तक की प्रक्रिया स्पष्ट हो जाती है और संभावित मशीनिंग समस्याओं की पहले से पहचान करना भी आसान हो जाता है। एंडोस्कोपिक उपकरण परियोजनाओं के लिए जिनमें सटीक सीएनसी पुर्जों की आवश्यकता होती है, इंजीनियरिंग संचार, मशीनिंग, निरीक्षण और बाद में डिलीवरी को संभालने में सक्षम निर्माता का चयन करने से मध्यवर्ती चरण कम हो सकते हैं और परियोजना निष्पादन अधिक कुशल हो सकता है।
ईमेल projects@tirapid.com
फोन: + 86 760 8999 8536
















