
औद्योगिक उपकरणों में इस्तेमाल होने वाले गियर देखने में भले ही जटिल न लगें, लेकिन एक बार लग जाने के बाद, आकार में थोड़ी सी भी गड़बड़ी गंभीर समस्या बन सकती है। दांतों के आकार या छेद की स्थिति में मामूली सा विचलन शायद पहली नज़र में नज़र न आए, लेकिन लगने के तुरंत बाद शोर, कंपन और तेज़ी से घिसाव जैसी समस्याएं सामने आ सकती हैं। लगातार चलने वाले उपकरणों के लिए, गियर को केवल डिज़ाइन के अनुरूप होना ही पर्याप्त नहीं होता। उसे सुचारू रूप से जुड़ना चाहिए, आकार में स्थिरता बनाए रखनी चाहिए और बार-बार चलने पर भी खराब नहीं होना चाहिए। सीएनसी मशीनिंग से गियर के बाहरी व्यास, बोर, एंड फेस और संबंधित विशेषताओं पर बेहतर नियंत्रण मिल सकता है, लेकिन प्रक्रिया की योजना बनाना और निरीक्षण करना भी उतना ही महत्वपूर्ण है।
औद्योगिक उपकरणों के गियर की सीएनसी मशीनिंग करते समय किन चीजों को नियंत्रित करने की आवश्यकता होती है?
गियर कार्यात्मक यांत्रिक घटक होते हैं, जिनमें बाहरी आयाम आवश्यकता का केवल एक हिस्सा होते हैं। दांतों का आकार, दांतों के बीच की दूरी, बोर की स्थिति और मशीनीकृत सतहों के बीच का संबंध, ये सभी वास्तविक प्रदर्शन को प्रभावित कर सकते हैं। औद्योगिक उपकरणों में उपयोग होने वाले गियर अक्सर लंबे समय तक लगातार काम करने के लिए आवश्यक होते हैं। मशीनिंग में थोड़ी सी भी गड़बड़ी धीरे-धीरे असामान्य शोर, तापमान में वृद्धि या संचरण संबंधी समस्याओं का कारण बन सकती है। उत्पादन से पहले महत्वपूर्ण आयामों और मशीनिंग मानकों को स्पष्ट करने से पूरी निर्माण प्रक्रिया को कहीं अधिक स्थिर बनाया जा सकता है।
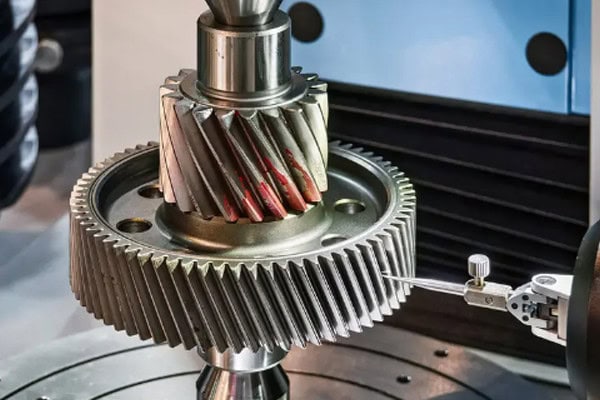
दांतों की आकृति और उनके बीच की दूरी गियर की आपस में जुड़ने की प्रक्रिया को प्रभावित करती है।
असेंबली के बाद गियर का सुचारू रूप से चलना काफी हद तक उसके दांतों की सटीक बनावट और उनके बीच की दूरी पर निर्भर करता है। मशीनिंग के दौरान, विशेष रूप से फिनिशिंग कार्यों में, स्थिर टूलिंग और उपयुक्त कटिंग पथ आवश्यक हैं। सटीक ट्रांसमिशन घटकों के लिए, दांतों की सतह पर खुरदरापन और बर्र पर भी ध्यान देना आवश्यक है।
- दांतों के आकार को नियंत्रित करें: आकार में अत्यधिक विचलन से आपस में जुड़ने वाले गियरों के बीच असमान संपर्क हो सकता है और अतिरिक्त परिचालन शोर उत्पन्न हो सकता है।
- दांतों के बीच की दूरी को एक समान बनाए रखें: दांतों के बीच की दूरी में एक भी महत्वपूर्ण त्रुटि संचरण के दौरान आवधिक उतार-चढ़ाव पैदा कर सकती है।
- दांत की जड़ और सिरे के क्षेत्रों को ठीक से फिनिश करें: इन क्षेत्रों में मौजूद खुरदरे निशान या मशीनिंग के निशान गियर के उपयोग में आने के बाद घिसाव को बढ़ा सकते हैं।
गियर की मशीनिंग केवल एक सांचे के चारों ओर दांतों का एक वृत्त काटने तक सीमित नहीं है। महत्वपूर्ण बात यह है कि प्रत्येक दांत के बीच एक समान ज्यामितीय संबंध बनाए रखा जाए। औद्योगिक उपकरणों के पुर्जों के लिए, जो बैचों में उत्पादित होते हैं, स्थिर सटीकता केवल एक दिखने में बिल्कुल सही नमूना बनाने से कहीं अधिक महत्वपूर्ण है।
बोर और एंड फेस की सटीकता इंस्टॉलेशन को प्रभावित करती है
गियर आमतौर पर शाफ्ट, स्लीव या अन्य ट्रांसमिशन घटकों पर लगाए जाते हैं, इसलिए बोर और एंड फेस असेंबली के लिए महत्वपूर्ण संदर्भ बिंदु होते हैं। यदि बोर का व्यास, गोलाई या एंड फेस की स्थिति एक जैसी न हो, तो इंस्टॉलेशन के बाद गियर टेढ़ा चल सकता है। उपकरण जितनी तेज़ी से चलता है, ये समस्याएं उतनी ही ज़्यादा स्पष्ट हो जाती हैं।
| महत्वपूर्ण क्षेत्र | सीएनसी मशीनिंग पर ध्यान केंद्रित करें | उपकरण पर प्रभाव |
| दाँत की सतह | दांत का आकार, दांतों के बीच की दूरी, सतह की गुणवत्ता | मेशिंग स्थिरता और परिचालन शोर |
| छेद | व्यास, गोलाई, स्थितिगत सटीकता | शाफ्ट फिट और संकेंद्रण |
| अंत चेहरा | समतलता, लंबवत संबंध | अक्षीय स्थिति |
| दाँत की जड़ | कोनों का उपचार, खुरदरापन हटाना, संक्रमण क्षेत्र | सेवा जीवन और परिचालन स्थिरता |
| बाहरी व्यास | आयाम, रनआउट | आसन्न घटकों के बीच निकासी और आवागमन |
गियर रनआउट को नज़रअंदाज़ नहीं किया जाना चाहिए
भले ही मुख्य दांत के आयाम आवश्यकताओं को पूरा करते प्रतीत हों, फिर भी तैयार गियर की रेडियल और अक्षीय रनआउट की जांच अवश्य की जानी चाहिए। उच्च गति रोटेशन या सटीक स्थिति निर्धारण की आवश्यकता वाले औद्योगिक उपकरणों के लिए, मामूली विचलन भी संचरण प्रदर्शन को प्रभावित कर सकता है। मशीनिंग डेटम का चयन, फिक्सचरिंग और मशीन की सटीकता, ये सभी अंतिम परिणाम को प्रभावित कर सकते हैं।
गियर बनाने के लिए अलग-अलग सामग्रियों की सीएनसी मशीनिंग रणनीतियों की आवश्यकता होती है।
औद्योगिक उपकरणों के गियर मिश्रधातु, स्टेनलेस स्टील, एल्युमीनियम मिश्रधातु और कुछ तांबे की मिश्रधातुओं सहित कई प्रकार की सामग्रियों से निर्मित किए जा सकते हैं। इनकी कठोरता, मजबूती और ऊष्मा उपचार की स्थितियाँ काटने के व्यवहार में बहुत भिन्नता ला सकती हैं। खरीद के दौरान, केवल सामग्री का नाम बताना पर्याप्त नहीं हो सकता है। मशीनिंग शुरू करने से पहले सामग्री का ग्रेड, स्थिति और अपेक्षित अंतिम प्रदर्शन की भी पुष्टि की जानी चाहिए।
मिश्र धातु इस्पात के गियरों के लिए घिसाव प्रतिरोध और मशीनिंग के बाद के उपचार पर विशेष ध्यान देने की आवश्यकता होती है।
उच्च संचरण भार सहन करने वाले गियरों के लिए मिश्र धातु इस्पात का व्यापक रूप से उपयोग किया जाता है। मशीनिंग प्रक्रिया में रफिंग, फिनिशिंग और बाद में होने वाले ताप उपचार के कारण आयामी परिवर्तनों का ध्यान रखना आवश्यक है। यदि कार्बराइजिंग, हार्डनिंग या कोई अन्य सतह-कठोरता प्रक्रिया आवश्यक हो, तो उपयुक्त मशीनिंग अलाउंस की योजना पहले से ही बना लेनी चाहिए। अन्यथा, उपचार के बाद आयामी सुधार करना कठिन हो सकता है।
- रफ मशीनिंग के दौरान सामग्री निष्कासन को नियंत्रित करें: गियर की मूल ज्यामिति को स्थिर तरीके से स्थापित करें और बाद में फिनिशिंग के कार्यभार को कम करें।
- ऊष्मा उपचार से पहले उचित मात्रा में सामग्री छोड़ दें: बाद में सुधार और परिष्करण कार्यों के लिए पर्याप्त सामग्री आरक्षित रखें।
- कठोर होने के बाद दांत की सतह का निरीक्षण करें: पुष्टि करें कि कठोरता और आयामी स्थितियां इच्छित परिचालन आवश्यकताओं को पूरा करती हैं।
स्टेनलेस स्टील के गियरों के लिए मशीनिंग ऊष्मा पर बेहतर नियंत्रण की आवश्यकता होती है।
स्टेनलेस स्टील में अपेक्षाकृत उच्च कठोरता होती है और मशीनिंग के दौरान इसमें जमाव, ऊष्मा और औजारों का तेजी से घिसना जैसी समस्याएं उत्पन्न हो सकती हैं। यदि कटिंग मापदंडों को ठीक से नियंत्रित नहीं किया जाता है, तो दांतों की सतह पर अवांछित मशीनिंग निशान पड़ सकते हैं। इस सामग्री की प्रोसेसिंग करते समय औजार की स्थिति, शीतलन और चिप निकासी पर विशेष ध्यान देने की आवश्यकता होती है।
एल्युमिनियम मिश्र धातु के गियरों में खरोंच और विकृति पर ध्यान देना आवश्यक है।
एल्यूमीनियम मिश्र धातु के गियर हल्के होते हैं और औद्योगिक उपकरणों में उपयोगी हो सकते हैं जहाँ कम द्रव्यमान या जड़त्व महत्वपूर्ण होता है। इस सामग्री को काटना अपेक्षाकृत आसान है, लेकिन दांतों के बीच की जगह और छेदों के किनारों पर खुरदरापन आ सकता है। पतले हिस्से अत्यधिक दबाव के कारण विकृत भी हो सकते हैं। उचित फिटिंग और एक विशेष खुरदरापन हटाने की प्रक्रिया से आयामी सटीकता बनाए रखने में मदद मिल सकती है।
विभिन्न सामग्रियों के लिए अलग-अलग मशीनिंग रणनीतियों की आवश्यकता होती है। कोटेशन का अनुरोध करते समय, ग्राहकों को आदर्श रूप से सामग्री का ग्रेड, कठोरता की स्थिति, हीट-ट्रीटमेंट की आवश्यकताएं और इच्छित परिचालन स्थितियां एक साथ प्रदान करनी चाहिए। स्पष्ट जानकारी आपूर्तिकर्ता को संभावित मशीनिंग चुनौतियों की पहले से पहचान करने और बाद में अनावश्यक परिवर्तनों को कम करने में मदद करती है।
औद्योगिक उपकरणों के गियर बैच उत्पादन में निरंतरता कैसे बनाए रख सकते हैं?
असली चुनौती अक्सर तब शुरू होती है जब किसी गियर प्रोजेक्ट का प्रोटोटाइप उत्पादन से बैच उत्पादन की ओर कदम बढ़ता है। एक योग्य गियर का उत्पादन करना उतना मुश्किल नहीं है; लेकिन दर्जनों या सैकड़ों पुर्जों में स्थिर सटीकता बनाए रखना सीएनसी मशीनिंग प्रक्रिया की कहीं बड़ी परीक्षा है। टूल का घिसाव, फिटिंग में बदलाव, सामग्री में परिवर्तन और मशीन की स्थिति, ये सभी उत्पादन के दौरान धीरे-धीरे आयामों को बदल सकते हैं।
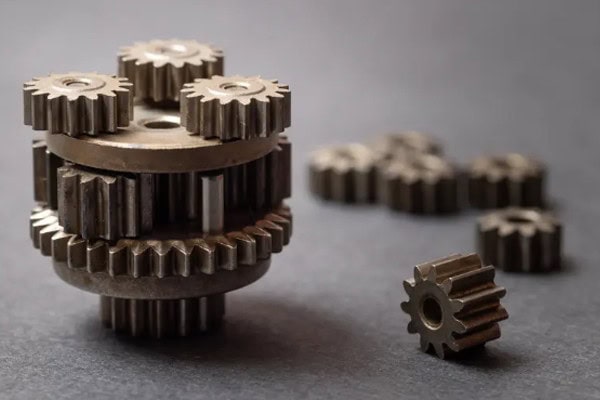
बैच उत्पादन से पहले प्रमुख मापदंडों को निर्धारित किया जाना चाहिए
नियमित उत्पादन शुरू होने से पहले, ड्राइंग संशोधन, सामग्री, मशीनिंग डेटम, टूलिंग और महत्वपूर्ण आयामों की पुष्टि की जानी चाहिए। एक बार प्रोटोटाइप असेंबली परीक्षण में सफल हो जाने के बाद, बड़े पैमाने पर उत्पादन के दौरान विनिर्माण विधि में मनमाने ढंग से बदलाव नहीं किया जाना चाहिए।
- ड्राइंग संशोधन को लॉक करें: उत्पादन स्थल पर एक ही समय में विभिन्न संस्करणों के उपयोग को रोकें।
- मशीनिंग के लिए निर्धारित मानकों में एकरूपता बनाए रखें: उत्पादन बैचों के बीच स्थिति संबंधी अंतर को कम करें।
- महत्वपूर्ण आयामों को रिकॉर्ड करें: भविष्य में उत्पादन और प्रक्रिया की निगरानी के लिए उपयोगी संदर्भ डेटा तैयार करें।
- टूल लाइफ का प्रबंधन करें: टूल के अत्यधिक घिसाव से धीरे-धीरे दांतों की सतह, बोर के आयाम और समग्र मशीनिंग सटीकता प्रभावित हो सकती है।
प्रक्रिया के दौरान निरीक्षण करना, अंत में सब कुछ जाँचने की तुलना में अधिक व्यावहारिक है।
यदि पूरे बैच के तैयार होने के बाद ही आयामी विचलन का पता चलता है, तो पुनर्कार्य लागत तेजी से बढ़ सकती है। उत्पादन के दौरान, दांत की मोटाई, बोर का आकार, अंतिम सतह की स्थिति और रनआउट जैसे महत्वपूर्ण मापों की उचित अंतराल पर जांच की जा सकती है। बड़े ऑर्डर के लिए, पहले पीस की स्वीकृति और प्रक्रिया रिकॉर्ड भी मशीनिंग की स्थिति को स्थिर रखने में सहायक होते हैं।
शिपमेंट से पहले किन-किन चीजों की जांच करनी चाहिए?
अंतिम निरीक्षण में केवल खरोंचों या दिखाई देने वाली सतह की खामियों पर ही ध्यान केंद्रित नहीं किया जाना चाहिए। औद्योगिक उपकरण के ग्राहकों को ऐसे पुर्जे चाहिए जिन्हें अनावश्यक समायोजन के बिना स्थापित किया जा सके, इसलिए महत्वपूर्ण आयामों, दांतों की सतहों, बोर की स्थिति और किसी भी निर्दिष्ट सामग्री या ताप-उपचार संबंधी आवश्यकताओं की जांच ड्राइंग और खरीद विनिर्देशों के अनुसार की जानी चाहिए।
| निरीक्षण वस्तु | मुख्य सामग्री | विशिष्ट उद्देश्य |
| कुल मिलाकर आयाम | बाहरी व्यास, गियर की चौड़ाई आदि। | बुनियादी विशिष्टताओं की पुष्टि करें |
| गियर पैरामीटर | दांतों का आकार, दांतों के बीच की दूरी, दांतों की मोटाई | मेशिंग आवश्यकताओं को सत्यापित करें |
| छेद | व्यास, गोलाई | शाफ्ट की फिटिंग सुनिश्चित करें |
| रन आउट | रेडियल और अक्षीय रनआउट | सनकी संचालन को कम करें |
| सामग्री और ऊष्मा उपचार | सामग्री की स्थिति, कठोरता | परिचालन आवश्यकताओं को पूरा करें |
औद्योगिक उपकरणों के गियर के लिए सीएनसी मशीनिंग आपूर्तिकर्ता का मूल्यांकन कैसे करें?
गियर की खरीद में केवल यूनिट कीमतों की तुलना करना ही शामिल नहीं है। चूंकि गियर सीधे असेंबली और ट्रांसमिशन के प्रदर्शन को प्रभावित करते हैं, इसलिए ऑर्डर देने से पहले मशीनिंग अनुभव, ड्राइंग की समझ, निरीक्षण क्षमता और बैच-उत्पादन स्थिरता जैसी सभी चीजों की जांच करना जरूरी है। कस्टमाइज्ड औद्योगिक उपकरण घटकों के लिए, ये कारक डिलीवरी और रीवर्क लागत पर सीधा प्रभाव डाल सकते हैं।
मशीनिंग के अनुभव और निरीक्षण क्षमता दोनों पर विचार करें।
उपयुक्त सीएनसी उपकरण होना तो बस शुरुआत है। किसी आपूर्तिकर्ता का सटीक ट्रांसमिशन घटकों के साथ अनुभव, यह मूल्यांकन करने में अधिक उपयोगी होता है कि क्या वे वास्तविक परियोजना को संभाल सकते हैं। ग्राहक गियर मशीनिंग क्षमताओं, बोर की सटीकता, दांत की सतह के निरीक्षण विधियों और आयामी निरीक्षण रिपोर्ट उपलब्ध कराने की क्षमता के बारे में पूछ सकते हैं। जिन परियोजनाओं में हीट ट्रीटमेंट की आवश्यकता होती है, उनके लिए यह पुष्टि करना भी महत्वपूर्ण है कि मशीनिंग और पोस्ट-ट्रीटमेंट प्रक्रियाओं का समन्वय कैसे किया जाता है।
प्रोटोटाइप विकास को बैच ऑर्डर के साथ सुचारू रूप से जोड़ा जाना चाहिए।
कई औद्योगिक उपकरण परियोजनाएं असेंबली परीक्षण के लिए कम मात्रा में गियर से शुरू होती हैं। डिज़ाइन सत्यापित हो जाने के बाद, ऑर्डर नियमित उत्पादन में जा सकता है। यदि प्रोटोटाइप और बैच-उत्पादन प्रक्रियाएं पूरी तरह से अलग हैं, तो बाद में आयामी भिन्नता आ सकती है। एक अधिक स्थिर तरीका यह है कि प्रोटोटाइप उत्पादन से सत्यापित मानकों, टूलिंग और महत्वपूर्ण मापदंडों को बाद के बैच निर्माण में शामिल किया जाए।
संचार दक्षता भी खरीद लागत का एक हिस्सा है।
गियर ड्राइंग में मॉड्यूल, प्रेशर एंगल, दांतों की संख्या, गियर की चौड़ाई, बोर का व्यास, टॉलरेंस और हीट-ट्रीटमेंट संबंधी जानकारी शामिल हो सकती है। कोई भी अस्पष्ट जानकारी मशीनिंग के परिणाम को प्रभावित कर सकती है। जो आपूर्तिकर्ता कोटेशन देने से पहले संभावित समस्याओं की पहचान कर लेता है और अस्पष्ट आवश्यकताओं की पुष्टि कर लेता है, वह उत्पादन शुरू होने के बाद समस्याओं का पता चलने की तुलना में काफी समय बचा सकता है। कस्टमाइज्ड औद्योगिक उपकरण घटकों के लिए, शुरुआत में बेहतर संचार से बाद में अनावश्यक संशोधन और पुनर्कार्य को कम किया जा सकता है।
औद्योगिक उपकरणों के गियरों के लिए सीएनसी मशीनिंग अंततः ट्रांसमिशन सटीकता, असेंबली स्थिरता और निरंतर उत्पादन प्रदर्शन पर निर्भर करती है। दांतों की प्रोफाइल और स्पेसिंग से लेकर बोर, रनआउट, मटेरियल ट्रीटमेंट और बैच निरीक्षण तक, प्रत्येक चरण के लिए एक स्पष्ट विनिर्माण योजना की आवश्यकता होती है। गियर प्रोटोटाइप, कस्टम मशीनिंग या बैच उत्पादन की आवश्यकता वाले ग्राहकों के लिए, TIRAPID ड्राइंग समीक्षा और सीएनसी मशीनिंग से लेकर गुणवत्ता निरीक्षण तक सहायता प्रदान करता है, जिससे कस्टम गियर औद्योगिक उपकरणों की असेंबली में अधिक सुचारू रूप से शामिल हो पाते हैं।
















