आधुनिक मशीनिंग उपकरणों के साथ काम करने वाले किसी भी व्यक्ति के लिए सीएनसी मशीन के पुर्जों के नाम को समझना अत्यंत आवश्यक है। स्पिंडल से लेकर नियंत्रण प्रणाली तक, प्रत्येक घटक सटीकता, गति और विश्वसनीयता में महत्वपूर्ण भूमिका निभाता है। यह गाइड आपको सीएनसी के प्रत्येक प्रमुख पुर्जे के बारे में विस्तार से बताएगी ताकि आप बेहतर तरीके से काम कर सकें और महंगी गलतियों से बच सकें।
सीएनसी मशीन क्या है?
सीएनसी मशीन एक कंप्यूटर-नियंत्रित विनिर्माण प्रणाली है जो सामग्रियों की सटीक कटाई, ड्रिलिंग, मिलिंग और आकार देने का कार्य करती है। डिजिटल निर्देशों को समझकर, सीएनसी तकनीक आधुनिक इंजीनियरिंग और उत्पादन प्रक्रियाओं में बेजोड़ सटीकता, दोहराव और दक्षता प्रदान करती है।
सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) मशीन एक प्रोग्रामेबल विनिर्माण उपकरण है जो जी-कोड का उपयोग करके मशीनिंग कार्यों को स्वचालित करती है। मैनुअल संचालन पर निर्भर रहने के बजाय, सीएनसी मशीनें डिजिटल निर्देशों का पालन करते हुए स्पिंडल, टूल्स और वर्कटेबल को अत्यधिक सटीकता के साथ संचालित करती हैं—अक्सर ±0.01 मिमी की सहनशीलता प्राप्त करती हैं।
मेरे मशीनिंग अनुभव के अनुसार, सीएनसी मशीनें नियंत्रित टूलपाथ के माध्यम से 3डी सीएडी डिज़ाइन को भौतिक घटकों में परिवर्तित करती हैं। इन मशीनों में आमतौर पर निम्नलिखित शामिल होते हैं:
- गति नियंत्रण प्रणाली: सर्वो या स्टेपर मोटरों का उपयोग करके X, Y, Z (और अतिरिक्त) अक्षों के निर्देशांक निर्धारित करती है।
- स्पिंडल और टूल सिस्टम: सामग्री के आधार पर कटिंग टूल्स को 6,000-30,000 आरपीएम की गति से घुमाता है।
- नियंत्रक (एमसीयू): जी-कोड की व्याख्या करता है, गति, फीड और टूल परिवर्तन को प्रबंधित करता है।
- फीडबैक सेंसर: एनकोडर और बॉल स्क्रू के माध्यम से वास्तविक समय में सटीक स्थिति प्रदान करते हैं।
सीएनसी मशीनें मिलिंग, टर्निंग, ड्रिलिंग, टैपिंग, उत्कीर्णन जैसे कई प्रकार के कार्यों को करने में सक्षम हैं और धातु, प्लास्टिक, कंपोजिट और लकड़ी पर काम कर सकती हैं। इनकी स्वचालन प्रक्रिया मानवीय त्रुटियों को कम करती है, एकरूपता बढ़ाती है और उत्पादन गति को तेज करती है, जिससे सीएनसी तकनीक एयरोस्पेस, ऑटोमोटिव, चिकित्सा, रोबोटिक्स और प्रोटोटाइपिंग उद्योगों में अनिवार्य हो जाती है।
सीएनसी मशीन के सामान्य प्रकार
आधुनिक सीएनसी मशीनें नियंत्रक, स्पिंडल, मोटर, टूलिंग सिस्टम, शीतलक वितरण प्रणाली, चक और सेंसर सहित मुख्य घटकों के सटीक समन्वय के माध्यम से काम करती हैं। प्रत्येक भाग की कार्यप्रणाली को समझने से इंजीनियरों को सटीकता बढ़ाने, मशीन की विश्वसनीयता बनाए रखने और उत्पादन क्षमता को अनुकूलित करने में मदद मिलती है।
आधुनिक विनिर्माण में उच्च परिशुद्धता और उत्कृष्ट दोहराव क्षमता वाले पुर्जे बनाने के लिए सामान्य सीएनसी मशीनों का व्यापक रूप से उपयोग किया जाता है। मशीनिंग विधियों और अनुप्रयोगों के आधार पर, सबसे सामान्य प्रकारों में निम्नलिखित शामिल हैं:
• सीएनसी मिलिंग मशीनें
सीएनसी मिलिंग मशीनें एक घूमने वाले कटिंग टूल का उपयोग करके सामग्री को हटाती हैं, जबकि टूल और/या वर्कपीस कई अक्षों (X, Y, Z, और कभी-कभी चौथे या पांचवें अक्ष) के साथ गति करते हैं। ये पॉकेट, स्लॉट, कंटूर और 3D सतहों जैसी जटिल ज्यामितियों की मशीनिंग के लिए आदर्श हैं। सीएनसी मिलिंग का उपयोग आमतौर पर प्रिज्मीय भागों, मोल्ड, एयरोस्पेस घटकों और सटीक हाउसिंग के लिए किया जाता है, जिनमें सख्त सहनशीलता और उत्तम सतह फिनिश की आवश्यकता होती है।
• सीएनसी खराद मशीनें
सीएनसी लेथ मशीनें टर्निंग ऑपरेशन के लिए डिज़ाइन की गई हैं, जिसमें वर्कपीस एक केंद्रीय अक्ष के चारों ओर घूमता है जबकि स्थिर कटिंग टूल बाहरी या आंतरिक सतहों को आकार देते हैं। ये मशीनें शाफ्ट, बुशिंग, स्लीव, थ्रेड और फ्लैंज जैसे बेलनाकार और घूर्णी भागों के उत्पादन के लिए अत्यधिक कुशल हैं। सीएनसी लेथ उत्कृष्ट संकेंद्रण, गोलाई और दोहराव क्षमता प्रदान करती हैं, जिससे वे प्रोटोटाइपिंग और उच्च मात्रा उत्पादन दोनों के लिए उपयुक्त हैं।
• विशेषीकृत सीएनसी मशीनें
विशेषीकृत सीएनसी मशीनें विशिष्ट मशीनिंग कार्यों के लिए बनाई जाती हैं जिन्हें मानक मिलिंग या टर्निंग मशीनें कुशलतापूर्वक नहीं कर सकतीं। इनमें उच्च गति से छेद करने वाली सीएनसी ड्रिलिंग मशीनें, अति सूक्ष्म सतह फिनिश और सटीक टॉलरेंस के लिए सीएनसी ग्राइंडिंग मशीनें, जटिल और बारीक विवरणों वाली कठोर सामग्रियों की मशीनिंग के लिए ईडीएम मशीनें और लकड़ी, प्लास्टिक और मिश्रित सामग्रियों की उच्च गति से कटिंग के लिए सीएनसी राउटर शामिल हैं। ये मशीनें सीएनसी विनिर्माण क्षमताओं का विस्तार करती हैं और विशेषीकृत औद्योगिक अनुप्रयोगों को सहयोग प्रदान करती हैं।
सीएनसी मिलिंग मशीन पार्ट्स
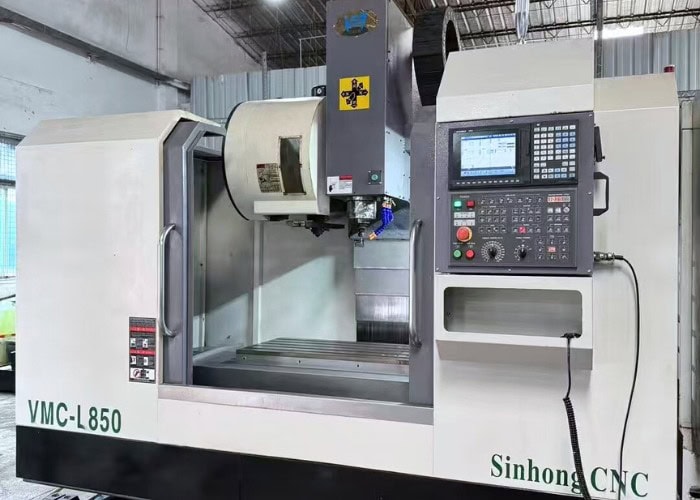
सीएनसी मिलिंग मशीन घूर्णनशील कटिंग टूल और सटीक बहु-अक्षीय गति के संयोजन से सामग्री को हटाती है। सीएनसी मिलिंग मशीन के पुर्जों को समझने से इंजीनियरों और खरीदारों को मशीनिंग सटीकता, उत्पादन क्षमता और जटिल ज्यामितियों की व्यवहार्यता का मूल्यांकन करने में मदद मिलती है।

सीएनसी मिलिंग एक घटाव आधारित विनिर्माण प्रक्रिया है, और इसका समग्र प्रदर्शन इस बात पर निर्भर करता है कि निम्नलिखित प्रमुख घटक एक साथ कैसे काम करते हैं:
1. स्पिंडल और मोटर
स्पिंडल कटिंग टूल को चलाता है और कटिंग की स्थिरता निर्धारित करता है। स्पिंडल की सामान्य गति 6,000 से 24,000 आरपीएम तक होती है। स्पिंडल की कठोरता और बेयरिंग की गुणवत्ता सतह की फिनिश, कटिंग की सटीकता और टूल के जीवनकाल को सीधे प्रभावित करती है।
2. टूल होल्डर और कटिंग टूल्स
बीटी, एचएसके और ईआर जैसे टूल होल्डर स्पिंडल और कटिंग टूल के बीच समरूपता सुनिश्चित करते हैं। यहां तक कि 0.01 मिमी का रनआउट भी टूल के जीवनकाल को 10-20% तक कम कर सकता है और सतह की गुणवत्ता पर नकारात्मक प्रभाव डाल सकता है।
3. स्वचालित उपकरण परिवर्तक (एटीसी)
एटीसी एक ही सेटअप में कई उपकरणों के उपयोग की अनुमति देता है, जिससे मैन्युअल हस्तक्षेप के बिना जटिल मशीनिंग क्रियाएं संभव हो पाती हैं। इससे मशीनिंग में एकरूपता आती है, सेटअप का समय कम होता है और लीड टाइम में कमी आती है।
4. कार्य तालिका
कार्य मेज़ आमतौर पर ढलवां लोहे से बनी होती है और इसमें क्लैम्पिंग फिक्सचर के लिए टी-स्लॉट लगे होते हैं। मेज़ पर उचित फिक्सचर लगाना आयामी सटीकता बनाए रखने और कटाई के दौरान पुर्जों की गति को रोकने के लिए अत्यंत महत्वपूर्ण है।
5. स्तंभ और आधार
स्तंभ और आधार मशीन की संरचनात्मक नींव बनाते हैं। ये कठोरता और कंपन को कम करने की क्षमता प्रदान करते हैं, जिसे अक्सर एपॉक्सी ग्रेनाइट से बढ़ाया जाता है, जो स्थिर मशीनिंग और पुर्जों की एक समान गुणवत्ता के लिए आवश्यक है।
6. X/Y/Z अक्ष, बॉल स्क्रू और सर्वो ड्राइव
ये गति प्रणालियाँ औजार और वर्कपीस की स्थिति को नियंत्रित करती हैं। स्थिर परिस्थितियों में, ये प्रणालियाँ आमतौर पर ±0.01 मिमी या उससे बेहतर स्थिति सटीकता प्रदान करती हैं, जो आयामी परिशुद्धता को सीधे प्रभावित करती है।
7. शीतलक और चिप हटाने प्रणाली
प्रभावी शीतलन और चिप निकासी नियंत्रण से कटिंग के दौरान उत्पन्न होने वाली गर्मी को नियंत्रित किया जा सकता है, टूल की खराबी को रोका जा सकता है और बर्र बनने की प्रक्रिया को कम किया जा सकता है, खासकर उच्च गति या भारी कटिंग कार्यों में।
8. सीएनसी नियंत्रक एवं नियंत्रण पैनल
सीएनसी नियंत्रक जी-कोड को निष्पादित करता है और अक्ष गति, स्पिंडल गति और उपकरण परिवर्तन को सिंक्रनाइज़ करता है। एक स्थिर नियंत्रण प्रणाली ऑपरेटर की त्रुटियों को कम करती है और दोहराने योग्य मशीनिंग परिणाम सुनिश्चित करती है।
सीएनसी खराद मशीन पार्ट्स
सीएनसी लेथ मशीनें शाफ्ट और अन्य घूर्णी भागों की कुशल मशीनिंग के लिए सटीक रूप से समन्वित घटकों पर निर्भर करती हैं। सीएनसी लेथ मशीन के पुर्जों को समझने से इंजीनियरों और खरीद टीमों को मशीनिंग क्षमता, स्थिरता और अंतिम भाग की गुणवत्ता का मूल्यांकन करने में मदद मिलती है।
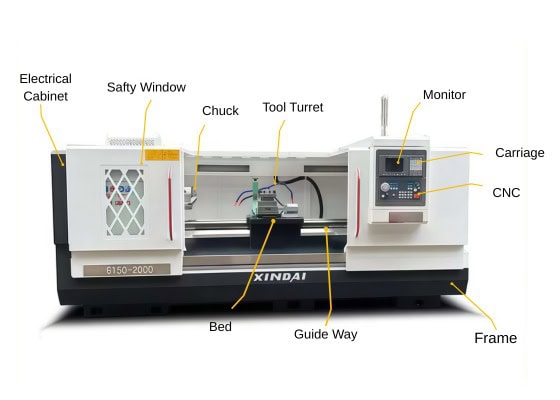
सीएनसी खराद मशीन शाफ्ट, बुशिंग, फ्लैंज और थ्रेडेड पार्ट्स जैसे घूर्णी घटकों के उत्पादन के लिए अनुकूलित है। इसका प्रदर्शन निम्नलिखित घटकों की परस्पर क्रिया पर निर्भर करता है:
1. हेडस्टॉक और स्पिंडल
हेडस्टॉक में स्पिंडल लगा होता है, जो स्थिर घूर्णन और टॉर्क प्रदान करता है। स्पिंडल की सामान्य गति 3,000 से 6,000 आरपीएम तक होती है। स्पिंडल की स्थिरता का सीधा प्रभाव गोलाई, रनआउट और सतह की फिनिश पर पड़ता है। लंबे समय तक चलने वाले उत्पादन के दौरान थर्मल ड्रिफ्ट के कारण आकार में धीरे-धीरे परिवर्तन हो सकते हैं।
2. चक / कॉलेट
चक या कॉलेट वर्कपीस को स्थिर रखता है। क्लैम्पिंग विधि और इसकी दोहराव क्षमता, संकेंद्रण और पार्ट विरूपण पर महत्वपूर्ण प्रभाव डालती है। पतली दीवार वाले या उच्च परिशुद्धता वाले पार्ट्स के लिए अक्सर सॉफ्ट जॉ या कॉलेट को प्राथमिकता दी जाती है।
3. मार्ग और मार्गदर्शक
कठोरता और कंपन प्रतिरोध प्रदान करने के लिए लेथ बेड आमतौर पर कच्चा लोहा से बना होता है। गाइडवे के प्रकार (रेखीय गाइड या बॉक्स वे) कटिंग स्थिरता, भार क्षमता और दीर्घकालिक मशीनिंग स्थिरता को प्रभावित करते हैं।
4. टूल बुर्ज
टूल टरेट में आमतौर पर 8-12 टूल रखे जा सकते हैं और मशीनिंग के दौरान स्वचालित इंडेक्सिंग संभव होती है। टरेट की स्थिति की उच्च सटीकता से स्क्रैप की दर कम होती है और बैच-दर-बैच एकरूपता में सुधार होता है।
5. X/Z अक्ष, बॉल स्क्रू और सर्वो सिस्टम
ये गति घटक अनुदैर्ध्य और अनुप्रस्थ दिशाओं में उपकरण की स्थिति को नियंत्रित करते हैं। जब मशीन की स्थिति और प्रक्रियाएं स्थिर होती हैं, तो ये आमतौर पर ±0.01 मिमी के आसपास उत्पादन सहनशीलता का समर्थन करते हैं।
6. टेलस्टॉक और सेंटर
टेलस्टॉक लंबे या पतले वर्कपीस को अतिरिक्त सहारा प्रदान करता है। यह टर्निंग ऑपरेशन के दौरान विक्षेपण, कंपन और खराब गोलाई को रोकने में मदद करता है।
7. शीतलक, स्नेहन और चिप नियंत्रण
उचित शीतलन और स्नेहन से औजारों का घिसाव और ऊष्मा का जमाव कम होता है। चिप्स पर खराब नियंत्रण से खुरदरेपन, सतहों की खुरदरी फिनिश और आकार में विचलन जैसी समस्याएं हो सकती हैं।
8. सीएनसी नियंत्रक
सीएनसी नियंत्रक जी-कोड निर्देशों के आधार पर रफिंग और थ्रेडिंग जैसे टर्निंग चक्रों को निष्पादित करता है। यह दोहराव में सुधार करता है, ऑपरेटर पर निर्भरता कम करता है और समग्र मशीनिंग दक्षता को बढ़ाता है।
सीएनसी मिलिंग मशीन के पुर्जे बनाम सीएनसी लेथ मशीन के पुर्जे
विभिन्न सीएनसी मशीनें विशिष्ट मशीनिंग कार्यों को कैसे करती हैं, इसे बेहतर ढंग से समझने के लिए, नीचे दी गई तालिका में सीएनसी मिलिंग मशीनों और सीएनसी लेथ मशीनों में उपयोग किए जाने वाले प्रमुख सीएनसी मशीन भागों की तुलना की गई है। यह तुलना इंजीनियरों और खरीदारों को मशीन की क्षमताओं, अनुप्रयोग की उपयुक्तता और उत्पादन दक्षता का त्वरित मूल्यांकन करने में मदद करती है।
| सीएनसी मशीन भाग | सीएनसी मिलिंग मशीन | सीएनसी खराद मशीन | मशीनिंग पर प्रभाव |
| प्राथमिक गति सिद्धांत | औजार घूमता है, और वर्कपीस X/Y/Z अक्षों के अनुदिश गति करता है। | वर्कपीस घूमता है, टूल X/Z अक्षों के अनुदिश चलता है। | यह पुर्जे की ज्यामिति और मशीनिंग रणनीति निर्धारित करता है। |
| धुरा | उच्च गति स्पिंडल (6,000–24,000 आरपीएम, 30,000 आरपीएम तक) | मध्यम गति, उच्च टॉर्क वाला स्पिंडल (3,000–6,000 आरपीएम) | यह सतह की फिनिश, कटिंग स्थिरता और टूल लाइफ को प्रभावित करता है। |
| टूल होल्डिंग सिस्टम | बीटी / एचएसके / ईआर टूल होल्डर | घुमाने वाले औजारों के साथ टूल टरेट | यह उपकरण की कठोरता और सेटअप लचीलेपन को प्रभावित करता है। |
| स्वचालित उपकरण परिवर्तक (एटीसी) | सामान्य; एक ही सेटअप में बहु-संचालन मिलिंग का समर्थन करता है | टूल टरेट इंडेक्सिंग के माध्यम से एकीकृत | यह दक्षता और चक्र समय को सीधे प्रभावित करता है। |
| वर्कहोल्डिंग विधि | टी-स्लॉट टेबल पर फिक्स्चर, क्लैंप, वाइस | चक, कॉलेट, सॉफ्ट जॉज़ | संकेंद्रता, विरूपण और पुनरावृत्ति पर प्रभाव डालता है |
| मशीन संरचना | कॉलम और बेस के साथ चलने वाली टेबल या गैन्ट्री | हेडस्टॉक और टेलस्टॉक के साथ रिजिड बेड | यह कंपन प्रतिरोध और दीर्घकालिक स्थिरता निर्धारित करता है। |
| रेखीय अक्ष | X / Y / Z (वैकल्पिक चौथा / पाँचवाँ अक्ष) | X / Z (टर्निंग सेंटर पर वैकल्पिक Y-अक्ष) | यह ज्यामितीय जटिलता और सहनशीलता क्षमता को नियंत्रित करता है। |
| बॉल स्क्रू और सर्वो ड्राइव | उच्च गति स्थिति निर्धारण, ±0.01 मिमी या बेहतर | उच्च कठोरता, उत्पादन में आमतौर पर ±0.01 मिमी की त्रुटि | स्थिति निर्धारण की सटीकता और दोहराव को परिभाषित करता है |
| टेलस्टॉक / सपोर्ट सिस्टम | आमतौर पर आवश्यक नहीं | लंबे शाफ्ट और पतले भागों के लिए आवश्यक | विक्षेपण और कंपन को रोकता है |
| शीतलक और चिप नियंत्रण | उच्च मात्रा वाले शीतलक और चिप निकासी | केंद्रित शीतलक प्रवाह और चिप कन्वेयर | गर्मी, खुरदरेपन और औजारों के घिसाव को कम करता है। |
| सीएनसी नियंत्रक | मल्टी-एक्सिस मिलिंग टूलपाथ को निष्पादित करता है | यह टर्निंग, थ्रेडिंग और रफिंग चक्रों को निष्पादित करता है। | गति, रफ्तार और सटीकता को सिंक्रनाइज़ करता है |
| विशिष्ट आवेदन पत्र | जटिल ज्यामितियाँ, पॉकेट, त्रि-आयामी सतहें | शाफ्ट, बुशिंग, थ्रेड, घूर्णी भाग | सही काम के लिए सही मशीन चुनने में मदद करता है |
सीएनसी घटकों के लिए प्रमुख डिजाइन संबंधी विचार क्या हैं?
सीएनसी घटकों के डिजाइन में सामग्री के व्यवहार, ज्यामिति, सहनशीलता और निर्माण क्षमता के बीच संतुलन बनाए रखना आवश्यक है। इन कारकों को प्रारंभिक चरण में ही समझकर इंजीनियर मशीनिंग दोषों से बच सकते हैं, लागत कम कर सकते हैं और विश्वसनीय, उच्च परिशुद्धता प्रदर्शन सुनिश्चित कर सकते हैं।
| डिज़ाइन फैक्टर | प्रमुख बिंदु | अनुशंसित मान / टिप्पणियाँ |
| सामग्री चयन | सामग्री का प्रभाव मजबूती, ऊष्मीय स्थिरता, मशीनिंग क्षमता और सतह की फिनिश पर पड़ता है। 304SS से 303SS में बदलने से मशीनिंग क्षमता में 18% का सुधार हुआ। | धातुएँ: 6061-T6, 7075। प्लास्टिक: POM, PEEK। लागत और प्रदर्शन के आधार पर चयन करें। |
| ज्यामिति और विशेषता डिजाइन | गहरी खाँचें, पतली दीवारें और अंडरकट औजार के विक्षेपण और कंपन के जोखिम को बढ़ाते हैं। एकसमान दीवार की मोटाई आयामी स्थिरता में सुधार करती है। | धातुएँ: 0.8–1.5 मिमी; प्लास्टिक: 1.5–2.5 मिमी। उपकरण त्रिज्या के बराबर या उससे अधिक आंतरिक त्रिज्याएँ जोड़ें। |
| सहनशीलता और आयामी नियंत्रण | सख्त सहनशीलता से मशीनिंग का समय और लागत बढ़ जाती है। महत्वपूर्ण क्षेत्रों पर केवल ±0.01–0.02 मिमी की सहनशीलता ही लागू करें। | गैर-महत्वपूर्ण सहनशीलता मानकों में ढील देने से लागत में 10-25% की कमी आ सकती है। |
| उपकरण पहुंच और फिक्सचरिंग | पुर्जों पर औजारों को बिना अधिक लंबा किए आसानी से पहुँचा जा सकना चाहिए। स्थिर फिटिंग से कंपन कम होता है और सतह की गुणवत्ता में सुधार होता है। | जटिल आकृतियों के लिए विशेष रूप से डिज़ाइन किए गए सॉफ्ट जॉ और अधिक समय की आवश्यकता हो सकती है। |
| सतह की फिनिशिंग और पोस्ट-प्रोसेसिंग | एनोडाइजिंग/प्लेटिंग जैसी कोटिंग से मोटाई बढ़ती है। डिज़ाइन में विकास और सौंदर्य संबंधी अपेक्षाओं को ध्यान में रखना आवश्यक है। | टाइप II एनोडाइजिंग: +5–25 µm (½ प्रवेश करता है, ½ बाहर की ओर बनता है)। |
| लागत और विनिर्माण दक्षता | अनावश्यक जटिलता को दूर करने से चक्र समय और प्रोग्रामिंग लागत कम हो जाती है। मानक उपकरण आकारों के अनुरूप सुविधाएँ सेटअप को कम करती हैं। | मशीनिंग चरणों को कम करने के लिए जहां भी संभव हो ज्यामिति को सरल बनाएं। |
सीएनसी मशीन के पुर्जों को अपग्रेड कैसे करें
सीएनसी मशीन के पुर्जों को अपग्रेड करना सटीकता बढ़ाने, मशीन का जीवनकाल बढ़ाने और तेजी से विकसित हो रही विनिर्माण तकनीकों के साथ तालमेल बनाए रखने के सबसे प्रभावी तरीकों में से एक है। अपग्रेड करने से पहले, इंजीनियरों को मापने योग्य सुधारों को सुनिश्चित करने के लिए सिस्टम के प्रदर्शन, अनुकूलता और लागत-लाभ का मूल्यांकन करना चाहिए।
सीएनसी अपग्रेड आमतौर पर सटीकता, गति और मशीन की प्रतिक्रियाशीलता को बेहतर बनाने पर केंद्रित होते हैं। मेरे अनुभव में, सबसे प्रभावी अपग्रेड में उच्च-सटीकता वाले सर्वो मोटर्स का उपयोग करना, बैकलैश को कम करने के लिए बॉल स्क्रू को अपग्रेड करना और सुचारू गति नियंत्रण के लिए उन्नत कंट्रोलर स्थापित करना शामिल हैं। बेहतर सीएएम पोस्ट-प्रोसेसर जैसे सॉफ़्टवेयर अपग्रेड भी सतह की गुणवत्ता को बेहतर बनाने और चक्र समय को कम करने में योगदान करते हैं।
लीनियर गाइड, स्पिंडल और कूलेंट सिस्टम जैसे यांत्रिक घटकों को अपग्रेड करके स्थिरता और ताप प्रबंधन को बेहतर बनाया जा सकता है। हालांकि, कटिंग टूल्स, कॉलेट और घिसे हुए बेयरिंग जैसे उपभोज्य पुर्जों को अपग्रेड करने के बजाय हमेशा बदल देना चाहिए, क्योंकि ये मशीनिंग की विश्वसनीयता को सीधे प्रभावित करते हैं।
अपग्रेड करने या बदलने का निर्णय लागत, मशीन की वर्तमान स्थिति और अपेक्षित प्रदर्शन लाभ पर निर्भर करता है। उचित योजना के साथ, अपग्रेड से मशीनिंग दक्षता में 10-30% तक आसानी से वृद्धि हो सकती है।
अक्सर पूछे जाने वाले प्रश्न
सीएनसी, वीएमसी और एचएमसी क्या हैं?
मेरे इंजीनियरिंग अनुभव के अनुसार, सीएनसी वीएमसी (वर्टिकल मशीनिंग सेंटर) में वर्टिकल स्पिंडल का उपयोग होता है, जो इसे सटीक मिलिंग, कंटूरिंग और कैविटी मशीनिंग के लिए आदर्श बनाता है। वहीं, एचएमसी (हॉरिजॉन्टल मशीनिंग सेंटर) में हॉरिजॉन्टल स्पिंडल का उपयोग होता है, जिससे चिप्स का निकास तेजी से होता है और भारी-भरकम कटाई में उत्पादकता 20-40% तक बढ़ जाती है। मैं आमतौर पर एल्युमीनियम के लिए वीएमसी और स्टील या बड़े पैमाने पर उत्पादित होने वाले पुर्जों के लिए एचएमसी का उपयोग करता हूँ।
सीएनसी में जी-कोड क्या है?
जी-कोड एक मूलभूत प्रोग्रामिंग भाषा है जो सीएनसी मशीन को चलने का निर्देश देती है। मैं टूल पाथ, स्पिंडल स्पीड, कूलेंट और फीड रेट को नियंत्रित करने के लिए जी-कोड का उपयोग करता हूं। G00 (रैपिड), G01 (लीनियर) और G02/G03 (आर्क) जैसे कोड हर गति को परिभाषित करते हैं। सटीक जी-कोड प्रोग्रामिंग सीएनसी उत्पादन में सटीकता, दक्षता और सतह की गुणवत्ता को सीधे प्रभावित करती है।
सीएनसी मशीन में टूल का प्रकार क्या होता है?
मेरे सीएनसी कार्य में, औजारों के प्रकारों में एंड मिल, ड्रिल, टैप, रीमर, फेस मिल, बॉल-नोज कटर और थ्रेड मिल शामिल हैं। प्रत्येक औजार का एक विशिष्ट उद्देश्य होता है—सामग्री हटाना, स्लॉट बनाना, सतह को परिष्कृत करना या थ्रेडिंग करना। औजार का चुनाव ज्यामिति, सामग्री की कठोरता, आवश्यक सहनशीलता और सतह की परिष्करण पर निर्भर करता है, जिससे अक्सर ±0.01 मिमी की सटीकता प्राप्त होती है।
सीएनसी और पीएलसी में से कौन बेहतर है?
सटीक मशीनिंग के लिए सीएनसी बेहतर है क्योंकि यह माइक्रोमीटर स्तर की सटीकता के साथ मल्टी-एक्सिस मोशन को नियंत्रित करती है, जो मिलिंग, टर्निंग और ड्रिलिंग के लिए आदर्श है। कन्वेयर या रोबोटिक सेल जैसे ऑटोमेशन कार्यों के लिए पीएलसी बेहतर है। मेरे प्रोजेक्ट्स में, सीएनसी ±0.01 मिमी की टॉलरेंस प्रदान करती है, जबकि पीएलसी लॉजिक कंट्रोल को मैनेज करती है, जटिल टूल पाथ को नहीं—इसलिए "बेहतर" होना उपयोग पर निर्भर करता है।
7 एक्सिस सीएनसी क्या है?
एक 7-एक्सिस सीएनसी मशीन पारंपरिक XYZ गति में घूर्णी अक्षों को जोड़ती है, जिससे बिना रीक्लैम्पिंग के लगभग किसी भी कोण से मशीनिंग करना संभव हो जाता है। अक्षों में आमतौर पर X, Y, Z, A, B, C के साथ-साथ एक अतिरिक्त रेखीय या घूर्णी अक्ष शामिल होते हैं। मैं एयरोस्पेस, मेडिकल इम्प्लांट्स और जटिल जैविक आकृतियों के लिए 7-एक्सिस सिस्टम का उपयोग करता हूं, जहां सिंगल-सेटअप मशीनिंग सटीकता बढ़ाती है और चक्र समय को कम करती है।
निष्कर्ष
उच्च परिशुद्धता वाले विनिर्माण के लिए सीएनसी मशीनें संरचनात्मक घटकों, गति नियंत्रण, औजारों, सेंसरों और सॉफ़्टवेयर की एक समन्वित प्रणाली पर निर्भर करती हैं। स्पिंडल और कंट्रोलर से लेकर मोटर, फिक्स्चर और निरीक्षण प्रणालियों तक, इन सभी भागों की कार्यप्रणाली को समझकर इंजीनियर सटीकता में सुधार कर सकते हैं, त्रुटियों को कम कर सकते हैं और उत्पादन को अनुकूलित कर सकते हैं। उचित सेटअप, स्थिर मशीन संरचना, गुणवत्ता नियंत्रण और स्मार्ट अपग्रेड बेहतर प्रदर्शन, मशीन की लंबी आयु और लगातार विश्वसनीय पुर्जों के निर्माण में योगदान करते हैं।