
क्लाइम्ब मिलिंग और कन्वेंशनल मिलिंग, सीएनसी मशीनिंग में उपयोग की जाने वाली दो सामान्य मिलिंग विधियाँ हैं। ये विधियाँ कटर के घूर्णन की विभिन्न दिशाओं, फीड दिशाओं, चिप निर्माण विधियों, कटिंग बल के व्यवहार और सतह की फिनिश, टूल लाइफ, मशीनिंग स्थिरता और आयामी सटीकता पर पड़ने वाले प्रभावों के लिए जानी जाती हैं। इन्हीं अंतरों के कारण ये दोनों विधियाँ रफ मशीनिंग, फिनिशिंग, हाई-स्पीड मिलिंग, कठोर सामग्री की कटिंग और सटीक पुर्जों के उत्पादन में व्यापक रूप से उपयोग की जाती हैं।
इस गाइड में, हम बताते हैं कि क्लाइम्ब मिलिंग क्या है, कन्वेंशनल मिलिंग क्या है, क्लाइम्ब मिलिंग और कन्वेंशनल मिलिंग में क्या अंतर है, और सही मिलिंग विधि का चयन सावधानीपूर्वक क्यों किया जाना चाहिए।
क्लाइम्ब मिलिंग क्या है?
क्लाइम्ब मिलिंग एक ऐसी मिलिंग विधि है जिसमें कटर के घूमने की दिशा वर्कपीस की फीड दिशा के समान होती है। इसे डाउन मिलिंग भी कहा जाता है और आधुनिक सीएनसी मशीनिंग में इसका आमतौर पर उपयोग किया जाता है जब बेहतर सतह फिनिश, उच्च आयामी सटीकता, कम कटिंग हीट और लंबे टूल लाइफ की आवश्यकता होती है।
परिभाषा और काटने की दिशा का सिद्धांत
क्लाइम्ब मिलिंग का अर्थ है कि कटर की घूर्णन दिशा फीड की गति की दिशा के समान होती है। जैसे ही टूल वर्कपीस में प्रवेश करता है, यह अधिकतम चिप मोटाई से न्यूनतम चिप मोटाई तक कटाई करता है।
काटने की यह दिशा उपकरण को काटने से पहले सतह पर रगड़ने के बजाय सामग्री को अधिक कुशलता से काटने की अनुमति देती है। यह वर्कपीस को फिक्स्चर की ओर दबाने में भी मदद करता है, जिससे क्लैम्पिंग सिस्टम के पर्याप्त रूप से मजबूत होने पर स्थिरता में सुधार हो सकता है।
क्योंकि टूल के मटेरियल से बाहर निकलते ही चिप पतली हो जाती है, इसलिए क्लाइम्ब मिलिंग से आमतौर पर साफ सतह मिलती है और बर्र बनने की संभावना कम हो जाती है। हालांकि, अगर मशीन में बैकलैश हो तो यही कटिंग फोर्स वर्कपीस या टेबल को आगे की ओर खींच सकती है, इसलिए मशीन की स्थिति बहुत महत्वपूर्ण है।
क्लाइम्ब मिलिंग के लाभ
क्लाइम्ब मिलिंग से सतह की फिनिशिंग बेहतर होती है क्योंकि कटिंग एज अधिक सफाई से सामग्री हटाती है और टूल एंट्री पॉइंट पर घर्षण कम होता है। उपयुक्त सीएनसी स्थितियों में, यह Ra<0.8μm जैसी महीन सतह फिनिशिंग प्राप्त करने में सहायक हो सकती है, और हाई-स्पीड फिनिशिंग में इससे भी बेहतर परिणाम संभव हो सकते हैं।
क्लाइम्ब मिलिंग से टूल की लाइफ भी बढ़ सकती है। चूंकि चिप्स अधिक नियमित रूप से बनते हैं और कटिंग ज़ोन से गर्मी को अधिक प्रभावी ढंग से दूर ले जाते हैं, इसलिए टूल के किनारे पर घर्षण कम होता है और गर्मी का संचय भी कम होता है। स्थिर बैच उत्पादन में, सामग्री, टूल कोटिंग, कूलेंट और कटिंग पैरामीटर के आधार पर टूल की लाइफ में लगभग 10-25% तक सुधार हो सकता है।
इसका एक अन्य लाभ कम कटिंग हीट है। चिप के मोटे से पतले क्रम में बनने के कारण ऊष्मा चिप के साथ तेजी से बाहर निकल जाती है, जिससे थर्मल डिफॉर्मेशन का खतरा कम हो जाता है। यह एल्यूमीनियम, कॉपर मिश्र धातु, टाइटेनियम मिश्र धातु, इंजीनियरिंग प्लास्टिक और उच्च-प्रदर्शन प्लास्टिक जैसी ऊष्मा-संवेदनशील सामग्रियों की मशीनिंग करते समय विशेष रूप से उपयोगी है।
क्लाइम्ब मिलिंग के नुकसान
क्लाइम्ब मिलिंग मशीन बैकलैश के प्रति संवेदनशील होती है। यदि मशीन टूल के लीड स्क्रू, बॉल स्क्रू या ड्राइव सिस्टम में अत्यधिक क्लीयरेंस हो, तो कटर अप्रत्याशित रूप से टेबल या वर्कपीस को खींच सकता है, जिससे कंपन, आयामी त्रुटि, टूल टूटना या सतह पर खरोंच आ सकती है।
कठोर या असमान सतहों पर पहली रफिंग पास के लिए क्लाइम्ब मिलिंग हमेशा उपयुक्त नहीं होती है। चूंकि कटर अधिकतम चिप मोटाई पर प्रवेश करता है, इसलिए कटिंग एज को प्रवेश के समय उच्च प्रभाव भार का सामना करना पड़ सकता है, खासकर कठोर स्टील, स्केल-कवर स्टॉक, कास्ट सतहों या HRC50 से ऊपर की सतहों की मशीनिंग करते समय।
एक अन्य सीमा कम कठोरता की स्थिति में कंपन का जोखिम है। यदि मशीन, फिक्स्चर, टूल होल्डर या वर्कपीस सेटअप स्थिर नहीं है, तो क्लाइम्ब मिलिंग की खिंचाव क्रिया से कंपन के निशान और असमान आयाम उत्पन्न हो सकते हैं। इस कारण से, क्लाइम्ब मिलिंग का उपयोग विश्वसनीय बैकलैश क्षतिपूर्ति और सुरक्षित क्लैम्पिंग वाले कठोर सीएनसी मशीनिंग केंद्रों पर करना सबसे अच्छा है।
पारंपरिक मिलिंग क्या है?
पारंपरिक मिलिंग एक ऐसी मिलिंग विधि है जिसमें कटर के घूमने की दिशा वर्कपीस की फीड दिशा के विपरीत होती है। इसे अप मिलिंग भी कहा जाता है और इसका उपयोग अक्सर रफ मशीनिंग, पुरानी मशीनों, मैनुअल मिलिंग उपकरणों, अस्थिर ब्लैंक और उन स्थितियों में किया जाता है जहां सतह की फिनिश की तुलना में कटिंग कंट्रोल अधिक महत्वपूर्ण होता है।
परिभाषा और काटने की दिशा का सिद्धांत
पारंपरिक मिलिंग में कटर वर्कपीस की फीड दिशा के विपरीत दिशा में घूमता है। कटिंग प्रक्रिया के दौरान, टूल धीरे-धीरे पतले चिप से मोटे चिप की ओर बढ़ते हुए मटेरियल में प्रवेश करता है।
क्योंकि कटाई लगभग शून्य चिप मोटाई से शुरू होती है, इसलिए कटाई शुरू होने से पहले उपकरण में घर्षण हो सकता है। इससे घर्षण, ऊष्मा और उपकरण की टूट-फूट बढ़ सकती है, खासकर उन पदार्थों में जो कठोर हो जाते हैं या जिनकी तापीय चालकता कम होती है।
हालांकि, धीरे-धीरे प्रवेश करने की प्रक्रिया से पारंपरिक मिलिंग रफिंग कार्यों में अधिक सुरक्षित हो जाती है। इससे कटर द्वारा वर्कपीस को अचानक पकड़ने का जोखिम कम हो जाता है, यही कारण है कि यह अक्सर मैनुअल मशीनों या स्पष्ट बैकलैश वाले सीएनसी उपकरणों पर अधिक सुरक्षित होता है।
परंपरागत पिसाई के लाभ
पारंपरिक मिलिंग विधि रफ मशीनिंग में उच्च स्थिरता प्रदान करती है क्योंकि टूल धीरे-धीरे कट में प्रवेश करता है। इससे अचानक लगने वाले झटके कम होते हैं और अनियमित आकार के ब्लैंक, रफ स्टॉक, कास्टिंग, फोर्जिंग और असमान कठोरता वाली सामग्रियों पर मशीनिंग को नियंत्रित करना आसान हो जाता है।
यह उन मशीनों के लिए अधिक उपयुक्त है जिनमें प्रभावी बैकलैश क्षतिपूर्ति नहीं होती है। चूंकि काटने का बल टेबल को आगे खींचने के बजाय फीड की दिशा के विपरीत धकेलने की प्रवृत्ति रखता है, इसलिए पारंपरिक मिलिंग पुरानी मशीनों पर अचानक टूल फंसने के जोखिम को कम करती है।
जब सतह की फिनिशिंग मुख्य आवश्यकता न हो, तो अधिक मात्रा में सामग्री हटाने के लिए पारंपरिक मिलिंग उपयोगी हो सकती है। बड़े अलाउंस, मजबूत क्लैम्पिंग और स्थिर टूलपाथ वाली रफिंग प्रक्रियाओं में, यह क्लाइम्ब मिलिंग द्वारा अंतिम फिनिशिंग से पहले अतिरिक्त सामग्री को सुरक्षित रूप से हटा सकती है।
परंपरागत पिसाई के नुकसान
परंपरागत मिलिंग में आमतौर पर सतह की गुणवत्ता खराब होती है क्योंकि कटाई से पहले उपकरण रगड़ खाता है और अधिक मोटाई वाले चिप्स के साथ बाहर निकलता है। इससे उपकरण के निशान, दरारें और अवशिष्ट विरूपण अधिक स्पष्ट रूप से दिखाई देते हैं, और सामग्री और मापदंडों के आधार पर खुरदरापन अक्सर Ra1.6μm से अधिक हो जाता है।
परंपरागत मिलिंग में औजारों का घिसाव अधिक तेजी से हो सकता है। प्रारंभिक रगड़ क्रिया से घर्षण और ऊष्मा उत्पन्न होती है, इससे पहले कि काटने वाला किनारा पूरी तरह से सामग्री में प्रवेश करे। इससे पार्श्व घिसाव, काटने वाले किनारे का कुंद होना और कठोरता में वृद्धि हो सकती है, विशेष रूप से स्टेनलेस स्टील, टाइटेनियम और कुछ तांबे की मिश्र धातुओं में।
काटने की प्रक्रिया में उत्पन्न ऊष्मा उपकरण और वर्कपीस के संपर्क क्षेत्र में ही रहने की अधिक संभावना होती है। चूंकि चिप निर्माण धीमा होता है और घर्षण अधिक होता है, इसलिए ऊष्मा वर्कपीस और उपकरण में स्थानांतरित हो सकती है, जिससे तापीय विस्तार, आयामी भिन्नता और सतह की गुणवत्ता संबंधी समस्याओं का खतरा बढ़ जाता है।
क्लाइम्ब मिलिंग और पारंपरिक मिलिंग के बीच मुख्य अंतर
क्लाइम्ब मिलिंग और कन्वेंशनल मिलिंग के बीच मुख्य अंतर कटर के घूर्णन और फीड की दिशा के बीच संबंध में निहित है। क्लाइम्ब मिलिंग में, कटर फीड की दिशा में घूमता है, जबकि कन्वेंशनल मिलिंग में, कटर फीड की दिशा के विपरीत घूमता है।
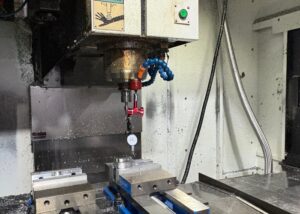
टूल ऑफसेट और कटिंग सटीकता की तुलना
क्लाइम्ब मिलिंग में, जब सेटअप स्थिर होता है, तो काटने का बल वर्कपीस को फिक्स्चर की ओर धकेलने लगता है। इससे टूल पाथ की स्थिरता और आयामी सटीकता में सुधार होता है, खासकर फिनिशिंग के दौरान।
±0.01 मिमी जैसी सटीक टॉलरेंस वाले परिशुद्ध पुर्जों के लिए, जब सीएनसी मशीन में अच्छी कठोरता और बैकलैश क्षतिपूर्ति क्षमता हो, तो क्लाइम्ब मिलिंग को अक्सर प्राथमिकता दी जाती है। यह सतह के फटने को कम करने और बार-बार बनने वाले पुर्जों में आकार की स्थिरता को बेहतर बनाने में मदद करता है।
पारंपरिक मिलिंग में, काटने का बल टूल और वर्कपीस को प्रतिकूल दिशा में धकेल सकता है। अधिक क्लीयरेंस वाली मशीनों पर, इससे टूल में विक्षेपण, कंपन और आयामी भिन्नता हो सकती है। हालांकि, मशीन बैकलैश को नियंत्रित करना मुश्किल होने पर रफिंग के लिए यह अधिक सुरक्षित हो सकता है।
ऊष्मा का प्रभाव और काटने की शक्ति की दिशा
क्लाइम्ब मिलिंग से चिप्स मोटे से पतले क्रम में उत्पन्न होते हैं, जिससे ऊष्मा चिप्स के साथ कटिंग ज़ोन से तेज़ी से बाहर निकल जाती है। इससे टूल का तापमान, वर्कपीस का ताप और थर्मल विरूपण कम करने में मदद मिलती है।
परंपरागत मिलिंग प्रक्रिया में पतले से लेकर मोटे तक चिप्स उत्पन्न होते हैं। कटाई से पहले उपकरण में घर्षण हो सकता है, और संपर्क क्षेत्र के पास अधिक गर्मी बनी रह सकती है। इससे घर्षण बढ़ सकता है, विशेष रूप से एल्यूमीनियम, तांबा, स्टेनलेस स्टील, टाइटेनियम या गर्मी के प्रति संवेदनशील प्लास्टिक की मशीनिंग करते समय।
काटने की बल की दिशा भी अलग होती है। क्लाइम्ब मिलिंग में वर्कपीस को कटर की ओर खींचा जा सकता है, जबकि पारंपरिक मिलिंग में फीड की दिशा के विपरीत बल लगाया जाता है। यही कारण है कि क्लाइम्ब मिलिंग में बैकलैश नियंत्रण अधिक मजबूत होना आवश्यक है और पारंपरिक मिलिंग पुराने उपकरणों पर अधिक सुरक्षित होती है।
सतह की गुणवत्ता और प्रसंस्करण दक्षता का विश्लेषण
क्लाइम्ब मिलिंग से आमतौर पर सतह की गुणवत्ता बेहतर होती है क्योंकि यह घर्षण को कम करती है, कटिंग बल में उतार-चढ़ाव को कम करती है और चिप्स को साफ तरीके से अलग करती है। फिनिशिंग कार्यों में, मशीन की कठोरता, टूल की तीक्ष्णता और अन्य मापदंडों को सही ढंग से नियंत्रित करने पर यह Ra0.8μm या उससे कम जैसी चिकनी सतहें प्राप्त करने में सहायक हो सकती है।
क्लाइम्ब मिलिंग से प्रोसेसिंग दक्षता में भी सुधार हो सकता है क्योंकि इसमें टूल अधिक प्रभावी ढंग से कटाई करता है और घर्षण कम उत्पन्न करता है। बैच सीएनसी मशीनिंग में, यह पार्ट की ज्यामिति, सामग्री, टूलपाथ और मशीन की क्षमता के आधार पर चक्र समय को लगभग 10-20% तक कम करने में सहायक हो सकता है।
परंपरागत मिलिंग में आमतौर पर अधिक औजारों के निशान और खुरदरेपन रह जाते हैं क्योंकि कटर काटने से पहले रगड़ खाता है और अधिक चिप मोटाई पर बाहर निकलता है। उच्च सतह गुणवत्ता आवश्यकताओं को पूरा करने के लिए अतिरिक्त फिनिशिंग, पॉलिशिंग, खुरदरेपन हटाने या अंतिम क्लाइम्ब मिलिंग पास की आवश्यकता हो सकती है।
मशीन टूल संरचना और नियंत्रण प्रणाली के लिए आवश्यकताएँ
क्लाइम्ब मिलिंग के लिए उच्च मशीन कठोरता, स्थिर सर्वो नियंत्रण और प्रभावी बैकलैश क्षतिपूर्ति की आवश्यकता होती है। यदि मशीन टेबल, बॉल स्क्रू, स्पिंडल, फिक्स्चर या टूल होल्डर अस्थिर हैं, तो क्लाइम्ब मिलिंग से कंपन, टूल का अटकना या आयामी त्रुटि हो सकती है।
आधुनिक सीएनसी मशीनिंग सेंटर आमतौर पर क्लाइम्ब मिलिंग के लिए बेहतर उपयुक्त होते हैं क्योंकि इनकी संरचना मजबूत होती है, फीड पर सटीक नियंत्रण होता है और सॉफ्टवेयर द्वारा क्षतिपूर्ति की सुविधा होती है। इससे क्लाइम्ब मिलिंग बेहतर फिनिश, लंबे टूल लाइफ और उच्च दक्षता प्रदान करती है।
पारंपरिक मिलिंग पुरानी मशीनों, मैनुअल मिलों या स्पष्ट बैकलैश वाले उपकरणों के लिए अधिक उपयुक्त है। इसकी कटिंग दिशा अधिक लचीली होती है और टूल द्वारा वर्कपीस को अचानक कटर में खींचने का जोखिम कम हो जाता है।
क्लाइम्ब मिलिंग या कन्वेंशनल मिलिंग कब चुनें?
सामग्री के प्रकार, मशीनिंग के चरण, मशीन टूल की स्थिति, फिक्स्चर की कठोरता, सहनशीलता की आवश्यकता और सतह की अंतिम गुणवत्ता के लक्ष्य के आधार पर क्लाइम्ब मिलिंग या पारंपरिक मिलिंग का चयन किया जाना चाहिए। सर्वोत्तम विधि किसी निश्चित नियम के बजाय वास्तविक मशीनिंग वातावरण पर निर्भर करती है।
सामग्री के प्रकार के आधार पर चयन
विभिन्न पदार्थ क्लाइम्ब मिलिंग और पारंपरिक मिलिंग के प्रति अलग-अलग प्रतिक्रिया देते हैं। पदार्थ की कठोरता, तन्यता, तापीय चालकता, चिप का व्यवहार और कार्य-कठोरता की प्रवृत्ति, ये सभी कारक सर्वोत्तम मिलिंग रणनीति को प्रभावित करते हैं।
| सामग्री के प्रकार | सामान्य ग्रेड | अनुशंसित पिसाई विधि | पेशेवर सलाह |
| एल्यूमिनियम मिश्र | 6061, 7075 | मिलिंग चढ़ो | यह टूल के चिपकने को कम करने, चिप्स को बेहतर ढंग से बाहर निकालने और बेहतर सतह फिनिश प्राप्त करने में मदद करता है। |
| मध्यम कार्बन स्टील / डाई स्टील | पी20, एच13, एस50सी | रफिंग: पारंपरिक मिलिंग, फिनिशिंग: क्लाइम्ब मिलिंग | पारंपरिक मिलिंग से रफिंग की स्थिरता में सुधार होता है, जबकि क्लाइम्ब मिलिंग से अंतिम फिनिश और परिशुद्धता में सुधार होता है। |
| टाइटेनियम मिश्र धातु | Ti6Al4V, TC4 | मिलिंग चढ़ो | मजबूत शीतलन और कम फीड के साथ संयोजन करने पर यह ऊष्मा संचय और उपकरण पर पड़ने वाले भार को कम करता है। |
| स्टेनलेस स्टील | 304, 316, 17-4पीएच | रफिंग: पारंपरिक मिलिंग, फिनिशिंग: क्लाइम्ब मिलिंग | पारंपरिक मिलिंग से भारी कटाई के दौरान स्थिरता में सुधार होता है, जबकि क्लाइम्ब मिलिंग से बर्र और फिनिश को नियंत्रित करने में मदद मिलती है। |
| तांबा | C110, C101 | पारंपरिक मिलिंग | अधिक स्थिर काटने की शक्ति से धब्बे लगने, रुकावट आने और अधिक गर्म होने की समस्या को कम करने में मदद मिल सकती है। |
| पीतल | एच62, सी360 | मिलिंग चढ़ो | उत्कृष्ट मशीनिंग क्षमता उच्च गति से कटाई और बेहतर सतह परिष्करण की अनुमति देती है। |
| इंजीनियरिंग प्लास्टिक | पीओएम, पीए6, पीटीएफई | मिलिंग चढ़ो | यह गर्मी, खुरदरेपन, पिघलने और सामग्री के विरूपण को कम करने में मदद करता है। |
| हाई परफॉरमेंस प्लास्टिक | पीक, पीआई, यूपीई | मिलिंग चढ़ो | यह महंगी सामग्रियों पर बेहतर आयामी सटीकता और साफ सतहों को सुनिश्चित करता है। |
| मैग्निशियम मिश्रधातु | AZ31B, ZK60 | मिलिंग चढ़ो | इससे कटाई का समय और गर्मी कम हो जाती है, लेकिन आग से सुरक्षा का सावधानीपूर्वक ध्यान रखना आवश्यक है। |
| कार्बन फाइबर कंपोजिट | CFRP | विशेष उपकरणों के साथ पारंपरिक मिलिंग | उपयुक्त उपकरण ज्यामिति होने पर यह फाइबर के खिंचाव और किनारे के विखंडन को कम करने में मदद करता है। |
प्रक्रिया आवश्यकताओं के अनुसार
सीएनसी मिलिंग में क्लाइम्ब मिलिंग और कन्वेंशनल मिलिंग के बीच चयन करते समय प्रक्रिया चरण सबसे महत्वपूर्ण कारकों में से एक है। रफिंग और फिनिशिंग की प्राथमिकताएं अलग-अलग होती हैं, इसलिए उनके लिए अलग-अलग कटिंग दिशाओं की आवश्यकता हो सकती है।
सीएनसी मिलिंग में , रफ मशीनिंग का मुख्य उद्देश्य तेजी से सामग्री हटाना, उपकरण की सुरक्षा और प्रक्रिया की स्थिरता सुनिश्चित करना होता है। वहीं, फिनिशिंग का उद्देश्य सतह की गुणवत्ता, आयामी सटीकता, बर्र नियंत्रण और अंतिम उत्पाद की एकरूपता सुनिश्चित करना होता है।
इसी कारणवश, अस्थिर परिस्थितियों में रफिंग के लिए अक्सर पारंपरिक मिलिंग का उपयोग किया जाता है, जबकि रिजिड सीएनसी मिलिंग उपकरणों पर फिनिशिंग के लिए अक्सर क्लाइम्ब मिलिंग का उपयोग किया जाता है।
रफ मशीनिंग
रफ मशीनिंग में बड़ी मात्रा में सामग्री को जल्दी और सुरक्षित रूप से हटाना आवश्यक होता है। पारंपरिक मिलिंग रफिंग के लिए अक्सर उपयुक्त होती है क्योंकि इसमें टूल धीरे-धीरे कट में प्रवेश करता है और अनियमित आकार के ब्लैंक या अधिक स्टॉक अलाउंस की मशीनिंग करते समय बेहतर नियंत्रण प्रदान करता है।
यह क्रमिक कटाई क्रिया, विशेष रूप से कठोर सतहों, पपड़ी, ढलाई की परत या असमान कठोरता वाली सामग्रियों पर, उपकरण के अचानक फंसने को कम करने में सहायक होती है। यह तब भी उपयोगी होती है जब फिक्स्चर की मजबूती आदर्श न हो।
हालांकि, रफिंग के लिए हमेशा पारंपरिक मिलिंग की आवश्यकता नहीं होती है। मजबूत टूल्स और स्थिर सेटअप वाली आधुनिक रिजिड सीएनसी मशीनों पर, बैकलैश और कटिंग लोड को ठीक से नियंत्रित करने पर, क्लाइम्ब मिलिंग का उपयोग कुशल रफिंग के लिए भी किया जा सकता है।
परिष्करण
बेहतर फिनिशिंग के लिए सतह की फिनिश, सटीक माप और किनारों की गुणवत्ता आवश्यक है। फिनिशिंग के लिए आमतौर पर क्लाइम्ब मिलिंग को प्राथमिकता दी जाती है क्योंकि यह घिसाव को कम करती है, साफ-सुथरे चिप्स बनाती है और सतह के फटने को कम करती है।
जब लक्ष्य ±0.01 मिमी जैसी सटीक सहनशीलता या Ra0.8μm से कम सतह खुरदरापन प्राप्त करना हो, तो कठोर सीएनसी मशीनों पर क्लाइम्ब मिलिंग अधिक सुसंगत परिणाम प्रदान कर सकती है।
उच्च गुणवत्ता वाले घटकों के लिए, अंतिम क्लाइम्ब मिलिंग पास बर्र्स को कम कर सकता है, कंटूर सटीकता में सुधार कर सकता है और मैनुअल पॉलिशिंग या सेकेंडरी फिनिशिंग की आवश्यकता को कम कर सकता है।
मशीन के प्रकार के अनुसार
मशीन का प्रकार इस बात पर बहुत अधिक प्रभाव डालता है कि क्लाइम्ब मिलिंग या पारंपरिक मिलिंग में से कौन सी अधिक सुरक्षित और प्रभावी है। आधुनिक सीएनसी मशीनिंग सेंटर और पुरानी मैनुअल मशीनें काटने के बल के तहत बहुत अलग तरह से व्यवहार करती हैं।
उच्च कठोरता वाली सीएनसी मशीनें आमतौर पर क्लाइम्ब मिलिंग के लिए उपयुक्त होती हैं क्योंकि इनकी संरचना मजबूत होती है, फीड कंट्रोल बेहतर होता है और बैकलैश क्षतिपूर्ति की क्षमता होती है। मैनुअल मशीनें या पुराने उपकरण पारंपरिक मिलिंग के लिए बेहतर प्रदर्शन कर सकते हैं क्योंकि वे बैकलैश के प्रति अधिक संवेदनशील होते हैं।
किसी विधि का चयन करने से पहले, मशीनिस्टों को स्पिंडल की कठोरता, टेबल क्लीयरेंस, फिक्स्चर की मजबूती, सर्वो की प्रतिक्रिया, टूल होल्डर रनआउट और कटिंग लोड की जांच करनी चाहिए।
उच्च परिशुद्धता वाले सीएनसी मशीनिंग केंद्र
उच्च परिशुद्धता वाले सीएनसी मशीनिंग सेंटर आमतौर पर क्लाइम्ब मिलिंग के लिए उपयुक्त होते हैं। इन मशीनों में आमतौर पर बॉल स्क्रू, सर्वो नियंत्रण, पिच कंपनसेशन, मजबूत स्पिंडल रिजिडिटी और स्थिर फीड एक्यूरेसी जैसी विशेषताएं होती हैं।
इन मशीनों पर क्लाइम्ब मिलिंग तकनीक का उपयोग करके उच्च गति की मशीनिंग, बेहतरीन फिनिशिंग और एकसमान बैच उत्पादन संभव है। इसका व्यापक उपयोग एयरोस्पेस, चिकित्सा उपकरण, सटीक मोल्ड, रोबोटिक्स और उच्च स्तरीय औद्योगिक घटकों में किया जाता है।
महंगी सामग्रियों या सटीक माप वाले पुर्जों की मशीनिंग करते समय, क्लाइम्ब मिलिंग सतह की फिनिश, टूल की स्थिरता और आयामी दोहराव में सुधार करके रीवर्क को कम कर सकती है।
मैनुअल या पारंपरिक मिलिंग मशीनें
मैनुअल मिलिंग मशीनें और पुरानी पारंपरिक मिलें अक्सर पारंपरिक मिलिंग के लिए बेहतर उपयुक्त होती हैं। इन मशीनों में स्पष्ट बैकलैश और सीमित क्षतिपूर्ति क्षमता हो सकती है।
क्लाइम्ब मिलिंग में, बैकलैश के कारण कटर अचानक टेबल को खींच सकता है, जिससे कंपन, ओवरकटिंग या टूल टूट सकता है। पारंपरिक मिलिंग में यह जोखिम कम हो जाता है क्योंकि कटिंग बल फीड की दिशा के विपरीत कार्य करता है।
पुराने उपकरणों, रफ मशीनिंग और गैर-महत्वपूर्ण टॉलरेंस वाले कार्यों के लिए, पारंपरिक मिलिंग अक्सर अधिक सुरक्षित और अधिक अनुमानित होती है।
व्यावसायिक मामले के विश्लेषण की प्रक्रिया
व्यवसायिक स्थिति विश्लेषण प्रक्रिया मिलिंग सिद्धांत को वास्तविक विनिर्माण निर्णयों से जोड़ने में सहायक होती है। विभिन्न उद्योगों की प्राथमिकताएँ भिन्न-भिन्न होती हैं, जैसे कि सहनशीलता, सतह की खुरदरापन, सामग्री लागत, बर्र नियंत्रण, चक्र समय, उपकरण घिसाव और पुर्जे की विश्वसनीयता।
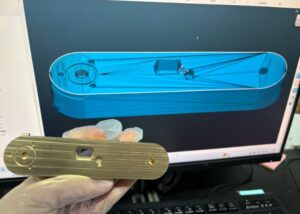
एयरोस्पेस घटक
एयरोस्पेस घटकों के लिए, फिनिशिंग के दौरान क्लाइम्ब मिलिंग को अक्सर प्राथमिकता दी जाती है क्योंकि यह बेहतर सतह अखंडता, आयामी सटीकता और टूल लाइफ को सुनिश्चित करती है। टाइटेनियम मिश्र धातु के फ्रेम, एल्युमीनियम संरचनात्मक भाग और पतली दीवार वाले घटक स्थिर चिप निष्कासन और कम कटिंग हीट से लाभान्वित होते हैं।
एयरोस्पेस पार्ट्स आमतौर पर उच्च मूल्य और सटीक टॉलरेंस वाले होते हैं, इसलिए मशीन की कठोरता, फिक्स्चर डिजाइन और टूलपाथ नियंत्रण अत्यंत महत्वपूर्ण हैं। मजबूत शीतलक और अनुकूलित कटिंग मापदंडों के साथ संयोजन करने पर क्लाइम्ब मिलिंग सतह के फटने को कम कर सकती है और स्थिरता में सुधार कर सकती है।
भारी सामग्री या असमान आकार के टुकड़ों की रफिंग के लिए, पारंपरिक मिलिंग का उपयोग तब भी किया जा सकता है जब सतह की फिनिश की तुलना में स्थिरता अधिक महत्वपूर्ण हो।
परिशुद्धता मोल्ड उद्योग
सटीक मोल्ड निर्माण में, कैविटी की चिकनाई बढ़ाने, कटर के निशान कम करने और पॉलिशिंग का समय कम करने के लिए फिनिशिंग प्रक्रियाओं में क्लाइम्ब मिलिंग का आमतौर पर उपयोग किया जाता है। यह प्लास्टिक इंजेक्शन मोल्ड, डाई कास्टिंग मोल्ड और ईडीएम कॉपर इलेक्ट्रोड के लिए उपयोगी है।
पारंपरिक मिलिंग का उपयोग रफ मशीनिंग के दौरान सुरक्षित रूप से सामग्री हटाने के लिए किया जा सकता है, विशेष रूप से कठोर मोल्ड स्टील या अनियमित आकार के स्टॉक की मशीनिंग करते समय। एक बार सामग्री की मात्रा स्थिर हो जाने पर, सेमी-फिनिशिंग और फाइनल फिनिशिंग के लिए अक्सर क्लाइम्ब मिलिंग का उपयोग किया जाता है।
एक संयुक्त रणनीति उपकरण के जीवनकाल, सतह की गुणवत्ता और उत्पादन दक्षता के बीच संतुलन बनाने में मदद करती है।
चिकित्सा उपकरणों
चिकित्सा उपकरणों के लिए सटीक आयामी नियंत्रण, चिकनी सतहें, खुरदरे किनारों से मुक्त सतहें और स्थिर प्रक्रिया दोहराव की आवश्यकता होती है। हड्डी के स्क्रू, प्रत्यारोपण घटक, शल्य चिकित्सा उपकरण और सटीक आवरण जैसे चिकित्सा भागों की फिनिशिंग के लिए अक्सर क्लाइम्ब मिलिंग को प्राथमिकता दी जाती है।
टाइटेनियम, स्टेनलेस स्टील, पीईईके और अन्य मेडिकल-ग्रेड सामग्रियों के लिए, तेज औजारों और नियंत्रित कटिंग मापदंडों के साथ उपयोग किए जाने पर क्लाइम्ब मिलिंग से गर्मी का जमाव और सतह की खामियों को कम किया जा सकता है।
क्योंकि चिकित्सा घटकों को उच्च विश्वसनीयता की आवश्यकता होती है, इसलिए मिलिंग की दिशा को उपकरण की ज्यामिति, शीतलक रणनीति, सतह की पूर्णता की आवश्यकताओं और संदूषण नियंत्रण के साथ मेल खाना चाहिए।
व्यावहारिक सलाह और सुझाव
व्यवहारिक मिलिंग प्रदर्शन केवल क्लाइम्ब मिलिंग या पारंपरिक मिलिंग चुनने पर ही निर्भर नहीं करता। उपकरण की ज्यामिति, कटिंग पैरामीटर, वर्कहोल्डिंग, मशीन की कठोरता, शीतलक, टूलपाथ रणनीति और ऑपरेटर द्वारा की गई जाँच, ये सभी अंतिम परिणामों को प्रभावित करते हैं।
क्लाइम्ब मिलिंग और कन्वेंशनल मिलिंग के लिए कटिंग पैरामीटर सेट करने के टिप्स
सामग्री, उपकरण के व्यास, उपकरण की कोटिंग, स्पिंडल की शक्ति, फिक्स्चर की कठोरता और सतह की वांछित गुणवत्ता के अनुसार कटिंग मापदंडों को समायोजित किया जाना चाहिए। क्लाइम्ब मिलिंग और पारंपरिक मिलिंग के लिए आमतौर पर अलग-अलग मापदंड रणनीतियों की आवश्यकता होती है।
क्लाइम्ब मिलिंग में, बेहतर फिनिश और कम गर्मी के लिए अक्सर उच्च स्पिंडल गति, मध्यम फीड, कम कटिंग गहराई और प्रभावी कूलिंग का उपयोग किया जाता है। कन्वेंशनल मिलिंग में, रफिंग के दौरान थोड़ी कम गति, मध्यम फीड, अधिक कटिंग गहराई और निरंतर कूलिंग अधिक आम हैं।
इन मूल्यों को प्रारंभिक बिंदु माना जाना चाहिए, न कि निश्चित मानक। बैच उत्पादन से पहले परीक्षण कटाई और निरीक्षण अभी भी आवश्यक हैं।
क्लाइम्ब मिलिंग के लिए अनुशंसित पैरामीटर
क्लाइम्ब मिलिंग के लिए अनुशंसित मापदंडों में अक्सर उच्च स्पिंडल गति, मध्यम फ़ीड, उथली कटाई गहराई और स्थिर शीतलन शामिल होते हैं। एक सामान्य प्रारंभिक सीमा 3000–8000 RPM, 600–1200 mm/min फ़ीड, 0.5–1 mm अक्षीय कटाई गहराई और 50–70% उपकरण व्यास की रेडियल कटाई चौड़ाई हो सकती है।
क्लाइम्ब मिलिंग में तेज औजार, मजबूत वर्कहोल्डिंग और स्थिर मशीन नियंत्रण का लाभ मिलता है। जबरन शीतलक या न्यूनतम मात्रा में स्नेहन गर्मी को नियंत्रित करने और चिप्स को बेहतर ढंग से बाहर निकालने में मदद कर सकता है।
अंतिम रूप देने के लिए, छोटे स्टेपओवर और हल्के कटिंग लोड से सतह की खुरदरापन और आयामी सटीकता में सुधार हो सकता है।
परंपरागत पिसाई के लिए अनुशंसित पैरामीटर
पारंपरिक मिलिंग के लिए अनुशंसित मापदंडों में अक्सर रफिंग के लिए थोड़ी कम स्पिंडल गति, मध्यम फीड और अधिक कटिंग गहराई का उपयोग किया जाता है। एक सामान्य प्रारंभिक सीमा 2000–5000 RPM, 400–800 mm/min फीड, 1–2 mm अक्षीय कटाई गहराई और 30–50% उपकरण व्यास की रेडियल कटाई चौड़ाई हो सकती है।
पारंपरिक मिलिंग, क्लाइम्ब मिलिंग की तुलना में अधिक खुरदरी सतहों को बेहतर ढंग से सहन कर सकती है, लेकिन अत्यधिक गर्मी और घर्षण को नियंत्रित करना आवश्यक है। निरंतर शीतलन से वर्कपीस के गर्म होने और टूल के घिसाव को कम करने में मदद मिलती है।
कठोर सामग्रियों, अनियमित आकार के ढांचों या पुरानी मशीनों के लिए, रूढ़िवादी मापदंड उपकरण के टूटने और कंपन को कम कर सकते हैं।
खरोंच के निशान और कटिंग क्रैक से कैसे बचें
टूल की कठोरता बढ़ाकर, कटिंग पैरामीटर को अनुकूलित करके और अस्थिर टूल एंगेजमेंट से बचकर चैटर मार्क्स और कटिंग क्रैक को कम किया जा सकता है। कम टूल ओवरहैंग, कठोर होल्डर, कोटेड टूल और स्थिर फिक्सचरिंग महत्वपूर्ण हैं।
काटने की गति ऐसी होनी चाहिए जिससे कंपन न हो। यदि कंपन दिखाई दे, तो स्पिंडल की गति कम करने, फ़ीड दर समायोजित करने, कटाई की गहराई कम करने या टूलपाथ एंगेजमेंट बदलने से कटाई को स्थिर करने में मदद मिल सकती है।
गहरी गुहाओं के लिए, स्टेप कटिंग या लेयर्ड जेड-दिशा मिलिंग से टूल पर अचानक पड़ने वाले भार को कम किया जा सकता है। वास्तविक मशीनिंग से पहले टूलपाथ का पूर्वावलोकन और फिक्स्चर का निरीक्षण पूरा कर लेना चाहिए।
वर्कपीस क्लैम्पिंग और बैकलैश नियंत्रण
स्थिर मिलिंग के लिए वर्कपीस क्लैम्पिंग और बैकलैश नियंत्रण आवश्यक हैं। खराब क्लैम्पिंग से पार्ट में हलचल, कंपन, आयामी त्रुटि और टूल टूटना जैसी समस्याएं हो सकती हैं।
एक मजबूत सेटअप में विश्वसनीय स्थिति निर्धारण, पर्याप्त संपर्क क्षेत्र और संतुलित क्लैम्पिंग बल का उपयोग किया जाना चाहिए। एल्युमीनियम या तांबे जैसी नरम सामग्रियों के लिए, सुरक्षात्मक शिम या नरम जॉ सतह विरूपण को रोकने में सहायक हो सकते हैं।
बैकलैश, क्लाइम्ब मिलिंग में विशेष रूप से महत्वपूर्ण होता है। पुरानी मशीनों को क्लाइम्ब मिलिंग से पहले जांचना चाहिए और यदि संभव हो तो क्षतिपूर्ति लागू करनी चाहिए। यदि बैकलैश को नियंत्रित नहीं किया जा सकता है, तो पारंपरिक मिलिंग आमतौर पर अधिक सुरक्षित होती है।
आम गलतियाँ और उनके समाधान
मिलिंग में होने वाली आम गलतियों में बैकलैश वाली मशीनों पर क्लाइम्ब मिलिंग का उपयोग करना, अत्यधिक फीड लगाना, खराब औजारों का उपयोग करना, वर्कपीस को ठीक से क्लैंप न करना और शीतलक की आवश्यकता को अनदेखा करना शामिल है। इन समस्याओं के कारण औजारों में टूट-फूट, सतह की खराब गुणवत्ता, औजारों का अटकना या पार्ट के आकार में असमानता जैसी समस्याएं हो सकती हैं।
| मुसीबत | कारण विश्लेषण | समाधान सुझाव |
| चढ़ाई मिलिंग उपकरण चिपिंग | फीड बहुत तेज़, टूल का प्रवेश बहुत आक्रामक, कठोरता कम | फीड दर कम करें, प्रवेश पथ को अनुकूलित करें, टूल होल्डिंग को बेहतर बनाएं |
| परंपरागत मिलिंग में सतह की खुरदरापन कम होना | औजारों का घिसाव, कुंद कटर, उच्च काटने का प्रभाव | टूल बदलें, प्रवेश गति कम करें, अंतिम पास जोड़ें |
| उपकरण का चिपकना या फैलना | अत्यधिक गर्मी, खराब स्नेहन, अनुपयुक्त कोटिंग | शीतलन में सुधार करें, लेपित उपकरणों का उपयोग करें, गति और फ़ीड को समायोजित करें |
| भाग के आकार में असंगति | वर्कपीस शिफ्ट, बैकलैश, स्पिंडल थर्मल ड्रिफ्ट | फिक्सचर को सुदृढ़ करें, बैकलैश की जाँच करें, तापमान को स्थिर करें |
| बर गठन | गलत काटने की दिशा, कुंद धार, खराब निकास रणनीति | क्लाइम्ब फिनिशिंग का उपयोग करें, टूल को तेज करें, टूलपाथ को अनुकूलित करें |
मशीनिंग शुरू करने से पहले, फिक्स्चर की सुरक्षा, टूलपाथ का पूर्वावलोकन, फीड दर, स्पिंडल गति, शीतलक सेटिंग्स और बैकलैश की स्थिति की जाँच करने में कुछ मिनट लगाना उपयोगी होता है। एक संक्षिप्त सेटअप जाँच से टूल की क्षति, खराब पुर्जों और महंगे पुनर्निर्माण से बचा जा सकता है।
अक्सर पूछे जाने वाले प्रश्न
पारंपरिक मिलिंग या क्लाइम्ब मिलिंग में से कौन सा बेहतर है?
अपने काम में, मैं अधिकांश सीएनसी ऑपरेशनों के लिए क्लाइम्ब मिलिंग को प्राथमिकता देता हूँ क्योंकि इससे सतह चिकनी बनती है और टूल की लाइफ लंबी होती है। यह कटिंग फोर्स में उतार-चढ़ाव को कम करता है और गर्मी को भी घटाता है। हालांकि, जिन मशीनों में स्पष्ट बैकलैश हो या कंपनसेशन सिस्टम न हो, वहाँ कन्वेंशनल मिलिंग अधिक सुरक्षित और स्थिर होती है। जब परिशुद्धता की आवश्यकता ±0.01 मिमी से कम हो, तो क्लाइम्ब मिलिंग बेहतर स्थिरता प्रदान करती है—विशेष रूप से एल्युमीनियम या टाइटेनियम मिश्र धातुओं की मशीनिंग करते समय।
क्लाइम्ब मिलिंग के क्या नुकसान हैं?
क्लाइम्ब मिलिंग, हालांकि अत्यधिक कुशल है, लेकिन खराब बैकलैश नियंत्रण वाली मशीनों पर जोखिम पैदा करती है। कटर की गति पार्ट को टूल की ओर खींचती है, जिससे टूल का अचानक फंसना, पार्ट का खिसकना या सतह पर खरोंच आना जैसी समस्याएं हो सकती हैं। उचित बैकलैश क्षतिपूर्ति के बिना, मैंने 0.05 मिमी से अधिक की टॉलरेंस त्रुटियां और टूल के अधिक टूटने की घटनाएं देखी हैं, खासकर स्टेनलेस स्टील या कठोर स्टील जैसी कठोर सामग्रियों को काटते समय।
अप-कट मिलिंग के क्या फायदे हैं?
अप-कट मिलिंग, या पारंपरिक मिलिंग, रफिंग प्रक्रियाओं के दौरान बेहतर नियंत्रण प्रदान करती है और कंपन को बेहतर ढंग से अवशोषित करती है। मैं अक्सर इसे कास्ट आयरन, फोर्जिंग या कठोर स्टील पर काम करते समय चुनता हूँ, जहाँ सतह की गुणवत्ता की तुलना में कठोरता और उपकरण स्थिरता अधिक महत्वपूर्ण होती है। यह विशेष रूप से पुरानी या मैनुअल मशीनों पर उपयोगी है—खासकर जब टॉलरेंस ±0.05 मिमी से अधिक हो और फिनिश की तुलना में मशीनिंग स्थिरता को प्राथमिकता दी जाए।
अप मिलिंग और डाउन मिलिंग क्या है?
अप मिलिंग (पारंपरिक) में टूल को फीड की दिशा के विपरीत धकेला जाता है, जिससे टूल की एंट्री स्मूथ होती है और झटके कम लगते हैं—यह रफिंग या अस्थिर सतहों के लिए आदर्श है। डाउन मिलिंग (क्लाइम्ब) में टूल को फीड की दिशा में खींचा जाता है, जिससे साफ फिनिश मिलती है और टूल का घिसाव कम होता है। एल्युमीनियम, तांबा और इंजीनियरिंग प्लास्टिक के लिए मैं क्लाइम्ब मिलिंग चुनता हूं, जबकि घर्षणशील या उच्च प्रतिरोध वाली धातुओं के लिए पारंपरिक मिलिंग बैकलैश के कारण होने वाली विकृति से बचाती है।
डाउन मिलिंग में बैकलैश क्या है?
क्लाइम्ब मिलिंग में बैकलैश का तात्पर्य लीड स्क्रू या गियर जैसे घटकों के बीच यांत्रिक शिथिलता से है। यदि इसे ठीक नहीं किया जाता है, तो इससे टूल की गति अनियमित हो सकती है, कंपन हो सकता है और माप में अशुद्धियाँ आ सकती हैं। मेरी कार्यशाला में, हमने पुरानी मशीनों पर 0.03 मिमी तक का बैकलैश मान मापा है - जो सटीक माप वाले पुर्जों को खराब करने के लिए पर्याप्त से अधिक है। इसीलिए मैं महत्वपूर्ण कार्यों में क्लाइम्ब मिलिंग का उपयोग करने से पहले हमेशा बैकलैश क्षतिपूर्ति की जाँच करता हूँ।
निष्कर्ष
क्लाइम्ब मिलिंग और कन्वेंशनल मिलिंग एक दूसरे से बेहतर या बदतर नहीं हैं। ये दो अलग-अलग मिलिंग रणनीतियाँ हैं जिनका चयन मशीन की कठोरता, बैकलैश नियंत्रण, सामग्री के प्रकार, मशीनिंग चरण, सतह की गुणवत्ता की आवश्यकता और सहनशीलता लक्ष्य के अनुसार किया जाना चाहिए। क्लाइम्ब मिलिंग आधुनिक कठोर सीएनसी मशीनों, फिनिशिंग पास, हाई-स्पीड मशीनिंग और उन पुर्जों के लिए अधिक उपयुक्त है जिन्हें बेहतर सतह गुणवत्ता और टूल लाइफ की आवश्यकता होती है। कन्वेंशनल मिलिंग पुरानी मशीनों, रफिंग कार्यों, अस्थिर ब्लैंक और उन स्थितियों के लिए अधिक उपयुक्त है जहाँ अंतिम सतह की गुणवत्ता की तुलना में कटिंग स्थिरता अधिक महत्वपूर्ण होती है।
TiRapid में , हम कस्टम धातु और प्लास्टिक घटकों के लिए सटीक CNC मशीनिंग सेवाएं प्रदान करते हैं। यदि आपके प्रोजेक्ट में मिलिंग, टर्निंग, ड्रिलिंग, बोरिंग, थ्रेडिंग, सरफेस फिनिशिंग या टाइट-टॉलरेंस CNC मशीनिंग की आवश्यकता है, तो हमारी इंजीनियरिंग टीम विश्वसनीय पार्ट गुणवत्ता और कुशल विनिर्माण को सुनिश्चित करने के लिए सामग्री व्यवहार, मशीनिंग विधि, फिक्स्चर स्थिरता, टॉलरेंस नियंत्रण और उत्पादन व्यवहार्यता की समीक्षा करने में आपकी सहायता कर सकती है।
















