
Is próiseas déantúsaíochta dealaitheach clasaiceach é casadh CNC. Trí rothlú an phíosa oibre ar luas ard agus an uirlis ghearrtha a úsáid chun ábhar breise a bhaint de dhromchla an phíosa oibre, is féidir leis an táirge a chruth, a thrastomhas agus a mhéid idéalach a bhaint amach sa deireadh. Ag tarraingt ar mo thaithí oibre, míneoidh mé duit conas a oibríonn casadh CNC, na meaisíní atá i gceist, príomhoibríochtaí, breithnithe dearaidh, agus níos mó.
Cad is brí le casadh CNC
Seasann CNC do Rialú Uimhriúil Ríomhaireachta, córas a uathoibríonn gluaiseachtaí uirlisí meaisín le cruinneas thar na bearta ag baint úsáide as treoracha digiteacha réamhchláraithe. Nuair a thagraím do Chasadh CNC, táim ag caint go sonrach faoin bpróiseas ina sníomhann deil an t-amhábhar (sorcóireach de ghnáth) agus uirlis ghearrtha sheasta, faoi stiúir clár CNC, á shnoí sa chruth atá ag teastáil.
Cad is casadh CNC ann? I mo chuid oibríochtaí laethúla, úsáidim an próiseas seo chun comhpháirteanna ardchruinneas cosúil le seaftaí, toirchis, agus páirteanna snáithithe saincheaptha a tháirgeadh. Rialaíonn an ríomhaire gach ais ghluaiseachta, ráta beathaithe, luas an fhearsaid, agus cosán uirlisí. Cláraím lamháltais chomh daingean le ±0.01 mm go rialta, rud atá riachtanach d'fheidhmchláir i dtionscail aeraspáis, leighis, agus feithicleach ina bhfuil feistiú agus comhsheasmhacht tábhachtach. Ní hamháin go bhfuil casadh CNC faoi mhúnlú miotail - baineann sé le comhsheasmhacht uathoibrithe, cáilíocht in-athdhéanta, agus éifeachtúlacht ard táirgthe.
Conas a Oibríonn CNC Turning
Nuair a fhiafraíonn cliaint conas a oibríonn deil CNC, míním é mar seo:
Ar dtús, cuirtear barra sorcóireach - alúmanam, cruach nó práis de ghnáth - isteach i gcluasán an deil, agus daingnítear go docht é. Rothlaíonn an fhearsaid an píosa oibre ag luasanna suas le 4,000 RPM, ag brath ar an ábhar agus an bailchríoch dromchla atá ag teastáil.
Ansin, bogann uirlis ghearrtha sheasta — réamhchláraithe trí chód-G — go beacht feadh na n-aiseanna X agus Z. Rialaíonn na cosáin uirlisí cláraithe seo an ráta beathaithe (de ghnáth 0.05–0.3 mm/rev) agus an doimhneacht gearrtha, rud a chinntíonn geoiméadracht chruinn.
I dtéarmaí simplí, luchtaím barra sorcóireach isteach sa deil, socraím an clár, agus gearrann an meaisín an cruth go beacht - bíodh sé ina sorcóir shimplí nó ina seafta snáithithe casta.
Príomhdhifríochtaí FMuilleoireacht CNC
Is é seo an príomhdhifríocht i mo thaithí féin: rothlaíonn deileadh CNC an píosa oibre, agus rothlaíonn muilleoireacht CNC an uirlis ghearrtha. Nuair a mheaisíním páirteanna sorcóireacha nó cruinne cosúil le seaftaí nó toir, is é deileadh mo rogha féin. Tá sé níos tapúla agus níos cruinne do chruthanna den sórt sin.
Is fearr muilleoireacht, áfach, le haghaidh dromchlaí cothroma, pócaí, nó comhrianta casta 3T. Ceadaíonn sé gluaiseacht il-aiseach (suas le 5 ais), rud a úsáidim nuair a bhíonn il-aghaidheanna ag cuid nó nuair a bhíonn gearrthacha uilleacha ag teastáil.
I gcás páirteanna cruinne ardtoirte, bíonn an deil níos éifeachtaí—rinne mé poist a shroich 500 cuid/uair an chloig ar dheileanna de chineál na hEilvéise. Ach i gcás próifílí casta, tá muilleoireacht fós ríthábhachtach. Sábhálann an próiseas ceart am agus costas uirlisí araon.
próiseas agus Sreabhadh Oibre
Tosaíonn mo shreabhadh oibre deilidh CNC le samhaltú CAD agus cláreoireacht G-chód, atá optamaithe trí CAM. Déanaim calabrú ar uirlisí, rithim tástálacha tirime, agus seiceálaim socrú an chuck. Le linn meaisínithe, déanaim monatóireacht ar chatter. Úsáideann cigireacht deiridh calipers, micriméadair, agus CMManna. I gcás aeraspáis, fíoraím lamháltais ±0.005 mm agus bailchríoch Ra ≤ 0.4 μm.
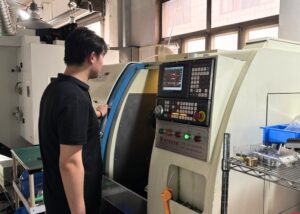
Dearadh CAD & Cláreagrú G-Chóid
Tosaím trí dhearadh i CAD. Ansin déanaim an dearadh sin a thiontú ina chód G, a insíonn don deil conas bogadh. Déanann na bogearraí CAM a úsáidim luas gearrtha, athruithe uirlisí, agus cosáin uirlisí a bharrfheabhsú chun am timthrialla a íoslaghdú.
Socrú Deil CNC
Ansin cuirim na huirlisí cearta sa túr agus cinntím go gcoinníonn an chuck an t-ábhar go daingean. Áirítear leis an socrú ceart calabrú uirlisí agus ritheanna tirime chun aon imbhuailtí nó earráidí a sheachaint le linn an ghearradh iarbhír.
Luchtú Ábhar AForghníomhú na Cosán Uirlisí
Nuair a bheidh an clár fíoraithe, luchtaím an barra amh agus ligim don deil rith. Ritheann an cosán uirlisí de réir an chóid G—gearradh, druileáil, nó snáithiú. Le linn an phróisis ar fad, déanaim monatóireacht i gcónaí ar chreathadh nó ar chaint chun cáilíocht an dromchla a choinneáil.
Rialú Cáilíochta ACigireacht Chuid Deiridh
Tar éis meaisínithe, úsáidim micriméadair, calipers, agus CMManna chun toisí criticiúla a iniúchadh. Déantar bailchríoch dromchla a sheiceáil go amhairc agus trí thástálacha Ra. I gcás páirteanna aeraspáis a bhfuil lamháltas daingean acu, bíonn tábhacht le gach micrón.
Oibríochtaí Casadh CNC
Áirítear le deileadh CNC oibríochtaí inmheánacha agus seachtracha éagsúla. Déanaim deileadh, aghaidhiú, deighilt agus grooving le cruinneas ±0.01 mm. Go hinmheánach, druileáilim, tollaim, reamaím, snáithím agus cnagaim go cruinneas ±0.02 mm. Cumasaíonn deileadh taper agus céimnithe meaisínithe éifeachtach seaftaí agus cóin chasta. Cinntíonn na cumais seo seachadadh comhsheasmhach geoiméadrachtaí caighdeánacha agus saincheaptha araon ar fud na dtionscal.
Oibríochtaí Seachtracha: Casadh, Aghaidh a thabhairt, Deighilt, Grooving, Casadh Crua
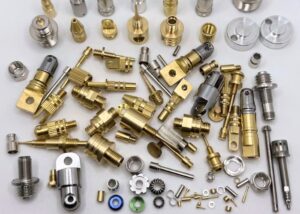
Casadh : Is é casadh an phríomh-mhodh a úsáidim chun trastomhas seachtrach páirteanna rothlacha a laghdú. Tá sé iontach maith chun seaftaí, toir agus fáinní beachtais a tháirgeadh, agus de ghnáth baintear amach lamháltais thoisí laistigh de ±0.01 mm.
Aghaidh a thabhairt : Is é aghaidh a thabhairt an oibríocht is fearr liom chun dromchla tagartha cothrom, glan a chruthú ag deireadh na coda. De ghnáth déanaim é seo ar dtús chun ingearach a chinntiú agus an stoc a ullmhú le haghaidh oibríochtaí ina dhiaidh sin.
Scaradh : Úsáidtear scaradh, nó Gearradh-Amach, chun comhpháirteanna críochnaithe a dheighilt ón stoc barra. Rialaím an ráta beatha agus geoiméadracht an lann go cúramach chun burrs nó diall a chosc le linn scaradh.
Grádú : Cuireann grádú ar mo chumas cuasanna a chruthú ar nós gráinní fáinne-O nó fáinní snap-fáinne. Mar shampla, tá gráinní meaisínithe agam chomh caol le 1.5 mm le haghaidh fáinní coinneála i gcomhpháirteanna hiodrálacha.
Casadh crua : Athraíonn an cluiche an casadh crua. Ligeann sé dom cruach chruaite (suas le 60 HRC) a mheaisíniú gan aistriú go meilt. Laghdaíonn sé seo an t-am luaidhe agus costas uirlisí, go háirithe in oibríochtaí críochnaithe le haghaidh cruach uirlisí nó páirteanna atá frithsheasmhach in aghaidh caitheamh.
Oibríochtaí Inmheánacha: Druileáil, Leadrán, Réamáil, Snáithiú, Cníoráil
Druileáil : Is é an druileáil mo phointe tosaigh agus gnéithe inmheánacha á gcruthú agam. Úsáidim uirlisí seasta agus beo araon, ag brath ar shocrú an mheaisín. Mar shampla, druileáilim poill lárnacha doimhne suas le 100 mm go rialta le haghaidh acastóirí agus slata snáithithe saincheaptha.
Leachtadh : Ligeann le leachtadh dom poill réamh-druileáilte a bheachtú agus a mhéadú chun lamháltais dhlútha a bhaint amach—go minic laistigh de ±0.01–0.02 mm. Tá sé seo ríthábhachtach go háirithe i gcodanna a bhfuil imthacaí brú-oiriúnacha nó ailíniú beacht ag teastáil uathu.
Réamáil : Is é an réamáil mo chéad rogha nuair a bhíonn bailchríocha poll thar a bheith réidh agus méide cruinn ag teastáil uaim, agus de ghnáth baintear amach garbhacht dromchla síos go Ra 0.8 µm. Is gnách é i mbúisíní aeraspáis agus i muinchillí leighis.
Snáithiú : Tá an snáithiú ilúsáideach—déanaim meaisíniú ar shnáitheanna inmheánacha agus seachtracha go díreach ar an deil, i bpáirceanna méadracha, UNC, nó saincheaptha. Cinntím an luaidhe agus an fheistiú ceart trí rátaí beatha a choigeartú agus trí ionsáiteanna snáithithe tiomnaithe a úsáid.
Cníobáil : Cuireann cníobáil uigeacht fheidhmiúil leis. Tá cnaipí alúmanaim, láimhsithe cruach dhosmálta, agus fiú greamairí leighis cníobtha agam ina bhfuil rialú tadhlach ríthábhachtach. Ag brath ar an patrún - díreach, diamantach, nó bíseach - is féidir liom an brú agus próifíl an uirlis a choigeartú chun aeistéitic agus feidhmiúlacht araon a mheaitseáil.
Taper Casadh ACasadh Céim nd
Casadh barrchaolaithe : Tá casadh barrchaolaithe ríthábhachtach nuair is gá dom próifílí cónúla a mheaisíniú, amhail soic, oiriúnaitheoirí, nó bioráin bharrchaolaithe. De ghnáth socraím cosán an uirlis ag uillinn tairiseach—abair 5° nó 10°—i gcoibhneas le hais an fhearsaid. Ligeann sé seo dom aistrithe de réir a chéile a bhaint amach i dtrastomhas, le lamháltais barrchaolaithe rialaithe laistigh de ±0.05 mm thar fhaid 100 mm nó níos mó.
Casadh céimneach : Ar an láimh eile, tá casadh céimneach oiriúnach do chomhpháirteanna a bhfuil trastomhais éagsúla ag teastáil uathu feadh an ais chéanna. Is minic a úsáidim an modh seo le haghaidh seaftaí tiomána agus slata fearsaidí ina gcaithfidh imthacaí, coiléir, nó ulóga suí i suíomhanna sonracha. Cláraím gearrthacha seicheamhacha chun an trastomhas a laghdú i méaduithe beachta - de ghnáth le faid chéimeanna idir 10 mm agus 80 mm, agus athruithe trastomhais suas le ±0.02 mm ag brath ar an fheistiú atá ag teastáil.
Tá an dá mhodh riachtanach i mo shreabhadh oibre agus páirteanna meicniúla ardfheidhmiúla le riachtanais chasta toisí á dtáirgeadh agam.
cineálacha OMeaisíní Casadh CNC
Roghnaím deileanna CNC bunaithe ar mhéid na coda agus ar riachtanais na hoibre. Láimhseálann deileanna cothrománacha an chuid is mó de na codanna cruinn go héifeachtach. Cuireann deileanna ingearacha cobhsaíocht níos fearr ar fáil do chodanna troma. Tá deileanna Eilvéiseacha oiriúnach le haghaidh oibre fada, beacht. Laghdaíonn ilfhearsaidí am timthrialla do bhaisceanna móra. Ar mhaithe le solúbthacht, úsáidim ionaid chasadh le huirlisí beo, ach fós braithim ar dheileanna traidisiúnta le haghaidh ritheanna simplí nó fréamhshamhlacha.
Deileanna CNC Cothrománach
Is iad deileanna CNC cothrománacha na meaisíní is fearr liom don chuid is mó de na páirteanna sorcóireacha caighdeánacha, amhail seaftaí, muinchillí, agus toir. Ligeann a dtreoshuíomh cothrománach don domhantarraingt cabhrú le sceallóga a aslonnú, rud a laghdaíonn cur isteach uirlisí agus a fheabhsaíonn bailchríoch dromchla. Le luasanna fearsaidí a sháraíonn 3,000 rpm go minic agus cumais athraithe uirlisí tapa, is féidir liom amanna timthrialla éifeachtacha a bhaint amach fiú ar chodanna meánchasta. Buaileann na meaisíní seo cothromaíocht idir cruinneas, luas, agus éascaíocht oibríochta don chuid is mó de na ritheanna táirgthe.
Deileanna CNC Ingearach
Agus comhpháirteanna móra nó troma cosúil le tithíocht caidéil nó comhlachtaí comhlaí á meaisínithe agam, braithim ar dheileanna CNC ingearacha ar mhaithe lena gcobhsaíocht den scoth. Cuidíonn an domhantarraingt leis an bpíosa oibre a lárú agus a thacú, rud a íoslaghdaíonn diall agus creathadh. Tá an socrú seo úsáideach go háirithe do chodanna atá níos mó ná 500 mm ar trastomhas nó a mheáchan os cionn 100 kg. Mar sin féin, bíonn sé níos dúshlánaí sceallóga a asbhaint i socruithe ingearacha, mar sin cuirim sreabhadh fuaraithe rialaithe agus stadanna tréimhsiúla i bhfeidhm i gcónaí chun carnadh sceallóga a bhainistiú go héifeachtach.
Deileanna Cineál Eilvéiseach & Il-Fhearsaid
Cineál Eilvéiseach : Is iad deileanna Cineál Eilvéiseach mo rogha is fearr chun páirteanna fada, caola a tháirgeadh—amhail scriúnna cnámh nó bioráin braiteora. A bhuíochas leis an mbosca treorach, tacaítear leis an bpíosa oibre gar don uirlis ghearrtha, rud a íoslaghdaíonn an diall agus a fheabhsaíonn bailchríoch an dromchla.
Il-fhearsaid : I gcás táirgeadh ardtoirte, casaim ar mheaisíní il-fhearsaid. Le suas le 6 nó 8 fhearsaid ag obair go comhthreomhar, tá amanna timthrialla laghdaithe agam faoi bhreis is 50% i dtionscadail feithicleach, rud a fhágann go bhfuil siad oiriúnach do tháirgeadh mais comhpháirteanna beaga, in-athdhéanta.
Ionaid Casadh VSDeileanna CNC Traidisiúnta
Cuireann ionaid chasadh ilfheidhmeacht ar fáil—chomh maith le casadh, is féidir liom druileáil, muilleoireacht, agus fiú tapáil a dhéanamh i socrú amháin ag baint úsáide as uirlisí beo. Cuireann an comhtháthú seo feabhas ar éifeachtúlacht, go háirithe i gcás páirteanna casta.
Ar an láimh eile, bíonn deileanna CNC traidisiúnta níos simplí agus díríonn siad go hiomlán ar oibríochtaí deilithe. Braithim orthu fós le haghaidh páirteanna simplí nó rith fréamhshamhlacha ina bhfuil luas agus simplíocht socraithe níos tábhachtaí ná solúbthacht.
Comhpháirteanna Meaisín & Bogearraí
I ndealadh CNC, is iad comhpháirteanna meaisín agus bogearraí a thiomáineann cruinneas. Braithim ar an stoc ceann, an fhearsaid, agus an stoc eireaball le haghaidh tacaíochta, agus an leaba agus an carráiste ag cinntiú cobhsaíochta. Iompraíonn an túr uirlisí iolracha, agus roghnaím chucks nó coiléid bunaithe ar an gcuid. Úsáidim rialtóirí Fanuc nó Siemens, cláraím le Fusion 360, agus simplím tascanna bunúsacha ag baint úsáide as Manual Guide i nó iHMI.
Ceannstoc, Stoc Eireaball, Fearsaid, Leaba, Iompar
Ceannstoc & Fearsaid : Is é an ceannstoc príomhaonad cumhachta mo dheil CNC. Tá an phríomhfhearsaid agus an mótar ann, ag seachadadh luasanna rothlacha ó 100 suas go 4,000 RPM ag brath ar an ábhar agus ar an jab. Cinntíonn fearsaid chobhsaí comhchruinniú comhsheasmhach, rud atá ríthábhachtach nuair a bhím ag meaisíniú páirteanna beachta le lamháltais chomh daingean le ±0.01 mm.
Stoc eireaball : Agus mé ag obair ar seaftaí fada nó ar chomhpháirteanna caola, úsáidim an stoc eireaball. Tacaíonn sé le foirceann saor an pháirte agus laghdaíonn sé an diall faoi fhórsaí gearrtha. Tá sé seo thar a bheith tábhachtach do pháirteanna atá os cionn 200 mm ar fhad, áit a bhféadfadh fiú lúbadh beag difear a dhéanamh do chruinneas tríthoiseach.
Leaba : Soláthraíonn an leaba bunús struchtúrach an deil. Déanaim seiceáil ar cháilíocht agus ar dhianacht an réitigh, toisc go laghdaíonn leaba chobhsaí creathadh. Mar shampla, in oibríochtaí críochnaithe ardluais, is féidir le creathadh iomarcach garbhúlacht an dromchla a mhéadú thar 3.2 μm Ra - rud nach bhfuil inghlactha ag go leor de mo chliaint aeraspáis.
Carráiste : Tá an túr uirlis sa charráiste agus taistealaíonn sé feadh na n-aiseanna X agus Z. Tá sé freagrach as an uirlis a sheachadadh chuig an suíomh cláraithe cruinn. Déanaim iniúchadh rialta ar a threoracha líneacha agus ar a scriúnna liathróide lena chinntiú go gcoinním in-athdhéantacht laistigh de ±0.005 mm thar ritheanna táirgthe fada.
Túiréad Uirlise, Chuck & Collet
Túirín : Is sa túirín a shuiteálann mé na huirlisí go léir a theastaíonn le haghaidh timthriall meaisínithe. Ar mo thúirín 12 stáisiún, réamh-luchtaím gach rud ó uirlisí deilte go dtí iontrálacha snáithithe. Ligeann an socrú seo dom oibríochtaí casta ilchéime a uathoibriú gan idirghabháil láimhe. De ghnáth bíonn am innéacsú uirlisí faoi bhun 0.5 soicind, rud a choinníonn am timthrialla éifeachtach i ritheanna ardtoirte.
Clúdach : I gcás píosaí oibre sorcóireacha caighdeánacha os cionn 12 mm ar trastomhas, úsáidim clúdach hiodrálach 3-ghiall. Cuireann sé fórsa teanntála láidir agus athruithe tapa ar fáil. De ghnáth bíonn an cruinneas laistigh de 0.03 mm TIR, atá oiriúnach don chuid is mó de na feidhmeanna ginearálta.
Coiléid : Nuair a dhéanaim meaisínithe ar chodanna beaga nó ardchruinneas—go háirithe faoi 10 mm OD—athraím chuig córas coiléid. Soláthraíonn coiléid rialú comhchruinnithe níos fearr, go minic laistigh de 0.01 mm. Braithim ar an socrú seo agus comhpháirteanna nó páirteanna leighis á ndéanamh agam a bhfuil lamháltais thar a bheith daingean ag teastáil uathu ar fud baisceanna fada.
Painéal Rialaithe & Bogearraí CNC
Painéal Rialaithe CNC: Oibrím go príomha le córais rialaithe Fanuc agus Siemens, a bhfuil an-tóir orthu i ndeileadh CNC tionsclaíoch. Ligeann na painéil seo dom cód-G a uaslódáil agus a chur in eagar, rátaí beathaithe a choigeartú, agus monatóireacht a dhéanamh ar thimthriallta meaisínithe fíor-ama. Mar shampla, is féidir liom luas an fhearsaid nó fritháireamh uirlisí a mhionchoigeartú i lár an rith gan an táirgeadh a stopadh - rud atá ríthábhachtach agus lamháltais ±0.01 mm á gcothabháil.
Cláreagrú G-chóid: Is é G-chód teanga an mheaisín. Scríobhaim agus optamaím é chun gach gluaiseacht a stiúradh—aiseanna X, Z, RPM an fhearsaid, agus orduithe athraithe uirlisí. Cinntíonn sé go bhfuil gach pas comhsheasmhach, rud atá riachtanach le haghaidh olltáirgeadh.
Comhtháthú Bogearraí CAM: I gcás páirteanna casta nó próifílí 3T, braithim ar Fusion 360 nó Mastercam chun cosáin uirlisí cruinne a ghiniúint. Déanann na hardáin seo mo dhearthaí CAD a thiontú ina dtreoracha meaisínithe glana, saor ó imbhuailtí. Ar phoist il-oibríochta, laghdaíonn úsáid CAM an t-am socraithe níos mó ná 30% agus feabhsaíonn sé in-athdhéantacht trasna bhaisceanna.
Treoir Lámhleabhair i & iHMI (ardleibhéil)
Treoir Lámhleabhar i (Fanuc): Is minic a úsáidim Treoir Lámhleabhar i agus mé ag obair ar chodanna níos simplí nó ag traenáil oibreoirí nua. Is comhéadan ríomhchlárúcháin comhrá é a ligeann dom timthriallta deilge a chruthú gan cód G iomlán a scríobh. Mar shampla, is féidir liom oibríocht aghaidhe agus deilge a chlárú trí thoisí agus paraiméadair a ionchur amháin—ag laghdú am ullmhúcháin timthriallta suas le 40% le haghaidh poist chaighdeánacha.
IHMI (Comhéadan Cliste Daonna-Meaisín):
Comhtháthaíonn an córas iHMI léirshamhlú, foláirimh chothabhála, agus monatóireacht táirgeachta in aon phainéal cliste amháin. Úsáidim é chun ualach fearsaidí, am timthrialla, agus caitheamh uirlisí a rianú i bhfíor-am. Ar ritheanna táirgeachta níos faide, cuidíonn sé seo liom am neamhfhónaimh a chosc trí chothabháil réamhinsinteach a sceidealú sula dtagann fadhbanna chun cinn.
Leis na rialuithe ardleibhéil seo, is féidir liom fréamhshamáirí agus poist ghearrthréimhseacha a shruthlíniú. Is féidir le hoibreoirí nach bhfuil chomh taithí acu cláir pháirte bunúsacha a láimhseáil ag baint úsáide as teimpléid nó timthriallta treoraithe. Laghdaíonn sé sin earráid an oibreora agus giorraíonn sé an cuar foghlama go suntasach.
Paraiméadair Casadh & Uirlisí
I ndealadh CNC, déanaim trí pharaiméadar lárnacha a mhionchoigeartú—ráta beathaithe, luas gearrtha, agus doimhneacht gearrtha—bunaithe ar riachtanais ábhair agus bailchríoch dromchla. Mar shampla, gearraim alúmanam ag 300 m/nóim agus cruach ag 100 m/nóim. Úsáidim barraí tollta, uirlisí grooving, gearrthóirí snáithe, agus uirlisí knurling chun cruinneas a bhaint amach. Bíonn tionchar díreach ag gach uirlis agus socrú ar am timthrialla, lamháltas (±0.01 mm), agus garbhúlacht dromchla (Ra < 0.4 μm), mar sin déanaim iad a choigeartú go cúramach ar mhaithe le héifeachtúlacht agus cruinneas.
Ráta Beathú, Luas Gearrtha, Doimhneacht Gearrtha
Ráta Beathú (mm/rev): I gcás cruach, úsáidim 0.1–0.3 mm/rev de ghnáth. I gcás plaistigh, suas le 0.5 mm/rev. Feabhsaíonn beatha níos airde an ráta bainte ábhair ach is féidir leis dochar a dhéanamh don bailchríoch dromchla.
Luas Gearrtha (m/nóim): Athraíonn sé de réir an ábhair. Mar shampla, d'fhéadfaí alúmanam a ghearradh ag 200–400 m/nóim, agus d'fhéadfaí cruach dhosmálta a ghearradh ag 60–120 m/nóim.
Doimhneacht Gearrtha (mm): D’fhéadfadh 1–3 mm a bheith i gceist le haghaidh garbh-obair, agus tá gearrthacha críochnaithe faoi bhun 0.5 mm. Déanaim iad seo a choigeartú chun creathadh uirlisí nó fadhbanna teirmeacha a chosc.
Cineálacha Uirlisí: Barraí Leadránacha, Uirlisí Grooving, Gearrthóirí Snáithe, Uirlisí Knurling
Barraí Leadránacha: Chun bailchríoch inmheánach a dhéanamh, braithim ar bharraí cairbíde atá taisithe ag creathadh.
Uirlisí Grooving: Roghnaím leithead iontrála bunaithe ar dhoimhneacht groove, is é iontráil 3 mm ar leithead an caighdeán le haghaidh grooves fáinne coinneála.
Gearrthóirí Snáithe: I gcás snáitheanna méadracha ISO, úsáidim uirlisí snáithe innéacsaithe agus fíoraím le tomhasairí páirce.
Uirlisí Cnurlála: Tá cineál foirme agus cineál gearrtha ann, is fearr liom cineál gearrtha le haghaidh patrúin diamant glana i bprás agus in alúmanam.
Ábhair Oiriúnacha Fnó Casadh CNC
Sainmhíníonn rogha ábhair cruinneas agus éifeachtúlacht. Tá alúmanam, tíotáiniam, Inconel, ABS, agus PEEK meaisínithe agam. Tacaíonn alúmanam le gearradh tapa, ach teastaíonn rialú teirmeach agus uirlisí speisialta ó mhiotail agus plaistigh níos deacra. Éilíonn gach ceann acu luasanna agus fuarú saincheaptha chun lamháltais ±0.01–0.03 mm a choinneáil. Miotail: Alúmanam, Cruach, Prás, Tíotáiniam
| Cineál ábhar | Gráid Samplacha | Saintréithe Meaisínithe | Feidhmchláir tipiciúla |
| Alúmanam | 6061, 7075 | Gearradh ardluais (300+ m/nóim), meaisínithe den scoth | Lúibíní aeraspáis, imfhálú |
| Steel | 1018, 4140, SS304 | Láidir, éilíonn sé luasanna laghdaithe agus fuaraitheoir chun uirlisí a chosaint | Páirteanna struchtúracha, uirlisí |
| Prás | C360 | Frithchuimilt an-íseal, baint sceallóga glan | Feistis, nascóirí leictreacha |
| tíotáiniam | Ti-6Al-4V | Uirlisí diana, teasdhíonacha, beatha íseal agus brataithe ag teastáil | Comhpháirteanna aeraspáis agus leighis |
| Plaistigh | ABS | Meaisínithe ag RPM íseal chun leá a sheachaint | Imfhálú fréamhshamhlacha |
| Níolón (PA6, PA66) | Lúbaíonn go héasca; teastaíonn rialú teasa agus glanadh sceallóga uaidh | Giaranna, bushings | |
| pEEK | Lamháltais ±0.03 mm, cobhsaíocht theirmeach den scoth | Inslitheoirí aeraspáis | |
| Comhchodanna & Cóimhiotail | G10, Inconel | Éilíonn siad uirlisí atá brataithe le diamant; athraítear uirlisí go minic mar gheall ar chaitheamh | Páirteanna ardteochta nó ard-neart |
Iarratais Aceantair In Varrach Industries
Cuirtear deileadh CNC i bhfeidhm ar fud tionscail—ó scriúnna cnámh leighis go nascóirí aeraspáis. Tá sé ríthábhachtach freisin san earnáil feithicleach, fuinnimh agus leictreonaic. Seachadaim páirteanna ardchruinneas a chomhlíonann caighdeáin dhiana feidhmíochta agus ábhar.
| Tionscal | Páirteanna Coitianta Meaisínithe | Roghanna Ábhar | Riachtanais Theicniúla & Nótaí |
| Feithicleach | Aiseanna, toirchis, comhpháirteanna innill | Cruach carbóin, cóimhiotail alúmanaim | Comhsheasmhacht ardtoirte, éifeachtúlacht costais, lamháltas ±0.02 mm |
| Aerospace | Bioráin fearas tuirlingthe, páirteanna gníomhaitheora, dúntóirí | Tíotáiniam, alúmanam 7075 | Éadrom, neart ard, teastaíonn deimhnithe agus QC uaidh |
| Leighis | Ionchlannáin ortaipéideacha, tacaí fiaclóireachta, uirlisí | Cruach dhosmálta 17-4PH, PEEK | Críochnú dromchla faoi bhun Ra 0.8 μm, bith-chomhoiriúnacht |
| Leictreonaic | Bioráin nascóirí, sciatha RF, spásairí snáithithe | Prás, alúmanam | Is minic a chomhcheanglaíonn sé snáithiú agus sliotánú i dtimthriall amháin |
| Trealamh Tionscail | Comhlachtaí comhla, seaftaí, páirteanna cúplála | Cruach cruaite, cruach chóimhiotail | Casadh crua tar éis cóireála teasa le haghaidh friotaíocht caitheamh |
buntáistí ATeorainneacha De Chasadh CNC
Cuireann deileadh CNC cruinneas ard (±0.01 mm), táirgeadh tapa - suas le 60% níos tapúla ná modhanna láimhe - agus sábháilteacht den scoth ar fáil. Mar sin féin, tá sé teoranta do chodanna rothlacha agus is féidir go mbeadh sé costasach le haghaidh poist ísealtoirte mar gheall ar riachtanais thusála casta.
| Catagóir | Gné | Mionsonraí |
| buntáistí | Cruinneas | Bainim amach lamháltais ±0.01 mm go rialta agus coinním comhsheasmhacht os cionn 1,000+ cuid le monatóireacht ar chaitheamh uirlisí. |
| luas | I gcomparáid le deileanna láimhe, laghdaíonn deil CNC an t-am táirgthe faoi 40–60%. | |
| Sábháilteacht | Fanann oibreoirí glan ó chriosanna gearrtha; cuireann idirghlasálacha ionsuite cosc ar thimpistí. | |
| Teorainneacha | Srianta Céimseata | Ós rud é go gcaithfidh an píosa oibre rothlú, níl cruthanna neamhrialta (m.sh., plátaí cothroma) oiriúnach—is fearr muilleoireacht ina ionad. |
| Costas Socraithe | D’fhéadfadh poist ísealmhéide le socruithe uirlisí casta a bheith costasach; bhí $300 ag teastáil le haghaidh fáinne snáithe fréamhshamhail amháin le haghaidh socraithe. |
Cúrsaí Dearaidh
I ngach tionscadal deil CNC a láimhseálaim, tosaíonn an rath le dearadh cúramach. Ní féidir fiú leis an meaisín is úire páirteanna droch-innealtóireachta a chúiteamh. Seo a leanas príomhghnéithe a mheasaim i gcónaí sula ndéanaim luachan nó clársceidealú.
Geoiméadrachtaí Páirteanna Oiriúnacha
Siméadracht rothlach: Tá deileadh CNC oiriúnach do chruthanna sorcóireacha, cónúla agus snáithithe. Mar shampla, is samplaí clasaiceacha iad seaftaí, buicéid agus flangaí.
Seachain gnéithe cearnacha: Is fearr dromchlaí cothroma nó coirnéil chearnógacha a oireann le haghaidh muilleoireachta. Más gá, comhtháthaím próisis thánaisteacha.
Rochtain ar uirlisí: Is féidir le roic fhada nó cuasanna doimhne gliogar nó diall uirlisí a chur faoi deara.
Caoinfhulaingt Aagus Críochnú Dromchla
Caoinfhulaingt: Oibrím de réir ISO 2768-mK le haghaidh deileadh ginearálta. I gcás páirteanna beachtais, is é ±0.01 mm an caighdeán, ach rinne mé ±0.005 mm i dtimpeallachtaí rialaithe.
Críochnú Dromchla: Is é Ra 1.6 μm bailchríoch tipiciúil deilte, ach is féidir liom Ra 0.4 μm nó níos fearr a bhaint amach leis na hiontrálacha agus na luasanna cearta. Is minic a bhíonn gá le snasú ar chodanna míochaine agus optúla tar éis deilithe.
Earráidí Dearaidh Choitianta
Déanann gearrthacha faoisimh gan claiseanna faoisimh dodhéanta scaradh.
Cuireann lamháltais ró-dhian costais suas gan ghá—cosúil le ±0.005 mm a iarraidh ar spásaire plaisteach.
Méadaíonn coirnéil ghéara caitheamh uirlisí, molaim i gcónaí chamfers nó ga.
Tionchar CNC VS Modhanna Eile
Nuair a threoraím cliaint maidir le roghnú próisis, déanaim comparáid idir casadh CNC agus muilleoireacht, réitigh, múnlú agus meilt. Sármhaith casadh i bpáirteanna sorcóireacha agus i dtáirgeadh ardluais, agus oireann muilleoireacht do chruthanna casta. I gcás baisceanna móra plaisteacha, is fearr múnlú insteallta , agus i gcás lamháltais dhlútha, is fearr casadh móide meilt. Is minic a chomhcheanglaím casadh le muilleoireacht chun cruinneas agus éifeachtúlacht a chothromú.
Comparáid Wle Muilleoireacht CNC
Rothlaíonn deileadh CNC an píosa oibre, agus rothlaíonn muilleoireacht an uirlis ghearrtha timpeall ar chuid atá ina stad. Is fearr liom deileadh le haghaidh táirgeadh ardluais páirteanna siméadracha cosúil le seaftaí, slata agus feadáin - go háirithe nuair a bhíonn lamháltais laistigh de ±0.01 mm ag teastáil. I gcás comhpháirteanna a bhfuil pócaí casta nó gnéithe neamh-sorcóireacha acu, cuireann muilleoireacht solúbthacht níos mó ar fáil.
I gcás amháin le déanaí, bhí cuid sorcóireach le sliotáin muilleáilte cliathánacha ag teastáil ó chliant. Chomhcheangail mé deileadh CNC le muilleoireacht 3-ais, rud a laghdaigh an t-am timthrialla faoi 30% agus a chinntigh cruinneas tríthoiseach ag an am céanna.
Roghanna eile: Réitigh, Múnlú Insteallta, Meilt
Réitigh: Is fearr le haghaidh páirteanna ardtoirte nach bhfuil lamháltais dhian ríthábhachtach iontu. Tá páirteanna casta curtha in ionad réitigh le haghaidh cruinneas níos fearr.
Múnlú Insteallta: Sármhaith le haghaidh páirteanna plaisteacha os cionn 5,000 ríomhaire. I gcás aon rud níos ísle, tá casadh CNC níos cost-éifeachtaí.
Meilt: Úsáidtear é tar éis casadh le haghaidh bailchríocha thar a bheith beachta faoi bhun Ra 0.4 μm, cosúil le seaftaí cruaite.
Gnéithe Costais agus Táirgiúlachta
Nuair a dhéanaim meastóireacht ar chostais deileadh CNC, déanaim cothromaíocht idir rátaí meaisín ($30–$100/uair), costais uirlisí ($10–$50 in aghaidh an iontrála), agus amanna timthriallta. Féadfaidh cuid shimplí 2–3 nóiméad a thógáil, ach le meaisíní optamaithe nó il-fhearsaid, dúblaítear an t-aschur. I gcás 500 cuid alúmanaim, laghdaigh mé costas aonaid níos mó ná 40% trí bheathú barraí agus coigeartuithe ar chosán uirlisí. Feabhsaíonn baisceáil i gcónaí ROI.
Costas Meaisín & Uirlisí
Ráta in aghaidh na huaire don mheaisín: Athraíonn sé idir $30 agus $100 san uair ag brath ar an gcineál meaisín agus ar shaineolas an oibreora.
Costais uirlisí: Is féidir le hionchuir charbíde costas $10–$50 an ceann a ghearradh. Cuireann uirlisí speisialaithe le haghaidh snáithithe nó cníollú go mór le hobair íseal-toirte.
Am Timthriall & Toirt
Tógann sé 2–3 nóiméad chun buicéad práis tipiciúil (Ø30 × 20 mm) a chríochnú. Le deileanna il-fhearsaid, is féidir liom é sin a laghdú faoi leath.
Tugann táirgeadh ardtoirte (1,000+ ríomhaire) údar maith le costais daingneáin agus uirlisí. I gcás toirteanna ísle, déanaim socruithe a shimpliú chun dramhaíl a sheachaint.
Breithnithe ROI
I gcás sraith de 500 tithíocht alúmanaim deilte, laghdaíomar costas aonaid ó $6.50 go $3.80 trí chonairí uirlisí a bharrfheabhsú agus trí bheathú barraí a úsáid.
Molaim i gcónaí orduithe a dhéanamh i mbaisceanna nuair is féidir chun am socraithe agus infheistíocht in uirlisí a laghdú.
Sábháilteacht, Cothabháil & Inbhuanaitheacht
Tugann mé tús áite do shábháilteacht oibreoirí le nósanna imeachta LOTO, iompróirí sceallóga, agus braiteadh briste uirlisí. Tá cothabháil rialta - laethúil, seachtainiúil, agus míosúil - ríthábhachtach chun creathadh agus cailliúint cruinnis a chosc. Ó thaobh an chomhshaoil de, úsáidim fuaraitheoirí in-bhithmhillte, bailitheoirí ceo, agus athchúrsáilim sceallóga miotail cosúil le alúmanam, ag ailíniú oibríochtaí deilge CNC le spriocanna inbhuanaitheachta nua-aimseartha.
Dea-Chleachtais & Sábháilteacht Oibreoirí
Cinntím go leanann gach oibreoir prótacail glasála/clibeála (LOTO) .
Úsáidimid iompróirí sceallóga uathoibríocha chun gortuithe láimhseála a sheachaint.
Cuireann córais rialta braite briste uirlisí cosc ar thimpistí de bharr iontrálacha ag eitilt.
Cothabháil Gnáthaimh
Gach lá: Glan sceallóga, seiceáil leibhéil sreabhán.
Seachtainiúil: Cigireacht a dhéanamh ar chriosanna an fhearsaid, ailíniú na dtúr a sheiceáil.
Míosúil: Calabraigh an tóireadóir uirlis, seiceáil an t-aisiompú.
Is cúis le creathadh, cailliúint cruinnis agus am neamhghníomhach costasach faillí i gcothabháil.
Breithnithe Comhshaoil
Úsáidimid fuaraitheoirí intuaslagtha in uisce atá in-bhithmhillte agus atá sábháilte le diúscairt le scagadh ceart.
Tá bailitheoirí ceo agus córais athchúrsála sceallóga feistithe inár meaisíní—bailítear sceallóga alúmanaim agus díoltar iad ar ais le soláthraithe.
Conas a To Roghnaigh TSeirbhís Casadh CNC Ceart
Agus mé ag cabhrú le cliaint comhpháirtí deil CNC a roghnú, dírím ar níos mó ná cáilíocht na gcodanna. Treoraím iad chun cumais theicniúla a mheas, deimhnithe cosúil le ISO 9001 nó AS9100 a fhíorú, agus amanna luaidhe a mheas le haghaidh cainníochtaí éagsúla. Ciallaíonn roghnú an tsoláthraí cheart cruinneas, iontaofacht agus seachadadh comhsheasmhach ar scála mór a chinntiú.
Critéir Meastóireachta
Cumas teicniúil: An féidir leis an siopa freastal ar lamháltais, bailchríoch dromchla, agus riachtanais ábhartha?
Deimhniúcháin: I gcás aeraspáis nó leighis, ní féidir teacht ar chomhaontú faoi ISO 9001 ná AS9100.
Amanna luaidhe: Fiafraigh faoin am socraithe agus an meán-am slánúcháin le haghaidh 100, 500, agus 1000 cuid.
Ceisteanna Coitianta
Cad is post deil CNC ann?
Is éard atá i gceist le post deil CNC ná páirteanna sorcóireacha a mheaisíniú ag baint úsáide as deil atá rialaithe ag cód-G. Cláraím an cosán uirlisí, socraím rátaí beathaithe (m.sh., 0.2 mm/rev), agus déanaim monatóireacht ar lamháltais—de ghnáth laistigh de ±0.01 mm. Tá sé oiriúnach do seaftaí, do bhuicéid, agus do pháirteanna snáithithe i méideanna meánacha go hard.
Cad é an difríocht idir muilleoireacht CNC agus casadh CNC?
Is sa ghluaiseacht atá an príomhdhifríocht: rothlaíonn deileadh CNC an píosa oibre agus an uirlis fós i ngníomh, rothlaíonn muilleoireacht CNC an uirlis timpeall ar chuid sheasta. Úsáidim deileadh le haghaidh páirteanna cruinne cosúil le bioráin nó seaftaí, agus oireann muilleoireacht do gheoiméadrachtaí cothroma nó casta le rialú il-aiseach.
Cad iad na buntáistí a bhaineann le casadh CNC?
Cuireann deileadh CNC cruinneas, luas agus in-athdhéantacht ard ar fáil. Is féidir leis lamháltais ±0.01 mm agus bailchríocha dromchla faoi bhun Ra 0.4 µm a bhaint amach. Tá sé thar a bheith éifeachtach le haghaidh páirteanna sorcóireacha agus táirgeadh ardtoirte. Laghdaíonn uathoibriú saothair, agus is féidir amanna timthrialla a bheith faoi bhun 30 soicind in aghaidh na coda i socruithe optamaithe.
Cé mhéad cineál casadh CNC atá ann?
Tá roinnt cineálacha deil CNC a úsáidim go coitianta: deileanna cothrománacha caighdeánacha, deileanna ingearacha le haghaidh páirteanna troma, deileanna de chineál na hEilvéise le haghaidh comhpháirteanna fada, beachta, agus meaisíní il-fhearsaid le haghaidh olltáirgeadh. Freastalaíonn gach cineál ar riachtanais shonracha, ag brath ar gheoiméadracht na páirte, ar an lamháltas (±0.01 mm go minic), agus ar an toirt.
Cé chomh cruinn is atá meaisín rothlaithe CNC?
Tá meaisíní deilte CNC an-chruinn. I mo thionscadail, baintear amach lamháltais de ±0.01 mm go rialta, agus i gcás páirteanna ardchruinnis cosúil le seaftaí nó toir, is féidir liom é sin a theannadh go ±0.005 mm. Braitheann cruinneas ar riocht an mheaisín, ar uirlisí, agus ar chobhsaíocht ábhair.
Cad é feidhm beathaithe CNC ar phróiseas deilge?
I ndealadh CNC, rialaíonn an fheidhm beathaithe cé chomh tapa agus a théann an uirlis ar aghaidh in aghaidh réabhlóid an fhearsaid. De ghnáth socraím é idir 0.1–0.3 mm/réabhlóid do mhiotail, ag brath ar chríochnú dromchla agus cineál ábhair. Cuidíonn rátaí beathaithe beachta le cothromaíocht a bhaint idir saol uirlis, cáilíocht dromchla, agus éifeachtúlacht bainte ábhair.
Conclúid
Is bunchloch den déantúsaíocht bheachtais í casadh CNC—go háirithe nuair is tábhachtaí éifeachtúlacht, in-athdhéantacht, agus lamháltais dhian. Óna phrionsabail a shainiú go dtí nascleanúint a dhéanamh ar uirlisí, cineálacha meaisín, roghnú ábhar, agus costais fíorshaoil, threoraigh mé cliaint ar fud earnálacha na ngluaisteán, an aeraspáis, agus an leighis trí na castachtaí sa phróiseas. Cibé an bhfuil tú ag dearadh toir shimplí nó seafta céimnithe casta, tugann tuiscint ar an gcaoi a n-oibríonn casadh cinntí níos fearr, níos lú athbhreithnithe, agus ar deireadh, páirteanna níos láidre. Má tá tú ag pleanáil do chéad tionscadal eile, d'fhéadfadh gurb é casadh CNC an réiteach a choinníonn do tháirgeadh tapa, cruinn, agus inscálaithe.
















