
Qu’est-ce que le plaquage ? Types, procédés et applications
Le plaquage est un procédé de finition de surface qui consiste à déposer une fine couche de métal sur un substrat. Il est couramment utilisé pour améliorer la résistance à la corrosion, la résistance à l'usure, les performances électriques, la soudabilité ou l'aspect, sans avoir à fabriquer l'intégralité du composant à partir du matériau de revêtement.
Ce guide explique ce qu'est le plaquage, comment se déroule le processus, les principales méthodes et métaux utilisés, et comment l'épaisseur du revêtement, la préparation de surface, la géométrie et le contrôle influencent les pièces finies. Il aborde également les aspects pratiques du plaquage de composants usinés CNC de précision.
Qu'est-ce que le plaquage ?
Le placage est le procédé qui consiste à déposer une fine couche métallique sur la surface d'un autre matériau, appelé substrat. Selon l'application, la couche déposée peut assurer une protection contre la corrosion, une meilleure résistance à l'usure, une conductivité électrique accrue, une meilleure soudabilité ou encore une finition décorative.
Le substrat confère à la pièce sa forme et ses propriétés structurelles principales, tandis que le revêtement modifie ses caractéristiques de surface. Par exemple, un composant en acier peut être zingué pour le protéger de la corrosion, tandis qu'un contact électrique peut être cuivré, étamé, argenté ou doré afin d'améliorer ses performances électriques ou d'assemblage.
Cette approche peut s'avérer économique car seule la surface reçoit le matériau plus spécialisé. Un composant peut ainsi conserver la résistance et le coût avantageux de son matériau de base tout en acquérant des propriétés de surface spécifiques grâce à la couche de placage.
Placage vs revêtement
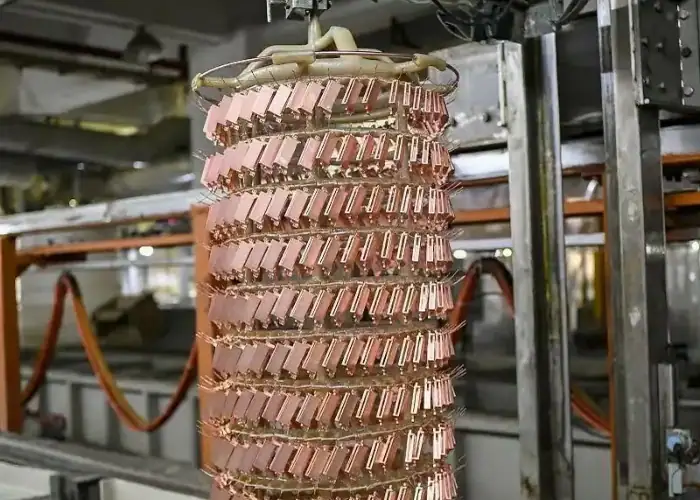
Le placage et le revêtement sont des termes apparentés, mais le revêtement est plus large.
Le terme « plaquage » désigne généralement le dépôt d'une couche métallique sur un substrat par des procédés électrochimiques, chimiques, d'immersion ou des procédés de dépôt de métaux apparentés.
Le revêtement peut comprendre des couches métalliques ainsi que de la peinture, du revêtement en poudre, des polymères, de la céramique et d'autres films protecteurs.
Pour les dessins techniques, l'utilisation de la terminologie correcte aide les fabricants à comprendre le matériau, le procédé, l'épaisseur et la méthode d'inspection requis.
Placage vs anodisation
Le plaquage consiste à déposer un autre matériau sur la surface. L'anodisation fonctionne différemment.
L'anodisation consiste à transformer électrochimiquement la surface d'un métal, le plus souvent de l'aluminium, en une couche d'oxyde contrôlée. Contrairement au nickelage ou au zingage, il ne s'agit pas d'un simple dépôt métallique.
Cette différence est importante pour les pièces usinées CNC car l'anodisation et le plaquage affectent différemment les dimensions, le comportement à la corrosion, l'apparence, les propriétés électriques et les exigences de masquage.
Pourquoi utilise-t-on le plaquage métallique ?
Le plaquage métallique permet aux ingénieurs de modifier la surface d'un composant sans en altérer la matière. La fonction recherchée détermine à la fois le métal de plaquage et le procédé.
Améliorer la résistance à la corrosion
La protection contre la corrosion est l'une des raisons les plus courantes du plaquage.
Un revêtement métallique peut faire office de barrière entre le substrat et l'humidité, l'oxygène, les produits chimiques ou d'autres environnements agressifs. Le zinc est largement utilisé pour protéger l'acier, tandis que les revêtements de nickel et de chrome peuvent également offrir une protection anticorrosion efficace pour certaines applications.
La protection requise dépend du métal de base, de l'environnement, de l'épaisseur du placage et des spécifications. Un composant décoratif d'intérieur et une pièce industrielle exposée à l'humidité ou à des produits chimiques peuvent nécessiter des systèmes de placage très différents.
Améliorer la résistance à l'usure et la dureté de surface
Certaines couches de placage sont sélectionnées pour améliorer la durabilité de la surface.
Les finitions à base de nickel et de chrome peuvent être utilisées sur les surfaces exposées au glissement, au contact ou à l'usure mécanique répétée. Elles conviennent notamment aux arbres, axes, surfaces d'outillage, composants de machines et autres zones où le matériau de base assure la résistance structurelle mais où la surface nécessite une protection supplémentaire.
Le placage modifie principalement le comportement de surface. Il n'augmente pas automatiquement la résistance de l'ensemble du composant.
Améliorer la conductivité électrique et la soudabilité
Le cuivre, l'argent, l'or et l'étain sont des matériaux de placage importants dans les applications électriques et électroniques.
Le cuivre et l'argent offrent une conductivité élevée, l'or est apprécié pour sa conductivité et sa résistance à la corrosion, et l'étain est généralement choisi lorsque la soudabilité est importante. Le CEP identifie spécifiquement la soudabilité et la conductivité électrique comme des fonctions de placage importantes.
Le plaquage s'avère ainsi utile pour les contacts, les connecteurs, les bornes, les composants électroniques et autres pièces où seule la surface nécessite des propriétés électriques particulières.
Améliorer l'apparence
Le placage peut également améliorer la qualité visuelle d'une pièce.
Le nickel, le chrome, l'or et d'autres finitions permettent de créer des surfaces brillantes, réfléchissantes, lisses ou décoratives. Pour certains produits, l'esthétique est primordiale ; pour d'autres, elle s'allie à la protection contre la corrosion ou l'usure.
Pour les pièces usinées CNC visibles, l'aspect final dépend également de la qualité de la surface usinée sous le placage.
Comment fonctionne le processus de placage ?
Bien que les différentes méthodes de placage utilisent des mécanismes de dépôt différents, la préparation de la surface est essentielle. L'huile, la graisse, les oxydes, la saleté et les résidus d'usinage peuvent nuire à l'adhérence et engendrer des résultats inégaux.
Nettoyage et préparation des surfaces
La première étape consiste à préparer le substrat.
La préparation typique peut comprendre :
- Dégraissage
- Nettoyage chimique
- Élimination des oxydes
- Traitement acide
- Gravure
- Polissage mécanique
- Activation de surface
La séquence exacte dépend du matériau de base et du système de placage.
Une surface propre et chimiquement active offre au métal déposé de meilleures chances d'adhérer correctement. Une mauvaise préparation peut entraîner un décollement, des zones dénudées, des cloques ou une couverture de revêtement irrégulière.
Bain de placage et dépôt métallique
Après préparation, la pièce est plongée dans une solution de placage ou soumise à un autre procédé de dépôt.
En électroplacage, la pièce à usiner est placée dans un électrolyte contenant des ions métalliques. Le courant électrique entraîne les ions métalliques chargés positivement vers la pièce chargée négativement, où ils sont réduits et déposés sous forme de couche métallique.
En métallisation chimique, le dépôt s'effectue par une réaction chimique contrôlée et non par un courant électrique externe. Cette différence influe sur le contrôle du procédé, la couverture géométrique, la compatibilité des matériaux et l'uniformité du revêtement.
Rinçage, séchage et post-traitement
Après dépôt, les pièces sont généralement rincées pour éliminer les résidus chimiques puis séchées.
Selon les spécifications, des opérations supplémentaires peuvent inclure le polissage, le traitement thermique, le scellement, la passivation ou d'autres étapes de finition. 3ERP décrit la préparation de surface, l'activation, le placage, le rinçage et le séchage/post-traitement comme des étapes typiques du processus global.
Une inspection finale est ensuite effectuée pour confirmer que le composant plaqué répond aux exigences d'apparence, d'épaisseur, d'adhérence et de dimensions.
Quels sont les principaux types de placage ?
Les différentes méthodes de placage offrent différents compromis entre uniformité du revêtement, choix des matériaux, coût du procédé et adéquation aux géométries complexes.
Electroplating
La galvanoplastie est l'un des procédés de placage métallique les plus utilisés.
La pièce à usiner sert de cathode dans une solution électrolytique, et un courant électrique provoque le dépôt d'ions métalliques à sa surface. Les matériaux couramment utilisés pour le dépôt électrolytique comprennent le nickel, le cuivre, le zinc, le chrome, l'étain, l'or et l'argent.
La galvanoplastie offre une vaste gamme de finitions fonctionnelles et décoratives. Cependant, le champ électrique et la géométrie de la pièce peuvent influencer l'homogénéité du dépôt de matière sur les angles, les arêtes, les creux et autres reliefs.
Pour les composants de précision, la répartition du revêtement doit donc être prise en compte lors de la spécification des dimensions finales.
Placage autocatalytique
Le placage chimique dépose du métal par une réaction de réduction chimique sans courant électrique externe.
L'un des exemples les plus connus est le nickelage chimique. Le dépôt étant piloté par des processus chimiques plutôt que par la distribution du courant, ce procédé permet d'obtenir un revêtement relativement uniforme sur des géométries complexes.
Cela rend le plaquage chimique intéressant pour les composants présentant des cavités, des profils complexes ou des caractéristiques pour lesquelles une épaisseur de revêtement constante est importante.
La chimie du procédé nécessite toujours un contrôle rigoureux, et les propriétés exactes du dépôt dépendent du système de placage et des spécifications sélectionnés.
Placage par immersion
Le placage par immersion utilise une réaction de déplacement chimique plutôt qu'un courant électrique externe.
Le substrat est immergé dans une solution contenant des ions d'un métal plus noble, qui remplacent les atomes en surface et forment un dépôt relativement mince. La réaction étant auto-limitée, les procédés d'immersion produisent généralement des revêtements plus fins que l'électrodéposition classique.
Ces revêtements peuvent être utiles en électronique et dans d'autres applications nécessitant une surface métallique fonctionnelle mince.
Placage sélectif et au pinceau
Le placage sélectif applique un revêtement uniquement là où il est nécessaire, au lieu de recouvrir la totalité du composant.
Le placage au pinceau est une méthode possible. Un outil en forme de brosse transporte la solution de placage tandis qu'un courant électrique dépose le matériau sur une zone ciblée. Cette technique peut s'avérer utile pour des réparations localisées, des zones usées, des contacts électriques ou des surfaces fonctionnelles spécifiques.
Le placage sélectif permet de réduire les revêtements inutiles et de protéger les éléments qui ne doivent pas être plaqués.
Quels métaux sont couramment utilisés pour le plaquage ?
Le choix du métal de placage approprié dépend des exigences fonctionnelles, du substrat, de l'environnement, de l'aspect recherché et du coût.
| Métal de placage | Avantage principal | Utilisation typique |
| Nickel | Résistance à la corrosion et à l'usure | Pièces mécaniques de précision |
| Zinc | Protection sacrificielle contre la corrosion | Pièces et fixations en acier |
| Chromium | Dureté, résistance à l'usure, aspect | Pièces mécaniques et automobiles |
| Copper | Conductivité et sous-couche | Placage électrique et multicouche |
| Étain | Soudabilité et protection contre la corrosion | Composants électriques |
| Prix d'or | Conductivité et résistance à la corrosion | Les contacts électriques |
| un Prix d'argent | Haute conductivité électrique | Applications électriques |
Ces métaux sont couramment utilisés car chacun offre un équilibre différent en termes de conductivité, de comportement à la corrosion, de résistance à l'usure, d'apparence et de coût.
Nickel Placage
Le nickelage est largement utilisé lorsque l'on recherche une résistance à la corrosion, une bonne tenue à l'usure ou une surface métallique durable.
Les procédés de nickelage électrolytique et chimique sont tous deux disponibles. Le nickelage électrolytique utilise un courant électrique, tandis que le nickelage chimique repose sur une réduction chimique.
Pour les pièces de précision, cette distinction est importante car le dépôt chimique sans électrolyse peut offrir une épaisseur plus uniforme sur des surfaces complexes, tandis que le placage électrolytique conventionnel peut offrir d'autres avantages en fonction de la finition requise et du processus de production.
Placage de zinc et de chrome
Le zingage est couramment appliqué à l'acier pour le protéger de la corrosion. Le zinc offre une protection sacrificielle : le revêtement se corrode en priorité pour protéger l'acier sous-jacent.
Le chromage est utilisé lorsqu'il requiert dureté, résistance à l'usure, protection contre la corrosion ou un aspect réfléchissant. Le chromage dur industriel et le chromage décoratif ne doivent pas être considérés comme des procédés identiques, car leur finalité, leur système de revêtement et leur épaisseur peuvent différer.
Placage cuivre, étain, or et argent
Le cuivre est largement utilisé pour sa conductivité électrique et comme couche intermédiaire dans les systèmes de placage multicouches.
L'étain est particulièrement utile lorsqu'une bonne soudabilité est requise. L'or allie conductivité et forte résistance à la corrosion, ce qui le rend précieux pour les contacts électriques. L'argent offre une très haute conductivité électrique et thermique.
Pour les composants électriques, le revêtement choisi doit correspondre aux exigences en matière de résistance de contact, d'usure, d'environnement, de soudure et de coût.
Galvanoplastie vs galvanoplastie chimique
Le plaquage électrolytique et le plaquage chimique peuvent tous deux produire des revêtements métalliques fonctionnels, mais ils utilisent des mécanismes de dépôt différents.
| Facteur | Electroplating | Placage autocatalytique |
| Méthode de dépôt | Courant électrique | Réaction chimique |
| Courant externe | Requis | Pas nécessaire |
| Répartition de l'épaisseur | Plus dépendant de la géométrie | Généralement plus uniforme |
| Géométrie complexe | Nécessite un contrôle rigoureux du processus | Adapté aux surfaces complexes |
| Exemple courant | Nickel électrolytique | Nickel autocatalytique |
| Contrôle de processus | Électrique et chimique | Principalement chimique |
Le placage électrolytique convient à une large gamme de métaux et d'applications, tandis que le placage chimique est souvent choisi lorsqu'une couverture uniforme sur des éléments complexes est particulièrement importante.
Aucune méthode n'est intrinsèquement meilleure que l'autre. Le choix dépend du matériau de base, de la géométrie, des spécifications du revêtement, de l'épaisseur, du volume de production et des exigences fonctionnelles.
Comment le placage affecte-t-il les dimensions des pièces usinées CNC ?
Pour les composants CNC de précision, le placage doit être considéré comme faisant partie intégrante de la conception dimensionnelle et non comme une opération esthétique ajoutée après l'usinage.
Le dépôt d'une couche modifie les dimensions finales des surfaces revêtues. CEP souligne notamment que l'épaisseur du placage doit être vérifiée en plus des dimensions après placage, en particulier pour les éléments qui doivent s'emboîter dans des pièces correspondantes.
Épaisseur et tolérance du placage
Si le placage est appliqué sur un diamètre extérieur, le diamètre final augmente. S'il est déposé à l'intérieur d'un alésage, le passage disponible diminue.
Cela peut affecter :
- Arbres
- alésages de précision
- Sièges de roulement
- Ajustements coulissants
- Threads
- Surfaces d'étanchéité
- Fonctionnalités du connecteur
Le dessin doit clairement indiquer si les tolérances dimensionnelles s'appliquent avant ou après le placage.
Pour les composants à tolérances serrées, la surépaisseur d'usinage peut devoir tenir compte de l'épaisseur de revêtement spécifiée afin que la pièce plaquée finale reste dans les tolérances.
Masquage des caractéristiques critiques
Toutes les surfaces ne doivent pas nécessairement être plaquées.
Les zones de masquage typiques peuvent inclure les filetages de précision, les interfaces de roulement, les zones de contact électrique, les faces d'étanchéité, les surfaces de référence ou d'autres éléments où l'accumulation de revêtement interférerait avec le fonctionnement.
Le dessin doit identifier la zone plaquée et toutes les surfaces qui doivent rester non revêtues.
Des exigences de masquage claires réduisent l'ambiguïté entre l'usinage, la finition et l'inspection.
Machine avant ou après placage ?
La plupart des pièces de précision sont usinées avant le placage, car la couche plaquée est généralement destinée à rester sur la surface finie.
Une séquence typique peut être :
Usinage CNC → ébavurage et nettoyage → placage → contrôle final
Cependant, certains composants peuvent nécessiter un meulage, un polissage, un rodage ou une autre opération de finition contrôlée après le revêtement lorsqu'une surface fonctionnelle plaquée présente une taille ou une finition finale particulièrement exigeante.
La séquence correcte dépend de l'épaisseur du revêtement, de la tolérance, de l'état de surface, de la géométrie et des exigences fonctionnelles.
Quels sont les facteurs qui influencent la qualité du placage ?
La qualité du placage ne se résume pas au choix du métal, comme le nickel ou le zinc. L'état de surface, la géométrie de la pièce, les conditions du bain, la distribution du courant, la durée du traitement et la manipulation peuvent tous influencer le résultat final. CEP souligne que le temps de maintien, la géométrie, la température du bain, le courant électrique et le choix du matériau peuvent affecter l'épaisseur et l'uniformité du placage.
État de surface
La couche plaquée épouse la surface sous-jacente.
Les marques d'usinage, les rayures, les bavures, la contamination, les films d'oxyde et un nettoyage insuffisant peuvent affecter à la fois l'aspect et l'adhérence.
Un revêtement d'aspect poli ne peut pas toujours masquer les défauts du substrat d'origine. Si l'aspect esthétique est primordial, l'état de surface requis doit donc être spécifié avant le placage.
Géométrie et uniformité du revêtement
La géométrie des pièces peut fortement influencer la répartition du revêtement, notamment en électroplacage.
Les arêtes vives et les zones exposées peuvent recevoir davantage de dépôts, tandis que les creux profonds, les cavités internes et les éléments difficiles d'accès peuvent en recevoir moins.
Pour les composants CNC complexes, il convient d'examiner la géométrie en même temps que la méthode de placage et la tolérance d'épaisseur, plutôt que de supposer que chaque surface recevra exactement le même dépôt.
Durée du bain, courant et conditions de traitement
L'épaisseur et la qualité du placage dépendent également des conditions de processus contrôlées.
Les variables importantes peuvent inclure :
- Temps de placage
- La densité actuelle
- Température du bain
- Concentration chimique
- Condition de solution
- Positionnement des pièces
Ces paramètres sont généralement contrôlés par le fournisseur de placage en fonction du procédé sélectionné et des spécifications applicables.
Défauts de placage courants
Les défauts de placage peuvent affecter l'apparence, la résistance à la corrosion, la précision dimensionnelle et la durée de vie.
Décollement et mauvaise adhérence
Une mauvaise adhérence peut se produire lorsque des contaminants, des oxydes ou des conditions de surface inadaptées empêchent le revêtement d'adhérer correctement.
PrimeWeld identifie la préparation de surface comme un facteur majeur des problèmes de collage et note que la contamination peut interférer avec l'adhérence.
Un nettoyage et une activation appropriés doivent donc être considérés comme des étapes essentielles du processus.
Épaisseur de placage irrégulière
Une épaisseur irrégulière peut être due à la géométrie de la pièce, à la distribution du courant, au positionnement, au stockage, aux conditions d'immersion ou à un contrôle de processus incohérent.
Ceci est particulièrement important pour les pièces à tolérances serrées, car un revêtement excessif sur une zone peut affecter l'ajustement même si le revêtement global semble acceptable.
Piqûres, cloques et décoloration
Des piqûres, des cloques, des taches et des différences de couleur peuvent indiquer des problèmes de contamination, de prétraitement, de conditions de bain, de formation de gaz ou de compatibilité des matériaux.
Une certaine variation d'aspect peut être acceptable pour les revêtements fonctionnels, tandis que les pièces à visée esthétique peuvent exiger des normes visuelles beaucoup plus strictes.
Les critères d'acceptation requis doivent donc être établis avant la production.
Comment la qualité du plaquage est-elle contrôlée ?
L'inspection doit confirmer que la couche plaquée remplit sa fonction prévue et que la pièce finale reste dimensionnellement acceptable.
Inspection visuelle
L'inspection visuelle permet d'identifier :
- Zones dénudées
- peeling
- Fissures
- boursouflures
- Fosses
- Décoloration
- Couverture incohérente
CEP et PrimeWeld décrivent tous deux l'inspection visuelle comme une étape fondamentale pour vérifier la couverture et l'homogénéité du revêtement.
Mesure de l'épaisseur du placage
La mesure de l'épaisseur permet de vérifier si la couche déposée répond aux exigences spécifiées.
Les méthodes possibles comprennent la mesure par rayons X, l'analyse de section transversale ou d'autres méthodes définies par la norme applicable. Le CEP indique que la mesure par rayons X peut être utilisée pour examiner l'épaisseur et l'uniformité du placage.
La méthode de mesure appropriée dépend du revêtement, du substrat, de la plage d'épaisseur, de la géométrie et des spécifications.
Tests d'adhérence et fonctionnels
Certaines pièces nécessitent également des tests d'adhérence, de corrosion, de soudabilité, électriques ou autres tests fonctionnels.
Pour les composants CNC de précision, ces contrôles doivent être associés à une inspection dimensionnelle finale. Un revêtement peut respecter son épaisseur requise tout en entraînant un dépassement des tolérances d'un arbre, d'un alésage, d'un filetage ou d'un ajustement.
Applications du plaquage dans la fabrication
Le placage est utilisé dans l'automobile, l'aérospatiale, l'électronique, les équipements industriels, les produits médicaux et de nombreux autres secteurs manufacturiers car il permet d'ajouter des propriétés fonctionnelles à la surface sans modifier l'ensemble du matériau du composant.
Composants usinés CNC
Les pièces usinées CNC peuvent être plaquées pour améliorer leur résistance à la corrosion, leur protection contre l'usure, leur conductivité ou leur aspect.
Les caractéristiques typiques du plaquage peuvent inclure :
- Arbres
- Épingles
- Boîtiers
- Supports
- Bushings
- Raccords de précision
- Composants électriques
Pour ces pièces, la relation d'ingénierie importante est :
dimensions usinées + épaisseur du placage + masquage + inspection finale
Si ces éléments sont planifiés ensemble, le plaquage devient une partie intégrante du processus de fabrication plutôt qu'une étape finale incontrôlée.
Composants électriques et électroniques
Le plaquage est largement utilisé pour les connecteurs, les contacts, les bornes, les pièces liées aux circuits et autres composants conducteurs.
Le cuivre, l'étain, l'or et l'argent peuvent offrir différentes combinaisons de conductivité, de soudabilité, de résistance à la corrosion et de performances de contact.
Le revêtement optimal dépend des exigences électriques, de l'usure prévue, de l'environnement d'exploitation et du coût.
Composants automobiles, aérospatiaux et industriels
Les composants automobiles utilisent le plaquage pour la protection contre la corrosion, l'esthétique, la résistance à l'usure et les fonctions électriques. Les pièces aérospatiales et industrielles peuvent utiliser des revêtements lorsque certaines surfaces nécessitent une protection supplémentaire contre les intempéries ou l'usure.
Le choix du revêtement doit toujours se faire en fonction des conditions réelles d'utilisation du composant et non pas uniquement en fonction de la marque du secteur.
Comment choisir le bon placage pour une pièce usinée CNC
Le meilleur procédé de placage est celui qui répond aux exigences fonctionnelles du composant tout en restant compatible avec son matériau, sa géométrie, ses tolérances et sa séquence de fabrication.
Commencez par l'exigence fonctionnelle
Commencez par définir pourquoi la pièce nécessite un plaquage.
Les priorités possibles incluent :
- Protection contre la corrosion
- Résistance à l'usure
- Dureté de la surface
- Conductivité électrique
- Solderability
- lustrée
- Restauration dimensionnelle
Une fois la fonction principale clairement définie, il est possible de comparer plus efficacement les matériaux et procédés de revêtement appropriés.
Adapter le placage au matériau de base
Le substrat influence également le système de placage.
L’aluminium, l’acier au carbone, l’acier inoxydable, le cuivre et le laiton ont des compositions chimiques de surface différentes et peuvent nécessiter des traitements de nettoyage, d’activation, de couches d’accrochage ou de sous-couches différents.
La compatibilité des matériaux doit donc être confirmée avant la production, notamment lorsque l'adhérence ou la résistance à la corrosion sont des critères essentiels.
Définir l'épaisseur, le masquage et la tolérance finale
Pour les pièces CNC de précision, le dessin doit idéalement communiquer :
- Type de placage
- Épaisseur requise
- Spécifications applicables
- Zones à plaquer
- Zones à masquer
- Exigences cosmétiques
- Tolérances dimensionnelles finales
- Les exigences d'inspection
Ces détails permettent de réduire l'incertitude entre les fournisseurs d'usinage et de finition.
Une finition nominale telle que le « nickelage » peut s'avérer insuffisante pour une pièce critique. Plus la géométrie et l'ajustement sont précis, plus il est important de définir le revêtement dans le cahier des charges techniques.
FAQ
Peut-on électroplaquer de l'aluminium ?
Oui. L'aluminium peut être galvanisé, mais sa couche d'oxyde naturelle doit d'abord être éliminée ou traitée. Un prétraitement approprié, comme un traitement au zinc, permet au métal de se déposer solidement sur la surface de l'aluminium.
Qu'est-ce que le nickelage chimique ?
Le nickelage chimique consiste à déposer un revêtement à base de nickel par une réaction chimique sans courant électrique externe. Il offre une épaisseur relativement uniforme, ce qui le rend utile pour les pièces CNC complexes, les alésages, les cavités et les surfaces de précision.
Quel type de placage est le plus couramment utilisé ?
Le nickelage et le zingage figurent parmi les options industrielles les plus courantes. Le zinc est largement utilisé pour la protection anticorrosion de l'acier, tandis que le nickelage est fréquemment choisi pour sa résistance à la corrosion et à l'usure, ainsi que pour la fabrication de composants mécaniques de précision.
Qu'est-ce que le chromage dur ?
Le chromage dur est un revêtement épais de chrome appliqué principalement pour améliorer la dureté, la résistance à l'usure et la durabilité de la surface. Il est couramment utilisé sur les arbres, les axes, les moules, les composants hydrauliques et autres surfaces mécaniques exposées au frottement ou à l'usure.
Conclusion
Le placage consiste à déposer une fine couche métallique sur un substrat afin d'améliorer la résistance à la corrosion, la tenue à l'usure, la conductivité, la soudabilité ou l'aspect. Le résultat final dépend de la méthode de placage, du métal de revêtement, de la préparation de surface, de la géométrie, du contrôle de l'épaisseur et de l'inspection. Pour les composants de précision, le placage doit être planifié conjointement avec les dimensions usinées CNC, le masquage, les ajustements et les tolérances finales afin que la pièce revêtue fonctionne comme prévu.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision, avec prise en charge de la finition de surface, pour les pièces métalliques sur mesure. Nous prenons en compte le choix des matériaux, les tolérances d'usinage, l'épaisseur du revêtement, le masquage, le contrôle dimensionnel et les exigences finales des pièces afin de garantir la fiabilité des prototypes et la production en petites séries.