
Le tournage des alliages d'aluminium présente des défis d'usinage spécifiques dus à leur faible densité, leur conductivité thermique élevée et leur forte tendance à adhérer aux outils de coupe. Lors de l'usinage, des problèmes tels que la formation d'arêtes rapportées, l'arrachement de la surface et les variations dimensionnelles peuvent facilement survenir. L'obtention de résultats d'usinage stables nécessite une optimisation de l'outillage, des paramètres de coupe, de l'évacuation des copeaux et de la stabilité du bridage, afin d'améliorer à la fois la qualité de surface et l'efficacité d'usinage.
Caractéristiques de coupe et contrôle de base de l'usinage des alliages d'aluminium
Lors du tournage, les alliages d'aluminium ont tendance à former des arêtes rapportées et à présenter une usure par adhérence. Bien que les forces de coupe soient relativement faibles, les exigences en matière d'affûtage et de finition de surface sont nettement plus élevées. La stabilité d'usinage dépend principalement de la répartition de la chaleur et du comportement au frottement.
Contrôle de la conductivité thermique et de la déformation
Bien que l'aluminium dissipe rapidement la chaleur, une élévation localisée de la température peut tout de même affecter la qualité de la surface.
- Contrôler la concentration de chaleur dans la zone de coupe pour éviter le ramollissement et le déchirement localisés.
- Maintenir une coupe continue pour réduire les fluctuations thermiques
- Utilisez un refroidissement efficace pour réduire l'élévation de température de la pièce.
- Évitez de rester au même endroit pour empêcher l'adhérence des matériaux
- Stabiliser les variations de la force de coupe
- Maintenir un rythme d'usinage constant pour réduire l'accumulation de chaleur
Un contrôle thermique stable améliore l'uniformité de la surface.
Méthodes de suppression des bords surélevés
Le bord rapporté influe directement sur la précision dimensionnelle et la finition de surface.
- Utilisez des outils à angle de coupe positif et affûtés pour réduire la friction.
- Augmenter la vitesse de coupe pour réduire la tendance à l'adhérence
- Utiliser des outils revêtus pour améliorer l'évacuation des copeaux
- Optimisez le débit d'alimentation pour éviter la stagnation de la coupe
- Maintenez la zone de coupe propre.
- Maintenir une température de coupe stable
La réduction des surépaisseurs sur les bords améliore l'homogénéité de la surface.
Rigidité de la pièce et stabilité du serrage
L'aluminium possède une rigidité relativement faible, ce qui le rend sujet aux vibrations et à la déformation lors du serrage.
- Utilisez des mâchoires souples pour réduire les dommages liés au serrage.
- Contrôler la force de serrage pour éviter toute déformation
- Ajouter des points de soutien pour augmenter la rigidité
- Réduire la longueur du porte-à-faux pour minimiser les vibrations
- Vérifier la précision de concentricité du dispositif de fixation
- Maintenir des conditions de serrage reproductibles
Un serrage stable améliore la fiabilité de l'usinage.
Techniques de sélection des outils de tournage en alliage d'aluminium
Les outils de coupe sont des éléments essentiels du tournage de l'aluminium. Leurs performances influent directement sur la stabilité de coupe, l'état de surface et l'efficacité d'usinage. L'aluminium étant un matériau tendre et sujet à l'adhérence, l'affûtage de l'outil, la régularité de la surface et l'évacuation des copeaux sont des facteurs critiques. Un mauvais choix d'outil peut entraîner la formation d'arêtes rapportées, des adhérences ou des dérives dimensionnelles, même avec des paramètres corrects.
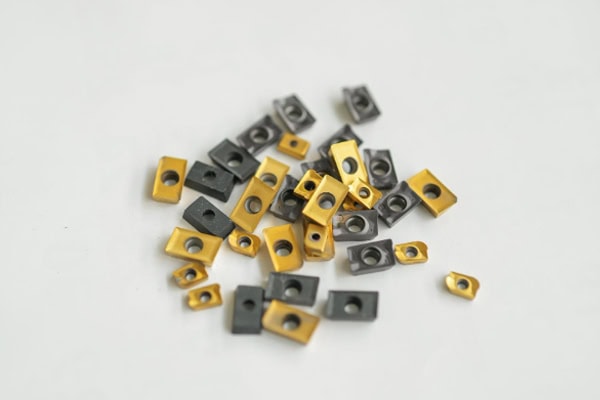
Optimisation de la géométrie des outils
La géométrie de l'outil détermine le flux de matière et le frottement pendant la coupe.
- Utilisez un angle de coupe positif important pour réduire la résistance à la coupe et la déformation.
- Augmenter l'angle de jeu permet de réduire le frottement de contact et la chaleur.
- Améliorer le tranchant du fil de coupe pour réduire les déchirures et l'accumulation de matière sur le tranchant.
- Optimiser le rayon du nez pour un équilibre entre rigidité et état de surface
- Utiliser une face de coupe polie pour améliorer l'écoulement des copeaux
- Ajuster la géométrie pour les étapes d'ébauche et de finition
- Contrôler l'état du tranchant pour éviter l'adhérence
La géométrie optimisée améliore le flux de copeaux et produit une texture de surface plus fine.
Sélection du matériau et du revêtement de l'outil
Les différentes qualités d'aluminium nécessitent des systèmes d'outillage différents.
- Carbure à grains ultrafins pour usinage de haute précision
- Outils polis miroir pour une finition anti-adhésive
- Les revêtements DLC réduisent le coefficient de frottement
- Outils tranchants non revêtus pour une finition de surface ultra-fine
- Outils robustes pour conditions de coupe interrompues
- Choisir la nuance d'outil en fonction de la teneur en silicium et de la dureté
- Privilégier les outils résistants à la chaleur pour l'usinage à grande vitesse
Le choix judicieux des matériaux prolonge la durée de vie et la stabilité des outils.
Stratégie de contrôle de l'usure des outils
L'usure des outils affecte directement la régularité dimensionnelle.
- Inspectez régulièrement l'usure et l'écaillage de la pointe de l'outil.
- Surveillez les changements du bruit de coupe et des vibrations.
- Suivre les tendances des écarts dimensionnels
- Évitez l'usinage avec des outils fortement usés
- Contrôler la force de coupe pour réduire l'usure anormale
- Mettre en place un cycle de remplacement pour la production par lots
- Effectuez des essais de coupe pour vérifier l'état de l'outil.
Un contrôle stable de l'usure améliore la régularité.
Stratégie de sélection des outils et d'adéquation des processus
Le choix des outils doit tenir compte des conditions d'usinage.
- Utilisez des outils robustes pour l'ébauche afin de résister aux chocs
- Utilisez des outils tranchants pour la finition afin d'améliorer la qualité de la surface.
- Utiliser des revêtements à faible frottement pour l'usinage à grande vitesse
- Utilisez des outils résistants à l'usure pour les longues séries de production.
- Utilisez des outils anti-écaillage pour la coupe interrompue
- Choisissez des outils stables pour les petits lots de haute précision.
Un appariement correct améliore la stabilité globale de l'usinage.
Méthodes d'optimisation des paramètres de coupe et du refroidissement
Les paramètres de coupe influencent fortement la stabilité d'usinage. La relation entre la vitesse, l'avance et la profondeur de passe détermine la génération de chaleur, la force de coupe et les tendances de qualité de surface.
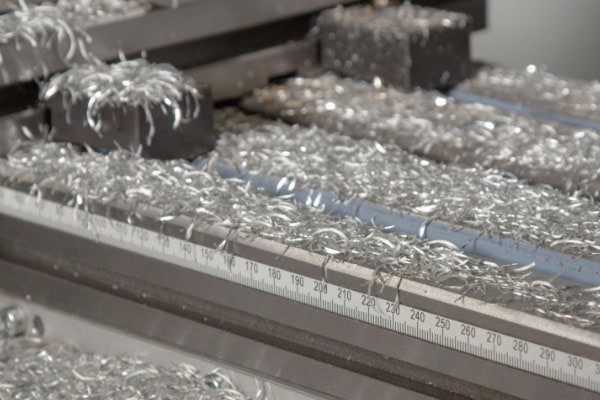
Optimisation de la vitesse de coupe
La vitesse de coupe influe à la fois sur la productivité et sur le comportement de déformation du matériau.
- Ajuster la plage de vitesse en fonction de la qualité du matériau
- Maintenez une vitesse de broche stable pour éviter les fluctuations.
- Stratégies de vitesse distinctes pour l'ébauche et la finition
- Évitez les coupes à basse vitesse qui provoquent des adhérences.
- Adapter la vitesse de coupe au tranchant de l'outil
- Déterminer la plage de stabilité optimale par des essais de coupe
- Contrôler les fluctuations de vitesse pour assurer la constance
Une vitesse stable réduit l'accumulation de chaleur.
Stratégie d'utilisation du liquide de refroidissement
Les systèmes de refroidissement influent à la fois sur la température et sur l'évacuation des gaz de la puce.
- Utiliser un liquide de refroidissement à haut débit pour rincer la zone de coupe
- Optimiser la direction de la buse vers la pointe de l'outil
- Choisissez un liquide de refroidissement à faible viscosité pour une meilleure fluidité.
- Ajuster l'intensité du refroidissement pendant la finition
- Filtrer le liquide de refroidissement pour éviter toute contamination
- Maintenir un système de pression stable
- Éviter les zones mortes dans le flux de liquide de refroidissement
Un bon refroidissement améliore considérablement la durée de vie des outils et la finition de surface.
Contrôle de l'avance et de la profondeur de coupe
Ces paramètres déterminent la charge de coupe et la stabilité.
- Utilisez une plus grande profondeur de passe pour une ébauche plus efficace.
- Réduisez la vitesse d'avance pendant la finition pour une meilleure qualité de surface.
- Évitez les variations de charge brusques qui provoquent des vibrations.
- Maintenir une épaisseur de coupe uniforme
- Utiliser des stratégies d'usinage par couches
- Ajuster l'avance en fonction de la rigidité de l'outil
- Maintenez une coupe continue et stable.
Une combinaison appropriée réduit les variations dimensionnelles.
Amélioration de l'évacuation des copeaux et de la qualité de surface
Lors du tournage de l'aluminium, il se forme souvent des copeaux continus. Si ces copeaux ne sont pas correctement fragmentés et évacués, ils peuvent s'enrouler autour de l'outil ou de la pièce, provoquant des rayures, des écarts dimensionnels et endommageant l'outil.
Mécanisme et contrôle de formation des copeaux
La forme des copeaux dépend de la déformation du matériau et de sa stabilité au cisaillement.
- Ajustez l'angle de cisaillement pour contrôler le rayon de courbure des copeaux.
- Utilisez la vitesse de coupe pour influencer le flux de plastique
- Ajustez la vitesse d'avance pour modifier l'épaisseur des copeaux.
- Optimisez l'angle de chasse pour réduire l'adhérence
- Contrôler la température pour modifier le ramollissement du matériau
- Utiliser la géométrie du brise-copeaux pour induire la fracture
La formation stable des copeaux améliore la continuité de l'usinage.
Brise-copeaux et optimisation structurelle
La géométrie de l'outil joue un rôle clé dans le contrôle des copeaux.
- Utilisez des inserts brise-copeaux en aluminium dédiés.
- Polir la face de coupe pour réduire le frottement
- Ajustez l'angle de l'outil pour guider le flux de copeaux.
- Optimisez le rayon du nez pour éviter l'enchevêtrement
- Utilisez une géométrie à angle de chasse positif pour un écoulement régulier.
- Maintenir une voie d'évacuation des copeaux dégagée.
Une structure appropriée empêche l'accumulation de copeaux.
Synergie entre le liquide de refroidissement et l'évacuation des copeaux
Le refroidissement influe directement sur l'efficacité de la fragmentation des puces.
- Utiliser un liquide de refroidissement haute pression dans la zone de coupe
- Positionnez la buse vers la sortie des copeaux.
- Combiner refroidissement intermittent et continu
- Augmenter le débit de liquide de refroidissement pour le rinçage des copeaux
- Évitez les zones mortes qui provoquent l'accumulation de copeaux.
- Entretenir régulièrement le système de filtration
La synergie réduit considérablement la charge sur l'outil.
Formation et amélioration de la rugosité de surface
La qualité de surface est affectée par l'évacuation des copeaux et l'état de l'outil.
- Utilisez des outils tranchants pour la finition
- Augmenter la vitesse de coupe pour réduire l'adhérence
- Contrôler la vitesse d'avance pour une rugosité moindre
- Optimisation de la transition du rayon du nez
- Évitez les marques de coupe secondaires
- Maintenir un processus de coupe continu
Une meilleure qualité de surface améliore la précision d'assemblage.
Contrôle de l'enchevêtrement des copeaux et de la sécurité des machines
L'enchevêtrement des puces affecte à la fois la qualité et la sécurité.
- Installer des convoyeurs à copeaux automatiques
- Utiliser des systèmes d'élimination des copeaux
- Nettoyez régulièrement les canaux de la puce.
- Réduire le taux de formation de copeaux longs
- Éviter l'enroulement des copeaux sur la broche ou le dispositif
- Surveiller en continu le fonctionnement de la machine
Le contrôle de sécurité améliore la stabilité de la production.
Synergie des procédés pour la stabilité de surface
La stabilité de surface dépend de multiples facteurs interagissant.
- Maintenir un état d'usure stable des outils
- Optimiser systématiquement les paramètres de coupe
- Réduire l'influence des vibrations de la machine
- Assurer le bon fonctionnement du système de refroidissement
- Système de paramètres d'usinage standardisé
- Effectuez des coupes d'essai pour l'optimisation
La synergie multifactorielle garantit une qualité de surface stable.
















