
L'usinage CNC de l'acier allie la précision de l'ingénierie à l'incroyable résistance de ce matériau pour produire des composants haute performance destinés à divers secteurs industriels. Grâce à des outils à commande numérique de pointe, il transforme l'acier brut en pièces durables et aux dimensions précises, utilisées dans l'automobile, l'aérospatiale, la robotique et les systèmes énergétiques. Ce guide explore les procédés clés, les nuances d'acier, les états de surface et les applications concrètes qui illustrent la puissance de l'usinage CNC de l'acier.
Qu'est-ce que l'usinage CNC de l'acier ?
L'usinage CNC de l'acier utilise des outils à commande numérique pour découper, façonner et polir les matériaux en acier avec une précision incroyable. L'acier, l'un des métaux les plus résistants, permet de fabriquer des pièces complexes de haute précision pour des secteurs exigeants comme l'automobile, l'aérospatiale et la robotique.
Principaux procédés d'usinage CNC pour l'acier
L'usinage CNC de l'acier englobe un large éventail de procédés permettant de façonner et d'affiner l'acier pour obtenir des pièces fonctionnelles avec précision et régularité. Du découpage au perçage, en passant par la rectification et l'électroérosion, chaque procédé présente des avantages spécifiques. Comprendre leur rôle vous aide à choisir la méthode la plus adaptée à la géométrie, aux tolérances et au budget de votre pièce.
1. Procédés de découpe
Fraisage CNC
Le fraisage utilise des fraises rotatives multi-axes pour façonner des pièces en acier complexes en enlevant de la matière couche par couche.
Applications : Supports de moteur, carters d'engrenages, blocs hydrauliques et moules.
Précision : ±0.02–0.05 mm ; Ra 1.6–3.2 μm.
Conseils : Utilisez des fraises à pas variable pour réduire les vibrations ; le fraisage en opposition permet d'obtenir une meilleure finition de surface.
Exemple : TiRapid a produit un boîtier en acier inoxydable 304 avec une planéité de 0.03 mm sur 100 mm, assurant un ajustement d'assemblage précis.
Tournage CNC
Le tournage est la base de l'usinage CNC de l'acier. La pièce tourne sur un tour tandis qu'un outil de coupe stationnaire enlève de la matière, formant des formes cylindriques précises.
Applications : Arbres, axes, bagues, accouplements, composants filetés.
Précision : ±0.01–0.03 mm ; rugosité de surface Ra 0.8–3.2 μm.
Outillage et matériaux : Plaquettes en carbure avec revêtement CVD pour aciers au carbone et aciers alliés (1045, 4140). Les aciers inoxydables (304, 316) nécessitent des plaquettes tranchantes et un arrosage abondant.
Exemple : TiRapid usine des arbres de transmission en acier 4140 avec une tolérance de ±0.01 mm, assurant un ajustement parfait des roulements pour les systèmes automobiles.
Forage et taraudage
Le perçage crée des trous ronds précis ; le taraudage crée des filetages internes.
Applications : Trous de boulons, raccords filetés et goupilles d'alignement de précision.
Précision : Trous à la tolérance H7 ; filetages de classe 6H.
Technique : Utiliser des forets en acier rapide pour l'acier au carbone, des forets en carbure pour les alliages trempés et des tarauds profilés pour les matériaux ductiles.
Exemple : Pour un collecteur en acier inoxydable, TiRapid a appliqué un taraudage synchronisé pour couper des filetages M8 avec une précision de pas de 0.02 mm, améliorant ainsi la résistance du filetage de 30 %.
Forage
L'alésage consiste à agrandir des trous pré-percés pour obtenir des diamètres internes précis et un alignement parfait.
Applications : paliers, vérins hydrauliques et alésages de broche.
Précision : rondeur ≤0.01 mm ; coaxialité ≤0.02 mm.
Exemple : TiRapid alése des manchons hydrauliques en acier 1045 avec une tolérance de 0.01 mm, assurant un ajustement parfait pour les applications à haute pression.
Meulage
Le meulage affine la texture de surface et la précision au-delà des limites d'usinage typiques.
Applications : Arbres de précision, faces d'étanchéité et composants d'outillage.
Précision : ±0.002–0.008 mm ; Ra 0.2–0.8 μm.
Exemple : Rectification de surface des faces d'engrenages en acier trempé 42CrMo4 à Ra 0.4 μm, éliminant le polissage ultérieur.
2. Procédés d'usinage avancés
brocher
Le brochage enlève de la matière en une seule opération grâce à des fraises à plusieurs dents.
Applications : Rainures de clavette, cannelures internes, moyeux d'engrenages.
Avantages : Précision de profil extrêmement constante et production rapide.
Exemple : TiRapid a broché des cannelures internes dans des moyeux en acier 8620 pour un actionneur robotique, atteignant une uniformité au niveau du micron.
Usinage par électroérosion (EDM)
L'électroérosion utilise des étincelles contrôlées pour éroder la matière, ce qui est idéal pour les aciers durs ou les angles vifs inaccessibles aux outils.
Applications : Aciers à outils, moules, implants médicaux, composants aérospatiaux.
Précision : ±0.005–0.01 mm.
Exemple : TiRapid a utilisé l'électroérosion par enfonçage pour usiner des angles internes vifs de 0.1 mm sur des moules en acier H13 pour des composants microfluidiques.
Découpe laser
La découpe laser utilise un faisceau focalisé pour découper ou graver avec précision des tôles d'acier.
Applications : Feuilles d'épaisseur mince à moyenne, boîtiers, panneaux décoratifs.
Avantages : Sans contact, bords nets, bavures minimales.
Exemple : Plaques signalétiques en acier inoxydable de 2 mm découpées au laser par TiRapid avec gravure en série, réduisant le temps de post-traitement de 40 %.
Découpe au jet d'eau
La découpe au jet d'eau utilise de l'eau à haute pression mélangée à un abrasif pour la découpe à froid.
Applications : Plaques épaisses et matériaux traités thermiquement.
Avantages : Absence de déformation thermique ; préservation de la métallurgie.
Exemple : Pour des plaques d'acier 304 de 50 mm, TiRapid a obtenu des bords précis (±0.1 mm) sans altérer la structure du grain.
3. Processus de formage
Cintrage
Le pliage permet de remodeler des tôles ou des tubes d'acier en angles précis à l'aide de presses plieuses CNC.
Applications : Cadres, boîtiers, supports architecturaux.
Exemple : Panneaux en acier inoxydable 316 de 2 mm pliés par TiRapid avec une précision de ±0.5° pour équipements médicaux.
Estampillage
L'emboutissage consiste à presser une matrice dans l'acier pour former efficacement des pièces en grande série.
Applications : Panneaux de carrosserie automobile, pièces d'électroménager.
Exemple : Estampage de supports automobiles avec une répétabilité de ±0.05 mm.
Roulant
Le laminage réduit l'épaisseur et produit de longues feuilles ou des profilés à structure uniforme.
Applications : Tôles d'acier de construction, tubes.
Données : Écart de planéité < 0.2 mm sur une largeur de 1 m.
Forgeage et extrusion
Le forgeage consiste à comprimer l'acier à haute température pour en augmenter la résistance ; l'extrusion consiste à pousser l'acier à travers des matrices pour obtenir des profils longs.
Applications : vilebrequins, leviers et barres de structure.
Exemple : Les leviers forgés en acier 42CrMo présentent une résistance à la fatigue supérieure de 25 % à celle des pièces usinées.
Dessin profond
L'emboutissage profond permet de transformer des tôles d'acier en formes creuses sans soudure.
Applications : Réservoirs automobiles, éviers et boîtiers sous pression.
Exemple : Couvercles en acier inoxydable emboutis profonds TiRapid de 1.5 mm, assurant une uniformité de paroi à ±0.05 mm près.
4. Choisir le bon processus
Le choix du procédé d'usinage de l'acier approprié dépend de la géométrie, de la tolérance, du matériau et des objectifs de coût :
Prototype : Fraisage et perçage
Volume élevé : Brochage ou estampage
Tolérances serrées : Rectification + Électroérosion
Matériau thermosensible : Découpe au jet d'eau
Finition esthétique : Laser + polissage
En combinant plusieurs procédés sous un même toit, TiRapid fournit des composants en acier qui répondent aux normes de précision, de durabilité et de performance de tous les secteurs industriels.
Nuances d'acier courantes utilisées en usinage CNC
Choisir la bonne nuance d'acier est essentiel pour réussir l'usinage CNC de l'acier. Chaque nuance se distingue par sa composition, sa résistance, son usinabilité et sa résistance à la corrosion. La compréhension de ces caractéristiques permet aux ingénieurs et aux acheteurs d'optimiser les performances, les coûts et la précision de chaque projet d'usinage.
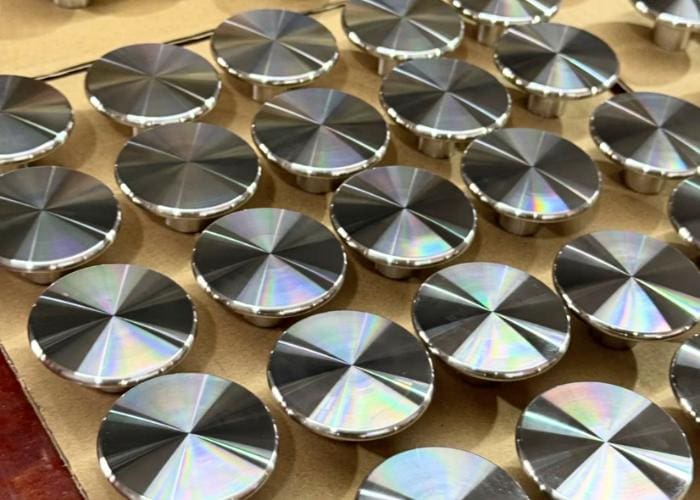
| Nuance d'acier | Composition et type | Propriétés clés | Usinabilité / Soudabilité | Applications typiques | Notes et exemple TiRapid |
| 1018 (Acier à faible teneur en carbone) | Fe, ~0.18 % C, Mn | ductilité élevée, cémentation aisée, bonne ténacité | Bonne usinabilité, excellente soudabilité | Dispositifs de fixation, arbres, bagues, pièces cémentées | Utilisé pour le positionnement des dispositifs et des arbres nécessitant une tolérance H7 (±0.01 mm). |
| 1215 (Acier à usinage facile) | Fe, C, Mn, teneur élevée en S | Génère des copeaux fins, supporte une vitesse de coupe élevée, force réduite | Excellente usinabilité, mauvaise soudabilité | Raccords, goupilles, vis, pièces pour tours automatiques | Idéal pour la production en série de vis ; permet de gagner 25 % de temps de cycle. |
| 1045 (Acier au carbone moyen) | Fe, ~0.45 % C, Mn, Si | Résistant, abordable, moyennement durcissable | Usinabilité moyenne, soudabilité acceptable | Arbres, engrenages, boulons, goupilles | Tiges hydrauliques usinées, surface rectifiée à Ra ≤ 0.4 µm. |
| 4130 (Acier allié Cr-Mo) | Fe, Cr, Mo, Mn | Rapport résistance/poids élevé, traitable thermiquement | Usinabilité moyenne, bonne soudabilité | Cadres soudés, pièces d'aéronefs | Utilisé dans les bras de commande soudés ; alésages maintenus à une coaxialité ≤ 0.01 mm. |
| 4140 (Acier allié Cr-Mo) | Fe, Cr, Mo, Mn | Excellente résistance à la fatigue et à l'usure ; usinable avant durcissement | Bonne usinabilité, soudabilité moyenne | Accouplements, broches, engrenages | Moyeux pré-trempés 4140 ±0.01 mm ; dents trempées par induction. |
| 304 en acier inoxydable | 18 Cr – 8 Ni (Austénitique) | Excellente résistance à la corrosion, grande formabilité | Bonne usinabilité, excellente soudabilité | Équipements alimentaires, boîtiers, pinces | Boîtiers avec une planéité de 0.03 mm sur 100 mm. |
| Acier inoxydable 316/316L | 17 Cr – 12 Ni – 2.5 Mo | Résistance supérieure à la corrosion en milieux marins ou chimiques | Bonne usinabilité, excellente soudabilité | vannes marines, équipements chimiques | Blocs de vannes 316L, Ra ≤ 0.8 µm après rectification, sans fuite. |
| Acier inoxydable 17-4PH | Fe, Cr, Ni, Cu | Haute résistance et résistance à la corrosion, durcissable par vieillissement | Usinabilité moyenne, bonne soudabilité | Pièces aérospatiales, arbres de pompe | Broches usinées puis vieillies H900, tolérance de position ≤ 0.02 mm. |
| Aciers à outils (D2, H13, O1, A2) | C élevé + Cr / Mo | Résistance extrême à l'usure et à la chaleur, stable à haute température | Usinabilité difficile, soudabilité médiocre | Matrices, moules, outils de coupe | Cavités de moule H13 finies par électroérosion Ra ≤ 0.4 µm, rayon d'angle ≤ 0.2 mm. |
Guide de sélection
| Objectif / Exigence | Qualité recommandée | Avantage clé |
| Usinage rapide, prototypes | 1215/1018 | Haute efficacité de coupe, faible usure des outils |
| pièces à haute résistance et à fatigue | 4140/4130 | Excellente endurance mécanique |
| Environnements critiques pour la corrosion | 316L / 17-4PH | résistance à la corrosion |
| Composants alimentaires et médicaux | 304/316L | Hygiénique et facile à souder |
| Moules et matrices résistants à l'usure | D2 / H13 | Dureté et stabilité thermique élevées |
| arbres de transmission économiques à usage général | 1045 | Robuste et rentable |
Considérations de conception et de tolérance pour l'usinage CNC de l'acier
La conception et la planification des tolérances sont essentielles pour garantir la précision et la rentabilité de l'usinage CNC de l'acier. Chaque nuance d'acier réagit différemment aux forces de coupe, à la température et aux contraintes. La prise en compte de ces facteurs assure des ajustements optimaux, une stabilité et des performances optimales pour tous les volumes de production.
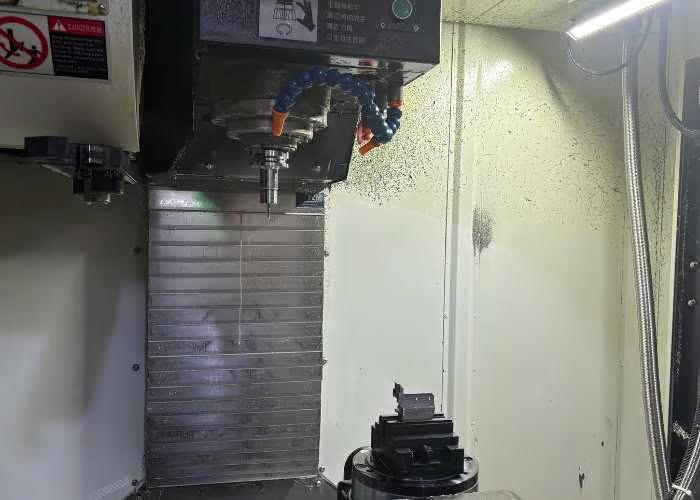
Facteurs de conception dans l'usinage CNC de l'acier
Comportement du matériau :
L'acier se dilate sous l'effet de la chaleur (dilatation thermique moyenne ≈ 12 µm/m·°C). Les concepteurs doivent tenir compte des variations dimensionnelles des pièces de haute précision, notamment lors du fraisage ou du tournage à grande vitesse.
Exemple : Pour un arbre en acier 4140 de 200 mm, une augmentation de 30 °C pourrait provoquer une expansion d'environ 0.072 mm — faible, mais suffisante pour affecter les ajustements d'assemblage.
Optimisation de la géométrie :
Évitez les angles internes vifs (rayon recommandé ≥ 0.5 mm). Utilisez des congés pour réduire la concentration des contraintes et l'usure des outils. Les parois minces (< 2 mm) en acier ont tendance à se déformer ; le renforcement par des nervures ou un montage est conseillé.
Usinabilité vs. Tolérance :
Les aciers au carbone (par exemple, 1018, 1045) permettent de maintenir facilement une tolérance de ±0.02 mm ; les aciers alliés comme le 4140 exigent un contrôle plus strict en raison de leur dureté. Les aciers inoxydables (304/316) nécessitent souvent des ajustements plus larges (±0.05 mm) du fait de l’écrouissage.
Planéité et perpendicularité de la surface :
Pour les assemblages de précision, une planéité standard de 0.03 mm/100 mm et une perpendicularité ≤0.02 mm sont recommandées.
TiRapid permet d'obtenir une planéité encore plus précise (≤0.015 mm) pour les composants optiques et d'automatisation.
Traitement thermique et contrôle de la déformation :
Après trempe ou revenu, une déformation de 0.05 à 0.2 mm par 100 mm est courante. Un traitement de relaxation des contraintes avant finition permet de la réduire de 60 %.
Exemple : TiRapid pré-détend les arbres 4140 avant la rectification, réduisant le gauchissement à moins de 0.02 mm.
Plages de tolérance (Usinage CNC typique de l'acier)
| Fonctionnalité | Tolérance standard | Capacité de haute précision |
| Dimensions linéaires | ± 0.05 mm | ± 0.01 mm |
| Diamètres des trous | H7 – H9 | H6 réalisable |
| Platitude | 0.05 mm / mm 100 | ≤0.015 mm |
| Angularité | ± 0.5 ° | ± 0.2 ° |
| Précision du pas de filetage | ± 0.02 mm | ± 0.01 mm |
Finitions de surface et post-traitement des pièces en acier
Les finitions de surface et le post-traitement sont des étapes cruciales de l'usinage CNC de l'acier, influençant directement la résistance à la corrosion, la durabilité et l'aspect visuel. Choisir la finition adéquate garantit à la fois une fiabilité fonctionnelle et une apparence soignée, rendant vos pièces en acier parfaitement prêtes pour la production.
1. Finition telle qu'usinée
La surface brute d'usinage présente la texture naturelle après découpe CNC sans traitement supplémentaire. Des marques d'outils et de légères irrégularités sont visibles, mais la précision dimensionnelle est excellente.
Caractéristiques: Légèrement rugueux (Ra 3.2–6.3 µm), géométrie précise.
Applications : Pièces mécaniques internes, prototypes ou assemblages ajustés avec précision où l'apparence est secondaire.
Exemple : TiRapid livre souvent des arbres 1045 usinés utilisés dans les dispositifs de test, garantissant une concentricité de ±0.01 mm.
2. Grenaillage
Le microbillage projette de fines billes de verre ou de céramique pour obtenir une finition mate uniforme. Il élimine les petites bavures et les rayures, améliorant ainsi la texture et l'adhérence du revêtement.
Caractéristiques: Aspect mat satiné, toucher lisse, Ra 0.8–3.2 µm.
Applications : Boîtiers automobiles, enveloppes de robots, panneaux industriels apparents.
Exemple : TiRapid utilise le microbillage des supports en acier inoxydable avant l'anodisation afin de garantir une densité de revêtement uniforme.
3. Revêtement en poudre
Ce procédé applique une poudre sèche par voie électrostatique, puis la fixe par cuisson pour former une couche résistante et colorée. Il offre une durabilité et une résistance aux intempéries à long terme.
Caractéristiques: Extrêmement durable, couleurs personnalisables, résistance à la corrosion > 1 000 heures au brouillard salin.
Applications : Machines d'extérieur, châssis d'équipements, bâches automobiles.
Exemple : TiRapid applique une peinture en poudre noire mate sur les châssis 4140 destinés aux machines agricoles pour une meilleure résistance à l'usure.
4. Galvanoplastie
Le traitement électrolytique consiste à recouvrir la surface de l'acier de métaux tels que le zinc, le nickel ou le chrome afin d'améliorer la protection contre la corrosion et l'esthétique.
Caractéristiques: Lisse et réfléchissant, dureté jusqu'à 900 HV (chrome), forte résistance chimique.
Applications : Fixations automobiles, pièces marines, éléments décoratifs.
Exemple : TiRapid applique un placage zinc-nickel sur des boulons de précision, atteignant une résistance à la corrosion de plus de 720 heures.
5. Traitement à l'oxyde noir et au QPQ
Les procédés d'oxydation noire et QPQ (trempe-polissage-trempe) forment un film d'oxyde dense, offrant une résistance à l'usure et à la rouille tout en préservant la précision dimensionnelle.
Caractéristiques: Finition noire uniforme, aucune variation dimensionnelle, bonne rétention d'huile.
Applications : Composants en acier à outils, engrenages, matériel de défense et de robotique.
Exemple : TiRapid propose des arbres 4140 traités QPQ avec une durée de vie en fatigue 20 % plus longue que leurs équivalents non traités.
6. Polissage et meulage
Le polissage mécanique et le meulage fin améliorent la douceur et l'esthétique des surfaces, notamment pour les pièces en acier inoxydable.
Caractéristiques: Ra ≤ 0.2 µm, semblable à un miroir, élimine les marques d'outils.
Applications : Dispositifs médicaux, panneaux décoratifs, arbres de précision.
Exemple : Pièces en acier inoxydable 316L poli TiRapid pour appareils de laboratoire, permettant une réflexion miroir sans ondulation de surface.
7. Traitement thermique + Passivation
Après usinage, le traitement thermique renforce la structure ; la passivation stabilise chimiquement l’acier inoxydable en éliminant le fer libre.
Applications : Assemblages de qualité aérospatiale, chimique et médicale exigeant une résistance ultime à la corrosion.
Exemple : TiRapid effectue une passivation sur les raccords 17-4PH pour capteurs marins, augmentant la résistance à la corrosion de 40 %.
Avantages de l'usinage CNC de l'acier
L'usinage CNC de l'acier offre une précision, une durabilité et une flexibilité élevées, ce qui le rend idéal pour des secteurs exigeants comme l'automobile, l'aérospatiale et la robotique. Ce procédé garantit une qualité fiable, des finitions impeccables et d'excellentes performances mécaniques, tant pour les prototypes que pour la production en série.
Précision et exactitude
Les machines CNC atteignent des tolérances jusqu'à ±0.01 mm, garantissant des ajustements parfaits pour les assemblages complexes.
Solidité et durabilité
L'acier offre une résistance à la traction élevée et une excellente résistance à l'usure, idéale pour les composants soumis à de fortes charges.
Large adaptabilité des matériaux
Applicable aux aciers au carbone, alliés et inoxydables, répondant aux divers besoins de l'industrie.
Finitions de surface lisses
L'usinage et le post-traitement produisent des finitions de Ra 3.2 à Ra 0.2 µm pour une meilleure étanchéité et un meilleur aspect.
High Efficiency
Les systèmes automatisés permettent une production 24 heures sur 24, réduisant les délais et améliorant la productivité.
Efficacité des coûts
Pour les moyennes et grandes séries, l'usinage CNC réduit les déchets et diminue le coût par pièce.
Souplesse
Les modifications de conception et les prototypes peuvent être rapidement mis en œuvre sans nouvel outillage.
Défis et limites de l'usinage de l'acier
L'usinage CNC de l'acier offre précision et résistance, mais présente également des défis qui influent sur les coûts, la qualité et l'efficacité. Comprendre ces limitations permet aux fabricants d'améliorer leur productivité et de maintenir une précision constante.
Usure des outils
Les aciers à haute résistance comme le 4140 et le 17-4PH usent rapidement les outils de coupe, augmentant ainsi le coût des outils et les temps d'arrêt.
Distorsion thermique
L'acier retient la chaleur de coupe, ce qui peut entraîner des déformations ou des erreurs dimensionnelles en l'absence d'un refroidissement adéquat.
Complexité de la programmation
Les pièces complexes nécessitent une programmation et une configuration CNC avancées, ce qui augmente le temps et les compétences requises.
Coût de l'équipement
Les machines CNC et les logiciels haut de gamme nécessitent des investissements importants, ce qui augmente le coût du projet.
Main d'œuvre qualifiée
L'usinage de l'acier nécessite des opérateurs expérimentés pour équilibrer l'avance, la vitesse et le contrôle du refroidissement.
Effets de post-traitement
Des procédés comme le traitement thermique ou le revêtement peuvent légèrement modifier les dimensions, nécessitant une nouvelle finition.
Applications de l'usinage CNC de l'acier
L'usinage CNC de l'acier est largement utilisé dans les industries exigeant résistance, précision et durabilité. Des structures aérospatiales aux instruments médicaux, il transforme l'acier brut en composants haute performance capables de résister aux contraintes, à l'usure et au temps, garantissant ainsi une fiabilité optimale dans tous les domaines.
Automobile et transport
La haute résistance à la traction et la résistance à la chaleur de l'acier en font un matériau idéal pour les engrenages, les arbres et les composants de moteurs.
Exemple : Arbres de transmission en acier 4140 usinés par TiRapid avec une tolérance de ±0.02 mm pour les applications de course, améliorant la durée de vie en fatigue de 25 %.
Aérospatiale et défense
Pièces en acier CNC, comme les supports et les fixations moteur, doivent résister à des températures et des vibrations extrêmes.
L'utilisation de l'acier inoxydable 17-4PH garantit une résistance supérieure à la corrosion et à la fatigue pour les structures d'aéronefs.
Robotique et automatisation
Les joints et les boîtiers en acier usinés avec précision assurent la rigidité structurelle et la précision des mouvements des bras robotisés.
Dates: Les liaisons en acier au carbone maintiennent une tolérance de ±0.01 mm pour un alignement robotique constant.
Équipement médical
Les aciers 316L et 17-4PH sont utilisés pour les instruments chirurgicaux et les cadres d'appareils d'imagerie en raison de leur biocompatibilité et de leur résistance.
TiRapid a fourni des pièces polies en acier inoxydable 316L pour les cadres de scanners CT, atteignant une finition de surface Ra ≤ 0.4 µm.
Machinerie lourde et construction
Les composants en acier usinés CNC, tels que les raccords, les pistons et les carters hydrauliques, résistent à des pressions et des chocs élevés.
Exemple : Les engrenages en acier 1045 usinés CNC ont amélioré le temps de fonctionnement des équipements de 30 %.
Energie et équipements industriels
La robustesse et la résistance à l'usure de l'acier conviennent aux turbines, aux outils pétroliers et aux échangeurs de chaleur, garantissant une fiabilité à long terme.
FQA
Qu'est-ce que l'usinage CNC de l'acier ?
L'usinage CNC de l'acier est un procédé de fabrication de précision où des outils à commande numérique enlèvent de la matière de blocs d'acier pour créer des composants précis. J'utilise des techniques de fraisage et de tournage CNC avancées pour atteindre des tolérances de ±0.01 mm. Ce procédé garantit une qualité constante, une résistance élevée et une excellente répétabilité pour les pièces en acier de qualité industrielle.
Quels types d'acier sont les plus adaptés à l'usinage CNC ?
Les aciers les plus adaptés à l'usinage CNC sont l'acier doux 1018, l'acier mi-dur 1045, l'acier allié 4140 et l'acier inoxydable 17-4PH. Je recommande généralement le 1018 pour son rapport coût-efficacité, le 4140 pour sa résistance et le 17-4PH pour sa résistance à la corrosion. Chaque nuance offre un équilibre optimal entre usinabilité, dureté et performances mécaniques.
Comment fonctionne l'usinage CNC avec l'acier inoxydable ?
Pour l'usinage de l'acier inoxydable, j'utilise des outils CNC à grande vitesse et des fraises en carbure à refroidissement optimisé afin de maîtriser la chaleur et l'usure des outils. Les nuances d'acier inoxydable telles que le 304, le 316 et le 17-4PH sont usinées avec de faibles avances et des forces de coupe élevées, garantissant une rugosité de surface inférieure à Ra 1.6 μm et une précision géométrique optimale.
Quels sont les avantages de l'usinage CNC de pièces en acier ?
L'usinage CNC de l'acier offre une résistance, une précision dimensionnelle et une durabilité supérieures. J'obtiens des tolérances de ±0.005 mm, idéales pour les applications aérospatiales et automobiles. Ce procédé réduit les déchets jusqu'à 30 %, diminue les délais de production et permet le prototypage rapide comme la fabrication en série.
Quels sont les défis liés à l'usinage de l'acier trempé ?
L'usinage de l'acier trempé est complexe en raison de l'usure importante des outils et des contraintes thermiques. Je surmonte ces difficultés grâce à l'utilisation d'outils en carbure revêtu ou en CBN, un débit de liquide de refroidissement contrôlé et des vitesses de coupe réduites. Des réglages CNC de précision garantissent un usinage stable des aciers de dureté supérieure à 45 HRC, préservant ainsi la précision dimensionnelle et l'intégrité de l'état de surface.
Combien coûte l'usinage CNC de l'acier ?
Le coût de l'usinage CNC de l'acier varie généralement de 50 $ à 150 $ l'heure, selon la qualité du matériau, la complexité des pièces et la quantité. J'optimise la programmation et l'outillage afin de réduire les temps de réglage, ce qui permet de diminuer les coûts totaux des projets de 15 à 25 %, tout en garantissant la précision et une qualité de production constante.
Quelles tolérances peuvent être obtenues en usinage CNC de l'acier ?
Grâce à des machines CNC 5 axes modernes, j'obtiens couramment des tolérances dimensionnelles comprises entre ±0.005 mm et ±0.02 mm pour les pièces en acier. Les états de surface atteignent Ra 0.8 μm après fraisage ou rectification de précision. Cette précision garantit la compatibilité dans les assemblages aérospatiaux, les moteurs hautes performances et les applications robotiques exigeant des ajustements serrés.
Quels sont les secteurs industriels qui utilisent le plus les pièces en acier usinées CNC ?
L'usinage CNC de l'acier est largement utilisé dans les secteurs de l'aérospatiale, de l'automobile, de la robotique et des machines lourdes. Je produis des composants tels que des arbres, des engrenages, des supports et des fixations moteur. Plus de 60 % des pièces en acier usinées CNC sont utilisées dans des assemblages mécaniques et structuraux exigeant résistance, durabilité et résistance à l'usure.
Conclusion
L'usinage CNC de l'acier demeure un pilier de la fabrication moderne, alliant robustesse, précision et efficacité. Grâce à une sélection rigoureuse des matériaux, un outillage optimisé et une ingénierie de pointe, il permet de produire des composants durables et de haute précision pour des secteurs exigeants tels que l'aérospatiale, l'automobile et la robotique. Si l'usinage de l'acier peut s'avérer complexe en raison de sa dureté, les résultats obtenus – des pièces plus résistantes et plus durables – justifient pleinement les efforts déployés. Collaborer avec un fabricant CNC expérimenté comme TiRapid garantit une qualité irréprochable, des délais de livraison rapides et des solutions économiques pour chaque projet.
















