
Les équipements SMT comportent de nombreux composants de positionnement, de transmission, de guidage et de connexion qui doivent conserver un ajustement précis lors de fonctionnements à haute vitesse et de mouvements fréquents. Pour les fabricants d'équipements, la qualité d'usinage des composants influe sur l'efficacité d'assemblage, la réactivité et la durabilité. Lors de l'achat de composants usinés CNC, il est essentiel de bien comprendre les exigences globales du processus, au-delà des tolérances dimensionnelles. La planification des processus d'usinage en fonction de l'application spécifique de chaque composant permet de réduire les ajustements nécessaires lors de l'assemblage et de la mise en service.
Quels composants d'équipement SMT sont adaptés à l'usinage CNC de précision ?
Les structures mécaniques des équipements SMT sont hautement personnalisées, et les composants de positionnement, les composants mobiles et les pièces fonctionnelles peuvent tous être fabriqués par usinage CNC selon les dessins techniques.
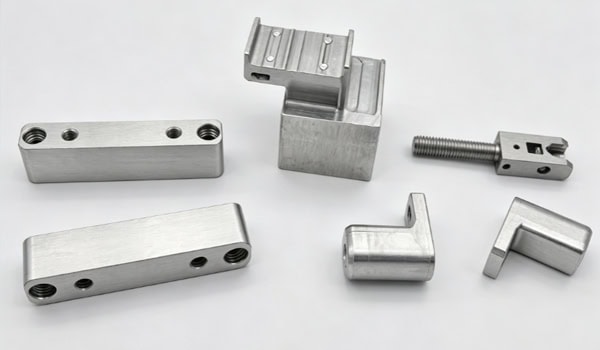
Composants de positionnement et de montage
Les structures de positionnement assurent la liaison et le positionnement entre les différents modules. L'usinage nécessite d'établir des relations dimensionnelles précises autour des surfaces de référence et des trous de fixation.
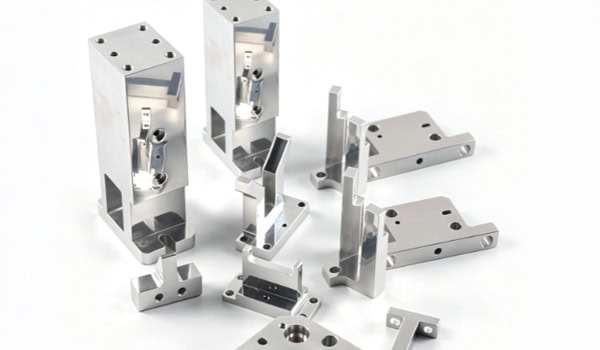
- Blocs et bases de positionnement : principalement utilisés pour l’usinage de trous de positionnement, de rainures de montage et de surfaces de référence, avec contrôle des positions des trous et des dimensions critiques des surfaces.
- Supports de montage des rails de guidage : Veillez à la planéité et au parallélisme des surfaces de montage ainsi qu’à la précision de positionnement des trous de fixation.
- Plaques de montage d'équipement : Elles comportent généralement plusieurs configurations de trous, des décalages et des zones de montage, ce qui nécessite une stratégie de fixation adaptée à leur structure.
Des références d'usinage cohérentes permettent de réduire les erreurs de positionnement cumulées lors de l'assemblage.
Composants de mouvement et de transmission à grande vitesse
Les mécanismes de déplacement des équipements de pose accélèrent, décélèrent et changent fréquemment de direction. Les composants associés doivent tenir compte de la répartition des masses, de la rigidité structurelle et des variations d'inertie.
- Arbres de précision et arbres de liaison : leur contrôle est indispensable en ce qui concerne le diamètre extérieur, la circularité, la concentricité et les dimensions de l’épaulement. Pour les structures rotatives à grande vitesse, l’équilibrage dynamique doit également être évalué en fonction de la vitesse de rotation et de la géométrie.
- Glissières et supports de mouvement : l’épaisseur des parois et les structures de renforcement doivent être correctement conçues pour contrôler le poids tout en maintenant une rigidité suffisante.
- Composants structurels à mouvement rapide : des cavités et des structures d’allègement peuvent être utilisées pour réduire la masse en mouvement alternatif, tandis que les conditions de fonctionnement doivent être prises en compte lors de l’évaluation des risques de vibrations.
Les composants mobiles à grande vitesse ne doivent pas être conçus uniquement dans le but de réduire leur poids. La masse, la rigidité, l'inertie et les caractéristiques vibratoires doivent être prises en compte conjointement.
Buses, fixations et petits composants fonctionnels
Les connecteurs de buses, les bases de fixation et les composants d'interface sont généralement de petite taille, mais comportent de nombreux trous, épaulements et zones d'accouplement, ce qui les rend adaptés à l'usinage CNC de précision. Pour les petites structures, l'accessibilité des outils, la stabilité de la fixation et la déformation due à l'usinage doivent être évaluées au préalable afin de garantir que les composants finis répondent aux exigences d'assemblage.
Comment garantir la précision à long terme lors de l'usinage de composants de précision SMT ?
La précision de fonctionnement des équipements CMS peut être affectée par les erreurs d'usinage, les relations d'assemblage, les conditions de mouvement et les variations de température. Il est donc nécessaire de planifier l'inspection des composants en fonction des conditions réelles de fonctionnement.
Effectuer une analyse DFM et une analyse des données avant l'usinage
Avant la production officielle, la structure des composants doit être examinée à partir de dessins 2D et de modèles 3D afin d'identifier les priorités d'usinage et les exigences d'assemblage.
- Vérifiez les dimensions critiques : concentrez-vous sur les diamètres des trous, l’espacement des trous, l’épaisseur, les hauteurs de marche et les tolérances d’assemblage.
- Planification des références d'usinage : Déterminer les surfaces de positionnement et les références de fixation en fonction de la relation d'assemblage final.
- Évaluer les zones complexes : vérifier l’accessibilité à l’usinage des rainures profondes, des parois minces, des cavités étroites et des angles internes.
Clarifier les conditions de fabrication dès le début peut réduire les modifications ultérieures du processus.
Adapter les méthodes d'usinage à la structure
Les surfaces planes, les perçages et les cavités standard peuvent être usinés à l'aide d'une machine CNC 3 axes, tandis que les composants à plusieurs faces et les surfaces courbes complexes peuvent être usinés à l'aide d'une machine 4 ou 5 axes, selon leur géométrie. Les arbres et les manchons sont adaptés au tournage CNC. Pour les composants nécessitant un usinage multidirectionnel, la réduction du nombre de réglages permet de minimiser les erreurs dues aux changements de référence.
Contrôle de la déformation thermique en fonctionnement continu
Le fonctionnement des équipements et les variations de température en atelier peuvent entraîner des variations dimensionnelles. Les alliages d'aluminium présentent des coefficients de dilatation thermique relativement élevés ; par conséquent, la stabilité thermique des composants critiques, tels que les bases de positionnement et les plaques de référence, doit être évaluée en fonction des températures de fonctionnement réelles. Les structures de haute précision peuvent atténuer l'influence des variations de température grâce aux mesures suivantes :
- Sélection des matériaux : Évaluer la stabilité thermique des matériaux en fonction de l'environnement d'exploitation.
- Conception structurelle : Agencer les épaisseurs de paroi et les structures de renforcement de manière appropriée afin de réduire la déformation thermique locale.
- Environnement d'usinage : Contrôler les variations de température pendant l'usinage.
- Température d'inspection : s'assurer que les conditions d'inspection dimensionnelle critiques sont adaptées aux exigences réelles.
- Compensation de fonctionnement : Pour les équipements de haute précision, la compensation de température peut être planifiée en fonction des conditions de fonctionnement réelles.
L'intégration des facteurs thermiques dans la planification de l'usinage peut contribuer à améliorer la stabilité dimensionnelle en conditions de fonctionnement.
Mettre en place un processus d'inspection de précision
Après usinage, les dimensions clés, les tolérances géométriques et les caractéristiques complexes peuvent être vérifiées à l'aide de méthodes d'inspection appropriées telles que la mesure dimensionnelle et la MMT, les enregistrements d'inspection étant conservés pour le contrôle de la qualité et la production par lots.
| Type de composant CMS | Matériau typique | Principal axe d'usinage | Éléments clés de l'inspection |
| Blocs de positionnement et bases | Alliage d'aluminium, acier inoxydable | Surfaces de référence, trous de positionnement, éléments de montage | Planéité, position des trous, précision dimensionnelle |
| Bases de montage pour rails de guidage | Alliage d'aluminium, acier | Usinage de la surface de montage et des trous de fixation | Planéité, parallélisme, précision de positionnement |
| Supports et curseurs de mouvement | Alliage d'aluminium, plastiques techniques | Structure légère, rigidité, interfaces mobiles | Dimensions, caractéristiques liées à la rigidité, ajustement |
| Arbres de précision et arbres de liaison | Acier inoxydable, acier allié, alliage d'aluminium | Virages, caractéristiques concentriques, épaules | Diamètre, rondeur, concentricité, équilibre dynamique si nécessaire |
| Plaques de montage d'équipement | Alliage d'aluminium, acier inoxydable | Motifs multi-trous, marches, surfaces de référence | Planéité, espacement des trous, tolérance de position |
| Accessoires et petites pièces fonctionnelles | Alliage d'aluminium, acier inoxydable, plastiques techniques | Petits trous, fentes, surfaces de contact | Dimensions critiques, état de surface, ajustement d'assemblage |
Ce tableau permet de faire rapidement correspondre les composants CMS courants aux matériaux appropriés, aux exigences d'usinage et aux éléments d'inspection.
Comment choisir les matériaux et les traitements de surface pour les composants de précision CMS ?
Le choix des matériaux doit tenir compte du poids des composants, des conditions de charge, des caractéristiques de mouvement et de l'environnement d'exploitation. Le traitement de surface doit également prendre en compte la résistance à l'usure, la protection contre la corrosion, les variations dimensionnelles et le contrôle de l'électricité statique.
Alliages d'aluminium pour certaines structures légères
Les alliages d'aluminium ont un poids relativement faible et une bonne usinabilité, ce qui les rend adaptés à certaines plaques de montage, supports, boîtiers et structures de mouvement.
- Matériaux structuraux courants : Conviennent à l’usinage des bases de montage, des supports et des boîtiers d’équipement.
- Alliages d'aluminium à haute résistance : peuvent être utilisés pour les structures nécessitant une rigidité et une capacité de charge plus élevées.
Lorsque des alliages d'aluminium sont utilisés pour des composants mobiles à grande vitesse, la rigidité structurelle et les caractéristiques vibratoires doivent également être évaluées plutôt que de se baser uniquement sur la réduction du poids comme critère de conception.
Sélectionner les traitements de surface pour les zones soumises à l'usure en fonction des conditions de fonctionnement
Pour les composants en aluminium soumis au glissement ou au frottement, l'anodisation dure et d'autres traitements peuvent être envisagés en fonction de la charge, de la vitesse et des conditions de contact. L'anodisation dure améliore la dureté superficielle et la résistance à l'usure, mais le revêtement induit des variations dimensionnelles ; il est donc nécessaire de prévoir l'usinage des zones de contact critiques. Pour les zones mobiles nécessitant un frottement réduit, des solutions de surface adaptées peuvent être sélectionnées en fonction des conditions de fonctionnement réelles. Le procédé spécifique doit correspondre à la fonction du composant et aux exigences d'assemblage.
Le traitement de surface doit tenir compte des exigences en matière de décharge électrostatique.
Les équipements CMS (Composants Montés en Surface) comprennent des circuits imprimés et des composants électroniques ; il est donc nécessaire d’intégrer certaines structures métalliques au système de contrôle électrostatique global. Les couches anodisées sont isolantes. Si un composant assure la mise à la terre ou des connexions conductrices, des zones de contact conductrices fiables doivent être prévues. Voici quelques approches spécifiques :
- Zones locales non traitées : Conserver les surfaces de contact métalliques disponibles pour les points de mise à la terre.
- Surfaces de mise à la terre réservées : Maintenir des connexions fiables entre le composant et la structure de mise à la terre de l’équipement.
- Conception conductrice compatible : sélectionnez la méthode de traitement en fonction des exigences globales de contrôle statique de l’équipement.
Après avoir déterminé le traitement de surface, il convient également de vérifier son influence sur les dimensions d'assemblage et les relations de contact.
Quelles sont les capacités qu'un fournisseur de composants de précision CMS doit posséder ?
Les composants de précision passent généralement par plusieurs étapes, des plans de développement à l'assemblage final des équipements, et les capacités de support technique du fournisseur peuvent avoir une incidence sur l'efficacité de l'exécution du projet.
De la revue des plans à la validation du prototype
Après réception des dessins 2D et des modèles 3D, le fournisseur doit examiner les matériaux, les tolérances, les structures et les méthodes de fixation, puis vérifier les résultats d'usinage réels à l'aide de prototypes.
- Examen des dessins : identifier les tolérances excessivement serrées, les parois minces, les cavités profondes et les structures d’assemblage spéciales.
- Usinage de prototypes : Vérifier les dimensions critiques, les relations d’assemblage et la qualité de surface.
- Retour d'information sur les problèmes rencontrés : Ajuster le processus d'usinage en fonction des résultats de l'inspection.
Résoudre les problèmes de fabrication dès la phase de prototypage peut réduire les coûts de modification après le début de la production en série.
Prise en charge de différents volumes de production
Les composants des équipements SMT peuvent passer de l'étape d'échantillons individuels à des tests par petits lots, puis à une production stable. Les fournisseurs doivent maintenir des conditions de processus constantes tout en surveillant en permanence l'usure des outils, l'état des équipements et les variations dimensionnelles. Un processus de production stable contribue à réduire les écarts dimensionnels entre les lots.
Vérification complète de la qualité avant la livraison
Après usinage de composants de précision, il convient de contrôler les dimensions, les filetages, les bavures, l'état de surface et les quantités. Les composants doivent également être classés et protégés en fonction de leur structure. Les mesures spécifiques comprennent :
- Contrôle qualité : Vérifier les dimensions, le filetage, les bavures, le traitement de surface et les quantités.
- Classification : Séparer les composants selon les numéros de pièces et les relations d'assemblage.
- Emballage protecteur : Utiliser une protection anti-choc et anti-rayures pour les surfaces d'accouplement précises.
- Vérification de l'expédition : Confirmer que les quantités, les spécifications et les informations d'emballage répondent aux exigences de la commande.
Une préparation adéquate de la livraison peut réduire les pertes supplémentaires lors du transport et du montage.
La fabrication de composants de précision pour les équipements CMS exige une planification rigoureuse des processus d'usinage, prenant en compte la structure du composant, ses conditions de mouvement, les propriétés des matériaux et l'environnement d'exploitation. Les équipes d'approvisionnement peuvent ainsi se concentrer sur l'analyse des plans du fournisseur, l'usinage CNC, le contrôle de précision et les capacités de production en série. TiRapid propose des services d'usinage personnalisés pour accompagner les fabricants d'équipements CMS, de la production de prototypes à la fabrication en série.
















