
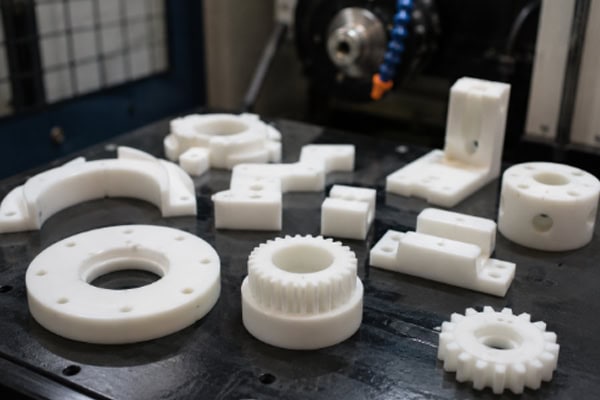
Le polyester est un polymère largement utilisé. Dans l'industrie, il est généralement usiné par commande numérique (CNC) sous forme de feuilles, de barres ou de matériaux composites, contrairement aux fibres textiles que l'on trouve couramment. Grâce à son excellente résistance mécanique, à sa résistance à l'usure et à la corrosion, ainsi qu'à sa stabilité dimensionnelle, le polyester est largement utilisé dans des secteurs tels que l'électronique et l'électrotechnique, l'automatisation, la construction mécanique, le matériel médical, l'agroalimentaire et l'instrumentation de précision. Face à la demande croissante de pièces sur mesure et de production en petites séries, de plus en plus de fabricants adoptent l'usinage CNC pour la fabrication de composants en polyester. Bien que le polyester offre une bonne usinabilité, la maîtrise des techniques d'usinage appropriées reste essentielle pour garantir une efficacité d'usinage élevée, une précision dimensionnelle optimale et une excellente qualité de surface.
Pourquoi le polyester est-il adapté à l'usinage CNC ?
Les plastiques polyester offrent d'excellentes performances globales et une grande stabilité lors de l'usinage. Comparés aux plastiques d'usage courant, ils présentent une meilleure résistance à l'usure et une résistance mécanique supérieure. De plus, leur rapport coût-efficacité est plus avantageux que celui de certains plastiques haute performance. C'est pourquoi les pièces usinées en polyester sont fréquemment utilisées dans de nombreux types d'équipements industriels. La connaissance des caractéristiques de ce matériau permet aux fabricants de choisir les méthodes d'usinage et les procédés de coupe les plus adaptés.
Excellente stabilité dimensionnelle
Après moulage industriel, les matériaux en polyester présentent une structure interne relativement stable, ce qui les rend moins sensibles aux variations dimensionnelles notables dues à de légères augmentations de température lors de l'usinage CNC. Cette caractéristique permet aux opérateurs de contrôler plus facilement la précision dimensionnelle tout en améliorant la régularité de la production entre les lots. Les matériaux en polyester supportent des vitesses de coupe relativement élevées lors de l'usinage CNC tout en conservant des performances d'usinage stables. Pour les composants nécessitant un assemblage et un ajustement précis, une bonne stabilité dimensionnelle réduit les corrections après usinage et améliore l'efficacité de la production.
Les avantages communs incluent :
- Variation dimensionnelle minimale
- Haute stabilité d'usinage
- Excellente homogénéité des pièces
- Performances d'assemblage plus fluides
Les propriétés mécaniques répondent aux exigences d'usinage industriel
Les matériaux en polyester possèdent non seulement une rigidité suffisante, mais aussi une excellente résistance à l'usure, ce qui les rend idéaux pour la fabrication de composants mécaniques destinés à un usage prolongé. De nombreux éléments de guidage, patins, semelles d'usure et pièces de support d'équipements sont fabriqués en polyester. Lors de l'usinage, le polyester conserve une bonne intégrité des arêtes et est moins susceptible de s'ébrécher que certains matériaux fragiles. Avec des paramètres de coupe correctement maîtrisés, d'excellents états de surface peuvent également être obtenus, assurant ainsi une base solide pour l'assemblage ultérieur.
Adapté à diverses applications industrielles
Avec l'évolution constante des équipements d'automatisation, les matériaux en polyester sont de plus en plus utilisés dans de nombreux secteurs industriels. On trouve des composants usinés en polyester dans la fabrication de produits électroniques, les machines de transformation alimentaire, les équipements médicaux et bien d'autres applications.
Les applications typiques incluent:
- composants d'équipement d'automatisation
- Pièces d'isolation électrique
- Dispositifs de positionnement de précision
- Composants du système de convoyage
Ces produits nécessitent généralement une précision dimensionnelle, une résistance à l'usure et une stabilité à long terme, autant d'éléments qui peuvent être obtenus grâce à l'usinage CNC pour des géométries complexes et une production personnalisée.
Comment se déroule l'usinage CNC du polyester ?
Bien que les matériaux en polyester soient relativement faciles à usiner, l'obtention de résultats d'usinage de haute qualité exige un processus de fabrication rigoureux. De l'analyse des plans et la programmation CNC aux opérations de découpe proprement dites, chaque étape influe directement sur la qualité du produit final. Seule une préparation adéquate de la pièce, le choix d'un équipement approprié, l'optimisation des paramètres d'usinage et des contrôles approfondis permettent aux pièces en polyester d'atteindre une excellente précision dimensionnelle, un aspect impeccable et des performances d'assemblage optimales, tout en minimisant les retouches et le gaspillage de matière.
Analyse des dessins et planification de l'usinage
Avant l'usinage, les ingénieurs doivent élaborer un plan d'usinage complet à partir des plans du produit. Les stratégies d'usinage varient en fonction des dimensions, tolérances, structures et exigences d'aspect des différentes pièces. Pour les matériaux en polyester, une planification précoce est essentielle car elle influe sur l'efficacité de la coupe, la maîtrise des déformations, la performance d'assemblage et la nécessité d'une finition secondaire. Plus l'analyse des plans est détaillée, plus le processus d'usinage sera fluide et plus le risque de problèmes de production sera faible.
Les éléments suivants nécessitent généralement une évaluation minutieuse :
- Dimensions du produit
- Tolérances d'usinage
- Configurations de trous
- Exigences d'assemblage
- Exigences de finition de surface
Après l'analyse des plans, les opérations d'ébauche, de semi-finition et de finition sont planifiées en fonction des caractéristiques de la pièce afin d'optimiser la stabilité d'usinage. Pour les pièces planes simples, il est souvent préférable de réaliser la plupart des opérations d'usinage en une seule passe. Pour les pièces comportant de nombreux trous, des contours complexes ou des parois minces, la conception du montage, les trajectoires d'outils et les séquences d'usinage doivent être planifiées à l'avance afin d'éviter les écarts dimensionnels dus à des forces de coupe irrégulières. Parallèlement, les plannings d'usinage doivent être organisés en fonction de l'épaisseur du matériau, du volume de production et des délais de livraison afin d'améliorer l'efficacité de la fabrication.
Sélectionner l'équipement d'usinage approprié
Les matériaux en polyester peuvent être usinés à l'aide de diverses machines CNC, chaque machine étant adaptée à une structure de produit spécifique. Le choix de l'équipement approprié influe directement sur l'efficacité d'usinage, la finition de surface et la stabilité dimensionnelle. Opter pour la machine adéquate permet non seulement d'améliorer la vitesse d'usinage, mais aussi de réduire l'usure des outils et les réglages manuels, pour un processus de fabrication plus stable.
L'équipement typique comprend :
- centres d'usinage CNC
- Fraiseuses CNC
- tours CNC
- Machines de gravure CNC
Les centres d'usinage sont généralement utilisés pour les structures planes et les pièces aux contours complexes, tandis que les tours CNC sont couramment privilégiés pour les composants de type arbre afin d'optimiser la productivité. Les petites pièces présentant des motifs complexes ou des structures localisées peuvent également être usinées à l'aide d'équipements de gravure pour une précision accrue. Le choix de l'équipement doit également prendre en compte la conception du montage, la plage de vitesses de broche, la stabilité de l'avance et la capacité d'évacuation des copeaux. Ce n'est que lorsque les capacités de la machine correspondent aux exigences de la pièce que les matériaux en polyester peuvent atteindre une excellente qualité de surface, tout en évitant les bords brûlés, les bavures ou les déformations localisées.
Usinage de finition et contrôle
Après l'ébauche, l'usinage de finition est réalisé conformément aux exigences de précision du produit, suivi d'un contrôle dimensionnel à l'aide d'équipements d'inspection. Cette étape détermine si le composant peut être assemblé correctement et s'il répond aux attentes du client en termes d'apparence et de fonctionnalité. Bien que les matériaux en polyester restent relativement stables lors de l'usinage de finition, l'usure des outils de coupe, des paramètres d'usinage inappropriés ou un contrôle insuffisant peuvent entraîner des écarts dimensionnels, des bavures et des états de surface médiocres. Par conséquent, l'usinage de finition et le contrôle doivent toujours être effectués conjointement, et non pas se fier uniquement à l'expérience de l'opérateur.
Les éléments d'inspection comprennent généralement :
- Encombrement
- Diamètres des trous
- Perpendicularité
- Platitude
- Qualité de surface
Après inspection, la conformité est confirmée, puis l'ébavurage et le nettoyage sont effectués afin de garantir que le produit réponde aux exigences d'assemblage. Pour la production par lots, l'inspection du premier article doit être réalisée avant le lancement de la production en continu. Les dimensions critiques doivent également être contrôlées périodiquement pendant la production afin de détecter rapidement les écarts et de permettre des ajustements du processus. Pour les composants de précision, des instruments de mesure de haute précision peuvent être utilisés pour une vérification secondaire afin de garantir que l'emplacement des trous, les arêtes et les surfaces de contact soient parfaitement conformes aux plans techniques. Le nettoyage, le chanfreinage et l'emballage après usinage de finition sont tout aussi importants car ces détails influencent directement la qualité du produit à la livraison et façonnent la première impression du client.
Conseils pratiques d'usinage CNC pour le polyester
Bien que les matériaux en polyester soient relativement faciles à usiner, la production de composants aux dimensions stables, à l'aspect soigné et à l'assemblage fiable exige une maîtrise rigoureuse du processus. Dans de nombreux cas, les problèmes d'usinage ne proviennent pas du matériau lui-même, mais de l'état de l'outil, du choix des paramètres, des méthodes d'évacuation des copeaux et des pratiques d'atelier. Une gestion appropriée de ces détails permet aux matériaux en polyester d'atteindre une excellente stabilité d'usinage tout en réduisant les bavures, l'écaillage des arêtes, les déformations et les retouches, pour finalement produire des pièces finies répondant mieux aux exigences des clients.
Utilisez des outils de coupe affûtés pour réduire la formation de bavures.
Lors de l'usinage du polyester, l'usure des outils de coupe entraîne une coupe par compression plutôt qu'une coupe nette, accentuant la formation de bavures sur les arêtes usinées. Ce phénomène est particulièrement visible sur les pièces à parois minces, les bords de trous, les chanfreins et les angles de contour. Si le tranchant est insuffisamment affûté, le matériau est comprimé et déchiré au lieu d'être coupé proprement. Ceci provoque non seulement un blanchiment des arêtes, mais peut également engendrer de fines fissures, une accumulation de bavures et une rugosité de surface localisée. Pour les composants nécessitant un assemblage, ces bavures affectent directement la précision d'ajustement et augmentent le temps de finition manuelle. Par conséquent, le choix des outils de coupe doit prendre en compte non seulement le coût, mais aussi la qualité du tranchant, la capacité d'évacuation des copeaux et l'adéquation à l'usinage des plastiques.
Les types d'outils recommandés sont les suivants :
- Outils de coupe au carbure
- Fraises spécifiques au plastique
- Outils de coupe à haute précision
Des outils de coupe affûtés réduisent la résistance à la coupe, améliorent l'état de surface et prolongent leur durée de vie. Plus l'outil est affûté, plus la coupe est fluide, ce qui permet d'obtenir des arêtes plus nettes et de réduire considérablement le travail d'ébavurage. Un contrôle régulier de l'usure des outils est tout aussi important pour éviter que des ébréchures localisées ou un émoussement des arêtes n'affectent toute une série de production. Pour les composants de haute qualité, il est recommandé d'effectuer des essais de coupe avant la production en série afin de vérifier l'adéquation de l'outil en examinant la surface usinée.
Contrôler correctement les paramètres de coupe
Les paramètres d'usinage déterminent directement la qualité du produit. Bien que les matériaux en polyester soient moins sensibles aux efforts de coupe que les métaux, ils restent sensibles à la température, au frottement et à la stabilité de coupe. Des paramètres mal réglés peuvent entraîner des bavures, des effilochages, des déformations thermiques ou des écarts dimensionnels. Ces effets sont plus marqués lors de longs cycles d'usinage, sur les composants à parois minces et sur les pièces aux géométries complexes.
De nombreux problèmes d'usinage ne proviennent pas d'une précision machine insuffisante, mais d'une mauvaise coordination entre la vitesse de broche, l'avance et la profondeur de coupe, ce qui entraîne des forces de coupe irrégulières et une qualité de produit réduite. L'optimisation des paramètres doit donc prendre en compte l'épaisseur du matériau, la géométrie de la pièce, le type d'outil de coupe et la rigidité de la machine plutôt que de se fier à des valeurs fixes.
Les paramètres nécessitant un contrôle adéquat comprennent :
- Vitesse de broche
- Vitesse d'avance
- Profondeur de coupe
- Alimentation par dent
Des réglages trop élevés peuvent augmenter les températures de coupe, tandis que des réglages trop conservateurs réduisent l'efficacité d'usinage. Les matériaux en polyester sont mieux adaptés à des conditions de coupe lisses et continues avec une charge de compression minimale, permettant à l'outil de coupe de maintenir une action de coupe stable. Les grandes surfaces planes peuvent être usinées avec une force plus importante pour une productivité accrue, tandis que les petits trous, les parois minces et les contours de précision nécessitent des charges de coupe plus faibles afin de minimiser la déformation thermique. En production, les paramètres doivent être optimisés par des essais d'usinage pour obtenir le meilleur compromis entre qualité et productivité. Cette approche améliore la régularité de la production tout en réduisant les temps d'arrêt machine et les retouches coûteuses.
Portez une attention particulière à l'évacuation et au refroidissement de la puce.
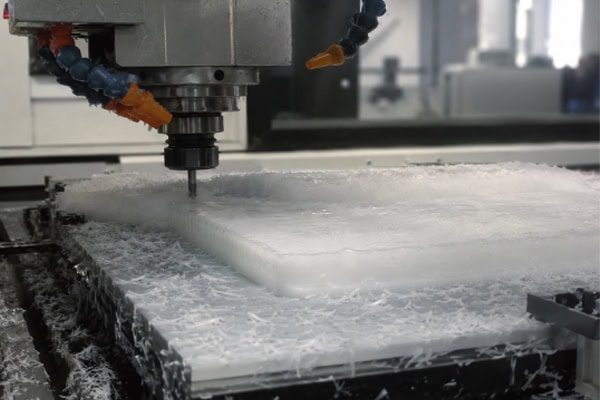
Lors de l'usinage, les matériaux en polyester génèrent des copeaux continus. Si ces copeaux ne sont pas évacués rapidement, ils peuvent rayer la surface de la pièce. Comparé aux matériaux produisant des copeaux courts, le polyester est plus sujet à l'enroulement, à l'accumulation et à l'adhérence localisée des copeaux, notamment lors de l'usinage de rainures profondes, de gorges étroites et de profils fermés. Si les copeaux restent longtemps dans la zone de coupe, ils dégradent la qualité de surface et peuvent être recoupés par l'outil, engendrant des défauts d'arête et des imprécisions dimensionnelles. Par conséquent, l'évacuation et le refroidissement des copeaux ne sont pas de simples opérations auxiliaires, mais des conditions essentielles pour obtenir une qualité d'usinage élevée.
Les méthodes courantes incluent :
- enlèvement de copeaux à l'air comprimé
- extraction de copeaux sous vide
- Lubrification à quantité minimale (MQL)
- Conception optimisée des trajectoires d'outils
Le maintien d'une zone de coupe propre contribue à garantir une qualité d'usinage stable. L'air comprimé évacue rapidement les copeaux, réduisant ainsi leur accumulation. L'aspiration est particulièrement adaptée aux applications exigeant une propreté élevée. Une lubrification minimale réduit la chaleur de frottement tout en améliorant les conditions de coupe. Une conception appropriée de la trajectoire d'outil minimise le recoupement des copeaux et les blocages localisés.
Lors de l'usinage proprement dit, les séquences de coupe et les directions des trajectoires d'outil doivent être planifiées de manière à favoriser une évacuation efficace des copeaux de la zone d'usinage. Pour les opérations d'usinage prolongées, l'évacuation des copeaux doit être surveillée en permanence, et la pression d'air, le positionnement du vide et les trajectoires d'outil doivent être ajustés au besoin afin d'éviter que des problèmes mineurs ne se transforment en défauts de qualité importants.
Comment améliorer encore la qualité de l'usinage du polyester ?
Avec les progrès constants de la technologie CNC, la qualité d'usinage dépend non seulement des performances de la machine, mais aussi de la planification des processus, des pratiques des opérateurs et de la gestion de l'atelier. Même des composants d'apparence simple peuvent présenter des écarts dimensionnels, des rayures ou des bavures si les outils de coupe, les séquences d'usinage, les procédures d'inspection ou les opérations de finition ne sont pas correctement gérés. Pour obtenir des composants en polyester de haute qualité et constante, il est essentiel que chaque détail soit standardisé, reproductible et parfaitement maîtrisé.
Optimiser la séquence d'usinage
Les composants complexes sont généralement fabriqués par ébauche, semi-finition et finition afin de réduire les contraintes internes et d'améliorer la stabilité dimensionnelle. Un usinage initial trop important peut libérer brutalement des contraintes internes, provoquant de légères déformations ou des dérives dimensionnelles. Une séquence d'usinage appropriée permet d'éliminer d'abord la majeure partie de la matière excédentaire avant d'affiner progressivement les contours et les dimensions critiques, assurant ainsi une meilleure stabilité du matériau tout au long de l'usinage. Lors de l'ébauche, l'objectif principal est un enlèvement de matière rapide tout en conservant une épaisseur uniforme pour les opérations ultérieures. La semi-finition affine les contours et stabilise les surfaces de référence.
L'usinage de finition vise à optimiser les dimensions finales, la qualité de surface et à minimiser les marques d'outils et les bavures. Les composants à parois minces, les pièces longues et les pièces comportant des perçages complexes bénéficient particulièrement d'un usinage par étapes, évitant ainsi les déformations dues à un enlèvement de matière excessif en une seule opération. Plus les séquences d'usinage sont planifiées avec soin, plus les reprises sont faibles et plus la qualité du produit final est constante.
Renforcer le contrôle dimensionnel
Lors de l'usinage, il est essentiel d'utiliser des instruments tels que des pieds à coulisse, des micromètres et des machines à mesurer tridimensionnelles (MMT) pour contrôler les dimensions critiques et ajuster rapidement les paramètres d'usinage afin de garantir la conformité aux plans techniques. Bien que les matériaux en polyester soient plus faciles à usiner que les métaux, ils restent sensibles à la température, à l'état des outils et aux méthodes de bridage, ce qui rend le contrôle indispensable et ne peut se fier uniquement à l'expérience de l'opérateur. De nombreux écarts dimensionnels s'accumulent progressivement pendant l'usinage et n'apparaissent pas seulement lors de l'opération finale, ce qui confère une importance particulière au contrôle en cours de production. Ce contrôle progressif permet de détecter les problèmes précocement et d'éviter la mise au rebut de lots entiers de production.
Lors du contrôle, il convient de privilégier les surfaces d'assemblage, l'emplacement des perçages, les arêtes de positionnement et les dimensions d'épaisseur, car ces éléments déterminent directement la performance de l'assemblage. Pour la production en série, un contrôle complet du premier article doit être effectué avant le lancement de la production, suivi de contrôles par échantillonnage réguliers afin de surveiller l'usure des outils et les variations dimensionnelles. En cas de léger écart dimensionnel, la vitesse d'avance, la vitesse de broche ou la compensation d'outil doivent être ajustées immédiatement, sans attendre la fin de la production. Des pratiques de contrôle rigoureuses améliorent le rendement de production et optimisent la maîtrise des processus d'usinage.
Post-traitement complet et approprié
Après usinage, les opérations de finition suivantes sont recommandées :
- Ebavurage
- Chanfreinage
- Nettoyage de surface
- Emballage du produit fini
Ces opérations améliorent l'aspect tout en réduisant les dommages lors du transport et de l'assemblage. De fines bavures subsistent souvent sur les arêtes usinées après l'usinage du polyester. Si elles ne sont pas traitées, elles nuisent non seulement à la qualité visuelle, mais peuvent aussi rayer les surfaces de contact lors de l'assemblage ou réduire la durée de vie des composants. Bien que le post-traitement semble être l'étape finale, il a une influence significative sur la qualité globale du produit, notamment pour les composants exigeant un aspect impeccable ou un assemblage de précision. L'ébavurage doit être effectué avec soin afin d'éviter l'écaillage des arêtes. Le chanfreinage crée des arêtes plus lisses, réduit la concentration des contraintes et améliore la sécurité et la manipulation. Le nettoyage de surface élimine les copeaux, la poussière et les résidus d'usinage, évitant ainsi toute contamination lors de l'assemblage, du collage, de la peinture ou de l'impression. Un emballage approprié est tout aussi important, en particulier pour les expéditions par lots. Les matériaux de protection doivent être choisis en fonction de la géométrie de la pièce afin d'éviter les dommages par compression, les rayures ou les déformations pendant le transport.
Questions fréquemment posées
Quelle précision d'usinage peut-on atteindre avec l'usinage CNC du polyester ?
Les matériaux en polyester offrent une excellente stabilité dimensionnelle. Dans des conditions d'usinage optimales et avec des capacités de machine appropriées, les composants industriels courants peuvent généralement atteindre des tolérances d'usinage de ±0.05 mm à ±0.10 mm. Pour les composants de précision, l'optimisation des outils de coupe, des paramètres d'usinage et des procédures de contrôle permet d'améliorer encore la précision d'usinage, jusqu'à environ ±0.01 mm à ±0.05 mm. Les capacités d'usinage réelles doivent néanmoins être évaluées en fonction des spécifications du matériau, de la géométrie du composant, de l'épaisseur de paroi et des performances de la machine. Pour les composants d'assemblage de haute précision, il est conseillé aux clients de confirmer les exigences de tolérance dimensionnelle avec leur fournisseur d'usinage avant le début de la production afin d'établir la stratégie d'usinage la plus adaptée.
Conclusion
Grâce à leurs excellentes propriétés mécaniques, leur résistance à l'usure, leur stabilité dimensionnelle et leur grande facilité d'usinage, les plastiques polyester sont devenus l'un des plastiques techniques les plus utilisés dans l'industrie moderne. En choisissant des équipements CNC adaptés, en optimisant les processus d'usinage, en maîtrisant les paramètres de coupe et en renforçant la gestion des outils, les fabricants peuvent améliorer significativement la qualité d'usinage tout en réduisant les bavures, les déformations et les écarts dimensionnels. Ces avantages permettent aux composants en polyester de répondre aux exigences élevées de secteurs tels que l'automatisation, l'électronique, le matériel médical, les machines de transformation alimentaire et les instruments de précision. Avec l'évolution constante des technologies d'usinage CNC, les capacités d'usinage des matériaux polyester ne cessent de progresser. Du développement de prototypes à la production en grande série, en passant par la production en petites séries, l'usinage CNC offre une solution de fabrication flexible, efficace et fiable pour les composants en polyester.
















