Le moulage par injection de polycarbonate est un procédé de fabrication permettant de produire des pièces en plastique robustes, légères et indéformables. Le polycarbonate, souvent abrégé en PC, allie une haute résistance aux chocs à une bonne résistance à la chaleur et, dans ses versions transparentes, une excellente transparence. Cet équilibre le rend idéal pour des produits aussi variés que les boîtiers de protection, les coffrets électroniques, les composants d'éclairage et les couvercles transparents.
Ce guide explique le fonctionnement du moulage par injection du polycarbonate, ses principales propriétés et qualités, ses avantages et limites, les considérations de conception essentielles, les défauts courants, les applications et les facteurs de coût. Il explique également dans quels cas le moulage par injection est pertinent pour un projet et quand l'usinage CNC peut s'avérer plus pratique pour les prototypes ou les petites séries.
Qu'est-ce que le moulage par injection de polycarbonate ?
Le moulage par injection du polycarbonate consiste à chauffer la résine PC jusqu'à ce qu'elle devienne fluide, à l'injecter dans un moule et à la laisser refroidir pour obtenir la forme souhaitée. Une fois le matériau solidifié, le moule s'ouvre et la pièce finie est extraite.
Le polycarbonate étant un thermoplastique, il se ramollit sous l'effet de la chaleur et retrouve sa rigidité en refroidissant. Cette propriété le rend idéal pour les procédés de fabrication répétitifs tels que le moulage par injection, notamment pour la production en grande série de pièces identiques.
Le principal atout du moulage par injection réside dans sa régularité. Une fois le moule et les conditions de production définis, les fabricants peuvent produire des pièces à la géométrie reproductible, aux caractéristiques intégrées et à l'aspect de surface uniforme. Pour les conceptions stables, cela permet de réduire les opérations d'usinage et d'assemblage secondaires.
En quoi le polycarbonate diffère-t-il des autres plastiques ?
Le polycarbonate offre un équilibre de propriétés différent de celui de plastiques tels que l'ABS, le polypropylène et l'acrylique. Comparé à l'acrylique, le PC est généralement privilégié lorsque la résistance aux chocs est primordiale, tout en préservant la transparence. Comparé à l'ABS ou au polypropylène, il offre généralement une meilleure résistance à la chaleur, mais sa mise en œuvre est plus complexe.
Le polycarbonate absorbe également l'humidité de l'air et possède une viscosité relativement élevée à l'état fondu. Ces caractéristiques n'empêchent pas un moulage réussi, mais elles impliquent une préparation du matériau et un contrôle du processus plus rigoureux qu'avec de nombreux plastiques d'usage courant.
Pour les concepteurs, l'important est de ne pas choisir le polycarbonate simplement parce qu'il est « solide » ou « transparent ». Sa valeur réside dans la combinaison de robustesse, de transparence, de performances thermiques et de stabilité dimensionnelle dans des applications où plusieurs de ces propriétés sont requises simultanément.
Propriétés clés du polycarbonate
Les propriétés exactes du polycarbonate varient selon les qualités, mais la plupart des matériaux PC techniques partagent plusieurs caractéristiques reconnaissables.
| Propriétés | Caractéristiques typiques |
| Densité | Environ 1.20–1.22 g/cm³ |
| Résistance à la traction | Généralement autour de 60 à 70 MPa |
| Température de transition vitreuse | Environ 135–150 °C |
| Résistance aux chocs | Haute |
| Transparence | Très bon niveau de notes |
| stabilité dimensionnelle | Bon |
| Résistance à la chaleur | Bon |
| Sensibilité à l'humidité | Nécessite un séchage contrôlé |
Résistance élevée aux impacts
La résistance aux chocs est l'une des principales raisons pour lesquelles les ingénieurs choisissent le polycarbonate. Ce matériau peut absorber une énergie mécanique considérable sans se briser, ce qui le rend idéal pour les boîtiers, les protections de machines, les couvercles de protection, les équipements de sécurité et les pièces susceptibles de subir des chutes accidentelles ou des manipulations répétées.
Cette robustesse permet également aux concepteurs d'éviter de créer des composants inutilement épais dans le seul but d'améliorer leur durabilité. Un composant PC bien conçu peut offrir une excellente résistance aux chocs tout en restant relativement léger.
La géométrie des pièces reste importante. Les angles vifs, les encoches, les fortes contraintes d'assemblage ou les transitions mal réalisées peuvent créer des concentrations de contraintes locales qui réduisent la ténacité pratique du composant fini.
Clarté optique
Certaines qualités de polycarbonate offrent une excellente transparence, ce qui les rend idéales pour les couvercles transparents, les lentilles, les composants d'éclairage, les vitres de protection et les lunettes de sécurité. Cette combinaison de clarté et de résistance aux chocs est l'une des raisons pour lesquelles le PC est un matériau de choix pour les produits de protection et d'optique.
L'aspect final dépend cependant de bien plus que de la résine elle-même. La qualité de surface, la nuance du matériau, les conditions de moulage, la couleur et la géométrie de la pièce peuvent toutes influencer la clarté. Les produits aux exigences optiques élevées doivent donc prendre en compte l'aspect dès les premières étapes de leur développement, au lieu de considérer la transparence comme une simple propriété du matériau.
Résistance à la chaleur
Le polycarbonate conserve des propriétés mécaniques intéressantes à des températures où de nombreux thermoplastiques moins coûteux commencent à se ramollir de manière plus marquée. Il convient donc parfaitement aux produits électriques, aux composants automobiles, aux équipements industriels, aux pièces d'éclairage et à d'autres applications exposées à une chaleur modérée.
Cela ne signifie pas que toutes les qualités de polycarbonate présentent la même résistance à la température. La température d'utilisation continue, le comportement à la déformation thermique et la stabilité dimensionnelle doivent toujours être vérifiés en fonction de la qualité de résine et de l'environnement d'utilisation.
stabilité dimensionnelle
Le polycarbonate offre généralement une bonne stabilité dimensionnelle et un retrait au moulage relativement faible. Ces caractéristiques sont utiles pour les boîtiers, les couvercles, les pièces mécaniques et les produits nécessitant un ajustement précis lors de l'assemblage.
Pour les pièces de précision, les performances dimensionnelles dépendent toujours de la taille et de la géométrie du composant, de la nuance de polycarbonate choisie, de l'épaisseur de paroi et de la température de service. Les propriétés du matériau et la conception de la pièce doivent donc être considérées conjointement.
Types de polycarbonate pour le moulage par injection
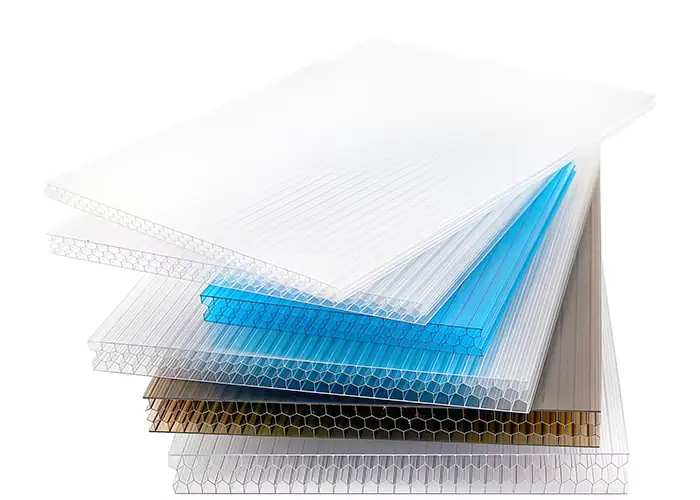
Le polycarbonate est disponible en de nombreuses qualités car les exigences varient selon les applications. Certaines pièces nécessitent une meilleure fluidité, tandis que d'autres requièrent une résistance à la flamme, une bonne résistance aux intempéries, une rigidité accrue ou des performances optiques supérieures.
Choisir la classe de PC en amont permet d'éviter les situations où la géométrie est conçue pour un type de PC alors que l'application finale en requiert un autre.
PC à usage général et à haut débit
Le polycarbonate à usage général offre un bon compromis entre robustesse, transparence, stabilité dimensionnelle et résistance à la chaleur. Il est souvent utilisé pour la fabrication de boîtiers, de couvercles, de produits de protection et de composants mécaniques courants.
Le polycarbonate à haut débit est conçu pour faciliter l'écoulement du fluide dans des sections plus fines ou plus complexes. Il est particulièrement adapté aux boîtiers compacts, aux composants à parois fines et aux pièces présentant des trajets d'écoulement longs. En revanche, cette amélioration du débit peut également modifier d'autres propriétés mécaniques ou thermiques ; il est donc indispensable d'examiner attentivement les spécifications complètes du matériau.
PC ignifugé et résistant aux UV
Le polycarbonate ignifugé est couramment choisi pour les produits électriques et électroniques qui doivent répondre à des exigences d'inflammabilité définies. On peut citer comme exemples typiques les boîtiers électriques, les composants d'appareils électroménagers, les connecteurs et les boîtiers électroniques.
Le polycarbonate résistant aux UV est plus adapté aux produits d'extérieur. Le polycarbonate standard peut jaunir progressivement ou perdre en performance après une exposition prolongée aux ultraviolets, tandis que les qualités stabilisées sont conçues pour une meilleure résistance aux intempéries. L'éclairage extérieur, les housses automobiles et les équipements extérieurs sont des exemples où cette distinction est importante.
PC chargé de verre et mélanges de PC
Le polycarbonate chargé de fibres de verre contient des fibres de renforcement qui augmentent sa rigidité et améliorent sa stabilité dimensionnelle. Il est généralement choisi pour les composants structurels où la rigidité prime sur la transparence.
Le PC est également souvent mélangé à d'autres polymères. Le PC/ABS, par exemple, offre un bon compromis entre robustesse, aspect et facilité de mise en œuvre, tandis que d'autres mélanges permettent d'améliorer la résistance chimique, le comportement de surface ou les performances dimensionnelles. Ces matériaux doivent être considérés comme des choix techniques distincts plutôt que comme des versions interchangeables du PC standard.
Comment fonctionne le moulage par injection du polycarbonate ?
Le procédé global est simple. La résine PC est préparée, chauffée jusqu'à ce qu'elle puisse couler, injectée dans un moule, refroidie, puis démoulée pour obtenir la pièce finie.
La séquence de base est similaire à celle utilisée pour les autres thermoplastiques, bien que le PC nécessite une attention plus particulière à l'humidité et à la température car le matériau est plus sensible à une mauvaise préparation.
Materielle préparation
Le polycarbonate absorbe l'humidité de l'air ambiant ; il est donc généralement nécessaire de sécher la résine avant le moulage. Si le matériau contient trop d'humidité, la pièce finie peut présenter des stries, des bulles ou des performances mécaniques réduites.
C’est pourquoi le stockage et le séchage adéquats font partie intégrante du contrôle des matériaux et ne constituent pas des étapes secondaires facultatives. Les conditions de séchage appropriées dépendent de la qualité de polycarbonate utilisée.
Fusion et injection
Après préparation, la résine est chauffée jusqu'à ce qu'elle devienne une masse fondue homogène, puis injectée dans la cavité du moule.
Le polycarbonate (PC) possède une viscosité à l'état fondu relativement élevée, ce qui explique qu'il ne s'écoule pas aussi facilement que certains plastiques courants. Les conditions de moulage doivent donc être adaptées aux dimensions, à l'épaisseur des parois et à la complexité de la pièce.
Pour le concepteur de produits, l'implication pratique est simple : des sections très fines, des changements d'épaisseur abrupts et une géométrie inutilement compliquée peuvent rendre la fabrication d'un composant PC plus difficile et plus constante.
Refroidissement et démontage des pièces
Une fois la cavité remplie, le matériau refroidit et se rigidifie. Le moule s'ouvre alors et la pièce est extraite.
Le refroidissement influe à la fois sur la stabilité dimensionnelle et sur l'efficacité de la production. Les sections épaisses ou irrégulières mettent généralement plus de temps à refroidir et sont plus susceptibles de se déformer que les pièces dont l'épaisseur de paroi est uniforme.
Après le moulage, la pièce peut être contrôlée quant à sa précision dimensionnelle, son aspect de surface, sa distorsion et ses performances d'assemblage avant toute finition supplémentaire.
Considérations de conception de base pour les pièces en polycarbonate
La fabrication d'une pièce en polycarbonate de qualité ne nécessite pas une stratégie de conception excessivement complexe. Dans bien des cas, le respect de quelques principes de base du moulage par injection permet d'éviter les problèmes les plus courants.
Maintenir une épaisseur de paroi constante
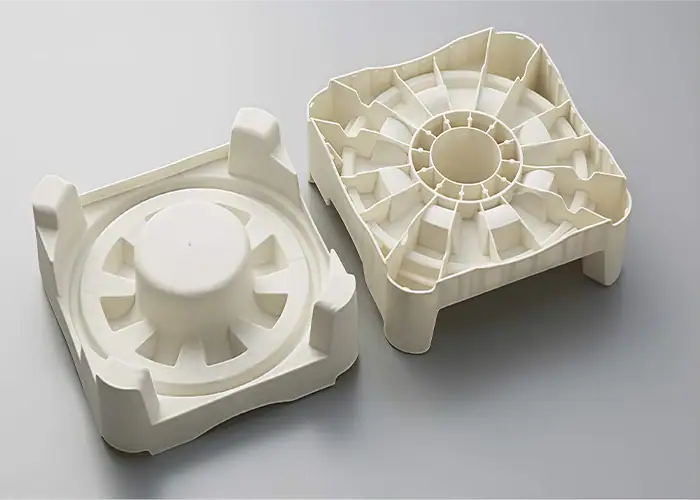
Une épaisseur de paroi constante favorise un remplissage et un refroidissement plus uniformes de la résine. Des variations importantes d'épaisseur peuvent entraîner des retassures visibles, un retrait irrégulier ou un gauchissement.
Lorsqu'une pièce nécessite une rigidité accrue, l'utilisation de nervures est souvent plus efficace que le simple épaississement de la paroi. Cette approche permet de réduire la consommation de matériau tout en préservant l'équilibre de la structure.
Évitez les coins pointus
Les angles vifs internes créent des concentrations de contraintes localisées. Les transitions arrondies répartissent les contraintes de manière plus progressive et sont particulièrement utiles pour les pièces exposées aux chocs, aux charges répétées ou aux contraintes d'assemblage.
Des transitions douces rendent également la géométrie plus adaptée au moulage et peuvent améliorer la durabilité globale du composant fini.
Inclure un brouillon approprié
Le dépouillement facilite le démoulage de la pièce. Les parois profondes et les surfaces texturées nécessitent généralement un dépouillement plus important que les surfaces lisses et polies.
Un tirage adéquat peut contribuer à réduire les rayures, les marques de frottement et les contraintes inutiles lors du retrait des pièces sans modifier sensiblement la fonction du produit.
Concevoir soigneusement les éléments d'assemblage
Nervures, bossages, enclenchements et emplacements d'insertion peuvent tous être intégrés aux pièces moulées en polycarbonate. Ces éléments permettent de réduire l'assemblage secondaire, mais leur intégration doit éviter de créer des zones inutilement épaisses ou des contraintes locales excessives.
Pour les bossages à vis et les éléments similaires, la structure environnante doit supporter la charge sans contraindre le PC à supporter des contraintes d'assemblage excessives susceptibles de contribuer à la fissuration au fil du temps.
Avantages du moulage par injection de polycarbonate
Les avantages du moulage par injection de polycarbonate proviennent de la combinaison des propriétés du PC et de la répétabilité de la production moulée.
Pièces robustes et résistantes aux chocs
Le polycarbonate (PC) est parfaitement adapté aux produits devant résister aux chocs, à la manipulation et aux chutes accidentelles. Il est donc précieux pour les composants de protection, les boîtiers d'équipements et les produits transparents, pour lesquels des matériaux plus fragiles ne seraient pas suffisamment résistants.
Géométrie complexe en une seule partie
Le moulage par injection permet d'intégrer nervures, bossages, encoches, ouvertures, surfaces texturées, logos et autres éléments dans une seule pièce. Une conception efficace de ces éléments permet de réduire les opérations d'usinage, de fixation et d'assemblage.
Cette capacité devient particulièrement précieuse une fois que la conception du produit est stable et que la même géométrie est produite de manière répétée.
Production constante
Un procédé de moulage bien établi permet de produire des pièces aux dimensions et à l'aspect constants, et ce, sur plusieurs cycles de production.
Pour les produits commerciaux, cette répétabilité est aussi importante que la résistance des matériaux. Les clients s'attendent à ce que la première, la centième et la millième pièce s'ajustent et fonctionnent de la même manière.
Fabrication efficace de moyennes et grandes séries
Le moulage par injection nécessite un investissement initial en outillage, mais ce coût peut être réparti sur un plus grand nombre de composants.
À mesure que le volume de production augmente, le coût unitaire devient généralement plus avantageux. C'est pourquoi le moulage par injection est généralement envisagé une fois la conception du produit finalisée et la demande de production continue clairement établie.
Bonne apparence de surface
La surface moulée reproduit la finition de la cavité du moule, permettant ainsi de produire des pièces en PC avec des aspects brillants, mats, texturés ou transparents.
Pour de nombreux produits, la finition cosmétique requise peut donc être créée lors du moulage plutôt que d'être ajoutée ultérieurement.
Limites du moulage par injection du polycarbonate
Le polycarbonate est un matériau très performant, mais il ne convient pas à toutes les applications.
Coût des matériaux plus élevé
Le polycarbonate (PC) coûte généralement plus cher que les plastiques courants comme le polypropylène et certaines qualités d'ABS. Son utilisation se justifie plus facilement lorsque la pièce requiert réellement sa résistance aux chocs, sa transparence, sa résistance à la chaleur ou ses performances dimensionnelles.
Pour les produits simples non structuraux aux exigences modestes, un matériau moins coûteux peut offrir des performances suffisantes.
Sensibilité à l'humidité
Le polycarbonate absorbant l'humidité, un stockage ou une préparation inadéquats peuvent entraîner des problèmes lors du moulage. De ce fait, la manipulation du matériau est plus importante qu'avec certains thermoplastiques moins sensibles à l'humidité.
Sensibilité aux rayures
Le polycarbonate est résistant, mais il ne faut pas confondre résistance et dureté de surface. Les surfaces transparentes en PC se rayent relativement facilement, ce qui peut poser problème pour les lentilles, les vitres de protection ou les produits destinés aux clients.
Un revêtement dur peut être ajouté lorsque la résistance aux rayures à long terme est importante.
Exposition aux UV
Le polycarbonate standard peut jaunir après une exposition prolongée au soleil. Pour les applications extérieures, il convient donc d'utiliser des matériaux stabilisés aux UV ou des revêtements protecteurs adaptés.
Fissuration sous contrainte chimique
Le polycarbonate peut être sensible à certains solvants, produits de nettoyage, lubrifiants, adhésifs et autres produits chimiques. En cas d'exposition à des produits chimiques combinée à des contraintes internes ou d'assemblage, des fissures peuvent apparaître même si la pièce semble initialement en bon état.
Il convient donc d'examiner la compatibilité chimique chaque fois que le produit sera régulièrement en contact avec des liquides de nettoyage, des carburants, des huiles, des adhésifs ou des substances similaires.
Défauts courants de moulage par injection du polycarbonate
Plusieurs défauts peuvent apparaître dans les pièces moulées en polycarbonate, mais la plupart peuvent être réduits grâce à une bonne préparation des matériaux et à une conception équilibrée des pièces.
Éclabousser et bulles
Le phénomène d'écaillage se manifeste souvent par des marques argentées ou des stries à la surface. Des bulles peuvent également se former à l'intérieur ou près de la surface de la pièce.
L'humidité est un facteur fréquent, c'est pourquoi une préparation correcte de la résine est importante avant le début du moulage.
Marques d'évier
Les retassures sont des dépressions peu profondes qui apparaissent généralement autour des zones plus épaisses, des nervures et des bossages. Elles sont souvent liées à une épaisseur irrégulière du matériau et à un retrait.
Le maintien d'une structure équilibrée et l'évitement de sections pleines inutiles peuvent réduire leur visibilité.
Warpage
Le gauchissement se produit lorsque différentes parties d'un composant refroidissent ou se contractent de manière inégale. Il peut en résulter une pièce qui se courbe, se tord ou ne s'emboîte plus correctement avec le composant auquel elle est rattachée.
Une épaisseur de paroi constante et une forme générale équilibrée peuvent contribuer à réduire ce risque.
Lignes de flux et de soudure
Des lignes de flux peuvent apparaître sous forme de motifs visibles à la surface lorsque le matériau en fusion circule dans la cavité. Des lignes de soudure se forment à la jonction des fronts de matériaux distincts.
Ces marques sont particulièrement importantes pour les composants transparents et cosmétiques car elles peuvent rester visibles même lorsque la pièce est mécaniquement acceptable.
Finition de surface pour pièces en polycarbonate
Certaines pièces de PC peuvent être utilisées directement après le moulage, tandis que d'autres nécessitent un traitement de surface supplémentaire pour améliorer leur apparence ou leur durabilité.
Finition de surface moulée
Comme la pièce moulée reproduit la surface du moule, l'outillage lui-même peut créer des finitions brillantes, mates, texturées ou transparentes.
Pour les produits où l'apparence compte, définir la finition souhaitée avant l'outillage est généralement plus efficace que de s'appuyer fortement sur un polissage secondaire par la suite.
Revêtement dur
Les composants transparents en polycarbonate peuvent recevoir un revêtement dur pour améliorer leur résistance aux rayures. Certains systèmes de revêtement offrent également une protection UV supplémentaire, ce qui peut s'avérer précieux pour les pièces transparentes destinées à un usage extérieur.
L'éclairage automobile, les vitres panoramiques et les protections de surface sont des exemples où ce type de protection peut améliorer l'aspect à long terme.
Peinture et impression
Le polycarbonate peut également être peint ou imprimé à des fins de branding, d'identification ou de décoration. Logos, étiquettes, marquages de contrôle et surfaces colorées peuvent être ajoutés après moulage.
Toute peinture, encre, produit de nettoyage ou système de revêtement doit être vérifié quant à sa compatibilité chimique avec le PC afin d'éviter les dommages de surface ou les fissures de contrainte.
Applications du moulage par injection de polycarbonate
La combinaison de la résistance aux chocs, de la transparence, des performances thermiques et de la stabilité dimensionnelle confère au PC un large éventail d'applications d'ingénierie.
Automobile
Dans le secteur automobile, le polycarbonate est utilisé pour les couvercles de phares, les lentilles de phares, certains composants intérieurs, les boîtiers électriques et les pièces de protection.
Les pièces extérieures transparentes nécessitent généralement une attention particulière en matière d'exposition aux UV et de résistance aux rayures, car leur aspect doit rester stable sur de longues périodes.
Équipements industriels
Les équipements industriels utilisent des PC pour les protections de machines, les couvercles de visualisation, les boîtiers, les composants de commande et les enceintes de protection.
Ces applications tirent parti de la capacité du matériau à assurer une protection physique tout en permettant la visibilité à travers la pièce lorsqu'une version transparente est utilisée.
Médical
Des matériaux spécifiques en polycarbonate de qualité médicale peuvent être utilisés pour les boîtiers d'équipements, les composants transparents, les produits de diagnostic et certaines pièces médicales.
Le choix des matériaux pour les applications médicales dépend de la qualité exacte de la résine, de la méthode de stérilisation, des exigences réglementaires et des conditions de contact prévues. Le polycarbonate à usage général ne doit pas être considéré comme adapté à tous les dispositifs médicaux.
Vitrines et Écrans Numériques
Le polycarbonate est couramment utilisé pour les boîtiers électroniques, les coffrets électriques, les connecteurs, les couvercles et les composants de commutation car il combine résistance aux chocs, isolation électrique, résistance à la chaleur et stabilité dimensionnelle.
Lorsqu'un produit doit répondre à une exigence d'inflammabilité définie, il est possible de sélectionner un grade ignifuge approprié plutôt que de se fier à un PC standard.
Produits optiques et de consommation
Le polycarbonate transparent convient aux lentilles, aux lunettes de sécurité, aux protections transparentes, aux écrans de protection et aux composants d'éclairage. On l'utilise également dans les produits de consommation pour la fabrication de boîtiers robustes, de pièces d'électroménager, de couvercles d'équipements et d'autres composants qui bénéficient de sa combinaison de résistance et d'esthétique.
La meilleure note dépend de si le produit privilégie la clarté optique, la durabilité en extérieur, la qualité de surface, la résistance aux chocs ou toute autre exigence de performance spécifique.
Moulage par injection de polycarbonate vs usinage CNC
Le moulage par injection et l'usinage CNC permettent tous deux de produire des pièces en polycarbonate, mais ils sont généralement plus utiles à des étapes différentes du développement du produit.
| Facteur | Moulage par Injection | Usinage CNC |
| Outillage | Moule spécifique requis | Pas de moule dédié |
| Changement de design | Moins flexible après l'outillage | Facile à modifier |
| Volume bas | Souvent moins économique | Bien adapté |
| Volume élevé | Très efficace | Coût unitaire plus élevé |
| Fonctionnalités intégrées complexes | Fort avantage | Limité par l'accès à l'usinage |
| Déchets de matériaux | Relativement faible | On retire davantage de matière |
Quand le moulage par injection est judicieux
Le moulage par injection est généralement plus approprié une fois que la conception du produit est stable et que le volume de production prévu est suffisamment important pour justifier l'outillage.
Il est particulièrement utile lorsque la même géométrie doit être répétée de manière constante ou lorsque des nervures, des bossages, des clips, des textures et d'autres éléments peuvent être intégrés directement dans la pièce moulée.
Quand l'usinage CNC a du sens
L'usinage CNC est souvent plus pratique lors des premières phases de prototypage et pour les petites séries. La pièce peut être usinée directement à partir de feuilles, de plaques ou de barres de polycarbonate, sans investissement dans un moule dédié.
Cela facilite grandement les modifications dimensionnelles ou structurelles pendant que la conception est encore en cours d'évolution.
Une stratégie de développement courante consiste donc à utiliser des prototypes de PC usinés CNC pour vérifier la géométrie, l'ajustement, l'assemblage et la fonction de base avant de s'engager dans le moulage par injection pour une production en plus grand volume.
Quels sont les facteurs qui influencent le coût du moulage par injection du polycarbonate ?
Le coût d'une pièce en polycarbonate moulée dépend du moule, de la géométrie de la pièce, de la qualité du matériau et de la quantité produite.
Complexité de l'outillage
Un boîtier simple nécessite généralement un investissement en outillage moins important qu'un composant comportant de multiples contre-dépouilles, des éléments de moule mobiles complexes, des textures de surface exigeantes ou des surfaces de qualité optique.
Simplifier dès le début la géométrie inutile permet donc de réduire à la fois les coûts d'outillage et les risques liés au projet.
Taille des pièces et utilisation des matériaux
Les pièces de grande taille consomment naturellement plus de résine et peuvent nécessiter un équipement de moulage plus imposant. Les sections épaisses utilisent également plus de matière et mettent généralement plus de temps à refroidir.
Une conception équilibrée peut donc améliorer à la fois l'efficacité des matériaux et la rentabilité de la production.
Polycarbonate de qualité
Le PC standard, les qualités optiques, les matériaux ignifuges, les qualités résistantes aux UV, les matériaux médicaux et le PC renforcé n'ont pas le même coût.
Le matériau le plus cher n'est pas forcément le meilleur. Il est préférable de choisir celui qui répond aux exigences réelles d'utilisation, sans ajouter de propriétés superflues.
Volume de production
Le volume de production a une influence majeure sur la rentabilité du projet car le moule représente un investissement initial.
Pour un petit nombre de pièces, ce coût d'outillage peut être difficile à justifier. Pour des milliers de composants en série, cet investissement est réparti sur un nombre d'unités bien plus important, ce qui rend le moulage par injection nettement plus avantageux.
Comment choisir le polycarbonate pour le moulage par injection
Le choix du polycarbonate adapté commence par le produit fini plutôt que par la machine de moulage.
Adapter le matériel à l'application
Un concepteur doit d'abord déterminer la fonction réelle de la pièce. Un couvercle de protection transparent privilégiera la clarté et la résistance aux chocs, tandis qu'un boîtier électrique exigera une résistance à la flamme et une stabilité dimensionnelle. Un composant extérieur nécessitera une résistance aux UV, tandis qu'un support structurel bénéficiera d'une version renforcée.
Ces différentes exigences peuvent toutes conduire à des matériaux PC différents, même lorsque les pièces sont nominalement décrites comme étant en « polycarbonate ».
Considérer l'environnement opérationnel
La température, la lumière du soleil, les produits chimiques, l'humidité, les charges d'assemblage et les impacts répétés peuvent tous influencer les performances des matériaux.
Un matériau PC performant dans un environnement intérieur protégé n'est peut-être pas le meilleur choix pour un produit d'extérieur exposé à la lumière du soleil et aux produits chimiques de nettoyage.
Tenez compte du volume de production
Il convient de prendre en compte la quantité à produire avant de s'engager dans le moulage par injection.
Pour les prototypes et les petites séries, l'usinage CNC permet d'éviter les investissements en outillage et de simplifier les modifications de conception. Une fois la conception stabilisée et la demande croissante, le moulage par injection offre une solution plus efficace pour la production en série.
Définir les exigences de qualité finales
Avant la production, le projet doit définir clairement les caractéristiques les plus importantes, telles que les dimensions critiques, la transparence, l'aspect de surface, la couleur, la texture, l'ajustement à l'assemblage et les performances fonctionnelles.
Des priorités claires permettent aux fabricants de concentrer leur contrôle sur les caractéristiques qui affectent le produit tout en évitant une complexité inutile dans les domaines non critiques.
FAQ
Quels sont les produits à ne pas utiliser sur le polycarbonate ?
Évitez les solvants puissants et les nettoyants agressifs comme l'acétone, le benzène et certains produits à base d'alcool ou d'ammoniaque, sauf si leur compatibilité a été vérifiée. Ces produits chimiques peuvent provoquer un voile, des dommages superficiels ou des fissures. Privilégiez un savon doux, de l'eau et des nettoyants compatibles avec les ordinateurs.
Lequel est le meilleur : le plexiglas ou le polycarbonate ?
Cela dépend de l'application. Le polycarbonate offre une résistance aux chocs et une robustesse bien supérieures, ce qui le rend idéal pour les pièces de protection et de structure. Le plexiglas, ou acrylique, offre généralement une meilleure résistance aux rayures et une meilleure clarté optique. Le PC est généralement privilégié lorsque la durabilité est primordiale.
Le polycarbonate est-il facilement cassable ?
Non. Le polycarbonate est reconnu pour sa grande résistance aux chocs et est beaucoup moins susceptible de se briser que les plastiques transparents fragiles comme l'acrylique ou le verre. Cependant, des contraintes excessives, des entailles profondes, une exposition à des produits chimiques ou une dégradation du matériau à long terme peuvent tout de même provoquer des fissures.
Conclusion
Le moulage par injection de polycarbonate est une méthode efficace pour fabriquer des composants en plastique robustes, résistants aux chocs et à la chaleur, et transparents. Pour un résultat optimal, il est essentiel de choisir la qualité de polycarbonate adaptée aux exigences du produit, en tenant compte de sa géométrie, de la qualité de surface, de son environnement d'utilisation et du volume de production prévu. La connaissance des atouts et des limites du polycarbonate permet aux ingénieurs de choisir ce matériau avec plus d'assurance et d'éviter des coûts ou une complexité inutiles.
Chez TiRapid , nous proposons l'usinage CNC de précision et la fabrication de prototypes en polycarbonate et autres plastiques techniques. Les prototypes en PC usinés CNC permettent de vérifier les dimensions, l'ajustement, l'assemblage et la conception du produit avant le passage à une production en grande série.