
Lors de l'usinage CNC des matières plastiques, les vibrations des machines constituent l'un des principaux facteurs affectant la qualité d'usinage. De nombreuses usines rencontrent des problèmes tels que des marques d'outils visibles, une augmentation des bavures, des dimensions instables, des surfaces rugueuses, voire des déformations des pièces lors de l'usinage de pièces plastiques. Ces problèmes sont souvent liés aux vibrations d'usinage. Cela est particulièrement vrai lors de l'usinage de pièces plastiques à parois minces, de pièces structurelles à cavités profondes, de pièces longues ou de pièces de haute précision, où les vibrations sont plus prononcées. Comparés aux métaux, les matériaux plastiques ont une rigidité moindre et se ramollissent facilement à la chaleur, ce qui les rend plus sujets à la résonance due aux variations des forces de coupe pendant le processus d'usinage. Si les vibrations persistent, elles affectent non seulement la qualité de surface des pièces, mais accélèrent également l'usure des outils, réduisent la précision dimensionnelle et, dans les cas les plus graves, peuvent même entraîner la mise au rebut des pièces.
Pourquoi les vibrations sont-elles fréquentes lors de l'usinage CNC des matières plastiques ?
Qu'est-ce que la vibration d'usinage ?
En termes simples, les vibrations d'usinage correspondent à l'oscillation instable de l'outil, de la pièce ou de la machine-outil pendant l'opération de coupe. Cette oscillation peut provenir de la rotation de la broche, de variations de la force de coupe de l'outil, de contraintes inégales sur la pièce ou de la résonance structurelle de la machine-outil.
Dans la transformation des matières plastiques, les vibrations se manifestent généralement comme suit :
Marques d'outils régulières en surface
Éclatement ou ébréchure sur les bords
Dimensions instantanées des trous
Surchauffe localisée de la pièce
Bruits anormaux perceptibles pendant le traitement.
Bien que ces problèmes puissent sembler être des phénomènes de surface, ils sont fondamentalement liés à l'instabilité dynamique qui se produit lors du processus de découpe.
Pourquoi le plastique est-il plus sensible aux vibrations que le métal ?
L'une des principales différences entre le plastique et le métal réside dans la moindre rigidité des matériaux. Sous l'effet des forces de coupe, le plastique est plus sujet à la déformation élastique ; ainsi, même de légères variations de la force de coupe peuvent engendrer de légères oscillations de la pièce. Par ailleurs, de nombreux matériaux plastiques présentent une faible conductivité thermique, ce qui rend difficile la dissipation rapide de la chaleur générée lors de l'usinage. Lorsque la température augmente localement, le matériau se ramollit légèrement, réduisant encore sa stabilité et provoquant des vibrations plus perceptibles. Ce problème est particulièrement marqué lors des usinages à grande vitesse.
Les vibrations affectent non seulement l'apparence, mais aussi la qualité globale du traitement.
Beaucoup de gens pensent que les vibrations se résument à un « bruit plus fort » ou à une « surface moins esthétique », mais elles ont un impact direct sur la qualité globale de la pièce.
Par exemple :
Les vibrations peuvent provoquer une déviation de la trajectoire de l'outil, entraînant des erreurs dimensionnelles ;
Les vibrations continues augmentent l'usure des outils ;
Des contraintes répétées sur la pièce peuvent provoquer des fissures localisées ;
Les assemblages de haute précision peuvent ne pas s'ajuster correctement en raison des vibrations.
Par conséquent, les vibrations ne relèvent pas seulement de l'expérience en usinage, mais aussi de la précision et de la stabilité.
Comment réduire les vibrations lors de l'usinage des matières plastiques, étape par étape ?
Iidentifier la source des vibrations
La première étape pour résoudre les problèmes de vibrations ne consiste pas à ajuster immédiatement les paramètres, mais à identifier la source des vibrations. Des causes différentes requièrent des solutions complètement différentes. Parmi les sources courantes de vibrations, on peut citer : l’usure des roulements de broche, un allongement excessif de l’outil, un bridage instable de la pièce, des réglages de paramètres inappropriés, une usure importante de l’outil et des variations excessives de la trajectoire d’outil. Ajuster les paramètres à l’aveugle, sans avoir préalablement identifié la cause réelle, s’avère souvent peu efficace.
Vérifiez la stabilité de la machine-outil et du dispositif de fixation.
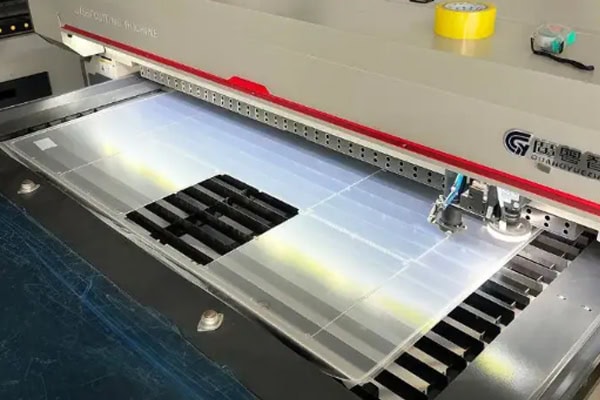
Bien que l'effort de coupe en usinage plastique soit inférieur à celui en usinage métal, les exigences de stabilité restent élevées. Un jeu excessif dans les glissières de la machine-outil, un jeu trop important dans la broche ou un support de fixation insuffisant peuvent facilement amplifier les vibrations. Par conséquent, avant tout usinage, il est généralement nécessaire de vérifier : le bon fonctionnement de la broche, le serrage correct du porte-outil, la stabilité du dispositif de fixation et la solidité du support de la pièce. En particulier pour les grandes tôles ou les pièces à parois minces, un porte-à-faux central trop important peut engendrer des vibrations pendant l'usinage.
Optimiser la séquence d'usinage et la trajectoire d'outil
De nombreuses vibrations lors de l'usinage des matières plastiques sont en réalité dues à une trajectoire d'outil inadaptée. Par exemple, des profondeurs de passe importantes et soudaines, des virages serrés ou une coupe intensive et continue dans certaines zones entraînent des variations instantanées de l'effort de coupe. C'est pourquoi, lors de l'usinage, on privilégie généralement la coupe par couches successives, les transitions arrondies, les trajectoires d'outil fluides et une avance et un retrait progressifs. Ceci permet de stabiliser les variations de l'effort de coupe et de réduire ainsi la résonance.
Ajuster progressivement les paramètres par essais successifs
De nombreux types de matières plastiques présentent des sensibilités variables aux vibrations. C'est pourquoi la plupart des usines optimisent progressivement les paramètres par essais successifs. Par exemple : on commence par réduire la profondeur de passe pour observer l'effet, puis on ajuste l'avance, et enfin on affine la vitesse de broche. En comparant continuellement la qualité de surface et le niveau sonore, on obtient une plage d'usinage plus stable.
Méthodes de réduction des vibrations lors de l'usinage des matières plastiques
Porte-à-faux de l'outil réduit pour une meilleure stabilité
Plus le porte-à-faux de l'outil est important, moins il est rigide, ce qui le rend plus sujet aux vibrations pendant la coupe. C'est pourquoi, tout en respectant la profondeur d'usinage requise, le porte-à-faux de l'outil est généralement minimisé. En particulier lors de l'usinage de pièces en plastique à cavité profonde, les outils trop longs peuvent facilement entrer en résonance, laissant des marques d'outil visibles sur la surface. Par conséquent, le choix d'une longueur d'outil appropriée est l'un des moyens les plus directs de réduire les vibrations.
L'affûtage des outils influe directement sur les vibrations.
L'usinage des matières plastiques dépend fortement du tranchant des outils. Plus l'outil est émoussé, plus la résistance à la coupe est importante et plus le risque de compression plutôt que de coupe entre l'outil et le matériau est élevé. Ceci augmente non seulement les vibrations, mais entraîne également une surchauffe du matériau, un blanchiment de surface, une augmentation des bavures et des marques d'outil plus visibles. C'est pourquoi de nombreuses usines de transformation des matières plastiques contrôlent plus fréquemment l'état de leurs outils et remplacent rapidement les outils usés.
Les paramètres ne doivent pas être recherchés uniquement pour la vitesse élevée.
Beaucoup pensent qu'augmenter la vitesse de broche et l'avance améliore l'efficacité, mais en usinage plastique, des paramètres trop élevés peuvent aggraver les vibrations. Par exemple, une vitesse de broche excessive peut entraîner une surchauffe ; une profondeur de passe excessive peut provoquer une augmentation brutale de l'effort de coupe ; et des avances instables peuvent créer une résonance périodique. C'est pourquoi, en usinage plastique, il est préférable d'opter pour une coupe stable plutôt que pour une simple coupe à grande vitesse.
Un support de pièce plus adéquat conduit à une plus grande stabilité
Les pièces en plastique présentent intrinsèquement une faible rigidité, ce qui rend la conception des dispositifs de fixation cruciale. Si la zone en porte-à-faux de la pièce est trop importante, elle est sujette aux vibrations dues à l'outil pendant l'usinage. C'est pourquoi l'usinage de haute précision des plastiques utilise généralement des dispositifs de fixation par aspiration, des structures de support multipoints, des plateaux de pression flexibles et des blocs de positionnement auxiliaires. L'objectif est d'assurer une répartition plus homogène des contraintes sur la pièce pendant l'usinage.
Pourquoi différents plastiques présentent-ils des caractéristiques vibratoires différentes ?
Matériau plastique POM
Le POM est un plastique technique présentant une bonne usinabilité. Il est moins sujet aux bavures importantes et au filage continu lors de l'usinage, ce qui réduit considérablement les vibrations. Il convient à l'usinage de pièces structurelles de haute précision et de composants d'équipements automatisés, et figure parmi les matériaux plastiques de prédilection de nombreuses usines.
Matériel en plastique d'ABS
Bien que l'ABS soit facile à usiner, il a tendance à se ramollir légèrement en raison de l'échauffement localisé lors de la coupe à grande vitesse. Une fois ramolli, le matériau perd en stabilité de coupe et accentue les vibrations. C'est pourquoi l'évacuation des copeaux et le refroidissement sont généralement prioritaires lors de l'usinage de l'ABS.
Matériel PC
Le polycarbonate (PC) présente une grande ténacité, mais sa résistance à la coupe est très variable. Si l'outil de coupe n'est pas suffisamment affûté ou si les paramètres de coupe fluctuent trop, des vibrations continues et des bavures peuvent facilement apparaître. Par conséquent, l'usinage du PC requiert généralement une trajectoire d'outil plus régulière et des paramètres de coupe plus stables.
Plastiques techniques haute performance
Les plastiques techniques haute performance comme le PEEK, bien que présentant une bonne stabilité, nécessitent des charges de coupe plus élevées et une rigidité accrue de la machine-outil. Si la stabilité de l'équipement est insuffisante, même avec d'excellentes propriétés du matériau, des problèmes de vibrations peuvent survenir.
Problèmes courants
Pourquoi certaines usines sont-elles très silencieuses lors de l'usinage des matières plastiques, tandis que d'autres subissent des vibrations importantes ?
Cela est principalement lié à l'état des équipements, à la gestion des outils, à la conception des montages et à l'expérience en usinage. Les usines expérimentées optimisent généralement les trajectoires d'outils en amont, sélectionnent les longueurs d'outils appropriées et contrôlent les paramètres de coupe, ce qui permet un usinage plus fluide. Même si certaines usines disposent d'équipements similaires, des outils fortement usés, un support de montage insuffisant ou un programme inadapté peuvent facilement engendrer d'importantes vibrations. Par conséquent, la véritable concurrence dans l'usinage CNC des plastiques ne se résume pas au prix des équipements, mais repose également sur la maîtrise globale du processus.
In conclusion
Les vibrations lors de l'usinage CNC des plastiques constituent un problème courant, mais une simple réduction de la vitesse ne suffit pas à le résoudre. Elles sont souvent liées à l'état de la machine, à la longueur de l'outil, à la méthode de bridage, aux paramètres de coupe et aux propriétés du matériau. Une instabilité dans l'un de ces aspects peut engendrer des résonances tout au long du processus d'usinage. Par conséquent, la solution la plus efficace consiste à optimiser l'ensemble du flux d'usinage. Cela implique d'utiliser un outil plus court et plus affûté, d'assurer un support de montage plus stable et de lisser la trajectoire d'outil, tout en évitant des paramètres trop agressifs. Cette approche permet non seulement de réduire les vibrations, mais aussi d'améliorer la qualité de surface, la stabilité dimensionnelle et la durée de vie de l'outil. Pour l'usinage CNC des plastiques, la stabilité de l'usinage est souvent plus importante que la vitesse d'usinage. Seule une production stable garantit une qualité de pièce constante, et donc une meilleure homogénéité des lots.
















