
Le tournage CNC de manchons à paroi mince est une opération d'usinage courante dans la fabrication de précision, avec des applications dans les équipements d'automatisation, les composants automobiles, les systèmes hydrauliques, les dispositifs médicaux et les mécanismes de transmission de précision. Comparés aux manchons à paroi épaisse classiques, les composants à paroi mince présentent une rigidité radiale moindre et sont plus sensibles à la déformation lors du serrage, de la coupe, de l'accumulation de chaleur et de l'enlèvement de la pièce. Ces phénomènes peuvent engendrer des variations de circularité, de cylindricité et de diamètres intérieur et extérieur. Même lorsqu'une pièce est conforme aux spécifications du dessin pendant son serrage, elle peut s'ovaliser, se rétracter localement ou présenter des jeux d'accouplement irréguliers après desserrage. Pour les manchons, les bagues et les colliers d'arbre de précision nécessitant un assemblage précis, une planification rigoureuse du processus, une maîtrise de la force de serrage et une procédure d'inspection fiable sont essentielles pour garantir la qualité des produits et la constance des lots.
Pourquoi les erreurs de circularité sont-elles fréquentes lors du tournage CNC de manchons à parois minces ?
Le principal défi de l'usinage des manchons à parois minces réside dans leur rigidité structurelle insuffisante. Lors du tournage, la force de serrage du mandrin, la force de coupe et la déformation thermique peuvent toutes altérer la forme réelle de la pièce. Lorsque la paroi est mince, que la pièce est relativement longue ou que le matériau est très élastique, même de faibles forces extérieures peuvent engendrer une déformation notable. Les usineurs doivent donc tenir compte de l'épaisseur de paroi, du diamètre, de la longueur, des propriétés du matériau et du mode de fixation afin d'éviter d'appliquer directement les paramètres d'usinage conventionnels aux structures à parois minces.
La force de serrage du mandrin peut provoquer une déformation ovale.
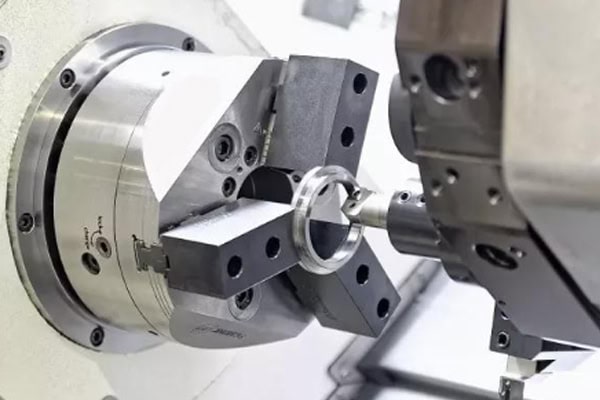
Les mandrins à trois mors traditionnels fixent les pièces à usiner grâce à plusieurs points de serrage et offrent une grande rigidité. Cependant, une force de serrage excessive peut déformer la section transversale d'un manchon à paroi mince. Une pièce qui paraît circulaire lorsqu'elle est serrée ne conserve pas nécessairement la même forme après desserrage. Lors du relâchement du mandrin, le retour élastique peut modifier les dimensions des zones comprimées par la force de serrage, entraînant des défauts de circularité.
- Réduisez la pression du mandrin de manière appropriée afin d'éviter une charge radiale excessive sur les sections à parois minces.
- Sélectionnez des mors doux, des pinces dédiées ou d'autres dispositifs de fixation à faible déformation en fonction du diamètre et de l'épaisseur de la paroi de la pièce.
- Optimiser la longueur de serrage et la surface de contact afin de minimiser la concentration des contraintes localisées.
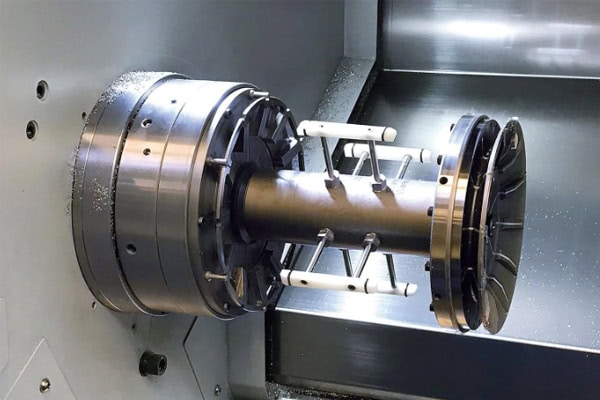
- Pour les manchons à parois minces de haute précision, envisagez l'utilisation de mandrins expansibles dédiés ou de dispositifs hydrauliques pour améliorer l'uniformité du serrage.
- Établir des paramètres de serrage uniformes pour la production par lots afin de réduire les variations entre les opérateurs.
La force de serrage doit concilier stabilité de la pièce et sécurité de coupe. Une simple réduction de la pression ne suffit pas à résoudre tous les problèmes de déformation. Pour les opérations impliquant des charges de coupe importantes, les structures de support et les paramètres de l'outil doivent également être optimisés afin d'améliorer la stabilité d'usinage.
Les forces de coupe et les vibrations d'usinage affectent la circularité
Les manchons à parois minces sont sensibles aux forces de coupe radiales lors du tournage. Ceci est particulièrement important lors de l'usinage d'alésages internes, de diamètres externes à parois minces et de structures présentant de longs porte-à-faux. Des vibrations localisées ou une déformation élastique peuvent se produire lors du passage de l'outil de coupe sur la pièce. Après le passage de l'outil, le matériau peut reprendre sa forme initiale de manière élastique, créant des différences entre le diamètre de coupe réel et la dimension programmée. L'usinage peut également produire des marques d'outil périodiques, des ondulations localisées et des écarts de circularité.
- Réduisez au minimum le débordement inutile des outils.
- Sélectionnez des plaquettes de coupe affûtées adaptées au matériau de la pièce.
- Ajustez la vitesse d'avance et la profondeur de coupe en fonction de la rigidité de la pièce.
- Évitez les forces de coupe accrues dues à des lames émoussées.
- Utiliser l'usinage par étapes et le support auxiliaire lorsque nécessaire.
La réduction des forces de coupe radiales et des vibrations d'usinage permet d'améliorer la stabilité de coupe et de minimiser les erreurs de circularité et les défauts de surface.
Les variations de température et la relaxation des contraintes entraînent des variations dimensionnelles.
L'acier inoxydable, les alliages d'aluminium et les aciers alliés présentent des caractéristiques de conductivité thermique et des contraintes résiduelles différentes. Lors de l'usinage, la chaleur s'accumule localement, ce qui entraîne une élévation de la température de la pièce et des variations dimensionnelles. Au refroidissement de la pièce à température ambiante, ses dimensions peuvent se contracter. Dans le cas des manchons à parois minces, les variations thermiques peuvent également interagir avec les contraintes de serrage et la relaxation des contraintes résiduelles, provoquant des variations de circularité et des diamètres intérieur et extérieur.
Avant l'usinage, les fabricants doivent vérifier l'état et la qualité du matériau. Les opérations d'ébauche, de semi-finition et de finition doivent être planifiées en fonction de la précision requise, avec un refroidissement approprié et un contrôle dimensionnel aux étapes critiques. Pour les composants exigeant une stabilité dimensionnelle rigoureuse, la température d'inspection doit être maîtrisée afin d'éviter que des mesures prises à chaud ne soient utilisées comme critères d'acceptation finale.
Comment concevoir le processus de tournage CNC pour les manchons à parois minces de précision ?
Le processus d'usinage des manchons à parois minces doit être conçu en fonction de la géométrie de la pièce, des propriétés du matériau et des tolérances de dessin. Un processus bien planifié réduit les déformations de coupe, minimise les bridages répétés et limite les corrections dimensionnelles ultérieures. Pour les manchons exigeant des alésages internes, des diamètres externes, des faces d'extrémité et des surfaces d'accouplement concentriques de précision, les surfaces critiques doivent utiliser des références d'usinage cohérentes autant que possible afin de maintenir des relations de positionnement stables entre les opérations.
Optimiser la séquence d'ébauche, de semi-finition et de finition
L'ébauche sert principalement à enlever efficacement l'excédent de matière, mais il ne faut pas en enlever trop en une seule opération avant que la structure à paroi mince ne soit suffisamment soutenue. La semi-finition corrige le profil et les dimensions tout en conservant une surépaisseur uniforme. La finition vise à contrôler la circularité, les dimensions et la qualité de surface.
- Ébauche : Conserver une surépaisseur d'usinage appropriée et éviter de réduire trop tôt l'épaisseur locale des parois.
- Semi-finition : Corriger les profils internes et externes et vérifier l'uniformité de l'épaisseur des parois et les conditions de maintien des pièces.
- Finition : Utilisez des outils stables, des paramètres de coupe et des méthodes de serrage appropriés pour contrôler les dimensions finales.
- Entre les opérations critiques : organiser les procédures de desserrage, de réinspection dimensionnelle ou de relaxation des contraintes en fonction de la géométrie du composant.
- Lors de la production par lots : valider la séquence d’usinage et les paramètres par le biais d’un contrôle du premier article.
Les surépaisseurs de finition doivent être déterminées en fonction du matériau, de l'outillage et de la rigidité de la machine. Une surépaisseur trop faible peut provoquer des frottements, tandis qu'une surépaisseur excessive peut augmenter les efforts de coupe. Une séquence d'usinage bien planifiée permet de maîtriser les déformations et de réduire le besoin de corrections dimensionnelles finales.
Utiliser des dispositifs de fixation dédiés pour améliorer le maintien des manchons à paroi mince
Les dispositifs de fixation spécifiques constituent une méthode importante pour contrôler la circularité des manchons à parois minces. Les mandrins conventionnels conviennent aux composants rotatifs standard, mais pour les structures à parois minces de haute précision, la position de serrage et la répartition de la force peuvent devenir des facteurs critiques affectant la qualité d'usinage. Les mors souples, les pinces élastiques, les mandrins expansibles ou les dispositifs de positionnement sur mesure permettent de répartir les charges de serrage plus uniformément et de réduire les déformations localisées.
Pour les manchons nécessitant un ajustement précis entre les diamètres intérieur et extérieur, la stratégie de bridage peut être choisie en fonction de l'opération d'usinage, en utilisant soit l'alésage intérieur, soit le diamètre extérieur comme référence de positionnement. La conception du montage doit garantir un positionnement fiable et un serrage uniforme, tout en permettant un chargement et un déchargement aisés ainsi qu'un positionnement reproductible lors de la production en série. Pour les manchons à paroi mince présentant un rapport longueur/diamètre élevé, le support axial et les vibrations d'usinage doivent également être pris en compte. L'augmentation de la force de serrage seule ne constitue pas une solution adéquate à tous les problèmes de stabilité.
Sélectionnez les paramètres de coupe et les outils en fonction du matériau.
Les différents matériaux présentent des résistances à la coupe, des conductivités thermiques et des caractéristiques de retour élastique différentes. Les manchons à paroi mince ne doivent pas être usinés avec les mêmes outils et paramètres, quel que soit le matériau. Les alliages d'aluminium offrent généralement une bonne usinabilité, mais les structures à paroi mince nécessitent néanmoins un contrôle de la déformation de serrage et de la dilatation thermique. L'acier inoxydable est sujet à l'écrouissage, ce qui rend l'affûtage de l'outil, la chaleur de coupe et l'évacuation des copeaux importants. Pour les aciers alliés, les conditions de coupe doivent être déterminées en fonction de la dureté, du traitement thermique et du matériau de l'outil.
| Source | Caractéristiques d'usinage | Considérations clés sur les processus |
| Alliages d'aluminium | Résistance à la coupe relativement faible et dilatation thermique notable | Contrôlez la force de serrage, la température de coupe et la récupération dimensionnelle. |
| Inox | Écrouissage important et chaleur de coupe concentrée | Choisir l'outillage approprié et assurer une coupe continue et une évacuation efficace des copeaux |
| Alliage d'acier | La résistance et la dureté varient en fonction de l'état du matériau | Adapter les paramètres d'outillage et de coupe aux conditions de traitement thermique |
| Laiton | Bonne usinabilité et aptitude à la fabrication de composants rotatifs de précision | Contrôler les marques d'usinage, la précision dimensionnelle et la formation de bavures |
Les paramètres définitifs doivent être déterminés en tenant compte de la nuance du matériau, des capacités de la machine, des spécifications de l'outillage, de l'épaisseur de paroi et des exigences du dessin. Pour les manchons de haute précision, un usinage d'essai et un contrôle du premier article sont recommandés avant l'application du procédé validé à la production en série.
Comment contrôle-t-on la rondeur, la cylindricité et la précision dimensionnelle des manchons à parois minces ?
Le contrôle qualité des manchons à paroi mince ne doit pas se limiter à la mesure du diamètre extérieur ou intérieur en un seul point. La circularité, la cylindricité, l'uniformité de l'épaisseur et les tolérances dimensionnelles décrivent différentes caractéristiques géométriques et requièrent des méthodes de contrôle appropriées, conformes aux spécifications du plan. Pour les composants à paroi mince, la force de serrage appliquée lors du contrôle peut influencer le résultat de la mesure ; il est donc impératif d'éviter toute déformation due aux dispositifs de mesure.
Inspecter les caractéristiques géométriques critiques à l'aide d'équipements de mesure de la rondeur et de coordonnées
Un instrument de mesure de la circularité est adapté à l'évaluation des erreurs de circularité sur des sections transversales spécifiques et à l'identification des écarts tels que l'ovalisation et les profils trilobés. Une machine à mesurer tridimensionnelle (MMT) permet d'évaluer les dimensions critiques, les relations de position et les tolérances géométriques sélectionnées conformément au plan d'inspection. Ses capacités réelles dépendent du palpeur, de la stratégie de mesure et de la géométrie de la pièce.
- Contrôle de la circularité : Mesurer les erreurs de circularité aux emplacements de section transversale spécifiés sur le dessin.
- Contrôle de la cylindricité : Évaluer l'écart de forme global de la surface cylindrique.
- Contrôle des diamètres intérieur et extérieur : utiliser des instruments de mesure dont la plage de mesure et la précision sont appropriées.
- Contrôle de l'épaisseur de la paroi : vérifier les variations d'épaisseur de la paroi à différentes positions circonférentielles.
- Vérification de l'assemblage : pour les composants à assembler, vérifiez la compatibilité fonctionnelle à l'aide de l'assemblage réel ou de gabarits dédiés.
Pour les manchons à paroi mince, les méthodes de mesure doivent minimiser les forces de serrage supplémentaires. Le cas échéant, des sondes à faible force, des supports dédiés ou des équipements de mesure sans contact peuvent être utilisés afin d'éviter que la déformation élastique n'affecte les résultats.
Mettre en place un contrôle du premier article et un contrôle des procédés par lots
L'inspection complète du premier article ne suffit pas à garantir une qualité constante pour l'ensemble d'un lot. L'usure des outils, les conditions thermiques des machines, l'usure des dispositifs de fixation et les variations de matériaux entre les lots peuvent entraîner progressivement des écarts par rapport aux dimensions cibles des composants suivants. Pour les manchons à paroi mince critiques, une fréquence d'échantillonnage appropriée doit être définie en fonction du volume de production, des risques de qualité et des exigences du client.
- Inspection du premier article : Vérifier que la séquence d’usinage, la configuration du montage et les dimensions critiques répondent aux exigences du dessin.
- Échantillonnage en cours de production : surveiller les variations des diamètres intérieur et extérieur, de la rondeur et des dimensions d’accouplement critiques.
- Gestion des outils : Ajuster ou remplacer les outils de coupe en fonction de leur usure et des résultats des inspections.
- Dossiers de lots : Conserver les informations sur les matériaux, les paramètres d’usinage et les résultats d’inspection.
- Inspection finale : Vérification complète de la qualité et rapports pertinents conformément aux exigences du client.
Un système de gestion de la qualité stable permet d'identifier rapidement les variations d'usinage, réduit les risques de retouches et de rebuts par lots et fournit des références de processus fiables pour les commandes récurrentes.
Comment choisir un fabricant de tours CNC de précision pour manchons à parois minces ?
Pour l'approvisionnement en manchons à parois minces de précision, un fournisseur doit posséder bien plus que de simples capacités d'usinage CNC. L'expérience des pièces à faible rigidité, des alésages internes de précision et des exigences de tolérance strictes est également essentielle. Les acheteurs doivent évaluer les configurations des machines, les capacités de conception des montages, les installations de contrôle, les circuits d'approvisionnement en matériaux et les procédures de validation des échantillons. Pour les projets d'approvisionnement à long terme, la stabilité des processus et la constance des lots doivent également être prises en compte dans l'évaluation des fournisseurs.
Préparez des plans d'ingénierie complets et les spécifications techniques avant de demander un devis.
Une documentation technique claire permet aux fournisseurs d'usinage d'évaluer avec précision la géométrie des pièces, les difficultés d'usinage et les coûts de production. Pour les projets de manchons à paroi mince, une attention particulière doit être portée à l'épaisseur de paroi, aux diamètres intérieur et extérieur, à la longueur, à la circularité, à la cylindricité, à la rugosité de surface et à la nuance d'acier. Fournir uniquement les dimensions externes, sans exigences d'acceptation critiques, peut conduire à des devis incomplets ou à des propositions d'usinage inadaptées.
- Dessins techniques 2D et modèles CAO 3D
- nuance du matériau et état du traitement thermique
- Tolérances relatives au diamètre intérieur et extérieur et à l'épaisseur de paroi
- Exigences de rondeur, de cylindricité et d'accouplement concentrique
- exigences en matière de rugosité et de finition de surface
- Exigences en matière de quantité de prototypes et de production par lots
- rapports d'inspection et exigences de livraison
Plus la documentation est complète, plus il est facile pour l'équipe d'ingénierie d'évaluer la faisabilité du processus, les exigences en matière d'outillage et les méthodes d'inspection. Des informations techniques complètes permettent également d'établir des devis et des délais de livraison plus précis.
Valider la capacité d'usinage et la cohérence des lots par l'analyse d'échantillons
Pour les manchons à parois minces de précision, la validation par échantillonnage permet aux acheteurs de vérifier la conformité des résultats d'usinage aux spécifications du plan. Lors du contrôle des échantillons, une attention particulière doit être portée à la circularité après desserrage, aux dimensions des diamètres intérieur et extérieur, à l'uniformité de l'épaisseur de paroi et aux conditions d'assemblage critiques. Les mesures effectuées uniquement lorsque la pièce est encore serrée dans la machine ne constituent pas une preuve suffisante de la qualité finale.
TiRapid propose des services de tournage et d'usinage CNC de précision et évalue les solutions d'usinage en fonction des plans, des matériaux, des tolérances dimensionnelles et des volumes de production. L'entreprise accompagne les projets du développement de prototypes à la production en série. Lors de la demande de devis, les clients peuvent soumettre leur documentation CAO complète et leurs exigences de qualité, permettant ainsi à l'équipe d'ingénierie d'évaluer le bridage, les séquences d'usinage, les méthodes de contrôle et la faisabilité de la production.
La maîtrise de la circularité des manchons de précision à parois minces exige une gestion coordonnée du choix des matériaux, de la conception des outillages, des paramètres de coupe, des séquences d'usinage et des procédures d'inspection. Grâce à la validation d'échantillons et au contrôle qualité continu des lots, les fabricants peuvent réduire les risques de déformation des parois minces, améliorer la régularité dimensionnelle et aider les acheteurs à mettre en place un processus d'approvisionnement plus fiable pour les composants de précision.















