
La concentricité en tournage CNC est une exigence de qualité essentielle pour l'usinage de précision d'arbres, notamment d'arbres de transmission, d'arbres étagés, de bagues, de manchons de précision, de connecteurs et autres composants rotatifs. Lorsqu'une pièce présente plusieurs diamètres extérieurs concentriques, alésages intérieurs, épaulements ou surfaces d'accouplement de précision, le contrôle des seules tolérances dimensionnelles peut s'avérer insuffisant pour garantir un assemblage et un fonctionnement corrects. Si la concentricité ou le faux-rond radial dépasse la tolérance spécifiée, le composant peut subir des vibrations, une rotation excentrée, une usure irrégulière ou des difficultés d'assemblage en cours d'utilisation. Le tournage CNC permet d'améliorer la concentricité et la régularité des lots grâce à la stabilité de la broche, un bridage approprié, des références d'usinage constantes, une compensation d'outil précise et un contrôle en cours de production. TiRapid propose des services de tournage CNC pour arbres, manchons et autres composants rotatifs, avec usinage de précision, assistance DFM et capacités de contrôle qualité.
Pourquoi la concentricité du tournage CNC affecte-t-elle les performances de précision des pièces ?
Pour les composants d'arbre, la concentricité n'est pas une simple exigence dimensionnelle. Elle est étroitement liée à la précision de rotation, à l'ajustement de l'assemblage, aux performances des roulements et à la durée de vie du composant. Lorsqu'une pièce comporte plusieurs diamètres d'arbre, des alésages internes, des sections filetées et des épaulements de positionnement, la relation entre leurs axes centraux peut affecter directement les performances finales de l'assemblage. Les composants rotatifs de précision utilisés dans les moteurs, les réducteurs, les équipements d'automatisation, les systèmes de transmission automobile et les machines de précision doivent garantir une rotation stable. Un défaut d'alignement important entre les différentes sections d'arbre peut engendrer des forces radiales et des vibrations supplémentaires, susceptibles d'affecter la stabilité de fonctionnement de l'ensemble du système. Pour le tournage CNC de précision, le contrôle de la concentricité doit être pris en compte dès la conception de la pièce, le bridage, la séquence d'usinage et l'inspection finale, et non pas se fier uniquement à cette dernière pour identifier les problèmes.
La concentricité est étroitement liée au faux-rond radial.
Les plans techniques peuvent spécifier la concentricité, le faux-rond circulaire ou le faux-rond total, selon les exigences fonctionnelles de la pièce. Pour les pièces rotatives, le faux-rond radial indique concrètement l'écart d'une surface usinée par rapport à l'axe de référence lors de la rotation, tandis que la concentricité décrit la relation entre le centre d'un élément contrôlé et l'axe de référence. En production, l'usinage de plusieurs diamètres d'arbre en une seule opération permet de réduire les erreurs de repositionnement et de préserver la relation entre les différents éléments. Les fournisseurs de tours CNC de précision peuvent utiliser des comparateurs à cadran, des blocs en V, des calibres spécifiques ou des machines à mesurer tridimensionnelles (MMT) pour le contrôle, en fonction des exigences du plan et de la géométrie de la pièce.
Les composants d'arbre nécessitent un contrôle précis de leur concentricité
Les composants d'un arbre comportent souvent plusieurs zones d'usinage, notamment les logements de paliers, les surfaces d'étanchéité, les épaulements de positionnement, les parties filetées et les extrémités de raccordement. Lorsque ces zones doivent tourner ensemble ou s'emboîter avec précision avec d'autres composants, le contrôle individuel de chaque diamètre ne suffit pas à garantir les performances de l'assemblage. Par exemple, deux logements de paliers sur un arbre peuvent respecter leurs tolérances dimensionnelles tout en présentant un important défaut d'alignement axial. Après assemblage, ce défaut peut entraîner une augmentation de la résistance à la rotation, des vibrations ou une usure prématurée. Pour les arbres de transmission de précision, les arbres d'articulations robotiques, les arbres d'équipements d'automatisation et les arbres mécaniques de précision, les références critiques et les zones d'assemblage doivent être définies dès la conception et maintenues de manière constante tout au long du processus de tournage CNC.
Quels sont les facteurs qui affectent la concentricité en tournage CNC ?
La concentricité en tournage CNC est influencée par l'état de la machine, l'outillage, les caractéristiques de la pièce, le bridage, les paramètres de coupe et les variations thermiques. Une variation significative de l'un de ces facteurs peut accroître l'écart axial ou radial des composants d'arbres de précision. Les données de tournage de TiRapid identifient également la précision de la broche, la rigidité de la machine, les méthodes de bridage, l'état de l'outil et les variations de température comme des facteurs importants affectant la précision de tournage.
La précision de la broche détermine la stabilité rotationnelle
La broche d'un tour CNC entraîne la pièce à usiner ; sa précision influe donc directement sur la qualité de la coupe. Un faux-rond excessif, une usure des roulements ou une dégradation de la précision après une utilisation prolongée peuvent compromettre la concentricité, même avec une trajectoire d'outil programmée avec précision. Le tournage CNC de précision exige un contrôle régulier de l'état de la broche, de la précision de positionnement de la tourelle et de la géométrie de la machine, suivi d'une maintenance et d'un étalonnage adaptés à son utilisation. Un bâti machine stable contribue à réduire la dérive dimensionnelle lors de la production en série et améliore la répétabilité entre les différentes séries.
Le bridage détermine la stabilité de la référence
Le bridage est un facteur critique pour la concentricité en tournage CNC. Les mandrins à trois mors standard conviennent à de nombreuses pièces rotatives classiques, mais les arbres étagés de précision, les manchons à parois minces et les arbres longs peuvent nécessiter des méthodes de bridage plus stables. Une longueur de serrage insuffisante, une force de serrage irrégulière ou des bavures sur la surface de positionnement peuvent engendrer une excentricité de la pièce. Pour les arbres longs, l'utilisation d'un support de contre-pointe, de lunettes fixes ou d'autres supports auxiliaires permet de réduire les vibrations et les déformations pendant l'usinage. Le système de guidage d'usinage de précision TiRapid souligne également l'importance du support de contre-pointe, des lunettes fixes et d'un porte-à-faux réduit lors de l'usinage d'arbres longs.
L'usure des outils peut entraîner des erreurs dimensionnelles et géométriques.
L'usure d'un outil de coupe modifie progressivement ses conditions de coupe. De légères variations lors de l'ébauche peuvent ne pas affecter immédiatement son fonctionnement, mais lors des opérations de finition, des modifications du rayon de courbure de l'arête de coupe, de l'état du tranchant ou de la position de l'outil peuvent engendrer des écarts de diamètre, des altérations de l'état de surface et des variations de précision géométrique. Pour la production en série par tournage CNC, les fabricants peuvent mettre en place des procédures de gestion de la durée de vie des outils, effectuer un contrôle du premier article, surveiller les dimensions critiques pendant la production et remplacer ou compenser les outils avant qu'ils n'atteignent leur limite d'usure. Ceci contribue à réduire les problèmes de régularité sur les grandes séries de production.
Comment les procédés de tournage CNC peuvent-ils contrôler la concentricité ?
En tournage de précision, la maîtrise de la concentricité exige bien plus que l'utilisation d'une machine de haute précision. Un processus d'usinage adapté doit également définir le positionnement, le mode de bridage, la séquence d'ébauche et de finition, ainsi que les points de contrôle en fonction de la géométrie de la pièce. Plus le processus d'usinage est stable et moins il implique de changements de positionnement, plus il est aisé de garantir la concentricité entre les différents éléments.
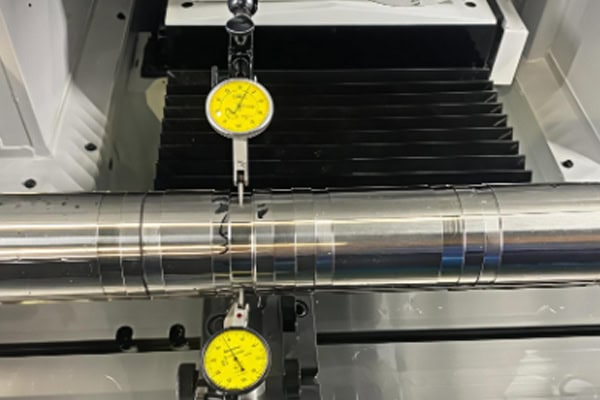
Minimiser les opérations de maintien de pièce répétées
Lorsqu'une pièce comporte plusieurs éléments concentriques, il est préférable de réaliser les éléments critiques en une seule opération, dans la mesure du possible, afin de réduire les erreurs de positionnement. Les bridages répétés introduisent de nouvelles erreurs de positionnement, et chaque repositionnement peut modifier l'axe de la pièce. Pour les arbres, la référence principale peut être usinée en premier, puis utilisée pour réaliser les autres diamètres, faces et alésages critiques. Cette approche réduit les erreurs de positionnement cumulées et améliore la régularité des pièces usinées CNC de précision.
Établir une séquence d'ébauche et de finition appropriée
L'ébauche permet principalement d'éliminer efficacement l'excédent de matière, tandis que les opérations de finition déterminent les dimensions finales et la précision géométrique. Si les dimensions finales sont obtenues en une seule opération sans un contrôle suffisant du processus, les contraintes internes, la chaleur de coupe et les efforts sur l'outil peuvent engendrer des variations dimensionnelles. Un processus adapté prévoit généralement une surépaisseur de finition appropriée après l'ébauche. La pièce peut ainsi atteindre un état plus stable avant la finition des diamètres critiques, des alésages et des faces. Pour les arbres de précision, un usinage par étapes peut également être utilisé en fonction des caractéristiques du matériau afin de stabiliser le processus de finition.
Optimisation du support pour les composants à arbre long
Les arbres longs et fins peuvent manquer de rigidité, ce qui entraîne des flexions ou des vibrations lors de la coupe. Ces conditions peuvent affecter la précision du diamètre, la circularité et la concentricité. Le support de la contre-pointe, les lunettes fixes ou autres supports auxiliaires permettent de réduire le porte-à-faux effectif et de limiter la déformation due aux forces de coupe. Pour les arbres de grande longueur, les ingénieurs doivent également prendre en compte la position de l'outil, le sens d'usinage et les paramètres de coupe lors de la planification du processus. Plus le rapport longueur/diamètre est élevé, plus il est important d'évaluer le support et le contrôle des vibrations lors des phases de devis et d'ingénierie.
Comment contrôler la concentricité en tournage CNC de précision ?
Après usinage, la méthode de contrôle doit être sélectionnée en fonction du plan technique et des exigences fonctionnelles du composant. Les méthodes courantes comprennent le contrôle au comparateur à cadran, le contrôle par gabarit en V, les calibres spécifiques et les machines à mesurer tridimensionnelles. Les composants mécaniques standard peuvent être contrôlés par des méthodes économiques adaptées à leurs tolérances, tandis que les arbres de haute précision, les composants médicaux, les pièces aérospatiales et les composants de transmission critiques peuvent nécessiter un contrôle dimensionnel et géométrique plus approfondi. Les méthodes de contrôle doivent toujours être conformes aux références du plan et aux exigences fonctionnelles afin que les résultats de mesure reflètent fidèlement les performances réelles du composant.
Les comparateurs à cadran conviennent à un contrôle rapide du faux-rond radial.
Les comparateurs à cadran sont couramment utilisés en atelier pour contrôler le faux-rond. Après avoir positionné la pièce en toute sécurité, la pointe du comparateur est placée contre la surface à contrôler. La pièce est ensuite mise en rotation lentement, et le mouvement du comparateur est observé afin de déterminer le faux-rond. Cette méthode est simple et efficace pour les contrôles du premier article, les inspections en cours de production et les vérifications rapides avant expédition. Cependant, le résultat de la mesure peut être affecté par le bridage, le choix de la référence et la position d'inspection. Pour des exigences de tolérance géométrique strictes, un équipement de mesure plus précis peut également être nécessaire.
Les machines à mesurer tridimensionnelles (MMT) sont adaptées aux inspections géométriques complexes.
Une machine à mesurer tridimensionnelle (MMT) permet de mesurer numériquement de multiples dimensions et caractéristiques géométriques tout en établissant un système de référence conforme au plan technique. Pour les pièces usinées de précision présentant plusieurs diamètres d'arbre, alésages internes, faces et positionnements complexes, le contrôle par MMT fournit des données de mesure plus complètes. Les dimensions critiques, les relations de position, la circularité et la concentricité peuvent être vérifiées, et des rapports de contrôle peuvent être générés. Les fournisseurs d'usinage de précision peuvent fournir des rapports d'inspection du premier article ou des rapports de qualité selon les exigences du client, aidant ainsi les équipes d'ingénierie et d'approvisionnement à vérifier que les pièces répondent aux spécifications de conception.
Les exigences d'inspection doivent correspondre à la fonction de la pièce.
Tous les composants d'arbre ne requièrent pas des tolérances de concentricité extrêmement serrées. Si un composant ne dépend pas d'une précision de rotation très élevée, des tolérances inutilement serrées peuvent augmenter les coûts d'usinage, de contrôle et de livraison. Les logements de paliers, les surfaces d'étanchéité et les zones de rotation de précision peuvent nécessiter un contrôle plus strict en fonction des conditions d'assemblage réelles. Les plans techniques doivent clairement identifier les dimensions et les caractéristiques géométriques qui influent directement sur le fonctionnement, permettant ainsi au fournisseur d'usinage d'évaluer le processus de fabrication et d'établir un devis précis. Les tolérances critiques doivent être définies en fonction des exigences réelles de l'application plutôt que d'appliquer des tolérances extrêmement serrées de manière uniforme à chaque élément.
Comment choisir un fabricant de tours CNC de précision pour les composants d'arbres ?
Pour les projets exigeant une concentricité élevée, une répétabilité constante et une production en série stable, les compétences du fournisseur en ingénierie et en gestion de la qualité sont tout aussi importantes que les spécifications des machines. Lors de l'approvisionnement en pièces usinées CNC de précision, les équipes d'achat peuvent évaluer les équipements d'usinage, l'expérience des procédés, les capacités d'inspection, le support DFM, la validation des prototypes et la capacité de production. TiRapid propose le tournage CNC, le support DFM et l'usinage de précision pour des matériaux tels que les alliages d'aluminium, l'acier inoxydable, les alliages de titane, le laiton, le cuivre et les plastiques techniques. Ses informations publiées sur le tournage CNC indiquent que les tolérances spécifiées peuvent atteindre environ ±0.005 mm et la rugosité de surface typique peut atteindre Ra 0.6, selon la géométrie de la pièce, le matériau et les exigences du plan.
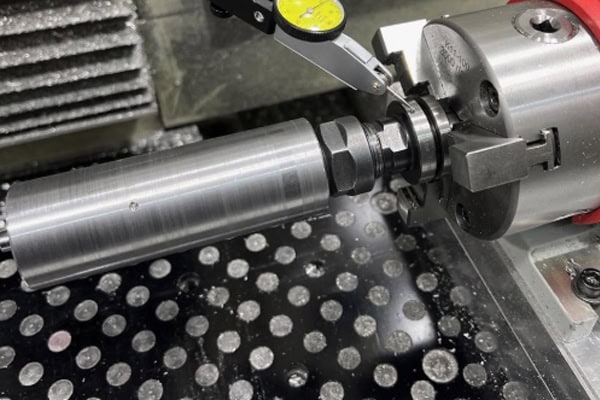
Confirmer les capacités d'usinage d'arbres de précision
Avant de passer commande, transmettez le dessin de la pièce au fournisseur d'usinage CNC afin que son équipe d'ingénierie puisse examiner les diamètres critiques de l'arbre, les alésages internes, la concentricité, le faux-rond, les filetages et les exigences de traitement de surface. Pour les arbres longs, les manchons à parois minces, les arbres de petit diamètre ou les arbres étagés complexes, le fournisseur doit également confirmer la gamme d'usinage disponible et le mode de support.
- équipement de tournage CNC de précision
- Capacité pour les diamètres d'arbres critiques et les alésages internes
- Expérience en usinage d'arbres longs
- Contrôle de la concentricité et du faux-rond
- Capacité d'inspection du premier article
- Assistance pour le développement de prototypes jusqu'à la production en série.
Une confirmation technique claire permet aux équipes d'approvisionnement d'évaluer la faisabilité de la fabrication avant la production et réduit le risque de modifications de processus après le démarrage de la production.
Fournir des plans d'ingénierie complets et des modèles CAO 3D
Un devis pour un usinage CNC de précision ne doit pas se baser uniquement sur un modèle 3D basique. Le dessin technique 2D doit clairement préciser les dimensions critiques, le matériau, la rugosité de surface, les tolérances, les normes de filetage et les exigences géométriques. Un modèle CAO 3D permet aux ingénieurs de comprendre la géométrie complète de la pièce. Fournir les deux types de fichiers peut améliorer l'efficacité de l'analyse de fabricabilité (DFM).
- Modèles STEP ou autres modèles CAO 3D
- Dessins techniques au format PDF ou DWG
- Matériel de qualité
- Tolérances dimensionnelles critiques
- Exigences de concentricité ou de faux-rond
- Rugosité de surface
- Exigences de traitement de surface
- Quantité commandée
- Calendrier de livraison requis
Plus les informations techniques sont complètes, plus il est facile pour les ingénieurs de déterminer le processus d'usinage, la configuration de l'outillage, le plan d'inspection et le calendrier de production, ce qui permet également d'établir un devis de tournage CNC plus précis.
Produire des prototypes avant de passer à la production en série
Pour les composants d'arbres de haute précision, le passage immédiat à la production en série peut accroître les risques liés aux ajustements de processus. Le prototypage par tournage CNC permet aux fabricants de valider le choix des matériaux, le bridage, l'outillage, la séquence d'usinage et les procédures de contrôle avant d'augmenter les volumes de production. À partir des résultats d'inspection du prototype, le processus d'usinage peut ensuite être ajusté et standardisé. Une fois le prototype validé, le fournisseur peut lancer la production en série avec un processus de fabrication plus stable, réduisant ainsi le risque d'écarts dimensionnels.
Pour les projets nécessitant des arbres, bagues, connecteurs et autres composants rotatifs de précision, les équipes d'approvisionnement peuvent fournir, dès la phase de devis, des plans techniques, des modèles 3D, les spécifications des matériaux, les tolérances critiques, les exigences de concentricité, les quantités et les délais de livraison. TiRapid propose un accompagnement en tournage CNC et en conception pour la fabrication (DFM), depuis l'usinage de prototypes jusqu'à la production en série, et peut évaluer la faisabilité en fonction de la géométrie et des exigences spécifiques de chaque composant.















