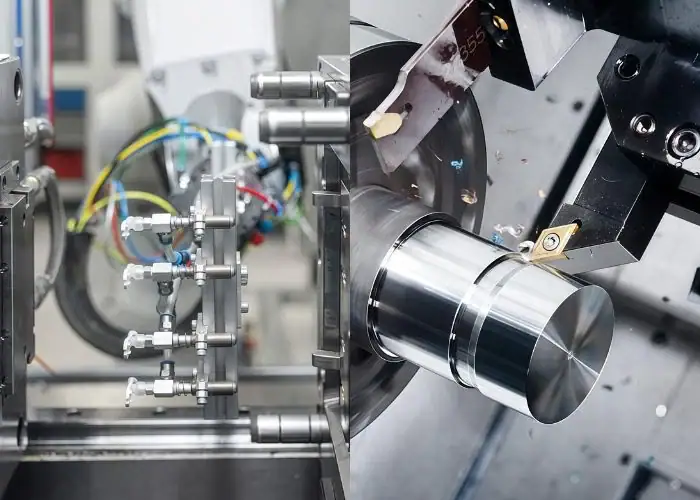
L'usinage CNC et le moulage par injection opposent deux méthodes de fabrication de pièces fondamentalement différentes. L'usinage CNC enlève de la matière d'une barre pleine à l'aide d'outils de coupe commandés par ordinateur, tandis que le moulage par injection fait fondre du plastique et l'injecte dans une cavité de moule. L'usinage CNC est généralement plus adapté aux prototypes, aux petites séries, aux tolérances serrées, aux modifications rapides de conception et à un large choix de matériaux. Le moulage par injection devient plus intéressant lorsqu'il s'agit de produire en grande quantité une pièce en plastique définitive à faible coût unitaire.
Ce guide explique les différences entre l'usinage CNC et le moulage par injection, du prototype à la production, et indique quand il est judicieux de privilégier l'usinage ou d'investir dans un moule.
Qu'est-ce que l'usinage CNC?
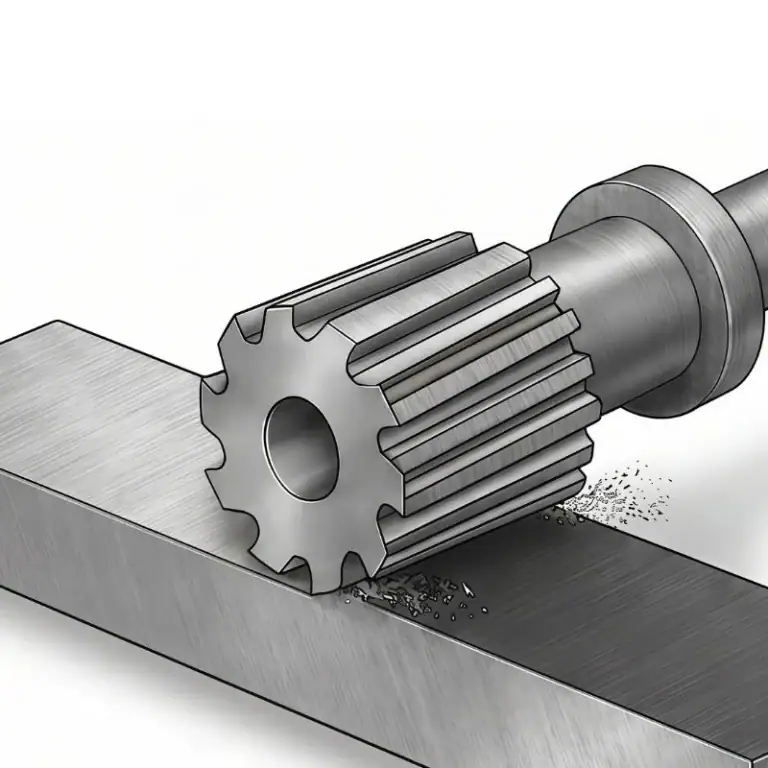
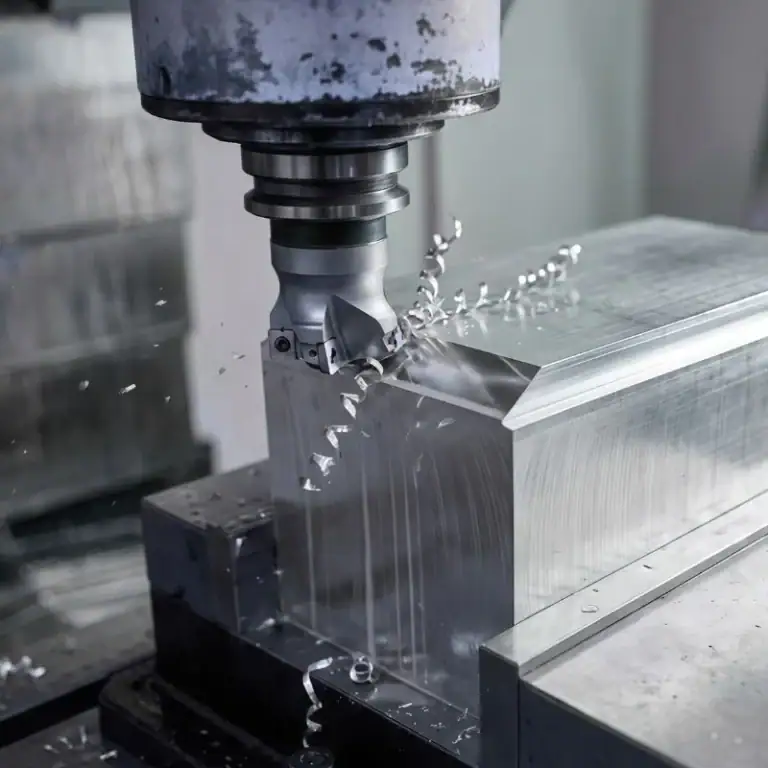
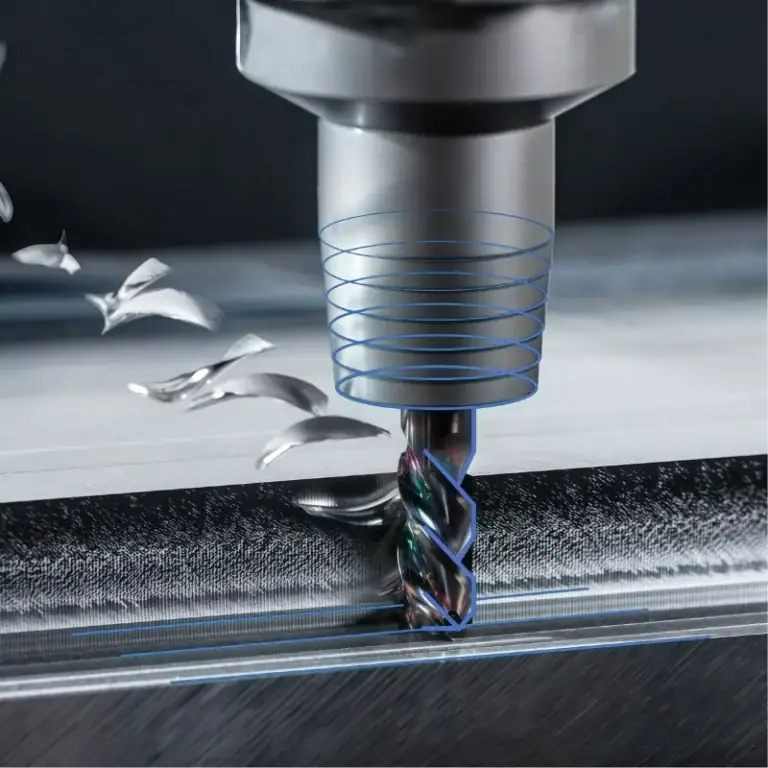
L'usinage CNC est un procédé de fabrication soustractif qui utilise des outils de coupe commandés par ordinateur pour enlever de la matière d'une pièce solide jusqu'à l'obtention de la géométrie souhaitée. Il permet d'usiner des métaux, des plastiques techniques, des composites et d'autres matériaux usinables sans nécessiter de moule de production dédié.
Le processus débute généralement par la création d'un modèle CAO, suivie de la programmation FAO, du réglage du bridage, du choix de l'outil de coupe, de l'usinage, de l'ébavurage, du contrôle et des finitions de surface nécessaires. L'usinage CNC permet notamment de réaliser des carters, des arbres, des supports, des montages, des collecteurs, des composants médicaux, des pièces aérospatiales, des prototypes et des composants plastiques de précision.
Ceci explique en termes pratiques de fabrication ce qu'est le processus d'usinage CNC : la matière est physiquement enlevée grâce à des trajectoires d'outils contrôlées plutôt que remodelée à l'intérieur d'un moule.
Comment fonctionne l'usinage CNC?
L'usinage CNC fonctionne en convertissant une conception numérique de pièce en mouvements de coupe programmés qui contrôlent les axes de la machine, la vitesse de broche, la vitesse d'avance, les outils de coupe et les trajectoires d'outils.
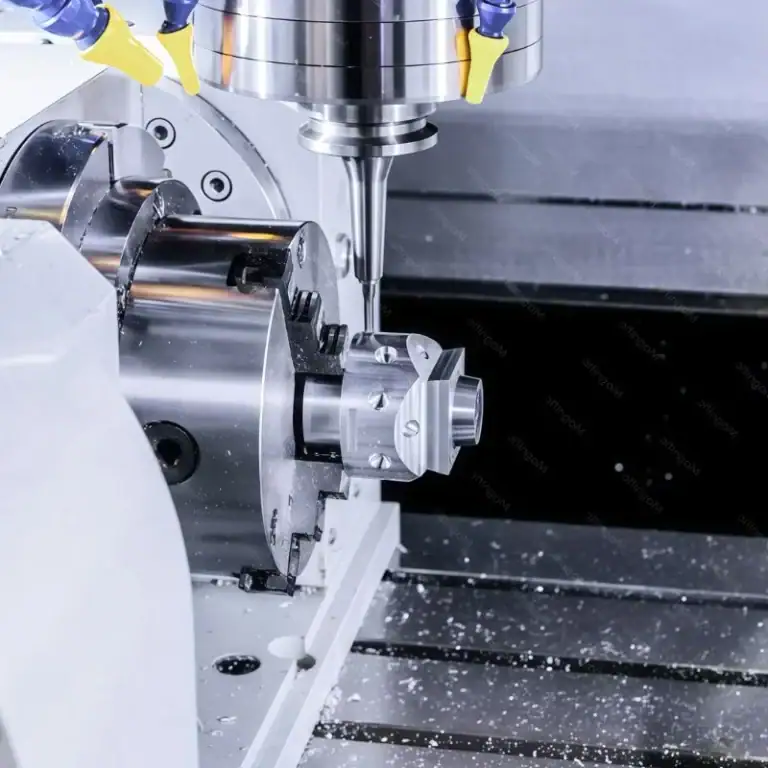
Le fraisage CNC est couramment utilisé pour les poches, les rainures, les trous, les surfaces planes et les géométries 3D complexes. Le tournage CNC permet de produire des arbres, des anneaux, des bagues, des filetages et des composants cylindriques. L'usinage CNC 5 axes permet d'accéder à de multiples orientations avec un nombre réduit de réglages lorsque la pièce présente des faces inclinées ou des surfaces profilées complexes.
En l'absence de moule dédié, un modèle CAO révisé peut souvent être introduit en modifiant le programme d'usinage, la trajectoire d'outil ou le dispositif de fixation plutôt qu'en fabriquant un outillage entièrement nouveau.
Principaux avantages de l'usinage CNC
L'usinage CNC offre ses plus grands avantages en termes de précision, de faible investissement dans l'outillage, de flexibilité des matériaux et d'itération rapide de la conception.
Les principaux avantages comprennent :
- Aucun moule d'injection dédié n'est requis.
- Convient aux prototypes et à la production en petite série
- Les métaux et les plastiques peuvent tous deux être usinés.
- Les modifications de conception peuvent être mises en œuvre relativement rapidement.
- Des tolérances serrées sont réalisables
- Excellent contrôle dimensionnel
- Bonne finition de surface après usinage
- Adapté aux matériaux de haute technologie
- La production peut commencer sans attendre la construction du moule.
Xometry indique des capacités CNC typiques d'environ ±0.001 pouce pour les pièces appropriées, bien que la tolérance réellement réalisable dépende de la géométrie, du matériau, de la taille de la caractéristique, de la capacité de la machine, de la méthode d'inspection et des exigences du dessin.
Principales limitations de l'usinage CNC
L'usinage CNC devient moins économique lorsqu'il faut produire de très grandes quantités de pièces identiques, car chaque pièce consomme du temps machine.
L'enlèvement de matière génère également des copeaux et des déchets, et les pièces complexes peuvent nécessiter plusieurs outils, réglages ou un usinage cinq axes. L'usure des outils de coupe, le taux d'utilisation de la machine, le temps opérateur, le contrôle et le coût des matières premières restent des éléments du coût unitaire.
Pour des milliers, voire des dizaines de milliers de pièces en plastique identiques, le moulage par injection permet à terme d'obtenir des temps de cycle beaucoup plus rapides et un coût unitaire inférieur une fois l'investissement dans le moule amorti.
Qu'est-ce que le moulage par injection ?
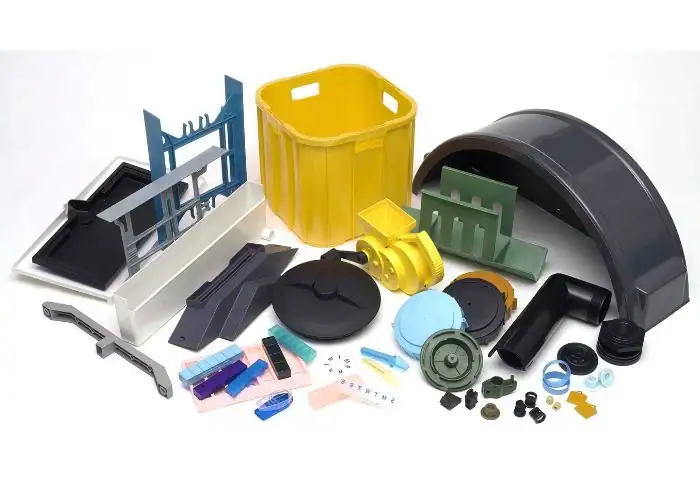
Le moulage par injection est un procédé de fabrication qui consiste à faire fondre un polymère et à l'injecter sous pression dans la cavité d'un moule de précision. Le matériau refroidit et se solidifie ensuite pour prendre la forme souhaitée. Ce procédé est particulièrement avantageux pour la production en série de grandes quantités de pièces en plastique une fois le moule réalisé.
Un système de moulage par injection comprend généralement une unité d'injection, un système de fermeture et un moule. Les granulés de plastique sont fondus, injectés dans le moule, maintenus sous pression, refroidis, puis éjectés.
Contrairement à l'usinage CNC, le moule contient la géométrie négative de la pièce finie. Cela engendre des coûts d'outillage initiaux importants, mais un même moule permet de produire un grand nombre de pièces identiques.
Comment fonctionne le moulage par injection?
Le moulage par injection fonctionne en chauffant des granulés thermoplastiques jusqu'à ce qu'ils coulent, en injectant le polymère fondu dans un moule fermé, en refroidissant la pièce, en ouvrant l'outil et en éjectant le composant fini.
Un cycle typique comprend :
- Fermeture du moule
- Injection de plastique
- Emballage et stockage
- Refroidissement
- Ouverture du moule
- Éjection de pièces
- Répétition de cycles
Une fois qu'un moule et un procédé de moulage stables sont disponibles, les cycles peuvent se répéter rapidement et les moules multi-empreintes peuvent produire plusieurs pièces simultanément. C'est pourquoi le moulage par injection est très efficace pour la production de masse.
Principaux avantages du moulage par injection
Le moulage par injection offre ses plus grands avantages en termes de production à grand volume, de répétabilité, de faible coût unitaire à grande échelle et de production efficace de formes plastiques moulables.
Une fois le moule validé, il est possible de produire des centaines, des milliers, voire des quantités bien plus importantes sans avoir à usiner chaque élément individuellement. L'outillage multi-empreintes permet d'accroître encore la productivité par cycle.
Un autre avantage réside dans la valorisation des matériaux. Les canaux d'alimentation et les déchets de traitement peuvent parfois être réutilisés en fonction du polymère, des exigences de qualité et des contraintes du procédé, tandis que la commande numérique par ordinateur (CNC) enlève intrinsèquement une partie de la matière première sous forme de copeaux.
Principales limitations du moulage par injection
Le moulage par injection présente des coûts d'outillage initiaux élevés, un délai de préproduction plus long et une flexibilité moindre une fois la géométrie du moule finalisée.
Les modifications de conception concernant les parois, les nervures, les trous, les contre-dépouilles, les lignes de joint, les points d'injection ou la géométrie générale peuvent nécessiter une modification ou un remplacement du moule. Le coût des outillages complexes à cavités multiples peut varier de plusieurs milliers d'euros à bien plus, selon la taille, le matériau utilisé, la complexité, l'automatisation et les exigences de production.
Pour les pièces moulées, il faut également tenir compte du retrait, du gauchissement, de la dépouille, de l'emplacement du point d'injection, du comportement au refroidissement, de l'épaisseur des parois, des lignes de soudure et de la conception de l'éjecteur. Ces facteurs peuvent rendre le moulage par injection moins pratique lors des premières phases de développement du produit.
Usinage CNC vs moulage par injection : principales différences en bref
La principale différence entre l'usinage CNC et le moulage par injection réside dans le fait que l'usinage CNC offre un investissement moindre en outillage et une plus grande flexibilité de production, tandis que le moulage par injection permet une production en série beaucoup plus rapide et économique une fois le moule terminé. L'usinage CNC est généralement préférable pour les prototypes et les petites séries, tandis que le moulage l'emporte généralement lorsque le volume de production atteint un niveau suffisant pour justifier l'investissement en outillage.
| Comparaison | Usinage CNC | Moulage par Injection |
| Processus | Soustractif | Moulage |
| Moule dédié | Non | Oui |
| Coût initial de l'outillage | Low | Haute |
| Économie des faibles volumes | Excellent | Généralement pauvre |
| Économie des volumes élevés | Édition | Excellent |
| Délai de livraison du prototype | Court | Plus long |
| Temps de cycle par pièce | Minutes à heures | Souvent de quelques secondes à quelques minutes |
| Capacité de précision typique | Meilleure performance du béton | Bien, mais le rétrécissement affecte les dimensions |
| Choix des matériaux | Métaux, plastiques, composites | Principalement des polymères moulables |
| Changement de design | Relativement facile | Une modification de l'outil peut être nécessaire |
| État de surface | Contrôlé par le processus de découpe | Contrôlé en grande partie par la surface du moule |
| Déchets de matériaux | Plus de copeaux/de ferraille | Généralement, le prix par pièce finie est plus bas. |
| Cohérence de la production | Haute | Extrêmement élevé après validation du processus |
| Meilleure utilisation | Prototype/faible volume/précision | Pièces en plastique répétées en grande série |
Xometry donne des tolérances représentatives d'environ ±0.001 pouce pour l'usinage CNC et d'environ ±0.005 pouce pour le moulage par injection plastique, tout en soulignant que la capacité réelle dépend de la conception et du processus spécifiques.
Coût de l'usinage CNC par rapport au moulage par injection
L'usinage CNC présente généralement un coût initial plus faible, tandis que le moulage par injection atteint généralement le coût unitaire le plus bas à partir d'un volume de production suffisamment élevé. Le seuil de rentabilité dépend du prix du moule, du temps de cycle CNC, du matériau, du nombre d'empreintes, de la demande annuelle, du contrôle qualité, des opérations secondaires et de la durée de vie prévue du produit.
Un modèle de coûts utile ne se résume pas à « l’usinage CNC est cher » ou « le moulage est bon marché ». La comparaison correcte est :
Coût total d'une commande numérique = Programmation + Réglage + Matériaux + Usinage + Finition + Contrôle
contre:
Coût total du moulage par injection = Développement du moule + Validation + Matériau + Cycles de moulage + Finition + Inspection
Coût initial de l'outillage
L'usinage CNC engendre des coûts d'outillage dédiés bien moindres, car la production utilise généralement des outils de coupe standard et des dispositifs réutilisables plutôt qu'un moule complet spécifique au produit.
Le moulage par injection nécessite l'usinage du moule avant le début de la production. Selon la pièce, cela peut impliquer des services de fraisage CNC , d'électroérosion, d'usinage par électrodes, de rectification, de polissage, d'inserts, de canaux de refroidissement, de coulisseaux, d'éjecteurs et d'ajustement du moule.
Cet investissement dans les moules explique pourquoi l'usinage CNC est intéressant lorsque la conception est encore en évolution ou que seule une petite quantité est requise.
Coût unitaire
Le moulage par injection offre généralement un coût unitaire inférieur une fois que le volume de production est suffisamment élevé, car chaque cycle de moulage peut produire une ou plusieurs pièces très rapidement.
Le coût unitaire d'usinage CNC reste lié au temps machine. Même après répartition des coûts de programmation et de réglage sur un lot, chaque composant consomme du temps de broche et réduit la durée de vie de l'outil de coupe.
Cela signifie que le moulage par injection peut à terme dominer les économies d'échelle en matière de production de masse, même si son investissement initial est beaucoup plus élevé.
Coût pour des volumes de production faibles, moyens et élevés
L'usinage CNC offre généralement une meilleure rentabilité pour les petits volumes, tandis que le moulage par injection devient progressivement plus avantageux à mesure que le volume augmente.
| Étape de production | Généralement, meilleur choix | Raison principale |
| 1 à 10 prototypes | Usinage CNC | Aucun moule de production |
| Des dizaines à des centaines | Usinage CNC fréquent | Faible engagement en matière d'outillage |
| De quelques centaines à quelques milliers | dépendant du projet | Analyse du seuil de rentabilité requise |
| Des milliers à des dizaines de milliers+ | Souvent le moulage par injection | Amortissement de l'outillage sur le volume |
Ces fourchettes ne sont que des guides de décision, et non des règles fixes. Une pièce moulée simple peut justifier un outillage plus tôt, tandis qu'un moule complexe coûtant des dizaines de milliers de dollars peut nécessiter une durée de vie beaucoup plus longue avant que le moulage ne devienne rentable.
Quand le moulage par injection devient plus rentable
Le moulage par injection devient plus rentable lorsque les économies réalisées sur le coût unitaire de production dépassent l'investissement dans le moule pour la quantité prévue.
Par exemple, si l'usinage CNC coûte 30 $ par pièce, le moulage 3 $ par pièce après outillage et le moule 27 000 $, la quantité de seuil de rentabilité simplifiée serait d'environ 1 000 pièces :
($27 000 ÷ ($30 − $3)) ≈ 1 000 pièces.
Les devis réels doivent également inclure l'inspection, l'entretien des moules, l'emballage, les rebuts, les modifications de conception, les opérations secondaires et le risque financier.
Vitesse d'usinage CNC par rapport à la vitesse de moulage par injection
L'usinage CNC est généralement plus rapide pour obtenir les premières pièces fonctionnelles, tandis que le moulage par injection est considérablement plus rapide pour la production en série une fois le moule prêt.
Cette distinction est importante car la « rapidité » peut désigner soit le délai de livraison de la première pièce, soit le temps de cycle lors de la production en série.
Délai de réalisation du prototype
L'usinage CNC offre généralement la voie la plus rapide pour le prototypage, car les données CAO peuvent être directement intégrées à la programmation, à la configuration, à l'usinage et au contrôle, sans attendre la fabrication du moule de production.
Cela rend l'usinage CNC adapté à la validation de conception, aux tests d'assemblage, aux prototypes fonctionnels, aux pièces de développement médical, aux composants aérospatiaux, aux dispositifs de fixation et aux échantillons d'ingénierie en petite série.
Pour les produits en phase de développement initial, gagner des semaines de temps de fabrication peut s'avérer plus précieux que d'obtenir le prix unitaire le plus bas possible.
Temps de cycle de production
Le moulage par injection a des cycles de production beaucoup plus courts une fois l'outillage terminé.
Une machine de moulage peut produire des pièces finies en quelques secondes ou minutes selon leur taille, l'épaisseur de leurs parois, le polymère utilisé, le temps de refroidissement et la configuration du moule. Les moules multi-empreintes permettent d'accroître encore davantage la production.
Les pièces usinées par commande numérique (CNC) nécessitent souvent plusieurs minutes, voire plusieurs heures, car chaque détail de coupe doit être usiné.
Temps nécessaire à l'outillage
Le moulage par injection nécessite une préparation d'outillage beaucoup plus importante car le moule lui-même est un projet de fabrication de précision complexe.
L'usinage des moules peut inclure le fraisage CNC de la cavité et du noyau, l'électroérosion, le perçage des passages de refroidissement, l'ajustement de précision, le polissage, la texturation et le moulage d'essai.
La production CNC élimine la majeure partie de cette étape d'outillage spécifique au produit, ce qui permet de démarrer la production plus rapidement.
Rapidité entre la modification de conception et la pièce finie
L'usinage CNC est plus rapide lorsqu'une conception change, car le modèle CAO, le programme FAO, la stratégie de coupe ou le dispositif de fixation peuvent souvent être mis à jour sans avoir à reconstruire un moule entier.
Les modifications apportées aux moules d'injection peuvent nécessiter du soudage, de l'insertion, du réusinage, de l'électroérosion, de l'ajustement de moule, du polissage, voire un nouvel outil.
C’est pourquoi l’usinage CNC permet de réduire les risques avant que la conception ne soit définitivement figée.
Volume de production : usinage CNC vs moulage par injection
L'usinage CNC est généralement plus adapté aux prototypes et aux petites séries, tandis que le moulage par injection est préférable pour les productions en grande série. Les projets de moyenne série nécessitent une analyse des coûts et du cycle de vie, car les deux procédés peuvent être rentables.
Prototypes et production en petite série
L'usinage CNC est généralement la meilleure solution pour les prototypes et les petites séries, car il n'est pas nécessaire de récupérer les coûts du moule.
Cette méthode s'avère également utile lorsque les clients exigent un comportement des matériaux similaire à celui des produits de production. Un prototype usiné en PEEK, Delrin, nylon, ABS, PC, aluminium ou acier inoxydable permet des essais mécaniques plus réalistes qu'un prototype de faible fidélité.
Les modifications de conception restent plus faciles car la pièce peut être reprogrammée plutôt que réoutillée.
Production à volume moyen
La production en volume moyen nécessite une analyse du seuil de rentabilité plutôt qu'un choix de processus automatique.
L'usinage CNC peut rester économique si la pièce est coûteuse, très précise, fréquemment révisée, produite de manière intermittente ou nécessite des matériaux inadaptés au moulage par injection.
Le moulage par injection peut devenir intéressant plus tôt si la géométrie est simple, le coût du moule modéré, la demande annuelle stable et la réduction du coût unitaire substantielle.
Production à grand volume
Le moulage par injection est généralement le choix le plus judicieux pour les pièces en plastique produites en grande série et présentant des conceptions stables.
Le moule peut reproduire la même géométrie pendant de nombreux cycles, et les outils multi-empreintes peuvent produire plusieurs pièces en une seule injection. Xometry souligne que les moules d'injection peuvent aller de modèles à empreinte unique à des outils multi-empreintes, offrant un rendement horaire bien supérieur à celui de l'usinage CNC séquentiel.
On peut citer comme exemples les produits de consommation, les dispositifs médicaux à usage unique, les boîtiers électroniques, les clips automobiles, les capuchons, les connecteurs, les emballages et les pièces de quincaillerie en plastique répétitives.
Tolérances et précision de l'usinage CNC par rapport au moulage par injection
L'usinage CNC offre généralement une capacité de tolérance plus serrée et un contrôle dimensionnel plus direct que le moulage par injection, tandis que le moulage offre une excellente répétabilité une fois que le retrait, le refroidissement, la conception du moule et les conditions de processus sont stabilisés.
Capacité de tolérance d'usinage CNC
L'usinage CNC permet de respecter des tolérances serrées car les dimensions sont créées directement par le mouvement contrôlé de la machine et les trajectoires des outils de coupe.
Xometry indique une tolérance de ±0,025 mm (±0.001 pouce) comme valeur représentative pour les applications CNC appropriées. Ces tolérances ne doivent pas être appliquées systématiquement à toutes les caractéristiques, car les trous profonds, les parois fines, les pièces de très grandes dimensions, les matériaux difficiles à usiner et les configurations complexes peuvent accroître la difficulté et le coût de fabrication.
La planification de précision ne doit identifier que les caractéristiques qui nécessitent réellement une tolérance serrée.
Variation dimensionnelle du moulage par injection
Les dimensions des pièces moulées par injection sont influencées à la fois par la géométrie du moule et par le comportement du polymère pendant le remplissage et le refroidissement.
Xometry indique une tolérance de moulage d'environ ±0.005 pouce, mais le type de polymère, l'épaisseur de la paroi, la taille de la pièce, l'emplacement de la porte d'injection, la température du moule, le refroidissement et le retrait affectent tous la valeur réelle.
Le moulage par injection hautement contrôlé peut encore produire des composants précis, mais l'ingénierie dimensionnelle doit tenir compte du comportement du matériau moulé.
Retrait, déformation et usure des outils
Le retrait et le gauchissement se produisent car les polymères moulés se contractent lors du refroidissement et peuvent refroidir de manière inégale selon l'épaisseur des parois.
La géométrie, les nervures, les bossages, la position de la porte d'injection, l'orientation du matériau, le renforcement par fibres, les canaux de refroidissement et la température du moule peuvent influencer les dimensions finales.
L'usure des moules peut également affecter progressivement la qualité de la production, c'est pourquoi la maintenance des outillages et la surveillance des processus sont importantes sur les longues séries de production.
Quel procédé est le plus adapté aux tolérances serrées ?
L'usinage CNC est généralement préférable lorsque les caractéristiques individuelles nécessitent des tolérances très serrées ou des relations précises entre les trous, les surfaces, les alésages et les références.
Le moulage par injection est préférable lorsque de très grandes quantités nécessitent une géométrie moulée constante dans une plage de tolérance pratique.
Certains composants produits en grande série utilisent les deux procédés : le moulage par injection crée la pièce quasi-définitive, et l’usinage CNC réalise les finitions des trous critiques, des surfaces d’étanchéité, des emplacements de roulements ou des interfaces de précision.
Matériaux pour l'usinage CNC vs moulage par injection
L'usinage CNC offre une gamme de matériaux plus étendue car il peut traiter les métaux, les plastiques et de nombreux composites, tandis que le moulage par injection utilise principalement des polymères moulables et des composés de moulage spécialement formulés.
Plastiques adaptés aux deux procédés
Plusieurs plastiques techniques sont disponibles à la fois en ébauches usinables et en qualités de moulage.
Voici quelques exemples:
- ABS
- Nylon
- POM/Acétal
- PEEK
- Polycarbonate
- polypropylène
- Polyéthylène
- PPS
- PEI
Cependant, une même famille de polymères peut se comporter différemment selon sa qualité, sa charge, sa structure moléculaire, sa méthode de fabrication et les conditions de moulage.
Matériaux mieux adaptés à l'usinage CNC
L'usinage CNC est préférable lorsqu'un projet nécessite des métaux ou des matériaux rigides haute performance.
Les matériaux couramment utilisés pour l'usinage CNC comprennent l'aluminium, l'acier inoxydable, le titane, le laiton, le cuivre, l'acier à outils, le PEEK, le Delrin, le PTFE et les plaques ou barres en plastique technique.
Cette large sélection est importante pour les secteurs de l'aérospatiale, du médical, des équipements industriels, de la robotique et des prototypes de haute performance.
Matériaux mieux adaptés au moulage par injection
Le moulage par injection est plus adapté aux matériaux thermoplastiques qui doivent être produits en pièces complexes répétées, notamment les polymères flexibles ou à parois minces qui peuvent être difficiles à usiner efficacement.
Le moulage par injection permet également d'incorporer directement dans la résine de production des fibres de verre, des charges minérales, des colorants, des additifs ignifuges et d'autres formulations.
Les matériaux élastomères très souples sont généralement plus faciles à mouler qu'à usiner par commande numérique.
Comment le choix des matériaux influence le coût et la performance
Le choix des matériaux influe à la fois sur le coût de fabrication et sur les performances finales, car chaque procédé utilise les matériaux différemment.
Le coût de l'usinage CNC est fortement influencé par le prix des matières premières, les déchets de copeaux, la vitesse de coupe, l'usure des outils et l'usinabilité du matériau. Le coût du moulage par injection est influencé par le prix de la résine, le séchage, la température de fusion, le retrait, le temps de cycle, l'usure du moule et les rebuts.
La comparaison pertinente doit donc utiliser le même objectif de performance fonctionnelle plutôt que de se contenter de comparer les prix des matières premières.
Géométrie et complexité de la conception
L'usinage CNC offre une plus grande liberté pour les modifications de conception et des fonctionnalités accessibles avec précision, tandis que le moulage par injection permet de créer efficacement des formes moulées très complexes si la géométrie respecte les règles de conception du moule.
Contre-dépouilles, angles de dépouille et épaisseur de paroi
Les pièces moulées par injection nécessitent généralement des angles de dépouille pour permettre une éjection propre du moule, tandis que les pièces usinées par commande numérique n'en nécessitent généralement pas pour des raisons purement de fabrication.
Le moulage par injection bénéficie également d'une épaisseur de paroi contrôlée et relativement uniforme, car les transitions d'épaisseur importantes peuvent entraîner des problèmes de retrait, de retombée et de refroidissement.
Les contre-dépouilles peuvent nécessiter des coulisseaux, des éjecteurs, des noyaux pliables ou d'autres mécanismes de moule complexes, ce qui augmente le coût de l'outillage.
Caractéristiques profondes et géométrie interne
Les cavités profondes et les caractéristiques internes des machines CNC sont limitées par la portée de l'outil, son diamètre, sa rigidité, l'évacuation des copeaux et la direction d'accès.
Le moulage par injection permet de créer des géométries profondes ou intégrées directement à travers les noyaux du moule, mais chaque géométrie doit néanmoins permettre le moulage, le remplissage, le refroidissement et l'éjection.
Aucun des deux procédés n'est universellement supérieur en termes de complexité interne ; la fabricabilité dépend de l'accessibilité des caractéristiques et de leur aptitude au moulage.
Formes 3D complexes
Les deux procédés permettent de créer des formes 3D complexes, mais ils le font différemment.
L'usinage CNC à cinq axes est utile pour les surfaces sculptées, les formes multi-angles, les cavités profondes, les pièces médicales, les composants aérospatiaux et les géométries qui doivent être produites à partir de barres pleines.
Le moulage par injection est particulièrement performant pour les nervures, les bossages, les clips, les enclenchements, les textures et les éléments en plastique intégrés qui nécessiteraient un usinage important s'ils étaient découpés individuellement.
Liberté de conception et limitations de fabrication
L'usinage CNC offre une plus grande liberté lors du développement, car les contraintes de conception sont principalement liées à l'accès à l'outil, à la géométrie de la fraise, au maintien de la pièce, à la rigidité et aux déplacements de la machine.
La conception du moulage par injection est étroitement liée à la dépouille, à l'épaisseur des parois, aux lignes de joint, aux points d'injection, aux éjecteurs, au refroidissement, aux contre-dépouilles et à la construction du moule.
L'analyse DFM doit donc être réalisée avant de choisir l'un ou l'autre procédé.
Modifications de conception et flexibilité
L'usinage CNC offre une plus grande flexibilité pour les modifications de conception, car les dimensions et la géométrie peuvent souvent être modifiées numériquement, tandis que le moulage par injection peut nécessiter une modification physique du moule.
Pourquoi l'usinage CNC est plus facile à modifier
L'usinage CNC est plus facile à modifier car la modification d'un modèle CAO peut souvent être suivie d'une mise à jour de la programmation FAO et de nouvelles instructions d'usinage.
De petites modifications de la position des trous, des ajustements des poches, des modifications des parois et des révisions dimensionnelles peuvent ne pas nécessiter de nouveaux outils permanents.
Cela rend la commande numérique par ordinateur (CNC) particulièrement adaptée au développement itératif en ingénierie.
Modifications des moules et réoutillage
Les modifications apportées au moulage par injection deviennent plus difficiles une fois que l'acier ou l'aluminium a été retiré du moule.
Certaines corrections de moule peuvent être effectuées par soudage, insertion, usinage, électroérosion ou remplacement de composants du moule, mais des modifications de conception importantes peuvent s'avérer coûteuses.
Les modifications apportées aux produits en phase finale augmentent donc le risque financier après la mise en service de l'outillage.
Meilleur processus pour le développement de produits
L'usinage CNC est généralement le meilleur procédé lors des premières phases de développement d'un produit, car il permet des tests fonctionnels avant de s'engager dans la fabrication des outils de production.
Un flux de travail pratique est le suivant :
Conception CAO → Prototype CNC → Tests → Révision de la conception → Production CNC en petite série → Gel de la conception → Usinage du moule → Moulage par injection
Cette séquence permet de réduire le risque d'investir dans un moule coûteux avant que le produit ne soit entièrement validé.
État de surface et qualité de la pièce finale
L'usinage CNC permet généralement d'obtenir des surfaces de haute précision directement à partir d'opérations de coupe contrôlées, tandis que le moulage par injection reproduit la texture et la qualité de la surface du moule à chaque cycle de production.
Finition de surface usinée CNC
La finition de surface usinée par CNC dépend de la géométrie de l'outil, de la vitesse d'avance, de la vitesse de broche, du pas latéral, de l'état de l'outil, de sa rigidité et du matériau.
RapidDirect donne une plage de rugosité de surface usinée représentative d'environ Ra0.8–3.2μm, bien que les valeurs réelles dépendent fortement des exigences du processus et de la pièce.
Le meulage, le polissage, le microbillage, l'anodisation, le plaquage et d'autres finitions secondaires peuvent être ajoutés sur demande.
Finition de surface moulée par injection
La qualité de surface des pièces moulées par injection est principalement contrôlée par l'état du moule, sa texture, le flux de polymère, la température, la ventilation et la stabilité du processus.
Un moule poli peut reproduire à l'infini une surface brillante, tandis qu'un outillage gravé ou texturé permet de créer des finitions mates ou à motifs contrôlées.
Des défauts tels que des marques d'écoulement, des retassures, des lignes de soudure, des marques de brûlure, des bavures ou des vestiges de points d'injection peuvent apparaître si la conception de la pièce ou du processus n'est pas optimisée.
Répétabilité et cohérence d'une pièce à l'autre
Le moulage par injection offre une excellente homogénéité entre les pièces une fois le procédé validé, car chaque cycle utilise la même cavité de moule.
La commande numérique par ordinateur (CNC) offre également une grande répétabilité, notamment grâce à des outils stables, au palpage, à l'automatisation, aux systèmes de palettes et à l'inspection contrôlée.
La différence réside dans le débit : le moulage par injection permet de reproduire des pièces beaucoup plus rapidement à grande échelle.
Exigences de finition secondaire
Les deux procédés peuvent nécessiter une finition secondaire en fonction du dessin.
Les pièces usinées par CNC peuvent nécessiter un ébavurage, une anodisation, un chromage, une peinture, un meulage, un polissage, un traitement thermique ou une passivation.
Les pièces moulées peuvent nécessiter un ébarbage, une peinture, un plaquage, un soudage par ultrasons, un sertissage à chaud, une impression, un assemblage ou une finition CNC des dimensions critiques.
Résistance et performance des pièces finies
La résistance des pièces finies dépend davantage du matériau, de la géométrie, de l'historique de fabrication, de la température, de l'orientation des fibres et de la direction de la charge que du seul nom du procédé. L'usinage CNC préserve les propriétés de la matière première, tandis que le moulage par injection introduit une orientation des fibres, des lignes de soudure, un retrait et des contraintes internes.
Performances des matériaux bruts usinés
Les pièces usinées CNC sont découpées dans des plaques, tiges, barres, feuilles, billettes ou ébauches moulées préfabriquées.
Cela permet d'obtenir des propriétés de matériaux prévisibles en fonction des spécifications du matériau d'origine et rend l'usinage CNC intéressant pour les tests de performance nécessitant des matériaux de qualité technique.
Cependant, les contraintes résiduelles dans les matières plastiques peuvent encore provoquer des mouvements après un enlèvement important de matière.
Performances des matériaux moulés
Les performances des pièces moulées par injection dépendent de la qualité de la résine et des conditions de traitement.
La température de fusion, la température du moule, la pression d'emballage, le refroidissement, l'humidité, la teneur en fibres et la position de la ligne de soudure peuvent affecter la résistance et la stabilité dimensionnelle.
C’est pourquoi les valeurs des fiches techniques des matériaux moulés ne doivent pas être considérées comme des valeurs garanties pour chaque géométrie finie.
Orientation des fibres, contrainte et résistance des pièces
Les plastiques moulés par injection renforcés de fibres peuvent devenir dépendants de la direction car les fibres ont tendance à s'aligner avec le flux de fusion.
Cela peut engendrer des performances très élevées dans une direction, mais un retrait et une résistance différents dans une autre.
Pour les pièces moulées structurelles, la simulation, l'emplacement du point d'injection, la conception des parois et les essais peuvent donc être aussi importants que la résistance nominale du matériau.
Efficacité des matériaux et gaspillage
Le moulage par injection utilise généralement la matière plus efficacement par pièce finie, tandis que l'usinage CNC génère plus de déchets physiques car la géométrie requise est découpée dans une matière première plus grande.
Enlèvement de matière et rebuts par CNC
L'usinage CNC génère des copeaux, des chutes, des matériaux percés et des restes de matières premières.
Les métaux comme l'aluminium et l'acier peuvent souvent être recyclés efficacement, mais il faut tout de même acheter, découper, manipuler et enlever les matériaux avant de les recycler.
La sélection des stocks proches du stock net et l'optimisation de l'imbrication peuvent réduire le gaspillage.
Efficacité des matériaux de moulage par injection
Le moulage par injection transforme directement la résine en une géométrie quasi-finale et génère généralement moins de déchets d'usinage.
Les systèmes d'alimentation, les carottes, les matériaux de démarrage, les pièces rejetées et la purge génèrent toujours des déchets, même si les systèmes à canaux chauds peuvent réduire la quantité de matériaux nécessaires.
Cela confère au moulage un avantage considérable en termes d'efficacité des matériaux pour les productions en grande série.
Considérations relatives au broyage et à la réutilisation
Certains déchets de moulage peuvent être broyés et réutilisés, mais leur réutilisation dépend du type de polymère, de la contamination, de l'historique thermique, de la couleur, de la certification et des exigences du client.
Les pièces médicales, aérospatiales, optiques ou critiques pour la sécurité peuvent être soumises à des limites plus strictes en matière de matériaux recyclés.
La durabilité doit donc être évaluée au niveau de l'ensemble du processus plutôt que de supposer que tous les déchets peuvent automatiquement retourner en production.
Durée de vie et maintenance des outils
L'usinage CNC repose sur des outils de coupe remplaçables et des dispositifs réutilisables, tandis que le moulage par injection dépend d'un moule dédié qui peut produire de grandes quantités mais qui nécessite une inspection, un nettoyage, une réparation et un entretien tout au long de sa durée de vie.
Usure des outils de coupe CNC
L'usure des outils CNC est due au contact avec la pièce à usiner, à la chaleur, à l'abrasion, aux interruptions de coupe et à l'accumulation de copeaux.
La durée de vie des outils dépend fortement du matériau de la pièce à usiner. L'aluminium est relativement facile à usiner, tandis que l'acier inoxydable, le titane, les plastiques chargés de fibres de verre et les composites abrasifs peuvent accélérer l'usure des outils.
La surveillance des outils et leur remplacement programmé contribuent à maintenir la constance dimensionnelle.
Durée de vie du moulage par injection
La durée de vie d'un moule d'injection peut varier, allant d'un outillage de prototypage relativement court à de très grandes quantités de production, en fonction du matériau du moule, de la géométrie de la pièce, de l'abrasivité de la résine, de la pression, de la maintenance et de la conception.
Les moules de production durcis coûtent plus cher à l'achat, mais peuvent avoir une durée de vie beaucoup plus longue que les moules de prototypage souples.
Les spécifications correctes du moule doivent donc refléter la demande prévue tout au long de sa durée de vie.
Coûts d'entretien et de remplacement
L'usinage CNC répartit la maintenance des outils entre les fraises, les porte-outils, les palpeurs, les dispositifs de fixation et les machines, tandis que le moulage par injection concentre une valeur substantielle dans le moule.
L'entretien des moules d'injection peut comprendre le polissage, le remplacement des éjecteurs, la réparation des points d'injection, l'entretien des glissières, le nettoyage des évents, la restauration des surfaces et la vérification des systèmes de refroidissement.
Le coût du cycle de vie des moisissures doit être inclus dans les devis à long terme.
Considérations environnementales et énergétiques
Ni l'usinage CNC ni le moulage par injection ne sont automatiquement plus durables ; l'impact environnemental dépend des matériaux, de la consommation d'énergie, de la récupération des déchets, de l'outillage, du volume de production, de la durée de vie des pièces, du transport et du recyclage.
Consommation d'énergie
Les machines CNC consomment de l'énergie lors du fonctionnement de la broche, du déplacement des axes, de la circulation du liquide de refroidissement, de l'air comprimé, de la gestion des copeaux et des systèmes auxiliaires.
Le moulage par injection consomme beaucoup d'énergie pour chauffer le plastique, fixer l'outil, injecter le matériau, refroidir le moule et faire fonctionner l'automatisation.
L'énergie par pièce finie peut favoriser le moulage lors d'une production optimisée à grand volume, car de nombreuses pièces sont produites rapidement.
Déchets de matériaux
L'usinage CNC génère davantage de déchets d'usinage directs car de la matière solide est enlevée pour créer la géométrie.
Le moulage par injection crée moins de déchets soustractifs, mais peut tout de même générer des matériaux de canaux d'alimentation, des rebuts, des matériaux de purge et des rebuts de démarrage.
La capacité de recyclage dépend des exigences en matière de matériaux et de qualité.
Impact sur l'outillage et le cycle de vie
Le moulage par injection nécessite d'importantes quantités de matériaux et d'énergie pour la fabrication du moule, de sorte que l'investissement environnemental est plus judicieux lorsque le moule produit un nombre suffisant de pièces.
L'usinage CNC nécessite moins d'outillage dédié, mais continue de consommer du temps machine pour chaque composant.
La quantité tout au long du cycle de vie est donc importante dans les comparaisons environnementales et financières.
Considérations de sécurité
Les deux procédés nécessitent des contrôles de sécurité industrielle, mais leurs principaux risques diffèrent : l’usinage CNC implique des outils de coupe rotatifs, des copeaux, le maintien de la pièce, du liquide de refroidissement et le mouvement de la machine, tandis que le moulage par injection implique des polymères fondus, une haute pression, des équipements chauffés et des forces de serrage.
Risques liés à la sécurité dans l'usinage CNC
Les risques liés à l'usinage CNC comprennent les broches rotatives, les outils de coupe, les copeaux chauds, les arêtes vives, la casse d'outils, le liquide de refroidissement haute pression, les axes automatiques et les pièces mal fixées.
Les machines CNC modernes utilisent des protections, des interverrouillages, le palpage, la surveillance des outils et des zones d'usinage fermées, mais la formation du personnel aux procédures de configuration et d'utilisation reste essentielle.
L'automatisation réduit l'exposition à certaines tâches, mais n'élimine pas les exigences en matière de configuration, de maintenance, d'inspection ou de contrôle des processus.
Risques liés à la sécurité du moulage par injection
Les risques liés au moulage par injection comprennent le polymère chaud, les cylindres chauffés, la haute pression d'injection, les puissants systèmes de serrage des moules, les éjecteurs mobiles, les robots et les opérations de purge.
Les opérateurs doivent également tenir compte des émanations de polymères, de la manutention lors du changement de moule, des systèmes hydrauliques et des surfaces à haute température.
Les procédures de consignation et la protection adéquate des machines sont essentielles lors des opérations de maintenance et des changements de moules.
Quelles sont les similitudes entre l'usinage CNC et le moulage par injection ?
L'usinage CNC et le moulage par injection sont similaires car tous deux permettent de produire des pièces fonctionnelles précises, de prendre en charge des géométries complexes, nécessitent une sélection de matériaux d'ingénierie et une conception pour la fabrication (DFM), et jouent un rôle important dans le développement et la production de produits.
Les deux peuvent produire des pièces en plastique de précision
L'usinage CNC et le moulage par injection permettent tous deux de fabriquer des pièces fonctionnelles en plastique technique.
L'usinage CNC est généralement privilégié lorsque les tolérances, les faibles séries, les changements rapides ou les propriétés des matériaux de base sont importants. Le moulage par injection est choisi lorsque l'efficacité de la production en série est primordiale.
Certains produits utilisent des prototypes usinés avant de passer à des pièces de production moulées.
Les deux prennent en charge les géométries complexes
Les deux procédés permettent de créer des pièces complexes, bien que leurs règles de conception diffèrent.
La complexité de l'usinage CNC dépend de l'accès à l'outil, du mouvement des axes, de la géométrie de la fraise, du réglage et du bridage. La complexité du moulage dépend des actions du moule, de la dépouille, des lignes de joint, de l'écoulement, du refroidissement et de l'éjection.
Une géométrie difficile pour un processus peut être simple pour un autre.
Les deux nécessitent une conception pour la fabrication (DFM) et une sélection des matériaux.
Les deux processus nécessitent une conception pour la fabrication (DFM) car la fabricabilité influe sur le coût, la qualité, le délai de livraison et le risque de défaillance.
L'analyse DFM CNC examine l'accès à l'outil, la profondeur des poches, les rayons, la tolérance, l'épaisseur des parois, les filetages et les configurations.
L'analyse de faisabilité (DFM) du moulage par injection examine le dépouillement, l'épaisseur des parois, les nervures, les bossages, les contre-dépouilles, les points d'injection, le refroidissement, le retrait et l'emplacement des éjecteurs.
Les deux sont importants dans le développement de produits
Ces deux procédés sont souvent utilisés à différentes étapes du cycle de vie d'un même produit.
L'usinage CNC permet de réaliser des prototypes et des productions initiales en petites séries. Le moulage par injection permet une production à plus grande échelle après validation de la conception.
Cela rend les deux processus complémentaires plutôt que concurrents directs dans de nombreux projets.
Applications courantes de l'usinage CNC et du moulage par injection
L'usinage CNC est couramment utilisé pour les prototypes de précision, les composants en petite série, les pièces métalliques, l'outillage et les plastiques techniques, tandis que le moulage par injection est couramment utilisé pour la production en série de boîtiers en plastique, de clips, de produits médicaux, de composants automobiles, de produits électroniques et de produits de consommation.
Applications d'usinage CNC
Les applications de l'usinage CNC comprennent les supports aérospatiaux, les composants médicaux, les pièces robotiques, les dispositifs de fixation pour semi-conducteurs, les boîtiers en aluminium, les arbres, les collecteurs, les prototypes, les inserts de moule, les gabarits et les composants en plastique technique.
Ce procédé est particulièrement précieux lorsque la quantité est limitée mais que la tolérance, les performances des matériaux, la géométrie ou la flexibilité d'ingénierie sont importantes.
L'usinage de moules est également une application majeure des machines CNC, car les noyaux, cavités, inserts, plaques et électrodes des moules d'injection nécessitent une fabrication de précision avant le début du moulage.
Applications de moulage par injection
Les applications du moulage par injection comprennent les boîtiers électroniques, les connecteurs, les pièces intérieures automobiles, les dispositifs médicaux jetables, les emballages, les bouchons, les interrupteurs, les ustensiles de cuisine, les jouets, les composants d'appareils électroménagers et autres produits en plastique fabriqués en série.
Ce procédé est particulièrement intéressant lorsque la demande est stable et que le volume de production est suffisamment élevé pour justifier l'investissement dans l'outillage.
Les nervures complexes, les clips, les bossages, les textures et les éléments d'assemblage peuvent souvent être moulés directement dans chaque cycle.
Lorsque les deux procédés sont utilisés dans le même produit
Ces deux procédés sont utilisés conjointement lorsque l'usinage CNC permet de réaliser des prototypes, des moules, des dispositifs de fixation ou des caractéristiques secondaires de précision, tandis que le moulage par injection produit le corps final en grande série.
Un processus de production courant est le suivant :
Prototype CNC → Tests produit → Usinage de moules → Moulage par injection → Usinage secondaire CNC → Inspection
Cette approche permet aux fabricants d'utiliser la flexibilité du CNC et l'échelle du moulage par injection dans un même projet.
Comment choisir entre l'usinage CNC et le moulage par injection ??
Choisissez l'usinage CNC lorsque vous avez besoin de prototypes, de petits volumes, d'une grande flexibilité de conception, de tolérances serrées ou d'un large choix de matériaux ; choisissez le moulage par injection lorsque la conception du plastique est stable et que le volume de production est suffisamment élevé pour justifier l'investissement dans un moule.
Optez pour l'usinage CNC pour les prototypes et les petites séries.
Optez pour l'usinage CNC lorsque la quantité est faible ou que la conception est encore en évolution, car éviter l'investissement dans un moule réduit à la fois les coûts et les risques liés au projet.
Il est particulièrement adapté aux prototypes fonctionnels, à la production de ponts, aux pièces sur mesure, aux composants de rechange, aux essais d'ingénierie et à la fabrication de précision en petites séries.
L'usinage CNC permet également aux ingénieurs d'évaluer un produit avant de s'engager dans la fabrication des outils de production.
Optez pour le moulage par injection pour les volumes élevés.
Optez pour le moulage par injection lorsque des milliers, voire des quantités plus importantes, d'une même pièce en plastique sont nécessaires et que la conception a été validée.
Une fois le coût du moule réparti sur un nombre suffisant de pièces, le coût unitaire peut devenir sensiblement inférieur à celui de l'usinage.
Les pièces en plastique destinées en grande série aux secteurs de la consommation, de l'automobile, du médical et de l'électronique suivent généralement ce procédé.
Choisir en fonction de la tolérance
Choisissez l'usinage CNC lorsque la conception comporte des dimensions critiques très serrées ou des relations de positionnement précises.
Le moulage par injection permet d'obtenir une excellente répétabilité, mais le retrait du polymère et son comportement au refroidissement créent des variables dimensionnelles supplémentaires.
Une solution hybride peut utiliser le moulage pour la géométrie principale et l'usinage CNC pour quelques caractéristiques critiques.
Choisir en fonction du matériau
Choisissez l'usinage CNC lorsque la pièce nécessite de l'aluminium, de l'acier inoxydable, du titane, du cuivre, du laiton, du PEEK, du PTFE ou un autre matériau qui ne se prête pas au moulage par injection conventionnel.
Choisissez le moulage par injection lorsqu'une résine thermoplastique appropriée peut atteindre l'objectif de performance et que la quantité de production justifie l'outillage.
La certification des matériaux et l'environnement d'exploitation réel doivent toujours être vérifiés avant de modifier une méthode de fabrication.
Choisir en fonction de la géométrie
Choisissez le CNC lorsque la géométrie est accessible aux outils de coupe et ne justifie pas la construction complexe d'un moule.
Choisissez le moulage par injection lorsque des caractéristiques telles que des nervures, des bossages, des encoches, des textures, des parois minces et des détails en plastique intégrés peuvent être moulées efficacement dans chaque pièce.
Les contre-dépouilles, les cavités profondes, les angles internes, l'épaisseur des parois et l'accès aux outils doivent tous être examinés lors de l'analyse de fabrication (DFM).
Choisissez en fonction du coût et du délai de livraison.
Choisissez en fonction du coût total du projet et du cycle de vie du produit plutôt qu'en fonction du prix unitaire uniquement.
Pour un nouveau produit, l'usinage CNC peut s'avérer plus économique, même avec un prix unitaire plus élevé, car il évite les risques liés aux moules et permet des modifications de conception. Une fois la demande stabilisée, le moulage par injection peut offrir un coût unitaire nettement inférieur à long terme.
Une démarche décisionnelle pratique consiste à :
Prototype → Usinage CNC → Validation → Production en petite série → Gel de la conception → Investissement dans le moule → Moulage par injection
FAQ
L'usinage CNC est-il meilleur que la fonderie ?
L'usinage CNC est préférable au moulage lorsque le projet exige de faibles volumes, des tolérances serrées, des modifications de conception rapides et l'absence d'outillage de moulage. L'usinage CNC permet d'atteindre des tolérances représentatives de l'ordre de ±0.001 mm sur des pièces adaptées, tandis que le moulage produit généralement une forme quasi-définitive qui peut nécessiter un usinage. Le moulage devient plus économique pour les grandes séries ou les géométries où l'usinage d'importantes quantités de matière serait peu rentable. Le choix optimal dépend de l'alliage, de la quantité, de la géométrie, de la tolérance, du coût de l'outillage et des exigences de finition de surface.
Le CNC est-il la même chose que l'usinage ?
La commande numérique par ordinateur (CNC) est un type d'usinage, mais l'usinage est une catégorie plus vaste. L'usinage comprend le fraisage, le tournage, le perçage, l'alésage, la rectification, le sciage et d'autres procédés d'enlèvement de matière, qu'ils soient manuels, conventionnels ou à commande numérique. CNC signifie « Commande Numérique par Calculateur » et automatise le mouvement de la machine grâce à des instructions programmées. Les systèmes CNC modernes peuvent contrôler des machines à 3, 4 ou 5 axes et produire des composants de précision répétables avec un positionnement manuel des outils bien moins important qu'en usinage conventionnel.
L'IA va-t-elle remplacer l'usinage CNC ?
L'IA ne remplacera probablement pas l'usinage CNC lui-même ; elle automatisera davantage la programmation, la surveillance, l'optimisation, l'inspection, la maintenance et les décisions relatives aux processus de production CNC. Les travaux actuels du NIST sur l'IA dans le secteur manufacturier se concentrent spécifiquement sur une collaboration fiable entre l'humain et l'IA, plutôt que sur une production entièrement automatisée. Le Bureau américain des statistiques du travail indique également que les machinistes seront toujours nécessaires pour configurer, surveiller et entretenir les systèmes CNC, même si l'automatisation accroît la productivité.
L'usinage CNC est-il en forte demande ?
L'usinage CNC demeure un secteur important de la production, bien que la demande de main-d'œuvre évolue vers des compétences plus pointues en programmation, réglage, automatisation et contrôle des processus. Selon les données du Bureau des statistiques du travail américain (BLS), on comptait environ 299 500 machinistes en 2024, avec des projections à environ 299 600 en 2034 et près de 29 500 postes de machinistes à pourvoir chaque année en raison des besoins de remplacement. Le BLS note également que la demande de programmeurs d'outils CNC devrait rester soutenue, les usines adoptant de plus en plus d'équipements CNC et d'automatisation.
Conclusion
L'usinage CNC et le moulage par injection répondent à des étapes et des objectifs de production différents, plutôt que de se disputer le titre de meilleure méthode de fabrication universelle. L'usinage CNC est généralement le choix le plus judicieux pour les prototypes, les petites séries, les tolérances serrées, un large choix de matériaux et les modifications fréquentes de conception. Le moulage par injection devient plus économique lorsque la conception du plastique est stable et que le volume de production est suffisamment élevé pour amortir l'investissement dans le moule. Le coût, la tolérance, l'outillage, le délai de livraison, la géométrie, le matériau et la durée de vie prévue doivent tous être analysés avant de choisir le procédé.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision pour les pièces métalliques et plastiques sur mesure, incluant le fraisage, le tournage, l'usinage 5 axes, la production de prototypes, la fabrication en petites séries et l'usinage de moules. Notre équipe peut vous accompagner dans l'analyse de la fabricabilité (DFM), le choix des matériaux, la planification des tolérances, la finition de surface et le contrôle qualité afin de déterminer si l'usinage CNC est la solution la plus adaptée avant le passage à une production en grande série.