
Les équipements pétroliers et gaziers offshore fonctionnent dans des conditions complexes, notamment en présence d'eau de mer, d'embruns salés, d'une forte humidité, de contraintes mécaniques et de fluctuations de pression. Certains équipements de production pétrolière et gazière peuvent également être exposés à des environnements acides contenant du sulfure d'hydrogène (H₂S). Les composants doivent présenter une résistance élevée à la corrosion, une grande précision dimensionnelle, une étanchéité optimale et un contrôle rigoureux de la fabrication. Pour les fabricants d'équipements et les équipes d'approvisionnement, les solutions d'usinage CNC doivent intégrer la sélection des matériaux, la structure des composants, les références d'usinage, le traitement thermique et le contrôle final afin de garantir que les composants de précision répondent aux exigences réelles d'utilisation des équipements offshore.
Quels composants d'équipements pétroliers et gaziers offshore sont adaptés à l'usinage CNC ?
Les équipements pétroliers et gaziers offshore comprennent de nombreux composants métalliques sur mesure, aux structures complexes et généralement produits en petites ou moyennes séries. Le fraisage, le tournage et l'usinage multiaxes à commande numérique permettent de répondre aux exigences de fabrication de précision de ces différents composants.
Corps de vannes et composants de contrôle des fluides
Les corps de vannes comportent généralement des passages d'écoulement, des trous de fixation, des filetages, des rainures d'étanchéité et d'autres éléments usinés. Le maintien de la précision du positionnement de ces structures dans un espace restreint constitue une exigence d'usinage essentielle.
- Corps de vannes et couvercles de capots : concentrez-vous sur la précision dimensionnelle et positionnelle des passages d’écoulement, des trous de montage et des surfaces d’étanchéité.
- Composants d'accouplement des sièges et tiges de soupapes : Portez une attention particulière au diamètre d'alésage, à la circularité, à la concentricité et à la qualité d'usinage des surfaces d'accouplement.
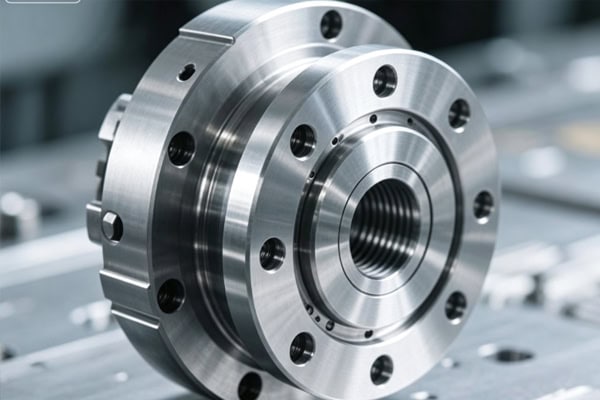
- Brides et composants de raccordement : concentrez-vous sur la configuration des trous, les faces d’extrémité, les filetages et les zones d’étanchéité.
Ces composants nécessitent des références d'usinage correctement établies afin de réduire les erreurs de positionnement dues aux réglages répétés.
Composants de connexion sous-marins et pièces structurelles sous pression
Les connecteurs sous-marins, les chambres de pression et les bases de montage comportent souvent des alésages internes, des filetages, des systèmes d'étanchéité et un usinage multiface. Ils imposent des exigences plus élevées en matière de rigidité des machines et de stabilité des processus.
- Boîtiers de connecteurs : L’alésage interne, les filetages et les surfaces d’étanchéité doivent être usinés de manière coordonnée.
- Composants structurels sous pression : l’épaisseur des parois, l’emplacement des trous et les zones d’accouplement critiques doivent être contrôlés simultanément.
- Supports de montage : concentrez-vous sur la planéité de la surface de montage, la précision du positionnement des trous et les relations de position entre les différentes faces.
Pour les composants soumis à la pression ou liés à l'étanchéité, les priorités d'usinage doivent être basées sur les dimensions fonctionnelles finales plutôt que sur les seules dimensions individuelles.
Arbres, corps de pompe et interfaces d'instrumentation
Outre les vannes et les raccords, les corps de pompe, les arbres, les boîtiers de capteurs, les interfaces d'instruments et les supports d'équipements sont également couramment fabriqués par usinage CNC. Le tournage, le fraisage ou l'usinage multiaxes peuvent être choisis en fonction de la structure du composant, ce qui réduit le besoin d'outillage spécifique et facilite la continuité du processus, du développement du prototype à la production en série.
Comment contrôler la précision d'usinage CNC pour les équipements pétroliers et gaziers offshore ?
Le contrôle de la précision des composants offshore doit s'étendre au-delà du processus d'usinage et prendre également en compte les transitions de référence, les ajustements d'étanchéité, les conditions des matériaux et les environnements d'exploitation réels.
Effectuer des examens des plans et des conditions de service avant l'usinage
Avant la programmation, le dessin du composant doit être évalué en tenant compte des conditions réelles d'utilisation afin d'identifier les dimensions qui affectent directement l'assemblage et l'étanchéité.
- Confirmer les tolérances critiques : identifier les exigences clés telles que le diamètre d’alésage, l’espacement des trous, la concentricité, la planéité et la tolérance de position.
- Analyse des zones d'étanchéité : vérifier les rainures des joints toriques, les faces d'extrémité d'étanchéité, les filetages et les alésages d'accouplement.
- Définir les références d'usinage : planifier les méthodes de maintien des pièces et les séquences d'usinage en fonction des références d'assemblage final.
Un examen précoce du processus permet de réduire les ajustements ultérieurs et les écarts dimensionnels.
Sélectionner les méthodes d'usinage CNC en fonction de la structure du composant
Les plaques planes, les brides et les supports peuvent être usinés sur des machines 3 axes en fonction de leur géométrie. Les composants complexes à plusieurs faces peuvent être usinés sur des machines 4 ou 5 axes, tandis que les arbres et les manchons sont adaptés au tournage CNC. Pour les connecteurs et les corps de vannes complexes nécessitant un usinage multiface, la réduction du nombre de réglages permet de préserver la précision des correspondances entre les perçages, les faces d'extrémité et les joints d'étanchéité.
Concentrez-vous sur les zones d'étanchéité et de raccordement.
Les surfaces d'étanchéité et les zones d'accouplement de précision influent directement sur le fonctionnement des équipements et nécessitent des plans d'inspection des tolérances dimensionnelles et géométriques spécifiques. Après usinage, les caractéristiques essentielles peuvent être vérifiées conformément aux exigences du dessin par mesure de coordonnées, contrôle dimensionnel, contrôle du filetage et contrôle de la qualité de surface, les rapports d'inspection étant conservés.
| Composante pétrolière et gazière offshore | Matériaux communs | Principal axe d'usinage | Éléments clés de l'inspection |
| Corps de vanne et chapeau | Acier inoxydable duplex 316L, alliages à base de nickel | passages d'écoulement, surfaces d'étanchéité, trous de fixation | Dimensions, tolérance de position, surfaces d'étanchéité |
| Siège et tige de soupape | Acier inoxydable, alliages à base de nickel | Surfaces de contact, diamètre d'alésage, tourillons | Arrondi, concentricité, qualité de surface |
| Connecteur sous-marin | Alliage de titane, acier inoxydable super duplex | Alésages internes, filetages, structures d'étanchéité | Diamètre d'alésage, filetage, précision de positionnement |
| Bride et base de montage | Acier inoxydable, Acier allié | Configurations de perçage, faces d'extrémité, surfaces de montage | Planéité, espacement des trous, tolérance de position |
| Boîtier de capteur | 316L, alliage de titane | Cavités internes, interfaces, rainures d'étanchéité | Dimensions, filetage, précision de la gorge d'étanchéité |
| Composants d'arbre | Acier inoxydable, alliages à base de nickel | Diamètres extérieurs, épaules, surfaces de contact | diamètre, rondeur, concentricité |
Les matériaux, les méthodes d'usinage et les éléments de contrôle doivent être adaptés aux fonctions des composants afin que les résultats du contrôle répondent directement aux exigences d'assemblage réelles.
Comment sélectionner les matériaux et leurs conditions pour l'usinage CNC dans le secteur pétrolier et gazier offshore ?
En milieu marin, la corrosion est principalement liée aux chlorures, tandis qu'en milieu pétrolier et gazier contenant du H₂S, il faut également prendre en compte la fissuration sous contrainte par les sulfures, la fissuration induite par l'hydrogène et d'autres risques liés aux matériaux. Le choix des matériaux ne doit pas se fonder uniquement sur leur résistance à la corrosion, mais doit aussi tenir compte du milieu d'utilisation, de la température, de la pression, des contraintes et des normes du projet.
Acier inoxydable, acier inoxydable duplex et acier inoxydable super duplex
Les différentes nuances d'acier présentent des résistances, une résistance à la corrosion par les chlorures et une usinabilité variables. Le choix de la nuance appropriée doit être déterminé en fonction de l'emplacement et des conditions d'utilisation de l'équipement.
- Acier inoxydable 316L : Peut être utilisé pour certains boîtiers d’équipements offshore, composants de montage et pièces de traitement des fluides.
- Acier inoxydable duplex 2205 : Alliant résistance et résistance à la corrosion, il peut être utilisé pour certaines structures offshore et équipements hydrauliques.
- Acier inoxydable super duplex 2507 : Convient aux environnements exigeant une résistance et une protection contre la corrosion plus élevées.
L'usinage de l'acier inoxydable duplex exige également une attention particulière à l'état du matériau et aux effets thermiques pendant l'usinage afin d'éviter qu'un contrôle inadéquat du processus n'affecte les performances des composants.
Alliages de titane et alliages à base de nickel
Pour les composants critiques exposés à des environnements marins hautement corrosifs, à haute résistance ou spéciaux, des alliages de titane ou des alliages à base de nickel peuvent être sélectionnés en fonction des exigences du projet.
- Alliages de titane : Ils offrent une bonne résistance à la corrosion par l’eau de mer et peuvent être utilisés pour certains connecteurs et composants structurels spécialisés.
- Alliages à base de nickel : des alliages tels que l'Inconel 625 et 718 peuvent être utilisés pour les composants nécessitant une résistance élevée et une bonne résistance à la corrosion.
Ces matériaux sont plus difficiles à usiner et nécessitent que les outils de coupe, les paramètres de coupe, les méthodes de refroidissement et les stratégies de maintien des pièces soient adaptés à leurs caractéristiques.
Contrôle des conditions de traitement thermique et traçabilité des matériaux
Pour les alliages spéciaux tels que l'acier inoxydable super duplex 2507 et l'Inconel 718, les conditions de livraison et les traitements de mise en solution ou de vieillissement influent directement sur l'usinabilité et les propriétés mécaniques finales. Avant usinage, il convient de vérifier la nuance d'acier, les informations relatives à la coulée ou au lot, les certificats de conformité et les conditions de traitement thermique. Pour les pièces nécessitant un traitement thermique, il est également indispensable de prévoir une tolérance dimensionnelle entre le traitement thermique et l'usinage final afin d'éviter que les variations dimensionnelles post-traitement n'affectent la précision finale.

Quelles sont les capacités qu'un fournisseur de machines CNC pour le secteur pétrolier et gazier offshore doit posséder ?
Les projets pétroliers et gaziers offshore imposent généralement des exigences élevées en matière de certificats de matériaux, de dossiers d'usinage, de rapports d'inspection et de traçabilité des lots. La capacité d'un fournisseur ne doit pas être évaluée uniquement en fonction de sa capacité à réaliser l'usinage.
Capacités d'usinage de matériaux spéciaux et de gestion de l'état
Le fournisseur doit être capable d'usiner l'acier inoxydable 316L, l'acier inoxydable duplex, l'acier inoxydable super duplex, les alliages de titane et les alliages à base de nickel selon les exigences des composants, tout en identifiant les conditions d'approvisionnement en matériaux, les conditions de traitement thermique et les exigences d'usinage correspondantes.
Capacité à satisfaire aux exigences applicables
Pour les composants utilisés dans des environnements pétroliers et gaziers acides contenant du H₂S, la sélection des matériaux et les procédés de fabrication doivent respecter les exigences applicables du projet.
- Ne jugez pas uniquement par la qualité du matériau : la conformité ne doit pas être déterminée simplement en utilisant des nuances telles que 316L, 2507 ou des alliages à base de nickel.
- Respect des exigences du projet : le choix des matériaux et les procédés de fabrication doivent être conformes aux normes applicables et aux spécifications du projet.
- Garantir la traçabilité : les certificats de matériaux, les conditions de fabrication et les rapports d'inspection pertinents doivent rester traçables.
- Définir le champ d'application de la norme applicable : les exigences en matière de sélection des matériaux, d'usinage et de contrôle de la qualité doivent être déterminées en fonction des conditions de service réelles.
Pour les composants utilisés dans des environnements pétroliers et gaziers acides contenant du H₂S, les exigences applicables doivent être déterminées en fonction des conditions de service réelles, tout en conservant des dossiers complets et traçables sur les matériaux et la fabrication.
Capacités d'inspection de précision et de traçabilité de la qualité
Pour les corps de vannes, les connecteurs, les sièges d'étanchéité et les composants liés à la pression, un plan d'inspection complet et un système d'enregistrement doivent être établis conformément aux exigences des dessins.
- Définition des éléments de contrôle : Établir les éléments de contrôle relatifs aux dimensions, aux tolérances géométriques, à la qualité de surface et aux autres exigences, en se basant sur les dessins.
- Concentrez-vous sur les composants complexes : la machine à mesurer tridimensionnelle (MMT) peut être utilisée pour inspecter les caractéristiques critiques des composants complexes.
- Conserver des dossiers complets : les dossiers relatifs aux matériaux, à l’usinage, au traitement thermique et à l’inspection doivent être conservés.
Un système d'inspection complet aide les équipes d'approvisionnement à vérifier les dimensions critiques et facilite le suivi qualité ultérieur.
Assistance depuis le développement de prototypes jusqu'à la production en série
Les composants des équipements pétroliers et gaziers offshore sont souvent personnalisés et produits en petites séries, ce qui engendre des exigences plus élevées en matière de cohérence et de traçabilité des processus.
- Maintenir la cohérence des processus : le fournisseur doit maintenir des processus cohérents entre le prototype et la production en série.
- Suivi des lots de matériaux : Les informations relatives aux lots de matériaux doivent être enregistrées et suivies en continu.
- Paramètres d'usinage de suivi : Les principaux paramètres d'usinage doivent être conservés afin de maîtriser le processus de production.
- Suivi de la qualité : Des enregistrements complets de la qualité doivent être conservés pour vérification ultérieure.
Pour les composants personnalisés produits en petites séries, une gestion stable des processus et des enregistrements complets peuvent aider les équipes d'approvisionnement à réduire les fluctuations de qualité pendant la production par lots.
L'usinage CNC pour les équipements pétroliers et gaziers offshore exige une maîtrise du choix des matériaux, des traitements thermiques, des données d'usinage, de l'étanchéité et de la traçabilité qualité. Pour les composants utilisés en milieu sulfureux (H₂S), les exigences relatives aux matériaux doivent être définies en fonction des conditions d'utilisation spécifiques. TiRapid propose des services de fraisage, de tournage et d'usinage de précision CNC 3 à 5 axes à partir des plans clients, et accompagne la production de composants pour équipements pétroliers et gaziers offshore, du prototype à la série.
















