
Le fraisage en avalant et le fraisage conventionnel sont deux méthodes de fraisage courantes utilisées en usinage CNC. Elles se distinguent par leurs sens de rotation et d'avance de l'outil, leurs méthodes de formation des copeaux, le comportement de l'effort de coupe et leurs effets sur l'état de surface, la durée de vie de l'outil, la stabilité d'usinage et la précision dimensionnelle. Ces différences expliquent leur utilisation répandue pour l'ébauche, la finition, le fraisage à grande vitesse, l'usinage de matériaux durs et la production de pièces de précision.
Dans ce guide, nous expliquons ce qu'est le fraisage en avalant, ce qu'est le fraisage conventionnel, comment fonctionnent le fraisage en avalant par rapport au fraisage conventionnel, et pourquoi la méthode de fraisage appropriée doit être soigneusement sélectionnée.
Qu’est-ce que le fraisage en montée ?
Le fraisage en avalant est une méthode de fraisage où le sens de rotation de l'outil est identique au sens d'avance de la pièce. Également appelé fraisage en descente, il est couramment utilisé en usinage CNC moderne lorsqu'une meilleure finition de surface, une précision dimensionnelle accrue, un dégagement de chaleur réduit et une durée de vie de l'outil prolongée sont requis.
Définition et principe de direction de coupe
Le fraisage en avalant signifie que le sens de rotation de l'outil est le même que celui de l'avance. Lorsque l'outil pénètre dans la pièce, il coupe de l'épaisseur de copeau maximale à l'épaisseur de copeau minimale.
Ce sens de coupe permet à l'outil de cisailler le matériau plus efficacement au lieu de frotter contre la surface avant la coupe. Il contribue également à plaquer la pièce contre le dispositif de fixation, ce qui peut améliorer la stabilité lorsque le système de serrage est suffisamment rigide.
Le fraisage en avalant, grâce à l'amincissement du copeau à mesure que l'outil quitte la matière, produit généralement une surface plus propre et réduit la formation de bavures. Cependant, cette même force de coupe peut entraîner le déplacement de la pièce ou de la table vers l'avant en cas de jeu dans la machine ; l'état de cette dernière est donc primordial.
Avantages du fraisage par ascension
Le fraisage en avalant offre un meilleur état de surface car l'arête de coupe enlève la matière plus proprement et réduit le frottement au point d'entrée de l'outil. Dans des conditions d'usinage CNC appropriées, il permet d'obtenir des états de surface très fins, tels que Ra < 0.8 µm, et en finition à grande vitesse, des résultats encore plus lisses sont possibles.
Le fraisage en avalant peut également prolonger la durée de vie des outils. Grâce à une formation plus régulière des copeaux et à une meilleure évacuation de la chaleur de la zone de coupe, le tranchant de l'outil subit moins de frottement et d'accumulation de chaleur. En production de masse stable, la durée de vie des outils peut ainsi augmenter de 10 à 25 % environ, selon le matériau, le revêtement, le fluide de coupe et les paramètres de coupe.
Un autre avantage réside dans la réduction de la chaleur de coupe. La formation de copeaux d'épaisseur variable permet une évacuation rapide de la chaleur, limitant ainsi les risques de déformation thermique. Ceci est particulièrement utile lors de l'usinage de matériaux sensibles à la chaleur tels que l'aluminium, les alliages de cuivre, les alliages de titane, les plastiques techniques et les plastiques haute performance.
Inconvénients du fraisage en montée
Le fraisage en avalant est sensible au jeu de la machine. Si la machine-outil présente un jeu excessif au niveau de la vis-mère, de la vis à billes ou du système d'entraînement, la fraise peut entraîner un déplacement inopiné de la table ou de la pièce, provoquant des vibrations, des erreurs dimensionnelles, la casse de l'outil ou des entailles superficielles.
Le fraisage en avalant n'est pas toujours adapté à la première passe d'ébauche sur des matériaux durs ou irréguliers. L'outil de coupe pénétrant à l'épaisseur maximale du copeau, l'arête de coupe peut subir une forte contrainte d'impact à l'entrée, notamment lors de l'usinage d'acier trempé, de pièces calaminées, de surfaces moulées ou de matériaux de dureté supérieure à HRC50.
Une autre limitation réside dans le risque de vibrations dues à une rigidité insuffisante. Si la machine, le dispositif de fixation, le porte-outil ou le montage de la pièce ne sont pas stables, l'action de traction du fraisage en avalant peut engendrer des marques de broutage et des dimensions irrégulières. C'est pourquoi le fraisage en avalant est préférable sur des centres d'usinage CNC rigides, dotés d'une compensation de jeu fiable et d'un bridage sécurisé.
Qu’est-ce que le fraisage conventionnel ?
Le fraisage conventionnel est une méthode de fraisage où le sens de rotation de l'outil est opposé au sens d'avance de la pièce. Également appelé fraisage en opposition, il est souvent utilisé pour l'ébauche, les machines anciennes, les fraiseuses manuelles, les pièces instables et les situations où la maîtrise de la coupe prime sur la finition de surface.
Définition et principe de direction de coupe
Le fraisage conventionnel consiste à faire tourner la fraise dans le sens inverse de l'avance de la pièce. Pendant l'usinage, l'outil pénètre progressivement dans la matière, produisant d'abord un copeau fin, puis un copeau plus épais.
Comme la coupe débute avec une épaisseur de copeau quasi nulle, l'outil peut frotter avant même de commencer à couper. Cela peut accroître la friction, la chaleur et l'usure de l'outil, notamment dans les matériaux qui s'écrouissent ou qui présentent une faible conductivité thermique.
Cependant, l'entrée progressive rend également le fraisage conventionnel plus tolérant lors des opérations d'ébauche. Elle réduit le risque d'accrochage brutal de la pièce par l'outil, ce qui explique pourquoi elle est souvent plus sûre sur les machines manuelles ou les équipements CNC présentant un jeu important.
Avantages du fraisage conventionnel
Le fraisage conventionnel offre une grande stabilité lors de l'ébauche, car l'outil pénètre progressivement dans la zone de coupe. Ceci contribue à réduire les à-coups et facilite le contrôle de l'usinage sur des ébauches irrégulières, des barres brutes, des pièces moulées, des pièces forgées et des matériaux de dureté hétérogène.
Elle convient mieux aux machines dépourvues de compensation de jeu efficace. La force de coupe s'exerçant généralement à contre-courant plutôt qu'à tirer la table vers l'avant, le fraisage conventionnel réduit le risque d'engagement intempestif de l'outil sur les machines anciennes.
Le fraisage conventionnel peut également s'avérer utile pour l'enlèvement de matière important lorsque la finition de surface n'est pas le critère principal. Lors des opérations d'ébauche avec de grandes surépaisseurs, un bridage puissant et des trajectoires d'outil stables, il permet d'enlever l'excédent de matière en toute sécurité avant la finition par fraisage en avalant.
Inconvénients du fraisage conventionnel
Le fraisage conventionnel produit généralement un état de surface moins bon car l'outil frotte avant la coupe et évacue avec une épaisseur de copeau plus importante. Ceci peut laisser des marques d'outil plus visibles, des arrachements et des déformations résiduelles, avec une rugosité souvent supérieure à Ra 1.6 µm selon le matériau et les paramètres.
L'usure des outils peut être plus rapide en fraisage conventionnel. Le frottement initial génère friction et chaleur avant même que l'arête de coupe ne pénètre complètement dans le matériau. Ceci peut accélérer l'usure en dépouille, l'émoussement de l'arête de coupe et l'écrouissage, notamment dans l'acier inoxydable, le titane et certains alliages de cuivre.
La chaleur de coupe a également tendance à rester davantage concentrée dans la zone de contact outil-pièce. La formation des copeaux étant plus lente et le frottement plus important, la chaleur peut se transmettre à la pièce et à l'outil, augmentant ainsi le risque de dilatation thermique, de variations dimensionnelles et de défauts de surface.
La principale différence entre le fraisage en montée et le fraisage conventionnel
La principale différence entre le fraisage en avalant et le fraisage conventionnel réside dans le sens de rotation de l'outil. En fraisage en avalant, l'outil tourne dans le sens de l'avance, tandis qu'en fraisage conventionnel, il tourne dans le sens inverse.
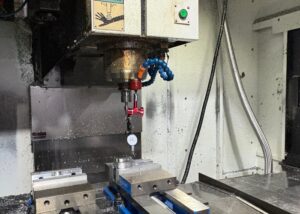
Comparaison du décalage de l'outil et de la précision de coupe
En fraisage en avalant, la force de coupe tend à plaquer la pièce contre le dispositif de fixation lorsque celui-ci est rigide. Ceci contribue à améliorer la stabilité de la trajectoire d'outil et la précision dimensionnelle, notamment lors de la finition.
Pour les pièces de précision avec des tolérances serrées, de l'ordre de ±0.01 mm, le fraisage en avalant est souvent privilégié lorsque la machine CNC présente une bonne rigidité et une compensation de jeu adéquate. Il contribue à réduire les arrachements de surface et à améliorer la régularité dimensionnelle des pièces en série.
En fraisage conventionnel, la force de coupe peut dévier l'outil et la pièce dans une direction défavorable. Sur les machines présentant d'importants jeux, cela peut engendrer une déviation de l'outil, des vibrations et des variations dimensionnelles. Cependant, cette technique peut s'avérer plus sûre pour l'ébauche lorsque le jeu de la machine est difficile à maîtriser.
Influence de la chaleur et direction de la force de coupe
Le fraisage en avalant produit des copeaux d'épaisseur décroissante, ce qui permet à la chaleur de s'évacuer rapidement de la zone de coupe avec le copeau. Ceci contribue à réduire la température de l'outil, l'échauffement de la pièce et les déformations thermiques.
Le fraisage conventionnel produit des copeaux d'épaisseur variable. L'outil peut frotter avant la coupe, et la chaleur peut s'accumuler près de la zone de contact. Cela peut accroître le frottement, notamment lors de l'usinage de l'aluminium, du cuivre, de l'acier inoxydable, du titane ou des plastiques sensibles à la chaleur.
La direction de la force de coupe diffère également. Le fraisage en opposition peut entraîner la pièce vers l'outil de coupe, tandis que le fraisage conventionnel exerce une poussée à contre-courant. C'est pourquoi le fraisage en opposition exige un contrôle plus précis du jeu et que le fraisage conventionnel est souvent plus sûr sur les équipements anciens.
Analyse de la qualité de surface et de l'efficacité du traitement
Le fraisage en avalant offre généralement une meilleure qualité de surface car il réduit le frottement, les fluctuations de la force de coupe et assure une évacuation plus nette des copeaux. En finition, il permet d'obtenir des surfaces très lisses, avec une rugosité Ra inférieure ou égale à 0.8 µm, à condition de maîtriser la rigidité de la machine, l'affûtage de l'outil et les paramètres d'usinage.
Le fraisage en avalant peut également améliorer l'efficacité du processus, car l'outil coupe plus efficacement et génère moins de frottement. En usinage CNC par lots, cela peut permettre de réduire le temps de cycle d'environ 10 à 20 % selon la géométrie de la pièce, le matériau, la trajectoire d'outil et les capacités de la machine.
Le fraisage conventionnel laisse généralement plus de marques d'outil et de bavures, car la fraise frotte avant de couper et sort avec une épaisseur de copeau plus importante. Il peut être nécessaire d'effectuer des opérations de finition supplémentaires, comme le polissage, l'ébavurage ou une dernière passe de fraisage en avalant, afin de répondre aux exigences élevées en matière de qualité de surface.
Exigences relatives à la structure et au système de contrôle des machines-outils
Le fraisage en avalant exige une grande rigidité de la machine, une servocommande stable et une compensation efficace du jeu. Si la table, la vis à billes, la broche, le dispositif de fixation ou le porte-outil est instable, le fraisage en avalant peut provoquer des vibrations, un blocage de l'outil ou des erreurs dimensionnelles.
Les centres d'usinage CNC modernes sont généralement mieux adaptés au fraisage en avalant grâce à leur structure plus robuste, leur contrôle précis de l'avance et leur compensation logicielle. Ceci permet au fraisage en avalant d'offrir une meilleure finition, une durée de vie des outils accrue et une efficacité supérieure.
Le fraisage conventionnel convient mieux aux machines anciennes, aux fraiseuses manuelles ou aux équipements présentant un jeu important. Son sens de coupe est plus tolérant et réduit le risque que l'outil n'entraîne brusquement la pièce dans la fraise.
Quand choisir le fraisage en montée ou le fraisage conventionnel
Le choix entre le fraisage en avalant et le fraisage conventionnel dépend du type de matériau, de l'étape d'usinage, de l'état de la machine-outil, de la rigidité du montage, des tolérances requises et de l'état de surface souhaité. La méthode optimale est davantage liée à l'environnement d'usinage réel qu'à une règle fixe.
Sélection par type de matériau
Les matériaux réagissent différemment au fraisage en avalant et au fraisage conventionnel. La dureté, la ductilité, la conductivité thermique, le comportement des copeaux et la tendance à l'écrouissage du matériau influencent tous la stratégie de fraisage optimale.
| Type d'ouvrage | Grades communs | Méthode de fraisage recommandée | Conseils professionnels |
| Acier inoxydable | 6061, 7075 | Montée Fraisage | Contribue à réduire le collage des outils, à améliorer l'évacuation des copeaux et à obtenir une meilleure finition de surface. |
| Acier au carbone moyen / Acier à matrices | P20, H13, S50C | Ébauche : Fraisage conventionnel, Finition : Fraisage en avalant | Le fraisage conventionnel améliore la stabilité de l'ébauche, le fraisage en avalant améliore la finition et la précision. |
| Alliage de titane | Ti6Al4V, TC4 | Montée Fraisage | Combiné à un refroidissement puissant et à une faible avance, il réduit l'accumulation de chaleur et la charge sur l'outil. |
| Acier Inoxydable | 304, 316, 17-4PH | Ébauche : Fraisage conventionnel, Finition : Fraisage en avalant | Le fraisage conventionnel améliore la stabilité lors des coupes importantes, le fraisage en opposition aide à contrôler les bavures et la finition. |
| Copper | C110, C101 | Fraisage conventionnel | Une force de coupe plus stable peut contribuer à réduire les bavures, les bourrages et la surchauffe. |
| Laiton | H62, C360 | Montée Fraisage | Son excellente usinabilité permet une coupe à grande vitesse et une meilleure finition de surface. |
| Plastiques techniques | POM, PA6, PTFE | Montée Fraisage | Contribue à réduire la chaleur, les bavures, la fusion et la déformation des matériaux. |
| Plastiques haute performance | PEEK, PI, UPE | Montée Fraisage | Permet une meilleure précision dimensionnelle et des surfaces plus propres sur les matériaux coûteux. |
| Alliage de magnésium | AZ31B, ZK60 | Montée Fraisage | Réduit le temps de coupe et la chaleur, mais la sécurité incendie doit être contrôlée avec soin. |
| Composites en fibre de carbone | CFRP | Fraisage conventionnel avec outils spéciaux | Contribue à réduire l'arrachement des fibres et le délaminage des bords lorsque la géométrie de l'outil est appropriée. |
Selon les exigences du processus
L'étape d'usinage est un facteur déterminant dans le choix entre le fraisage en avalant et le fraisage conventionnel en fraisage CNC. L'ébauche et la finition ayant des priorités différentes, elles peuvent nécessiter des directions de coupe différentes.
En fraisage CNC , l'ébauche vise à enlever rapidement de la matière, à garantir la sécurité des outils et la stabilité du processus. La finition, quant à elle, se concentre sur la qualité de surface, la précision dimensionnelle, le contrôle des bavures et la régularité de la pièce finale.
C’est pourquoi le fraisage conventionnel est souvent utilisé pour l’ébauche dans des conditions instables, tandis que le fraisage en avalant est souvent utilisé pour la finition sur des équipements de fraisage CNC rigides.
Usinage d'ébauche
L'ébauche nécessite d'enlever rapidement et en toute sécurité de grandes quantités de matière. Le fraisage conventionnel est souvent adapté à l'ébauche car l'outil pénètre progressivement dans la coupe et offre un meilleur contrôle lors de l'usinage de pièces irrégulières ou de surépaisseurs importantes.
Cette action de coupe progressive contribue à réduire les à-coups de l'outil, notamment sur les matériaux à surface dure, calaminés, présentant une pellicule de fonderie ou une dureté irrégulière. Elle s'avère également utile lorsque la rigidité du dispositif de fixation n'est pas optimale.
Cependant, l'ébauche ne nécessite pas toujours un fraisage conventionnel. Sur les machines CNC rigides modernes, dotées d'outils robustes et de systèmes de réglage stables, le fraisage en avalant peut également être utilisé pour une ébauche efficace si le jeu et l'effort de coupe sont correctement maîtrisés.
Finition
La finition exige un meilleur état de surface, une précision dimensionnelle et une qualité d'arête supérieure. Le fraisage en avalant est généralement privilégié pour la finition car il réduit le frottement, produit des copeaux plus propres et limite l'arrachement de la surface.
Lorsque l'objectif est d'atteindre des tolérances serrées telles que ±0.01 mm ou une rugosité de surface inférieure à Ra0.8 μm, le fraisage en avalant peut fournir des résultats plus cohérents sur des machines CNC rigides.
Pour les composants haut de gamme, une passe finale de fraisage en montée peut réduire les bavures, améliorer la précision du contour et diminuer le besoin de polissage manuel ou de finition secondaire.
Par type de machines
Le type de machine influe fortement sur la sécurité et l'efficacité du fraisage en avalant par rapport au fraisage conventionnel. Les centres d'usinage CNC modernes et les machines manuelles plus anciennes réagissent très différemment sous l'effet de la force de coupe.
Les machines CNC à haute rigidité sont généralement adaptées au fraisage en avalant grâce à leur structure plus robuste, un meilleur contrôle de l'avance et une compensation du jeu. Les machines manuelles ou les équipements plus anciens peuvent être plus performants en fraisage conventionnel car ils sont plus sensibles au jeu.
Avant de choisir une méthode, les machinistes doivent vérifier la rigidité de la broche, le dégagement de la table, la résistance du dispositif de fixation, la réponse du servomoteur, le faux-rond du porte-outil et la charge de coupe.
Centres d'usinage CNC de haute précision
Les centres d'usinage CNC de haute précision sont généralement bien adaptés au fraisage en avalant. Ces machines sont généralement équipées de vis à billes, d'une servocommande, d'une compensation de pas, d'une broche très rigide et d'une grande précision d'avance.
L'usinage en avalant sur ces machines permet un usinage à grande vitesse, une finition de haute précision et une production en série homogène. Il est largement utilisé dans les secteurs de l'aérospatiale, des dispositifs médicaux, des moules de précision, de la robotique et des composants industriels haut de gamme.
Lors de l'usinage de matériaux coûteux ou de pièces à tolérances serrées, le fraisage en avalant permet de réduire les retouches en améliorant la finition de surface, la stabilité de l'outil et la répétabilité dimensionnelle.
Machines de fraisage manuelles ou conventionnelles
Les fraiseuses manuelles et les fraiseuses conventionnelles plus anciennes sont souvent mieux adaptées au fraisage conventionnel. Ces machines peuvent présenter un jeu important et une capacité de compensation limitée.
En fraisage en avalant, le jeu peut entraîner un mouvement brusque de la fraise contre la table, provoquant des vibrations, un surdimensionnement ou la rupture de l'outil. Le fraisage conventionnel réduit ce risque car la force de coupe s'exerce à contre-courant.
Pour les équipements anciens, l'usinage grossier et les travaux nécessitant des tolérances non critiques, le fraisage conventionnel est souvent plus sûr et plus prévisible.
Traitement des analyses de cas d'affaires
L'analyse de rentabilité du traitement permet de relier la théorie du fraisage aux décisions concrètes de fabrication. Les priorités varient selon les secteurs, notamment en matière de tolérance, de rugosité de surface, de coût des matériaux, de contrôle des bavures, de temps de cycle, d'usure des outils et de fiabilité des pièces.
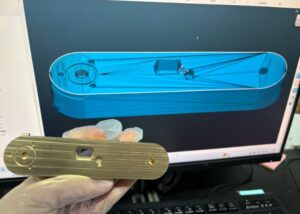
Composants aérospatiaux
Pour les composants aérospatiaux, le fraisage en avalant est souvent privilégié en finition car il assure une meilleure intégrité de surface, une précision dimensionnelle accrue et une durée de vie de l'outil prolongée. Les structures en alliage de titane, les pièces en aluminium et les composants à parois minces bénéficient généralement d'une évacuation stable des copeaux et d'une réduction de la chaleur de coupe.
Les pièces aérospatiales étant généralement de grande valeur et soumises à des tolérances serrées, la rigidité de la machine, la conception du montage et le contrôle de la trajectoire d'outil sont essentiels. Le fraisage en avalant, associé à un arrosage performant et à des paramètres de coupe optimisés, permet de réduire l'arrachement de matière et d'améliorer la régularité de la coupe.
Pour l'ébauche de pièces épaisses ou irrégulières, le fraisage conventionnel peut encore être utilisé lorsque la stabilité est plus importante que la finition de surface.
Industrie des moules de précision
Dans la fabrication de moules de précision, le fraisage en avalant est couramment utilisé en finition pour améliorer la régularité des cavités, réduire les marques d'outil et raccourcir le temps de polissage. Cette technique est particulièrement utile pour les moules d'injection plastique, les moules de fonderie sous pression et les électrodes en cuivre pour l'électroérosion.
Le fraisage conventionnel peut être utilisé lors de l'ébauche pour enlever de la matière en toute sécurité, notamment lors de l'usinage d'acier à moules dur ou de barres de formes irrégulières. Une fois la surépaisseur stabilisée, le fraisage en avalant est souvent utilisé pour la semi-finition et la finition.
Une stratégie combinée permet d'équilibrer la durée de vie des outils, la qualité de surface et l'efficacité de la production.
Dispositifs médicaux
Les dispositifs médicaux exigent une grande précision dimensionnelle, des surfaces lisses, des arêtes sans bavures et une excellente répétabilité du processus. Le fraisage en avalant est souvent privilégié pour la finition de pièces médicales telles que les vis osseuses, les composants d'implants, les instruments chirurgicaux et les boîtiers de précision.
Pour le titane, l'acier inoxydable, le PEEK et autres matériaux de qualité médicale, le fraisage en opposition peut réduire l'accumulation de chaleur et les défauts de surface lorsqu'il est utilisé avec des outils tranchants et des paramètres de coupe contrôlés.
Les composants médicaux nécessitant une fiabilité élevée, le sens de fraisage doit être adapté à la géométrie de l'outil, à la stratégie de refroidissement, aux exigences de finition de surface et au contrôle de la contamination.
Conseils et astuces pratiques
Les performances pratiques en fraisage ne dépendent pas uniquement du choix entre fraisage en avalant et fraisage conventionnel. La géométrie de l'outil, les paramètres de coupe, le bridage de la pièce, la rigidité de la machine, le liquide de refroidissement, la stratégie de trajectoire d'outil et les contrôles de l'opérateur influent tous sur le résultat final.
Conseils pour définir les paramètres de coupe pour le fraisage en montée et le fraisage conventionnel
Les paramètres de coupe doivent être ajustés en fonction du matériau, du diamètre de l'outil, de son revêtement, de la puissance de la broche, de la rigidité du montage et de l'état de surface souhaité. Le fraisage en avalant et le fraisage conventionnel requièrent généralement des stratégies de paramétrage différentes.
En fraisage en avalant, on utilise souvent une vitesse de broche élevée, une avance moyenne, une faible profondeur de passe et un refroidissement efficace pour améliorer la finition et réduire la chaleur. En fraisage conventionnel, on privilégie généralement une vitesse légèrement inférieure, une avance modérée, une profondeur de passe plus importante et un refroidissement continu lors de l'ébauche.
Ces valeurs doivent être considérées comme des points de départ, et non comme des normes fixes. Des essais de découpe et de contrôle restent nécessaires avant la production en série.
Paramètres recommandés pour le fraisage en montée
Les paramètres recommandés pour le fraisage en avalant comprennent généralement une vitesse de broche élevée, une avance moyenne, une faible profondeur de passe et un refroidissement stable. Une plage de démarrage typique peut être de 3 000 à 8 000 tr/min, une avance de 600 à 1 200 mm/min, une profondeur de passe axiale de 0.5 à 1 mm et une largeur de passe radiale de 50 à 70 % du diamètre de l'outil.
Le fraisage en avalant bénéficie d'outils affûtés, d'un bridage rigide et d'une commande machine stable. L'arrosage forcé ou une lubrification minimale contribuent à maîtriser la chaleur et à améliorer l'évacuation des copeaux.
Pour la finition, des pas latéraux plus petits et des charges de coupe plus légères peuvent améliorer la rugosité de surface et la précision dimensionnelle.
Paramètres recommandés pour le fraisage conventionnel
Les paramètres de fraisage conventionnels recommandés pour l'ébauche privilégient généralement une vitesse de broche légèrement inférieure, une avance modérée et une profondeur de passe plus importante. Une plage de réglage initiale typique est de 2 000 à 5 000 tr/min, une avance de 400 à 800 mm/min, une profondeur de passe axiale de 1 à 2 mm et une largeur de passe radiale de 30 à 50 % du diamètre de l'outil.
Le fraisage conventionnel tolère mieux les réglages grossiers que le fraisage en avalant, mais il est impératif de maîtriser la chaleur excessive et les frottements. Un refroidissement continu contribue à réduire l'échauffement de la pièce et l'usure de l'outil.
Pour les matériaux durs, les ébauches irrégulières ou les machines anciennes, des paramètres conservateurs peuvent réduire l'écaillage des outils et les vibrations.
Comment éviter les marques de bavardage et les fissures de coupe
Les marques de vibration et les fissures de coupe peuvent être réduites en améliorant la rigidité de l'outil, en optimisant les paramètres de coupe et en évitant un engagement instable de l'outil. Un porte-à-faux d'outil plus court, des porte-outils rigides, des outils revêtus et un montage stable sont importants.
La vitesse de coupe doit éviter les zones de résonance. En cas de vibrations, réduire la vitesse de broche, ajuster l'avance, diminuer la profondeur de passe ou modifier la trajectoire d'outil peut contribuer à stabiliser la coupe.
Pour les cavités profondes, le fraisage étagé ou le fraisage par couches selon l'axe Z permettent de réduire les à-coups sur l'outil. La prévisualisation de la trajectoire d'outil et l'inspection du montage doivent être effectuées avant l'usinage proprement dit.
Serrage de la pièce et contrôle du jeu
Le serrage de la pièce et le contrôle du jeu sont essentiels pour un fraisage stable. Un serrage insuffisant peut entraîner des mouvements de la pièce, des vibrations, des erreurs dimensionnelles et la casse de l'outil.
Un montage rigide nécessite un positionnement précis, une surface de contact suffisante et une force de serrage équilibrée. Pour les matériaux tendres comme l'aluminium ou le cuivre, des cales de protection ou des mâchoires souples peuvent contribuer à prévenir la déformation de la surface.
Le jeu est particulièrement critique en fraisage en avalant. Les machines anciennes doivent être testées avant le fraisage en avalant et une compensation doit être appliquée lorsque cela est possible. Si le jeu ne peut être maîtrisé, le fraisage conventionnel est généralement plus sûr.
Erreurs typiques et solutions
Les erreurs courantes en fraisage incluent l'utilisation du fraisage en avalant sur des machines présentant du jeu, une avance excessive, l'utilisation d'outils émoussés, un mauvais serrage de la pièce et le non-respect des consignes d'arrosage. Ces problèmes peuvent entraîner l'écaillage de l'outil, une mauvaise qualité de surface, le grippage de l'outil ou des dimensions de pièce irrégulières.
| Problème | Analyse de cause | Suggestions de solutions |
| Outil de fraisage en montée | Avance trop rapide, entrée d'outil trop agressive, rigidité insuffisante | Réduire la vitesse d'avance, optimiser la trajectoire d'entrée, améliorer le maintien de l'outil |
| Rugosité de surface médiocre en fraisage conventionnel | Frottage d'outil, coupe émoussée, impact de coupe élevé | Changer l'outil, réduire la vitesse d'entrée, ajouter une passe de finition |
| L'outil colle ou s'encrasse | Chaleur élevée, lubrification insuffisante, revêtement inadapté | Améliorer le refroidissement, utiliser des outils revêtus, ajuster la vitesse et l'avance. |
| Taille des pièces incohérente | Déplacement de la pièce, jeu, dérive thermique de la broche | Renforcer les fixations, vérifier le jeu, stabiliser la température |
| Formation de bavures | Mauvaise direction de coupe, tranchant émoussé, stratégie de sortie inadéquate | Utiliser la finition en montée, affûter l'outil, optimiser la trajectoire d'outil |
Avant l'usinage, il est utile de prendre quelques minutes pour vérifier la sécurité du montage, l'aperçu de la trajectoire d'outil, les vitesses d'avance, la vitesse de broche, les paramètres de refroidissement et le jeu. Une vérification rapide du réglage permet d'éviter d'endommager l'outil, de rebuter des pièces et d'effectuer des retouches coûteuses.
FAQ
Qu'est-ce qui est mieux, le fraisage conventionnel ou le fraisage par ascension ?
Dans mon travail, je privilégie le fraisage en avalant pour la plupart des opérations CNC, en raison de sa finition plus lisse et de sa durée de vie prolongée. Il minimise les fluctuations de l'effort de coupe et réduit l'échauffement. Cependant, sur les machines présentant un jeu important ou dépourvues de systèmes de compensation, le fraisage conventionnel est plus sûr et plus stable. Lorsque les exigences de précision sont supérieures à ± 0.01 mm, le fraisage en avalant offre une régularité supérieure, notamment pour l'usinage d'alliages d'aluminium ou de titane.
Quels sont les inconvénients du fraisage en montée ?
Le fraisage en avalant, bien que très efficace, présente des risques sur les machines dont le contrôle du jeu est insuffisant. Le mouvement de la fraise entraîne la pièce dans l'outil, ce qui peut provoquer un engagement brutal de l'outil, un décalage de la pièce ou un gauchissement de la surface. Sans compensation adéquate du jeu, j'ai observé des erreurs de tolérance supérieures à 0.05 mm et une augmentation de l'écaillage de l'outil, notamment lors de l'usinage de matériaux durs comme l'acier inoxydable ou les aciers trempés.
Quels sont les avantages du fraisage ascendant ?
Le fraisage ascendant, ou fraisage conventionnel, offre un meilleur contrôle lors des opérations d'ébauche et absorbe mieux les vibrations. Je le choisis souvent pour travailler la fonte, les pièces forgées ou les aciers trempés, où la rigidité et la stabilité de l'outil sont plus importantes que la qualité de surface. Il est particulièrement utile sur les machines anciennes ou manuelles, notamment lorsque les tolérances sont supérieures à ± 0.05 mm et que la stabilité de l'usinage prime sur la finition.
Qu'est-ce que le fraisage ascendant et le fraisage descendant ?
Le fraisage en opposition (conventionnel) force l'outil à l'encontre du sens d'avance, améliorant ainsi la régularité de l'entrée et absorbant les chocs ; il est idéal pour l'ébauche ou les montages instables. Le fraisage en avalant (en opposition) tire l'outil dans le sens d'avance, produisant des finitions plus nettes et réduisant l'usure de l'outil. Pour l'aluminium, le cuivre et les plastiques techniques, je privilégie le fraisage en avalant ; pour les métaux abrasifs ou à haute résistance, le fraisage conventionnel évite les déformations dues au jeu.
Qu'est-ce que le jeu dans le fraisage descendant ?
Le jeu en fraisage avalant désigne le jeu mécanique entre des composants tels que les vis mères ou les engrenages. Non corrigé, il peut entraîner des mouvements irréguliers de l'outil, des vibrations et des imprécisions dimensionnelles. Dans mon atelier, nous avons mesuré des valeurs de jeu allant jusqu'à 0.03 mm sur des machines vieillissantes, ce qui est largement suffisant pour ruiner des pièces à tolérances serrées. C'est pourquoi je vérifie toujours la compensation du jeu avant d'utiliser le fraisage avalant pour des opérations critiques.
Conclusion
Le fraisage en avalant et le fraisage conventionnel ne sont pas fondamentalement meilleurs ou pires l'un que l'autre. Ce sont deux stratégies de fraisage différentes qui doivent être choisies en fonction de la rigidité de la machine, du contrôle du jeu, du type de matériau, de l'étape d'usinage, des exigences de finition de surface et des tolérances cibles. Le fraisage en avalant est plus adapté aux machines CNC modernes et rigides, aux passes de finition, à l'usinage à grande vitesse et aux pièces exigeant une meilleure finition de surface et une durée de vie de l'outil optimale. Le fraisage conventionnel est plus adapté aux machines plus anciennes, aux opérations d'ébauche, aux pièces instables et aux situations où la stabilité de coupe prime sur la qualité de surface finale.
Chez TiRapid , nous proposons des services d'usinage CNC de précision pour les composants métalliques et plastiques sur mesure. Si votre projet nécessite du fraisage, du tournage, du perçage, de l'alésage, du filetage, de la finition de surface ou un usinage CNC de haute précision, notre équipe d'ingénieurs peut vous aider à analyser le comportement des matériaux, la méthode d'usinage, la stabilité des montages, le contrôle des tolérances et la faisabilité de la production afin de garantir une qualité de pièces fiable et une fabrication efficace.
















