
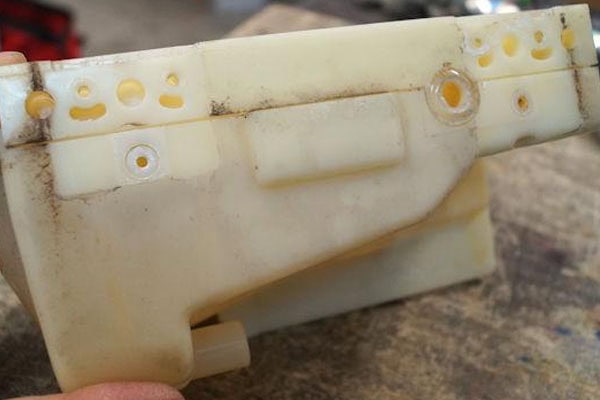
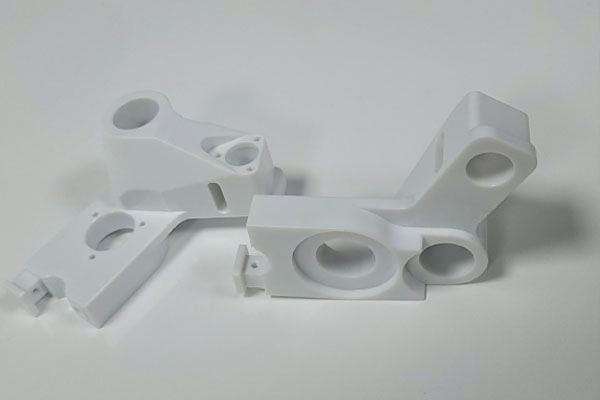
Valkoisiin muoviosiin voi tulla kellastumista, paikallisia kellastumisia tai värieroja koneistetun alueen ja alkuperäisen materiaalin välillä CNC-koneistuksen, jyrsinnän, sorvauksen tai porauksen jälkeen. Valkoisen näköisissä osissa, tarkkuusmuoviosissa ja tuotteissa, joiden on säilytettävä alkuperäinen värinsä, kellastuminen ei ainoastaan vaikuta ulkonäköön, vaan se voi myös johtaa siihen, että asiakkaat virheellisesti uskovat materiaalin vanhentuneen, työstölämpötilan olleen liian korkea tai käytettyjen raaka-aineiden olevan kelvottomia. Tuotannon aikana materiaalin lämmönkestävyys, työstön aikana syntyvä lämpö, työkalun kunto, työstöaika, leikkausparametrit ja sitä seuraavat puhdistusmenetelmät voivat kaikki vaikuttaa valkoisten muovien kellastumiseen. Eri muovimateriaaleilla on myös erilaisia kellastumisominaisuuksia. ABS:llä, PC:llä, PA:lla, POM:lla, PEEK:lla, PMMA:lla ja muilla materiaaleilla on erilaiset kemialliset rakenteet ja lämmönkestävyysominaisuudet, joten niiden värinmuutokset korkeiden lämpötilojen, ultraviolettisäteilyn, hapettumisen ja työstökitkan vaikutuksesta eivät ole täysin samanlaisia. Jotkut materiaalit säilyttävät suhteellisen vakaan värin normaaleissa CNC-leikkausolosuhteissa, kun taas toisiin voi muodostua hieman keltaisia, ruskehtavan keltaisia tai jopa palaneita jälkiä, kun paikalliset lämpötilat nousevat liian korkeiksi.
Miksi valkoiset muoviosat muuttuvat keltaisiksi?
Liian korkea työstölämpötila
Kun CNC-työstetään muovia, työkalun ja työkappaleen välille syntyy kitkaa ja leikkauslämpöä. Jos lämpöä ei saada pois nopeasti, lämpötila voi paikallisesti nousta, mikä aiheuttaa lämpöhajoamista tai värimuutoksia joissakin muoveissa. Valkoiset materiaalit ovat suhteellisen herkkiä tällaisille muutoksille. Kun työstölämpötila on liian korkea, kellastumista esiintyy todennäköisimmin alueilla, joilla työkalu leikkaa jatkuvasti, syvien urien pohjalla, reikien ympärillä ja ohutseinäisillä reunoilla. Jos työstön aikana esiintyy seuraavia olosuhteita, on tarkistettava mahdollinen ylikuumeneminen:
- Koneistettuun pintaan ilmestyy keltaisia tai vaaleanruskeita jälkiä
- Muovilastuissa näkyy epänormaalia tarttumista tai värinmuutoksia
- Osaan ilmestyy paikallisesti palaneen hajua
- Koneistetuissa reunoissa näkyy selviä purseita tai pehmenemistä
Työkalun kuluminen lisää kitkaa
Työkalun kunnolla on huomattava vaikutus valkoisten muovien väriin. Kun työkalu on terävä, se pystyy poistamaan materiaalia suhteellisen tasaisesti. Kun työkalu kuluu, leikkuuterän ja muovin välinen puristus ja kitka lisääntyvät. Kitkan synnyttämä lämpö keskittyy pienemmälle alueelle, mikä voi aiheuttaa paikallisen lämpötilan nousun. Jos näkyvästi kulunutta työkalua käytetään edelleen valkoisten muoviosien työstämiseen, se voi aiheuttaa paitsi kellastumista myös lisääntynyttä purseita, juovia ja pinnan karheutta.
Mitkä työstöolosuhteet todennäköisesti aiheuttavat valkoisten muovien kellastumista?
Valkoisten muovien työstön jälkeiset värimuutokset liittyvät sekä itse materiaaliin että CNC-työstöolosuhteisiin. Vaikka käytettäisiin samaa materiaalia, lopullinen pinnan väri voi vaihdella, jos työkalu, karan nopeus, syöttönopeus tai työstömenetelmä muuttuvat.
Väärät leikkausparametrit
Korkeampi karan nopeus ei välttämättä tuota parempia muovintyöstötuloksia. Jos karan nopeus on liian korkea eikä syöttönopeutta ja leikkausmäärää ole sovitettu oikein yhteen, työkalun ja materiaalin välille voi syntyä liiallista kitkalämpöä. Suhteellisen ohuiden muoviosien kohdalla, jos työkalu pysyy samalla alueella liian kauan, paikallinen lämpötila voi jatkaa nousuaan. Lämmön poistaminen on erityisen vaikeaa työstettäessä pieniä säteitä, kapeita uria ja suljettuja alueita. Siksi valkoisen muovin työstössä leikkausparametreja on säädettävä materiaalilaadun, työkalun koon ja osan rakenteen mukaan sen sijaan, että sovellettaisiin suoraan metallimateriaaleille käytettyjä työstöparametreja.
Riittämätön lastunpoisto
Muovilastuilla itsellään on tietty eristävä vaikutus. Kun työkalun ympärille kertyy suuria määriä lastuja, lämmön poistaminen työstöalueelta vaikeutuu. Tämä on erityisen havaittavissa syviä uria, syviä reikiä ja pohjareikiä työstettäessä. Jos lastuja ei voida poistaa nopeasti, työkalu voi toistuvasti leikata jo syntyneitä lastuja, mikä lisää kitkaa ja lämpöä entisestään. Paineilman käyttö, työkalun ratojen asianmukainen järjestäminen ja lastunpoisto-olosuhteiden parantaminen voivat vähentää pitkittynyttä lastujen kertymistä työstöalueelle.
Liian pitkä työstöaika
Saman alueen jatkuva työstö pitkään voi myös aiheuttaa paikallista lämmön kertymistä. Pienten reikien, kapeiden urien tai monimutkaisten kaarevien pintojen työstössä valkoisissa muoviosissa toistuva työkalun liike samalla alueella voi aiheuttaa värieroja materiaalin pinnalla jatkuvan kuumennuksen vuoksi. Työstöohjelman tulisi minimoida tarpeettomat nopeat liikkeet ja toistuva leikkaus samalla varmistaen, että lastut voidaan poistaa sujuvasti.
Myös materiaali itsessään vaikuttaa kellastumisasteeseen
Erilaisilla muoveilla on erilainen lämmönkestävyys
Valkoinen muovi ei ole yksi ainoa materiaali. Se viittaa eri muovien erilaisilla koostumuksilla ja värjäyskäsittelyillä aikaansaamaan ulkonäköväriin. Siksi kaikilla valkoisilla muoveilla ei ole samaa kellastumisen kestävyyttä. Esimerkiksi POM:lla on yleensä hyvä mittapysyvyys ja työstettävyys, mutta paikallisia lämmönjälkiä voi silti esiintyä epäasianmukaisessa työstössä. Myös ABS:n ja PC:n kaltaisiin materiaaleihin voi vaikuttaa työstölämpötila. PA on suhteellisen herkkä kosteudelle, ja sen työstöominaisuudet voivat vaihdella materiaalin olosuhteiden muuttuessa. Tiettyjen materiaalien osalta on otettava yhteyttä toimittajan ilmoittamaan käsittelylämpötila-alueeseen, lämmönkestävyyteen ja suositeltuihin työstöolosuhteisiin.
Raaka-aineiden ikääntyminen voi myös aiheuttaa värimuutoksia
Jotkut valkoiset muovit ovat saattaneet vanheta hieman ennen CNC-koneistusta. Jos materiaali on altistunut korkeille lämpötiloille, ultraviolettisäteilylle tai kostealle ympäristölle pitkään, havaittavia värieroja voi esiintyä koneistuksen jälkeen, vaikka koneistusparametrit olisivatkin normaalit. Siksi, jos vain jotkin saman materiaalierän osat kellastuvat, raaka-aine-erä, varastointiaika ja pakkauskunto on tarkistettava pelkän CNC-laitteiston tarkastamisen sijaan.
Usein Kysytyt Kysymykset
K: Tarkoittaako se, että valkoisen muovin kellastuminen CNC-työstön jälkeen on ehdottomasti poltettu?
Ei välttämättä. Lievä kellastuminen voi liittyä paikalliseen työstölämpötilaan, työkalun kitkaan tai materiaalin luonnolliseen värinpysyvyyteen. Jos ilmenee selvää ruskeaa tai palaneen keltaista värimuutosta yhdessä palaneen hajun kanssa, työstöalue on tarkistettava tarkemmin vakavan ylikuumenemisen varalta.
K: Voiko työkalun vaihtaminen ratkaista valkoisten muoviosien kellastumisen?
Jos kellastuminen johtuu pääasiassa työkalun kulumisesta, työkalun vaihtaminen terävään voi parantaa työstettyä pintaa merkittävästi. Jos ongelman aiheuttaa kuitenkin karan nopeus, syöttönopeus, lastuamissyvyydet, materiaalin ikääntyminen tai itse raaka-aine, pelkkä työkalun vaihtaminen ei voi ratkaista ongelmaa kokonaan.
K: Voiko valkoinen muovi palata alkuperäiseen väriinsä kellastumisen jälkeen?
Tämä riippuu kellastumisasteesta. Jos värjäytymisen aiheuttavat vain lohkeamat, öljy tai pinnalle tarttuneet vähäiset työstöjäljet, puhdistus tai kevyt pintakäsittely voivat parantaa ulkonäköä. Jos materiaali on kärsinyt lämpöhajoamisesta tai selvästi palanut, alkuperäistä väriä ei yleensä voida palauttaa pelkästään puhdistamalla.
In-johtopäätös
Valkoisten muoviosien kellastuminen koneistuksen jälkeen liittyy yleensä paikalliseen lämmön kertymiseen, työkalun kulumiseen, leikkausparametreihin, lastunpoisto-olosuhteisiin ja itse materiaalin ominaisuuksiin. Ulkonäkövaatimuksiltaan korkeita muoviosia on valvottava asianmukaisesti koko prosessin ajan raaka-aineiden varastoinnista CNC-koneistuksen loppuunsaattamiseen. Raaka-aineet on pidettävä poissa pitkäaikaisesta altistumisesta korkeille lämpötiloille, voimakkaalle valolle tai sopimattomille säilytysympäristöille, ja materiaalin laatu ja väri on vahvistettava ennen koneistusta. CNC-koneistuksen aikana on valittava muovimateriaaleille sopivat terävät työkalut ja asetettava sopiva karan nopeus, syöttönopeus ja leikkaussyvyys materiaalin kovuuden, osan rakenteen ja työkalun koon mukaan. Alueilla, kuten syvissä urissa, kapeissa urissa ja syvissä rei'issä, jotka ovat alttiita lastujen kertymiselle, muovilastut on poistettava viipymättä toistuvan leikkaamisen ja kitkakuumuuden estämiseksi. Jos koneistetulla pinnalla havaitaan jo tuotannon aikana pieniä keltaisia merkkejä, työkalun kunto, työstöparametrit ja lastunpoisto on tarkistettava viipymättä sen sijaan, että tuotantoa jatkettaisiin alkuperäisissä olosuhteissa.
Jos kellastumista esiintyy vain paikallisesti, on kiinnitettävä huomiota siihen, onko työkalu pysynyt kyseisellä alueella liian kauan, oliko leikkauskuormitus liian suuri vai onko sinne kertynyt lastuja. Jos koko osan väri muuttuu, on myös tarkistettava raaka-aineiden, materiaalierän ja ympäristöolosuhteiden säilytysolosuhteet ennen koneistusta ja sen jälkeen. Tuotteille, jotka vaativat tasaisen valkoisen ulkonäön, voidaan ennen virallista erätuotantoa suorittaa myös ensimmäisen kappaleen tarkastus sen varmistamiseksi, että varsinaisen näytteen väri, pinnanlaatu ja mitat täyttävät vaatimukset. Siksi valkoisten muoviosien CNC-koneistuksen jälkeinen kellastuminen ei ole pelkästään ulkonäkökysymys. Se voi usein heijastaa muutoksia lämmössä, työkalun kunnossa tai materiaalin kunnossa koneistuksen aikana. Terävien työkalujen pitäminen yllä, oikeat leikkausparametrit, sujuva lastunpoisto ja vakaat materiaalin säilytysolosuhteet voivat tehokkaasti vähentää kellastumisen todennäköisyyttä työstöalueella ja samalla auttaa valkoisia muoviosia saavuttamaan tasaisemman värin ja vakaamman pinnanlaadun.
















