
CNC-koneistusteollisuudessa CNC-sorvaus ja CNC-jyrsintä ovat kaksi yleisimmin käytettyä valmistusprosessia. Molemmat menetelmät pystyvät tuottamaan erittäin tarkkoja komponentteja, mutta niiden kustannusrakenteet eroavat toisistaan merkittävästi työstöperiaatteiden, laitekokoonpanojen, työkalujärjestelmien ja tuotantomenetelmien vaihteluiden vuoksi. Tuotesuunnittelijoille, ostopäälliköille ja valmistusyrityksille sorvauksen ja jyrsinnän kustannuserojen ymmärtäminen voi auttaa luomaan tehokkaampia tuotantosuunnitelmia ja kustannustehokkaampia hankintastrategioita.
Monet yritykset huomaavat huomattavia hintaeroja pyytäessään tarjouksia samasta materiaalista valmistetuista ja samankokoisista osista. Näihin eroihin vaikuttavat paitsi laiteinvestoinnit myös työstöaika, työkalujen kulutus, materiaalien käyttöaste ja työvoimakustannukset. Suurivolyymisissä tuotantoprojekteissa näistä kustannusvaihteluista tulee vielä merkittävämpiä. Keskeisten kustannustekijöiden perusteellinen ymmärtäminen antaa valmistajille mahdollisuuden valita taloudellisimman työstöprosessin tiettyihin sovelluksiinsa.
Laitteiden investointikustannusten erot
Laiteinvestoinnit ovat yksi koneistusyritysten suurimmista kiinteistä kuluista. CNC-koneiden hankintahinta, ylläpitokustannukset ja käyttöikä vaikuttavat suoraan kokonaistuotantokustannuksiin ja heijastuvat lopulta tuotteiden hinnoitteluun.
CNC-sorvit vaativat pienemmän alkuinvestoinnin
CNC-sorvit suorittavat työstöoperaatioita pyörittämällä työkappaletta, kun taas leikkaustyökalu liikkuu ohjelmoituja ratoja pitkin. Niiden mekaaninen rakenne on suhteellisen kypsä ja yksinkertainen. Akseleita, holkkeja, holkkeja ja lieriömäisiä komponentteja tuottaville valmistajille CNC-sorveja pidetään usein välttämättöminä työpajavarusteina. Laajan käyttönsä ja vakiintuneen teknologiansa ansiosta CNC-sorvit maksavat yleensä vähemmän kuin vastaavan tarkkuustason CNC-työstökeskukset.
- Alemmat koneiden hankintakustannukset
- Pienemmät lattiapinta-alan vaatimukset
- Alennetut asennuskustannukset
- Helpommat huoltotoimenpiteet
- Pienempi energiankulutus
- Nopeampi sijoitetun pääoman tuotto
Pyöriviin komponentteihin erikoistuneille yrityksille CNC-sorvit tarjoavat vakaan tuotantokapasiteetin ja pitävät samalla kiinteät käyttökustannukset alhaisina.
CNC-jyrsintälaitteet vaativat suurempia investointeja
CNC-jyrsinkoneet ja -työstökeskukset on suunniteltu työstämään tasaisia pintoja, onteloita, muotoja ja monimutkaisia geometrioita. Niiden rakenteet ovat huomattavasti kehittyneempiä kuin CNC-sorvien. Nykyaikaisissa työstökeskuksissa on tyypillisesti automaattiset työkalunvaihtajat, suurnopeuksiset karat ja moniakseliset liikejärjestelmät, jotka kaikki lisäävät koneen kapasiteettia ja alentavat hankintahintaa.
- Korkeammat laitteiden hinnat
- Edistyneet automaatioominaisuudet
- Monimutkaisempia ohjausjärjestelmiä
- Lisääntyneet huoltovaatimukset
- Suurempi asennuspinta-ala
- Suurempi alkupääomasijoitus
Vaikka investointikustannukset ovat korkeammat, CNC-jyrsintälaitteet tarjoavat enemmän monipuolisuutta ja mahdollistavat valmistajille laajemman valikoiman projekteja.
Koneistuksen tehokkuuden vaikutus kustannuksiin
Koneistuksen tehokkuus vaikuttaa suoraan tuotantomääriin ja sillä on merkittävä rooli osakohtaisten lopullisten kustannusten määrittämisessä. Erilaiset komponenttien geometriat voivat vaikuttaa merkittävästi sorvaus- ja jyrsintätoimintojen tehokkuuteen.
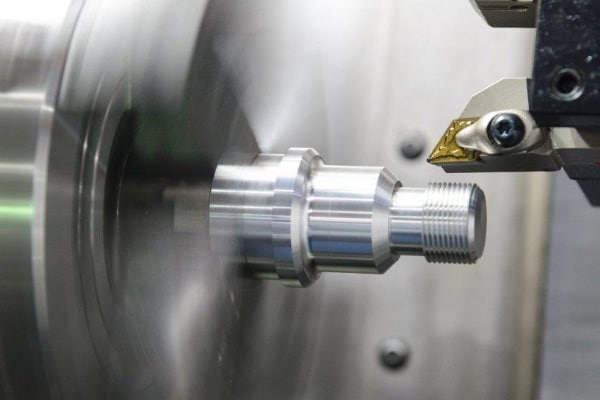
Sorvaus parantaa pyörivien osien tehokkuutta
CNC-sorvaus soveltuu erityisesti lieriömäisten, kartiomaisten ja akselimaisten komponenttien työstöön. Koska työkappale pyörii jatkuvasti koneistuksen aikana, leikkaustyökalu ylläpitää tasaista leikkaustoimintaa, mikä johtaa suureen materiaalinpoistoon. Suurissa tuotantomäärissä sorvaus usein suorittaa koneistustehtävät lyhyemmässä ajassa.
- Korkea materiaalinpoistonopeus
- Jatkuva leikkaustehokkuus
- Vähemmän työkalunvaihtoja
- Korkea automaatiotaso
- Nopeammat tuotantosyklit
- Alhaisemmat kustannukset osaa kohden
Vakiomuotoisten pyörivien komponenttien CNC-sorvaus maksimoi koneen tuottavuuden ja säilyttää samalla tasaisen laadun.
Jyrsintä vaatii enemmän aikaa monimutkaisten komponenttien kohdalla
CNC-jyrsintä perustuu pyöriviin leikkaustyökaluihin ja moniakseliseen liikkeeseen materiaalin poistamiseksi. Se on erittäin tehokas monimutkaisten muotojen ja monimutkaisten ominaisuuksien tuottamiseen. Monimutkaiset työstöradat ja tiheät työkalunvaihdot kuitenkin usein pidentävät työstöaikaa.
- Laajat ohjelmointivaatimukset
- Monimutkainen työstöradan luonti
- Pidemmät työstöjaksot
- Lisäasennus- ja testausaika
- Usein vaihdettavat työkalut
- Korkeammat yksikkökohtaiset tuotantokustannukset
Vaikka jyrsintätoimet saattavat vaatia enemmän työstöaikaa, ne ovat välttämättömiä arvokkaiden komponenttien valmistuksessa, joilla on vaativat suunnitteluvaatimukset.
Työkalukustannusten erot
Lastuavat työkalut ovat CNC-koneistuksen tärkeimpiä kulutusosia. Työkalujen hankintakustannukset, kulumisnopeus ja vaihtotiheys vaikuttavat kaikki pitkän aikavälin tuotantokustannuksiin.
CNC-sorvaustyökalut ovat kustannustehokkaampia
Sorvausoperaatioissa käytetään yleensä standardoituja kääntöteriä. Näitä työkaluja on laajalti saatavilla, ne ovat kilpailukykyisesti hinnoiteltuja ja helposti vaihdettavissa. Niiden standardoitu rakenne tekee niistä erityisen sopivia pitkäaikaiseen massatuotantoon.
Vaihtoprosessi on suoraviivainen, mikä minimoi koneen seisokkiajat ja ylläpitää tuotantotehokkuutta. Vahva työkalujen standardointi yksinkertaistaa myös varastonhallintaa ja kustannusten seurantaa.
- Alemmat inserttien hinnat
- Korkea standardointitaso
- Nopeat vaihtomenettelyt
- Yksinkertaistettu varastonhallinta
- Pidempi työkalun käyttöikä
- Alemmat työkalujen kokonaiskustannukset
Standardoitu työkalujärjestelmä auttaa valmistajia vähentämään varastokustannuksia ja parantamaan tuotannonhallinnan tehokkuutta.
CNC-jyrsintä vaatii suurempia työkaluinvestointeja
Jyrsintätoiminnoissa tarvitaan usein useita työkalutyyppejä, kuten varsijyrsimiä, sädejyrsimiä, tasojyrsimiä ja erikoistyökaluja. Monimutkaiset osat vaativat usein useiden työkalujen yhteiskäyttöä koko koneistusprosessin ajan.
- Laajempi valikoima työkaluja
- Korkeammat ostokustannukset
- Monimutkaisempi varastonhallinta
- Lisääntynyt vaihtotiheys
- Nopeampi kuluminen
- Korkeammat kokonaiskulut
Optimoimalla työkalustrategioita ja leikkausparametreja valmistajat voivat vähentää jyrsintään liittyviä työkalukustannuksia jossain määrin.
Materiaalien käyttö vaikuttaa lopulliseen hinnoitteluun
Materiaalikustannukset muodostavat merkittävän osan monien koneistusprojektien kokonaisvalmistuskustannuksista. Raaka-aineiden käytön tehokkuus vaikuttaa suoraan kannattavuuteen ja tuotteiden hinnoitteluun.
CNC-sorvaus tarjoaa paremman materiaalin hyödyntämisen
Sorvaustyöt aloitetaan tyypillisesti pyöröteräksestä, ja valmiin osan muoto on usein hyvin lähellä alkuperäisen materiaalin muotoa. Tämän seurauksena koneistuksen aikana on poistettava vähemmän materiaalia.
Tämä etu on erityisen arvokas työskenneltäessä kalliiden materiaalien, kuten ruostumattoman teräksen, titaaniseosten ja kupariseosten, kanssa.
- Vähentynyt materiaalihävikki
- Parannettu materiaalien hyödyntäminen
- Pienemmät raaka-ainekustannukset
- Vähemmän romua
- Kasvanut kannattavuus
- Alhaisemmat kokonaistuotantokustannukset
CNC-sorvaus tarjoaa usein erinomaisen materiaalitehokkuuden akseleille ja liitososille.
CNC-jyrsintä tuottaa enemmän romumateriaalia
Monimutkaiset jyrsityt osat koneistetaan yleensä lohkoista tai levyistä, mikä vaatii huomattavia määriä materiaalia poistettaessa. Suuria määriä raaka-ainetta voi tulla hukkaan koneistusprosessin aikana.
- Suuremmat aineenpoistovaatimukset
- Lisääntynyt materiaalihävikki
- Korkeammat raaka-ainekustannukset
- Lisäkustannukset romun käsittelystä
- Pidemmät työstöajat
- Kokonaistuotantokustannusten nousu
Ilmailu- ja avaruusteollisuuden sekä lääketieteellisen teollisuuden kaltaisilla aloilla materiaalien käyttöaste on usein kriittinen tekijä projektikustannuksia arvioitaessa.
Kuinka valita kustannustehokkain työstöprosessi
Komponentin geometrialla on suora vaikutus valmistuskustannuksiin. Yritysten tulisi arvioida osan suunnittelua, tuotantomäärää, tarkkuusvaatimuksia, materiaalivalintaa ja toimitusaikatauluja ennen koneistusprosessin valintaa.
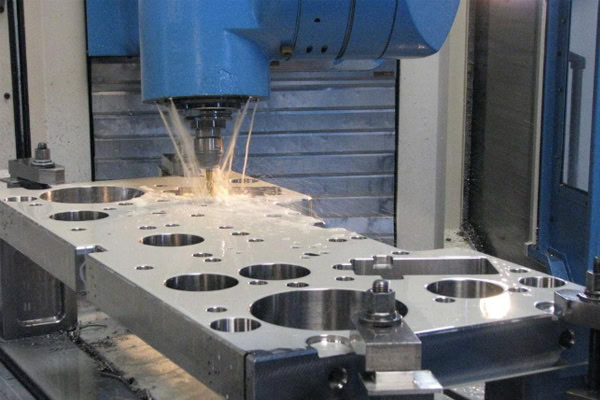
CNC-sorvaus on ihanteellinen yksinkertaisille pyöriville komponenteille
CNC-sorvauksen tehokkuus- ja kustannusedut ovat merkittäviä komponenttien, kuten akselien, kierteitettyjen osien, liittimien ja laippojen, osalta. Nämä edut korostuvat entisestään suurten volyymien tuotantoympäristöissä.
- Pienemmät laiteinvestoinnit
- Korkeampi työstötehokkuus
- Pienemmät työkalukulut
- Parempi materiaalien hyödyntäminen
- Vahva massatuotantokyky
- Erinomainen tuotteen tasalaatuisuus
Standardoitujen tuotteiden kohdalla CNC-sorvaus tarjoaa usein parhaan hinta-laatusuhteen.
CNC-jyrsintä on parempi monimutkaisille geometrioille
Muottikomponenttien, ilmailurakenteiden ja edistyneiden mekaanisten osien osalta CNC-jyrsinnällä voidaan luoda ominaisuuksia, joita ei voida saavuttaa pelkällä sorvauksella. Vaikka kustannukset voivat olla korkeammat, tuloksena olevat tuotteet tarjoavat usein enemmän arvoa ja toiminnallisuutta.
- Tukee monimutkaisia muotoja
- Täyttää korkeat tarkkuusvaatimukset
- Parantaa tuotteen toimivuutta
- Vähentää prosessien siirtoja
- Sopii hienostuneille malleille
- Tukee edistyneitä valmistussovelluksia
CNC-sorvaus tarjoaa yleensä vahvempia taloudellisia etuja pyöriville komponenteille, kun taas CNC-jyrsintä on erinomaista monimutkaisten rakenteiden ja arvokkaiden tuotteiden valmistuksessa. Valmistajien tulisi arvioida huolellisesti tuotesuunnittelu, tuotantomäärä ja tekniset vaatimukset saavuttaakseen parhaan tasapainon laadun, tehokkuuden ja kustannusten välillä.
















