
Muovien CNC-työstöä on käytetty laajalti esimerkiksi elektroniikassa, lääkinnällisissä laitteissa, autoteollisuudessa, ilmailu- ja automaatiolaitteissa. Metalleihin verrattuna muovit tarjoavat etuja, kuten keveyden, korroosionkestävyyden ja erinomaisen sähköeristyksen, mikä tekee niistä ihanteellisia materiaaleja monien tarkkuuskomponenttien valmistukseen. Muoveilla on kuitenkin yleensä alhaisempi lämmönjohtavuus, ja joillakin materiaaleilla on suhteellisen alhaiset pehmenemislämpötilat ja sulamispisteet. Jos leikkauslämpöä kertyy jatkuvasti työstön aikana, voi esiintyä ongelmia, kuten materiaalin pehmenemistä, paikallista sulamista, työkalun tarttumista, liiallista purseita ja pinnan värjäytymistä. Nämä ongelmat eivät ainoastaan vaikuta osan ulkonäköön, vaan myös heikentävät mittatarkkuutta ja kokoonpanon laatua. Materiaalin sulamisen estämiseksi on tärkeää optimoida materiaalivalinta, työstöparametrit, leikkaustyökalut ja jäähdytysmenetelmät, jotta leikkauslämpö voidaan poistaa tehokkaasti ja varmistaa vakaampi työstöprosessi.
Miksi muovi sulaa CNC-koneistuksen aikana?
Materiaalin sulaminen muovin työstössä ei välttämättä johdu huonosta materiaalin laadusta. Sen sijaan se tapahtuu, kun leikkauksen aikana syntyvä lämpö ylittää materiaalin lämmönsietokyvyn. Lämmön kertyessä muovi pehmenee vähitellen ja voi jopa sulaa paikallisesti, mikä lopulta vaikuttaa työstölaatuun. Siksi ennen työstön aloittamista on tärkeää ymmärtää lämmöntuotannon ensisijaiset syyt ja kehittää sopiva työstöstrategia materiaalin ominaisuuksien perusteella.
Leikkauslämpö ei voi haihtua nopeasti
Muovimateriaaleilla on yleensä paljon alhaisempi lämmönjohtavuus kuin metalleilla. CNC-työstössä leikkaustyökalujen tuottama lämpö ei voi siirtyä ja haihtua nopeasti. Sen sijaan se kerääntyy leikkausalueen ympärille, mikä aiheuttaa työkappaleen pinnan lämpötilan nousua ja johtaa materiaalin pehmenemiseen, työkalun tarttumiseen, muodonmuutokseen tai jopa paikalliseen sulamiseen.
Esimerkiksi:
- ABS-muovilla on suhteellisen alhainen lämmönjohtavuus.
- PC:llä on taipumus varastoida lämpöä.
- Akryyli on herkkä lämpötilalle.
PVC pehmenee helposti kuumennettaessa. Jatkuvan suurnopeusleikkauksen aikana leikkausalueelle keskittyy suuri määrä lämpöä. Jos tätä lämpöä ei voida poistaa nopeasti, muovin pinnan lämpötila nousee edelleen, mikä aiheuttaa materiaalin pehmenemisen ja vakavissa tapauksissa tarttumisen leikkaussärmään. Tämä ongelma korostuu entisestään syvien urien, syväreikien tai monimutkaisten pintojen koneistuksessa, joissa rajoitettu leikkaustila pahentaa lämmön kertymistä.
Väärät leikkausparametrit
Karan nopeus, syöttönopeus ja lastuamissyvyys vaikuttavat kaikki suoraan lastuamislämpötilaan. Liian suuri karan nopeus lisää kitkalämpöä, liian hidas syöttönopeus pidentää työkalun ja materiaalin välistä kosketusaikaa ja liiallinen lastuamissyvyys lisää leikkauskuormitusta, mikä aiheuttaa jatkuvaa lämmön kertymistä työstöalueelle.
Esimerkiksi:
Liian suuri karan nopeus lisää kitkaa.
Hidas syöttönopeus pidentää työkalun kosketusaikaa.
Liian suuri leikkuusyvyys lisää leikkuuvastusta.
Kaikki nämä olosuhteet aiheuttavat lämmön nopeaa kertymistä. Jotkut koneistajat pienentävät syöttönopeuksia tarkoituksella saavuttaakseen tasaisemman pinnan. Pitkäaikainen kosketus leikkaustyökalun ja muovin välillä lisää kuitenkin kitkaa tehokkaan leikkauksen sijaan ja nopeuttaa materiaalin pehmenemistä. Oikea parametrien yhteensovittaminen on paljon tärkeämpää kuin pelkkä karan nopeuden lisääminen.
Leikkaustyökalun kunto vaikuttaa leikkauslämpötilaan
Terän terävyydellä on merkittävä vaikutus työstölämpötilaan. Mitä terävämpi leikkuureuna on, sitä helpompi materiaalia on leikata minimaalisella kitkalla, mikä johtaa pienempään lämmöntuotantoon. Jos leikkuutyökalu kuluu tai tylsyy, leikkuuvastus kasvaa, mikä nostaa työkappaleen pinnan lämpötilaa nopeasti ja aiheuttaa työkalun tarttumista, purseiden muodostumista ja paikallista sulamista.
Jos leikkuuterä on kulunut:
- Leikkausvastus kasvaa.
- Kitkapinta-ala kasvaa.
- Lämpö kerääntyy nopeammin.
- Työkalun tarttuminen voimistuu.
Liiallinen työkalun ulkonema voi myös aiheuttaa tärinää, jolloin työkalu hankaa materiaalia vasten ja tuottaa lisälämpöä. Leikkaustyökalujen pitäminen terävinä ja niiden säännöllinen kulumisen tarkastus voivat tehokkaasti alentaa leikkauslämpötiloja ja parantaa työstön vakautta.
Kuinka työstöparametrit voivat estää materiaalin sulamisen?
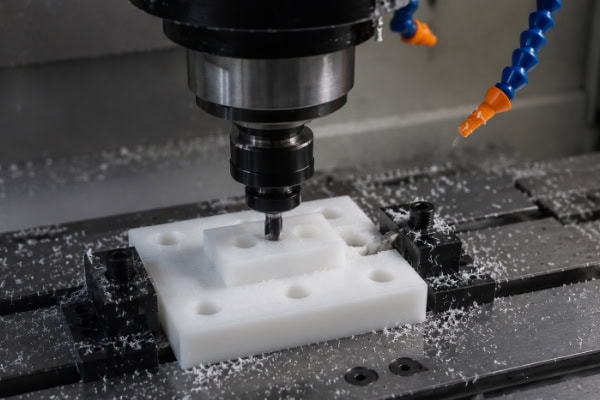
Monia muovien sulamiseen liittyviä ongelmia voidaan parantaa säätämällä työstöparametreja oikein. Eri muoveilla on erilaiset lämmönkestävyysominaisuudet, joten samoja leikkaustietoja ei pitäisi soveltaa jokaiseen materiaaliin. Käytännön tuotannossa parametrien optimointi on usein suorin ja tehokkain ratkaisu. Karan nopeuden, syöttönopeuden ja leikkaussyvyyden oikeat yhdistelmät voivat merkittävästi vähentää monia ongelmia, jotka aluksi vaikuttavat vaikeilta ratkaista.
Karan nopeuden asianmukainen hallinta
Suurempi karan nopeus ei ole aina parempi. Vaikka karan nopeuden lisääminen saattaa näyttää parantavan leikkaustehokkuutta, se lisää myös merkittävästi kitkalämpöä leikkaustyökalun ja muovin välillä, mikä johtaa pehmenemiseen, työkalun tarttumiseen tai paikalliseen sulamiseen. Eri materiaalit vaativat erilaisia leikkausnopeuksia. Esimerkiksi:
- POM toimii hyvin suhteellisen suurilla karanopeuksilla.
- PA vaatii jatkuvan lämmönkertymisen hallintaa.
- PC sopii paremmin kohtalaisille karanopeuksille.
- PEEK-muovia voidaan työstää vakaalla ja nopealla leikkauksella.
Jos materiaali alkaa näyttää kiiltävältä, tahmealta tai siinä näkyy palamisjälkiä koneistuksen aikana, karan nopeuden asianmukainen pienentäminen voi auttaa hallitsemaan leikkauslämpöä. Monet valmistajat optimoivat karan nopeutta vähitellen koekoneistuksen avulla vakaimpien koneistusolosuhteiden tunnistamiseksi. Koska eri koneet, työkalut ja osien geometriat tuottavat erilaisia tuloksia, pelkät teoreettiset parametrit eivät riitä; todellinen leikkausteho on aina otettava huomioon. Oikea karan nopeus mahdollistaa tasaisemman leikkauksen ja auttaa ylläpitämään puhtaan materiaalin pinnan estäen samalla paikallisen ylikuumenemisen, muodonmuutoksen tai sulamisen.
Lisää syöttönopeutta kitkan vähentämiseksi
Monet uskovat, että syöttönopeuksien pienentäminen parantaa työstötarkkuutta. Liian hitaat syöttönopeudet kuitenkin pidentävät leikkuutyökalun hankausaikaa muovimateriaalia vasten. Syöttönopeuden asianmukainen lisääminen mahdollistaa työkalun tehokkaamman leikkauksen sen sijaan, että se hankaisi samaa aluetta jatkuvasti.
Koneistuksen säätöihin kuuluvat tyypillisesti: syöttö hammasta kohden; lastuamisleveys; lastuamissyvyys. Nämä parametrit tulisi optimoida yhdessä.
Tämä lähestymistapa vähentää lämmöntuotantoa ja säilyttää samalla korkean työstötehokkuuden. Muovimateriaalit ovat erityisen herkkiä hankaukselle. Jos leikkaustyökalu pysyy yhdessä paikassa liian kauan, leikkaus muuttuu vähitellen kitkaksi, jolloin lämpö kerääntyy nopeasti. Syöttönopeuden asianmukainen nostaminen tuottaa puhtaamman leikkaustuloksen ja vähentää työkalun laahausta materiaalin pinnalla. Pinnan vaaleneminen, ylikuumeneminen tai pehmenneet reunat ovat usein ketjureaktioita, jotka johtuvat liian hitaista syöttönopeuksista.
Käytä useita matalia leikkausvälejä
Paksuseinäisten komponenttien tai suurten muoviosien kohdalla suuren materiaalimäärän poistamista yhdellä kertaa ei yleensä suositella. Raskaat lastuamiset lisäävät leikkauskuormia ja nostavat nopeasti leikkauslämpötiloja, mikä johtaa pehmenemiseen, muodonmuutokseen tai paikalliseen sulamiseen. Kerrostyöstö useilla matalilla lastuilla on paljon tehokkaampaa lämmön kertymisen hallitsemiseksi samalla, kun mittatarkkuus ja pinnanlaatu säilyvät.
Prosessi sisältää tyypillisesti:
- Karkea työstö
- Puoliviimeistely
- Viimeistely
Materiaali poistetaan vähitellen vaiheittain. Pienemmät lastuamissyvyydet vähentävät työkalun kuormitusta ja vähentävät merkittävästi lämmöntuotantoa. Tämä menetelmä ei ainoastaan vähennä materiaalin sulamisriskiä, vaan myös parantaa mittatarkkuutta ja pinnanlaatua. Useat matalat lastuamislevitykset kohdistavat materiaaliin vähemmän rasitusta jokaisen lastuamisen aikana, jolloin leikkausalue pysyy vakaampana. Monimutkaisille komponenteille, joilla on epätasainen seinämänpaksuus, syvä yhden lastuamisen avulla syntyy usein paikallisia korkean lämpötilan alueita, jotka voivat muuttaa reunoja tai vahingoittaa pintoja. Vaikka vaiheittainen koneistus sisältää lisävaiheita, se tuottaa yleensä luotettavampia tuloksia ja täyttää paremmin tarkkuusmuovikomponenttien vaatimukset.
Miten leikkaustyökalut ja jäähdytysmenetelmät voivat alentaa koneistuslämpötilaa?
Koneistusparametrien optimoinnin lisäksi myös leikkaustyökaluilla ja jäähdytysmenetelmillä on ratkaiseva rooli koneistuslämpötilan hallinnassa. Tehokas lämmönpoisto pitää leikkausalueen vakaana ja samalla vähentää materiaalin pehmenemistä ja työkalun tarttumista. Joskus koneistusparametrit ovat jo hyvin optimoituja, mutta koneistuksen laatu on edelleen epätyydyttävä. Tällaisissa tapauksissa on tärkeää arvioida, ovatko leikkaustyökalu ja jäähdytysmenetelmä sopivia. Työkalun terävyys, lastunpoisto ja jäähdytystehokkuus vaikuttavat kaikki suoraan koneistustuloksiin. Näiden yksityiskohtien huomioiminen parantaa huomattavasti muovin koneistuksen vakautta.
Valitse muovin työstöön suunnitellut leikkaustyökalut
Muovin työstössä käytetään yleensä teräväreunaisia ja hienompia leikkausgeometrioita omaavia leikkaustyökaluja. Nämä työkalut leikkaavat muovia tehokkaammin, mikä vähentää kitkalämpöä ja työkalun tarttumista samalla parantaen pinnanlaatua ja työstön vakautta.
Yhteisiä ominaisuuksia ovat:
- Suuret kallistuskulmat
- Kiillotetut lastuurat
- Yksi- tai kaksiuurteiset mallit
- Terävät leikkuureunat
Terävät leikkaustyökalut poistavat materiaalia nopeasti ja minimoivat kitkalämpöä. Lämpöherkkien materiaalien, kuten PC:n ja PMMA:n, työstötehoa voidaan parantaa merkittävästi. Toisin kuin metallit, muovit on parempi työstää puhtaalla leikkauksella kuin voimakkaalla puristusleikkauksella. Siksi työkalun geometrian tulisi minimoida vastus ja materiaalin puristuminen. Harjakulma, leikkaussärmän kunto ja lastu-uran sileys vaikuttavat kaikki leikkaustehoon. Oikean työkalun valinta ei ainoastaan helpota lämpötilan hallintaa, vaan myös tuottaa halutumman lastunmuodostuksen ja yksinkertaistaa lastunpoistoa jälkikäteen.
Käytä asianmukaisia jäähdytysmenetelmiä
Kaikki muovimateriaalit eivät sovellu suurille määrille perinteistä leikkuunestettä. Jotkut muovit ovat herkkiä kemikaaleille, imevät helposti kosteutta tai vaativat poikkeuksellisen puhtaita pintoja. Väärät jäähdytysmenetelmät voivat vaikuttaa negatiivisesti mittapysyvyyteen, pinnanlaatuun ja jopa lopputuotteen suorituskykyyn.
Yleisiä jäähdytysmenetelmiä ovat:
- Paineilmajäähdytys
- Kylmäilmajärjestelmät
- Minimivoitelumäärä (MQL)
- Tyhjiöimu lämmönpoistoa varten
Näistä menetelmistä paineilmaa käytetään laajalti, koska se poistaa lastut nopeasti ja samalla alentaa leikkausalueen lämpötilaa. Kosteusherkkien muovien jäähdytysmenetelmä tulisi valita materiaalin ominaisuuksien mukaan, jotta vältetään mittapysyvyyden heikkeneminen.
Poista sirut viipymättä
Kun lastuja kertyy leikkaustyökalun ympärille tai työstöalueen sisälle, ne eivät ainoastaan estä lämmön haihtumista, vaan ne voivat myös lastua toistuvasti, mikä lisää kitkaa ja lämmöntuotantoa ja lopulta aiheuttaa materiaalin pehmenemistä, huonoa pinnanlaatua tai työkalun tarttumista.
Lastujen kertymisen aiheuttamia ongelmia ovat:
- Lämpö ei pääse haihtumaan tehokkaasti.
- Työkalu leikkaa toistuvasti olemassa olevia lastuja.
- Kitka kasvaa jatkuvasti.
- Paikalliset lämpötilat jatkavat nousuaan.
Siksi tehokasta lastunpoistoa on aina ylläpidettävä koneistuksen aikana. Paineilman, alipaineimun tai optimoitujen työstöratojen käyttö auttaa pitämään leikkausalueen puhtaana ja parantaa lämmönpoistoa. Muovilastut ovat usein kevyitä ja sitkeitä, minkä vuoksi ne tarttuvat helposti leikkaustyökalujen ympärille. Jos niitä ei poisteta nopeasti, ne toimivat eristeenä leikkausalueen ympärillä ja vangitsevat lämpöä. Lämpötilan noustessa materiaalista tulee paljon alttiimpi pehmenemään. Tehokas lastunpoisto ei ainoastaan pidä työtilaa puhtaana, vaan varmistaa myös vakaan koneistuksen suorituskyvyn.
Miten prosessien optimointi voi vähentää muovin sulamista?
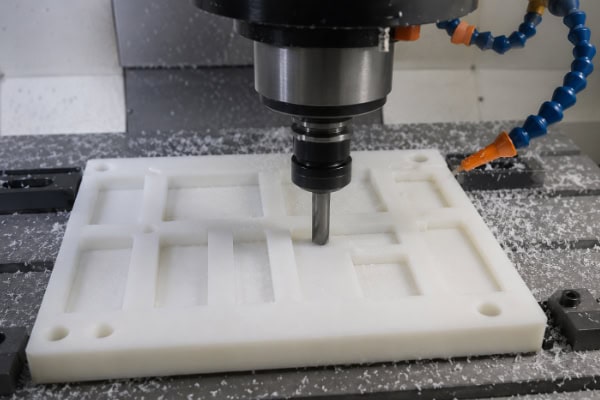
Vakaa työstöprosessi ei ainoastaan minimoi materiaalin sulamisen riskiä, vaan myös parantaa työstötehokkuutta ja tuotteen tasalaatuisuutta. Koko tuotantoprosessin asianmukainen suunnittelu on tehokkaampaa kuin yhden työstöparametrin säätäminen. Monet valmistajat huomaavat, että laatuongelmat johtuvat usein koko työstöprosessin heikkouksista eikä yhdestä yksittäisestä tekijästä. Huolellinen valmistelu, loogiset työstösekvenssit ja tehokas prosessinvalvonta vähentävät huomattavasti tuotanto-ongelmia myöhemmin.
Kehitä koneistusstrategioita materiaalien ominaisuuksien perusteella
Eri muoveilla on erilaiset lämmönkestävyys ja pehmenemislämpötilat. Jotkut materiaalit säilyttävät hyvän mittapysyvyyden myös korkeissa lämpötiloissa, kun taas toiset pehmenevät, muuttavat muotoaan tai sulavat helpommin altistuessaan lämmölle.
Esimerkiksi:
- POM tarjoaa erinomaisen työstettävyyden.
- PA on altis kosteuden imeytymiselle ja muodonmuutokselle.
- PC on herkkä leikkauslämmölle.
- PVC:n paikallista ylikuumenemista on vältettävä.
Materiaalien ominaisuuksien ymmärtäminen ennen koneistusta helpottaa huomattavasti sopivien koneistusstrategioiden kehittämistä ja tasaisen koneistuksen laadun saavuttamista.
Jatkuvan työstöajan hallinta
Pitkäaikainen jatkuva leikkaus nostaa vähitellen sekä leikkaustyökalun että työkappaleen lämpötilaa. Tämä pätee erityisesti syväurien koneistukseen, monimutkaisten pintojen koneistukseen tai raskaan materiaalin poistoon, joissa leikkauslämpö kertyy jatkuvasti. Ilman riittävää jäähdytysaikaa materiaalit pehmenevät, tahmeutuvat tai niissä on todennäköisemmin mittapoikkeamia.
Monimutkaisten komponenttien osalta harkitse:
- Koneistuksen jakaminen erillisiin alueisiin
- Jaksottaisen koneistuksen aikatauluttaminen
- Työstöjärjestyksen muuttaminen
Nämä menetelmät antavat työkappaleelle riittävän jäähtymisajan ja alentavat paikallisia lämpötiloja. Koska muovit eivät haihdu lämpöä yhtä nopeasti kuin metallit, saman alueen jatkuva työstö saa lämpötilan nousemaan tasaisesti. Työstöoperaatioiden segmentointi mahdollistaa sekä työkappaleen että leikkaustyökalun jäähtymisen, mikä johtaa vakaampaan työstötehoon. Suurten osien tai ohutseinäisten rakenteiden kohdalla jatkuvan työstöajan rajoittaminen on usein tehokkaampaa kuin pelkkä koneen nopeuden lisääminen.
Suorita reaaliaikaista seurantaa
Koneistamisen aikana käyttäjien tulee säännöllisesti tarkkailla työkalun kuntoa, lastunmuodostusta, työkappaleen pinnan väriä ja mittamuutoksia havaitakseen poikkeamat ja säätääkseen parametreja nopeasti.
Tarkista säännöllisesti:
- Pinnan väri
- Sirun kunto
- Työkalujen kuluminen
Työkappaleen mitatJos lastut alkavat tarttua toisiinsa, pinnat kiiltävät tai niihin ilmestyy sulamisjälkiä, työstöparametreja on säädettävä välittömästi koko erän tuotannon jatkamisen sijaan. Työstötietojen jatkuva tallentaminen tarjoaa myös arvokkaita referenssejä tulevia tuotantoajoja varten.
Usein kysytyt kysymykset
Tarvitaanko muovin CNC-työstössä aina jäähdytysnestettä?
Ei välttämättä. Monet muovimateriaalit jäähdytetään paremmin paineilmalla, kylmäilmajärjestelmillä tai tyhjiölastunpoistolla kuin suurilla määrillä perinteistä leikkuunestettä. Joidenkin muovien mittapysyvyys voi heikentyä tai pinnanlaatu heiketä, jos ne altistetaan sopimattomille jäähdytysnesteille. Pitkiä työstöjaksoja vaativille tai merkittävästi leikkauslämpöä tuottaville osille minimimäärävoitelu (MQL) tai erikoisjäähdytysmenetelmät voivat kuitenkin olla sopivia materiaalista riippuen. Sopivin jäähdytysratkaisu tulee aina määrittää muovityypin, osan geometrian, työstölaitteiden ja prosessivaatimusten perusteella.
Yhteenveto
Materiaalin sulaminen muovin CNC-työstössä johtuu pääasiassa riittämättömästä leikkauslämmön hallinnasta. Valitsemalla sopivat työstöparametrit, pitämällä leikkaustyökalut terävinä, optimoimalla työstöratoja, parantamalla lastunpoistoa ja käyttämällä sopivia jäähdytysmenetelmiä valmistajat voivat tehokkaasti alentaa työstölämpötiloja ja minimoida ongelmia, kuten materiaalin pehmenemistä, työkalun tarttumista ja palojälkiä. Koska eri muovimateriaaleilla on ainutlaatuiset lämpöominaisuudet ja työstöominaisuudet, työstöstrategiat tulisi aina räätälöidä kullekin materiaalille sen sijaan, että turvauduttaisiin yleismaailmalliseen lähestymistapaan. Tarkkuusmuovikomponenttien valmistuksessa vakaat työstölämpötilat vaikuttavat suoraan paitsi tuotteen ulkonäköön myös mittatarkkuuteen, kokoonpanon suorituskykyyn ja käyttöikään. Työstöprosessien jatkuva optimointi ja kokemuksen kerääminen eri muovimateriaaleista voivat auttaa valmistajia parantamaan tuotantotehokkuutta, vähentämään uudelleentyöstömääriä ja toimittamaan muovin CNC-työstötuotteita, joilla on tasaisempi laatu ja luotettavampi suorituskyky.
















