
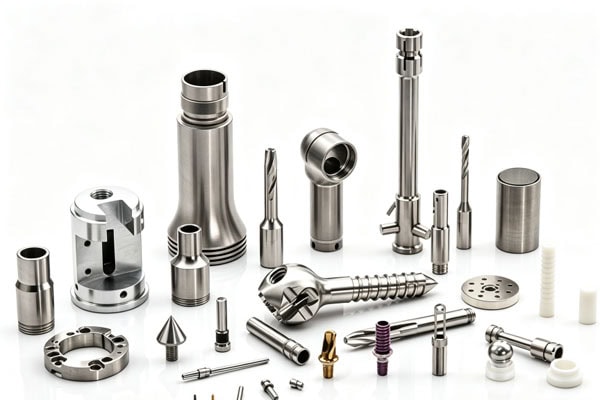
Endoskooppisten instrumenttien on yleensä suoritettava havainnointia, asemointia, tarttumista, leikkaamista, kuljetusta ja muita toimintoja suhteellisen pienessä tilassa. Siksi sisäisten komponenttien mittojen, liitossuhteiden ja pintaolosuhteiden on pysyttävä vakaina. Verrattuna yleisiin mekaanisiin osiin, endoskooppisten instrumenttien kirurgisilla osilla on usein pienet mitat, hienot rakenteet, useita reikiä ja suhteellisen ohuet seinämät. Jotkut osat on myös koottava linsseillä, katetreilla, tartuntakomponenteilla tai muilla tarkkuuskomponenteilla. CNC-koneistuksella voidaan suorittaa metallien tai teknisten muovien tarkka leikkaus 3D-piirustusten ja teknisten vaatimusten mukaisesti ja viimeistellä räätälöityjen osien tuotanto sorvaamalla, jyrsimällä, poraamalla, kierteittämällä, mikrokoneistamalla ja muilla prosesseilla.
Mitkä ovat endoskooppisten kirurgisten osien työstöominaisuudet?
Endoskooppisten instrumenttien sisätila on rajallinen, joten komponentit on yleensä valmistettava pienempiä säilyttäen kuitenkin riittävä lujuus ja vakaus. Pieni komponentti voi sisältää samanaikaisesti reikiä, uria, kierteitä, portaita ja vastinpintoja. Siksi työstöjärjestys on järjestettävä etukäteen toistuvien kiinnitysten aiheuttamien mittavaihteluiden vähentämiseksi.
Pienten rakenteiden vakaa työstö
Endoskooppisten kirurgisten osien yleisiä rakenteita ovat liittimet, holkit, asemointikomponentit, tartuntakomponentit, linssin kiinnitysrakenteet, ohjauskomponentit ja erilaiset epästandardit pienet metalliosat. Joillakin komponenteilla on pieni ulkohalkaisija, mutta ne vaativat silti sisäisiä reikiä tai porrastuksia. Perinteisillä työstömenetelmillä voi olla vaikeaa tasapainottaa mittatarkkuutta ja pinnanlaatua. CNC-sorvaus sopii akseli-, holkki- ja lieriömäisille osille, ja sillä voidaan jatkuvasti työstää rakenteita, kuten ulkohalkaisijoita, sisäisiä reikiä, päätypintoja, uria ja kierteitä. Tasaisille pinnoille, epäsäännöllisille muodoille ja monisuuntaisille rei'ille tarkoitetuille osille voidaan yhdistää CNC-jyrsintä tai moniakselinen työstö prosessin loppuun saattamiseksi.
Ohuiden seinien, hienojen urien ja mikroreikien työstövoimien hallinta
Joissakin endoskooppisissa komponenteissa käytetään ohuempia seinämäpaksuuksia kokonaiskoon pienentämiseksi. Jos leikkausvoima on liian suuri koneistuksen aikana, komponentissa voi esiintyä lievää muodonmuutosta, joka voi lopulta vaikuttaa kokoonpanoon. Siksi sopiva kiinnitysmenetelmä ja koneistusjärjestys on valittava komponentin rakenteen mukaan ennen tuotantoa. Esimerkiksi pääkohdistuspinnat voidaan koneistaa ensin ja sitten hienorakenteet; ohutseinäisillä alueilla leikkausmäärää per läpikulku voidaan vähentää ja mittatarkastus suoritetaan seuraavien prosessien aikana. Hienojen urien, mikroreikien ja muiden ominaisuuksien osalta tulisi käyttää myös sopivan kokoisia pieniä työkaluja leikkausolosuhteita valvottaessa.
Asennuksen mitat
Endoskooppisia kirurgisia osia käytetään harvoin itsenäisesti. Yhden holkin on oltava yhteydessä toiseen komponenttiin, yhden asemointikomponentin on asetuttava tarkasti asennusasentoonsa ja yhden tartuntarakenteen on oltava sujuvasti liikkuva. Siksi piirustuksissa esitetyt reikien halkaisijat, akselin halkaisijat, välykset, koaksiaaliset suhteet ja sijaintimitat voivat kaikki vaikuttaa lopulliseen kokoonpanoon. Näiden kriittisten mittojen tunnistaminen ennen koneistusta voi tehdä tuotantoprosessista vakaamman.
CNC-koneistusratkaisun kehittäminen endoskooppisille osille
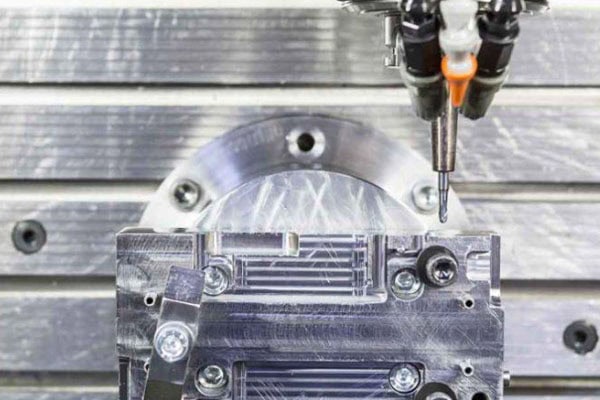
Insinöörien on ensin vahvistettava osan rakenteelliset ominaisuudet, materiaali, toleranssit, pintakäsittely ja kokoonpanovaatimukset ja sitten määritettävä, onko sorvaus, jyrsintä, poraus, kierteitys vai moniakselinen työstö sopiva menetelmä. Endoskooppiset komponentit ovat yleensä rakenteeltaan suhteellisen kompakteja. Jos työstöjärjestystä ei ole järjestetty oikein, se voi lisätä työkalujen käyttöä, kiinnitystoimenpiteiden määrää ja sitä seuraavaa viimeistelytyötä. Se voi myös aiheuttaa muodonmuutoksia ohutseinäisillä alueilla, reikien sijainnin poikkeamia tai epävakaata pinnanlaatua. Siksi kohtuullisen työstöreitin kehittäminen etukäteen voi auttaa parantamaan tuotannon tehokkuutta, vähentämään uudelleentyöstöä ja varmistamaan, että osat täyttävät myöhemmät kokoonpano- ja sovellusvaatimukset.
Vahvista piirustukset ja kriittiset mitat
Saatuaan 3D-tiedostot, kuten STEP-, STP- ja IGES-tiedostot, sekä tekniset piirustukset, kuten PDF-, DWG- ja DXF-tiedostot, voidaan ensin tarkistaa osan rakenne, materiaali, mitat, toleranssit, pintavaatimukset ja erikoismerkinnät. Erityistä huomiota tulee kiinnittää kokoonpanoasemiin ja kriittisiin mittoihin. Yleisten ulkomittojen osalta tuotanto voi edetä piirustusten mukaan; kokoonpanoon vaikuttavat reiät, urat, kierteet ja kohdistuspinnat tulee merkitä erikseen tuotantosuunnitelmaan ja vastaavat tarkastusmenetelmät tulee järjestää.
Valitse työstömenetelmä rakenteen mukaan
Erilaiset osat sopivat erilaisille työstölaitteille. Sylinterimäisiä osia voidaan yleensä harkita ensisijaisesti CNC-sorvaukseen; monimutkaisia tasaisia pintoja ja avaruudellisia muotoja omaavia osia voidaan työstää CNC-jyrsinnällä; jos rakenteessa on monimutkaisia ominaisuuksia useissa suunnissa, 5-akselista CNC-työstöä voidaan käyttää kiinnitysoperaatioiden määrän vähentämiseksi. TiRapidin verkkosivusto tarjoaa CNC-jyrsintä, CNC-sorvausta, 5-akselista CNC-työstöä ja mikrotyöstöpalveluita, joiden avulla työstöprosessi voidaan valita osan rakenteen mukaan.
| Yleisiä työstömenetelmiä osarakenteille ja keskeisille ohjaimille | ||
| Holkit, akselin osat | CNC-sorvaus | Ulkohalkaisija, sisäreikä, samankeskisyys |
| Pienet kotelot | CNC-jyrsintä | Reikien sijainnit, tasaiset pinnat, seinämän paksuus |
| Epäsäännölliset liittimet | 3-akselinen/5-akselinen jyrsintä | Muoto, sijaintimitat |
| Hienoura- ja reikäosat | Mikro-CNC-työstö | Uran leveys, reiän halkaisija, purseet |
| Kierreliitososat | Sorvaus/Jyrsintä/Kierteitys | Kierteiden mitat, liitoskyky |
Integroi tarkastus koneistusprosessiin
Endoskooppiset komponentit eivät sovellu tarkastukseen vasta kaiken koneistuksen valmistuttua. Kriittiset mitat voidaan tarkistaa puolivalmistevaiheessa, jotta voidaan tunnistaa mittapoikkeamat ajan kuluessa ja välttää koneistuksen jatkamisesta johtuva materiaali- ja aikahukka. Yleisiä tarkastuksia voivat olla mittamittaus, reiän halkaisijan tarkastus, kierteiden tarkastus, visuaalinen tarkastus ja koordinaattikoneella tehtävä tarkastus. TiRapidin verkkosivusto kuvaa sen koordinaattikoneella tehtävät tarkastusominaisuudet ja niiden käytön tarkkuus-CNC-osien laadunvalvonnassa. Projekteissa, joissa on korkeammat vaatimukset, voidaan toimittaa myös vastaavat mittatarkastustietueet asiakkaan piirustusten mukaisesti, mikä helpottaa suunnittelu- ja hankintatiimien sen varmistamista, täyttävätkö osat piirustusten vaatimukset.
Endoskooppisten kirurgisten osien materiaalien ja pintakäsittelyjen valinta
Materiaalivalinta vaikuttaa suoraan koneistuksen vaikeuteen, komponentin lujuuteen, korroosionkestävyyteen ja sitä seuraaviin prosessointimenetelmiin. Todellinen materiaalivalinta on määritettävä komponentin käyttötarkoituksen, kosketusympäristön, kokoonpanovaatimusten ja asiakkaan toimittamien teknisten eritelmien perusteella. Valinnan ei tulisi perustua pelkästään hintaan. Endoskooppisten kirurgisten osien osalta on otettava huomioon myös materiaalin bioyhteensopivuus, korkeiden lämpötilojen kestävyys, puhdistus- ja sterilointikestävyys sekä mittapysyvyys pitkäaikaisessa käytössä. Eri materiaaleilla on erilaiset vaatimukset leikkausnopeudelle, työkalun kulumiselle, pinnan karheudelle ja muodonmuutoksen hallinnalle, joten ne on arvioitava etukäteen suunnitteluvaiheessa. Oikea materiaalivalinta voi paitsi parantaa koneistuksen tehokkuutta myös vähentää ongelmia myöhemmän kokoonpanon, pintakäsittelyn ja laaduntarkastuksen aikana.
Ruostumaton teräs sopii tarkkuusrakenteisiin osiin
Ruostumattomia teräksiä, kuten 316L, käytetään yleisesti lääkinnällisten laitteiden osissa, ja niillä on hyvä korroosionkestävyys ja mekaaniset ominaisuudet. Ruostumatonta terästä voidaan harkita holkkeihin, liittimiin, tartuntakomponentteihin, rakennetukiin ja muihin osiin tietyn suunnittelun mukaan. Ruostumattomalla teräksellä on kuitenkin yleensä suurempi kovuus ja sen työstövaikeus kuin tavallisella alumiinilla. Siksi työkalujen kulumista, leikkauslämpöä ja työstömuodonmuutoksia on hallittava prosessoinnin aikana.
Titaaniseokset ja tekniset muovit erikoisrakenteisiin
Titaaniseokset ovat erittäin lujia ja suhteellisen kevyitä, ja niillä on sovellusarvoa tietyissä lääkinnällisten laitteiden rakenteissa. Tekniset muovit, kuten PEEK, tarjoavat ominaisuuksia, kuten lämmönkestävyyttä ja kemiallisten väliaineiden kestävyyttä, ja niitä voidaan käyttää tiettyihin eristys-, tuki- tai rakenneosiin. On huomattava, että pelkkä materiaalin nimi ei tarkoita, että komponenttia voidaan käyttää kliinisesti. Lopullinen materiaalilaatu, pintakäsittely, puhdistusvaatimukset ja käyttöympäristö tulee varmistaa lääkinnällisen laitteen suunnittelun ja sääntelyvaatimusten mukaisesti.
Pinnan laatu on määritettävä sovelluksen mukaan
Koneistuksen jälkeen komponentit saattavat vaatia purseenpoistoa, kiillotusta, passivointia, sähkökiillotusta tai muita erityiskäsittelyjä. Endoskooppisten kirurgisten osien reunojen jäännöspurseet voivat vaikuttaa kokoonpanoon ja käyttöön, joten terävien reunojen poisto on yleensä sisällytettävä koneistusvaatimuksiin. Pintakäsittely voi myös vaikuttaa mittoihin. Jos reiän tai vastinpinnan mitat muuttuvat jälkikäsittelyn jälkeen, myös kokoonpanovälys voi muuttua. Siksi pintakäsittelyvaatimukset on vahvistettava ennen tuotantoa, ja niihin liittyvät mittamuutokset on sisällytettävä mittahallintaan.
TiRapid-mukautettujen endoskooppisten osien tuotantoprosessi
Endoskooppisten kirurgisten osien räätälöity tuotanto voi alkaa suunnittelutiedostolla ja edetä sitten prosessin arvioinnin, prototyyppien koneistuksen, tarkastuksen ja erätuotannon kautta. Suunnittelutiimi analysoi ensin 3D-mallin, 2D-piirustukset, materiaalin, toleranssit ja pintakäsittelyvaatimukset määrittääkseen, soveltuuko osa koneistukseen, ja tunnistaakseen mahdolliset ongelmat, jotka johtuvat ohuista seinistä, syvistä rei'istä, hienoista urista tai monimutkaisista kokoonpanorakenteista. Sitten suoritetaan prototyyppien koneistus mittojen, ulkonäön ja kokoonpanon suorituskyvyn varmistamiseksi. Tarkastustulosten perusteella koneistusparametreja voidaan optimoida ennen pien- tai erätuotannon aloittamista. Tämä prosessi voi vähentää uudelleentyöstön riskiä ja antaa asiakkaille mahdollisuuden vahvistaa komponenttien suorituskyvyn ja sovellustulokset ennen virallista massatuotantoa.
Piirustusten arviointi ja DFM-suositukset
Kun asiakkaat ovat lähettäneet CAD-tiedostot ja tekniset piirustukset, TiRapid voi suorittaa DFM-tarkistuksia osan rakenteen mukaan, mukaan lukien reikien sijainnit, seinämän paksuus, työkalun saavutettavuus, työstöjärjestys ja materiaalivalinta. Jos tietty ominaisuus voi lisätä työstövaikeuksia, muutosehdotuksia voidaan antaa ennen tuotantoa sen sijaan, että odotettaisiin työstön valmistumista. Lääkinnällisten laitteiden projekteissa, jotka vaativat nopeaa kehitystä, tämä varhainen viestintä voi vähentää toistuvia prototyyppien luonteja.
Prototyyppien koneistus ja mittatarkastus
Kun prosessi on vahvistettu, projekti siirtyy prototyypin koneistusvaiheeseen. Prototyyppien tarkoituksena ei ole ainoastaan ulkonäön tarkistaminen, vaan myös kokoonpanon, liikkeen, mittojen ja suunnittelun suorituskyvyn tarkistaminen. Esimerkiksi endoskooppisen tartuntakokoonpanon liittimen koneistamisen jälkeen se on koottava vastaavan rakenteen kanssa sen varmistamiseksi, että reikien sijainnit ovat tarkat, toimivatko kierteet sujuvasti ja onko liikkuvien komponenttien välillä häiriöitä. Prototyypin hyväksynnän jälkeen tuotantoparametreja voidaan säätää todellisen palautteen perusteella.
Pienerätuotanto ja laadunvalvonta
Kun prototyypit ovat läpäisseet tarkastuksen, voidaan järjestää piensarjatuotanto projektin vaatimusten mukaisesti. Piensarjavaiheen keskeisenä tavoitteena on säilyttää jokaisen komponentin mittasuhteet yhdenmukaisina pelkän koneistusnopeuden lisäämisen sijaan. Saman erän osille voidaan suorittaa pistokoetarkastus tai 100 %:n tarkastus piirustusten vaatimusten mukaisesti kiinnittäen erityistä huomiota reikien halkaisijoihin, ulkohalkaisijoihin, kierteisiin, kriittisiin paikannusmittoihin ja pintaolosuhteisiin. Rakenteellisesti monimutkaisten komponenttien mittatarkastuksessa voidaan käyttää myös koordinaattimittauskonetta (CMM).
Pakkaus ja sitä seuraava valmistustuki
Tarkkuusvalmistuksessa käytettävät pienet osat voivat olla alttiita iskuille, naarmuuntumiselle tai sekoittumiselle kuljetuksen aikana, joten pakkaus on myös sisällytettävä tuotantosuunnitelmaan. Tarkastuksen jälkeen osat voidaan luokitella ja pakata osanumeroiden, määrien ja asiakasvaatimusten mukaan. TiRapid tarjoaa CNC-koneistuksen lisäksi myös ohutlevytyön ja 3D-tulostuspalveluita, jotka tukevat tuotantoa prototyypeistä ja pienistä eristä skaalattuun valmistukseen. Verkkosivustolla kuvataan myös lisäarvopalveluita, kuten CAD-tiedostojen tukea, kokoonpanoa, hankintaa ja pakkaussuunnittelua, jotka voivat vähentää toistuvaa viestintää asiakkaiden ja eri toimittajien välillä.
Usein Kysytyt Kysymykset
Voidaanko endoskooppisia kirurgisia osia koneistaa pieninä määrinä?
Kyllä. Uusien tuotteiden kehittämisessä voidaan ensin työstää yksittäiskappaleisia tai piensarjoina prototyyppejä mittojen ja kokoonpanon suorituskyvyn varmistamiseksi ennen sarjatuotantoon siirtymistä. Tämä voi vähentää suuria investointeja ennen kuin suunnittelu on täysin vahvistettu.
Voiko CNC-koneistus käsitellä erittäin pieniä endoskooppisia osia?
Toteutettavuus voidaan arvioida piirustuksen perusteella. Osan mitat, reiän halkaisija, uran leveys, seinämän paksuus, materiaali ja toleranssit voivat kaikki vaikuttaa työstömenetelmään. Suhteellisen pienten komponenttien osalta vaaditaan tekninen arviointi ennen tarjouksen antamista sopivien työkalujen, laitteiden ja työstöratkaisujen määrittämiseksi.
Mitä tietoja yleensä vaaditaan endoskooppisista osista?
Yleensä suositellaan 3D-tiedostojen, kuten STEP- ja STP-tiedostojen, toimittamista yhdessä mitta- ja toleranssivaatimukset sisältävien teknisten piirustusten kanssa. Jos mukana on myös materiaalitodistuksia, pintakäsittelyvaatimuksia, tarkastusraportteja tai pakkausvaatimuksia, ne voidaan toimittaa yhdessä. Täydellisemmät tiedot mahdollistavat yleensä tarkemman teknisen arvioinnin ja tarjouksen.
Voidaanko prototyyppejä tehdä ennen erätyöstöä?
Kyllä. Prototyyppien varmennus on yleinen tuotantomenetelmä lääkinnällisten laitteiden komponenttien kehittämisen aikana. Prototyypit voivat auttaa tunnistamaan mittasuhteisiin, kokoonpanoon tai rakenteeseen liittyviä ongelmia etukäteen ennen siirtymistä pientuotantoon, mikä auttaa vähentämään uudelleentyöstöä eräkäsittelyn jälkeen.
CNC-koneistuksen etuna on, että epästandardit osat voidaan valmistaa tiettyjen piirustusten mukaan ilman, että asiakkaiden tarvitsee muuttaa suunnitelmiaan olemassa olevien tuotteiden mukaisiksi. Tuotteille, jotka ovat vielä varhaisessa kehitysvaiheessa, voidaan ensin valmistaa pieni määrä prototyyppejä sen varmistamiseksi, että komponentit voidaan asentaa oikein ennen määrän lisäämistä. Tuotantoon jo otetuissa projekteissa voidaan järjestää piensarja- tai eräkoneistus todellisten vaatimusten mukaisesti. Jos sinulla on jo STEP-, STP-, PDF- tai muita endoskooppisten komponenttien suunnittelutiedostoja, voit lähettää ne suoraan TiRapidille. Insinöörit voivat ensin tarkistaa osan rakenteen ja koneistusvaatimukset ja antaa sitten sopivia tuotantosuosituksia ja tarjouksen. Tämä selkeyttää prosessia piirustuksista valmiisiin tuotteisiin ja helpottaa myös mahdollisten koneistusongelmien tunnistamista etukäteen. Tarkkoja CNC-osia vaativissa endoskooppisten instrumenttien projekteissa valmistajan valitseminen, joka pystyy käsittelemään teknisen viestinnän, koneistuksen, tarkastuksen ja myöhemmän toimituksen, voi vähentää välivaiheita ja tehostaa projektin toteutusta.
Sähköposti: projects@tirapid.com
Puhelin: + 86 760 8999 8536
















