
ABS on yksi välttämättömistä teknisistä materiaaleista teollisuudessa. Kestävänä ja taloudellisena termoplastisena polymeerinä ABS:llä on tärkeä rooli monilla keskeisillä teollisuudenaloilla autoista kodinkoneisiin, kulutuselektroniikasta rakennusmateriaaleihin. Tämä artikkeli tarjoaa kattavan yleiskatsauksen ABS:n perusominaisuuksista, tuotantomenetelmistä, prosessointiteknologioista ja sen sovelluksista eri aloilla.
Mikä on ABS-muovi
ABS-muovi valmistetaan kemiallisen synteesin avulla, eikä sitä ole johdettu suoraan luonnonvaroista. Se valmistetaan polymeroimalla kolmea kemikaalia: akryylinitriiliä, butadieeniä ja styreeniä. Nämä kemikaalit valmistetaan yleensä monimutkaisten kemiallisten reaktioiden kautta öljynjalostuksen ja kemiallisten prosessien aikana. ABS:ää on yleensä kolmessa muodossa: levynä, tankona ja pellettinä.
ABS-materiaalin tyypilliset mekaaniset ominaisuudet
edut
- Korkea sitkeys: Sillä on hyvä iskunkestävyys, ja se voi säilyttää tietyn sitkeyden myös alhaisemmissa lämpötiloissa (-20 ℃).
- Helppo käsitelläSe on helppo käsitellä ja muovata, sopii: CNC-koneistus, ruiskuvalu, ekstruusio, hitsaus.
- Sileä pintaSen osissa on sileä pinta, joka on helppo tulostaa ja maalata.
- Kustannustehokas: Se on halvempaa kuin monet muut tekniset muovit.
Haitat
- Huono lämmönkestävyys: ABS-muovia ei voida käyttää korkeissa lämpötiloissa. ABS:n sulamisalue on noin 190–270 °C, ja pitkäaikainen altistuminen korkeille lämpötiloille voi aiheuttaa materiaalin vääristymiä tai kellastumista.
- Huono kemikaalienkestävyys: ABS on herkkä vahvoille hapoille, emäksille ja tietyille orgaanisille liuottimille, eikä se sovellu käytettäväksi näissä erityisympäristöissä.
Tyypit ja laatuluokat ABS Muovi
1. Yleinen Ptarkoitus ABS
- Tämä on yleisin ABS-tyyppi ja sitä käytetään useissa yleisissä teollisuussovelluksissa, kuten laitekoteloissa, leluissa ja joissakin ei-kantavissa osissa.
- Hyvät mekaaniset ja prosessointiominaisuudet useimpiin standardiruiskutus- ja ekstruusiomuovausprosesseihin.
2. Erittäin Mliikkuva ABS
- Erityisesti suunniteltu monimutkaisten, ohutseinäisten ja erittäin juoksevien tuotteiden ruiskuvaluun.
- Materiaali voi virrata muotissa nopeammin ja täyttää hienoja ja monimutkaisia geometrioita.
3. Korkea Iisku-ABS
- ABS-muovin iskulujuutta on parannettu muunnetulla koostumuksella sovelluksiin, jotka vaativat suurempaa sitkeyttä ja iskunkestävyyttä.
- Yleisesti käytetty turvallisuuteen liittyvissä osissa ja ulkokäyttöön tarkoitetuissa tuotteissa.
4. Erittäin Hsyödä-Rkestävä ABS
- Tavallisen ABS-muovin muokkaaminen parantaa materiaalin lämmönkestävyyttä, jolloin se kestää korkeampia käyttölämpötiloja.
- Ihanteellinen autojen sisätiloihin, elektronisiin laitteisiin ja muihin sovelluksiin, jotka voivat altistua korkeammille lämpötiloille.
5. Läpinäkyvä ABS-muovi
- Tarjoaa paremman läpinäkyvyyden tuotteille, jotka vaativat läpinäkyvän ikkunan tai ulkonäön, kuten kodinkoneiden paneelit ja lelut.
- Materiaali ei yleensä ole täysin läpinäkyvää, ja sen läpinäkyvyyttä voidaan parantaa merkittävästi tietyillä lisäaineilla ja formulaatioilla.
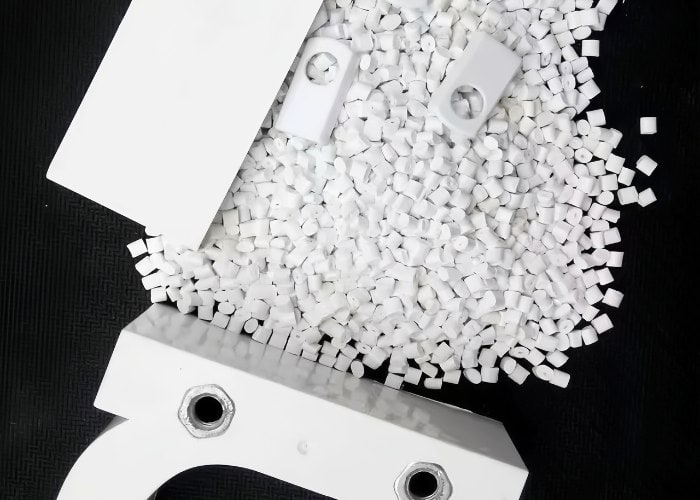
6. liekki Retardantti ABS
- ABS, johon on lisätty palonsuoja-aineita, sovelluksiin, jotka edellyttävät tiettyjen palonsuoja-aineiden noudattamista, kuten elektroniikka- ja sähkökomponentit.
- Se hidastaa liekkien leviämistä ja vähentää tulipalon riskiä.
7. Parannettu ABS
- Lasikuitu- tai hiilikuituvahvisteinen ABS-muovi tarjoaa paremman mekaanisen lujuuden ja jäykkyyden.
- Käytetään tyypillisesti konepajakäytössä, jossa vaaditaan erityistä lujuutta ja jäykkyyttä.
8. Uusiutuva tai Bio-BABS-pinnoite
- Uusia ABS-materiaaleja kehitteillä, osittain biopohjaisista tai kierrätysmateriaaleista valmistettuina ympäristökestävyyden parantamiseksi.
- Vähentää riippuvuutta perinteisistä kemikaaleista ja öljypohjaisista polttoaineista ja tarjoaa samanlaisen suorituskyvyn kuin perinteinen ABS.
Kuinka tuottaa ABS Muovi
ABS-muoveja valmistetaan pääasiassa emulsiopolymeroinnilla, suspensiopolymeroinnilla tai jatkuvatoimisella massapolymeroinnilla. Jokaisella tuotantoprosessilla on omat ominaisuutensa:
- Emulsiopolymerointi: on yksi yleisimmistä ABS-muovien valmistusmenetelmistä, ja siinä monomeerejä polymeroidaan vesifaasissa. Tämä menetelmä tuottaa erittäin hienojakoisia ABS-hiukkasia, jotka sopivat sovelluksiin, joissa vaaditaan korkeaa pinnanlaatua.
- Suspensiopolymerointi: on monomeerien suspensio ja polymerointi vedessä pienten pisaroiden muodossa. Tämä menetelmä tuottaa suurempia ABS-hiukkasia kuin emulsiopolymerointi, ja sitä käytetään tyypillisesti sovelluksissa, jotka vaativat suurempia hiukkasia.
- Jatkuva massapolymerointi: erittäin tehokas tuotantomenetelmä, joka mahdollistaa ABS:n jatkuvan tuotannon ja parantaa tuotantotehokkuutta. Se soveltuu massatuotantoon ja sillä voidaan tehokkaasti hallita tuotteen fysikaalisia ja kemiallisia ominaisuuksia.
Eri Processing ABS-materiaalien teknologiat
ABS-muoveja voidaan käsitellä useilla eri tavoilla, jotka valitaan tuotteen toiminnallisuuden ja toleranssivaatimusten mukaan:
1. Cnc Työstö ABS-muovi
CNC-työstö on työstötekniikka, jossa materiaalia leikataan työkalun avulla (subtraktiivinen työstö), johon kuuluu pääasiassa CNC-jyrsintä ja CNC-sorvaus , joilla leikataan, porataan ja jyrsitään levyjä tai tankoja, ja joka soveltuu monimutkaisten tai pienten sarjaosien valmistukseen.
Tärkeimmät vinkit CNC-koneistukseen:
Vinkki 1: Leikkurin (työkalun) valinta: Valitse ABS-muoville sopivat leikkuutyökalut ja käytä alumiinileikkuutyökaluja.
Vinkki 2: Leikkausparametrien asetus: Vähennä karan nopeutta asianmukaisesti materiaalin sulamisen estämiseksi ja sisäisen jännityksen vähentämiseksi.
Vinkki 3: Jäähdytys ja voitelu: Valitse ympäristöystävällinen jäähdytysneste materiaalin saastumisen välttämiseksi.
Vinkki 4: Hallitse muodonmuutosta: ABS-materiaali muuttaa muotoaan työstön aikana leikkausvoimien tai lämmön vuoksi, joten on varmistettava, että työkappale on kiinnitetty ja vakaa leikkausvoimien minimoimiseksi.
Vinkki 5: Työkappaleen puhdistus: Puhdista tuote ajoissa työstön jälkeen. Vältä jäähdytysnesteen imeytymistä materiaaliin.
Vinkki 6 : TARKASTUS JA LAADUNVALVONTA: Osien koko ja ulkonäkö tulee tarkastaa koneistuksen aikana ja sen jälkeen sen varmistamiseksi, että tuotespesifikaatiot täyttyvät. Tarkastustyökalut on kalibroitava säännöllisesti tarkkojen tarkastustulosten varmistamiseksi.
2. ABS-pikatyökalut
Pikamuovaustyökalut on valmistettu P20-työkaluteräksestä, mikä mahdollistaa ruiskuvalumuottien nopean valmistuksen lyhyessä ajassa (10 päivän sisällä), jotta toimivia osia tai prototyyppejä voidaan saada nopeasti, mikä on parempi vaihtoehto kuin perinteinen muotinvalmistus.
Tärkeimmät vinkit työkalujen nopeaan valmistukseen:
Vinkki 1: Materiaalinkäsittely
- Varmista, että materiaali on kauttaaltaan kuiva, jotta vältetään kuplien tai muiden käsittelyn aikana korkean kosteuspitoisuuden aiheuttamien vikojen syntyminen.
Vinkki 2: Muotin suunnittelu ja valmistuksen laatu
- Tarkka muotin suunnittelu on avain tuotteen laadun varmistamiseen. Käytä korkealaatuisia muottimateriaaleja ja huolla muotia säännöllisesti.
Vinkki 3: Laadunvalvonta
- Ota käyttöön tiukka laadunvalvontaprosessi, ota näytteitä jokaisesta tuote-erästä ja pidä tarkastuskirjaa.
- Analysoi esiintyvien laatuongelmien syitä, tee oikea-aikaisia parannuksia ja säädä valmistusprosessia nopeasti toistumisen välttämiseksi.
3. Ruiskuvalu
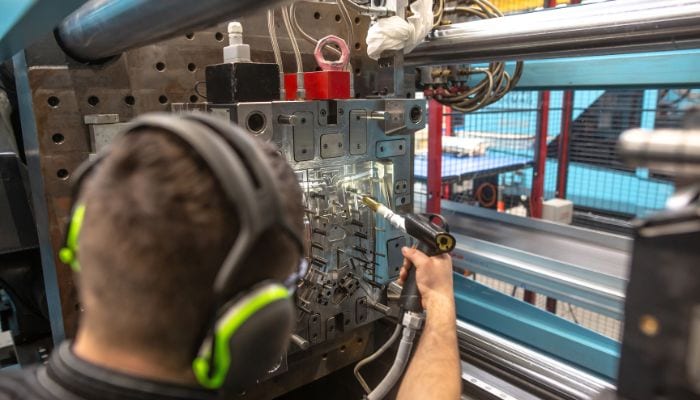
Ruiskupuristusprosessi alkaa ABS-pellettien lämmittämisellä sulaan tilaan ja ruiskuttamalla ne sitten muottiin ruiskupuristuskoneen ruuvin avulla. Muotin sisällä muovi jäähtyy ja jähmettyy, muodostaen lopulta halutun tuotemuodon.
Vinkkejä ruiskuvaluvalmistukseen:
Vinkki 1: Materiaalin valmistelu.
- Varmista, että ABS-pelletit ovat riittävän kuivia, jotta vältetään kuplat, hopeoituminen tai liiallisen kosteuden aiheuttama hajoaminen ruiskuvaluprosessin aikana.
- Jos käytetään värejä tai lisäaineita, on varmistettava, että ne sekoittuvat hyvin ABS-hiukkasten kanssa.
Vinkki 2: Koneen asetukset
- Lämpötilan säätö: Lämmitettyjen tynnyrien ja muotin lämpötilan tarkka säätö. Väärät lämpötila-asetukset voivat johtaa materiaalin hajoamiseen tai epätäydelliseen sulamiseen, mikä vaikuttaa tuotteen laatuun.
- Paineen ja nopeuden säätö: Aseta ruiskutuspaine ja -nopeus oikein varmistaaksesi, että ABS-sula täyttää muotin riittävästi ja tasaisesti, jotta vältetään lyhyitä ruiskutuskertoja tai välähtäviä reunoja.
Vinkki 3: Muotin suunnittelu ja huolto
- Muotin laatu: Käytä korkealaatuisia muotteja varmistaaksesi muottien tarkkuuden ja kestävyyden. Muottien suunnittelussa tulee ottaa huomioon hyvä kaasunpoisto ja jäähdytyskanavien sijoittelu.
- Säännöllinen huolto: Tarkista ja huolla muotteja säännöllisesti, pidä muotit puhtaina ja korjaa vaurioituneet tai kuluneet osat ajoissa, jotta vältyt muottiongelmien aiheuttamilta tuotevirheiltä.
Vinkki 4: Tuotannon seuranta
- Reaaliaikainen seuranta: tuotantoprosessin reaaliaikainen seuranta paikan päällä tapahtuvan valvonnan tai anturitekniikan avulla, parametrien oikea-aikainen säätäminen tuotanto-ongelmien ratkaisemiseksi.
- Laadun tarkastus: Ota käyttöön tiukka laadunvalvontajärjestelmä ja suorita säännöllisiä ja satunnaisia tarkastuksia valmistetuille osille varmistaaksesi, että jokainen tuote-erä täyttää laatustandardit.
Vinkki 5: Käyttäjän koulutus
- Säännöllinen harjoittelu: Käyttäjät saavat säännöllistä koulutusta koneiden käytöstä, huollosta ja vianetsinnästä sen varmistamiseksi, että he osaavat käyttää laitteita oikein ja ratkaista tuotanto-ongelmia.
Vinkki 6: Kustannusten hallinta
- Optimoi tuotantoprosesseja: Vähennä materiaalihävikkiä ja sykliaikaa prosessien optimoinnilla, kuten käyttämällä monipesäisiä muotteja tai järkeistämällä tuotantoaikatauluja.
- Materiaalien ja energian käyttö: Optimoi materiaalien käyttö ja energiankulutus, valitse kustannustehokkaat raaka-ainetoimittajat ja paranna energiatehokkuutta.
4. ABS Eekstruusio reunus
ABS-ekstruusiomuovaus on prosessi, jossa ABS-materiaalia puristetaan korkean lämpötilan ekstruuderin tietyn muotoisen muotin läpi. Tätä tekniikkaa käytetään laajalti jatkuvan muotoisten muovituotteiden, kuten putkien, profiilien, levyjen ja kalvojen, valmistukseen.

Tärkeimmät vinkit ABS-ekstruusiomuovaukseen:
Vinkki 1: Materiaalin valmistelu
- kuivaus: Varmista, että ABS-pelletit ovat kauttaaltaan kuivattuja; ABS on erittäin imukykyinen, ja jos sitä käsitellään ilman kuivausta, tuotteeseen muodostuu ilmakuplia, jotka vaikuttavat sen ulkonäköön ja suorituskykyyn.
- Homogeeninen sekoitus: Lisäämällä väriä tai muita lisäaineita varmista, että nämä aineet ja ABS-hiukkaset sekoittuvat täysin tasaisesti tuotteen värin ja suorituskyvyn yhdenmukaisuuden varmistamiseksi.
Vinkki 2: Laiteasetukset
- Lämpötilan säätö: Säädä tarkasti ekstruuderin lämmitysvyöhykkeen lämpötilaa. ABS-muovia käsitellään tyypillisesti korkeammissa lämpötiloissa (noin 210–270 °C), ja väärin asetetut lämpötilat voivat johtaa materiaalin heikkenemiseen tai tehottomaan ekstruusioon.
- Ruuvin nopeus: Säädä ekstruuderin ruuvin pyörimisnopeutta ekstruusionopeuden säätämiseksi. Liian nopea nopeus voi johtaa epätasaiseen materiaaliin tai heikentää mekaanista lujuutta, kun taas liian hidas nopeus heikentää tuotantotehokkuutta.
Vinkki 3: Muotin suunnittelu ja huolto
- Kuoren suunnittelu: Hyvin suunniteltu suutin varmistaa ekstrudaatin tarkan muodon, ja virtauskanavan ja jäähdytysjärjestelmän suunnittelulla on suora vaikutus tuotteen laatuun.
- Muotin huolto: Pidä muotti puhtaana, tarkista ja huolla muottia säännöllisesti kulumisen ja tukkeutumisen estämiseksi ja tuotteiden mittatarkkuuden ja pinnanlaadun heikentämiseksi.
Vinkki 4: Jäähdytys ja hinaus
- Tasainen jäähdytys: Varmista, että tuote jäähdytetään tasaisesti muotista ottamisen jälkeen, jotta vältetään epätasaisen jäähdytyksen aiheuttama vääntyminen tai sisäinen rasitus.
- Lähtönopeus: Siirtolaitteen nopeuden on oltava sama kuin pursotusnopeus. Epätasainen siirto johtaa epäjohdonmukaisiin tuotteen mittoihin.
Vinkki 5: Tuotantoprosessin valvonta :
- Online-seuranta: Ekstruusioprosessin keskeisten parametrien, kuten lämpötilan, paineen, ekstruusionopeuden jne., reaaliaikainen seuranta mahdollistaa tuotanto-olosuhteiden oikea-aikaisen säätämisen tuotteen laadun varmistamiseksi.
- Säännöllinen tarkastus: Valmistettujen ABS-tuotteiden säännöllinen laaduntarkastus, mukaan lukien mittatarkkuuden, fysikaalisten ominaisuuksien ja ulkonäön tarkastus.
5. 3D-tulostus
3D-tulostus ABS on menetelmä, jossa käytetään teknistä muovia (ABS) materiaalina, joka tulostetaan kolmiulotteisesti 3D-tulostimella Fused Deposition Modeling (FDM) -tekniikan avulla. FDM-prosessissa materiaali syötetään filamenttimuodossa, puristetaan kuumentamalla sulamispisteen yläpuolelle ja kerrostetaan kerros kerrokselta 3D-mallin rakentamiseksi.
Vinkkejä ABS-muovin 3D-tulostukseen :
Vinkki 1: Materiaalien kuivaaminen
- ABS-muovilla on tietty hygroskooppisuus. Liiallinen kosteus tuottaa höyryjä tulostusprosessin aikana, mikä vaikuttaa tulostuslaatuun. Siksi on varmistettava, että ABS-filamentti on kuiva ennen käyttöä, ja materiaali voidaan esikäsitellä kuivausuunissa.
Vinkki 2: Tulostuslämpötilan hallinta
- ABS-muovia painetaan yleensä 220–250 °C:n lämpötiloissa. Liian alhaisessa lämpötilassa materiaali ei sula riittävästi, mikä johtaa huonoon tarttumiseen painettujen kerrosten välillä; liian korkea lämpötila voi johtaa materiaalin palamiseen tai lujuuden menetykseen.
- Myös tulostusalustan lämpötila on kriittinen, ja sen on yleensä oltava 90–110 °C, jotta alusta tarttuu hyvin.
Vinkki 3: Tulostusnopeus
- ABS-materiaalin tulostusnopeuden ei tulisi olla liian nopea, sillä liian nopea nopeus voi johtaa huonoon tarttumiseen painettujen kerrosten välillä, mikä vaikuttaa valmiin tuotteen rakenteelliseen lujuuteen.
Vinkki 4: Tulostusympäristö
- ABS-muovilla on taipumus vääntyä jäähdytettäessä, joten on parasta tehdä tämä suljetussa tulostusympäristössä, jotta ympäristön lämpötila pysyy vakaana.
Vinkki 5: Jälkikäsittely
- ABS-tulostuksen jälkeinen tukirakenne on poistettava varovasti, jotta päämalli ei vahingoitu.
- Tulosteet saattavat vaatia jatkokäsittelyjä, kuten hiomista, poraamista tai maalausta, paremman pinnanlaadun ja estetiikan saavuttamiseksi.
Vinkki 6: Terveys ja turvallisuus:
- ABS-muovin painaminen vapauttaa haihtuvia orgaanisia yhdisteitä (VOC), kuten styreeniä, jotka voivat olla haitallisia terveydelle pitkäaikaisessa altistuksessa. Varmista, että tulostustila on hyvin tuuletettu ja käytä tarvittaessa asianmukaista hengityssuojainta.
6. ABS-hitsaus
ABS-muovin hitsaus saadaan aikaan liittämällä kaksi osaa yhteen lämpöfuusioperiaatteella käyttäen erilaisia hitsaustekniikoita. ABS-muovin hitsaus tehdään yleensä kuumailmalla, ekstruusiolla, kuumalevyllä tai ultraäänihitsaustekniikoilla.
Kuinka parantaa ABS-hitsauksen laatua:
Vinkki 1: Pinnan valmistelu ennen hitsausta: Puhdista hitsauspinta öljystä, pölystä tai muista epäpuhtauksista.
Vinkki 2: Oikean hitsausmenetelmän valitseminen
- Kuumakaasuhitsaus: Sopii pienille ja keskikokoisille osille. Suoritetaan kuumakaasupolttimella ja ABS-hitsauspuikoilla.
- Ekstruusiohitsaus: suuremmille osille tai saumoille, jotka vaativat suurempaa lujuutta.
- Ultraäänihitsaus: Pienille tai ABS-muovista valmistetuille osille, jotka vaativat suurta tarkkuutta.
- Kuumalevyhitsaus: suurille ja raskaille muoviosille.
Vinkki 3: Hitsausparametrien optimointi : Säädä lämpötila-, paine- ja aikaparametreja valitun hitsausmenetelmän mukaan.
Vinkki 4: Käytä oikeaa hitsausnopeutta: Sovita hitsausnopeus materiaalin sulamisnopeuteen välttääksesi hitsin alijäämän tai ylikuumenemisen.
Vinkki 5: Jälkikäsittely ja tarkastus: Anna hitsauksen jäähtyä riittävästi aikaa hitsauksen jännitysmurtuman estämiseksi.
Vinkki 6: Ympäristön hallinta: Hitsaus suoritetaan vakaissa ympäristöolosuhteissa välttäen lämpötilan vaihteluita ja liiallista kosteutta.

Soveltaminen ABS-materiaali
- AutoteollisuusABS-materiaalilla on tärkeä asema autoteollisuudessa, ja sitä voidaan käyttää autojen eri osien, kuten pölykapseleiden, lampunvarjostimien, suojakuorten ja niin edelleen, valmistukseen.
- Elektroniikka- ja sähkölaiteteollisuusElektroniikka- ja sähkölaiteteollisuudessa ABS-materiaaleilla on myös tärkeä rooli. Sitä käytetään elektronisten tuotteiden, kuten televisioiden ja tietokoneiden, kuorien valmistukseen.
- KodinkoneteollisuusABS-muovia käytetään laajalti kodinkoneteollisuudessa, kuten jääkaapeissa, pesukoneissa, ilmastointilaitteissa jne. Kodinkoneiden ohjauspaneelit, ovenpaneelit ja muut osat on valmistettu ABS-muovista.
- Rakennus- ja sisustusteollisuusABS-muoveja käytetään rakennus- ja sisustusteollisuudessa, kuten ovien, ikkunoiden, väliseinien, koristepaneelien ja muiden rakennusmateriaalien valmistuksessa.
UKK
Mikä on ABS-materiaalin lämpötila-alue?
ABS-muovia käytetään tyypillisesti -20 °C:n ja 80 °C:n lämpötiloissa, ja se kestää lyhytaikaisesti jopa 100 °C:n lämpötiloja. Tämä tekee ABS:stä termisesti stabiilin jokapäiväisissä sovelluksissa, mutta ei sovellu pitkäaikaiseen altistukseen korkeammille lämpötiloille.
Onko ABS kierrätettävää?
ABS-muovia voidaan käyttää uudelleen mekaanisen kierrätyksen avulla. Kierrätysprosessiin kuuluu yleensä murskaus, pesu, kuivaus ja uudelleenpelletointi. Koska se voi tuottaa vaarallisia aineita käsittelyn aikana, kierrätysprosessia on hallittava asianmukaisesti ympäristölle ja ihmisten terveydelle aiheutuvien vaikutusten minimoimiseksi.
Onko ABS haitallista?
Tämä materiaali on turvallinen ja vaaraton normaaleissa käyttöolosuhteissa. Kun tiettyjen prosessien aikana saavutetaan korkeita lämpötiloja (yli 250 °C), voi vapautua haitallisia kaasuja, kuten styreeniä ja akryylinitriiliä.
Yhteenveto
ABS-muoveilla on tärkeä asema teknisten muovien alalla ainutlaatuisen materiaalikoostumuksensa ja laajan käyttöalueensa ansiosta. Niiden tasapainoiset mekaaniset ominaisuudet ja hyvät prosessointiominaisuudet erinomaisia vaativissa sovelluksissa. Olipa kyse kestävyydestä, estetiikasta tai toiminnallisuudesta, ABS-muovit tarjoavat tehokkaita ratkaisuja.
Jos etsit korkealaatuisia ABS-tuotteita kilpailukykyiseen hintaan, Tirapid on oikea valinta sinulle, sillä meillä on laaja kokemus ABS-muovien työstämisestä. Ota rohkeasti yhteyttä koneinsinööreihimme.
















