
قطعات جدار نازک به دلیل طراحی سبک، استفاده کارآمد از مواد و ساختارهای جمع و جور، به طور گسترده در هوافضا، تجهیزات پزشکی، لوازم الکترونیکی مصرفی و تجهیزات اتوماسیون مورد استفاده قرار میگیرند. با این حال، در مقایسه با قطعات معمولی، قطعات جدار نازک چالشهای تولیدی بسیار بیشتری را به همراه دارند. بسیاری از شرکتها با موقعیتهایی مواجه میشوند که طراحی صحیح است و تجهیزات الزامات دقت را برآورده میکنند، اما قطعات نهایی هنوز از تغییر شکل، انحرافات ابعادی یا حتی رد کامل رنج میبرند. دلیل اصلی این است که سازههای جدار نازک استحکام کمی دارند و به نیروهای برشی، نیروهای گیره و تغییرات دما بسیار حساس هستند. به همین دلیل است که دستیابی به نرخ بازده بالا برای قطعات جدار نازک همچنان یکی از بزرگترین چالشها در ماشینکاری دقیق است.
چرا ماشینکاری قطعات با دیواره نازک دشوارتر است؟
بسیاری از مشتریان تصور میکنند که تجهیزات با دقت بالا به تنهایی برای ماشینکاری موفقیتآمیز اجزای دیواره نازک کافی است. در واقع، ویژگیهای منحصر به فرد سازههای دیواره نازک، آنها را نسبت به قطعات معمولی در برابر تأثیرات خارجی بسیار حساستر میکند.
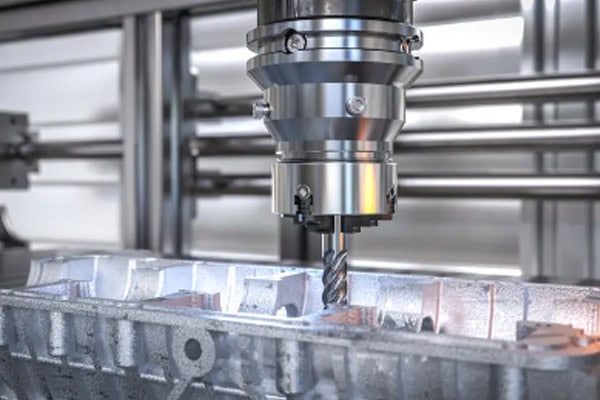
استحکام پایین منجر به تغییر شکل میشود
ویژگی بارز یک قطعه با دیواره نازک، ضخامت دیواره کاهش یافته آن است که به طور قابل توجهی استحکام کلی را کاهش میدهد. در نتیجه، قطعه به راحتی میتواند تحت نیروهای برشی تغییر شکل دهد.
این تغییر شکل ممکن است در حین ماشینکاری آشکار نباشد، اما به محض رها شدن فیکسچر، قطعه ممکن است به حالت فنری برگردد و باعث ایجاد خطاهای ابعادی شود.
مسائل رایج عبارتند از:
- جابجایی موضعی در حین عملیات برش؛
- دیوارهای نازکتر که مقاومت کمتری در برابر تغییر شکل دارند؛
- برگشت فنری که پس از اتمام ماشینکاری رخ میدهد؛
- دشواری بیشتر در حفظ ثبات ابعادی.
برای ماشینکاری دقیق، صلبیت ناکافی یکی از شایعترین علل شکست در اجزای دیواره نازک است.
افزایش حساسیت به نیروهای خارجی
قطعات معمولی عموماً ساختارهای قویتری دارند و میتوانند نیروهای ماشینکاری را به طور مؤثرتری تحمل کنند. با این حال، قطعات جدار نازک، واکنش بسیار آسانتری به بارهای خارجی نشان میدهند.
هم نیروهای برش و هم فشار گیره میتوانند بر نتیجه نهایی تأثیر بگذارند.
- نیروی بیش از حد گیره میتواند قطعه کار را تغییر شکل دهد.
- تغییرات در نیروی برش بر پایداری ابعادی تأثیر میگذارد؛
- احتمال ایجاد لرزش در حین ماشینکاری بیشتر است.
به همین دلیل است که اغلب برای سازههای جدار نازک، استراتژیهای ماشینکاری تخصصی مورد نیاز است.
کدام مراحل ماشینکاری بیشترین مشکل را دارند؟
هر مرحله از فرآیند تولید، سطح ریسک یکسانی را نشان نمیدهد. بیشتر خرابیهای ماشینکاری در طول چندین عملیات حیاتی رخ میدهند.
روشهای نادرست فیکسچرینگ
بسیاری از مشکلات ماشینکاری حتی قبل از شروع برش رخ میدهند.
از آنجا که سازههای دیواره نازک استحکام محدودی دارند، نیروی بیش از حد گیره میتواند در طول آمادهسازی، قطعه را تغییر شکل دهد.
مثالهای متداول عبارتند از:
- فشار بیش از حد در نقاط خاص گیره؛
- محلهای پشتیبانی با موقعیت نامناسب؛
- توزیع ناهموار نیرو در حین نصب؛
- تنشهای اضافی ایجاد شده در طول تنظیمات ثانویه.
اگرچه ممکن است فیکسچرینگ ساده به نظر برسد، اما تأثیر عمدهای بر کیفیت نهایی ماشینکاری دارد.
پارامترهای برش نادرست
پارامترهای برش، هم نیروهای ماشینکاری و هم تولید گرما را تعیین میکنند، و این امر آنها را به ویژه برای قطعات جدار نازک مهم میکند.
تنظیمات تهاجمی میتواند خطر تغییر شکل را حتی در صورت استفاده از تجهیزات پیشرفته افزایش دهد.
مسائل معمولی عبارتند از:
- عمق برش بیش از حد، خطر تغییر شکل را افزایش میدهد.
- نرخ تغذیه نامناسب که بر کیفیت سطح تأثیر میگذارد؛
- سایش ابزار باعث افزایش نیروهای برشی میشود.
پارامترهای برش بهینه شده به کاهش قابل توجه خطرات ماشینکاری کمک میکنند.
انتخاب ابزار نامناسب
انتخاب ابزار نه تنها بر بهرهوری، بلکه بر پایداری قطعه کار نیز تأثیر میگذارد.
مواد و هندسههای مختلف نیاز به راهحلهای ابزارسازی خاصی دارند.
- استحکام ناکافی ابزار ممکن است باعث لرزش شود.
- سایش ابزار، دقت ابعادی را کاهش میدهد؛
- هندسه ابزار مستقیماً بر نیروهای برشی تأثیر میگذارد.
در بسیاری از موارد، انتخاب یک ابزار مناسبتر میتواند نتایج ماشینکاری را به طور قابل توجهی بهبود بخشد.
چرا تغییر شکل حرارتی به راحتی بر قطعات دیواره نازک تأثیر میگذارد؟
برای قطعات استاندارد، اثرات برش حرارتی ممکن است نسبتاً محدود باشد. با این حال، برای سازههای جدار نازک، تغییرات دما میتواند مستقیماً بر دقت ابعادی تأثیر بگذارد.
انبساط حرارتی قابل توجهتر است
قطعات با دیواره نازک، مواد کمتری دارند و به گرما اجازه میدهند تا به سرعت در سراسر سازه پخش شود.
با افزایش دما در حین ماشینکاری، ابعاد ممکن است موقتاً تغییر کنند و پس از خنک شدن دوباره تغییر کنند.
اثرات معمول عبارتند از:
- ابعاد در حین ماشینکاری درست به نظر میرسند اما پس از خنک شدن تغییر میکنند.
- توزیع ناهموار دما که باعث اعوجاج میشود؛
- تنش حرارتی مؤثر بر پایداری ابعادی؛
- کاهش ثبات در تولید دستهای.
کنترل دما اغلب سطح نهایی دقت ماشینکاری را تعیین میکند.
روشهای خنکسازی بر نتایج تأثیر میگذارند
خنککننده نه تنها دما را کاهش میدهد، بلکه بر پایداری برش نیز تأثیر میگذارد.
استراتژیهای مختلف خنکسازی میتوانند نتایج کاملاً متفاوتی ایجاد کنند.
- خنکسازی ناکافی باعث تجمع گرما میشود؛
- خنکسازی ناهموار ممکن است باعث اعوجاج موضعی شود؛
- خنکسازی پایدار، ثبات ابعادی را بهبود میبخشد.
مدیریت مؤثر دما نقش کلیدی در افزایش بازده تولید دارد.
چگونه میتوان میزان موفقیت ماشینکاری قطعات جدار نازک را بهبود بخشید؟
با پیشرفت در فناوری ماشینکاری دقیق، تولیدکنندگان اکنون میتوانند اجزای دیواره نازک پیچیدهتر را با ثبات بیشتر تولید کنند. کلید این امر در به حداقل رساندن تغییر شکل در طول فرآیند نهفته است.
بهینه سازی فرآیند ماشینکاری
یک فرآیند خوب طراحی شده، تمرکز تنش و انباشت خطا را کاهش میدهد.
رویکردهای رایج عبارتند از:
- استفاده از استراتژیهای برش لایهای گام به گام؛
- باقی گذاشتن مقادیر مناسب برای پرداخت نهایی؛
- اجتناب از حذف بیش از حد مواد در یک مرحله؛
- مدیریت آزادسازی تنش در طول ماشینکاری
هرچه طراحی فرآیند بهتر باشد، پایداری قطعه نهایی بیشتر خواهد بود.
تقویت کنترل فرآیند
علاوه بر برنامهریزی فرآیند، نظارت مداوم نیز به همان اندازه مهم است.
بازرسی در زمان واقعی (بلادرنگ) امکان شناسایی و اصلاح مشکلات را قبل از جدی شدن آنها فراهم میکند.
اقدامات معمولی عبارتند از:
- افزایش دفعات بازرسی؛
- نظارت بر شرایط سایش ابزار؛
- بهبود روشهای نصب و پشتیبانی.
این جزئیات اغلب بازده نهایی تولید را تعیین میکنند.
با یک تامینکننده ماشینکاری باتجربه کار کنید
تولید قطعات دیواره نازک به چیزی بیش از تجهیزات پیشرفته نیاز دارد - این کار به تخصص گسترده در فرآیند نیاز دارد.
مزایای کلیدی عبارتند از:
- توسعه استراتژیهای ماشینکاری سفارشی؛
- طراحی وسایل و تکیهگاههای مؤثر؛
- مدیریت کارآمد هندسههای پیچیده؛
- حفظ ثبات در بین دستههای تولید.
برای پروژههای دشوار، تجربه اغلب ارزشمندتر از تجهیزات به تنهایی است.
شکستها در ماشینکاری قطعات جدار نازک به ندرت تنها به دلیل دقت دستگاه ایجاد میشوند. آنها معمولاً نتیجه عوامل متعددی از جمله سختی، فیکسچرینگ، نیروهای برشی، تغییر شکل حرارتی و کنترل فرآیند هستند. با پرداختن سیستماتیک به این چالشها، تولیدکنندگان میتوانند به کیفیت ماشینکاری قابل اعتماد و ثابتی دست یابند. Tirapid تجربه گستردهای در ماشینکاری دقیق دارد و راهحلهای تولیدی با کیفیت بالا را برای طیف وسیعی از اجزای پیچیده جدار نازک ارائه میدهد.
















