
پرداخت CNC پلاستیکها یک مرحله مهم ماشینکاری است که در تولید قطعات پلاستیکی برای بهبود دقت ابعادی، کیفیت سطح و وضعیت لبهها استفاده میشود. پس از ماشینکاری خشن، یک قطعه پلاستیکی معمولاً شکل و ساختار اولیه خود را دارد، اما اگر دقت ابعادی بالاتر، تلرانس قطر سوراخ کوچکتر، سطوح ماشینکاری شده مسطحتر یا ظاهر تمیزتری مورد نیاز باشد، پرداخت بیشتر ضروری است. از آنجایی که موادی مانند POM، PEEK، PTFE، ABS، PC، PMMA، PVC و PPS از نظر سختی، چقرمگی، مقاومت در برابر حرارت و ویژگیهای برش متفاوت هستند، رفتار ماشینکاری آنها نیز متفاوت است. پلاستیکها عموماً رسانایی حرارتی پایینی دارند، بنابراین گرمای تولید شده در حین ماشینکاری تمایل به تمرکز در ناحیه تماس بین ابزار برش و قطعه کار دارد. اگر شرایط برش نامناسب باشد، ممکن است نرم شدن مواد، پلیسه، رشته رشته شدن، سفید شدن، رد ابزار و حتی ذوب موضعی رخ دهد. بنابراین، پرداخت CNC پلاستیکها نه تنها به کنترل ابعادی، بلکه به کنترل گرمای برش، تیزی ابزار، تخلیه براده و بستن قطعه کار نیز نیاز دارد.
فرآیندهای پرداخت رایج شامل فرزکاری دقیق، تراشکاری دقیق، سوراخکاری دقیق، سوراخکاری دقیق، پخزنی، پلیسهگیری و پرداختکاری است. برای قطعاتی با ساختارهای پیچیده، ماشینکاری CNC چند محوره نیز میتواند برای کاهش گیرش مکرر و بهبود کیفیت ماشینکاری سطوح منحنی و ویژگیهای آن در زوایای مختلف استفاده شود. پس از ماشینکاری، اگر محصول نیازهای بالاتری برای ظاهر یا حس سطح داشته باشد، میتوان عملیات سطحی مناسب را با توجه به مواد و محیط کاربرد ترتیب داد. بنابراین، هنگام انتخاب فرآیند پرداخت CNC برای پلاستیکها، لازم است ابتدا الزامات ابعادی و سطحی واقعی قطعه تأیید شود و سپس روش ماشینکاری مناسب تعیین شود. هر قطعه پلاستیکی نیاز به پسپردازش پیچیده ندارد. کنترل معقول مراحل ماشینکاری میتواند کیفیت قطعه را تضمین کند و در عین حال از هزینههای پردازش غیرضروری جلوگیری کند.
فرزکاری دقیق یک فرآیند پرداخت پلاستیک رایج است
فرزکاری دقیق، شکل و کیفیت سطح را کنترل میکند
فرزکاری دقیق عمدتاً برای پردازش صفحات، کنارهها، پلهها، شیارها و خطوط پیچیده قطعات پلاستیکی استفاده میشود. در طول ماشینکاری خشن، معمولاً مقدار مشخصی از فضای ماشینکاری در نظر گرفته میشود. فرزکاری دقیق سپس یک لایه نازک از ماده را برمیدارد تا ابعاد نهایی به الزامات نقشه نزدیکتر شود. تیزی ابزار به ویژه در فرزکاری دقیق پلاستیکها اهمیت دارد. اگر ابزار سایش آشکاری نشان دهد، عمل برش به تدریج به فشردن تغییر میکند که میتواند به راحتی باعث ایجاد پلیسه و رشته رشته شدن شود. برای قطعاتی که به کیفیت سطح خوبی نیاز دارند، باید از ابزاری در شرایط خوب برای پرداخت استفاده شود و سرعت اسپیندل و نرخ تغذیه باید مطابق با ویژگیهای مواد تنظیم شود تا گرمای اصطکاکی ایجاد شده در حین ماشینکاری کاهش یابد. تثبیت قطعه کار نیز باید در طول فرزکاری دقیق در نظر گرفته شود. اگر قطعه نسبتاً نازک باشد یا ساختار باریکی داشته باشد، نیروی گیره بیش از حد ممکن است قطعه کار را تغییر شکل دهد و باعث شود ابعاد آن پس از آزاد شدن فیکسچر تغییر کند. بنابراین، قبل از پرداخت، لازم است تأیید شود که قطعه کار از تکیهگاه کافی برخوردار است، به خصوص برای قطعات با دیواره نازک، شیارهای عمیق و صفحات پلاستیکی بزرگ.
تراشکاری دقیق برای قطعات چرخشی مناسب است
برای قطعات چرخشی مانند غلافها، اجزای استوانهای، حلقهها و بوشهای پلاستیکی، میتوان از تراشکاری CNC برای ماشینکاری قطرهای بیرونی، سوراخهای داخلی، سطوح انتهایی، شیارها و رزوهها استفاده کرد. در طول تراشکاری پلاستیک، ابزار باید تیز بماند و اصطکاک غیرضروری باید به حداقل برسد. هنگامی که ماده نسبتاً نرم است، اگر ابزار تراشهها را به درستی برش ندهد، ممکن است تراشههای بلند و رشتهای شکل به دور قطعه کار پیچیده شوند. پارامترهای نامناسب ماشینکاری همچنین ممکن است باعث تغییرات ابعادی یا گرمایش سطح شوند. برای بوشهای پلاستیکی دقیق و قطعات مشابه، تراشکاری خشن و تراشکاری نهایی را میتوان به طور جداگانه ترتیب داد. پس از ماشینکاری خشن، مقدار مناسبی از فضای خالی قبل از تراشکاری دقیق باقی میماند. این به کاهش اثر تنش و تغییر شکل ایجاد شده در طول ماشینکاری خشن بر ابعاد نهایی کمک میکند.

ماشینکاری دقیق سوراخ نیاز به کنترل ابعادی دارد
سوراخها در قطعات پلاستیکی اغلب عملکردهای مونتاژ، موقعیتیابی، بستن و تنظیم چرخشی را انجام میدهند. بنابراین، قطر سوراخ، فاصله سوراخ، گردی و دقت موقعیت معمولاً از جنبههای مهم پرداختکاری هستند. کیفیت ماشینکاری سوراخ مستقیماً بر نصب پیچ، تناسب اجزای شفت و رابطه مونتاژ بین چندین قطعه تأثیر میگذارد. اگر قطر سوراخ خیلی بزرگ باشد، ممکن است تناسب شل شود؛ اگر خیلی کوچک باشد، مقاومت مونتاژ ممکن است افزایش یابد و حتی ممکن است باعث ترک خوردن قطعه شود. برای سوراخهای عمیق، سوراخهای دیواره نازک و ساختارهای چند سوراخه، باید به تخلیه براده، اتلاف گرما و تغییر شکل قطعه کار نیز توجه ویژهای شود.
سوراخکاری و برقوکاری دقیق
سوراخهای سرتاسری معمولی را میتوان با سوراخکاری CNC ایجاد کرد، اما وقتی تلرانسهای قطر سوراخ تنگتر مورد نیاز باشد، ممکن است یک عملیات سوراخکاری کافی نباشد. بسته به ساختار قطعه و الزامات ابعادی، میتوان پس از سوراخکاری، از برقوکاری یا سایر روشهای ماشینکاری دقیق برای دستیابی به ابعاد پایدارتر سوراخ استفاده کرد. در حین ماشینکاری، تخلیه مناسب براده باید حفظ شود. اگر برادههای پلاستیکی برای مدت طولانی در داخل سوراخ باقی بمانند، اصطکاک بین مته و دیواره سوراخ ممکن است افزایش یابد و باعث افزایش دمای ناحیه ماشینکاری شود. ماشینکاری سوراخهای عمیق نیاز به توجه ویژه به حذف براده دارد. در صورت لزوم، میتوان از سوراخکاری نوکی یا جمع کردن ابزار مناسب استفاده کرد.
سوراخکاری دقیق، دقت سوراخ را بهبود میبخشد
برای قطعات پلاستیکی با قطر سوراخ بزرگتر و نیاز به دقت بالاتر، میتوان از سوراخکاری برای ماشینکاری بیشتر استفاده کرد. سوراخکاری دقیق امکان کنترل دقیقتر قطر سوراخ را فراهم میکند و در عین حال وضعیت سطح دیواره سوراخ را بهبود میبخشد. اگر سوراخ برای یاتاقان، شفت یا پینهای مکانیابی استفاده میشود، باید نه تنها به قطر سوراخ، بلکه به گردی، دقت موقعیت و وضعیت محور سوراخ نیز توجه شود. در حین ماشینکاری باید از نیروهای گیره ناهموار اجتناب شود. در غیر این صورت، حتی اگر پارامترهای ابزار ماشین پایدار بمانند، ممکن است انحرافات ابعادی همچنان در قطعه نهایی رخ دهد.
پخ زنی، پلیسه گیری و عملیات سطحی
پس از ماشینکاری ابعاد اصلی یک قطعه پلاستیکی، لبهها معمولاً نیاز به عملیات تکمیلی دارند. پخزنی و پلیسهگیری نه تنها بر ظاهر تأثیر میگذارند، بلکه میتوانند تداخل و خراش لبه را در حین مونتاژ نیز کاهش دهند. برای قطعاتی که دارای سوراخ، شیار، پله یا ساختارهای دیواره نازک هستند، احتمال بیشتری وجود دارد که پلیسههای کوچک در امتداد لبهها باقی بمانند. اگر به موقع برداشته نشوند، ممکن است بر مونتاژ قطعه، عملکرد آببندی و ایمنی عملیاتی تأثیر بگذارند. پخزنی مناسب میتواند لبهها را صافتر کند، تمرکز تنش را کاهش دهد و نصب بعدی را تسهیل کند. در حین پلیسهگیری، نیرو باید مطابق با سختی ماده و ساختار قطعه کنترل شود تا از تغییرات ابعادی یا آسیب سطحی ناشی از پردازش بیش از حد جلوگیری شود.
پخ زدن لبهها را یکنواختتر میکند
پخزنی CNC میتواند لبههای تیز را حذف کرده و دهانههای سوراخ، خطوط بیرونی و موقعیتهای پله را هموارتر کند. برای قطعاتی که نیاز به نصب پیچ، آببند یا سایر اجزای جفت شونده دارند، پخزنی مناسب میتواند مونتاژ را تسهیل کند. ابعاد پخ باید از نقشه مهندسی پیروی کند. در صورت عدم وجود الزامات خاص، ماشینکاری تمام لبهها با پخهای بیش از حد بزرگ نیز توصیه نمیشود، زیرا حذف بیش از حد مواد ممکن است بر ابعاد قطعه و روابط مونتاژ تأثیر بگذارد.
پلیسهگیری وضعیت ماشینکاری شده را بهبود میبخشد
ماشینکاری پلاستیک میتواند به راحتی باعث ایجاد پلیسههای کوچک، به خصوص در خروجی مته، لبههای نازک و دهانههای پیچیده شیار شود. پلیسهگیری را میتوان با استفاده از ابزار دستی، ابزارهای برش ظریف یا سایر روشهای پردازش مناسب برای ماده انجام داد. برای قطعات دقیق، نیروی مورد استفاده در طول پلیسهگیری باید کنترل شود تا از برداشتن بیش از حد لبهای که در ابتدا در محدوده تلرانس بوده است، جلوگیری شود. برای پلاستیکهای شفاف مانند PMMA که الزامات ظاهری بالایی دارند، جلوگیری از خراش در طول پردازش نیز ضروری است.
عملیات سطحی پس از اتمام
برخی از قطعات پلاستیکی پس از ماشینکاری CNC نیاز به پرداخت، سندبلاست یا سایر عملیات ظاهری دارند. لازم به ذکر است که پس از پردازش ممکن است زبری سطح را تغییر دهد و برخی از عملیات نیز ممکن است بر ابعاد تأثیر بگذارند. بنابراین، الزامات نهایی سطح باید در مرحله طراحی تعیین شود. کیفیت سطح پلاستیکهای ماشینکاری شده با CNC عموماً ارتباط نزدیکی با شرایط ابزار، گرمای برش، پارامترهای ماشینکاری و تخلیه براده دارد. استفاده از بار برش سبکتر در طول پرداخت و تیز نگه داشتن ابزار میتواند به کاهش مشکلاتی مانند پلیسه، رشته رشته شدن و ذوب موضعی کمک کند.
سوالات رایج
آیا قطعات پلاستیکی همیشه نیاز به پرداخت نهایی دارند؟
نه لزوماً. اگر یک قطعه سازهای معمولی پس از ماشینکاری خشن، الزامات ابعادی و سطحی را برآورده کند، نیازی به اضافه کردن مراحل ماشینکاری اضافی نیست. برای قطعات نصب شده، اجزای آببندی، قطعات موقعیتیابی دقیق یا قطعاتی که از نظر ظاهری بسیار مهم هستند، پرداخت معمولاً طبق الزامات نقشه انجام میشود.
تفاوت بین فرزکاری دقیق و فرزکاری خشن چیست؟
فرزکاری خشن عمدتاً برای حذف سریع مقدار بیشتری از مواد و در عین حال باقی گذاشتن فضای مناسب برای ماشینکاری بعدی استفاده میشود. فرزکاری دقیق بر کنترل ابعاد نهایی و وضعیت سطح تمرکز دارد. شرایط برش و اهداف ماشینکاری این دو فرآیند متفاوت است، بنابراین نمیتوان پارامترهای یکسانی را به طور کامل برای هر دو اعمال کرد.
چرا قطعات پلاستیکی به راحتی در حین ماشینکاری رد ابزار را ایجاد میکنند؟
سایش ابزار، ارتعاش دستگاه، پارامترهای برش نامناسب، تخلیه ضعیف براده و تثبیت ناپایدار قطعه کار، همگی میتوانند باعث ایجاد رد قابل توجه ابزار شوند. پلاستیکها نسبتاً به گرما و فشار حساس هستند. وقتی ابزار به اندازه کافی تیز نباشد، احتمال ایجاد رشته رشته شدن و پلیسه نیز بیشتر میشود.
آیا قطعات پلاستیکی را میتوان پولیش کرد؟
بله، اما ماده خاص باید در نظر گرفته شود. برخی از پلاستیکها مانند PMMA برای پرداخت سطحی با کیفیت بالا مناسب هستند، در حالی که POM، PTFE و سایر مواد به روشهای مختلف پرداخت سطحی نیاز دارند. قبل از پرداخت، باید تأیید شود که آیا تغییرات در ابعاد و بافت سطح قابل قبول است یا خیر.
نتیجه
پرداخت CNC پلاستیکها نیاز به کنترل ساختار قطعه، خواص مواد، تلرانسهای ابعادی و الزامات سطحی دارد. صفحات و خطوط بیرونی عموماً میتوانند با فرزکاری دقیق پردازش شوند، قطعات چرخشی برای تراشکاری دقیق جهت کنترل قطرهای بیرونی و سوراخهای داخلی مناسب هستند و سوراخهای دقیق را میتوان با سوراخکاری دقیق، برقوکاری یا سوراخکاری دقیق مطابق با قطر سوراخ و الزامات تلرانس پردازش کرد. همچنین باید برای نواحی لبه، پخزنی و پلیسهگیری انجام شود تا قطعات برای مونتاژ و استفاده مناسبتر شوند. پلاستیکهای مختلف نیز در طول پرداخت، رفتار متفاوتی دارند. POM قابلیت ماشینکاری خوبی دارد، PEEK یک پلاستیک مهندسی با کارایی بالا است که نیاز به توجه بیشتر به شرایط ابزار و کنترل دما در حین ماشینکاری دارد، PTFE نسبتاً نرم است و مستعد کشیدن ابزار و پارگی سطح است، در حالی که PMMA نیاز به توجه ویژه به کیفیت ماشینکاری سطوح شفاف دارد. پارامترهای ماشینکاری نباید صرفاً بر اساس ابعاد قطعه تعیین شوند، بلکه باید با توجه به ویژگیهای برش خود ماده نیز تنظیم شوند.
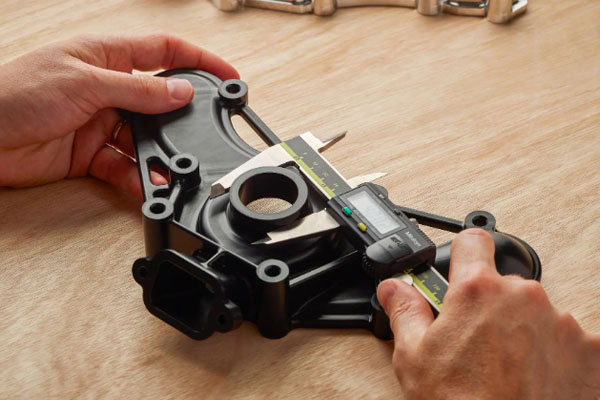
برای قطعات پلاستیکی که به دقت ابعادی بالایی نیاز دارند، توصیه میشود بین ماشینکاری خشن و پرداخت نهایی فاصله معقولی در نظر گرفته شود و مقدار برش نهایی بر اساس نتایج واقعی ماشینکاری تنظیم شود. پس از اتمام کار، ابعاد کلیدی نیز باید بررسی شوند تا تأیید شود که آیا قطر سوراخ، صفحات، عرض شیار، ابعاد کلی و موقعیتهای مونتاژ مطابق با الزامات نقشه هستند یا خیر. اگر قطعه همچنین الزامات ظاهری داشته باشد، باید رد ابزار، پلیسهها، سفید شدن و ذوب موضعی بیشتر بررسی شوند. پلاستیکهای ماشینکاری CNC رایج در حال حاضر شامل POM، ABS، PMMA، PVC، PEEK، PC، HDPE، PTFE و موارد دیگر هستند. مواد و روشهای ماشینکاری مناسب را میتوان بر اساس کاربرد مورد نظر قطعه انتخاب کرد. برای قطعاتی با ساختارهای پیچیده یا ویژگیهای ماشینکاری در چند جهت، ماشینکاری چند محوره را نیز میتوان بر اساس ساختار واقعی انتخاب کرد تا خطاهای موقعیتی ناشی از بستن مکرر کاهش یابد.
















