
مهرزنی یک فرآیند تولیدی پرکاربرد برای تولید قطعات فلزی به صورت کارآمد و در مقیاس بزرگ است. درک مفهوم مهرزنی به مهندسان و خریداران کمک میکند تا تصمیم بگیرند چه زمانی انتخاب مناسبی برای هزینه، دقت و حجم تولید است. با استفاده از قالبها و نیروی کنترلشده، مهرزنی میتواند ورق فلزی را با تکرارپذیری بالا و حداقل ضایعات برش، خم و شکل دهد.
در این راهنما، توضیح میدهم که مهرسازی چگونه کار میکند، معمولاً از چه موادی استفاده میشود و چه زمانی مهرسازی مؤثرترین راهحل تولید است.
مهر زدن چیست؟
مهرزنی یک فرآیند تولیدی است که برای شکلدهی قطعات فلزی با اعمال نیروی کنترلشده از طریق قالبها و پرسها استفاده میشود. از دیدگاه مهندسی، مهرزنی برای سرعت، ثبات و مقیاسپذیری در تولید انبوه طراحی شده است.
مهرزنی که با نامهای مهرزنی فلزی یا شکلدهی پرسی نیز شناخته میشود، یک فرآیند شکلدهی فلز است که در آن ورق فلزی با فشار دادن آن به داخل قالب با استفاده از پرسهای مکانیکی، هیدرولیکی یا سروو، شکل داده میشود. برخلاف ماشینکاری CNC که مواد را حذف میکند، مهرزنی به تغییر شکل پلاستیک متکی است و به قطعات اجازه میدهد تا به سرعت و با حداقل ضایعات مواد شکل بگیرند.
در تولید عملی، پرسکاری معمولاً با ورقهای فلزی با ضخامت بین 0.3 میلیمتر تا 6 میلیمتر، از جمله فولاد کربنی، فولاد ضد زنگ، آلومینیوم، مس و برنج انجام میشود. بسته به طراحی ابزار، یک عملیات پرسکاری ممکن است شامل سوراخکاری، سوراخکاری، خمکاری، برجستهکاری یا کشش سطحی باشد که اغلب در یک قالب پیشرونده با هم ترکیب میشوند.
بر اساس تجربه من، پرسکاری به ویژه زمانی ارزشمند میشود که حجم تولید بالا باشد. پس از تکمیل ابزارسازی، پرسها میتوانند صدها قطعه در دقیقه تولید کنند و ابعاد بسیار ثابتی را در دستههای بزرگ ارائه دهند. دستیابی به این سطح از تکرارپذیری با فرآیندهای مبتنی بر برش با همان هزینه دشوار است.
من اغلب میبینم که پس از تأیید طرح از طریق ماشینکاری CNC یا برش لیزری، از مهرزنی استفاده میشود. پس از تأیید هندسه و تلرانسها، روی آوردن به مهرزنی به تولیدکنندگان این امکان را میدهد که ضمن بهبود پایداری تولید، هزینه واحد را به طرز چشمگیری کاهش دهند. به همین دلیل است که مهرزنی به طور گسترده در قطعات خودرو، ترمینالهای الکتریکی، محفظههای لوازم خانگی و براکتهای صنعتی مورد استفاده قرار میگیرد.
مهر زنی فلزی چیست؟
مهرزنی فلزی یک فرآیند تولیدی است که قطعات فلزی ورق را با استفاده از قالبها و پرسها شکل میدهد. از دیدگاه مهندسی، این فرآیند برای سرعت، ثبات و بهرهوری هزینه در تولید با حجم بالا طراحی شده است.
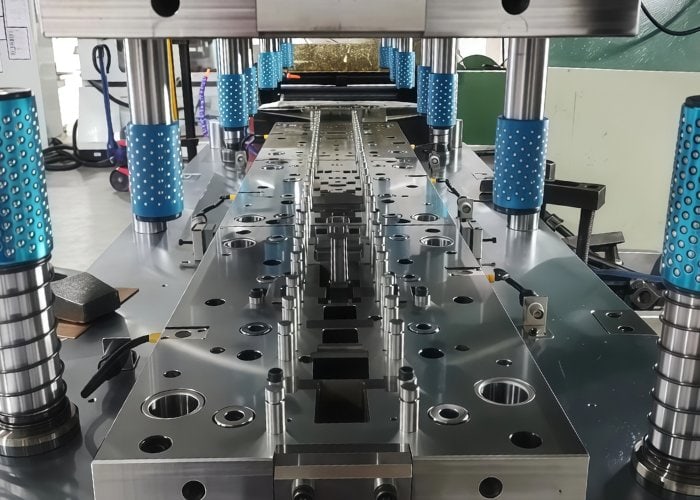
مهرزنی فلزی که با نام پرسکاری فلزی نیز شناخته میشود، یک فرآیند شکلدهی ورق فلزی است که در آن به جای برداشتن ماده، با اعمال نیروی کنترلشده، فلز را شکل میدهند. این فرآیند بر تغییر شکل پلاستیک متکی است و به ورقهای فلزی مسطح اجازه میدهد تا با حداقل ضایعات به قطعات کاربردی تبدیل شوند.
در تولید عملی، مهرزنی فلزی معمولاً با موادی مانند فولاد کربنی، فولاد ضد زنگ، آلومینیوم، مس و برنج، معمولاً در ضخامتهایی از 0.3 میلیمتر تا 6 میلیمتر، کار میکند. بسته به طراحی قالب، مهرزنی میتواند چندین عملیات - از جمله سوراخ کردن، سوراخ کردن، خم کردن، برجستهسازی و کشش سطحی - را اغلب در یک چرخه پرس انجام دهد.
بر اساس تجربه من، مهرزنی فلزی به ویژه زمانی ارزشمند میشود که طراحی محصول پایدار و تقاضا قابل پیشبینی باشد. پس از تکمیل ابزارسازی، پرسها میتوانند صدها قطعه در دقیقه تولید کنند و در تیراژهای تولید بالا، ثبات ابعادی عالی را ارائه دهند. این امر مهرزنی را به یک راه حل ترجیحی برای قطعات خودرو، ترمینالهای الکتریکی، محفظههای لوازم خانگی و براکتهای صنعتی تبدیل میکند.
با این حال، پرسکاری برای تغییرات سریع طراحی یا تولید با حجم کم در نظر گرفته نشده است. نقطه قوت آن در تولید تکرارپذیر و بلندمدت نهفته است، که در آن میتوان سرمایهگذاری ابزار را در مقادیر زیاد مستهلک کرد تا به هزینه واحد بسیار پایینی دست یافت.
فرآیند مهر زنی چیست؟ مرور گام به گام
فرآیند پرسکاری از یک توالی ساختاریافته پیروی میکند که ورق فلزی مسطح را با سرعت بالا به قطعات نهایی تبدیل میکند. درک هر مرحله به مهندسان کمک میکند تا امکانسنجی، بهرهوری هزینه و مقیاسپذیری تولید را ارزیابی کنند.
مرحله ۱: انتخاب و آمادهسازی مواد
فرآیند پرسکاری با انتخاب جنس ورق فلزی مناسب، معمولاً فولاد کربنی، فولاد ضد زنگ، آلومینیوم، مس یا برنج، آغاز میشود. ضخامت معمولاً از 0.3 میلیمتر تا 6 میلیمتر متغیر است که به استحکام قطعه و محدودیتهای شکلدهی بستگی دارد. ورقها ممکن است به صورت کلاف یا ورقهای خام عرضه شوند و اغلب برای کاهش اصطکاک و سایش ابزار، از قبل روغنکاری میشوند.
مرحله 2: تغذیه مواد به داخل دستگاه چاپ
ورق فلزی به صورت دستی (برای کارهای کم حجم) یا به صورت خودکار با استفاده از تغذیهکنندههای کویل و صافکنندهها به دستگاه پرس مهرزنی تغذیه میشود. در تولید با حجم بالا، تغذیه خودکار موقعیتیابی دقیق را تضمین میکند و از سرعت چرخه بیش از ۱۰۰ ضربه در دقیقه پشتیبانی میکند.
مرحله 3: عملیات پانچ و شکلدهی
پس از قرارگیری، پرس از طریق پانچ نیرو اعمال میکند و ماده را به داخل حفره قالب میراند. در این مرحله، ممکن است چندین عملیات انجام شود، از جمله:
- خالی کردن(برش شکل بیرونی)
- پر سر و صدا(ایجاد حفره)
- عطف(تشکیل زاویه یا فلنج)
- ختم (افزودن ویژگیها یا علامتگذاریها)
- طراحی سطحی(افزایش عمق)
در قالبهای پیشرونده، این اقدامات در چندین ایستگاه در طول یک چرخه پرس واحد رخ میدهند.
مرحله ۴: بیرون انداختن و جداسازی قطعه
پس از شکلدهی، قطعه مهر شده از قالب خارج میشود، در حالی که مواد زائد به طور خودکار جدا میشوند. در سیستمهای پیشرونده، قطعات نهایی به طور مداوم با پیشروی نوار با هر ضربه خارج میشوند.
مرحله 5: پردازش ثانویه و بازرسی
بسته به الزامات کاربرد، قطعات مهر و موم شده ممکن است تحت عملیات سطحی، عملیات حرارتی یا آبکاری قرار گیرند. بازرسی ابعادی و بررسیهای کیفی، ثبات را تضمین میکنند، به خصوص برای قطعات با تلرانس دقیق یا قطعاتی که از نظر ایمنی حیاتی هستند.
بر اساس تجربه من، زمانی که این گردش کار تثبیت شود، مهرزنی تکرارپذیری بینظیری را ارائه میدهد. من اغلب میبینم که مشتریان پس از نمونهسازی CNC به این فرآیند روی میآورند و به کاهش هزینه و قابلیت اطمینان تولید در مقیاس بزرگ دست مییابند.
دستگاه پرس مهرسازی چیست و چگونه کار میکند؟
پرس مهرزنی، دستگاه اصلی است که فرآیند مهرزنی فلز را با اعمال نیروی کنترلشده برای شکلدهی ورق فلزی انجام میدهد. درک نحوه عملکرد پرس مهرزنی به مهندسان کمک میکند تا نوع، تناژ و سرعت مناسب پرس را برای تولید انتخاب کنند.
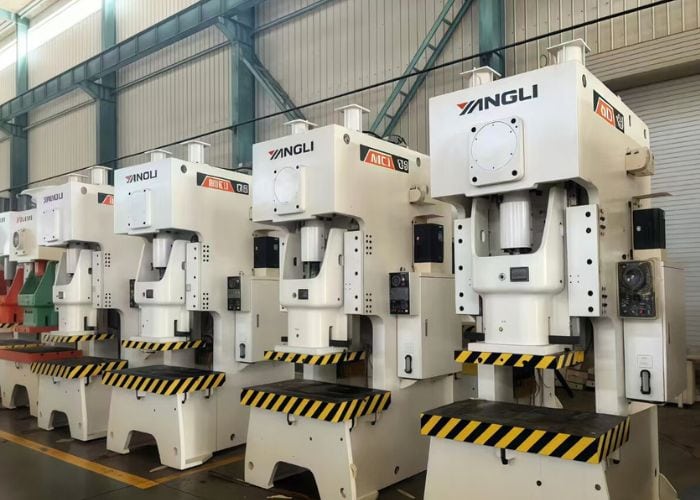
پرس مهرزنی یک سیستم مکانیکی است که برای اعمال نیرو، سرعت و کنترل دقیق ضربه برای شکلدهی ورق فلزی با استفاده از قالبها طراحی شده است. در هسته آن، پرس انرژی را به حرکت عمودی تبدیل میکند و یک پانچ را به داخل قالب میراند تا فلز به صورت پلاستیکی تغییر شکل دهد.
در تولید عملی، یک پرس مهرسازی از چندین جزء کلیدی تشکیل شده است:
- قاب- استحکام سازهای را فراهم میکند و بارهای شکلدهی را جذب میکند
- رام (اسلاید)- برای اعمال نیرو به صورت عمودی حرکت میکند
- مجموعه مرگ- شامل حفره پانچ و قالب است
- سیستم درایو– مکانیکی، هیدرولیکی یا سروو موتور
- سیستم کنترل- میزان ضربه، سرعت و نیرو را تنظیم میکند
پرسهای مهرزنی معمولاً به پرسهای مکانیکی، پرسهای هیدرولیکی و پرسهای سروو طبقهبندی میشوند. پرسهای مکانیکی در تولید با سرعت بالا برتری دارند و اغلب با سرعت ۱۰۰ تا ۶۰۰ ضربه در دقیقه کار میکنند و این آنها را برای قالبهای پیشرونده ایدهآل میکند. پرسهای هیدرولیکی نیروی قابل تنظیم را در طول ضربه فراهم میکنند و برای کشش عمیق یا شکلدهی پیچیده ترجیح داده میشوند. پرسهای سروو پروفایلهای حرکتی قابل برنامهریزی ارائه میدهند که انعطافپذیری را با دقت برای کاربردهای پیشرفته ترکیب میکنند.
انواع متداول فرآیندهای مهر زنی فلزی
قالبگیری فلزات شامل چندین فرآیند شکلدهی و برش است که هر کدام برای هندسهها، مواد و اهداف تولید خاصی مناسب هستند. درک این انواع قالبگیری رایج به مهندسان کمک میکند تا کارآمدترین و مقرونبهصرفهترین رویکرد تولید را انتخاب کنند.
خالی کردن
بلنک کاری فرآیند برش یک شکل صاف از ورق فلزی است، که در آن قطعه برش خورده به قطعه نهایی تبدیل میشود. این اغلب اولین عملیات در پرسکاری است و به طور گسترده برای براکتها، واشرها و صفحات استفاده میشود. از تجربه من، بلنک کاری ثبات ابعادی بالایی را ارائه میدهد و از زمان چرخه بسیار سریع در قالبهای پیشرونده پشتیبانی میکند.
پر سر و صدا
سوراخکاری با استفاده از پانچ و قالب، سوراخها یا شیارهایی را در ورق فلزی ایجاد میکند. برخلاف سوراخکاری، سوراخکاری سوراخهای تمیزی را با سرعت بالا و بدون ایجاد براده ایجاد میکند. من اغلب میبینم که از سوراخکاری برای ترمینالهای الکتریکی و اجزای نصب استفاده میشود، به خصوص هنگامی که فاصله کم سوراخ تا لبه مورد نیاز است.
عطف
خمکاری با تغییر شکل پلاستیک فلز در امتداد یک محور مستقیم، زاویهها، فلنجها یا کانالها را تشکیل میدهد. این فرآیند برای استحکام سازه و تناسب مونتاژ ضروری است. در تولید، خمکاری اغلب با سوراخکاری و سوراخکاری یکپارچه میشود تا عملیات ثانویه به حداقل برسد.
ختم
برجستهسازی، ویژگیهای برجسته یا فرورفته مانند لوگوها، دندهها یا علائم شناسایی را اضافه میکند. از نقطه نظر کاربردی، برجستهسازی بدون افزایش ضخامت ماده، سفتی را بهبود میبخشد. من اغلب برجستهسازی را زمانی توصیه میکنم که قطعات نیاز به تقویت یا قابلیت ردیابی داشته باشند.
طراحی (طراحی سطحی)
کشش، ورق فلزی مسطح را با کشیدن مواد به داخل حفره قالب، به اشکال کمعمق و فنجان مانند تبدیل میکند. این فرآیند در محفظهها، پوششها و محفظهها رایج است. در حالی که کششهای عمیقتر نیاز به کنترل دقیق مواد دارند، کشش سطحی در تولید مبتنی بر مهرزنی بسیار کارآمد است.
مهر زنی مترقی
مهرزنی پیشرونده، چندین عملیات - سوراخکاری، سوراخکاری، خمکاری و شکلدهی - را در یک مجموعه قالب واحد ترکیب میکند. با هر ضربه پرس، ماده به ایستگاه بعدی میرود. در پروژههای من، قالبهای پیشرونده ستون فقرات تولید با حجم بالا هستند و صدها قطعه نهایی در دقیقه را با تکرارپذیری عالی به دست میآورند.
چه موادی معمولاً در مهر زنی فلزی استفاده می شود؟
انتخاب مواد نقش مهمی در عملکرد، هزینه و قابلیت اطمینان قطعه در پرسکاری فلزات دارد. از دیدگاه مهندسی، ماده مناسب، شکلپذیری، استحکام، مقاومت در برابر خوردگی و راندمان تولید را متعادل میکند.
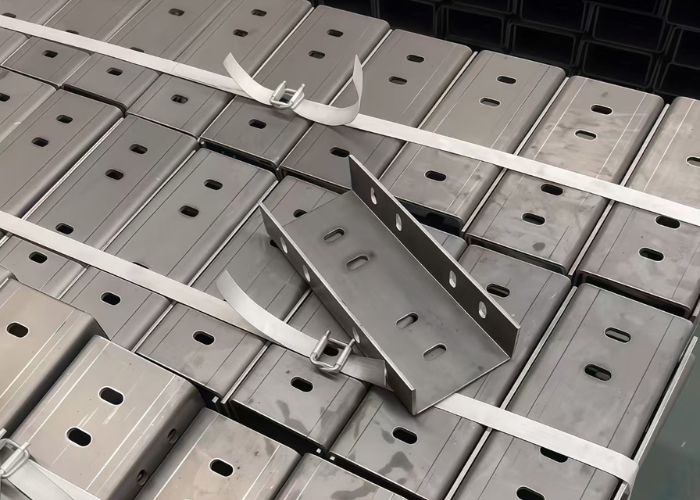
فولاد کربن
فولاد کربنی به دلیل شکلپذیری عالی، استحکام و مقرونبهصرفه بودن، پرکاربردترین ماده برای پرسکاری است . انواع کم کربن آن به راحتی شکل میگیرند و برای براکتها، پنلها و اجزای سازهای مناسب هستند. در پروژههای من، فولاد کربنی اغلب زمانی انتخاب میشود که استحکام بدون هزینه اضافی مواد مورد نیاز باشد.
فولاد ضد زنگ
فولاد ضد زنگ مقاومت در برابر خوردگی و دوام بالایی دارد و آن را برای تجهیزات پزشکی، تجهیزات غذایی و کاربردهای فضای باز ایدهآل میکند. اگرچه شکلدهی آن از فولاد کربنی سختتر است، اما در قالبگیری زمانی که طراحی قالب و روانکاری بهینه شده باشد، عملکرد خوبی دارد. من اغلب فولاد ضد زنگ را زمانی که مقاومت محیطی طولانی مدت بسیار مهم است، توصیه میکنم.
آلیاژهای آلومینیوم
آلومینیوم به دلیل خواص سبکی و مقاومت در برابر خوردگی ارزشمند است . این فلز در ضخامتهای نازکتر به خوبی پرس میشود و معمولاً در قطعات خودرو، الکترونیک و هوافضا استفاده میشود. از تجربه من، پرس آلومینیوم به طور قابل توجهی وزن قطعه را کاهش میدهد و در عین حال استحکام کافی برای محفظهها و براکتها را حفظ میکند.
مس و آلیاژهای مس (برنج، برنز)
مس و آلیاژهای آن به طور گسترده برای رسانایی الکتریکی و حرارتی مورد استفاده قرار میگیرند . برنج و برنز در مقایسه با مس خالص، استحکام و مقاومت در برابر سایش بهتری ارائه میدهند. من اغلب میبینم که این مواد در ترمینالهای الکتریکی، کانکتورها و اجزای تماسی که رسانایی و دقت ضروری هستند، استفاده میشوند.
آلیاژهای با استحکام بالا و آلیاژهای ویژه
برای کاربردهای دشوار، میتوان از فولادهای با استحکام بالا و آلیاژهای ویژه استفاده کرد. این مواد مقاومت در برابر خستگی بهبود یافتهای را ارائه میدهند اما نیاز به کنترل دقیق فرآیند دارند. در چنین مواردی، انتخاب مواد مستقیماً بر عمر قالب و تناژ مورد نیاز پرس تأثیر میگذارد.
از نقطه نظر تولید، بیشتر قطعات پرس شده در محدوده ضخامت 0.3 تا 6 میلیمتر قرار میگیرند ، جایی که راندمان شکلدهی و ثبات ابعادی بهینه است.
فلز مهرزنی شده چیست؟ قطعات و کاربردهای معمول
فلز مُهر شده به قطعات ورق فلزی گفته میشود که از طریق فرآیندهای مُهر زنی با استفاده از قالبها و پرسها شکل میگیرند. از دیدگاه مهندسی، فلز مُهر شده با تکرارپذیری، مقرون به صرفه بودن و مناسب بودن برای تولید با حجم بالا تعریف میشود.
براکتهای سازهای و صفحات نصب
براکتهای مهر و موم شده از رایجترین قطعات فلزی مهر و موم شده هستند. آنها به طور گسترده در قابهای خودرو، تجهیزات صنعتی و لوازم خانگی برای ارائه پشتیبانی ساختاری و رابطهای نصب دقیق استفاده میشوند. در پروژههای من، این قطعات اغلب پس از افزایش حجم تولید به بیش از 10،000 واحد، جایگزین اجزای ماشینکاری شده میشوند و هزینه واحد را به میزان قابل توجهی کاهش میدهند.
ترمینالها و کانکتورهای الکتریکی
فلز مهر و موم شده در کاربردهای الکتریکی و الکترونیکی، به ویژه برای ترمینالها، کنتاکتها و اجزای اتصال زمین، ضروری است. قطعات مهر و موم شده مسی و برنجی رسانایی عالی را فراهم میکنند و در عین حال تلورانسهای ابعادی دقیقی را حفظ میکنند. من اغلب شاهد مهر و موم کردن تدریجی برای تولید هزاران ترمینال یکسان در ساعت هستم.
محفظهها، پوششها و سپرها
بسیاری از قطعات فلزی پرس شده به عنوان محفظه، پوشش یا سپر الکترومغناطیسی عمل میکنند. این اجزا از توانایی پرس کردن در تشکیل دیوارههای نازک و هندسههای ثابت بهره میبرند. در لوازم الکترونیکی مصرفی و کنترلهای صنعتی، محفظههای پرس شده به کاهش وزن و بهبود راندمان مونتاژ کمک میکنند.
گیرهها، فنرها و نگهدارندهها
گیرهها و عناصر فنری مهر و موم شده به طور گسترده برای بستن، موقعیتیابی و کنترل ارتعاش استفاده میشوند. از نقطه نظر مهندسی، مهر و موم کردن به این قطعات اجازه میدهد تا ضمن دستیابی به اشکال دقیق، خواص الاستیک خود را حفظ کنند. من اغلب با این قطعات در فضای داخلی خودرو و مجموعههای مکانیکی مواجه میشوم.
پانلها و اجزای تقویتکننده
پنلهای بزرگ مهر شده و قطعات تقویتی در تولید خودرو و لوازم خانگی رایج هستند. اغلب برای افزایش سختی بدون افزایش ضخامت ماده، ویژگیهای برجسته به آن اضافه میشود و نسبت استحکام به وزن را بهبود میبخشد.
به طور کلی، قطعات فلزی پرس شده زمانی بیشترین اثربخشی را دارند که طرحها پایدار و حجم تولید بالا باشند، و این امر آنها را برای صنایعی مانند خودرو، الکترونیک، لوازم خانگی و تجهیزات صنعتی ایدهآل میکند.
ملاحظات کلیدی طراحی برای مهرزنی فلزی
مهرزنی موفقیتآمیز فلز به همان اندازه که به ابزار بستگی دارد، به طراحی نیز وابسته است. از دیدگاه مهندسی، ملاحظات طراحی مناسب، ریسک ابزارسازی را کاهش میدهد، کیفیت قطعه را بهبود میبخشد و هزینه تولید را به طور قابل توجهی کاهش میدهد.
انتخاب مواد و ضخامت
انتخاب مواد مستقیماً بر شکلپذیری، عمر قالب و تناژ پرس تأثیر میگذارد. در بیشتر پروژههایی که من انجام میدهم، ضخامت بهینه بین 0.3 میلیمتر تا 6 میلیمتر است. مواد نرمتر (فولاد کم کربن، آلومینیوم) امکان ایجاد شعاعهای تنگتر را فراهم میکنند، در حالی که فولاد ضد زنگ برای جلوگیری از ترک خوردگی به طراحی محافظهکارانهتری نیاز دارد.
شعاع خم و فاصله لبه
خمهای تیز تمرکز تنش را افزایش میدهند و خطر پارگی را به همراه دارند. یک قانون رایج که من اعمال میکنم این است که حداقل شعاع داخلی خم ≥ ضخامت ماده برای اکثر فلزات باشد. سوراخها و قطعات باید حداقل ۱ تا ۱.۵ برابر ضخامت ماده از خطوط و لبههای خم فاصله داشته باشند تا پایداری ابعادی حفظ شود.
تلرانسها و تکرارپذیری
مهرزنی در تکرارپذیری برتری دارد، نه در تلرانسهای بسیار دقیق و یکباره. من معمولاً به مشتریان توصیه میکنم که با تلرانسهای عملکردی طراحی کنند، که به فرآیند اجازه میدهد تا در دستههای بزرگ به طور کارآمد کار کند. تلرانسهای بیش از حد دقیق اغلب پیچیدگی ابزار را بدون مزیت عملکردی افزایش میدهند.
هندسه قطعه و پیچیدگی ویژگیها
قطعات مهر شده با هندسه دوبعدی یا سهبعدی کمعمق بهترین عملکرد را دارند. کششهای عمیق، برشهای زیرین یا تغییر ضخامت ناگهانی، هزینه ابزارسازی و خطر نقص را افزایش میدهد. وقتی پیچیدگی افزایش مییابد، من اغلب تقسیمبندی فیچرها یا ترکیب مهرسازی با عملیات ثانویه را توصیه میکنم.
جهت دانهبندی و جریان مواد
جهت رگههای ورق فلزی بر مقاومت خمشی و عملکرد خستگی تأثیر میگذارد. در قطعات با ایمنی حیاتی، من همیشه جهت رگهها را نسبت به خطوط خم بررسی میکنم تا ترکخوردگی را کاهش داده و ثبات را بهبود بخشم.
ابزارسازی و ترازبندی حجم تولید
تصمیمات طراحی باید با حجم مورد انتظار همسو باشند. برای تولید بالای ۱۰،۰۰۰ تا ۲۰،۰۰۰ واحد، سرمایهگذاری در قالبهای پیشرفته منطقی است. برای حجمهای پایینتر یا طرحهای در حال تکامل، ابزار سادهتر یا نمونههای اولیه CNC ریسک را کاهش میدهند.
مزایا و محدودیتهای مهرزنی در تولید
مهرزنی فلزی، راندمان بینظیری را برای تولید با حجم بالا ارائه میدهد، اما یک راه حل جهانی نیست. از دیدگاه مهندسی، درک مزایا و محدودیتهای آن برای انتخاب فرآیند تولید مناسب در مرحله مناسب بسیار مهم است.
مزایای مهر زنی فلزی
از تجربه من، بزرگترین مزیت مهرزنی، مقیاسپذیری آن است. پس از تکمیل ابزارسازی، مهرزنی میتواند دهها هزار تا میلیونها قطعه یکسان را با حداقل تغییر تولید کند. در قالبهای پیشرفته، زمان چرخه میتواند به ۱۰۰ تا ۶۰۰ ضربه در دقیقه برسد که به طور چشمگیری هزینه واحد را کاهش میدهد.
یکی دیگر از مزایای کلیدی، بهرهوری هزینه در مقیاس بزرگ است. اگرچه سرمایهگذاری در ابزارسازی بالاست، اما هزینه هر قطعه اغلب در مقایسه با ماشینکاری CNC، هنگامی که حجم تولید از 10،000 تا 20،000 واحد فراتر میرود، 50 تا 80 درصد کاهش مییابد. این امر، پرسکاری را برای برنامههای تولید بلندمدت ایدهآل میکند.
مهرزنی همچنین تکرارپذیری و ثبات بسیار خوبی را فراهم میکند. از آنجا که فرآیند شکلدهی توسط قالبهای فولادی سختشده کنترل میشود، تغییر ابعادی در بین دستهها بسیار کم است. من اغلب شاهد استفاده از این مزیت در براکتهای خودرو، ترمینالهای الکتریکی و محفظههای لوازم خانگی هستم که در آنها قابلیت تعویض بسیار مهم است.
علاوه بر این، پرسکاری برای ورقهای نازک فلزی مانند فولاد کربنی، فولاد ضد زنگ، آلومینیوم، مس و برنج بسیار مناسب است. این فرآیند پیوستگی ماده را حفظ میکند که میتواند منجر به عملکرد خستگی بهتر در مقایسه با مجموعههای جوشکاری شده یا ماشینکاری شده شود.
محدودیتهای مهرزنی فلزی
علیرغم نقاط قوت، مهرسازی محدودیتهای مشخصی دارد. مهمترین آنها هزینه بالای ابزارسازی اولیه و زمان طولانی تولید است. طراحی، ساخت و اعتبارسنجی قالبهای پیچیده ممکن است ۴ تا ۸ هفته یا بیشتر طول بکشد، که مهرسازی را برای پروژههای فوری نامناسب میکند.
مهرزنی همچنین فاقد انعطافپذیری در طراحی است. هرگونه تغییر عمده در طراحی معمولاً نیاز به اصلاح قالب یا ابزارسازی مجدد کامل دارد که میتواند پرهزینه و زمانبر باشد. در پروژههایی که نیاز به بازنگریهای مکرر دارند، من معمولاً ماشینکاری CNC یا برش لیزری را تا زمانی که طرح تثبیت شود، توصیه میکنم.
پیچیدگی هندسی یکی دیگر از محدودیتها است. مهرزنی برای اشکال دوبعدی یا سهبعدی کمعمق بهترین عملکرد را دارد. حفرههای عمیق، بریدگیهای زیرین یا مقاطع ضخیم اغلب از محدودیتهای عملی مهرزنی فراتر میروند و به فرآیندهای جایگزین نیاز دارند.
در نهایت، قالبگیری به ندرت برای تولید با حجم کم مقرون به صرفه است. برای دستههای کوچک، هزینه ابزارسازی، صرف نظر از کارایی هر قطعه، قابل توجیه نیست.
چه زمانی باید به جای سایر فرآیندها از مهرزنی استفاده کنید؟
مهرزنی فلزی باید زمانی در نظر گرفته شود که هندسه قطعه پایدار باشد، حجم تولید بالا باشد و هزینه واحد باید به شدت کنترل شود. از دیدگاه مهندسی، مهرزنی زمانی که یک طرح از مرحله اعتبارسنجی به تولید انبوه میرسد، به کارآمدترین گزینه تبدیل میشود.
بر اساس تجربه من، وقتی تولید سالانه از 10،000 تا 20،000 واحد فراتر رود، پرسکاری به وضوح از سایر فرآیندهای تولیدی پیشی میگیرد. در این مقیاس، هزینه اولیه ابزار به سرعت مستهلک میشود و در مقایسه با ماشینکاری CNC برای قطعات ورق فلزی مشابه، هزینه واحد را 50 تا 80 درصد کاهش میدهد.
مهرزنی به ویژه زمانی مؤثر است که قطعات از ورقهای نازک فلزی، معمولاً فولاد، فولاد ضد زنگ، آلومینیوم، مس یا برنج، با ضخامتهای بین 0.3 میلیمتر تا 6 میلیمتر ساخته شوند. اصل شکلدهی به تغییر شکل پلاستیک کنترلشده متکی است، نه حذف ماده، که امکان چرخههای بسیار سریع - اغلب صدها قطعه در دقیقه در قالبهای پیشرونده - را فراهم میکند.
من اغلب مهر زدن را در موارد زیر توصیه میکنم:
- طراحی قطعه از نظر ابعادی پایدار است و بعید است که تغییر کند
- هندسه عمدتاً دوبعدی یا سهبعدی کمعمق است
- تلرانسها به جای اینکه خیلی سفت و سخت باشند، قابل تکرار هستند
- ثبات لوازم آرایشی در دستههای بزرگ اهمیت دارد
در پروژههای واقعی، من اغلب شاهد نمونهسازی اولیه براکتها یا محفظهها توسط مشتریان با استفاده از ماشینکاری CNC یا برش لیزری هستم. پس از نهایی شدن طرح و افزایش تقاضا، تغییر به روش پرسکاری به طور قابل توجهی هزینه را کاهش میدهد و در عین حال ثبات را بهبود میبخشد. این تغییر در قطعات خودرو، ترمینالهای الکتریکی، محفظههای لوازم خانگی و قطعات نصب صنعتی رایج است.
با این حال، مهرزنی برای طرحهای کم تیراژ، بسیار پیچیده یا طرحهایی که مرتباً مورد بازنگری قرار میگیرند، ایدهآل نیست. در این موارد، ماشینکاری CNC یا برش لیزری تا زمان تثبیت تولید، انتخاب بهتری هستند.
صنایعی که معمولاً از مهر زنی فلزی استفاده میکنند
مهرزنی فلزی بیشتر در صنایعی استفاده میشود که نیاز به تولید مقیاسپذیر، کیفیت ثابت قطعه و هزینه واحد کنترلشده دارند. از دیدگاه مهندسی، مهرزنی پس از تأیید طراحی محصول و افزایش حجم تولید، به راهحل ترجیحی تبدیل میشود.
طبق تجربه من، صنعت خودرو همچنان بزرگترین مصرفکنندهی پرسکاری فلزی است و تقریباً 35 تا 40 درصد از تقاضای جهانی فلز پرسکاری شده را تشکیل میدهد. سازههای خودرو به شدت به براکتهای پرسکاری شده، صفحات تقویتی، پنلهای بدنه و اجزای نصب متکی هستند زیرا پرسکاری استحکام یکنواخت، تلرانسهای قابل پیشبینی و سازگاری با خطوط مونتاژ خودکار را ارائه میدهد. پس از ایجاد ابزار، میلیونها قطعه یکسان را میتوان با حداقل تغییر تولید کرد.
صنعت الکترونیک و برق یکی دیگر از کاربردهای اصلی است، به ویژه برای ترمینالها، پوششهای محافظ، فنرهای تماسی و قابهای دقیق. من اغلب مس، برنج و فولاد نازک را میبینم که با سرعت بالا مهر میشوند تا از طرحهای جمع و جور و رسانایی الکتریکی بالا پشتیبانی کنند. در مقایسه با ماشینکاری CNC، مهر زنی امکان ایجاد دیوارهای نازکتر و فاصله گامهای تنگتر را با هزینه واحد بسیار کمتر برای حجمهای زیاد فراهم میکند.
در تجهیزات و ماشینآلات صنعتی ، مهرزنی فلزی به طور گسترده در براکتهای سازهای، محفظهها، اجزای موتور و صفحات اتصال استفاده میشود. این صنایع به دلیل تکرارپذیری و قابلیت اطمینان مکانیکی، به ویژه در برنامههای تولید بلندمدت، برای مهرزنی ارزش قائل هستند. من اغلب با مشتریانی کار میکنم که نمونه اولیه چنین قطعاتی را با استفاده از ماشینکاری CNC تهیه میکنند و سپس پس از افزایش تقاضای سالانه به بیش از 10،000 تا 20،000 واحد، به مهرزنی روی میآورند.
بخشهای لوازم خانگی، تهویه مطبوع و انرژی نیز به مهرکاری برای پنلها، قابها، گیرهها و سیستمهای نصب وابسته هستند. در این کاربردها، مهرکاری هم از یکپارچگی ساختاری و هم از بهرهوری هزینه پشتیبانی میکند و در عین حال تضمین میکند که قطعات در نسلهای مختلف محصول قابل تعویض باقی میمانند.
مهر زنی در مقابل ماشینکاری CNC: کدام یک برای پروژه شما مناسب است؟
هنگام انتخاب بین مهرزنی و ماشینکاری CNC، تصمیم گیری عمدتاً به حجم تولید، هزینه و انعطاف پذیری طراحی بستگی دارد. از تجربه من، مهرزنی برای طرح های با حجم بالا و پایدار با هزینه واحد پایین بهترین گزینه است، در حالی که ماشینکاری CNC برای نمونه های اولیه، هندسه های پیچیده و حجم های کم تا متوسط ایده آل است. جدول زیر تفاوت های کلیدی را برجسته می کند تا به مهندسان و خریداران کمک کند فرآیند مناسب را برای نیازهای تولیدی خود انتخاب کنند.
| عامل مقایسه | مهر زدن | ماشینکاری CNC |
| اصل تولید | با استفاده از قالب و نیروی پرس، ورق فلزی را شکل میدهد | مواد را با استفاده از ابزارهای برش حذف میکند |
| بهترین حجم تولید | حجم بالا (بیش از ۱۰،۰۰۰ قطعه) | حجم کم تا متوسط (۱ تا ۵۰۰۰ قسمت) |
| هزینه ابزار | هزینه اولیه بالا برای قالب | هزینه ابزار کم |
| بهای واحد | استهلاک بسیار پایین پس از ابزارکاری | بالاتر در هر قسمت |
| انعطاف پذیری طراحی | کم بودن پس از تعمیر ابزار | بسیار بالا، آسان برای تغییر |
| سرب زمان | راهاندازی طولانی، تولید سریع | راهاندازی سریع، چرخه کندتر برای هر قطعه |
| محدوده ضخامت مواد | ورق فلزی نازک (معمولاً ≤6 میلیمتر) | طیف گسترده، شامل بلوکهای ضخیم |
| پیچیدگی هندسی | مناسب برای اشکال دوبعدی یا سهبعدی کمعمق | ایدهآل برای هندسههای سهبعدی پیچیده |
| دقت ابعادی | سازگاری بالا در بستههای بزرگ | دقت بالا برای هر قطعه به صورت جداگانه |
| پرداخت سطح | بستگی به ابزار و پس پردازش دارد | پرداختهای عالی و قابل کنترل |
| برنامه های کاربردی معمولی | براکتها، محفظهها، گیرهها، پنلها | نمونه های اولیه، محفظه ها، قطعات دقیق |
| هزینه تغییر طراحی | بسیار بالا (طراحی مجدد ابزار) | کم (اصلاح برنامه) |
| مورد استفاده ایده آل | طراحی پایدار، تولید انبوه | نمونهسازی، قطعات سفارشی، قطعات کم تیراژ |
سوالات متداول
فلز مهر شده معمولاً برای چه مواردی استفاده میشود؟
فلز مهر و موم شده معمولاً برای براکتها، محفظهها، رابطها، گیرهها و اجزای سازهای استفاده میشود. من اغلب قطعات مهر و موم شده را در خودرو، لوازم الکترونیکی مصرفی و تجهیزات صنعتی میبینم. این قطعات اغلب به هندسه ثابت و حجم تولید بالا نیاز دارند. در بسیاری از موارد، مهر و موم کردن از فرآیندهای پایین دستی مانند جوشکاری، پوشش یا مونتاژ بدون ماشینکاری اضافی پشتیبانی میکند.
دستگاه پرس استمپ برای چه مواردی استفاده میشود؟
از پرس پرسکاری برای تولید نیروی مورد نیاز برای شکلدهی فلز در طول عملیات پرسکاری استفاده میشود. طبق تجربه من، پرسهای مکانیکی برای تولید با سرعت بالا ترجیح داده میشوند، در حالی که پرسهای هیدرولیکی کنترل بهتری برای کشش عمیق ارائه میدهند. ظرفیت پرسها میتواند از کمتر از 20 تن تا بیش از 1,000 تن متغیر باشد، بسته به ضخامت مواد، هندسه قطعه و نیروی شکلدهی مورد نیاز.
مفهوم مهر زنی چیست؟
مفهوم مهرزنی مبتنی بر استفاده از نیروی کنترلشده و ابزار دقیق برای شکلدهی ورق فلزی به هندسههای تعریفشده است. طبق تجربه من، مهرزنی برای انجام عملیات برش، خمکاری یا شکلدهی در یک یا چند ضربه پرس، به پانچها و قالبها متکی است. این مفهوم تولیدکنندگان را قادر میسازد تا به ثبات ابعادی در هزاران یا میلیونها قطعه دست یابند. با استانداردسازی فرآیند شکلدهی، مهرزنی تغییرات را به حداقل میرساند، ضایعات مواد را کاهش میدهد و عملکرد مکانیکی قابل پیشبینی را در تولید انبوه تضمین میکند.
چرا مهر زدن لازم است؟
مهرزنی زمانی مورد نیاز است که تولید با حجم بالا، بهرهوری هزینه و تکرارپذیری بسیار مهم باشند. از دیدگاه من، مهرزنی به تولیدکنندگان این امکان را میدهد که در مقایسه با ماشینکاری پس از مستهلک شدن ابزار، هزینه واحد را بیش از 50٪ کاهش دهند. همچنین زمان چرخه سریعتری را ممکن میسازد، و اغلب یک قطعه نهایی را در هر ضربه پرس در کمتر از یک ثانیه تولید میکند. برای صنایعی مانند خودرو و الکترونیک، مهرزنی برای برآوردن تقاضا در عین حفظ کیفیت ثابت و تلرانسهای دقیق ضروری است.
نتیجه
مهرزنی فلزی برای تولید انبوه قطعات ورق فلزی که در آنها ثبات طراحی، بهرهوری هزینه و تکرارپذیری بسیار مهم هستند، مناسبترین گزینه است. با درک نحوه عملکرد مهرزنی، الزامات مواد و طراحی آن و اینکه چه زمانی از سایر فرآیندهای تولید بهتر عمل میکند، مهندسان میتوانند در اوایل چرخه عمر محصول تصمیمات آگاهانهای بگیرند.
در TiRapid ، ما از پروژههای قالبگیری فلزات با رویکردی مهندسیمحور - از ارزیابی طراحی و انتخاب مواد گرفته تا توسعه ابزار و تولید انبوه پایدار - پشتیبانی میکنیم و به مشتریان کمک میکنیم تا با اطمینان خاطر از نمونهسازی اولیه به تولید مقیاسپذیر روی آورند.
















