
پروانهها اجزایی با سطح پیچیده معمولی با فضاهای باریک بین تیغهها و تغییرات انحنای قابل توجه هستند که نیاز به سطوح بالای کنترل جهتگیری ابزار و دقت هماهنگسازی پنج محوره دارند. در فرزکاری CNC واقعی، برش بیش از حد معمولاً توسط ترکیبی از عوامل، از جمله برنامهریزی مسیر ابزار، ابعاد ابزار، حرکت ماشین، مقدار مجاز قطعه و شرایط نگهداری ایجاد میشود. هنگامی که برش بیش از حد در لبه جلویی، لبه پشتی یا ناحیه توپی تیغه رخ میدهد، نه تنها میتواند بر عملکرد آیرودینامیکی تأثیر بگذارد، بلکه ممکن است منجر به اوراق شدن کل قطعه نیز شود. بنابراین، شناسایی خطرات ماشینکاری از قبل ضروری است.
برنامهریزی مسیر ابزار، دلیل مهمی برای برش بیش از حد پروانه است
پروانهها ساختارهای پیچیدهای دارند و ابزار باید به طور مداوم موقعیت و جهت خود را در فضاهای محدود تنظیم کند. کیفیت مسیر ابزار CAM مستقیماً بر نتیجه نهایی ماشینکاری تأثیر میگذارد.
تغییرات بیش از حد در جهت محور ابزار
کنترل محور ابزار یکی از جنبههای کلیدی فرزکاری پنج محوره است. موارد زیر نیاز به توجه ویژه دارند:
- اگر محور ابزار در مناطقی که انحنای تیغه متغیر است خیلی سریع تغییر کند، جهت گیری ابزار ممکن است ناپایدار شود.
- تغییرات بیش از حد در جهت محور ابزار بین مسیرهای ابزار مجاور ممکن است باعث شود که ناحیه برش واقعی از مسیر تئوری منحرف شود.
- کنترل نامناسب زاویه شیب ابزار در نزدیکی لبههای جلویی و عقبی تیغهها میتواند خطر تداخل موضعی را افزایش دهد.
- وقتی محور ابزار به طور ناگهانی تغییر میکند، لبه برش جانبی ابزار یا نگهدارنده آن ممکن است به طور تصادفی با تیغه تماس پیدا کند.
ماشینکاری پروانه نباید فقط بر مسیر نوک ابزار متمرکز باشد؛ تغییرات جهت گیری کل ابزار نیز باید بررسی شود.
فاصله نامناسب مسیر ابزار
فاصله مسیر ابزار بر روی مواد باقیمانده سطح و پایداری حرکت ابزار تأثیر میگذارد. وقتی گام بیش از حد بزرگ باشد، مواد باقیمانده روی سطح ممکن است ناهموار شود. وقتی گام با انحنای تیغه مطابقت نداشته باشد، مسیر ابزار ممکن است غیرطبیعی شود. مقدار ناکافی پرداخت موضعی ممکن است خطر برش مستقیم ابزار به قطعه کار را افزایش دهد. تراکم مسیر ابزار باید بر اساس انحنای تیغه، مرحله ماشینکاری و الزامات دقت تنظیم شود، نه اینکه پارامترهای یکسانی برای همه نواحی اعمال شود.
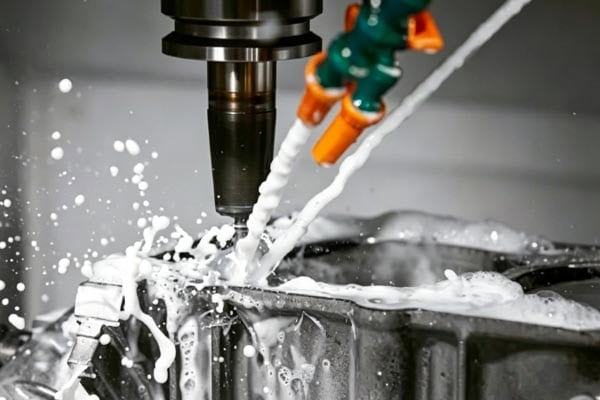
تداخل بین ابزار و ساختار تیغه میتواند به راحتی باعث برش بیش از حد شود
فاصله بین تیغههای پروانه محدود است. ابعاد ابزار، هندسه نگهدارنده و برآمدگی ابزار، همگی بر فضای واقعی ماشینکاری تأثیر میگذارند، بنابراین انتخاب ابزار باید با ساختار قطعه مطابقت داشته باشد.
قطر ابزار بیش از حد
وقتی قطر ابزار خیلی بزرگ باشد، حتی اگر مسیر نوک ابزار مطابق با الزامات تئوری باشد، بدنه ابزار ممکن است هنوز با تیغههای مجاور تداخل داشته باشد. مشکلات معمول عبارتند از:
- وقتی فاصله تیغهها کم باشد، کناره ابزار میتواند به راحتی با تیغههای مجاور تماس پیدا کند.
- در نواحی حفره عمیق، فضای محدود، حفظ فاصله ایمن را برای ابزارهای با قطر بزرگ دشوار میکند.
- بدنه ابزار ممکن است با قطعه کار تداخل داشته باشد، حتی اگر هیچ ناهنجاری در مسیر نوک ابزار نشان داده شده در برنامه ظاهر نشود.
- نازک شدن موضعی تیغه ممکن است رخ دهد و تداخل شدید میتواند مستقیماً منجر به برش بیش از حد شود.
قطر ابزار باید به طور جامع و بر اساس فاصله تیغهها، عمق ماشینکاری و ساختار سطح انتخاب شود، نه اینکه فقط صلبیت ابزار یا راندمان ماشینکاری در نظر گرفته شود.
بیرون زدگی بیش از حد ابزار
برای رسیدن به نواحی عمیق تیغه، ابزار معمولاً نیاز به حفظ برآمدگی خاصی دارد. با این حال، برآمدگی بیش از حد، استحکام کلی ابزار را کاهش داده و خطرات زیر را ایجاد میکند:
- این ابزار ممکن است به راحتی تحت نیروهای برشی منحرف شود.
- ارتعاش و انحراف مسیر ممکن است در حین ماشینکاری با سرعت بالا رخ دهد.
- تغییر در جهت ابزار ممکن است خطاهای برش واقعی را افزایش دهد.
- استحکام ناکافی ابزار همچنین ممکن است باعث ایجاد علائم لرزش یا ناهنجاریهای ابعادی روی سطح تیغه شود.
باید بین عمق ماشینکاری، دسترسی به ابزار و استحکام ابزار تعادل برقرار شود، در حالی که برآمدگی غیرضروری ابزار باید به حداقل برسد.
خطاهای حرکتی ماشین پنج محوره همچنین ممکن است باعث برش بیش از حد شوند
حتی زمانی که برنامه CAM هیچ مشکل آشکاری ندارد، ممکن است هنوز تفاوتهایی بین حرکت واقعی ماشین و مدل نظری وجود داشته باشد. این خطاها میتوانند در طول ماشینکاری سطوح پیچیده تشدید شوند.
دقت ناکافی در موقعیتیابی محور چرخشی
ماشینهای پنج محوره برای ماشینکاری سطوح پیچیده به حرکت هماهنگ محورهای چرخشی و خطی متکی هستند. دقت ناکافی محور چرخشی ممکن است منجر به مشکلات زیر شود:
- خطاهای موقعیتیابی ممکن است باعث شوند موقعیت واقعی نوک ابزار از مسیر تئوری منحرف شود.
- لقی ممکن است در مناطقی که محور جهت خود را معکوس میکند، باعث ایجاد خطاهای حرکتی شود.
- خطاهای هندسی ماشین ممکن است بر جهتگیری ابزار و دقت پروفیل تیغه تأثیر بگذارند.
- انحرافات جزئی محور چرخشی ممکن است در نواحی با سطوح پیچیده تشدید شود.
دقت هندسی، وضعیت کالیبراسیون محور چرخشی و شرایط نگهداری تجهیزات پنج محوره تأثیر قابل توجهی بر کیفیت ماشینکاری پروانه دارند.
سرعتهای حرکت همزمان چند محوره نامتناسب
وقتی محورهای خطی و چرخشی به طور همزمان با سرعت بالا حرکت میکنند، پارامترهای ناکافی سیستم کنترل یا عملکرد دینامیکی دستگاه ممکن است باعث خطاهای تعقیب حرکت شود. علائم رایج شامل انحرافات جزئی در مسیر نوک ابزار، ناهنجاریهای ابعادی موضعی روی تیغهها، برش بیش از حد یا کمتر از حد در نواحی با انحنای بالا و تغییرات ناهموار جهتگیری ابزار ناشی از حرکت ناهماهنگ محور است. پارامترهای سرعت حرکت، شتاب و پیشروی هماهنگ باید مطابق با عملکرد دستگاه کنترل شوند تا از تجاوز الزامات حرکت از توانایی پاسخگویی واقعی تجهیزات جلوگیری شود.
شرایط ذخیره سهام و نگهداری کار نباید نادیده گرفته شود
در طول ماشینکاری با پروانه، شرایط اولیه قطعه کار بر میزان درگیری واقعی ابزار تأثیر میگذارد، در حالی که پایداری نگهدارنده قطعه کار نیز موقعیت و تغییر شکل قطعه کار را در طول برش تغییر میدهد.
توزیع نامتوازن سهمیه سهام
اگر تفاوتهای قابل توجهی در میزان مواد اولیه در نواحی مختلف قطعه کار وجود داشته باشد، بار برشی روی ابزار نیز متناسب با آن تغییر خواهد کرد. خطرات اصلی عبارتند از:
- موجودی بیش از حد ابزار در محل ممکن است باعث افزایش ناگهانی بار ابزار شود.
- تغییر شکل الاستیک ابزار تحت نیروهای برشی ممکن است باعث شود مسیر واقعی از مسیر تئوری منحرف شود.
- نیروهای برشی بیش از حد میتوانند به راحتی باعث لرزش شوند.
- ناهنجاریهای ابعادی ممکن است در لبههای تیغه و نواحی دیواره نازک رخ دهد.
قبل از پرداخت نهایی، خشنکاری و نیمهپرداخت باید به درستی کنترل شوند تا توزیع یکنواختی از مواد اولیه حاصل شود و شرایط مطلوبی برای برش پایدار بعدی ایجاد شود.
استحکام ناکافی در نگهداری
از آنجا که پروانهها ساختار پیچیدهای دارند، نگهداری نادرست ممکن است باعث جابجایی جزئی یا تغییر شکل موضعی در حین ماشینکاری شود. مشکلات معمول عبارتند از:
- تیغههای جدار نازک ممکن است تحت نیروهای برشی دچار تغییر شکل الاستیک شوند.
- موقعیت ناپایدار قطعه کار ممکن است باعث جابجایی مبنای ماشینکاری شود.
- تکیهگاه ناکافی برای نگهداری قطعات ممکن است ارتعاش را در نواحی تیغهها تشدید کند.
- پس از جابجایی قطعه کار، حتی اگر ابزار از برنامه صحیح پیروی کند، ممکن است برش بیش از حد واقعی رخ دهد.
نگهداری صحیح قطعه کار، موقعیتیابی و پشتیبانی کمکی میتواند پایهای پایدار برای فرزکاری CNC پنج محوره فراهم کند و خطر تغییر شکل و جابجایی قطعه کار را کاهش دهد.
چگونه خطر برش بیش از حد را در فرزکاری پروانهای پنج محوره کاهش دهیم
ماشینکاری پروانه نیاز به یک فرآیند کنترل کامل دارد که شامل برنامه نویسی، ابزار، تجهیزات و بازرسی کیفیت می شود.
قبل از ماشینکاری، بررسی کامل تداخل ابزار را انجام دهید
قبل از ماشینکاری رسمی، باید از نرمافزار CAM برای شبیهسازی رابطه حرکتی بین ابزار، نگهدارنده، اسپیندل و قطعه کار استفاده شود. بررسیهای زیر باید انجام شود:
- نواحی مستعد تداخل، مانند لبه جلویی، لبه پشتی، توپی و ریشه تیغه را بررسی کنید.
- پوشش بدنه ابزار را تحت جهت گیری های مختلف محور ابزار بررسی کنید.
- بررسی کنید که آیا نگهدارنده ابزار و محور با تیغهها یا توپی برخورد میکنند یا خیر.
- حرکت ابزار را در حین تغییر جهت، حرکات نزدیک شدن و جمع شدن و عملیات در مناطق باریک مشاهده کنید.
- به جای مشاهده فقط مسیر نوک ابزار، مدل کامل ابزار را بررسی کنید.
شبیهسازی کامل برخورد میتواند مشکلات احتمالی برش بیش از حد را از قبل شناسایی کرده و یک پایه برنامه قابل اعتماد برای ماشینکاری رسمی فراهم کند.
بهینه سازی محور ابزار و مسیر ابزار بر اساس انحنای تیغه
برای مناطقی که تغییرات انحنای قابل توجهی دارند، میتوان استراتژیهای محور ابزار هموارتری را اتخاذ کرد و پارامترهای ماشینکاری متمایز را برای مناطق مختلف تنظیم کرد:
- تراکم مسیر ابزار را به طور مناسب در نواحی با انحنای زیاد افزایش دهید.
- کاهش تغییرات ناگهانی در جهت محور ابزار.
- فاصله ایمنی بین ابزار و تیغهها را کنترل کنید.
- نرخ تغذیه و عمق برش را با توجه به نواحی مختلف تیغه تنظیم کنید.
- استراتژیهای ماشینکاری اصلاحشدهتری را برای لبه جلویی، لبه پشتی و نواحی توپی اعمال کنید.
بهینهسازی محور ابزار و مسیر ابزار مطابق با انحنای تیغه میتواند پایداری حرکت ابزار را روی سطوح پیچیده بهبود بخشد و خطر برش بیش از حد موضعی را کاهش دهد.
تأیید نتایج ماشینکاری از طریق بازرسی واقعی
شبیهسازی برنامه نمیتواند به طور کامل جایگزین بازرسی واقعی شود. پس از ماشینکاری اولین قطعه، نتایج باید از طریق روشهای بازرسی نیز تأیید شوند:
- برای اندازهگیری ابعاد بحرانی و پروفیلهای تیغه، از دستگاههای اندازهگیری مختصات استفاده کنید.
- از بازرسی حین فرآیند برای بررسی ضخامت تیغه و انحرافات موقعیتی استفاده کنید.
- به لبه جلویی، لبه پشتی و نواحی اتصال توپی توجه ویژه داشته باشید.
- نتایج بازرسی را ثبت و تجزیه و تحلیل کنید.
- مسیر ابزار، جبران ابزار و پارامترهای ماشینکاری را بر اساس نتایج بازرسی اصلاح کنید.
بازرسی واقعی میتواند به سرعت انحرافات بین برنامه و نتایج ماشینکاری را شناسایی کند و پایداری تولید دستهای بعدی را بهبود بخشد.
نتیجه
ناهنجاریهای برش موضعی در حین ماشینکاری پروانه اغلب نتیجهی چندین شرایط فرآیندی است که با هم عمل میکنند و نمیتوان آنها را صرفاً از طریق برنامهنویسی نرمافزاری حل کرد. برای این قطعات با سطح پیچیده و دشوار، باید یک طرح کنترل کیفیت کامل با ترکیب مشخصات ابزار، تغییرات جهتگیری، شرایط تجهیزات، تأیید شبیهسازی و بازرسی قطعهی نهایی ایجاد شود. TiRapid میتواند استراتژیهای ماشینکاری مناسبی را بر اساس هندسهی قطعه، خواص مواد و الزامات تلرانس توسعه دهد و آسیب به پره را کاهش دهد و در عین حال راندمان تولید، ثبات ابعادی و قابلیت تولید مداوم را بهبود بخشد.















