
تراشکاری CNC و فرزکاری CNC دو فرآیند اساسی ماشینکاری هستند که به طور گسترده در سیستمهای تولیدی مدرن مورد استفاده قرار میگیرند. هر دو برای دستیابی به ماشینکاری با دقت بالا به فناوری کنترل عددی کامپیوتری متکی هستند، اما اصول کار، حرکات ابزار و سناریوهای کاربردی آنها به طور قابل توجهی متفاوت است. تراشکاری CNC بر چرخش قطعات کار تمرکز دارد در حالی که ابزارهای برش در موقعیت نسبتاً ثابت باقی میمانند، در حالی که فرزکاری CNC بر چرخش ابزارهای برش برای حذف مواد از یک قطعه کار ثابت یا نیمه متحرک متکی است. این تفاوتها نحوه کاربرد هر فرآیند را در صنایعی مانند تولید خودرو، مهندسی هوافضا، تولید قالب و ساخت قطعات مکانیکی دقیق تعیین میکند. درک تمایزات بین تراشکاری CNC و فرزکاری CNC به بهبود راندمان انتخاب فرآیند و کیفیت ماشینکاری در تولید صنعتی کمک میکند.
تفاوت در اصول ماشینکاری بین تراشکاری CNC و فرزکاری CNC
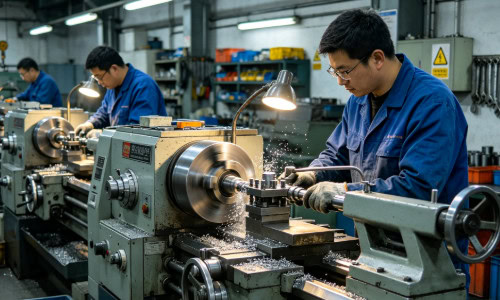
تراشکاری CNC و فرزکاری CNC بر اساس اصول حرکت مکانیکی متفاوتی بنا شدهاند که مستقیماً بر نحوهی برداشتن مواد در حین ماشینکاری تأثیر میگذارند. در تراشکاری CNC، قطعه کار با سرعت بالا میچرخد در حالی که ابزار برش در امتداد مسیرهای خطی یا منحنی حرکت میکند تا سطوح استوانهای را شکل دهد. این روش برای تولید قطعات گرد و متقارن مانند شفتها، بوشها و دیسکها بسیار مناسب است. در مقابل، فرزکاری CNC از یک ابزار برش چرخشی استفاده میکند که در چندین محور حرکت میکند تا مواد را از یک قطعه کار ثابت بردارد. این امر به فرزکاری اجازه میدهد تا هندسههای پیچیده، از جمله سطوح صاف، شیارها، شکافها و خطوط سهبعدی ایجاد کند. تفاوت در سیستمهای حرکتی، نوع قطعاتی را که هر فرآیند میتواند به طور مؤثر تولید کند، تعیین میکند و بر انعطافپذیری ماشینکاری و قابلیت مدیریت پیچیدگی تأثیر میگذارد.
ویژگیهای حرکت تراشکاری CNC
تراشکاری CNC به حرکت چرخشی قطعه کار همراه با حرکت خطی ابزار متکی است. این ساختار، آن را برای قطعات متقارن بسیار کارآمد میکند. فرآیند برش پیوسته و پایدار است و امکان برداشت مواد با سرعت بالا را فراهم میکند. ماشینهای تراشکاری معمولاً در مقایسه با سیستمهای فرزکاری با حرکات ابزار کمتری کار میکنند که این امر باعث بهبود کارایی در تولید قطعات استوانهای میشود.
ویژگیهای حرکت فرزکاری CNC
فرزکاری CNC از ابزارهای برش چرخشی استفاده میکند که در امتداد محورهای چندگانه مانند X، Y و Z حرکت میکنند. این امر امکان ماشینکاری اشکال پیچیدهای را فراهم میکند که از طریق تراشکاری قابل دستیابی نیستند. فرزکاری بسیار انعطافپذیر است و برای هندسههای نامنظم، سطوح صاف و ساختارهای چند بعدی مناسب است. قابلیت چند محوری، آزادی طراحی را افزایش میدهد، اما پیچیدگی برنامهنویسی بالاتری را نیز به همراه دارد.
تفاوتهای حرکت کلیدی در کاربرد عملی
قبل از فهرست کردن تمایزات کلیدی، درک چگونگی تأثیر حرکت بر نتایج ماشینکاری مهم است.
- تراشکاری به چرخش قطعه کار متکی است، در حالی که فرزکاری به چرخش ابزار متکی است.
- تراشکاری برای اشکال استوانهای بهینه شده است، در حالی که فرزکاری هندسههای پیچیده را مدیریت میکند.
- فرزکاری انعطافپذیری بالاتری ارائه میدهد، در حالی که تراشکاری تولید سریعتری را برای قطعات گرد فراهم میکند.
این تفاوتهای حرکتی، جدایی هسته بین دو روش ماشینکاری را تعریف میکنند.
تفاوت در ابزارها و مکانیسمهای برش
ابزارهای مورد استفاده در تراشکاری CNC و فرزکاری CNC از نظر ساختار، عملکرد و رفتار برش تفاوت قابل توجهی دارند. ابزارهای تراشکاری CNC معمولاً ابزارهای برش تک نقطهای هستند که از طریق تماس مداوم با قطعه کار چرخان، مواد را برمیدارند. این ابزارها برای پایداری و برش پرسرعت سطوح استوانهای طراحی شدهاند. از سوی دیگر، ابزارهای فرزکاری CNC ابزارهای برش چند نقطهای هستند که با سرعت بالا میچرخند و به طور متناوب با سطح قطعه کار درگیر میشوند. این عمل برش متناوب به ابزارهای فرزکاری اجازه میدهد تا هندسههای پیچیدهتری را مدیریت کنند، اما پیچیدگی سایش ابزار را نیز افزایش میدهد. انتخاب ابزار در هر دو فرآیند مستقیماً بر راندمان ماشینکاری، کیفیت سطح و هزینه تولید تأثیر میگذارد.
ساختار و عملکرد ابزار تراشکاری
ابزارهای تراشکاری معمولاً برشدهندههای تکنقطهای هستند که برای ماشینکاری استوانهای خارجی و داخلی طراحی شدهاند. آنها عملکرد برش پایداری را ارائه میدهند و برای برداشت مداوم مواد مناسب هستند. ساختار آنها امکان کنترل دقیق قطر، مخروطی شدن و عملیات رزوهکاری را فراهم میکند.
ساختار و عملکرد ابزار فرزکاری
ابزارهای فرزکاری دارای لبههای برشی متعدد هستند و با سرعتهای بالا میچرخند. آنها قادر به برش در جهات مختلف و تولید اشکال پیچیده هستند. طراحی چند لبهای، بار برش را توزیع میکند اما برای حفظ پایداری، نیاز به کنترل دقیق سرعت و پیشروی دارد.
تفاوتهای رفتاری ابزار در عملکرد
قبل از فهرست کردن تفاوتهای کلیدی، مهم است که رفتار تعامل با ابزار را برجسته کنیم.
- ابزارهای تراشکاری تماس مداوم با سطح قطعه کار را حفظ میکنند.
- ابزارهای فرزکاری در حین چرخش به طور متناوب درگیر میشوند.
- ابزارهای تراشکاری تحت بار ثابتی قرار میگیرند، در حالی که ابزارهای فرزکاری با نیروهای برشی متغیری مواجه هستند.
این تفاوتها بر عمر ابزار، پایداری برش و راندمان ماشینکاری تأثیر میگذارند.
تفاوت در سناریوهای کاربردی
تراشکاری CNC و فرزکاری CNC بسته به هندسه قطعه و الزامات عملکردی، در محیطهای صنعتی مختلف به کار میروند. تراشکاری CNC معمولاً برای تولید اجزای چرخشی مانند شفتها، حلقهها و قطعات رزوهدار استفاده میشود. این روش در سناریوهای تولید انبوه که در آنها به شکلهای استوانهای یکنواخت نیاز است، بسیار کارآمد است. فرزکاری CNC برای تولید اجزای ساختاری پیچیده مانند محفظه موتور، قالبها، براکتها و قطعات مکانیکی سفارشی استفاده میشود. توانایی آن در ایجاد هندسههای چند سطحی، آن را برای صنایعی که نیاز به انعطافپذیری طراحی بالا و پیچیدگی ساختاری دارند، مناسب میکند.
محدوده کاربرد تراشکاری CNC
تراشکاری CNC به طور گسترده در ساخت قطعات استوانهای که نیاز به دقت و تقارن بالا دارند، استفاده میشود. این روش معمولاً در شفتهای خودرو، قطعات هیدرولیک و اتصالات رابط به کار میرود. این فرآیند برای تولید انبوه کارآمد است و دقت ابعادی ثابتی را در دستههای بزرگ تضمین میکند.
محدوده کاربرد فرزکاری CNC
فرزکاری CNC در صنایعی که نیاز به اشکال پیچیده و ماشینکاری چند سطحی دارند، استفاده میشود. این دستگاه برای ساخت قالب، قطعات سازهای هوافضا و محفظههای دستگاههای الکترونیکی مناسب است. فرزکاری امکان اجرای انعطافپذیر طراحی را فراهم میکند و از الزامات مهندسی پیچیده پشتیبانی میکند.
تفاوتهای کاربرد صنعتی
قبل از ذکر نکات کلیدی، درک چگونگی انتخاب فرآیندها توسط صنایع مهم است.
- تراشکاری برای قطعات گرد و متقارن ترجیح داده میشود.
- فرزکاری برای هندسههای پیچیده و نامنظم ترجیح داده میشود.
- سیستمهای تولید ترکیبی ممکن است هر دو فرآیند را برای بهرهوری بالاتر ترکیب کنند.
این تفاوتهای کاربرد، برنامهریزی تولید در سیستمهای تولیدی مدرن را تحت تأثیر قرار میدهد.
تفاوت در کارایی و دقت ماشینکاری
تراشکاری CNC به طور کلی به دلیل حرکت برش مداوم و مسیرهای ابزار سادهتر، هنگام تولید قطعات استوانهای، راندمان بالاتری را فراهم میکند. این روش امکان حذف سریعتر مواد و زمان چرخه کوتاهتر را در تولید انبوه فراهم میکند. فرزکاری CNC، اگرچه متنوعتر است، اما اغلب به دلیل حرکت چند محوره و رفتار برش متناوب، به مسیرهای ابزار پیچیدهتر و زمان ماشینکاری طولانیتر نیاز دارد. از نظر دقت، هر دو فرآیند میتوانند به دقت بالایی دست یابند، اما تراشکاری معمولاً تمرکز و گردی بهتری را برای قطعات چرخشی فراهم میکند، در حالی که فرزکاری در انعطافپذیری هندسی و کنترل پیچیدگی سطح برتری دارد. انتخاب بین این دو فرآیند به متعادل کردن الزامات راندمان و پیچیدگی طراحی بستگی دارد.
ویژگیهای بهرهوری تراشکاری CNC
تراشکاری CNC چرخههای تولید سریع و شرایط برش پایدار را ارائه میدهد. این دستگاه برای محیطهای تولید مداوم که در آنها به خروجی بالا نیاز است، بسیار مناسب است. کاهش تغییرات ابزار و مسیرهای حرکتی سادهشده به بهبود کارایی کمک میکنند.
ویژگیهای بهرهوری فرزکاری CNC
فرزکاری CNC انعطافپذیری را فراهم میکند اما عموماً به زمان ماشینکاری طولانیتری نیاز دارد. حرکت چند محوره و تنوع درگیری ابزار، مدت زمان پردازش را افزایش میدهد اما امکان تولید قطعات پیچیده را فراهم میکند.
مقایسه عملکرد دقیق
قبل از فهرست کردن نکات کلیدی، مهم است که تفاوتهای رفتار دقیق را برجسته کنیم.
- تراشکاری، گردی و تقارن محوری عالی را فراهم میکند.
- فرزکاری در ساختارهای چند سطحی به دقت بالایی دست مییابد.
- هر دو فرآیند میتوانند با سیستمهای کنترل مناسب به دقت در سطح میکرون برسند.
عملکرد دقیق به شرایط دستگاه، کیفیت ابزار و دقت برنامهریزی بستگی دارد.
انتخاب فرآیند در سیستمهای تولیدی
در تولید صنعتی، انتخاب بین تراشکاری CNC و فرزکاری CNC به هندسه قطعه، حجم تولید و دقت مورد نیاز بستگی دارد. تراشکاری برای کارهای تولید استوانهای و با حجم بالا مناسبتر است، در حالی که فرزکاری برای اشکال پیچیده و الزامات طراحی انعطافپذیر ترجیح داده میشود. در بسیاری از سیستمهای تولیدی، هر دو فرآیند برای تکمیل مراحل مختلف تولید، بهبود کارایی کلی و کیفیت محصول، یکپارچه میشوند.
















