
تراشکاری CNC یک روش تولید دقیق است که به طور گسترده در مهندسی مدرن مورد استفاده قرار میگیرد. این روش از سیستمهای کنترل عددی کامپیوتری برای مدیریت مسیر ابزار، چرخش اسپیندل و حرکت پیشروی استفاده میکند و امکان ماشینکاری بسیار دقیق قطعات کار چرخان را فراهم میکند. کل فرآیند نه تنها شامل عملکرد دستگاه، بلکه شامل برنامهریزی فرآیند، ایجاد برنامه، راهاندازی دستگاه و بازرسی کیفیت نیز میشود. هر مرحله ارتباط نزدیکی با هم دارد و هرگونه انحراف ممکن است بر دقت ابعادی نهایی و کیفیت سطح تأثیر بگذارد. یک گردش کار استاندارد، ثبات و پایداری را در تولید انبوه تضمین میکند.
برنامهریزی فرآیند و آمادهسازی فنی قبل از ماشینکاری
قبل از شروع ماشینکاری CNC، باید یک طرح فرآیند کامل و آمادهسازی فنی ایجاد شود. این مرحله نقش اساسی در کل گردش کار تولید ایفا میکند. هندسه قطعه کار، خواص مواد و الزامات ماشینکاری به یک طرح فرآیند ساختار یافته تبدیل میشوند که برنامهنویسی و عملکرد دستگاه را هدایت میکند. هرچه آمادهسازی دقیقتر باشد، فرآیند ماشینکاری پایدارتر و راندمان تولید بالاتر است.
تحلیل نقشه و ارزیابی سازه
تحلیل نقشه شامل تجزیه و تحلیل سیستماتیک طراحی قطعه، با تمرکز بر تلرانسهای ابعادی، دقت هندسی و پیچیدگی ساختاری است. برای قطعاتی با سوراخهای عمیق، دیوارههای نازک یا هندسههای چند مرحلهای، امکانسنجی ماشینکاری باید از قبل ارزیابی شود. تداخل احتمالی ابزار، محدودیتهای فیکسچر و خطرات تغییر شکل نیز برای تعیین یک استراتژی ماشینکاری قابل اعتماد ارزیابی میشوند.
- ابعاد بحرانی و الزامات تلرانس را شناسایی کنید
- هندسههای پیچیده و مشکلات ماشینکاری را تجزیه و تحلیل کنید
- ارزیابی دسترسیپذیری ابزار
- پایداری فیکسچر را ارزیابی کنید
- تعریف توالی ماشینکاری اولیه
- پیشبینی خطرات تغییر شکل احتمالی
پس از تکمیل تحلیل نقشه، یک جهت ماشینکاری مشخص ایجاد میشود که تنظیمات غیرضروری را در مراحل بعدی کاهش داده و پایداری کلی فرآیند را بهبود میبخشد.
انتخاب مواد و طراحی صفحه خالی
انتخاب مواد و طراحی قطعه خام مستقیماً بر راندمان ماشینکاری و کیفیت محصول نهایی تأثیر میگذارد. مواد مختلف از نظر سختی، چقرمگی و قابلیت ماشینکاری متفاوت هستند که بر رفتار برش و عمر ابزار تأثیر میگذارد. در عین حال، اندازه قطعه خام باید با دقت طراحی شود تا تعادل بین مقدار مجاز ماشینکاری و میزان استفاده از مواد برقرار شود.
- تایید درجه مواد و الزامات عملکرد
- ویژگیهای برش ماده را تجزیه و تحلیل کنید
- تعریف مقدار مجاز ماشینکاری مناسب
- کنترل هزینه مواد
- ارزیابی شرایط عملیات حرارتی
- بهبود بهرهوری استفاده از مواد
برنامهریزی صحیح مواد و قطعهکاری، عدم قطعیتها را در طول ماشینکاری کاهش میدهد و ضمن بهبود بهرهوری کلی اقتصادی، ریتم تولید روانتری را تضمین میکند.
آمادهسازی فیکسچر و ابزار
فیکسچرها و ابزارها نقش حیاتی در حفظ پایداری ماشینکاری و دقت برش در تراشکاری CNC دارند. فیکسچر باید قطعه کار را در حین چرخش با سرعت بالا محکم نگه دارد، در حالی که ابزارهای برش باید مطابق با مراحل ماشینکاری انتخاب شوند تا تعادل بین کارایی و کیفیت سطح برقرار شود.
- طراحی سازههای ثابت با صلبیت بالا
- اطمینان از دقت موقعیت یابی تکرار شونده
- ابزارهای خشنکاری و پرداختکاری را انتخاب کنید
- پارامترهای جبران ابزار را پیکربندی کنید
- بررسی شرایط سایش ابزار
- خطرات ارتعاش را کنترل کنید
پس از تکمیل آمادهسازی فیکسچر و ابزار، پایداری ماشینکاری به طور قابل توجهی بهبود مییابد و خطاهای ناشی از گیرهبندی یا مشکلات ابزار کاهش مییابد.
مرحله برنامهنویسی و راهاندازی دستگاه CNC
این مرحله، برنامهریزی فرآیند را به کد قابل اجرا توسط ماشین تبدیل میکند و شامل پیکربندی پارامترهای ماشین و تأیید مسیر است. کیفیت برنامه و دقت تنظیمات مستقیماً بر کارایی و ایمنی ماشینکاری تأثیر میگذارند و این امر را به یک پیوند حیاتی بین طراحی و تولید تبدیل میکنند.
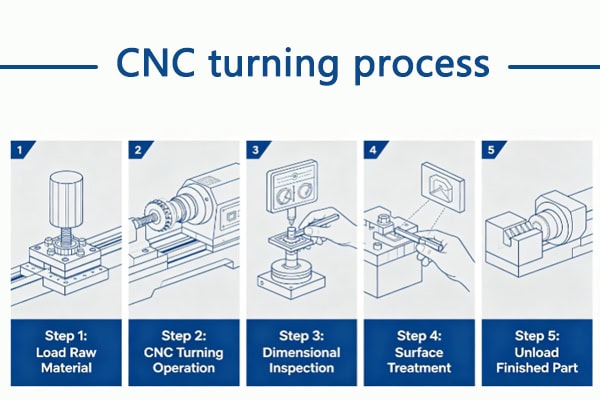
ایجاد برنامه CNC
برنامهنویسی CNC مسیرهای ابزار، پارامترهای برش، نرخهای پیشروی و منطق تغییر ابزار را بر اساس هندسه قطعه تعریف میکند. یک برنامه خوب طراحی شده نه تنها اجرای صحیح، بلکه عملکرد ماشینکاری کارآمد و پایدار را نیز تضمین میکند.
- ایجاد سیستم مختصات ماشینکاری
- نوشتن مسیرهای حرکت ابزار
- تعریف پارامترهای برش
- برنامهریزی توالی تعویض ابزار
- بهینه سازی زمان چرخه ماشینکاری
- بهبود پایداری عملیاتی
پس از اتمام برنامهنویسی، ماشینکاری استاندارد و قابل کنترل میشود و راندمان تولید را بهبود میبخشد و خطای انسانی را کاهش میدهد.
شبیهسازی برنامه و تشخیص برخورد
قبل از ماشینکاری واقعی، از شبیهسازی برای تأیید مسیرهای ابزار و تشخیص برخوردهای احتمالی یا خطاهای برنامهنویسی استفاده میشود. این مرحله به شناسایی زودهنگام خطرات کمک میکند و از آسیب به تجهیزات یا از دست دادن تولید جلوگیری میکند.
- شبیهسازی مسیرهای حرکت ابزار
- تداخل فیکسچرها را بررسی کنید
- اعتبارسنجی توالی ماشینکاری
- تخمین زمان ماشینکاری
- بهینه سازی مسیرهای حرکتی
- بهبود نرخ موفقیت تولید آزمایشی
شبیهسازی به طور قابل توجهی ایمنی ماشینکاری را بهبود میبخشد و عدم قطعیت را در طول مراحل اولیه تولید کاهش میدهد.
پارامتر ماشین و تنظیمات سیستم
تنظیمات دستگاه با پیکربندی سیستمهای مختصات، آفست ابزار و پارامترهای اسپیندل، اجرای صحیح برنامه CNC را تضمین میکند. تنظیمات دقیق برای دستیابی به نتایج ماشینکاری ثابت ضروری است.
- تنظیم نقطه صفر قطعه کار
- مقادیر افست ابزار را پیکربندی کنید
- تنظیم سرعت اسپیندل
- پارامترهای نرخ تغذیه را تنظیم کنید
- بررسی وضعیت سیستم خنککننده
- کالیبره کردن سیستمهای اندازهگیری
پیکربندی مناسب سیستم، عملیات ماشینکاری پایدار و دقیق را تضمین میکند.
کنترل فرآیند ماشینکاری تراشکاری CNC
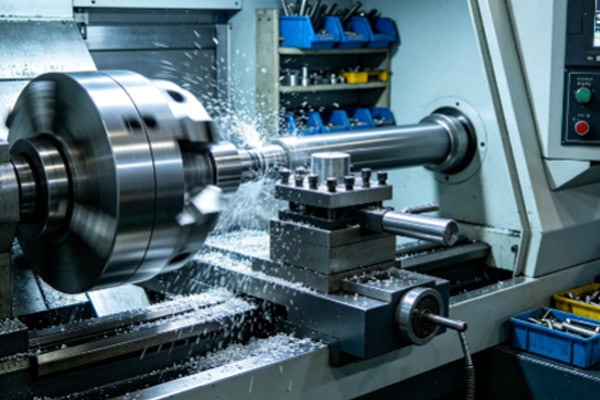
مرحله اجرای ماشینکاری هسته اصلی کل گردش کار است. این مرحله نیاز به کنترل مرحلهای بر اساس خواص مواد و هندسه قطعه دارد تا تعادلی بین کارایی و دقت حاصل شود.
مرحله خشنکاری
مرحله خشنکاری بر حذف سریع مواد اضافی برای شکلدهی شکل اولیه قطعه کار تمرکز دارد. راندمان و نرخ حذف مواد در عین حفظ پایداری دستگاه در اولویت قرار دارند.
- حذف سریع مواد
- بار برش کنترلشده
- راندمان بالای ماشینکاری
- شکلگیری هندسه پایه
- کاهش بار برای مراحل بعدی
- پایداری ساختاری حفظ شده
پس از خشنکاری، یک پایه پایدار برای مراحل بعدی ماشینکاری ایجاد میشود و پردازش روانتری را تضمین میکند.
مرحله نیمه تمام
نیمهپرداختکاری، انحرافات ابعادی ناشی از خشنکاری را اصلاح میکند و ضمن بهبود شرایط سطح، قطعه را به هندسه نهایی نزدیکتر میکند. همچنین حجم کار برای عملیات پرداختکاری را کاهش میدهد.
- تصحیح خطاهای ابعادی
- بهبود وضعیت سطح
- افزایش دقت کانتور
- کاهش بار پرداخت
- کنترل تغییر شکل حرارتی
- بهبود ثبات ابعادی
این مرحله یک گذار پایدار بین عملیات خشنکاری و پرداختکاری فراهم میکند.
مرحله پایانی
پرداخت نهایی، دقت ابعادی و کیفیت سطح را تعیین میکند و مستلزم کنترل دقیق شرایط ابزار، پارامترهای برش و پایداری دستگاه است.
- دستیابی به الزامات ابعادی نهایی
- بهبود کیفیت پرداخت سطح
- کنترل تلرانسهای هندسی
- اطمینان از ثبات دستهای
- کاهش عیوب ماشینکاری
- مشخصات فنی را رعایت کنید
پرداختکاری، سطح کیفیت نهایی محصول را تعریف میکند و بحرانیترین مرحله ماشینکاری است.
فرآیند بازرسی و کنترل کیفیت پس از ماشینکاری
پس از ماشینکاری، قطعات باید به طور سیستماتیک بازرسی شوند تا از انطباق با الزامات طراحی و استانداردهای فنی اطمینان حاصل شود. کنترل کیفیت شامل اندازهگیری ابعادی، ارزیابی سطح و ثبت دادهها برای قابلیت ردیابی است. یک سیستم کیفیت ساختاریافته، بهبود مستمر فرآیند و خروجی تولید پایدار را امکانپذیر میسازد.
بازرسی دقت ابعادی
بازرسی ابعادی، ابعاد بحرانی را با استفاده از ابزارهای اندازهگیری یا تجهیزات آزمایش تأیید میکند تا از انطباق محصول با الزامات طراحی اطمینان حاصل شود.
- قطر بیرونی را بررسی کنید
- اندازهگیری طول و موقعیت
- صحت قطر سوراخ را تأیید کنید
- مقایسه محدودههای تلرانس
- ثبت دادههای بازرسی
- تأیید سازگاری دستهای
بازرسی کامل ابعادی به طور موثر تضمین میکند که محصول با استانداردها مطابقت دارد.
بازرسی کیفیت و عیوب سطح
کیفیت سطح، شاخص بسیار مهمی از سطح ماشینکاری قطعات ماشینکاری شده با CNC است. این امر نه تنها بر ظاهر محصول، بلکه بر مقاومت در برابر سایش، عملکرد آببندی، دقت مونتاژ و طول عمر آن نیز تأثیر میگذارد. برای قطعات مکانیکی دقیق، اجزای دستگاههای پزشکی و مجموعههای تجهیزات خودکار، وضعیت سطح اغلب به طور مستقیم تعیین میکند که آیا محصول الزامات کاربرد عملی را برآورده میکند یا خیر. فرآیند بازرسی مستلزم بررسی جامع زبری سطح، علائم ماشینکاری، خراشها، فرورفتگیها، پلیسهها و نقصهای موضعی است تا اطمینان حاصل شود که قطعات با استانداردهای ابعادی مطابقت دارند و در عین حال کیفیت سطحی عالی دارند.
مدیریت سوابق کیفیت و قابلیت ردیابی
سوابق کیفیت، دادههای ماشینکاری و بازرسی را برای ردیابی کامل فرآیند ذخیره میکنند. این امر از بهبود مستمر و ثبات تولید بلندمدت پشتیبانی میکند.
- پارامترهای ماشینکاری را ثبت کنید
- نتایج بازرسی فروشگاه
- ساخت سیستم ردیابی
- تجزیه و تحلیل تغییرات کیفیت
- بهینه سازی پارامترهای فرآیند
- بهبود ثبات تولید
یک سیستم داده کامل، قابلیت تولید بلندمدت را تقویت میکند.
فرآیند حمل و نقل و تحویل محصول نهایی
پس از ماشینکاری، قطعات باید تمیز، محافظت و بستهبندی شوند تا از تحویل ایمن و شرایط سطحی مناسب در حین حمل و نقل و انبارداری اطمینان حاصل شود. مایعات برش، تراشهها و پلیسههای باقی مانده باید برداشته شوند تا از تأثیر بر مونتاژ یا عملکرد جلوگیری شود.
فرآیند تمیز کردن و پلیسه گیری
قطعات ماشینکاری شده اغلب حاوی مایع خنک کننده باقیمانده، تراشه ها و پلیسه های کوچک هستند که باید قبل از تحویل برداشته شوند.
- حذف بقایای ماشینکاری
- از بین بردن پلیسهها
- روغن و مایع خنک کننده را تمیز کنید
- بهبود کیفیت ظاهری
- کاهش خطرات مونتاژ
- اطمینان از استفاده ایمن
تمیز کردن مناسب به طور قابل توجهی کیفیت کلی محصول را بهبود میبخشد.
ضد زنگ و محافظت از بستهبندی
اجزای فلزی در حین انبارداری و حمل و نقل نیاز به اقدامات حفاظتی دارند تا از خوردگی و آسیب مکانیکی جلوگیری شود.
- اعمال پوشش ضد زنگ
- استفاده از بستهبندی مقاوم در برابر ضربه
- جلوگیری از آسیبهای ناشی از حمل و نقل
- حفظ شرایط سطحی
- افزایش طول عمر انبارداری
- بهبود قابلیت اطمینان تحویل
بستهبندی مناسب، سلامت کالا را برای مشتریان تضمین میکند.
تحویل و پشتیبانی فنی
پس از بستهبندی محصول و گذراندن بازرسی نهایی، وارد مرحله تحویل میشود. علاوه بر ارسال به موقع، تولیدکننده باید خدمات پشتیبانی فنی مربوطه، از جمله اطلاعات محصول، گزارشهای آزمایش و پیشنهادات استفاده را نیز ارائه دهد. ارتباط و پاسخگویی به موقع میتواند به رفع نیازهای عملی و بهبود تجربه همکاری در هنگام مواجهه مشتریان با مشکلات در هنگام نصب، راهاندازی یا استفاده کمک کند.
- تحویل به موقع محصول
- ارائه گزارشهای بازرسی
- ارائه مشاوره فنی
- رسیدگی به بازخورد مشتریان
- ایجاد همکاری بلندمدت
- رضایت مشتری را بهبود ببخشید
یک سیستم تحویل و پشتیبانی کامل، استفاده قابل اعتماد از محصول را تضمین کرده و روابط تجاری بلندمدت را تقویت میکند.
















