
زاویه براده یکی از ویژگیهای هندسی کلیدی ابزار برش است و تأثیر مستقیمی بر جریان براده، نیروی برش، تولید گرما و عملکرد ابزار دارد. در ماشینکاری، حتی یک تغییر کوچک در زاویه براده میتواند بر میزان سهولت برش ماده و پایداری فرآیند برش تأثیر بگذارد.
درک زاویه براده هنگام انتخاب ابزارهای برش برای مواد مختلف و شرایط ماشینکاری مهم است. در این مقاله، به کارکردهای اصلی، انواع رایج و عوامل اساسی مؤثر بر انتخاب زاویه براده خواهیم پرداخت.
زاویه شیب چیست؟
زاویه براده یک پارامتر کلیدی در هندسه ابزار برش است. این زاویه به زاویه تشکیل شده بین سطح براده ابزار و یک صفحه مرجع اشاره دارد و بخش مهمی از نحوه شکلدهی ابزار برای برش را توصیف میکند.
برای درک زاویه براده، شروع با سطح براده مفید است. سطح براده، سطحی از ابزار است که براده در حین برش روی آن جریان مییابد و زاویه براده، جهت و درجه آن سطح را تعریف میکند. اگرچه این تنها یک زاویه در هندسه ابزار است، اما نحوه درگیری ابزار با ماده قطعه کار را تغییر میدهد.
در زاویه براده در ماشینکاری، زاویه براده معمولاً به سه نوع اساسی طبقهبندی میشود: زاویه براده مثبت، زاویه براده منفی و زاویه براده صفر. هر کدام تعادل بین تیزی لبه و استحکام لبه را تغییر میدهند. به طور کلی، زاویه براده مثبت از برش آسانتر پشتیبانی میکند، زاویه براده منفی پشتیبانی لبه قویتری را فراهم میکند و زاویه براده صفر شرایط متعادلتری را ارائه میدهد.
در عمل، زاویه براده ابزار برش مقدار ثابتی نیست. این زاویه باید با توجه به جنس قطعه کار، روش ماشینکاری و کاربرد ابزار انتخاب شود. به عنوان مثال، مواد نرمتر اغلب با زاویه براده مثبت بهتر کار میکنند، در حالی که مواد سختتر یا شرایط برش دشوارتر ممکن است به زاویه براده خنثی یا منفی نیاز داشته باشند.
به طور خلاصه، زاویه براده در ابزار برش یک ویژگی هندسی ضروری است که به تعریف نحوه برش ابزار کمک میکند. همچنین به عنوان پایهای برای درک انواع زاویه براده و انتخاب آن در ماشینکاری عمل میکند.
انواع اصلی زاویه حمله چیست؟
در ماشینکاری، زاویه براده عموماً به سه نوع اساسی تقسیم میشود: زاویه براده مثبت ، زاویه براده منفی و زاویه براده صفر . تفاوت اصلی بین آنها در جهت سطح براده است که تیزی لبه برش، استحکام ابزار و نوع شرایط ماشینکاری که ابزار میتواند تحمل کند را تغییر میدهد.
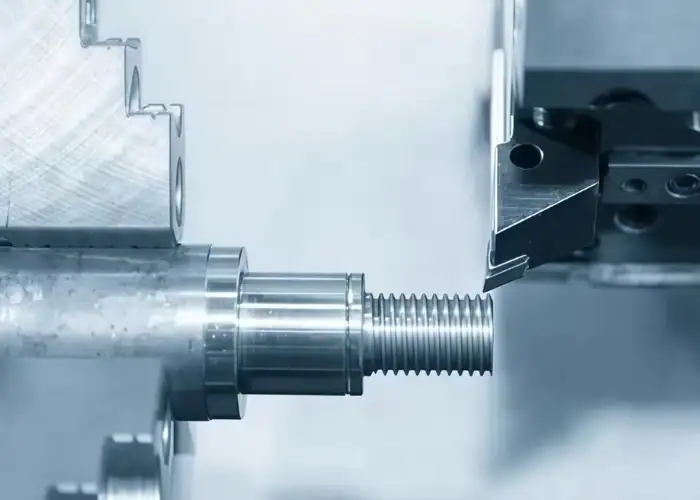
زاویه چنگک مثبت
زاویه براده مثبت زمانی استفاده میشود که عمل برش نرمتر و نفوذ آسانتر در مواد مهم باشد. از آنجا که لبه برش تیزتر میشود، ابزار میتواند آزادانهتر برش دهد و مواد را با مقاومت کمتری بردارد. این نوع زاویه براده اغلب برای مواد نرمتر و شرایط ماشینکاری که راندمان برش و تخلیه براده اهمیت دارد، انتخاب میشود.
- معمولاً برای آلومینیوم، مس، برنج و فولاد کم کربن استفاده میشود
- مناسب برای عملیاتی که نیاز به مقاومت برشی کمتری دارند
- به ابزار کمک میکند تا راحتتر وارد مواد شود
- بهبود جریان براده در حین ماشینکاری
- اغلب برای شرایط پرداخت نهایی یا برش سبک تا متوسط ترجیح داده میشود
زاویه شیب منفی
زاویه براده منفی معمولاً زمانی استفاده میشود که استحکام و پایداری لبه برش از تیزی برش مهمتر باشد. این هندسه به لبه برش پشتیبانی بیشتری میدهد و به آن اجازه میدهد بارهای سنگینتر و شرایط ماشینکاری دشوارتری را تحمل کند. این زاویه اغلب برای مواد سخت، عملیات خشنکاری و برشهای منقطع که دوام در آنها بسیار مهم است، انتخاب میشود.
- معمولاً برای چدن، فولاد سخت شده و آلیاژهای دشوار برای ماشینکاری استفاده میشود
- مناسب برای خشنکاری، برشهای منقطع و ماشینکاری با بار زیاد
- پشتیبانی لبه قویتری نسبت به زاویه شیب مثبت فراهم میکند
- به مقاومت در برابر لب پریدگی لبه تحت فشار برش سنگین کمک میکند
- اغلب زمانی ترجیح داده میشود که استحکام و دوام ابزار در اولویت باشند.
زاویه شیب صفر
زاویه براده صفر، که زاویه براده خنثی نیز نامیده میشود، شرایط متعادلی بین تیزی برش و استحکام لبه فراهم میکند. این زاویه اغلب در ماشینکاری عمومی که در آن هندسه ابزار معتدلتری مورد نیاز است، استفاده میشود. این نوع زاویه براده میتواند عملکرد برش پایداری را در طیف وسیعی از مواد و کاربردهای ماشینکاری استاندارد ارائه دهد.
- معمولاً در کاربردهای ماشینکاری عمومی استفاده میشود
- مناسب برای ابزارهای استاندارد و شرایط برش متعادل
- حد وسطی بین وضوح و قدرت ارائه میدهد
- به حفظ عملکرد پایدار در کارهای ماشینکاری معمول کمک میکند
- اغلب زمانی انتخاب میشود که به هندسهای کاربردی و همهکاره نیاز باشد.
زاویه براده چگونه بر ماشینکاری تأثیر میگذارد؟
زاویه براده تأثیر مستقیمی بر عملکرد ابزار برشی در حین ماشینکاری دارد. اگرچه تنها یکی از عناصر هندسه ابزار است، اما به طور قابل توجهی بر نحوه ورود ابزار به ماده و نحوه رفتار لبه برشی تحت بار تأثیر میگذارد. در نتیجه، زوایای براده مختلف میتوانند شرایط برش و نتایج ماشینکاری کاملاً متفاوتی ایجاد کنند.
یکی از فوریترین اثرات زاویه براده، بر خود عمل برش است. زاویه براده مثبت عموماً به ابزار اجازه میدهد تا راحتتر برش دهد و عمل برش تیزتر و آزادتری ایجاد کند. در مقابل، زاویه براده منفی، پشتیبانی بیشتری در پشت لبه برش ایجاد میکند و به آن کمک میکند تا تحت بارهای سنگینتر پایدار بماند. زاویه براده صفر، شرایط متعادلتری بین این دو حد نهایی ارائه میدهد. به همین دلیل، یک ابزار مشابه ممکن است بسته به زاویه براده و شرایط ماشینکاری، عملکرد بسیار متفاوتی داشته باشد.
زاویه براده همچنین نقش مهمی در تشکیل براده و جریان براده ایفا میکند. در ماشینکاری، نحوه خروج برادهها از ناحیه برش تأثیر زیادی بر نرمی و پایداری فرآیند دارد. هنگامی که زاویه براده به خوبی با ماده و عملیات مطابقت داشته باشد، برادهها تمایل دارند به طور طبیعیتری از ناحیه برش خارج شوند. هنگامی که این زاویه مطابقت نداشته باشد، تخلیه براده میتواند کارایی کمتری داشته باشد، که ممکن است ثبات فرآیند را کاهش دهد. به همین دلیل، زاویه براده نه تنها بر نحوه برش ماده، بلکه بر نحوه رفتار ماده برداشته شده پس از جداسازی نیز تأثیر میگذارد.
یکی دیگر از اثرات مهم زاویه براده، بر استحکام لبه برش است. زاویه براده مثبت بزرگتر معمولاً لبه تیزتری ایجاد میکند، اما همچنین باعث کاهش پشتیبانی پشت آن لبه میشود. زاویه براده منفی ممکن است به طور آزادانه برش ندهد، اما به طور کلی استحکام لبه بیشتر و مقاومت بهتری در برابر ضربه ایجاد میکند. این امر به ویژه در عملیات خشنکاری، برشهای منقطع و مواد سختگیرانه اهمیت پیدا میکند، جایی که دوام لبه اغلب به اندازه کارایی برش مهم است.
از دیدگاه وسیعتر ماشینکاری، زاویه براده بر پایداری کلی و مناسب بودن تنظیمات برش نیز تأثیر میگذارد. یک زاویه براده خوب انتخاب شده به ابزار کمک میکند تا با ماده و روش ماشینکاری به طور مؤثرتری کار کند، در حالی که انتخاب ضعیف میتواند عملکرد را حتی زمانی که سایر شرایط برش قابل قبول است، محدود کند. از این نظر، زاویه براده تنها عامل در ماشینکاری نیست، بلکه یکی از پیوندهای کلیدی بین هندسه ابزار، رفتار ماده و عملکرد برش است.
به طور کلی، زاویه براده از طریق عمل برش، جریان براده، پشتیبانی لبه و پایداری فرآیند بر ماشینکاری تأثیر میگذارد. درک این تأثیرات، انتخاب زاویه براده مناسبتر را برای مواد، عملیات و اهداف ماشینکاری مختلف آسانتر میکند.
چگونه زوایای مختلف براده بر عملکرد ماشینکاری تأثیر میگذارند؟
زوایای مختلف براده میتوانند نتایج ماشینکاری متفاوتی ایجاد کنند زیرا تعادل بین تیزی برش و استحکام لبه را تغییر میدهند. درک این تفاوتها به انتخاب هندسه ابزار مناسبتر کمک میکند.
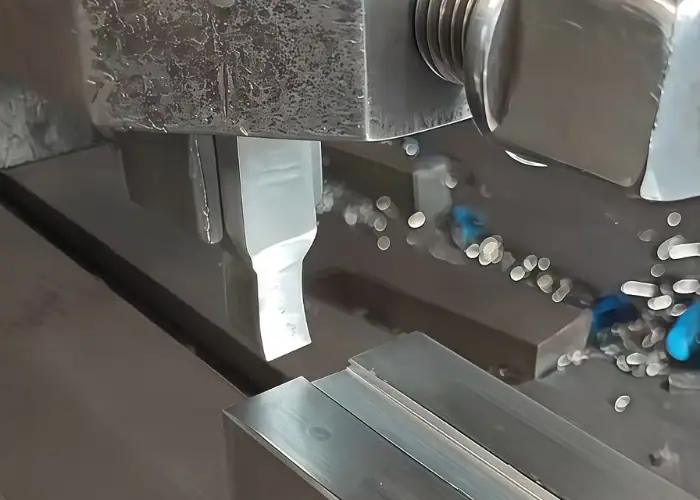
زاویه براده مثبت و راندمان برش
زاویه براده مثبت معمولاً با اجازه دادن به ابزار برای ورود آسانتر به ماده، راندمان برش را بهبود میبخشد. از آنجا که لبه برش تیزتر است، ابزار میتواند با مقاومت کمتر و عمل برش نرمتر برش دهد. این امر اغلب آن را به انتخابی مناسب برای مواد نرمتر و عملیاتی تبدیل میکند که در آنها رفتار برش آزادتر ترجیح داده میشود.
در عین حال، لبه تیزتر، تکیهگاه کمتری در پشت خود دارد. این بدان معناست که زاویه براده مثبت ممکن است برای بارهای برش سنگین، برشهای منقطع یا شرایطی که مقاومت در برابر ضربه مهم است، کمتر مناسب باشد. مزیت آن برش آسانتر است، اما این مزیت با کاهش استحکام لبه همراه است.
زاویه براده منفی و مقاومت لبه
زاویه براده منفی معمولاً زمانی استفاده میشود که استحکام و دوام لبه از سهولت برش مهمتر باشد. با تکیهگاه بیشتر در پشت لبه برش، ابزار بهتر میتواند فشار، ضربه و شرایط ماشینکاری دشوار را تحمل کند. این امر آن را به ویژه در عملیات خشنکاری و هنگام ماشینکاری مواد سختتر مفید میکند.
مزیت این است که عمل برش معمولاً نسبت به زاویه براده مثبت، آزادی عمل کمتری دارد. در عمل، این بدان معناست که زاویه براده منفی اغلب بیشتر به استحکام دستگاه و پایداری تنظیمات بستگی دارد. آنها کمتر برای برش نرمتر و بیشتر برای عملکرد قویتر لبه انتخاب میشوند.
زاویه شیب صفر و عملکرد متعادل
زاویه براده صفر، تعادل خنثیتری بین تیزی برش و استحکام لبه ایجاد میکند. این زاویه به اندازه زاویه براده مثبت، آزادانه برش نمیدهد و به اندازه زاویه براده منفی، بر پشتیبانی لبه تأکید نمیکند. در عوض، شرایط برش متوسطی را ارائه میدهد که میتواند در ماشینکاری عمومی به خوبی کار کند.
به دلیل این تعادل، زاویههای براده صفر اغلب در کاربردهای استاندارد که عملکرد پایدار و قابل پیشبینی ترجیح داده میشود، مفید هستند. این زاویهها زمانی که فرآیند به هندسه برش تهاجمی یا حداکثر استحکام لبه نیاز ندارد، یک انتخاب عملی هستند.
موازنههای عملکرد در ماشینکاری عملی
زوایای مختلف براده به روشهای مختلفی بر عملکرد ماشینکاری تأثیر میگذارند، زیرا تعادل بین برش آسانتر و پشتیبانی قویتر از لبه را تغییر میدهند. زاویه برادهای که صافی برش را بهبود میبخشد، ممکن است استحکام لبه را کاهش دهد، در حالی که زاویه برادهای که لبه را تقویت میکند، ممکن است عمل برش را کماثرتر کند.
به همین دلیل، انتخاب زاویه براده همیشه بر اساس مصالحه است نه قوانین ثابت. بهترین انتخاب به جنس، عملیات و محیط برش واقعی بستگی دارد تا به یک عامل عملکرد واحد.
انتخاب زاویه براده برای مواد مختلف
زاویه براده مناسب به کاربرد واقعی ماشینکاری بستگی دارد و نه صرفاً تئوری. مواد و عملیات مختلف، الزامات متفاوتی را بر لبه برش اعمال میکنند، بنابراین بررسی مثالهای معمول به نشان دادن اینکه چرا برخی شرایط زاویه براده مثبت را ترجیح میدهند، در حالی که برخی دیگر به هندسه خنثی یا منفی نیاز دارند، کمک میکند.
آلومینیوم
آلومینیوم مادهای نرم و انعطافپذیر است، بنابراین اغلب با زاویه براده مثبت عملکرد بهتری دارد. لبه برش تیزتر به ابزار کمک میکند تا راحتتر وارد ماده شود و از جریان براده نرمتر در حین ماشینکاری پشتیبانی میکند. این امر به ویژه زمانی مفید است که هدف، حفظ برش کارآمد و جلوگیری از تجمع براده باشد.
در بسیاری از کاربردهای ماشینکاری آلومینیوم، زاویه براده مثبت به بهبود نرمی برش کمک میکند و از رفتار کلی برش بهتر پشتیبانی میکند. با این حال، زاویه دقیق براده هنوز به طراحی ابزار، پارامترهای برش و کیفیت سطح مورد نیاز بستگی دارد.
مس
مس مادهای نسبتاً نرم و انعطافپذیر است، بنابراین اغلب به زاویه براده مثبت واکنش خوبی نشان میدهد. لبه برش تیزتر به کاهش مقاومت برشی کمک میکند و به ابزار اجازه میدهد تا مواد را تمیزتر برش دهد. این امر برای حفظ عملکرد برش نرمتر و پشتیبانی از جریان بهتر براده، به ویژه در کاربردهایی که کیفیت سطح و ثبات ابعادی مهم است، مفید است.
در ماشینکاری مس، انتخاب زاویه براده باید تمایل ماده به تغییر شکل و تولید برادههای پیوسته را نیز در نظر بگیرد. در بسیاری از موارد، زاویه براده مثبت به بهبود رفتار برش کمک میکند، اما انتخاب دقیق هنوز به هندسه ابزار، پارامترهای برش و آلیاژ مس خاص مورد ماشینکاری بستگی دارد.
فولاد ضد زنگ
فولاد ضد زنگ عموماً برای ماشینکاری سختتر است زیرا میتواند مقاومت برشی بالاتری ایجاد کند و تنش بیشتری را بر لبه برش وارد کند. در این حالت، انتخاب زاویه براده اغلب نیاز به تعادل بین توانایی برش و استحکام لبه دارد. بسته به درجه و عملکرد، زاویه براده مثبت ممکن است به بهبود عملکرد برش کمک کند، اما هندسه معتدلتر اغلب برای حفظ پایداری ترجیح داده میشود.
برای فولاد ضد زنگ، بهترین زاویه براده معمولاً به این بستگی دارد که آیا عملیات بر برش نرمتر یا پشتیبانی قویتر لبه متمرکز است. در بسیاری از موارد، زاویه براده خنثی یا مثبت با دقت کنترل شده، یک انتخاب عملی است.
چدن
چدن شکنندهتر از آلومینیوم یا فولاد ضد زنگ است و اغلب به زاویه براده صفر یا منفی بهتر پاسخ میدهد. در ماشینکاری چدن، استحکام لبه برش معمولاً از یک عمل برش بسیار تیز مهمتر است. لبه قویتر به ابزار کمک میکند تا پایدار بماند و خطر برادهبرداری زیر بار را کاهش میدهد.
به همین دلیل، ماشینکاری چدن اغلب زاویه براده محافظهکارانهتری را ترجیح میدهد. این نوع هندسه به دوام و عملکرد برش پایدار، به ویژه در عملیات خشنکاری یا عملیات دشوارتر، کمک میکند.
قسمت های پلاستیکی
قطعات پلاستیکی اغلب به رویکرد متفاوتی برای انتخاب زاویه براده نیاز دارند زیرا این ماده معمولاً نرمتر، حساستر به گرما و تغییر شکل آسانتر از فلز است. در بسیاری از موارد، زاویه براده مثبت ترجیح داده میشود زیرا لبه برش تیزتر میتواند مقاومت برش را کاهش داده و به ابزار کمک کند تا مواد را تمیزتر برش دهد. این امر به ویژه برای کاهش ذوب شدن، پارگی، پلیسه یا سطح ضعیف در حین ماشینکاری مفید است.
در بسیاری از کاربردهای ماشینکاری پلاستیک، زاویه براده مثبت به بهبود نرمی برش و جریان براده کمک میکند. با این حال، انتخاب نهایی همچنان به نوع پلاستیک، تیزی ابزار، کنترل حرارت و الزامات دقت قطعه بستگی دارد.
انتخاب زاویه براده برای عملیات مختلف
زاویه براده نه تنها تحت تأثیر جنس ماده، بلکه تحت تأثیر نوع عملیات ماشینکاری نیز قرار دارد. حتی با جنس قطعه کار یکسان، پرداختکاری و خشنکاری میتوانند به رفتار لبه برش متفاوتی نیاز داشته باشند، به این معنی که مناسبترین زاویه براده نیز ممکن است تغییر کند.
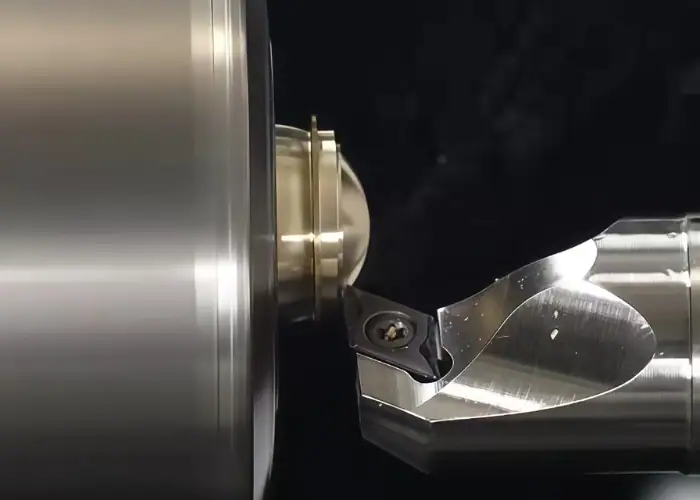
عملیات تکمیلی
در عملیات پرداختکاری، معمولاً تمرکز بر رفتار برش نرمتر و ایجاد سطح یکنواختتر است. به همین دلیل، اغلب زاویه براده مثبت ترجیح داده میشود، به خصوص زمانی که ماده امکان برش آزادتر را فراهم میکند. لبه تیزتر میتواند به ابزار کمک کند تا برش تمیزتری داشته باشد و از ایجاد اختلال غیرضروری در سطح پرداختشده جلوگیری کند.
با این اوصاف، پرداختکاری همیشه به معنای استفاده از مثبتترین زاویه براده ممکن نیست. انتخاب نهایی همچنان به جنس ماده، ابزار و پایداری چیدمان ماشینکاری بستگی دارد.
عملیات خشن کردن
عملیات خشنکاری معمولاً نیاز بیشتری به استحکام لبه و پایداری فرآیند دارد. از آنجایی که ابزار اغلب تحت بار سنگینتر، مواد بیشتری را برمیدارد، زاویه براده صفر یا منفی معمولاً مناسبتر است. این امر به لبه برش کمک میکند تا در طول برشهای تهاجمی، قویتر و بهتر پشتیبانی شود.
در خشنکاری، هدف نه تنها حذف مؤثر مواد، بلکه حفظ پایداری ابزار تحت بار است. به همین دلیل است که انتخاب زاویه براده برای خشنکاری اغلب به استحکام و دوام بیشتر از عمل برش آزادتر کمک میکند.
مزایا و معایب زوایای مختلف چنگک چیست؟
هر زاویه براده، تعادل متفاوتی بین سهولت برش و استحکام لبه ارائه میدهد. از آنجا که شرایط ماشینکاری میتواند بسیار متفاوت باشد، مناسبترین انتخاب اغلب به کار خاص بستگی دارد. بررسی مزایا و معایب هر نوع، انتخاب زاویه براده را کاربردیتر و آگاهانهتر میکند.
| نوع زاویه چنگک | مزایای | معایب |
| زاویه چنگک مثبت | برش آسانتر، مقاومت برشی کمتر، جریان براده نرمتر، مناسب برای مواد نرمتر و انعطافپذیرتر، اغلب برای پرداخت نهایی مفید است. | تکیهگاه لبه ضعیفتر، برای بارهای سنگین مناسبتر نیست، در برابر ضربه حساستر است، ممکن است در شرایط سخت راحتتر ساییده یا لبپر شود |
| زاویه شیب منفی | لبه برش قویتر، مقاومت بهتر در برابر ضربه، مناسب برای برشهای خشن و منقطع، عملکرد خوب در مواد سخت یا دشوار، دوام بهتر لبه | مقاومت برشی بالاتر، عمل برش آزاد کمتر، ممکن است به استحکام بیشتر دستگاه نیاز داشته باشد، که همیشه برای برش صاف روی مواد نرم ایدهآل نیست. |
| زاویه شیب صفر | متعادل بین تیزی برش و استحکام لبه، مناسب برای ماشینکاری عمومی، عملکرد پایدار و قابل پیشبینی، مفید در کاربردهای استاندارد | به اندازه زاویه براده مثبت آزادانه برش نمیدهد، به اندازه زاویه براده منفی پشتیبانی لبه را فراهم نمیکند، ممکن است برای کارهای ماشینکاری تخصصی کمتر بهینه باشد |
به طور کلی، زوایای براده مثبت، برش آسانتر را تسهیل میکنند، زوایای براده منفی، پشتیبانی لبه قویتر را تقویت میکنند و زوایای براده صفر، گزینه متعادلتری را ارائه میدهند. بهترین انتخاب به این بستگی دارد که آیا کار ماشینکاری به برش نرمتر، دوام بیشتر یا عملکرد کلی متنوعتر نیاز دارد یا خیر.
اشتباهات رایج هنگام انتخاب زاویه شیب
انتخاب زاویه براده نامناسب میتواند راندمان برش را کاهش دهد، قابلیت اطمینان لبه را تضعیف کند و فرآیند ماشینکاری را ناپایدارتر کند. درک رایجترین اشتباهات به جلوگیری از عملکرد ضعیف ابزار کمک میکند و منجر به انتخاب زاویه براده مؤثرتر در شرایط ماشینکاری واقعی میشود.
فرض اینکه لبه تیزتر همیشه بهتر است
یک اشتباه رایج این است که فرض کنیم زاویه براده مثبتتر همیشه انتخاب بهتری است زیرا برش را آسانتر میکند. در حالی که لبه تیزتر میتواند عمل برش را بهبود بخشد، اما باعث کاهش پشتیبانی پشت لبه نیز میشود. در شرایط سخت، این میتواند ابزار را در برابر لبپریدگی یا بیثباتی آسیبپذیرتر کند.
نادیده گرفتن جنس قطعه کار
زاویه براده همیشه باید با مادهای که قرار است ماشینکاری شود، مطابقت داشته باشد. هندسهای که روی آلومینیوم عملکرد خوبی دارد، ممکن است برای چدن یا فولاد سخت شده مناسب نباشد. انتخاب زاویه براده بدون در نظر گرفتن رفتار ماده میتواند منجر به عملکرد برش ضعیف و کاهش قابلیت اطمینان ابزار شود.
مشرف به عملیات ماشینکاری
اشتباه دیگر، انتخاب زاویه براده فقط بر اساس جنس ماده و نه بر اساس نوع عملیات است. پرداختکاری، خشنکاری و برش منقطع، الزامات بسیار متفاوتی را بر لبه برش اعمال میکنند. حتی با همان جنس، بهترین زاویه براده ممکن است بسته به نحوه استفاده از ابزار تغییر کند.
نادیده گرفتن استحکام ماشین و پایداری تنظیمات
زاویه برادهای که در یک محیط سفت و پایدار به خوبی کار میکند، ممکن است در یک محیط با پایداری کمتر، به همان شکل عمل نکند. نادیده گرفتن سفتی دستگاه، کیفیت گیره یا شرایط کلی راهاندازی میتواند هندسه انتخاب شده را کماثر کند. در برخی موارد، حتی ممکن است منجر به لرزش یا آسیب زودرس لبه شود.
در نظر گرفتن زاویه شیب به عنوان یک عامل مجزا
زاویه براده نباید به تنهایی ارزیابی شود. این موضوع با جنس ابزار، پوشش، آمادهسازی لبه، هندسه ابزار برشی و پارامترهای برش مرتبط است. تمرکز بر زاویه براده بدون در نظر گرفتن کل تنظیمات ماشینکاری اغلب منجر به تصمیمگیری ناقص میشود.
چگونه زاویه شیب مناسب را انتخاب کنیم؟
انتخاب زاویه براده مناسب صرفاً انتخاب براده مثبت، منفی یا صفر بر اساس یک قانون ثابت نیست. بلکه نیاز به بررسی متعادل خواص مواد، روش ماشینکاری، شرایط برش و اهداف تولید دارد.
ملاحظات مربوط به جنس قطعه کار
انتخاب زاویه براده مناسب با جنس قطعه کار شروع میشود. مواد نرمتر و انعطافپذیرتر، مانند آلومینیوم، مس و فولاد نرم، معمولاً به زاویه براده مثبت بهتر پاسخ میدهند. لبه برش تیزتر به ابزار اجازه میدهد تا آزادانهتر برش دهد و به برادهها کمک میکند تا روانتر حرکت کنند. در مقابل، مواد سختتر یا شکنندهتر اغلب به لبه برش قویتری نیاز دارند، که در بسیاری از موارد زاویه براده صفر یا منفی را مناسبتر میکند.
انتخاب زاویه براده مبتنی بر عملیات
عملیات ماشینکاری نیز نقش مهمی در انتخاب زاویه براده دارد. عملیات پرداختکاری اغلب از زاویه برادهای بهره میبرند که برش نرمتر و برداشت پایدارتر مواد را پشتیبانی میکند. خشنکاری، برش منقطع یا برشهای عمیقتر معمولاً بار بیشتری را روی لبه برش وارد میکنند، بنابراین اغلب زاویه براده محافظهکارانهتری ترجیح داده میشود. این بدان معناست که یک ماده ممکن است بسته به عملیات، به انتخاب زاویه براده متفاوتی نیاز داشته باشد.
سختی دستگاه و شرایط برش
زاویه براده نیز باید مطابق با محیط برش انتخاب شود. یک دستگاه سفت و سخت، گیره پایدار و یک چیدمان با تکیهگاه مناسب معمولاً انعطافپذیری بیشتری را در هندسه ابزار ایجاد میکند. با این حال، هنگامی که سفتی دستگاه محدود است یا چیدمان ناپایدارتر است، زاویه براده بیش از حد تهاجمی ممکن است فرآیند را در برابر لرزش یا آسیب لبه حساستر کند. در این شرایط، هندسه لبه متعادلتر یا قویتر اغلب انتخاب بهتری است.
انتخاب زاویه براده بر اساس هدف ماشینکاری
انتخاب نهایی زاویه براده همچنین باید منعکس کننده هدف ماشینکاری باشد. اگر اولویت برش آسان تر و مقاومت کمتر باشد، ممکن است زاویه براده مثبت تر ترجیح داده شود. اگر هدف پشتیبانی قوی تر لبه، دوام بهتر یا عملکرد پایدارتر تحت بار باشد، زاویه براده خنثی یا منفی ممکن است مؤثرتر باشد. در عمل، زاویه براده نه تنها برای ماده، بلکه برای آنچه فرآیند ماشینکاری بیشتر به آن نیاز دارد نیز انتخاب می شود.
متعادلسازی کل تنظیمات ماشینکاری
در ماشینکاری واقعی، زاویه براده به تنهایی کار نمیکند. این زاویه با جنس ابزار، پوشش، آمادهسازی لبه، هندسه ابزار برشی و پارامترهای برش در تعامل است. به همین دلیل، بهترین انتخاب صرفاً تیزترین یا قویترین زاویه نیست. بلکه زاویهای است که به طور مؤثر با کل تنظیمات ماشینکاری مطابقت داشته باشد.
سوالات متداول
چگونه زاویه شیب را تعیین کنیم؟
زاویه براده با اندازهگیری زاویه بین سطح براده ابزار و یک صفحه مرجع مربوط به سطح ماشینکاری شده یا جهت برش تعیین میشود. در عمل، انتخاب به نوع ماده، بار برش و عملکرد بستگی دارد. مواد نرمتر اغلب از زوایای براده مثبت حدود +5 تا +20 درجه استفاده میکنند، در حالی که مواد سختتر ممکن است از 0 تا -10 درجه استفاده کنند. مقدار مناسب باید سهولت برش، جریان براده و استحکام لبه را متعادل کند.
زاویه شیب نرمال چقدر است؟
هیچ زاویه براده نرمال واحدی برای همه کارهای ماشینکاری وجود ندارد. در ماشینکاری عمومی، محدوده رایج حدود 0 تا 15+ درجه است. برای مواد شکلپذیر مانند آلومینیوم، ممکن است حدود 10+ تا 20+ درجه باشد، در حالی که برای مواد سخت یا برشهای منقطع ممکن است 0 تا 10- درجه باشد. در عمل، زاویه براده نرمال محدودهای است که به بهترین وجه با ماده، ابزار و شرایط برش مطابقت دارد.
بهترین زاویه چنگک برای فولاد چیست؟
بهترین زاویه براده برای فولاد به درجه فولاد و روش ماشینکاری بستگی دارد. برای فولاد نرم یا کم کربن، زاویه براده مثبت حدود +5 تا +15 درجه اغلب موثر است زیرا از برش نرمتر و جریان براده بهتر پشتیبانی میکند. برای فولادهای سختتر یا عملیات خشنکاری، 0 تا -5 درجه ممکن است پشتیبانی بهتری از لبه ارائه دهد. در بسیاری از کاربردهای برش فولاد، زاویه براده مثبت متوسط، عملیترین نقطه شروع است.
اگر زاویه شیب افزایش یابد چه اتفاقی میافتد؟
با افزایش زاویه براده، لبه برش تیزتر میشود و ابزار معمولاً راحتتر برش میدهد. این امر میتواند مقاومت برشی را کاهش دهد، جریان براده را بهبود بخشد و تقاضای برق را کاهش دهد. با این حال، زاویه براده بزرگتر، پشتیبانی پشت لبه برش را نیز کاهش میدهد که میتواند استحکام لبه را تضعیف کرده و خطر برادهبرداری را تحت بارهای سنگین افزایش دهد. به طور کلی، افزایش زاویه براده، سهولت برش را بهبود میبخشد اما دوام را کاهش میدهد.
نتیجه
زاویه براده یک عنصر کلیدی در هندسه ابزار برش است زیرا بر عمل برش، جریان براده، استحکام لبه و پایداری ماشینکاری تأثیر میگذارد. از آنجایی که زوایای براده مثبت، منفی و صفر هر کدام نیازهای متفاوتی را برآورده میکنند، انتخاب صحیح به جنس، روش ماشینکاری، شرایط برش و هدف تولید بستگی دارد. درک زاویه براده به بهبود انتخاب ابزار، راندمان ماشینکاری و عملکرد کلی برش کمک میکند.
در TiRapid ، ما خدمات ماشینکاری CNC دقیق را برای قطعات سفارشی و پروژههای تولیدی ارائه میدهیم و به مشتریان کمک میکنیم تا از نمونه اولیه تا تولید، به کیفیت ثابت، سرعت در تحویل و پشتیبانی قابل اعتماد در تولید دست یابند.
















