
RA و RZ دو پارامتر زبری سطح رایج هستند که در ماشینکاری، بازرسی و نقشههای مهندسی مورد استفاده قرار میگیرند. اگرچه هر دو بافت سطح را توصیف میکنند، اما جنبه یکسانی از پروفیل را اندازهگیری نمیکنند، به همین دلیل است که نباید در تولید یا کنترل کیفیت به جای یکدیگر در نظر گرفته شوند.
در این راهنما، ما توضیح میدهیم که RA و RZ به چه معناست، چه تفاوتی با هم دارند، چگونه اندازهگیری میشوند و چه زمانی هر پارامتر مفیدتر است. هدف، کمک به مهندسان، خریداران و تولیدکنندگان در انتخاب پارامتر زبری مناسب برای ماشینکاری، بازرسی و الزامات پرداخت سطح است.
زبری سطح چیست؟
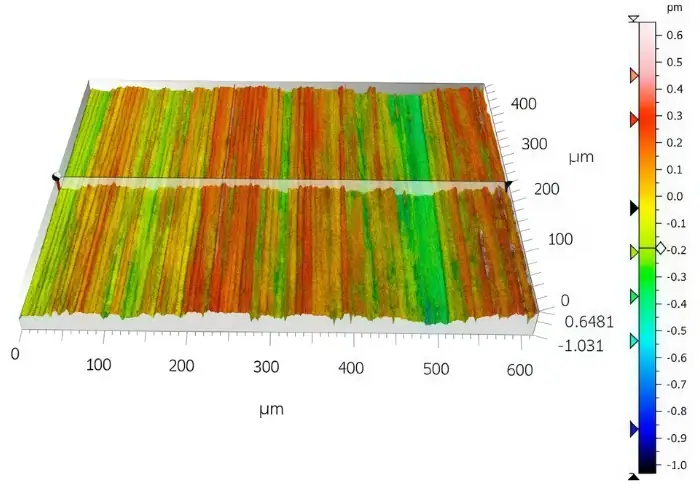
زبری سطح به ناهمواریهای کوچکی که پس از تولید روی سطح ماده باقی میمانند، اشاره دارد. این پستی و بلندیهای ریز توسط ماشینکاری، سنگزنی، صیقلکاری، سندبلاست و سایر فرآیندهای تولید ایجاد میشوند. حتی زمانی که یک قطعه با چشم صاف به نظر میرسد، هنوز هم دارای یک بافت سطحی قابل اندازهگیری است که میتواند بر عملکرد قطعه در استفاده واقعی تأثیر بگذارد.
در مهندسی، زبری سطح اهمیت دارد زیرا شرایط سطح فقط مربوط به ظاهر نیست. این میتواند بر اصطکاک، سایش، قابلیت آببندی، رفتار روانکاری، عملکرد خستگی و کیفیت تماس بین قطعات جفتشده تأثیر بگذارد. سطحی که از نظر بصری قابل قبول به نظر میرسد، اگر سطح زبری آن با نیازهای کاربرد مطابقت نداشته باشد، ممکن است همچنان مشکلات عملکردی ایجاد کند.
به همین دلیل است که پارامترهای زبری مانند RA و RZ در نقشهها و گزارشهای بازرسی استفاده میشوند. آنها بافت سطح را به جای توصیف ذهنی، به دادههای قابل اندازهگیری تبدیل میکنند. مهندسان میتوانند به جای اینکه یک سطح را به طور کلی «صاف» یا «ناهموار» بنامند، یک هدف زبری کنترلشده را مشخص کنند که از ماشینکاری، کنترل کیفیت و عملکرد محصول پشتیبانی میکند.
آرتریت روماتوئید چیست؟
RA مخفف زبری میانگین حسابی است. این پارامتر یکی از رایجترین پارامترهای زبری سطح در مهندسی و تولید است زیرا یک توصیف عددی کلی از بافت کلی سطح ارائه میدهد. به عبارت ساده، RA میانگین انحرافات مطلق پروفیل سطح از خط میانگین در طول اندازهگیری شده را نشان میدهد.
از آنجا که RA مبتنی بر روش میانگینگیری است، به جای تمرکز بر شدیدترین قلهها و درهها، نمای کلی از پرداخت سطح ارائه میدهد. این امر زمانی مفید است که هدف توصیف کیفیت کلی سطح به روشی سازگار و شناختهشده باشد. به همین دلیل، RA اغلب پارامتر زبری پیشفرض است که در نقشههای مهندسی و مشخصات ماشینکاری نشان داده میشود.
در کاربرد عملی، RA برای بسیاری از کاربردهای تولیدی رایج که در آنها هدف نهایی کلی مهمتر از نقاط انتهایی سطح است، به خوبی عمل میکند. با این حال، از آنجایی که این یک مقدار میانگین است، ممکن است سطوحی را که در آنها درههای عمیق یا قلههای بلند تأثیر زیادی بر عملکرد دارند، به طور کامل توصیف نکند. به همین دلیل است که مهندسان نیز از پارامترهایی مانند RZ زمانی که نقاط انتهایی پروفیل سطح اهمیت بیشتری دارند، استفاده میکنند.
آر زد چیست؟
RZ یک پارامتر زبری سطح است که مستقیماً بر تغییرات قله تا دره در پروفیل اندازهگیری شده تمرکز دارد. اگرچه تعاریف ممکن است بسته به استاندارد مورد استفاده کمی متفاوت باشند، RZ عموماً با فاصله عمودی بین قلههای بالاتر و درههای پایینتر در طول نمونهبرداری مرتبط است. این امر باعث میشود که RZ نسبت به RA نسبت به بینظمیهای سطحی قابل توجه حساستر باشد.
از آنجا که RZ ویژگیهای پروفیل شدیدتری را برجسته میکند، میتواند اطلاعات مفیدی را در زمانی که تغییرات سطح محلی از نظر عملکردی اهمیت دارد، ارائه دهد. یک سطح ممکن است مقدار زبری متوسط قابل قبولی داشته باشد، در حالی که هنوز حاوی قلهها یا درههایی باشد که باعث ایجاد مشکلات آببندی، تماس یا سایش میشوند. در چنین مواردی، RZ میتواند جزئیاتی را آشکار کند که RA ممکن است از طریق میانگینگیری آنها را صاف کند.
در مهندسی و بازرسی، RZ اغلب زمانی معنادارتر است که کاربرد به بیشینههای پروفیل حساس باشد تا صرفاً کیفیت کلی پرداخت. معمولاً برای سطوح آببندی، نواحی تماس لغزشی و سایر قطعاتی که رفتار زبری موضعی ممکن است تأثیر زیادی بر عملکرد داشته باشد، در نظر گرفته میشود. به همین دلیل است که RA و RZ مرتبط هستند، اما قابل تعویض نیستند.
RA و RZ: تفاوت اصلی
اگرچه RA و RZ اغلب در نقشهها و گزارشهای بازرسی با هم ذکر میشوند، اما تفاوت بین آنها چیزی بیش از یک تغییر ساده در نمادگذاری زبری است. آنها پروفیل سطح را از دیدگاههای مختلف توصیف میکنند و این تفاوت بر نحوه تفسیر مهندسان از کیفیت پرداخت، تعیین الزامات و قضاوت در مورد اینکه آیا یک سطح واقعاً برای عملکرد مناسب است یا خیر، تأثیر میگذارد.
تفاوت در آنچه اندازهگیری میکنند
اگرچه RA و RZ هر دو برای توصیف زبری سطح استفاده میشوند، اما بر جنبههای مختلفی از پروفیل تمرکز دارند. RA بر اساس میانگین انحراف سطح از خط میانگین است، بنابراین یک تصویر عددی کلی از سطح زبری کلی ارائه میدهد. در مقابل، RZ توجه بیشتری به اختلاف ارتفاع بین قلهها و درهها در مقطع اندازهگیری شده دارد.
این بدان معناست که دو پارامتر، سطح را به یک شکل توصیف نمیکنند. RA پروفیل را به یک مقدار متوسط مسطح میکند، که برای کنترل کلی پرداخت مفید است. RZ به بینظمیهای قابل توجه حساستر است، که باعث میشود در نشان دادن اینکه آیا یک سطح دارای تغییرات موضعی شدیدتری است یا خیر، بهتر عمل کند.
به دلیل این تفاوت، دو سطح میتوانند در یک پارامتر مشابه به نظر برسند و در پارامتر دیگر کاملاً متفاوت به نظر برسند. یک سطح ممکن است مقدار RA قابل قبولی داشته باشد در حالی که هنوز قلهها یا درههایی را نشان دهد که به اندازه کافی بزرگ هستند تا بر تماس، آببندی یا سایش تأثیر بگذارند. به همین دلیل است که مهندسان قبل از انتخاب پارامتر مورد نظر، باید بدانند که هر پارامتر در واقع چه چیزی را اندازهگیری میکند.
تفاوت در تفسیر عملی
در کارهای مهندسی عملی، RA اغلب زمانی استفاده میشود که هدف کنترل کیفیت کلی پرداخت سطح باشد. این پارامتر به طور گسترده پذیرفته شده، به راحتی قابل انتقال و در نقشههای ماشینکاری رایج است، که آن را برای بسیاری از نیازهای تولید معمول مفید میکند. وقتی مهندسان میخواهند توصیف گستردهای از سطح پرداخت داشته باشند، RA معمولاً پارامتر آشناتری است.
RZ زمانی مفیدتر میشود که ناهمواریهای موضعی سطح از نظر عملکردی اهمیت داشته باشند. اگر قطعه شامل سطوح آببندی، نواحی تماس لغزشی یا ویژگیهایی باشد که در آنها فرورفتگیهای عمیقتر یا قلههای بلندتر میتوانند بر عملکرد تأثیر بگذارند، RZ میتواند اطلاعات مرتبطتری نسبت به مقدار میانگین به تنهایی ارائه دهد. در این موارد، ناهمواریهای پروفیل ممکن است از میانگین زبری کلی اهمیت بیشتری داشته باشند.
به همین دلیل است که RA و RZ نباید به عنوان جایگزینهای سادهای تفسیر شوند. یکی اغلب برای توصیف کیفیت نهایی عمومی مناسبتر است، در حالی که دیگری میتواند نوع رفتار موضعی پروفیل را که بر عملکرد واقعی قطعه تأثیر میگذارد، بهتر منعکس کند. انتخاب صحیح به این بستگی دارد که سطح در واقع در حین کار چه کاری باید انجام دهد.
چرا آنها قابل تعویض نیستند
RA و RZ به هم مرتبط هستند، اما به طور مستقیم قابل تعویض نیستند زیرا بر اساس روشهای مختلفی برای توصیف یک سطح مشابه بنا شدهاند. RA میانگین پروفیل سطح را محاسبه میکند، در حالی که RZ بیشتر بر ویژگیهای قله تا دره تمرکز دارد. از آنجایی که آنها بر رفتار پروفیل متفاوتی تأکید دارند، هیچ نسبت ثابت جهانی وجود ندارد که به طور قابل اعتمادی یک پارامتر را به پارامتر دیگر تبدیل کند.
در تولید، افراد گاهی اوقات سعی میکنند با استفاده از تقریبهای تقریبی، RZ را از RA تخمین بزنند، اما این روابط به شدت به نوع فرآیند، جنس، الگوی سطح و استاندارد اندازهگیری بستگی دارد. یک سطح تراشیده شده، یک سطح سنگزنی شده و یک سطح صیقلی ممکن است روابط RA به RZ متفاوتی را نشان دهند، حتی زمانی که میانگین پرداخت مشابه به نظر برسد.
به همین دلیل است که جایگزینی RA با RZ یا RZ با RA، بدون بررسی، میتواند خطاهای مشخصات ایجاد کند. ممکن است به نظر برسد که یک نقشه، کیفیت نهایی یکسانی را میطلبد، اما نتیجه بازرسی واقعی و عملکرد عملکردی بسته به پارامتر مورد استفاده ممکن است تغییر کند. برای دقت مهندسی، پارامتر صحیح باید عمداً انتخاب شود، نه اینکه به طور اتفاقی تغییر کند.
RA و RZ چگونه اندازهگیری میشوند؟
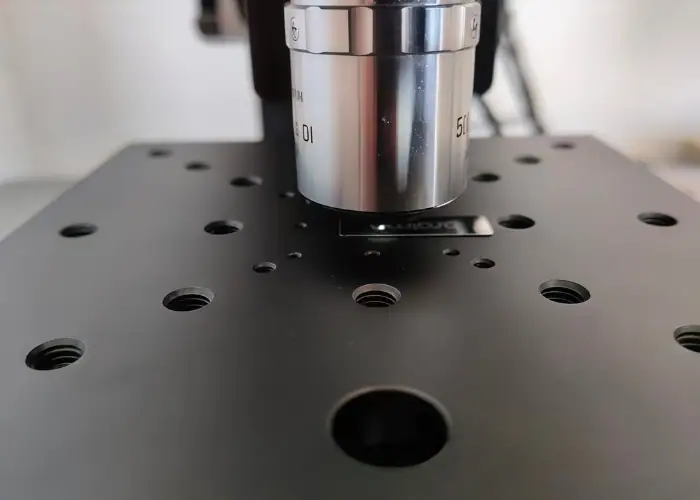
RA و RZ معمولاً با استفاده از تسترهای زبری سطح یا پروفیلومترها اندازهگیری میشوند. این ابزارها، پروفیل سطح را در طول مشخصی ردیابی کرده و مقادیر زبری را بر اساس شکل ثبت شده محاسبه میکنند. بسته به سیستم، اندازهگیری ممکن است با قلم تماسی یا با روش نوری غیر تماسی انجام شود.
در بسیاری از محیطهای تولیدی، پروفیلمترهای تماسی معمولاً مورد استفاده قرار میگیرند زیرا دادههای پروفیل مستقیمی ارائه میدهند و برای طیف وسیعی از سطوح ماشینکاری شده مناسب هستند. سیستمهای نوری ممکن است برای سطوح ظریف، ویژگیهای بسیار ریز یا کاربردهایی که بازرسی غیرتماسی عملیتر است، ترجیح داده شوند. در هر دو مورد، هدف، ثبت اطلاعات پروفیل کافی برای محاسبه صحیح پارامتر زبری مورد نیاز است.
شرایط اندازهگیری نیز مهم است. طول نمونهبرداری، تنظیمات حد آستانه، استاندارد ارزیابی و نوع ابزار، همگی میتوانند بر نتیجه گزارش شده تأثیر بگذارند. به همین دلیل است که مقادیر RA و RZ نباید بدون در نظر گرفتن نحوه اندازهگیری آنها تفسیر شوند. در بازرسی مهندسی، روش اندازهگیری بخشی از نتیجه است، نه چیزی جدا از آن.
چرا تفاوت بین RA و RZ اهمیت دارد؟
تفاوت بین RA و RZ اهمیت دارد زیرا عملکرد سطح همیشه تنها با یک مقدار میانگین تعیین نمیشود. در برخی کاربردها، یک هدف کلی برای توصیف کیفیت سطح مورد نیاز کافی است. در برخی دیگر، قلهها و درههای محلی تأثیر بسیار قویتری بر نحوه آببندی، لغزش، سایش یا تماس قطعه با سطح دیگر در طول سرویس دارند.
این امر به ویژه زمانی اهمیت پیدا میکند که شرایط سطح مستقیماً بر عملکرد تأثیر میگذارد. اگر فقط زبری متوسط در نظر گرفته شود، ممکن است قطعه قابل قبول به نظر برسد، اما اگر پروفیل دارای فرورفتگیهای عمیقتر یا قلههای بلندتر از حد تحمل کاربرد باشد، همچنان عملکرد ضعیفی خواهد داشت. در سطوح آببندی، رابطهای کشویی و نواحی حساس به خستگی، این افراطهای موضعی میتوانند به اندازه سطح نهایی کلی اهمیت داشته باشند.
به همین دلیل است که انتخاب پارامتر زبری صحیح، یک تصمیم مهندسی است، نه فقط یک ترجیح اندازهگیری. اگر پارامتر اشتباه مشخص شود، ممکن است نقشه به طور کامل توصیف نکند که سطح واقعاً چه کاری باید انجام دهد. کنترل خوب سطح به تطبیق پارامتر با عملکرد قطعه بستگی دارد، نه صرفاً انتخاب مقدار زبری که بیشتر با آن آشنا هستیم.
RA در مقابل RZ در ماشینکاری و پرداخت سطح Cکنترل
در تولید واقعی، انتخاب بین RA و RZ ارتباط نزدیکی با نحوه ایجاد سطح و عملکرد قطعه نهایی در حین سرویس دارد. روش ماشینکاری، فرآیند پرداخت و الزامات عملکردی همگی میتوانند تغییر دهند که کدام پارامتر مفیدتر است. نگاه به آنها در زمینه تولید، تفاوت را بسیار کاربردیتر و کاربرد آن را آسانتر میکند.
در ماشینکاری CNC
در ماشینکاری CNC، زبری سطح تحت تأثیر سرعت برش، نرخ پیشروی، هندسه ابزار، وضعیت ابزار، ارتعاش و رفتار ماده قرار میگیرد. از آنجا که این متغیرها بر پروفیل نهایی تأثیر میگذارند، کنترل زبری فقط به انتخاب یک عدد هدف محدود نمیشود، بلکه به درک چگونگی ایجاد بافت سطحی در فرآیند ماشینکاری نیز مربوط میشود.
RA اغلب در ماشینکاری CNC استفاده میشود زیرا یک هدف نهایی عملی و شناختهشده برای کارهای تولیدی عمومی فراهم میکند. این روش زمانی خوب عمل میکند که هدف، انتقال کیفیت کلی سطح به روشی ساده و سازگار باشد. برای بسیاری از قطعات ماشینکاری شده، این برای پشتیبانی از الزامات نقشه، بررسی کیفیت و ارتباط با تأمینکننده کافی است.
RZ زمانی مفیدتر میشود که عملکرد قطعه به حداکثرهای پروفیل حساستر باشد. اگر سطح ماشینکاری شده آببندی، لغزش یا بارهای تماسی را تحمل کند، قلهها و درههای محلی ممکن است بیش از مقدار متوسط پرداخت، بر عملکرد تأثیر بگذارند. در این موارد، RZ میتواند بینش بیشتری در مورد اینکه آیا پروفیل ماشینکاری شده واقعاً برای سرویس مناسب است یا خیر، ارائه دهد.
در عملیات سطحی و پرداخت کاری
فرآیندهای پرداخت و عملیات سطحی میتوانند زبری را به روشهای بسیار متفاوتی تغییر دهند. سنگزنی، صیقلکاری، تراشکاری، فرزکاری، سندبلاست و سایر روشهای پرداخت، حتی زمانی که سطح از نظر بصری مشابه به نظر میرسد، شکل پروفیل یکسانی ایجاد نمیکنند. به همین دلیل است که رابطه بین RA و RZ میتواند بسته به نحوه تولید سطح تغییر کند.
برای مثال، یک فرآیند ممکن است بافتی نسبتاً یکنواخت ایجاد کند، در حالی که فرآیند دیگر، پروفیلی با قلهها و درههای موضعی برجستهتر به جا بگذارد. در هر دو مورد، زبری متوسط ممکن است مشابه به نظر برسد، اما رفتار عملکردی سطح ممکن است یکسان نباشد. این یکی از دلایلی است که چرا مقدار RA یکسان همیشه به معنای مقدار RZ یکسان یا عملکرد یکسان در عمل نیست.
در کنترل عملی سطح، مهندسان باید روش تولید را همراه با پارامتر زبری در نظر بگیرند. الزام پرداخت تنها زمانی معنادار است که هم نحوه ایجاد سطح و هم نحوه عملکرد مورد انتظار قطعه را منعکس کند. به همین دلیل است که نوع فرآیند، روش بازرسی و عملکرد، همگی هنگام تعیین RA یا RZ اهمیت دارند.
چه زمانی باید از RA استفاده کنید؟
معمولاً وقتی هدف تعریف کیفیت کلی پرداخت سطح به روشی ساده و مورد قبول عموم باشد، RA انتخاب بهتری است. این روش معمولاً در نقشههای مهندسی، مشخصات ماشینکاری و گزارشهای بازرسی استفاده میشود زیرا توصیف گستردهای از سطح زبری کلی ارائه میدهد. برای بسیاری از کاربردهای تولیدی معمول، این امر RA را کاربردی و انتقال آن را آسان میکند.
این امر به ویژه زمانی مناسب است که عملکرد قطعه بیشتر به شرایط کلی پرداخت بستگی داشته باشد تا به پستی و بلندیهای مجزا. سطوح ماشینکاری شده عمومی، قطعات سازهای رایج، سطوح ظاهری و بسیاری از نواحی تماس غیر بحرانی اغلب با RA مشخص میشوند زیرا زبری متوسط برای توصیف کیفیت سطح مورد نیاز کافی است.
RA همچنین زمانی مفید است که مقایسهپذیری و ارتباطات استاندارد اهمیت داشته باشند. از آنجایی که این روش به طور گسترده در محیطهای تولید و بازرسی شناخته شده است، به مهندسان، خریداران و تأمینکنندگان کمک میکند تا راحتتر انتظارات نهایی را هماهنگ کنند. با این حال، اگر افراطهای پروفیل محلی از نظر عملکردی مهم باشند، نباید به طور خودکار در هر موردی استفاده شود.
چه زمانی باید از RZ استفاده کنید؟
RZ معمولاً زمانی انتخاب بهتری است که پستی و بلندیهای محلی تأثیر مستقیمی بر عملکرد قطعه داشته باشند. برخلاف RA که میانگین کلی را ارائه میدهد، RZ به حداکثرهای عمودی پروفیل حساستر است. این امر باعث میشود زمانی که کاربرد به میزان برجستگیهای سطح بستگی دارد تا فقط به سطح پرداخت کلی، مفیدتر باشد.
این امر به ویژه برای آببندی سطوح، نواحی تماس لغزشی و سایر رابطهای عملکردی که در آنها بینظمیهای موضعی میتوانند بر نشت، سایش، اصطکاک یا کیفیت تماس تأثیر بگذارند، بسیار مهم است. یک سطح ممکن است مقدار RA قابل قبولی را نشان دهد و هنوز دارای قلهها یا درههایی باشد که برای کاربرد مورد نظر بسیار بزرگ هستند. در چنین شرایطی، RZ میتواند تصویر معنادارتری از وضعیت سطح ارائه دهد.
RZ همچنین زمانی مفید است که مهندسان بخواهند ریسک ایجاد شده توسط حداکثر ناهمواری پروفیل را کنترل کنند، نه اینکه فقط زبری متوسط را توصیف کنند. به همین دلیل، اغلب برای سطوحی که تغییرات ارتفاع موضعی بیش از ظاهر نهایی گسترده اهمیت دارد، مناسبتر است. هنگامی که سطح باید تحت تماس، آببندی یا حرکت مکرر، عملکرد قابل اعتمادی داشته باشد، RZ ممکن است پارامتر آموزندهتری باشد.
سوالات متداول
آیا میتوان RA را به RZ تبدیل کرد؟
به طور کلی و قابل اعتماد نیست. در عمل، گاهی اوقات افراد از تقریبهای تقریبی استفاده میکنند، اما رابطه بین RA و RZ به جنس، فرآیند ماشینکاری، الگوی سطح و استاندارد اندازهگیری بستگی دارد. این بدان معناست که ممکن است یک قانون تبدیل برای یک سطح کار کند و برای سطح دیگر کاملاً شکست بخورد.
آیا دو سطح میتوانند RA یکسان اما RZ متفاوت داشته باشند؟
بله. دو سطح ممکن است مقدار زبری متوسط مشابهی داشته باشند در حالی که رفتار قله به دره بسیار متفاوتی نشان دهند. این یکی از دلایل اصلی است که RA و RZ قابل تعویض نیستند. یک سطح میتواند از نظر پرداخت متوسط قابل قبول به نظر برسد اما همچنان در کاربردهای آببندی، لغزش یا سایش رفتار متفاوتی داشته باشد.
کدام یک برای آب بندی سطوح مفیدتر است، RA یا RZ؟
در بسیاری از کاربردهای آببندی، RZ میتواند اطلاعات بیشتری ارائه دهد زیرا پستی و بلندیهای محلی ممکن است بر میزان تماس سطح و آببندی تأثیر بگذارند. RA هنوز هم برای کنترل کلی پرداخت مفید است، اما اگر عملکرد آببندی به افراط و تفریطهای پروفیل حساس باشد، RZ ممکن است تصویر بهتری از رفتار سطح که در واقع در استفاده اهمیت دارد، ارائه دهد.
رایجترین اشتباه هنگام تلفظ RA و RZ در نقاشیها چیست؟
یک اشتباه رایج این است که فرض میشود میتوان RA و RZ را بدون تغییر نیاز واقعی سطح جابجا کرد. اشتباه دیگر این است که پارامتر را از روی عادت انتخاب میکنیم، نه بر اساس عملکرد، فرآیند یا نیاز بازرسی. یک راهنمای ترسیم باید رفتار سطحی را که در واقع برای قطعه مهم است توصیف کند، نه اینکه فقط از اصطلاح زبری که آشناتر به نظر میرسد استفاده کنیم.
نتیجه
RA و RZ هر دو زبری سطح را توصیف میکنند، اما آن را به یک شکل توصیف نمیکنند. RA برای نمایش میانگین کلی سطح بهتر است، در حالی که RZ زمانی مفیدتر است که تغییرات موضعی از قله تا دره بر عملکرد تأثیر میگذارد. انتخاب صحیح به نحوه ساخت سطح، نحوه اندازهگیری آن و آنچه قطعه باید در حین کار انجام دهد بستگی دارد.
در TiRapid ، ما خدمات ماشینکاری CNC دقیق را برای قطعات فلزی و پلاستیکی سفارشی ارائه میدهیم و به مشتریان در کنترل سطح پرداخت، کیفیت ماشینکاری و عملکرد عملکردی برای کاربردهای مهندسی دشوار کمک میکنیم.
















