
به دنبال یک عملیات سطحی هستید که سختی را بدون تأثیر بر دقت ابعادی افزایش دهد؟ پوشش QPQ که با نام نیتراسیون حمام نمکی نیز شناخته میشود، یک فرآیند سختکاری سطحی پرکاربرد است که مقاومت به سایش، محافظت در برابر خوردگی و استحکام خستگی قطعات فولادی را بهبود میبخشد.
در این راهنما، فرآیند پوششدهی QPQ، مزایا و محدودیتهای کلیدی آن و کاربردهایی که در آنها عملیات سطحی QPQ بهترین عملکرد را برای قطعات دقیق تولید شده توسط تولیدکنندگان CNC که به سیستمهای خودرو، صنعتی و مکانیکی خدمت میکنند، ارائه میدهد، توضیح میدهم.
پوشش QPQ چیست؟
پوشش QPQ، مخفف Quench Polish Quench، یک عملیات حرارتی-شیمیایی سطح است که برای افزایش مقاومت در برابر سایش، محافظت در برابر خوردگی و استحکام خستگی قطعات فولادی طراحی شده است. این پوشش به طور گسترده در مواردی که دوام و قابلیت اطمینان بسیار مهم است، استفاده میشود.
پوشش QPQ یک فرآیند نیتروکربوره کردن کنترلشده در حمام نمک است که پس از آن پولیش و کوئنچ دوم انجام میشود. در طول عملیات، نیتروژن و کربن به سطح فلز نفوذ میکنند و یک لایه ترکیبی و ناحیه نفوذ تشکیل میدهند.
این ساختار به طور قابل توجهی سختی سطح (معمولاً 900-1200 HV) را افزایش میدهد، مقاومت در برابر خوردگی را تا 10 برابر در مقایسه با فولاد بدون پوشش بهبود میبخشد و اصطکاک را از طریق صاف کردن سطح کاهش میدهد.
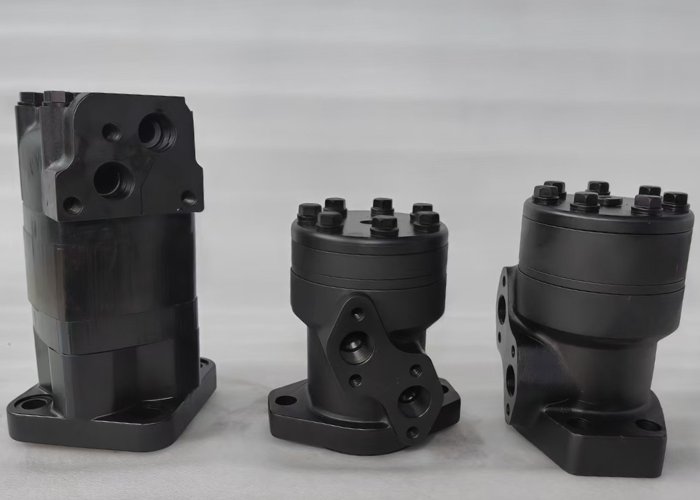
طبق تجربه من، QPQ اغلب برای شفتها، چرخدندهها، قطعات هیدرولیک و قطعات خودرو انتخاب میشود که در آنها عمر طولانی و عملکرد پایدار بیش از ظاهر تزئینی اهمیت دارد.
نحوه عملکرد فرآیند پوششدهی QPQ
پوشش QPQ یک عملیات تک مرحلهای نیست، بلکه یک فرآیند مهندسی سطح سه مرحلهای کنترلشده است. QPQ با ترکیب نیتروکربوره کردن، پولیش و کوئنچ، یک لایه سطحی سخت، مقاوم در برابر سایش و محافظتشده در برابر خوردگی ایجاد میکند که برای کاربردهای صنعتی دشوار ایدهآل است.
فرآیند QPQ (کوینچ-پولیش-کوینچ) عملکرد سطح فلز را از طریق یک عملیات ترموشیمیایی با توالی دقیق افزایش میدهد:
نیتروکربورسازی
این فرآیند با نفوذ نیتروژن و کربن به سطح فلز در دمای ۵۶۰ تا ۵۸۰ درجه سانتیگراد آغاز میشود. این امر یک لایه ترکیبی (ε-Fe₂–₃(N,C)) و یک ناحیه نفوذ در زیر آن تشکیل میدهد. نتیجه، سختی سطحی است که معمولاً به ۹۰۰ تا ۱۲۰۰ HV میرسد و مقاومت در برابر سایش و خستگی آن به طور قابل توجهی بهبود مییابد.
- روشهای متداول: نیتروکربوریزاسیون گازی و نیتروکربوریزاسیون حمام نمک
- عمق معمول مورد: ۱۰ تا ۲۵ میکرومتر (لایه مرکب)
پرداخت
پس از نیتروکربوریزاسیون، سطح به صورت مکانیکی یا شیمیایی صیقل داده میشود تا زبری کاهش یافته و تخلخل سطحی از بین برود. این مرحله ضرایب اصطکاک را کاهش میدهد (اغلب <0.2) و سطح را برای مقاومت بهینه در برابر خوردگی آماده میکند.
خاموش شدن
کوئنچ نهایی - با استفاده از محلولهای آب یا پلیمر - لایه ترکیبی را تثبیت کرده و یک لایه اکسید سیاه متراکم تشکیل میدهد. این مرحله مقاومت در برابر خوردگی را به طور قابل توجهی افزایش میدهد و اغلب به عملکرد اسپری نمکی بیش از ۲۰۰ تا ۵۰۰ ساعت بدون زنگ قرمز دست مییابد.
مواد مناسب برای پوشش QPQ
عملکرد پوشش QPQ به شدت به ماده پایه بستگی دارد. اگرچه این فرآیند بسیار مؤثر است، اما همه فلزات به طور یکسان پاسخ نمیدهند. درک اینکه کدام مواد برای QPQ مناسب هستند به مهندسان کمک میکند تا به سختی، مقاومت در برابر سایش و محافظت در برابر خوردگی بهینه دست یابند.
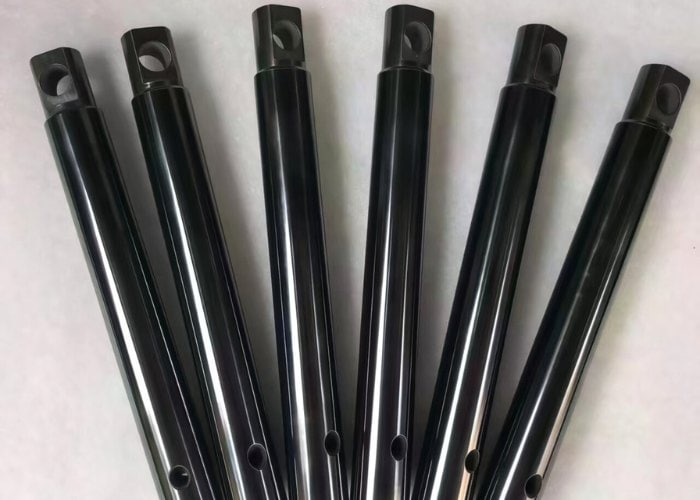
پوشش QPQ در درجه اول برای مواد آهنی طراحی شده است، جایی که انتشار نیتروژن و کربن میتواند لایههای ترکیبی پایدار و مناطق انتشار را تشکیل دهد. فولادهای کم کربن و آلیاژی به دلیل پاسخ عالی به نیتروکربوریزاسیون، مناسبترین زیرلایهها هستند.
مواد رایج سازگار با پوشش QPQ عبارتند از:
- فولادهای کربنی (کم کربن و متوسط کربن)
- فولادهای آلیاژی (سری Cr-Mo، Ni-Cr)
- فولادهای ابزار و فولادهای پرسرعت
- فولادهای سازهای
- چدن و آهن متخلخل
- آهن خالص
فولادهای کم کربن معمولاً لایههای ترکیبی یکنواختی با سختی سطحی بهبود یافته (تا 900-1200 HV) و مقاومت به خوردگی قابل توجهی افزایش یافته، به دست میآورند. فولادهای آلیاژی از استحکام خستگی و مقاومت به سایش بهبود یافته بهرهمند میشوند.
فولادهای ضد زنگ را میتوان عملیات حرارتی کرد، اما نتایج متفاوت است. برخی از گریدهای ضد زنگ ممکن است به دلیل تشکیل نیترید کروم، مقاومت در برابر خوردگی کمتری داشته باشند، بنابراین کنترل و آزمایش دقیق فرآیند مورد نیاز است.
ویژگیهای کلیدی و بهبودهای عملکرد
پوشش QPQ نه تنها برای سختکاری سطح، بلکه به دلیل بهبود متوازن در مقاومت در برابر سایش، محافظت در برابر خوردگی، عمر خستگی و رفتار اصطکاکی به طور گسترده مورد استفاده قرار میگیرد. این افزایش عملکرد، دلیل اعتماد به QPQ در محیطهای صنعتی دشوار را توضیح میدهد.
سختی سطح و مقاومت در برابر سایش
QPQ یک لایه ترکیبی غنی از نیتریدهای آهن و کربونیتریدها تشکیل میدهد که معمولاً به سختی سطحی 900 تا 1200 HV میرسد. این لایه سخت شده به طور قابل توجهی مقاومت در برابر سایش و سایش چسبنده را بهبود میبخشد. در عمل، من شاهد افزایش 2 تا 5 برابری عمر ابزار در مقایسه با فولاد بدون عملیات حرارتی بودهام.
مقاومت در برابر خوردگی
مرحله پس از اکسیداسیون، یک لایه اکسید سیاه متراکم ایجاد میکند که به عنوان یک مانع خوردگی عمل میکند. مقاومت در برابر اسپری نمک میتواند بسته به کیفیت آببندی، از 200 تا 500 ساعت فراتر رود. این امر QPQ را برای محیطهای مرطوب، دریایی و در معرض مواد شیمیایی که در آنها نیتریدینگ استاندارد جواب نمیدهد، مناسب میکند.
بهبود قدرت خستگی
QPQ تنش پسماند فشاری را به لایه سطحی وارد میکند که از شروع ترک تحت بارگذاری چرخهای جلوگیری میکند. بهبود مقاومت خستگی به میزان 30 تا 100 درصد، به ویژه برای شفتها، چرخدندهها و اجزای چرخشی، معمولاً گزارش شده است.
کاهش اصطکاک و بهبود روانکاری
مرحله پولیش، زبری سطح را کاهش میدهد (اغلب Ra ≤ 0.4 μm)، ضرایب اصطکاک را کاهش میدهد و احتباس روانکار را بهبود میبخشد. در کاربردهای لغزشی، این امر مستقیماً به کاهش تولید گرما و کاهش سایش منجر میشود.
پایداری ابعادی و کنترل سطح
برخلاف پوششهای ضخیم، QPQ تغییر ابعادی بسیار کمی ایجاد میکند (معمولاً ≤5 تا 10 میکرومتر). این امر آن را برای قطعات دقیق که در آنها تلرانسهای دقیق و سطح نهایی ثابت بسیار مهم است، ایدهآل میکند.
مزایای پوشش QPQ
پوشش QPQ به طور گسترده زمانی استفاده میشود که قطعات باید بدون تغییر ابعادی در برابر سایش، خوردگی و خستگی مقاومت کنند. با این حال، مانند هر عملیات سطحی، نقاط قوت آن با معایبی همراه است. درک هر دو جنبه به مهندسان کمک میکند تا تصمیم بگیرند که QPQ چه زمانی راه حل مناسب است و چه زمانی نیست.
از دیدگاه مهندسی، پوشش QPQ بهبودهای عملکردی متعددی را در یک فرآیند واحد ارائه میدهد:
مقاومت در برابر سایش استثنایی
QPQ یک لایه ترکیبی غنی از نیتریدهای آهن (ε-Fe₂–₃N و γ'-Fe₄N) با سختی سطحی معمولاً به 900 تا 1200 HV تشکیل میدهد. در کاربردهای عملی، این میتواند عمر سایشی قطعه را در مقایسه با فولاد بدون پوشش، 3 تا 10 برابر افزایش دهد.
بهبود مقاومت در برابر خستگی
ناحیه نفوذ نیتروژن، تنش پسماند فشاری ایجاد میکند که به طور قابل توجهی شروع ترک را به تأخیر میاندازد. در شفتهای دوار و قطعات انتقال مکانیکی که من با آنها کار کردهام، بهبود عمر خستگی از 30 تا 80 درصد پس از عملیات QPQ رایج است.
محافظت قوی در برابر خوردگی
مرحله پس از اکسیداسیون، یک لایه اکسید سیاه متراکم ایجاد میکند که به قطعات پوشش داده شده با QPQ اجازه میدهد بدون پوششهای اضافی، به مقاومت در برابر اسپری نمکی 200 تا 500 ساعت دست یابند - که بسیار برتر از عملیاتهای استاندارد اکسید سیاه است.
پایداری ابعادی برای قطعات دقیق
برخلاف آبکاری الکتریکی یا پاشش حرارتی، QPQ یک فرآیند مبتنی بر نفوذ است. تغییر ابعادی معمول در محدوده ±0.01 میلیمتر نگه داشته میشود، که آن را برای قطعات ماشینکاری شده با CNC با تلرانس بسیار مناسب میکند.
پوشش یکنواخت در هندسه پیچیده
از آنجا که QPQ به جای رسوبگذاری در خط دید، بر انتشار شیمیایی متکی است، عملیات یکنواختی را روی سوراخهای داخلی، شیارها و پروفیلهای پیچیده - مناطقی که پوششهایی مانند PVD یا آبکاری ممکن است در آنها با مشکل مواجه شوند - ارائه میدهد.
ارتقاء عملکرد مقرون به صرفه
در مقایسه با آبکاری کروم سخت یا پوششهای PVD، QPQ تعادل قوی بین عملکرد و هزینه ارائه میدهد، به خصوص برای قطعات صنعتی با حجم تولید متوسط تا زیاد.
معایب پوشش QPQ
پوشش QPQ مقاومت سایشی و خوردگی بسیار خوبی ارائه میدهد، اما برای هر کاربردی مناسب نیست. درک محدودیتهای آن به مهندسان کمک میکند تا از افزایش هزینهها، مشکلات ابعادی و عدم تطابق عملکرد جلوگیری کنند.
با وجود مزایای آن، QPQ برای هر کاربردی ایدهآل نیست:
سازگاری مواد محدود
QPQ در درجه اول برای مواد آهنی مانند فولاد کربنی و فولاد کم آلیاژ مناسب است. آلومینیوم، آلیاژهای مس و بیشتر فولادهای ضد زنگ را نمیتوان به طور موثر با آن فرآوری کرد. در پروژههایی که شامل مونتاژ مواد مختلف هستند، این اغلب QPQ را فقط به اجزای خاص محدود میکند.
برای تلرانسهای بسیار دقیق ایدهآل نیست
اگرچه QPQ از نظر ابعادی پایدار است، لایه ترکیبی و ناحیه نفوذ هنوز هم میتوانند رشد کمی، معمولاً تا 5 تا 15 میکرومتر در هر سطح، ایجاد کنند. طبق تجربه من، برای قطعاتی که نیاز به تلرانس کمتر از ±0.005 میلیمتر دارند، ممکن است سنگزنی اضافی یا پوششهای جایگزین لازم باشد.
خطر شکنندگی سطح
لایه ترکیبی نیترید آهن بسیار سخت اما در عین حال شکننده است. تحت ضربه شدید یا بارگذاری لبه تیز، ترکهای ریز میتواند رخ دهد. من این را در قطعات با دیواره نازک یا گوشههای تیز که بهینهسازی طراحی کافی نبوده است، دیدهام.
محدودیتهای زیباییشناسی و رنگ
QPQ سطحی مشکی مات ایجاد میکند. اگر ظاهر زیبا، ثبات رنگ یا پرداخت تزئینی مورد نیاز باشد، QPQ بدون مراحل پوشش ثانویه مناسب نیست.
عملکرد محدود در دماهای بسیار بالا
در دماهای پایدار بالاتر از ۵۰۰ تا ۵۵۰ درجه سانتیگراد، لایههای نفوذ نیتروژن شروع به تخریب میکنند و سختی و مقاومت به سایش را کاهش میدهند. برای کاربردهای هوافضا یا توربین در دمای بالا، پوششهای PVD یا حرارتی عملکرد بهتری دارند.
محدودیتهای محیطی و فرآیندی
QPQ از حمامهای نمک مذاب حاوی ترکیبات سیانات/سیانید استفاده میکند. در حالی که تأسیسات مدرن این کار را با خیال راحت انجام میدهند، رعایت الزامات زیستمحیطی پیچیدگی پردازش را افزایش داده و تأمینکنندگان موجود را محدود میکند.
QPQ در مقایسه با عملیات سطحی مشابه
پوشش QPQ اغلب با نیتریدینگ، DLC و اکسید سیاه مقایسه میشود - اما آنها قابل تعویض نیستند. درک اینکه چگونه این عملیاتهای سطحی از نظر سختی، عمق، دما و عملکرد متفاوت هستند، برای انتخاب فرآیند مناسب برای کاربردهای مهندسی واقعی بسیار مهم است.
| پارامتر | پوشش QPQ (کوئنچ پولیش کوئنچ) | نیتریک کردن | پوشش DLC (کربن شبه الماس) | اکسید سیاه |
| نوع فرآیند | نیتروکربوریزاسیون ترموشیمیایی + پرداخت + کوئنچ | نیتریداسیون ترموشیمیایی | پوششدهی لایه نازک PVD/CVD | پوشش تبدیلی شیمیایی |
| هدف اولیه | بهبود مقاومت در برابر سایش، خوردگی و خستگی | سخت شدن سطح | کاهش شدید سایش و اصطکاک کم | محافظت در برابر خوردگی و ظاهر |
| سختی معمولی | HRC 60–70 | HRC 14–65 | ~۳۰۰۰–۵۰۰۰ HV | قابل اجرا نیست |
| ضخامت پوشش | 0.04-0.45 میلی متر | 0.0127-0.61 میلی متر | 1–10 میکرومتر | <1 میکرومتر |
| دمای پردازش | 480-630 ° C | 400-590 ° C | <200 درجه سانتیگراد | دمای اتاق - ۱۴۱ درجه سانتیگراد |
| زمان چرخه | 30 دقیقه تا 5 ساعت | تا ساعت 90 | چند دقیقه به ساعت | چند دقیقه به ساعت |
| مقاومت در برابر سایش | نرخ | خوب | عالی (بهترین در نوع خود) | فقیر |
| مقاومت در برابر خوردگی | نرخ | در حد متوسط | خوب | در حد متوسط |
| کاهش اصطکاک | خوب | محدود شده | عالی (اصطکاک بسیار کم) | محدود شده |
| تغییر ابعاد | خیلی کم | کم تا متوسط | حداقل | حداقل |
| ظاهر سطحی | سیاه مات | خاکستری/کسل کننده | براق یا آینهای | مات مشکی |
| مواد قابل استفاده | عمدتاً فلزات آهنی | عمدتاً فلزات آهنی | فلزات، برخی غیرفلزات | آهنی و برخی غیرآهنی |
| برنامه های کاربردی معمولی | چرخ دنده ها، سوپاپ ها، پیستون ها، قالب ها، ابزارها | شفتها، چرخدندهها، قالبها | قطعات کشویی دقیق، قالبها، ابزارهای پزشکی | بستها، قطعات تزئینی |
| سطح هزینه | متوسط | متوسط | زیاد | کم |
کاربردهای صنعتی رایج QPQ
پوشش QPQ به طور گسترده در صنایعی که قطعات با سایش، اصطکاک و خوردگی شدید مواجه هستند، مورد استفاده قرار میگیرد. QPQ با ترکیب سختی سطح، مقاومت در برابر خستگی و محافظت در برابر خوردگی، به یک پوشش سطحی مناسب برای قطعات فلزی با بار زیاد و طول عمر بالا تبدیل شده است.
خودرو و حمل و نقل
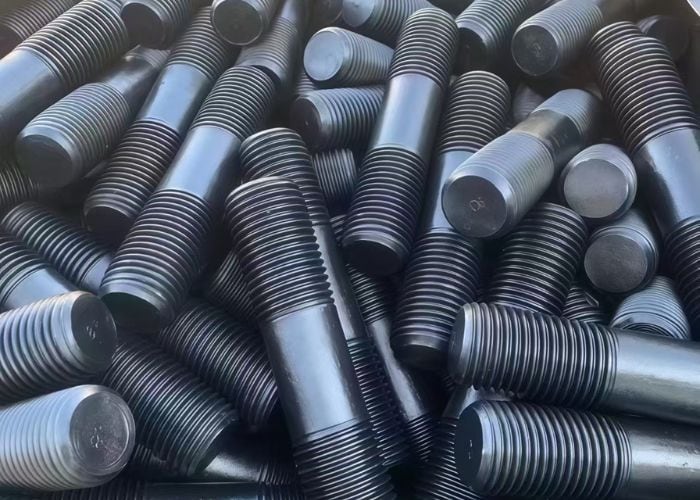
در سیستمهای خودرو و حمل و نقل، QPQ معمولاً برای قطعات موتور، گیربکس و ترمز استفاده میشود. قطعاتی مانند میل بادامک، چرخ دنده، میله پیستون و قطعات ترمز از سختی سطحی تا 900 تا 1200 HV و عمر خستگی به طور قابل توجهی بهبود یافته بهرهمند میشوند. طبق تجربه من، قطعات سیستم انتقال قدرت تحت عملیات QPQ اغلب 2 تا 3 برابر بیشتر از فولاد بدون عملیات تحت بارهای چرخهای دوام میآورند.
قطعات انتقال قدرت
چرخدندهها، یاتاقانها، بوشها و شفتها کاندیداهای ایدهآلی برای پوشش QPQ هستند. این اجزا تحت اصطکاک مداوم و تنش تماسی بالا کار میکنند. ضریب اصطکاک پایین و مقاومت سایشی بالای QPQ باعث کاهش ساییدگی و ریزحفرهها میشود و در نتیجه باعث بهبود کارایی و افزایش فواصل سرویس در ماشینآلات صنعتی میشود.
سیستم های هیدرولیک و پنوماتیک
شیرهای هیدرولیک، میلههای پیستون، کمکفنرها و سیلندرهای پنوماتیک اغلب در محیطهای خورنده و فشار بالا کار میکنند. QPQ مقاومت خوردگی عالی را در عین حفظ تلرانسهای ابعادی دقیق فراهم میکند و آن را برای سطوح آببندی دقیق و اجزای با کورس حرکتی طولانی مناسب میسازد.
تجهیزات ابزارسازی و تولید
QPQ به طور گسترده در قالبهای آهنگری، ابزارهای اکستروژن، پینهای بیرونانداز، غلافها، متهها و تیغههای فرز استفاده میشود. لایه ترکیبی نیتروکاربوره شده سختی سطح را بهبود میبخشد و در برابر سایش چسبنده مقاومت میکند و زمان از کارافتادگی ناشی از تعویض ابزار را کاهش میدهد. بسیاری از تولیدکنندگان گزارش میدهند که پس از عملیات QPQ، عمر ابزار 30 تا 50 درصد افزایش مییابد.
دفاع و سلاح گرم
در صنعت دفاعی، QPQ یک پوشش ترجیحی برای پیچ و مهره، لوله، ماشه و سایر اجزای سلاح گرم است. این پوشش مقاومت در برابر خوردگی، محافظت در برابر سایش و یک رنگ مشکی یکنواخت بدون اعوجاج ابعادی را فراهم میکند. این ترکیب، QPQ را برای قطعاتی که در معرض شرایط سخت فضای باز و اصطکاک بالا قرار دارند، مناسب میکند.
صنایع نفت، گاز و شیمیایی
اجزای پوشش داده شده با QPQ مانند شیرها، پمپها، منیفولدها و کانکتورها معمولاً در فرآوری نفت، گاز و مواد شیمیایی استفاده میشوند. این پوشش از قطعات فولادی در برابر خوردگی، فرسایش و حمله شیمیایی محافظت میکند و ایمنی را بهبود میبخشد و هزینههای نگهداری را در محیطهای خورنده کاهش میدهد.
تجهیزات پزشکی و صنعتی
QPQ همچنین برای قطعات تجهیزات پزشکی، دندانپزشکی و صنعتی منتخب که نیاز به مقاومت در برابر خوردگی و استریلیزاسیون مکرر دارند، اعمال میشود. خواص سطحی پایدار آن به افزایش طول عمر قطعه بدون نیاز به پوششهای ضخیم که میتوانند بر تناسب یا عملکرد تأثیر بگذارند، کمک میکند.
ملاحظات ایمنی و زیستمحیطی
اگرچه پوشش QPQ عملکرد عالی در برابر سایش و خوردگی ارائه میدهد، اما چالشهای فنی، ایمنی و زیستمحیطی را نیز به همراه دارد. درک این محدودیتها برای تولیدکنندگان ضروری است تا از کیفیت پایدار، ایمنی کارگران و رعایت مقررات اطمینان حاصل کنند.
ملاحظات ایمنی
پوشش QPQ شامل دمای بالا، حمام نمک مذاب و مواد شیمیایی واکنشپذیر است. طبق تجربه من، پروتکلهای ایمنی سختگیرانه غیرقابل مذاکره هستند. اپراتورها باید از تجهیزات حفاظت فردی کامل (دستکش، عینک، ماسک) استفاده کنند و تأسیسات باید تهویه مناسب، نظارت بر گاز و رویههای مدیریت اضطراری را اجرا کنند. مدیریت ضعیف ایمنی، خطر سوختگی، قرار گرفتن در معرض مواد شیمیایی و حوادث مرتبط با تجهیزات را افزایش میدهد.
ملاحظات زیست محیطی
تأثیر زیستمحیطی یکی دیگر از نگرانیهای کلیدی است. این فرآیند باعث تولید زبالههای شیمیایی و انتشار گازهای گلخانهای میشود که باید از طریق سیستمهای مدیریت پسماند دارای گواهینامه تصفیه شوند. خطوط مدرن QPQ این خطرات را با سیستمهای نمک حلقه بسته، واحدهای فیلتراسیون و روشهای دفع کنترلشده کاهش میدهند. هنگامی که به درستی مدیریت شود، QPQ نسبت به آبکاری کروم سخت سنتی، مسئولیتپذیرتر در برابر محیط زیست است - اما فقط با کنترلهای مناسب.
تحولات آینده
با ادامه تکامل پوشش QPQ، بهینهسازی فرآیند و نوآوریهای آینده به محرکهای کلیدی عملکرد، پایداری و بهرهوری هزینه تبدیل میشوند. درک مسیر فناوری QPQ به مهندسان و تولیدکنندگان کمک میکند تا تصمیمات هوشمندانهتری در مورد عملیات سطحی بلندمدت بگیرند.
پیشرفتهای آینده در فناوری QPQ
پوشش QPQ به طور فعال در چندین جهت مهم پیشرفت میکند:
- فناوریهای ترکیبی QPQ
فرآیندهای QPQ با کمک لیزر و پلاسما برای افزایش سختی سطح، مقاومت در برابر سایش و کنترل نفوذ در حال توسعه هستند. سیستمهای هیبریدی که QPQ را با PVD یا آبکاری الکتریکی ترکیب میکنند نیز مورد توجه قرار گرفتهاند.
- فرآیندهای QPQ سازگار با محیط زیست
سیستمهای جدید حمام نمک مبتنی بر آب و کمسمیت، با هدف کاهش زبالههای خطرناک، انتشار گازهای گلخانهای و بار نظارتی، QPQ را پایدارتر و مطابق با استانداردهای سختگیرانهتر زیستمحیطی میکنند.
- راهکارهای سفارشی QPQ
عملیات حرارتی QPQ سفارشی به طور فزایندهای رایج شده است. با تنظیم روشهای کوئنچ، شدت پرداخت و ضخامت لایه ترکیبی، QPQ را میتوان برای کاربردهای هوافضا، خودرو، ابزارسازی و انرژی سفارشی کرد.
- برنامه های کاربردی در حال ظهور
QPQ در حال گسترش به تولید افزایشی و پسپردازش قطعات فلزی چاپ سهبعدی است. تحقیقات همچنین در حال بررسی روشهای کنترلشدهی مشابه QPQ برای مواد پیشرفته و زیرلایههای هیبریدی است.
سوالات متداول
پرداخت QPQ چیست؟
QPQ Finish یک عملیات حرارتی سطحی است که من برای بهبود مقاومت در برابر سایش، محافظت در برابر خوردگی و عمر خستگی قطعات فولادی استفاده میکنم. این روش ترکیبی از نیتروکربوریزاسیون حمام نمک، پرداخت و اکسیداسیون پس از آن است. در عمل، QPQ یک لایه ترکیبی سخت و ناحیه نفوذ با سختی سطحی حدود ۹۰۰ تا ۱۲۰۰ HV ایجاد میکند. از تجربه من، QPQ Finish عمر مفید قطعه را ۲ تا ۵ برابر افزایش میدهد در حالی که تغییر ابعادی را زیر ۵ تا ۱۰ میکرومتر حفظ میکند.
آیا QPQ همان نیترید است؟
QPQ با نیترید سنتی یکسان نیست، اگرچه هر دو فرآیندهای سختکاری پوستهای ترموشیمیایی هستند. من QPQ را به عنوان یک روش نیتروکربوریزاسیون بهبود یافته میبینم که شامل پولیش و کوئنچ دوم است. نیتریدینگ استاندارد فقط بر سختی تمرکز دارد، در حالی که QPQ سختی، مقاومت در برابر خوردگی و اصطکاک را با هم بهبود میبخشد. QPQ معمولاً در آزمایش اسپری نمک، مقاومت در برابر خوردگی 5 تا 10 برابر بهتر از نیتریدینگ معمولی ارائه میدهد.
سختی پوشش QPQ چقدر است؟
سختی پوشش QPQ معمولاً از 900 تا 1200 HV متغیر است که معادل حدود HRC 60-70 است. در پروژههای من، این سطح از سختی سطح، مقاومت بسیار خوبی در برابر سایش و چسبندگی ایجاد میکند. مقدار دقیق آن به درجه فولاد، دمای فرآیند (معمولاً 480-630 درجه سانتیگراد) و زمان بستگی دارد. در مقایسه با فولاد بدون پوشش، QPQ میتواند سختی سطح را بیش از 3-4 برابر افزایش دهد.
QPQ مخفف چیست؟
QPQ مخفف Quench Polish Quench است. این عبارت سه مرحله کلیدی فرآیندی را که من با آن کار میکنم توصیف میکند: نیتروکربوریزاسیون اولیه و کوئنچ، پرداخت سطحی و کوئنچ نهایی با اکسیداسیون. هر مرحله یک هدف کاربردی دارد - سختکاری، صاف کردن و آببندی خوردگی. این مراحل در کنار هم، یک عملیات سطحی متعادل را ارائه میدهند که مقاومت در برابر سایش، استحکام خستگی و عملکرد خوردگی را در یک فرآیند بهبود میبخشد.
نتیجه
پوشش QPQ یک عملیات حرارتی-شیمیایی سطح است که به طور قابل توجهی مقاومت در برابر سایش، محافظت در برابر خوردگی، استحکام خستگی و عمر مفید قطعات فولادی را بهبود میبخشد. با ترکیب نیتروکربوریزاسیون، پرداخت و کوئنچ، سختی سطحی بالایی (حدود 900 تا 1200 ویکرز) با حداقل تغییر ابعادی ارائه میدهد.
در TiRapid ، ما پوشش QPQ را با کنترل دقیق فرآیند و بازرسی کیفیت داخلی اعمال میکنیم تا سختی پایدار، لایههای یکنواخت و نتایج تکرارپذیر را تضمین کنیم. از نمونههای اولیه ماشینکاری شده دقیق گرفته تا قطعات تولیدی با حجم بالا، ما به مشتریان کمک میکنیم تا ضمن حفظ تلرانسهای دقیق و بهرهوری هزینه در درازمدت، به عملکردی بادوام و قابل اعتماد دست یابند.
















