در طراحی صنعتی و تولید پیشرفته، پلی تترافلوئورواتیلن (PTFE) به دلیل مقاومت عالی در برابر دما، عدم چسبندگی و بیاثر بودن شیمیایی به عنوان "پادشاه پلاستیکها" شناخته میشود. با این حال، پردازش CNC آن آسان نیست. به دلیل جنس نرم، استحکام کم و کشش آسان در حین برش، بسیاری از مهندسان در عمل با مشکلاتی مانند کنترل دقیق دشوار و کیفیت سطح پایین مواجه میشوند. این مقاله از خواص اساسی PTFE، همراه با تجربه پردازش من در صنایع پزشکی، نیمههادی، برق و سایر صنایع، شروع میکند تا به طور سیستماتیک توضیح دهد که آیا PTFE را میتوان با CNC پردازش کرد، چگونه آن را پردازش کرد، چه مشکلاتی پیش خواهد آمد و چگونه آن را به کار برد تا یک راهنمای مرجع پردازش سیستماتیک و عملی در اختیار شما قرار دهد.
چی IPTFE
پلی تترافلوئورواتیلن (PTFE) یک ماده پلیمری فلوروپلاستی است. در بسیاری از پروژههایی که من در آنها شرکت داشتهام و نیاز به تمیزی بالا، مقاومت در برابر خوردگی بالا و عایقبندی بالا دارند، PTFE به دلیل خواص فیزیکی و شیمیایی عالی آن اغلب مورد استفاده قرار میگیرد. این ماده یک پلیمر خطی است که از طریق پلیمریزاسیون مونومرهای تترافلوئورواتیلن تشکیل میشود و پایداری و بیاثری مولکولی بسیار بالایی دارد. به عنوان یک ماده ترموپلاستیک، اگرچه نمیتوان آن را با فرآیند ذوب معمولی تشکیل داد، اما میتوان آن را به طور موثر با CNC تراش داد و آسیاب کرد و به طور گسترده در سناریوهای آببندی، عایقبندی و مقاومت در برابر خوردگی شیمیایی استفاده میشود.
زنجیره مولکولی PTFE از تعداد زیادی پیوند کربن-فلوئور تشکیل شده است و انرژی پیوند کربن-فلوئور به 485 کیلوژول بر مول میرسد که یکی از پایدارترین پیوندها در بین تمام پلاستیکها است. این امر باعث میشود PTFE از مقاومت عالی در برابر دمای بالا و مقاومت در برابر خوردگی شیمیایی برخوردار باشد.
این ماده عملکرد پایداری را بین دمای ۱۸۰- تا ۲۶۰ درجه سانتیگراد حفظ میکند، ذوب نمیشود و فقط در دمای حدود ۳۲۷ درجه سانتیگراد تجزیه حرارتی میشود که آن را برای محیطهای سخت مانند حکاکی پلاسما، تجهیزات خلاء فوق العاده بالا و غیره مناسب میکند.
در پروژههای پزشکی، من از PTFE برای ساخت اجزای اصلی شیرهای تزریق استفاده کردهام. سطح غیرچسبنده و زیستسازگاری آن، آن را به مادهای ترجیحی برای دستگاههای یکبار مصرف تبدیل کرده است. در تجهیزات نیمههادی، من همچنین از PTFE برای ساخت پوشش راکتورهای پلاسما استفاده کردهام. پس از ۶ ماه استفاده، هیچ خوردگی یا تخریب عملکردی آشکاری مشاهده نشد.
علاوه بر این، PTFE دارای مقاومت دیالکتریک ۶۰ تا ۱۰۰ کیلوولت بر میلیمتر، مقاومت حجمی بیش از ۱۰¹⁸ اهم·سانتیمتر و جذب رطوبت تقریباً صفر است که آن را به یک ماده عایق ایدهآل تبدیل میکند. در نتیجه، میتواند وظایف حیاتی را در ارتباطات فرکانس بالا، محیطهای الکتریکی ولتاژ بالا و واکنشهای شیمیایی انجام دهد.
به طور خلاصه، PTFE یک "پلاستیک مهندسی" معمولی نیست. این ماده در ابعاد مختلف حرارتی، شیمیایی، مکانیکی و الکتریکی عملکرد بسیار بالایی دارد. برای من، تا زمانی که پروژه به "قابلیت اطمینان بسیار بالا" از این ماده نیاز داشته باشد، PTFE معمولاً اولین انتخاب است.
چی Are The Cویژگی های خاص OPTFE Mگیاهان دارویی
در طول سالهای متمادی فعالیت من در پروژههای فرآوری، پلی تترافلوئورواتیلن (PTFE) همواره یکی از جامعترین و پایدارترین پلاستیکهای مهندسی بوده است. این ماده مزایای متعددی مانند مقاومت در برابر دمای بالا، ضریب اصطکاک بسیار کم، عدم چسبندگی قوی و مقاومت در برابر خوردگی بسیار بالا دارد. این ماده به ویژه برای کاربردهایی که نیاز به عایقبندی بالا، سایش کم یا مقاومت در برابر مواد شیمیایی دارند، مناسب است. در مقایسه با مواد رایج مانند PA، PEEK، POM و غیره، PTFE در محیطهای سخت پایدارتر است و ماده مهمی است که من بارها در پروژههای تجهیزات پزشکی، نیمههادی و غذایی انتخاب میکنم.
زیاد Tامپراتوری Rمقاومت (-180 درجه سانتیگراد تا 260 درجه سانتیگراد)
PTFE پایداری حرارتی عالی دارد و میتواند خواص مکانیکی را برای مدت طولانی در محدوده دمایی ۱۸۰- تا ۲۶۰ درجه سانتیگراد حفظ کند. دمای تجزیه آن حدود ۳۲۷ درجه سانتیگراد است و به جای ذوب شدن، مستقیماً کربنیزه میشود. این ویژگی به من اجازه میدهد تا بدون نگرانی در مورد نرم شدن و تغییر شکل مواد به دلیل افزایش دما، با پروژههایی شامل نشیمنگاههای سوپاپ در دمای بالا، آببندهای مقاوم در برابر حرارت و غیره کار کنم.
من یک بار یک درزگیر PTFE را در یک پروژه مدیریت حرارتی باتری آزمایش کردم. پس از کارکرد در دمای مداوم ۲۴۰ درجه سانتیگراد به مدت ۱۰۰ ساعت، نرخ تغییر ابعادی کمتر از ۰.۰۱٪ بود که کاملاً الزامات پایداری حرارتی را برآورده میکرد.
اصطکاک Coefficient As Low Aها 0.04
ضریب اصطکاک PTFE حدود 0.04 است که یکی از کمترین ضریبها در بین مواد جامد شناخته شده است. این ماده حتی بدون روانکاری میتواند سایش بسیار کمی داشته باشد. این ویژگی باعث میشود که در سناریوهای کم اصطکاک مانند کشوییها، ریلهای راهنما و هستههای سوپاپ به طور گسترده مورد استفاده قرار گیرد. دستهای از ریلهای کشویی برای دستگاههای پرکن اتوماتیک که من پردازش کردم، پس از 3 میلیون بار کار، هنوز سطح صاف و بدون خراشی داشتند که بسیار بهتر از مواد PE یا نایلون است.
قوی Nبر-Sتیک Pروپرتی، Eآسي To Cتکیه می کنم
PTFE انرژی سطحی بسیار پایینی دارد و تقریباً هیچ مادهای نمیتواند برای مدت طولانی به سطح آن بچسبد، که این امر باعث میشود خواص نچسبی عالی نیز داشته باشد. من از PTFE به عنوان مادهای برای سطوح تماس در صنعت بستهبندی مواد غذایی استفاده کردهام. حتی در مواجهه با محیطهای پرقند و پرروغن، تمیز کردن و نگهداری آن بسیار راحت است و دفعات تمیز کردن تجهیزات را کاهش میدهد.
شیمیایی Iبیقراری And Sحلال Rوجود
PTFE پایداری شیمیایی بسیار خوبی در برابر تقریباً همه اسیدها، بازها، الکلها، کتونها و حلالهای آلی دارد. پیوند کربن-فلوئور در ساختار مولکولی آن بسیار پایدار است و آن را در محیطهای بسیار خورنده قابل استفاده میکند. در بازسازی سیستم انتقال اسید هیدروفلوئوریک، واشرهای PTFE را انتخاب کردیم که به مدت یک سال بدون هیچ گونه نشتی یا خوردگی به طور مداوم کار میکردند.
برق Iتدبیر Pاملاک And Dآی الکتریک Sقوت
PTFE دارای مقاومت دیالکتریک ۶۰ تا ۱۰۰ کیلوولت بر میلیمتر و مقاومت حجمی ۱۰¹⁸ اهم بر سانتیمتر است که آن را به یک ماده عایق ضروری در سیستمهای الکتریکی با فرکانس بالا و ولتاژ بالا تبدیل میکند. من از آن در براکتهای عایق منبع تغذیه ولتاژ بالا استفاده کردهام که میتوانند به طور مداوم ولتاژ ۲۲ کیلوولت را بدون شکست حمل کنند، که بسیار فراتر از سطح ولتاژ قابل تحمل پلاستیکهای معمولی است.
غذا Gراد، Bسازگار با io
PTFE خالص غیرسمی و بیبو است، با استانداردهای FDA و USP Class VI مطابقت دارد و برای قطعات تماسی در تجهیزات غذایی و پزشکی مناسب است. در یک پروژه پمپ پزشکی، مشتری درخواست کرد که مایع منتقل شده با هیچ ماده حلشدهای تماس پیدا نکند. ما PTFE را برای ساخت رابط مسیر سیال انتخاب کردیم و مجموعه کامل آزمایشهای زیستسازگاری ISO 10993 را با موفقیت پشت سر گذاشتیم. به طور خلاصه، ویژگیهای اصلی PTFE نه تنها «مقاومت در برابر دما» و «ضد چسبندگی» است، بلکه عملکرد عالی آن در چهار بعد گرما، الکتریسیته، نیرو و شیمی نیز میباشد. در بین تمام پلاستیکهای مهندسی، فکر میکنم این یکی از مناسبترین مواد برای «شرایط کاری دشوار» است.
قوطی PTFE Be Pروپردازی شده Bسی ان سی
بله، PTFE را میتوان با CNC پردازش کرد و در عمل من، به یکی از مواد قابل پردازش مرسوم تبدیل شده است. اما باید پذیرفت که در مقایسه با پلاستیکهای مهندسی مانند POM و PEEK، پردازش PTFE بسیار دشوارتر است. از آنجا که نرم، لغزنده و به راحتی کشیده میشود، پردازش CNC نیاز به تنظیمات ویژهای در تجهیزات، ابزارها و پارامترهای پردازش دارد تا به دقت ابعادی و کیفیت سطح ایدهآل دست یابد.
PTFE Fاورمس Sقابل استفاده For Pفرآوری (Rاودس، Sهیتس)
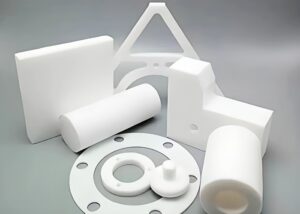
در پردازش واقعی، من معمولاً میلههای PTFE با قطر φ10 تا φ300 میلیمتر یا صفحاتی با ضخامت 2 تا 50 میلیمتر را به عنوان قطعه کار انتخاب میکنم. PTFE بسیار انعطافپذیر است و برای سازههایی که خیلی نازک یا خیلی بلند هستند مناسب نیست، به خصوص به این دلیل که در حین تراشکاری مستعد لرزش و تغییر شکل است. با کپسوله کردن دهانه گیره، میتوانم به طور مؤثر از رد گیره و فرورفتگیها جلوگیری کنم و استفاده از مواد را بهبود بخشم.
امکان پذیری Aنالیز Of Tسوزاندن، Mبیمار And Dریلینگ
PTFE میتواند برای تراشکاری CNC معمولی، فرزکاری صفحهای و سوراخکاری عمیق استفاده شود. هنگام تراشکاری، من تمایل دارم از شعاع نوک ابزار بزرگتر (≥0.4 میلیمتر) برای کاهش تنش برش استفاده کنم. هنگام فرزکاری ، توصیه میشود از یک ابزار دو لبه یا سه لبه برای کاهش فشار برش واحد استفاده کنید. برای سوراخکاری، من از یک مته کاربیدی φ2.0 برای ایجاد یک سوراخ با عمق 15 میلیمتر، همراه با استراتژی پیشروی و عقبنشینی 1:5 استفاده کردهام که به طور موثر از "کشیدگی" و "فروپاشی" جلوگیری میکند.
اثر Of Dناچیز Gراد OPTFE On Pفرآیندپذیری (Fبیمار Vs Pمطمئن)
لازم به یادآوری است که گریدهای مختلف PTFE تفاوتهای زیادی در عملکرد پردازش دارند. PTFE خالص نرم، به راحتی تغییر شکل میدهد و کیفیت سطح خوبی دارد اما کنترل ابعاد آن دشوار است. با این حال، سختی، استحکام و پایداری انبساط حرارتی PTFE پر شده با الیاف شیشه، کربن یا برنز به طور قابل توجهی بهبود یافته و دقت پردازش نیز به طور قابل توجهی بهبود یافته است. من با موفقیت دستهای از حلقههای موقعیتیابی دقیق ±0.02 میلیمتر را با استفاده از 25٪ PTFE تقویت شده با الیاف شیشه پردازش کردهام. بعداً، مشتریان از آنها در دستگاههای حکاکی پلاسما استفاده کردند و پایداری فراتر از انتظارات بود.
به طور خلاصه، اگرچه PTFE چالشهای پردازشی خاصی دارد، اما تا زمانی که مشخصات مواد، انواع ابزار و پارامترهای فرآیند مناسب انتخاب شوند، پردازش CNC کاملاً امکانپذیر است و اثر پردازش پایدار و تکرارپذیر است. برای قطعاتی با مقاومت بالا در برابر خوردگی، اصطکاک کم و الزامات عایقبندی بالا، PTFE پردازش شده با CNC هنوز یکی از اولین انتخابها است.
چی To Pay Aکشش To Wمرغ PPTFE فرآوری شده
رایجترین مشکلاتی که در پروژههای فرآوری PTFE با آنها مواجه میشوم، بازخورد مشتری در مورد «سطح ناهموار»، «انحراف ابعادی» یا «فروپاشی لبه ماده و کشش سیم» است. این پدیدهها به دلیل سختی کم، خاصیت ارتجاعی بالا و ویژگیهای تغییر شکل حرارتی PTFE است. اگرچه PTFE مادهای بسیار مناسب برای عایقبندی، مقاومت در برابر خوردگی و اصطکاک کم است، اما باید به ابزارها، سرعتها، روشهای خنککننده و گیرهبندی در فرآوری CNC توجه ویژهای شود، در غیر این صورت مشکلاتی مانند دقت ناپایدار، سفید شدن سطح یا میزان بالای ضایعات فرآوری وجود خواهد داشت. بر اساس تجربه من در تولید انبوه حلقههای آببندی پزشکی و بلوکهای عایق الکتریکی، تا زمانی که پارامترهای صحیح رعایت شوند، PTFE را میتوان به صورت پایدار و کارآمد در دستهها فرآوری کرد.
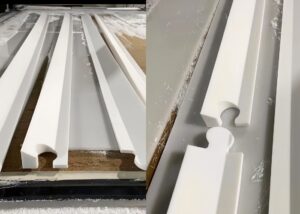
ابزار Sانتخابات (Cاربید VPCD)
من استفاده از ابزارهای کاربیدی دانه بسیار ریز یا ابزارهای PCD (الماس پلی کریستالی) را توصیه میکنم، به خصوص هنگام پردازش مداوم مقادیر زیاد. PCD مقاومت سایشی بهتری دارد و میتواند بیش از 10 ساعت دوام بیاورد. نوک تیز ابزار (شعاع توصیه شده 0.2-0.4 میلیمتر) میتواند مقاومت برشی را کاهش داده و از لبپریدگی یا ساییدگی مواد جلوگیری کند. اگر از ابزار فولادی استاندارد استفاده شود، حتی اگر با PTFE پر نشده باشد، تیغه به سرعت کند میشود و منجر به برس زدن یا ایجاد سطح پرزدار میشود.
پردازش Sپژمرده And FEED Setting Rتشکرها
PTFE را نمیتوان با سرعت بالا برش داد. من معمولاً سرعت اسپیندل را روی ۴۰۰ تا ۸۰۰ دور در دقیقه کنترل میکنم و سرعت پیشروی را روی ۰.۰۵ تا ۰.۱۵ میلیمتر بر دور تنظیم میکنم. عمق برش نباید در هر بار از ۰.۵ میلیمتر بیشتر شود، مخصوصاً هنگام ماشینکاری دیوارهای نازک یا قطعات کوچک. اگر کیفیت سطح بالاتری میخواهید، میتوانید سرعت پیشروی را به ۰.۰۳ میلیمتر بر دور کاهش دهید و از چندین برش سبک استفاده کنید.
چگونه To Rادو Material Dبتمن And Dشکل گیری
وقتی ابزار بریده میشود، کشش PTFE آسان است. من از ترکیب «شکست سریع براده + ابزار با زاویه براده منفی» برای کاهش طول کشش استفاده میکنم. برای سازههای دقیق، از فیکسچرهای الاستیک انعطافپذیر با نیروی گیره کم یا پوشش سیلیکونی برای ثابت کردن قطعه کار استفاده میکنم تا از فرورفتگی یا تغییر شکل اکستروژن ناشی از فیکسچر جلوگیری شود. روش خنککننده را میتوان به خنککننده هوا یا خنککننده باد نیز تغییر داد تا از ترکهای ریز ناشی از انقباض حرارتی ناهموار ناشی از خنککننده مایع جلوگیری شود.
سطح Fاینیش Cکنترل Tips
PTFE خواص «خود روانکاری» خوبی دارد، بنابراین به راحتی میتوان در حین برش، قطعات کوچک را روی سطح باقی گذاشت. من معمولاً از یک ابزار تراش ظریف 0.2R با تغذیه 0.05 میلیمتر استفاده میکنم و در نهایت از سرعت بالا برای اسکن سریع سطح یک بار استفاده میکنم تا سطح به Ra < 1.6 μm برسد ، که مطابق با الزامات پرداخت صنایع پزشکی و الکترونیک است. اگر جای برس ظاهر شود، از یک فرآیند صیقلکاری یا سابزدائی جزئی استفاده میکنم تا سطح یکنواختتر و ظریفتر شود.
به طور خلاصه، اگرچه پردازش PTFE دشوار است، اما پردازش دقیق CNC با بازده بالا میتواند تا زمانی که تیزی ابزار، پارامترهای برش و تنش گیره به خوبی کنترل شوند، حاصل شود. طبق تجربه من، مجموعهای از فناوریهای پردازش علمی میتواند ناپایداری PTFE را قابل کنترل کرده و با اندازه و الزامات عملکرد کاربردهای سطح بالا سازگار کند.
چی Are The Cاومون Pمشکلات IPTFE Pسنگفرش
حتی در کارخانههای فرآوری باتجربه، قطعات PTFE مستعد انحراف ابعادی، زبری سطح و حتی ضایعات مستقیم هستند. دلیل این امر استحکام پایین PTFE، ضریب انبساط حرارتی بالا (حدود 120×10⁻⁶/°C) و ویژگیهای ساختاری بسیار تغییر شکلپذیر آن است که نشان میدهد PTFE به پارامترهای برش و تغییرات محیطی بسیار حساس است. در پروژههایی که من مسئول آنها هستم، به ویژه در فرآوری دستهای برای آببندهای پزشکی، بلوکهای عایق الکترونیکی و واشرهای مقاوم در برابر خوردگی، تقریباً با هر یک از این مشکلات شخصاً مواجه شدهام. در ادامه چهار مشکل رایج و راهکارهای مقابله با آنها را خلاصه کردهام.
علل And Sاولیشن ها For Sایذه Dاجتناب
PTFE نرخ بازیابی الاستیک بالایی دارد و در حین پردازش، به دلیل اکستروژن ابزار باعث "بازگشت" میشود که در نهایت باعث میشود اندازه اندازهگیری شده با اندازه برنامه مغایرت داشته باشد. وقتی من نشیمنگاههای سوپاپ را با دقت ±0.02 میلیمتر پردازش میکنم، اغلب قبل از مونتاژ آزمایشی، اندازه را 0.03 میلیمتر "بزرگتر" میکنم تا از انقباض پایدار پس از خنک شدن اطمینان حاصل شود. علاوه بر این، استفاده از وسایل نیروی گیره کم و برشهای سبک متعدد میتواند به طور مؤثر خطاهای ابعادی ناشی از تغییر شکل حرارتی را کاهش دهد.
مشترک Mتجلیات And Tدرمان مجدد Mروش ها Of Rچربی Sقیافت
سفید شدن، پلیسه شدن و حتی «برس زدن» از پدیدههای رایج در پردازش PTFE، به ویژه در فرزکاری و تراشکاری خارجی هستند. اگر ابزار به اندازه کافی تیز نباشد، دمای برش خیلی بالا باشد یا برادهبرداری صاف نباشد، زبری سطح احتمالاً از Ra 3.2 میکرومتر تجاوز میکند. من معمولاً از ابزارهای PCD + برش خشک استفاده میکنم و برای پرداخت نهایی در آخرین لایه 0.1 میلیمتری، از نرخ پیشروی کم (<0.05 میلیمتر بر دور) استفاده میکنم که اغلب میتواند به طور پایدار به کیفیت سطحی زیر Ra 1.6 میکرومتر دست یابد.
علل And Prevention Mروش ها Of Material Cقفسه بندی And Dشکل گیری
اگرچه PTFE سفت است، اما وقتی خیلی محکم بسته شود یا به صورت موضعی بیش از حد گرم شود، به راحتی میتواند تمرکز تنش ایجاد کند و باعث ترک خوردن و تغییر شکل قطعات دیواره نازک شود. به عنوان مثال، من یک بار با یک حلقه PTFE با قطر 25 میلیمتر مواجه شدم که در سوراخ مته ترک خورد. پس از بررسی مجدد، مشخص شد که فشار بستن خیلی زیاد + سرعت پیشروی خیلی زیاد بوده است. برای مقابله با این نوع مشکل، توصیه میکنم از گیرههای نرم لاستیکی/سیلیکونی و سوراخکاری مارپیچی یا سوراخکاری پلهای برای کاهش نیروهای برشی آنی استفاده کنید، که به ویژه برای پردازش سوراخ داخلی مناسب است.
«اصلاح» Tتکنیک ها After Pمشکلات Oرخ دادن Dدر حال درمان Pسنگفرش
اگر در حین پردازش مشکلاتی مانند انحراف ابعادی و پلیسههای سطحی وجود داشته باشد، گاهی اوقات میتوان آنها را با پرداخت ثانویه، پولیش سبک یا پرداخت نهایی با تعویض ابزار برطرف کرد. برای سطوح کمی برس خورده، من اغلب از ماسه اسفنجی + پولیش دستی با سرعت کم برای بهبود استفاده میکنم و سعی میکنم ساختار و عملکرد اصلی قطعات را حفظ کنم. اگر قطعات کاربردی قابل پولیش نباشند، لازم است پارامترهای برنامه را دوباره تنظیم کرده و دوباره از قطعه خام شروع کنید.
به طور کلی، دشواری پردازش PTFE در «غیرقابل پردازش بودن» نیست، بلکه در «چگونگی کنترل خطرات» است. تسلط بر ویژگیهای رفتاری مواد، تطبیق پارامترهای معقول و سیستمهای فیکسچر انعطافپذیر، رویکرد معمول من برای مقابله با چنین مشکلاتی است و همچنین از قابلیتهای کلیدی یک کارخانه CNC واجد شرایط برای تحویل قطعات PTFE به صورت دستهای میباشد.
In Wاست Iصنایع CPTFE Be USED
PTFE به دلیل مقاومت عالی در برابر خوردگی، عایق بودن، اصطکاک کم و تمیزی بالا، به طور گسترده در صنایع پر تقاضا مانند پزشکی، نیمه هادی، مواد غذایی و برق مورد استفاده قرار میگیرد. من اغلب در پروژههایم از PTFE برای سفارشیسازی آببندها، ریلهای نقاله، براکتهای حکاکی پلاسما، سازههای عایق فرکانس بالا و سایر قطعات برای مشتریان استفاده میکنم. این یک "پلاستیک مهندسی" غیرقابل جایگزین در این صنایع است.
| صنعت نرم افزار | قطعات PTFE رایج | الزامات کلیدی عملکرد |
| صنعت پزشکی | رابط لوله تزریق، واشر آببندی، شیر انحراف | زیستسازگاری، مقاومت در برابر ضدعفونی، مقاومت دارویی |
| ساخت نیمه هادی | سینی ویفر، نشیمنگاه عایق محفظه حکاکی، پایه حکاکی خشک | گرید بدون گرد و غبار، مقاومت در برابر خوردگی پلاسما، انتشار گاز کم |
| پردازش مواد غذایی | ریلهای کشویی، خراشندهها، پدهای راهنما | دارای گواهینامه مواد غذایی (FDA)، قابل شستشو، غیر سمی و بدون بو |
| تجهیزات الکتریکی و الکترونیکی | بلوک عایق فرکانس بالا، براکت کانکتور، بسته خازن | استحکام عایقی بالا (>10⁷Ω·cm)، مقاومت در برابر فرکانس بالا، تلفات دیالکتریک کم |
| خط لوله شیمیایی | بوش بدنه شیر، حلقه آببندی، صفحه آستر | مقاومت قوی در برابر اسید و قلیا (pH1 ~ 14)، ضد پیری، اصطکاک کم |
اگر تجهیزات یا محصولاتی که روی آنها کار میکنید در تماس با محیطهای بسیار خورنده هستند، نیاز به تمیزی بالا دارند یا مشکلات ایزولاسیون ولتاژ با فرکانس بالا دارند، PTFE تقریباً اولین انتخاب است. من بیش از صد قطعه ساختاری سفارشی را در پروژههای مشتریان دیدهام. چه یک نمونه واحد باشد و چه تولید انبوه، PTFE میتواند نقش بلندمدت و پایداری در این صنایع ایفا کند.
چی Mگیاهان دارویی Can RPTFE را جایگزین کنید
اگرچه PTFE مقاومت بالایی در برابر خوردگی و خواص نچسبی دارد، اما تنها راه حل بهینه در سناریوهای کاربردی خاص نیست. در بسیاری از پروژهها، به دلیل نیازهای مختلف مشتریان برای پایداری ابعادی، دقت پردازش یا هزینه، استفاده از PFA، PCTFE یا PTFE تقویت شده با الیاف شیشه را توصیه کردهام. نکته کلیدی در انتخاب ماده جایگزین مناسب، قضاوت جامع بر اساس دمای عملیاتی، مقاومت مکانیکی، تلرانس ابعادی و محیط استفاده است.
در ادامه مواد جایگزینی که اغلب استفاده میکنم و تحلیل عملکرد آنها آمده است:
پی اف ای (Pارفلوئوروآلکوکسی):
PFA ضمن حفظ مقاومت شیمیایی و خواص نچسبی PTFE، شفافیت و قابلیت قالبگیری ذوبی بهتری دارد. دمای استفاده مداوم آن میتواند به ۲۶۰ درجه سانتیگراد برسد و استحکام مکانیکی آن کمی بهتر از PTFE است. برای تجهیزات با خلوص بالا که نیاز به قالبگیری تزریقی پیچیده دارند، مانند مخازن تمیز کردن نیمههادیها، مناسب است.
PCTFE (پلی Cکلر Tri Fluoro Eتیلن):
PCTFE از نظر پایداری ابعادی نسبت به PTFE برتر است، ضریب انبساط حرارتی پایینتری (حدود 55 ppm/°C) و میزان جذب رطوبت نزدیک به 0 دارد. این ماده برای آببندیهای هوایی یا اجزای شیر با الزامات دقت بالا مناسب است. من یک بار PCTFE را برای جایگزینی PTFE در یک پروژه بدنه شیر در دمای پایین انتخاب کردم و با موفقیت مشکل انحراف تغییر شکل را حل کردم.
شیشه Fناخوشایند RPTFE تقویتشده (FPTFE آغشته):
با پر کردن با عوامل تقویتکننده مانند الیاف شیشه، گرافیت یا دیسولفید مولیبدن، مقاومت خزش و استحکام فشاری PTFE 30 تا 50 درصد افزایش مییابد، اما درجه خاصی از خاصیت لغزشی از بین میرود. اغلب در واشرها یا سازههای نشیمنگاه یاتاقان که فشار را تحمل میکنند، استفاده میشود. مقدار Ra ماده تقویتشده در محدوده 1.6 میکرومتر کنترل میشود و اثر سطحی پس از پردازش پایدارتر است.
اگر مشتری در سناریوهای زیر با گلوگاههای عملکردی PTFE مواجه شود، من یک جایگزین را توصیه میکنم:
وقتی دقت ابعادی بسیار بالا باشد (±0.01 میلیمتر)، PCTFE ترجیح داده میشود.
وقتی قالبگیری تزریقی یا جوشکاری مورد نیاز است → از PFA استفاده کنید
در سناریوهای تحمل فشار و مقاوم در برابر سایش → از PTFE تقویت شده با الیاف شیشه استفاده کنید
هدف از انتخاب مواد جایگزین، جایگزینی کامل PTFE نیست، بلکه دستیابی به «تناسب بهتر» در یک بعد عملکردی خاص است. درک مزایا و معایب این مواد، گامی روتین در بهینهسازی راهحلهای طراحی برای مشتریان من است.
سوالات متداول
چی IPTFE آسان Tماشین؟
ماشینکاری PTFE آسان نیست. سختی کم و خاصیت ارتجاعی بالای آن باعث تغییر شکل و رشته شدن میشود. من معمولاً CNC را با سرعت ۴۰۰ تا ۸۰۰ دور در دقیقه با ابزارهای کاربیدی تیز و گیره سبک اجرا میکنم و در صورت کنترل خوب، به ابعاد پایدار در محدوده ±۰.۰۵ میلیمتر میرسم.
آیا میتوانید PTFE را با دستگاه CNC سی ان سی (CNC) برش دهید؟
بله، من مرتباً میلهها و ورقهای PTFE را با دستگاه CNC ماشینکاری میکنم. این کار به سرعت برش پایین (۴۰۰ تا ۸۰۰ دور در دقیقه)، نرخ پیشروی ۰.۰۵ تا ۰.۱۵ میلیمتر بر دور و برش خشک نیاز دارد. با تنظیمات دقیق، میتوانم تلرانسهای ±۰.۰۲ تا ۰.۰۵ میلیمتر را، به خصوص با گریدهای پر شده، حفظ کنم.
چیست Tفرآیند تولید OPTFE؟ (پلی تترافلوئورواتیلن)
PTFE به صورت مذاب فرآوری نمیشود. من از شمشهای قالبگیری فشاری و تفجوشی شده استفاده میکنم. پودر به شکل مورد نظر پرس میشود، سپس در دمای حدود ۳۷۰ درجه سانتیگراد تفجوشی میشود. قطعات خام حاصل با دستگاه CNC به قطعات نهایی مانند واشر، آببند و بلوکهای عایق تبدیل میشوند.
چیست Tاو تحمل Oماشینکاری PTFE؟
طبق تجربه من، ماشینکاری PTFE خالص به دلیل برگشتپذیری و انبساط حرارتی (حدود ۱۲۰ ppm/°C) در بهترین حالت ±۰.۰۵ میلیمتر را نگه میدارد. PTFE پر شده با شیشه، تلرانسهای دقیقتری در حدود ±۰.۰۲ میلیمتر را فراهم میکند، به خصوص در هندسههای صلب با مسیرهای ابزار کنترلشده.
چیست Tتفاوت بین PTFE Aو تفلون؟
تفلون® یک نام تجاری است؛ PTFE نام شیمیایی آن است. از نظر ساختاری، آنها یکسان هستند. در بیشتر موارد، مشتریان من از «تفلون» برای اشاره به PTFE دارای تاییدیه FDA یا PTFE صنعتی که از برندهایی مانند DuPont یا Chemours تهیه میشود، استفاده میکنند.
PTFE چگونه فرآوری میشود؟
PTFE مانند پلاستیکهای استاندارد اکسترود نمیشود. قالبگیری و پخت میشود. من آن را با استفاده از تراشکاری، فرزکاری یا سوراخکاری CNC پردازش میکنم. پارامترهای کلیدی: دور در دقیقه کم، ابزارهای تیز، خنککاری خشک یا با هوا. حذف تراشه برای جلوگیری از پرز دادن یا بیرون کشیدن سطح بسیار مهم است.
چیست Tفرآیند تولید Oغشاهای PTFE؟
غشاهای PTFE با اکستروژن خمیری، کشش و پخت ساخته میشوند. من با غشاهای PTFE منبسط شده مورد استفاده در فیلتراسیون کار کردهام؛ آنها دارای ریزساختارهای گره-فیبریل با اندازه منافذ به کوچکی 0.1 تا 0.5 میکرومتر هستند که با کشش دو محوره تشکیل شدهاند.
چیست Tروش او Oآمادهسازی OPTFE؟ (پلی تترافلوئورواتیلن)
PTFE از طریق پلیمریزاسیون رادیکال آزاد گاز TFE تحت فشار بالا ساخته میشود. من آن را به صورت شمش یا میلههای از پیش پخته شده خریداری میکنم. برای استفاده در CNC، این شمشها در قطرهای ۱۰ تا ۳۰۰ میلیمتر موجود هستند و پس از تثبیت و خشک شدن میتوانند مستقیماً ماشینکاری شوند.
Cانحصار
من به عنوان مهندسی که سالهاست در پروژههای ماشینکاری دقیق فعالیت دارم، به خوبی از خواص منحصر به فرد PTFE و چالشهای ماشینکاری آگاه هستم. از طریق این مقاله، شما در مورد خواص مواد PTFE، امکانسنجی ماشینکاری CNC، مشکلات رایج و کاربردهای صنعتی آن اطلاعات کسب کردهاید. از انتخاب ابزار گرفته تا تنظیم پارامترها، از کنترل تغییر شکل گرفته تا عملیات سطحی، هر جزئیاتی کیفیت ماشینکاری را تعیین میکند. امیدوارم این راهنما بتواند به شما در جلوگیری از انحرافات، انتخاب کارآمد مواد و پردازش دقیق کمک کند. اگر در مورد ماشینکاری PTFE مردد هستید، میتوانید به تجربه من مراجعه کنید و اجازه دهید این "پلاستیک نرم" به طور پیوسته، دقیق و کارآمد، ارزش کامل خود را در پروژه شما ایفا کند.