
دستگاههای کمتهاجمی معمولاً دارای ابعاد کوچک، ساختارهای ظریف، الزامات دقت مونتاژ بالا و محیطهای عملیاتی تخصصی هستند. قطعات رایج شامل اجزای ساختاری آندوسکوپ، اتصالات مینیاتوری، فکها، غلافها، رابطها، اجزای راهنما، پایههای نصب، اجزای دسته داخلی و قطعات مختلف شفت باریک هستند. اگرچه این اجزا از نظر اندازه بزرگ نیستند، اما انحراف بین موقعیتهای سوراخ، شیارها، رزوهها، سطوح جفتگیری و نواحی متحرک میتواند بر عملکرد مونتاژ نهایی تأثیر بگذارد. ماشینکاری CNC برای تولید سفارشی چنین اجزای دستگاه کمتهاجمی مناسب است. فرزکاری، تراشکاری، ماشینکاری 5 محوره، میکروماشینکاری و سایر فرآیندها را میتوان مطابق نقشههای سهبعدی یا نقشههای مهندسی دوبعدی، همراه با پلیسهگیری، عملیات سطحی و بازرسی ابعادی انجام داد تا کیفیت ماشینکاری نسبتاً پایدار از نمونهسازی اولیه تا تولید در مقیاس کوچک حفظ شود.
چرا قطعات دستگاه کم تهاجمی برای ماشینکاری CNC سفارشی مناسب هستند؟
ساختار دستگاههای کمتهاجمی عموماً نیاز به انجام حرکت، موقعیتیابی یا اتصال در یک فضای محدود دارد. قطعات نه تنها باید الزامات شکل خارجی را برآورده کنند، بلکه باید حرکت روان، موقعیتیابی پایدار و ثبات ابعادی پس از مونتاژ را نیز تضمین کنند.
قطعات رایج دستگاههای کمتهاجمی
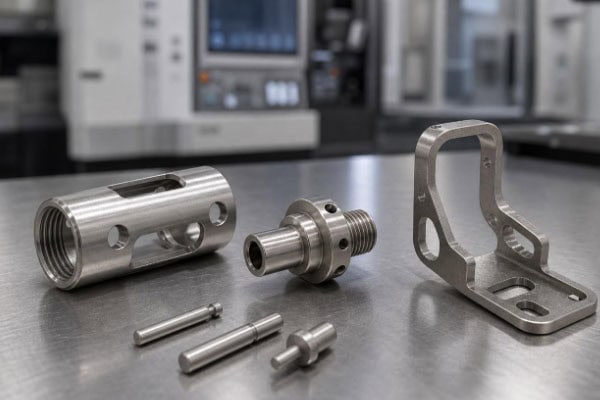
ماشینکاری CNC میتواند برای اجزای ساختاری مختلف دستگاههای کمتهاجمی، به ویژه قطعات دقیق ساخته شده از فلزات و پلاستیکهای مهندسی، مورد استفاده قرار گیرد.
محصولات رایج عبارتند از:
- محفظهها، غلافها، حلقههای اتصال و سازههای نصب آندوسکوپ
- فکها، اجزای لولا، پینها و رابطهای کوچک ابزار جراحی کمتهاجمی
- غلافهای راهنما، اجزای موقعیتیابی، شفتهای باریک و قطعات رزوهدار مینیاتوری
- براکتها، پایههای نصب و سازههای دسته داخلی در تجهیزات پزشکی
این قطعات اغلب حاوی سوراخهای کوچک، شیارهای عمیق، رزوههای ظریف، دیوارههای نازک و سطوح منحنی پیچیده هستند. رقبای ماشینکاری قطعات جراحی با حداقل تهاجم نیز با ساختارهای متحرک کوچک مانند فکهای مفصلی، پینهای لولا و براکتهای شیاردار کار میکنند.
الزامات ماشینکاری بالاتر برای سازههای مینیاتوری
وقتی قطعات مکانیکی معمولی تغییرات ابعادی جزئی دارند، معمولاً در طول مونتاژ مقداری فضای تنظیم وجود دارد. ابعاد اجزای کوچک در دستگاههای کمتهاجمی نسبتاً محدود است، بنابراین تغییرات در قطر سوراخ، قطر شفت و فاصله جفت شدن میتواند تأثیر بیشتری داشته باشد. به عنوان مثال، یک لولای مینیاتوری از یک پین، موقعیت سوراخ و قطعه متحرک تشکیل شده است. اگر موقعیت سوراخ جابجا شود یا ابعاد پین به طور مداوم کنترل نشود، قطعه مونتاژ شده ممکن است بیش از حد سفت، شل یا حرکت روان آن دشوار شود. بنابراین، فرآیند ماشینکاری نه تنها باید ابعاد فردی، بلکه روابط موقعیتی بین سوراخهای بحرانی را نیز کنترل کند.
چالشهای ماشینکاری باید از مرحله طراحی کنترل شوند
ماشینکاری سفارشی قطعات دستگاه با حداقل تهاجم به معنای شروع مستقیم تولید پس از دریافت نقشه نیست. مهندسان باید ابتدا ساختار قطعه را بررسی کنند، ابعاد بحرانی را شناسایی کنند و سپس تعیین کنند که آیا فرزکاری، تراشکاری یا ماشینکاری چند محوره مناسب است یا خیر. برای قطعات باریک، قطعات سوراخکاری عمیق و اجزایی با سطوح منحنی پیچیده، انتخاب یک روش ماشینکاری مناسب میتواند باعث کاهش گیرش مکرر و کمک به کنترل تغییرات ابعادی شود. TiRapid در حال حاضر قابلیتهای CNC سه محوره، پنج محوره، تراشکاری و میکرو ماشینکاری را ارائه میدهد و میتواند راهحلهای ماشینکاری را با توجه به ساختار قطعه توسعه دهد.
انتخاب مواد و فرآیند برای ماشینکاری CNC با دستگاههای کم تهاجمی
مواد به طور مستقیم بر سختی ماشینکاری، وزن قطعه، مقاومت در برابر خوردگی و شرایط عملیاتی بعدی تأثیر میگذارند. مواد رایج برای دستگاههای با حداقل تهاجم شامل فولاد ضد زنگ، آلیاژهای تیتانیوم و برخی پلاستیکهای مهندسی با کارایی بالا هستند.
نحوه انتخاب مواد رایج
| ماده | ویژگی های مشترک | قطعات مناسب |
| 316L فولاد ضد زنگ | مقاوم در برابر خوردگی، استحکام خوب | قطعات ساختاری ابزار جراحی، اتصالات |
| آلیاژ تیتانیوم | استحکام بالا، وزن نسبتاً سبک | قطعات ساختاری دقیق، اجزای تجهیزات پزشکی |
| آلیاژ آلومینیوم | سبک وزن، آسان برای ماشین | محفظهها، اجزای پشتیبانی، سازههای داخلی تجهیزات |
| زیرچشمی نگاه کردن | مقاومت در برابر دمای بالا، مقاومت شیمیایی | اجزای عایق، قطعات سازهای، قطعات پزشکی ویژه |
| POM | قابلیت ماشینکاری خوب، پایداری ابعادی | اجزای کشویی کوچک، قطعات موقعیتیابی، اجزای سازهای غیرفلزی |
انتخاب واقعی مواد باید بر اساس کاربرد قطعه، محیط عملیاتی، روش تمیز کردن، الزامات استحکام و نقشههای مشتری تعیین شود. مواد رایج در زمینه ماشینکاری CNC پزشکی همچنین شامل Ti-6Al-4V، 316L و PEEK هستند.
انتخاب فرآیندهای CNC مناسب برای قطعات پیچیده
برای قطعاتی با اشکال خارجی ساده، فرزکاری CNC سه محوره میتواند کافی باشد. قطعاتی با سطوح ماشینکاری چندگانه میتوانند از ماشینکاری چهار محوره یا پنج محوره برای کاهش تعداد عملیات گیرهبندی استفاده کنند. به عنوان مثال، یک رابط برای یک دستگاه با حداقل تهاجم ممکن است همزمان شامل سوراخهای جانبی، سطوح شیبدار و ساختارهای منحنی باشد. اگر از تجهیزات معمولی برای گیرهبندی مکرر استفاده شود، تغییر موقعیت میتواند خطاها را افزایش دهد. ماشینکاری پنج محوره میتواند ویژگیهای بیشتری را در یک چیدمان واحد تکمیل کند و در نتیجه پایداری نسبی موقعیت بین اجزا را بهبود بخشد. قطعات استوانهای، شفتها، غلافها و قطعات کوچک رزوهدار را میتوان با استفاده از تراشکاری CNC پردازش کرد. برای قطعات با قطر کوچک، باید به شرایط ابزار، ارتعاش برش و دمای ماشینکاری نیز توجه ویژهای شود.
پردازش جزئیات
اجزای دستگاه با حداقل تهاجم اغلب نیاز به حذف پلیسه، لبه تیز و علامت ماشینکاری دارند. تمیز کردن سوراخهای کوچک، سوراخهای متقاطع و شیارهای داخلی میتواند به ویژه در صورت باقی ماندن پلیسههای آشکار دشوار باشد، که ممکن است بر مونتاژ یا تمیزکاری بعدی تأثیر بگذارد. بنابراین، پلیسهگیری، پخزنی، پرداخت، سندبلاست، آنودایزینگ، پسیواسیون و سایر عملیاتهای درمانی را میتوان طبق الزامات نقشه پس از ماشینکاری انجام داد. برای قطعات مختلف، روشهای پس از پردازش باید از قبل تأیید شوند تا از تغییر ابعاد بحرانی عملیات سطحی جلوگیری شود.
فرآیند ماشینکاری سفارشی دستگاه کم تهاجمی TiRapid
تولید سفارشی قطعات دستگاه با حداقل تهاجم باید با تأیید نقشه آغاز شود و سپس به ماشینکاری، بازرسی و تحویل ادامه یابد. یک فرآیند واضح میتواند دوبارهکاری را کاهش دهد و به مشتریان اجازه دهد تا طرح را سریعتر در مرحله نمونهسازی تأیید کنند.
بازرسی نقشه کشی و DFM
مشتریان میتوانند نقشههای مهندسی STEP، STP، سهبعدی CAD یا دوبعدی ارائه دهند. تیم مهندسی TiRapid میتواند امکانسنجی ماشینکاری را با توجه به ساختار قطعه بررسی کند و توصیههای DFM را در مورد موقعیت سوراخها، ضخامت دیواره، فضای دسترسی ابزار، روشهای ماشینکاری و ابعاد بحرانی ارائه دهد.
ماشینکاری نمونه اولیه و تایید ابعادی
برای دستگاههای کمتهاجمی تازه توسعهیافته، ابتدا تولید نمونه اولیه یا تولید در دستههای کوچک توصیه میشود. نمونههای اولیه میتوانند برای تأیید ابعاد قطعه، روابط مونتاژ و عملکرد واقعی استفاده شوند. در صورت نیاز به تنظیم فاصله مونتاژ، نقشهها را میتوان قبل از تولید در دستههای کوچک اصلاح کرد. این میتواند هزینههای و زمان اتلاف شده ناشی از اصلاحات بعدی دستهها را کاهش دهد.
تولید دستهای و بازرسی کیفیت
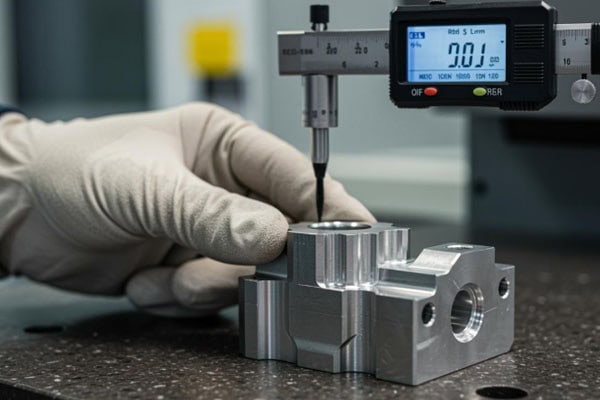
پس از تأیید نمونه اولیه، میتوان تولید دستهای یا کوچک را بر اساس مقدار سفارش ترتیب داد. ابعاد بحرانی را میتوان با استفاده از کولیس، میکرومتر، گیج پین، گیج پلاگ، CMM و سایر تجهیزات بررسی کرد. برای موقعیت سوراخها، قطر شفت، صافی و روابط موقعیتی در دستگاههای کمتهاجمی، بازرسیهای کلیدی باید مطابق با الزامات نقشه مشتری انجام شود.
| مرحله ماشینکاری | کار اصلی | نتایجی که مشتریان میتوانند به دست آورند |
| ارزیابی نقاشی | بررسی ساختار و امکانسنجی ماشینکاری | توصیههای DFM |
| مرحله اولیه | ماشینکاری دقیق CNC | تأیید نمونه اولیه |
| بازرسی ابعادی | بازرسی ابعاد بحرانی | دادههای بازرسی |
| درمان سطحی | پلیسهگیری و عملیات ویژه | قطعات تکمیل شده |
| تولید دسته ای کوچک | ماشینکاری مکرر و کنترل کیفیت | دستههای پایدار |
| بسته بندی و تحویل | طبقهبندی، محافظت، بستهبندی | تحویل کامل |
نحوه کنترل کیفیت ماشینکاری برای دستگاههای کمتهاجمی
کیفیت قطعات دستگاه با حداقل تهاجم تنها در دقت ابعادی منعکس نمیشود. شرایط سطح، پلیسهها، مواد، ثبات ماشینکاری و محافظت از بستهبندی نیز نیاز به توجه دارند. برای قطعاتی با سوراخهای کوچک، شیارهای ریز، رزوهها و ساختارهای اتصال متحرک، پس از ماشینکاری باید بازرسی کافی انجام شود تا از تأثیر پلیسههای باقیمانده بر مونتاژ و استفاده جلوگیری شود. مواد نیز باید مطابق با کاربرد تجهیزات و الزامات نقشه انتخاب شوند، در حالی که شرایط ماشینکاری باید در طول تولید دستهای پایدار بماند. تمیز کردن مناسب، عملیات سطحی و بستهبندی جداگانه پس از ماشینکاری میتواند به کاهش خطر ضربه، خراش و آلودگی در حین حمل و نقل کمک کند.
تمرکز بر بازرسی ابعاد بحرانی
اگر فقط یک نمونه در یک دسته، الزامات را برآورده کند، این به معنای پایدار بودن کل دسته نیست. در طول ماشینکاری دستهای، ابعاد بحرانی باید از طریق نمونهبرداری یا بازرسی ۱۰۰٪ مطابق با الزامات مشتری بررسی شوند. برای سوراخهای جفتشده، اجزای شفت، رزوهها و ساختارهای موقعیتیابی، میتوان نقاط بازرسی اضافی را در طول تولید اضافه کرد تا سایش ابزار یا تغییرات در پارامترهای ماشینکاری در طول زمان شناسایی شود.
کنترل کیفیت و تمیزی سطح
قطعات دستگاه با حداقل تهاجم اغلب حاوی سوراخهای کوچک، شیارها و ساختارهای داخلی هستند و بقایای سطحی میتوانند دشواری تمیزکاری بعدی را افزایش دهند. بنابراین، قطعات باید پس از ماشینکاری به درستی پلیسهگیری، تمیز و محافظت شوند. اگر مشتریان الزامات خاصی برای زبری سطح، پسیواسیون یا سایر عملیات دارند، این الزامات باید در هنگام تأیید سفارش به وضوح مشخص شده و پس از ماشینکاری بر اساس آن بازرسی شوند.
استانداردهای یکسانی را برای تولید دستهای و کوچک اعمال کنید
دستگاههای کمتهاجمی معمولاً مراحل تأیید طراحی، تأیید نمونه اولیه، آزمایش در دستههای کوچک و تولید بعدی را طی میکنند. استانداردهای ابعادی ثابت باید در هر مرحله حفظ شوند. TiRapid از نمونههای اولیه تکقطعهای، تولید در دستههای کوچک و تولید در مقیاس بزرگ پشتیبانی میکند و خدمات ماشینکاری CNC، ساخت ورق فلزی، چاپ سهبعدی و سایر خدمات تولیدی را ارائه میدهد.
پرسش و پاسخهای متداول
س: آیا میتوانم فقط نقشههای سهبعدی ارائه دهم اگر فرآیند ماشینکاری کاملی نداشته باشم؟
بله. نقشههای سهبعدی میتوانند به عنوان مبنایی برای ارائه اولیه قیمت و ارزیابی فرآیند مورد استفاده قرار گیرند. اگر ابعاد، مواد، عملیات سطحی یا تلرانسهای ویژه مهم باشند، توصیه میشود نقشههای مهندسی دوبعدی نیز ارائه شوند تا تأیید دقیق الزامات تسهیل شود.
س: آیا اگر مقدار مورد نیاز نسبتاً کم باشد، میتوان قطعات دستگاه را با حداقل تهاجم ماشینکاری کرد؟
بله. ماشینکاری CNC برای نمونههای اولیه، تولید در تعداد کم و تولید انبوه بعدی مناسب است. ابتدا میتوان تعداد کمی نمونه اولیه تولید کرد و سپس بر اساس نتایج مونتاژ، تنظیمات طراحی را انجام داد.
س: آیا میتوان هم آلیاژهای تیتانیوم و هم فولاد ضد زنگ 316L را ماشینکاری کرد؟
امکانسنجی را میتوان با توجه به ساختار قطعه و الزامات نقشه ارزیابی کرد. آلیاژهای تیتانیوم و 316L هر دو مواد ماشینکاری رایج برای قطعات پزشکی دقیق هستند، اما پارامترهای ماشینکاری و الزامات انتخاب ابزار آنها متفاوت است.
س: چگونه میتوان ابعاد سوراخهای کوچک، شیارهای ریز و سازههای مینیاتوری را تضمین کرد؟
کنترل باید از طریق انتخاب ابزار، روشهای بستن، پارامترهای ماشینکاری و رویههای بازرسی، با توجه ویژه به ابعاد بحرانی، اجرا شود. برای قطعات پیچیده، DFM همچنین میتواند قبل از ماشینکاری برای شناسایی ساختارهایی که ممکن است برای تولید نامطلوب باشند، استفاده شود.
انتخاب TiRapid برای ماشینکاری CNC سفارشی دستگاههای کمتهاجمی
قطعات دستگاههای کمتهاجمی معمولاً دارای ابعاد ریز، ساختارهای پیچیده و الزامات مونتاژ بالا هستند. کیفیت پایدار ماشینکاری نیاز به کنترل مداوم از ارزیابی نقشه، انتخاب مواد و فرآیندهای ماشینکاری تا بازرسی ابعادی دارد. ماشینکاری CNC میتواند از فرزکاری، تراشکاری، ماشینکاری 5 محوره و سایر روشها مطابق با ویژگیهای ساختاری قطعات مختلف، همراه با پلیسهگیری، عملیات سطحی و بازرسی کیفیت برای برآورده کردن الزامات سفارشی دستگاههای کمتهاجمی در طول توسعه نمونه اولیه، تولید در مقیاس کوچک و تولید انبوه استفاده کند. TiRapid قابلیتهای ماشینکاری CNC دقیق، ساخت ورق فلزی و چاپ سهبعدی را ارائه میدهد. TiRapid بر اساس مدلهای سهبعدی، نقشههای مهندسی دوبعدی یا نمونههای ارائه شده توسط مشتری، میتواند الزامات ماشینکاری را ارزیابی کرده و یک گزارش DFM رایگان ارائه دهد تا به تأیید مناسب بودن ساختار برای تولید کمک کند. چه پروژه شامل غلافها، کانکتورها، اجزای نصب، شفتهای باریک یا قطعات سفارشی با سطوح منحنی پیچیده و سوراخها و شیارهای ریز باشد، میتوان یک راهحل ماشینکاری را مطابق با مواد، ابعاد، تلرانسها و کمیت خاص توسعه داد.
اگر در حال توسعه یک دستگاه با حداقل تهاجم هستید یا به دنبال یک تامینکننده قابل اعتماد برای ماشینکاری قطعات دقیق هستید، میتوانید نقشههای قطعات، مواد مورد نیاز و مقادیر خرید خود را به projects@tirapid.com ارسال کنید . TiRapid توصیهها و قیمتهای ماشینکاری را بر اساس نیازهای واقعی ارائه میدهد و از خدمات مداوم از نمونههای اولیه تک قطعه و تولید دستهای کوچک گرفته تا تولید انبوه پشتیبانی میکند. تلفن: +86 760 8999 8536.
















