
قطعات جدار نازک به طور فزایندهای در صنایع تولیدی مدرن رایج میشوند. از اجزای سازهای هوافضا گرفته تا قطعات دقیق مورد استفاده در تجهیزات اتوماسیون، این قطعات مزایایی مانند طراحی سبک و ساختارهای جمع و جور را ارائه میدهند. با این حال، در مقایسه با قطعات استاندارد، ماشینکاری قطعات جدار نازک بسیار دشوارتر است. بسیاری از مشتریان با مشکلاتی مواجه میشوند که در آن ابعاد قبل از ماشینکاری مطابق با الزامات است، اما مشکلاتی مانند تاب برداشتن، تغییرات ابعادی یا مونتاژ ضعیف پس از پردازش رخ میدهد. اگرچه ضخامت دیواره ممکن است مانند یک تفاوت طراحی کوچک به نظر برسد، قطعات جدار نازک به نیروهای برش، تغییرات دما و تنش داخلی مواد بسیار حساس هستند. در ماشینکاری دقیق، کنترل تغییر شکل و حفظ پایداری ابعادی از عوامل حیاتی در دستیابی به نتایج با کیفیت بالا هستند.
چرا قطعات دیواره نازک در حین ماشینکاری دقیق مستعد تغییر شکل هستند؟
قطعات جدار نازک به دلیل ساختار منحصر به فرد خود، معمولاً استحکام کمتری دارند و در حین ماشینکاری نسبت به نیروهای خارجی حساستر هستند. در مقایسه با قطعات جدار ضخیم معمولی، آنها نیاز به کنترل بهتری بر شرایط ماشینکاری، پایداری تجهیزات و برنامهریزی فرآیند دارند. بسیاری از خطاهای ماشینکاری ناشی از دقت ناکافی تجهیزات نیستند، بلکه به تدریج در حین برش، گیرهبندی و تغییرات تنش مواد ایجاد میشوند. عوامل زیر از علل رایج تغییر شکل در ماشینکاری قطعات جدار نازک هستند.
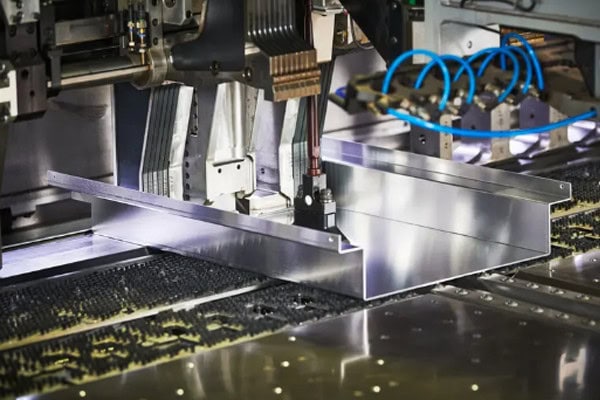
استحکام ناکافی قطعه بر پایداری ماشینکاری تأثیر میگذارد
مشخصه اصلی سازههای جدار نازک، ضخامت کم مواد و قابلیت پشتیبانی محدود آنهاست. در حین برش، ابزار به قطعه کار فشار وارد میکند و اگر نیروی ماشینکاری از توانایی ماده در مقاومت در برابر تغییر شکل بیشتر شود، ممکن است جابجایی موضعی رخ دهد. این مسئله در قطعات بزرگ جدار نازک یا قطعاتی با ساختارهای منحنی پیچیده، بیشتر قابل توجه است.
مشکلات رایج عبارتند از:
- تغییر شکل الاستیک در حین ماشینکاری.
- بازیابی ابعادی پس از ماشینکاری
- تاب برداشتن موضعی در نواحی ضعیف.
- دشواری در حفظ شکل اولیه در ساختارهای پیچیده.
برای اجزای دیواره نازک، پایداری ماشینکاری اغلب مهمتر از افزایش سرعت برش است. کنترل مناسب نیروهای برشی و حفظ شرایط پایدار تکیهگاه میتواند به طور قابل توجهی نیازهای اصلاح پس از ماشینکاری را کاهش دهد.
گرمای برش باعث تغییرات ابعادی میشود
تولید گرما در طول برش فلز اجتنابناپذیر است. از آنجایی که قطعات دیواره نازک ضخامت مواد محدودی دارند، توانایی آنها در دفع گرما نسبتاً ضعیفتر است و همین امر آنها را نسبت به تغییرات دما حساستر میکند. در طول ماشینکاری مداوم، تمرکز گرما در نواحی خاص ممکن است باعث انبساط حرارتی و به دنبال آن تغییرات ابعادی پس از خنک شدن شود.
اثرات رایج عبارتند از:
- افزایش مداوم دما در نواحی ماشینکاری.
- تغییر شکل حرارتی مواد.
- تغییرات ابعادی پس از سرد شدن
کنترل دمای ماشینکاری بخش مهمی از ماشینکاری دقیق برای قطعات دیواره نازک است. روشهای خنککاری مناسب و چرخههای ماشینکاری بهینه به حفظ پایداری ابعادی بهتر کمک میکنند.
روشهای بستن بر شکل نهایی قطعه تأثیر میگذارند
بسیاری از مشکلات تغییر شکل قبل از شروع برش، در طول فرآیند گیرهبندی رخ میدهند. اگر فشار گیرهبندی بیش از حد اعمال شود، ممکن است قطعه قبل از ماشینکاری تغییر شکل دهد. پس از ماشینکاری، هنگامی که فیکسچر آزاد میشود، قطعه ممکن است به شکل اولیه خود بازگردد و باعث انحرافات ابعادی شود.
نکات مهم در هنگام بستن گیره عبارتند از:
- اجتناب از فشار بیش از حد بر روی نواحی ضعیف.
- تضمین توزیع یکنواختتر نیرو.
- کاهش تغییرات شکل ناشی از گیره بندی.
یک روش بستن مناسب به قطعه اجازه میدهد تا در طول ماشینکاری پایدار بماند و تأثیر نیروهای خارجی بر دقت را کاهش دهد.
چگونه میتوان تغییر شکل را در ماشینکاری دقیق قطعات جدار نازک کنترل کرد؟
ماشینکاری قطعات جدار نازک صرفاً به کاهش نیروی برش مربوط نمیشود. یک راه حل کامل نیاز به بهینهسازی فرآیند ماشینکاری، انتخاب ابزار و کنترل تجهیزات دارد. یک استراتژی تولید برنامهریزی شده میتواند تغییرات مواد را کاهش داده و به حفظ ثبات ابعادی بهتر پس از ماشینکاری کمک کند. در تولید واقعی، مهندسان معمولاً ابتدا ساختار قطعات را تجزیه و تحلیل میکنند و روشهای ماشینکاری مناسب را توسعه میدهند.
بهینهسازی توالی ماشینکاری برای کاهش اثرات تنش
برداشتن مقادیر زیادی از مواد در یک عملیات میتواند تعادل تنش داخلی را مختل کرده و باعث تغییر شکل پس از ماشینکاری شود. برنامهریزی صحیح توالی ماشینکاری به مواد اجازه میدهد تا به تدریج تثبیت شوند و دقت نهایی را بهبود بخشند.
روشهای رایج بهینهسازی عبارتند از:
- ابتدا بیشتر مواد را از طریق ماشینکاری خشن حذف کنید.
- باقی گذاشتن فضای کافی برای پرداخت نهایی.
- تکمیل ابعاد بحرانی به صورت مرحلهای.
- کاهش عمق برش در هر عملیات.
یک توالی ماشینکاری علمی، تغییرات تنش داخلی را کاهش میدهد و عملیات پرداخت را پایدارتر میکند. برای قطعات با دیواره نازک با دقت بالا، ماشینکاری گام به گام اغلب نتایج بهتری نسبت به تکمیل تمام ابعاد در یک فرآیند واحد ارائه میدهد.
انتخاب ابزار و پارامترهای ماشینکاری مناسب
شرایط ابزار و پارامترهای برش مستقیماً بر نیروهای اعمال شده بر قطعات دیواره نازک تأثیر میگذارند. اگر مقاومت برشی خیلی زیاد باشد یا پارامترها به طور نامناسب تنظیم شده باشند، ممکن است لرزش و فشار ماشینکاری افزایش یابد و بر کیفیت سطح و دقت ابعادی تأثیر بگذارد.
عوامل کلیدی عبارتند از:
- انتخاب ابزارهای برش تیزتر.
- تنظیم صحیح سرعت برش
- کنترل نرخ پیشروی و عمق برش
ترکیب مناسب ابزارها و پارامترها، بیثباتی را در حین ماشینکاری کاهش میدهد، حرکت ابزار را بهبود میبخشد و کیفیت سطح و دقت ابعادی را افزایش میدهد.
بهبود روشهای بستن برای افزایش پشتیبانی
روشهای سنتی بستن ممکن است پایداری کافی برای قطعات دیواره نازک را فراهم نکنند. راهحلهای مناسبتر برای تثبیت میتوانند با بهبود روشهای پشتیبانی و موقعیتیابی، حرکت و لرزش را در حین ماشینکاری کاهش دهند.
رویکردهای رایج عبارتند از:
- اضافه کردن سازههای پشتیبانی کمکی
- استفاده از وسایل انعطافپذیر برای کاهش فشار.
- اعمال روشهای بستن با وکیوم.
طراحی مناسب فیکسچر، پایداری ماشینکاری را بهبود میبخشد و تغییر شکل ناشی از نیروهای ناهموار را کاهش میدهد، به خصوص برای سازههای پیچیده با دیواره نازک.
کدام فرآیندهای ماشینکاری دقیق برای قطعات جدار نازک مناسب هستند؟
اجزای دیواره نازک اغلب ساختارهای پیچیده و الزامات دقت بالایی دارند. یک روش ماشینکاری واحد ممکن است تمام نیازهای تولید را برآورده نکند. در تولید واقعی، فرآیندهای مختلفی بر اساس مواد قطعه، ویژگیهای ساختاری و کاربردهای نهایی انتخاب میشوند. فناوری ماشینکاری مناسب، ضمن کاهش خطرات تغییر شکل، کارایی را بهبود میبخشد.
ماشینکاری پرسرعت CNC پایداری را بهبود میبخشد
ماشینکاری پرسرعت CNC به طور گسترده برای تولید قطعات دیواره نازک استفاده میشود. از طریق اسپیندلهای پرسرعت و مسیرهای ابزار بهینه شده، میتواند ضربه برش را کاهش داده و پایداری ماشینکاری را بهبود بخشد.
مزایای اصلی عبارتند از:
- کاهش نیروهای برشی در حین ماشینکاری
- بهبود قابلیت ماشینکاری سازههای پیچیده
- افزایش کیفیت سطح.
ماشینکاری با سرعت بالا به بهبود راندمان تولید کمک میکند و در عین حال مشکلات ارتعاش و تغییر شکل را که معمولاً در روشهای ماشینکاری سنتی یافت میشود، کاهش میدهد.
ماشینکاری ۵ محوره، فیکسچرینگ مکرر را کاهش میدهد
برخی از قطعات دیواره نازک حاوی سطوح ماشینکاری متعدد و ساختارهای منحنی پیچیده هستند. ماشینکاری معمولی ممکن است نیاز به عملیات تغییر موقعیت چندگانه داشته باشد که خطاهای موقعیت یابی را افزایش میدهد. ماشینکاری 5 محوره تنظیمات مکرر را کاهش داده و ثبات کلی را بهبود میبخشد.
ویژگی های کلیدی عبارتند از:
- انجام عملیات ماشینکاری بیشتر در یک مرحله.
- کاهش خطاهای موقعیتیابی انباشته شده.
- مناسب برای قطعات منحنی پیچیده.
برای قطعات هوافضا، اجزای پزشکی و سازههای تجهیزات پیشرفته، ماشینکاری ۵ محوره رویکرد تولید انعطافپذیرتری را ارائه میدهد و کیفیت قطعات پیچیده را بهبود میبخشد.
بازرسی دقیق، ابعاد نهایی را تضمین میکند
بازرسی پس از ماشینکاری برای قطعات جدار نازک بسیار مهم است. از آنجایی که این اجزا به تغییرات محیطی و اثرات تنش حساس هستند، بررسیهای ظاهری به تنهایی نمیتوانند کیفیت ماشینکاری را به طور کامل تأیید کنند.
بازرسی معمولاً شامل موارد زیر است:
- اندازهگیری ابعاد بحرانی و تلرانسهای هندسی
- بررسی اینکه آیا تغییر شکل رخ داده است یا خیر.
- تأیید انطباق با نقشههای فنی
یک فرآیند بازرسی کامل به شناسایی زودهنگام انحرافات ماشینکاری، بهبود پایداری محصول و اطمینان از مطابقت قطعات نهایی با الزامات کاربرد کمک میکند.

چگونه میتوان پایداری بلندمدت را در ماشینکاری دقیق قطعات جدار نازک بهبود بخشید؟
تولید قطعات جدار نازک نه تنها در مورد دستیابی به ابعاد پس از ماشینکاری است، بلکه در مورد حفظ عملکرد پایدار در طول استفاده طولانی مدت نیز میباشد. در تجهیزات با دقت بالا، قطعات ممکن است در طول زمان دچار لرزش، تغییرات دما و بارهای مکانیکی شوند. اگر پایداری ماشینکاری کافی نباشد، عملکرد کلی تجهیزات ممکن است تحت تأثیر قرار گیرد. ایجاد یک سیستم کنترل کیفیت کامل بخش مهمی از تولید قابل اعتماد است.
قبل از ماشینکاری، ساختار قطعه را تجزیه و تحلیل کنید
تجزیه و تحلیل ساختاری اولیه به کاهش مشکلات احتمالی تولید کمک میکند.
وظایف اصلی شامل موارد زیر است:
- ارزیابی مشکلات ماشینکاری در نواحی با دیواره نازک
- برنامهریزی مسیرهای ماشینکاری معقول.
- بهینهسازی جزئیات سازهای
کنترل تغییرات محیط ماشینکاری
محیط ماشینکاری همچنین میتواند بر دقت قطعات دیواره نازک، به ویژه در تولید با دقت بالا، تأثیر بگذارد.
کنترلهای مهم عبارتند از:
- حفظ شرایط دمایی پایدار.
- کاهش نوسانات وضعیت تجهیزات.
- به حداقل رساندن دخالتهای خارجی
ایجاد فرآیندهای تولید پایدار
فرآیندهای پایدار به کاهش اختلافات بین قطعات در طول تولید طولانی مدت کمک میکنند.
اقدامات کلیدی عبارتند از:
- ثبت پارامترهای بحرانی ماشینکاری
- بررسی منظم دقت تجهیزات.
- حفظ استانداردهای بازرسی مداوم.
بزرگترین چالشها در ماشینکاری دقیق قطعات جدار نازک، کنترل تغییر شکل و مدیریت پایداری ابعادی است. با بهینهسازی توالی ماشینکاری، انتخاب ابزارهای مناسب، بهبود روشهای گیرهبندی و تقویت رویههای بازرسی، تولیدکنندگان میتوانند به طور مؤثر خطرات ماشینکاری را کاهش داده و به الزامات دقت بالاتری دست یابند. برای سازههای پیچیده و کاربردهای دشوار، فرآیندهای تولید پایدار، پایه و اساس کیفیت قابل اعتماد قطعات هستند. Tirapid در خدمات ماشینکاری دقیق تخصص دارد و راهحلهای ماشینکاری قطعات جدار نازک با دقت بالا را ارائه میدهد تا به شرکتها در دستیابی به تولید سفارشی پایدار و قابل اعتماد کمک کند.