
HDPE (پلیاتیلن با چگالی بالا) یک ترموپلاستیک رایج با مقاومت ضربهای خوب، مقاومت شیمیایی و جذب آب کم است. بنابراین معمولاً برای اجزای تجهیزات مکانیکی، قطعات مقاوم در برابر سایش، راهنماها، صفحات پشتی، پنلهای محافظ، اجزای ظروف و قطعات مختلف سازهای غیرفلزی استفاده میشود. برای قطعات HDPE که نیاز به نمونهسازی سریع یا تولید در تعداد کم دارند، ماشینکاری CNC میتواند مستقیماً برش را بر اساس نقشههای مهندسی و مدلهای CAD بدون نیاز به ساخت قالبهای تزریقی انجام دهد. این امر آن را برای محصولاتی با تغییرات ابعادی مکرر یا مقادیر تولید محدود مناسب میکند. با این حال، اگرچه برش HDPE آسان است، اما این بدان معنا نیست که میتوان آن را مستقیماً با استفاده از همان پارامترهای آلیاژهای آلومینیوم یا سایر مواد فلزی ماشینکاری کرد. HDPE از نظر استحکام، رسانایی حرارتی و تغییرات ابعادی هنگام قرار گرفتن در معرض گرما، تفاوت قابل توجهی با فلزات دارد.
در حین برش، اگر برادهها به سرعت برداشته نشوند، ممکن است خردههای پلاستیکی به طور مکرر به ابزار ساییده شوند و باعث افزایش موضعی دما و در نتیجه چسبندگی ابزار، لبههای ذوب شده، پلیسه یا کاهش کیفیت سطح شوند. هنگام ماشینکاری قطعات با دیواره نازک، نیروی گیره و نیروی برش نیز ممکن است باعث تغییر شکل جزئی قطعه کار شود. بنابراین، هنگام استفاده از دستگاه CNC برای ماشینکاری HDPE، باید تمهیدات معقولی برای تأیید مواد، انتخاب ابزار، فیکسچرینگ قطعه کار، پارامترهای برش، برداشتن براده و بازرسی ابعادی در نظر گرفته شود. برای قطعات HDPE با ضخامتها، گریدها و ساختارهای مختلف، پارامترهای واقعی نیز باید با توجه به سختی دستگاه، قطر ابزار و مسیرهای ماشینکاری تنظیم شوند، نه اینکه فقط به مقادیر ثابت تکیه شود.
قبل از ماشینکاری HDPE چه آماده سازی هایی لازم است؟
شرایط مواد و الزامات قطعه را تأیید کنید
HDPE نوعی پلیاتیلن است، اما ورقها یا میلههای واقعی مورد استفاده ممکن است درجهها، ابعاد و ویژگیهای ماشینکاری متفاوتی داشته باشند. پس از دریافت مواد، نام ماده، مشخصات و جهت ماشینکاری باید تأیید شود و مواد اولیه باید از نظر تاب برداشتن، خراش یا سایر نقصهای آشکار بررسی شوند. برای قطعاتی که نیاز به دقت بالا دارند، ابعاد بحرانی، تلرانسها و موقعیتهای مونتاژ روی نقشه نیز باید از قبل تأیید شوند. HDPE ممکن است در معرض گرما و تنش مکانیکی دچار تغییرات ابعادی شود، بنابراین ماشینکاری نباید صرفاً بر اساس شکل خارجی قطعه باشد. همچنین لازم است مشخص شود که کدام ابعاد، ابعاد بازرسی بحرانی هستند.
قبل از ماشینکاری، توصیه میشود موارد زیر را تأیید کنید:
- آیا ضخامت و ابعاد مواد اولیه HDPE الزامات برش را برآورده میکند؟
- اینکه آیا قطعه دارای دیوارههای نازک، شیارهای عمیق یا ساختارهای باریک است یا خیر؛
- آیا قطر سوراخها، فاصله سوراخها و ابعاد نصب، تلرانسهای مشخصی دارند؟
- اینکه آیا پخ، فیلت، رزوه یا سایر عملیات تکمیلی مورد نیاز است یا خیر.
هرچه اطلاعات واضحتر باشد، کنترل برنامهنویسی و ماشینکاری بعدی آسانتر خواهد بود.
تعیین روش ماشینکاری بر اساس ساختار قطعه
قطعات HDPE را میتوان بهطورکلی با فرزکاری CNC ماشینکاری کرد تا ویژگیهایی مانند خطوط خارجی، سوراخها، شیارها، پلهها و سطوح منحنی ایجاد شود. برای قطعات شفتدار HDPE، میتوان از تراشکاری CNC نیز با توجه به ابعاد مورد نیاز استفاده کرد. اگر قطعهای فقط شامل صفحات ساده و موقعیتهای سوراخ باشد، ماشینکاری CNC سه محوره بهطورکلی میتواند الزامات را برآورده کند. برای قطعاتی که ویژگیهای ماشینکاری در چندین جهت دارند، میتوان تعداد تنظیمات را از طریق فیکسچرینگ مجدد یا استفاده از تجهیزات چند محوره کاهش داد. ساختار پیچیده لزوماً به این معنی نیست که باید از دستگاهی با تعداد محورهای بالا استفاده شود. انتخاب واقعی باید بر اساس ابعاد قطعه، تلرانسها، دسترسی به ابزار و مقدار تولید باشد.

چه ابزارهایی باید برای HDPE انتخاب شوند؟
ابزار برش را تیز نگه دارید
در طول ماشینکاری HDPE، وضعیت لبه ابزار تأثیر قابل توجهی بر کیفیت سطح دارد. یک ابزار تیز میتواند مواد را به طور مستقیمتری برش دهد و اصطکاک بین ابزار و سطح قطعه کار را کاهش دهد. با سایش ابزار، نیروهای برش افزایش مییابد و احتمال کشیده شدن و چسبیدن تراشههای پلاستیکی به ابزار بیشتر میشود. ممکن است پلیسههایی در امتداد لبههای ماشینکاری شده ظاهر شوند و در موارد شدید، ذوب موضعی ممکن است رخ دهد. فرزهای کاربیدی معمولاً برای ماشینکاری HDPE در نظر گرفته میشوند، با تعداد مناسب شیارها و هندسه شیارها که مطابق با ساختار قطعه انتخاب میشوند. برای مکانهای ماشینکاری که نیاز به تخلیه سریع تراشه دارند، ابزار باید فضای کافی برای تراشه فراهم کند.
نحوه انتخاب تعداد فلوتهای ابزار
تعداد شیارهای ابزار بر فضای تراشه و میزان پیشروی به ازای هر دندانه تأثیر میگذارد. اگر تراشههای پلاستیکی تولید شده در طول برش HDPE در شیارها جمع شوند و نتوان آنها را به سرعت حذف کرد، اصطکاک و گرما میتواند افزایش یابد. بنابراین، انتخاب ابزار نباید صرفاً بر اساس قطر باشد. هندسه شیار، جهت مارپیچ و موقعیت ماشینکاری نیز باید در نظر گرفته شود. برای شیارهای عمیق، حفرهها و ماشینکاری کانتور در مسافتهای طولانی، باید توجه ویژهای به این نکته شود که آیا تراشهها میتوانند به طور موثر از ناحیه برش خارج شوند یا خیر. برخی از دستورالعملهای ماشینکاری پلاستیک همچنین بر حفظ تخلیه خوب تراشه در طول ماشینکاری HDPE تأکید دارند و توصیه میکنند پارامترهای مناسب برای ترکیب خاص دستگاه، ابزار و مواد را از طریق برش آزمایشی تعیین کنید.
پارامترهای برش برای ماشینکاری CNC HDPE چگونه باید تنظیم شوند؟
پارامترهای برش HDPE را نمیتوان مستقل از دستگاه، ابزار و ساختار قطعه تعیین کرد. ابزاری با قطر یکسان ممکن است تحت سختی دستگاه، عرض برش و عمق ماشینکاری متفاوت، به سرعتهای اسپیندل و نرخهای پیشروی متفاوتی نیاز داشته باشد.
سرعت اسپیندل و نرخ پیشروی باید با هم کار کنند
در طول ماشینکاری HDPE، اگر ابزار با سرعت بالا بچرخد در حالی که نرخ تغذیه خیلی کم است، ممکن است ابزار برای مدت طولانی با ماده در تماس باشد و باعث افزایش دما در ناحیه ماشینکاری شود. بنابراین، سرعت اسپیندل نباید به سادگی افزایش یابد. میزان تغذیه به ازای هر دندانه و نرخ واقعی برادهبرداری نیز باید در نظر گرفته شود. در ماشینکاری واقعی، ابتدا میتوان از یک عمق برش نسبتاً محافظهکارانه برای برش آزمایشی استفاده کرد. سپس میتوان شکل براده، لبههای قطعه کار و صدای ماشینکاری را قبل از تنظیم تدریجی نرخ تغذیه و مقدار برش مشاهده کرد.
از عمق برش متناسب با سختی قطعه استفاده کنید
برای بلوکهای HDPE جامد، میتوان از مقدار برش بیشتری برای بهبود راندمان حذف مواد استفاده کرد. با این حال، برای ورقهای نازک، سازههای دیواره نازک و قطعات باریک، مقدار برش در هر پاس باید کاهش یابد تا تغییر شکل ناشی از نیروهای برش به حداقل برسد. خشنکاری و پرداختکاری نیز میتوانند از شرایط برش متفاوتی استفاده کنند. خشنکاری عمدتاً مواد اضافی را حذف میکند، در حالی که پرداختکاری نیاز به مقدار مناسبی از مواد دارد تا برش نهایی سبکتری داشته باشیم. برای قطعات HDPE با نیازهای ابعادی بالا، میتوان مقدار کمی از فضای اضافی پرداختکاری را نیز پس از خشنکاری باقی گذاشت و پس از تثبیت دمای قطعه کار، پرداختکاری را انجام داد. این میتواند تأثیر گرما و تنش برشی را بر ابعاد نهایی کاهش دهد. دستورالعملهای مربوط به ماشینکاری HDPE همچنین توصیه میکنند که برای قطعات دقیق، فضای اضافی پرداختکاری مناسبی در نظر گرفته شود و برش نهایی پس از تثبیت دمای قطعه کار تکمیل شود.
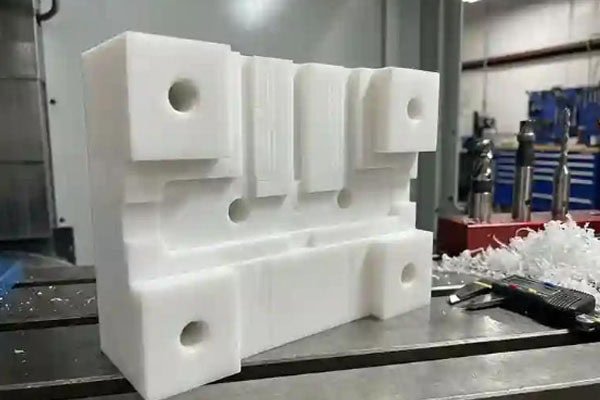
چرا براده برداری و خنک کاری هنگام ماشینکاری HDPE مهم است؟
ماشینکاری HDPE تراشههایی با درجه خاصی از چقرمگی تولید میکند و تراشههای پلاستیکی نسبتاً بلندی ممکن است تحت برخی شرایط تشکیل شوند. اگر این تراشهها بین ابزار و قطعه کار باقی بمانند، ممکن است برش مکرر و اصطکاک رخ دهد.
تخلیه ضعیف تراشه چه مشکلاتی میتواند ایجاد کند؟
تخلیه ضعیف براده ممکن است منجر به موارد زیر شود: چسبیدن پلاستیک به سطح ابزار؛ افزایش دما در ناحیه ماشینکاری؛ ایجاد پلیسه در امتداد لبههای قطعه کار؛ لبههای ذوب شده در داخل شیارها و سوراخهای عمیق؛ و علائم ماشینکاری ناهموار سطح.
بنابراین، میتوان از هوای فشرده، استخراج تراشه یا روشهای دیگر برای حذف سریع تراشهها از ناحیه برش در حین ماشینکاری استفاده کرد. برای قطعاتی با شیارهای نسبتاً عمیق، بررسی اینکه آیا ابزار میتواند تراشهها را به طور مؤثر از ناحیه برش خارج کند، بسیار مهم است. هنگام ماشینکاری HDPE، باید یک روش خنککننده با هوا یا روش کمکی دیگر مناسب با توجه به تجهیزات ماشینکاری خاص انتخاب شود.
چگونه باید قطعات کار HDPE را برای کاهش تغییر شکل ثابت کرد؟
HDPE سختی نسبتاً محدودی دارد، به خصوص هنگام ماشینکاری ورقهای نازک، دیوارههای نازک و قطعات بزرگ. اگر نیروی گیره بیش از حد باشد، ممکن است قطعه کار در حین ماشینکاری فشرده یا خم شود و ابعاد آن پس از رها شدن فیکسچر تغییر کند.
قطعه کار را به درستی محکم کنید
تثبیت قطعه کار باید تضمین کند که قطعه در حین ماشینکاری حرکت نمیکند و در عین حال از فشار موضعی بیش از حد از سوی فیکسچر جلوگیری شود. برای ورقهای نازک، میتوان سطح تکیهگاه را افزایش داد. برای قطعاتی که نیاز به ظاهر بالایی دارند، میتوان از سطوح تماس نرم برای کاهش رد فیکسچر روی سطح قطعه کار استفاده کرد. اگر قطعه ساختار نسبتاً پیچیدهای دارد، موقعیتهای گیرهبندی و توالیهای ماشینکاری نیز باید از قبل برنامهریزی شوند تا نیروهای برشی تا حد امکان به نواحی تکیهگاهی اعمال شوند.
توالی ماشینکاری نیز بر ابعاد تأثیر میگذارد
قطعات HDPE نباید تنها با در نظر گرفتن ویژگیهای منفرد ماشینکاری شوند. توالی ماشینکاری باید بر اساس ساختار کلی برنامهریزی شود. به عنوان مثال، برای صفحات بزرگ، ابتدا میتوان پروفیل خارجی اصلی را تکمیل کرد و پس از آن سوراخها و ویژگیهای محلی را انجام داد. سپس میتوان نواحی با دیواره نازک را پس از پایدار شدن ساختار اصلی تکمیل کرد. این میتواند تغییر شکل ناشی از از دست دادن تکیهگاه در حین ماشینکاری را کاهش دهد.
پرسش و پاسخهای متداول
چرا HDPE در حین ماشینکاری ذوب میشود؟
ذوب HDPE معمولاً به دمای بیش از حد در ناحیه ماشینکاری مربوط میشود. ابزاری که به اندازه کافی تیز نیست، نرخ پیشروی بیش از حد پایین، تخلیه ضعیف براده یا ماندن طولانی مدت ابزار در یک ناحیه موضعی، همگی میتوانند گرمای اصطکاکی را افزایش دهند. در صورت بروز این اتفاق، وضعیت ابزار و پارامترهای برش باید بررسی شود، در حالی که تخلیه براده نیز باید بهبود یابد.
چرا HDPE در حین ماشینکاری دچار پلیسه میشود؟
HDPE درجه خاصی از چقرمگی دارد. وقتی شرایط برش نامناسب باشد، لبه ماده ممکن است به طور تمیز بریده نشود و در عوض توسط ابزار فشرده شود و منجر به ایجاد پلیسه شود. تیزی ابزار، جهت ماشینکاری و میزان پرداخت نهایی را میتوان بررسی کرد و شرایط ماشینکاری مناسبتر را میتوان از طریق برش آزمایشی تأیید کرد.
چرا ابعاد قطعات HDPE پس از ماشینکاری تغییر میکند؟
ابعاد HDPE میتواند تحت تأثیر دما و تنش مکانیکی قرار گیرد. اگر در حین ماشینکاری گرمای قابل توجهی تولید شود یا فشار گیره بیش از حد باشد، قطعه کار ممکن است پس از اتمام ماشینکاری دچار تغییرات ابعادی شود. برای قطعات دقیق، میتوان مواد را در دمای پایدار ماشینکاری کرد، در حالی که میتوان پس از خشنکاری، مقدار اضافی پرداخت را حفظ کرد.
چگونه میتوان تعیین کرد که آیا پارامترهای ماشینکاری CNC برای HDPE مناسب هستند؟
هیچ پارامتر ماشینکاری واحدی وجود ندارد که برای همه تجهیزات ماشینکاری HDPE مناسب باشد. ماشینهای مختلف، قطر ابزار، تعداد شیارها، ضخامت مواد، عرض برش و ساختار قطعه، همگی میتوانند نتایج واقعی ماشینکاری را تغییر دهند.
قبل از تولید، میتوان مقدار کمی از ماده را برای برش آزمایشی استفاده کرد و در عین حال موارد زیر را مشاهده نمود: آیا برادهها میتوانند به طور مداوم تخلیه شوند؛ آیا چسبندگی قابل توجهی از ماده روی ابزار ایجاد میشود؛ آیا لبههای تیز یا ذوب شده در امتداد لبههای ماشینکاری شده ظاهر میشوند؛ آیا رد ابزار روی سطح قطعه آشکار است؛ و آیا ابعاد بحرانی پس از ماشینکاری پایدار میمانند یا خیر.
اگر برادهها به راحتی تخلیه شوند، چسبندگی آشکاری روی ابزار وجود نداشته باشد و کیفیت لبه و ابعاد هر دو الزامات را برآورده کنند، میتوان پارامترها را با اطمینان بیشتری برای تولید رسمی به کار برد. برای قطعات HDPE دقیق، برش آزمایشی و بازرسی ابعادی از اهمیت ویژهای برخوردار هستند.
نتیجه
HDPE قابلیت ماشینکاری خوبی دارد، اما انعطافپذیری، تغییرات ابعادی ناشی از گرما و ویژگیهای تراشه آن نیاز به شرایط مناسب ابزار، پارامترهای برش و تثبیت قطعه کار در حین ماشینکاری دارد. پس از تأیید کامل الزامات مواد و نقشه، ابزارها و روشهای تثبیت مناسب باید مطابق با ساختار قطعه انتخاب شوند و پس از آن برش آزمایشی برای تأیید پارامترهای برش انجام شود. در حین ماشینکاری، تراشههای پلاستیکی باید به سرعت برداشته شوند تا از اصطکاک بیش از حد بین ابزار و قطعه کار جلوگیری شود. برای قطعات با دیواره نازک و صفحات بزرگ، نیروی گیره و توالی ماشینکاری نیز باید کنترل شود تا تغییرات ابعادی پس از ماشینکاری کاهش یابد. اگر یک قطعه HDPE به دقت ابعادی بالایی نیاز دارد، ابعاد نهایی نباید صرفاً بر اساس ابعاد نظری در برنامه CNC قضاوت شود. پس از خشنکاری، اندازهگیریهای واقعی باید انجام شود و سپس پرداخت باید مطابق با نتایج اندازهگیری تکمیل شود تا کنترل ابعاد نهایی بهبود یابد. ویژگیهای حیاتی مانند موقعیت سوراخها، سطوح جفت شدن و سطوح نصب نیز باید مطابق با نقشههای مهندسی بررسی شوند.
TiRapid خدمات فرزکاری CNC، تراشکاری CNC، ماشینکاری CNC پنج محوره و ماشینکاری دقیق را ارائه میدهد و از نیازهای مختلف ماشینکاری از نمونه اولیه تا تولید پشتیبانی میکند. برای قطعات HDPE و سایر قطعات پلاستیکی، راهحل ماشینکاری واقعی هنوز باید با توجه به مشخصات مواد، ساختار قطعه، تلرانسهای ابعادی و مقدار تولید تأیید شود. این امر به حفظ شرایط ماشینکاری مناسب بین ابزارها، تجهیزات و مواد و در عین حال تضمین کیفیت ماشینکاری کمک میکند.
















