
تراشکاری CNC به طور گسترده در ساخت تجهیزات مکانیکی، قطعات خودرو، سیستمهای اتوماسیون، اتصالات صنعتی و ابزار دقیق استفاده میشود. کیفیت رزوه مستقیماً بر راندمان مونتاژ، استحکام اتصال و پایداری عملیاتی درازمدت تأثیر میگذارد. برای مشاغلی که قطعات تراشکاری شده دقیق را به صورت عمده خریداری میکنند، مشکلاتی مانند انحراف گام، پروفیلهای ناقص رزوه، سطوح ناهموار رزوه یا اتصالات بیش از حد تنگ میتواند هزینههای دوبارهکاری را افزایش داده و عملیات مونتاژ را مختل کند. انتخاب فرآیندهای رزوهکاری مناسب، ابزارهای برش و روشهای بازرسی به بهبود ثبات ابعادی و برآورده کردن الزامات دقت کاربردهای مختلف کمک میکند.
چه چیزی بر دقت چرخش رزوه CNC تأثیر میگذارد؟
تراش رزوه CNC نیاز به حرکت هماهنگ دستگاه، سرعت اسپیندل، تغذیه هماهنگ، هندسه ابزار و گیره قطعه کار دارد. حتی زمانی که قطر خارجی رزوه مطابق با الزامات نقشه باشد، انحراف در گام، زاویه پروفیل رزوه یا قطر گام میتواند باعث درگیری ضعیف رزوه شود. تأیید مشخصات رزوه، درجه دقت و الزامات بازرسی قبل از ماشینکاری به تولیدکنندگان کمک میکند تا فرآیند تولید پایدارتری را توسعه دهند.
پارامترهای رزوه و نقشههای مهندسی
ماشینکاری رزوه نیاز به شناسایی دقیق رزوههای متریک، امپریال، لوله و سایر انواع رزوههای تخصصی دارد. استانداردهای مختلف رزوه، پروفیلها، گامها و الزامات ابعادی متفاوتی دارند. پارامترهای ماشینکاری نباید صرفاً بر اساس قطر خارجی رزوه تعیین شوند.
- گام رزوه: گام، فاصله محوری بین قلههای رزوه مجاور را تعیین میکند. تنظیم نادرست گام مستقیماً بر درگیری رزوه تأثیر میگذارد. حتی اگر قطر خارجی صحیح باشد، ممکن است قطعه به درستی مونتاژ نشود.
- قطر گام رزوه: قطر گام پارامتر مهمی برای ارزیابی تناسب رزوه است. این پارامتر بر فاصله، شرایط تماس و مقاومت در طول مونتاژ تأثیر میگذارد.
- زاویه و عمق پروفیل رزوه: پروفیل ابزار برش باید با استاندارد رزوه مشخص شده مطابقت داشته باشد. انحراف در زاویه پروفیل، عمق برش ناکافی یا عمق برش بیش از حد میتواند عملکرد اتصال را به خطر بیندازد.
- درجه تلرانس: طراحان باید درجه تلرانس مناسبی را بر اساس نوع تناسب، الزامات بار و محیط عملیاتی انتخاب کنند. تلرانسهای بیش از حد تنگ ممکن است هزینههای تولید را بیجهت افزایش دهند.
قبل از تولید انبوه، تولیدکنندگان باید مشخصات رزوه، طول مؤثر رزوه، شیارهای برجسته، پخها و تلرانسهای انطباق نشان داده شده در نقشههای مهندسی را بررسی کنند. برای رزوههای غیر استاندارد، پارامترهای کامل پروفیل و روشهای بازرسی نیز باید تأیید شوند تا خطاهای برنامهنویسی و مشکلات مونتاژ بعدی کاهش یابد.
سایش ابزار و شرایط برش
وضعیت ابزار رزوهکاری مستقیماً بر دقت پروفیل و کیفیت سطح تأثیر میگذارد. استفاده طولانی مدت از ابزار، لبپریدگی لبه یا سایش ناهموار میتواند پروفیل رزوه را تغییر دهد. هنگام ماشینکاری موادی مانند فولاد ضد زنگ و فولاد آلیاژی، سایش ابزار و گرمای برش میتواند بر پایداری ابعادی تأثیر بیشتری بگذارد.
انتخاب ابزار باید به جنس قطعه کار، مشخصات رزوه، روش برش و حجم تولید بستگی داشته باشد. اینسرتهای رزوهکاری کاربیدی برای بسیاری از کاربردهای ماشینکاری فلزات معمولی مناسب هستند. مواد تخصصی یا رزوههای پیچیده ممکن است نیاز به تأیید پارامتر بر اساس توصیههای سازنده ابزار داشته باشند. نصب ایمن ابزار، موقعیتیابی دقیق نوک ابزار و بازرسیهای منظم لبه برش به کاهش پلیسهها، علائم لرزش و انحرافات پروفیل کمک میکند.
هماهنگسازی ماشین و بستن قطعه کار
تراش رزوه CNC به هماهنگی دقیق بین چرخش اسپیندل و حرکت محوری ابزار برش بستگی دارد. خطاهای انتقال، شرایط غیرطبیعی اسپیندل یا تنظیمات نادرست برنامه رزوهکاری میتواند باعث انحراف گام، رزوههای متقاطع یا علائم سطحی دورهای شود.
بستن قطعه کار نیز به همان اندازه مهم است. اجزای شفت بلند و باریک در صورت نداشتن تکیهگاه کافی، ممکن است در حین برش خم شوند یا بلرزند. اجزای دیواره نازک میتوانند در صورت اعمال نیروی بیش از حد بستن، تغییر شکل دهند. ماشینکاران باید فیکسچرهای مناسب را با توجه به طول، قطر، سختی ماده و موقعیت رزوه قطعه کار انتخاب کنند. ممکن است برای برخی از اجزا، یک دم دستی یا سایر تکیهگاههای کمکی ضروری باشد. بستن پایدار به حفظ مسیر برش صحیح کمک میکند و ثبات را در طول تولید مکرر بهبود میبخشد.
چگونه کیفیت تراشکاری رزوه CNC را بهبود بخشیم
بهبود دقت رزوه به چیزی بیش از یک دستگاه پیشرفته نیاز دارد. همچنین به یک برنامه ماشینکاری مناسب، پارامترهای برش پایدار و مدیریت فرآیند استاندارد بستگی دارد. برای قطعات رزوهدار دقیق که نیاز به تامین طولانی مدت دارند، یک فرآیند تولید تکرارپذیر در کنترل تغییرات دستهای مؤثرتر از تکیه صرف بر تجربه اپراتور است.
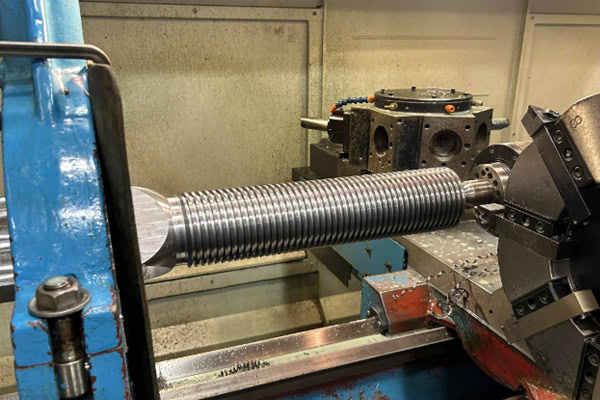
بهینه سازی برنامه چرخاندن نخ
برنامههای رزوهکاری باید به طور دقیق گام، طول رزوه، موقعیت نزدیک شدن، موقعیت جمع شدن و عمق برش را تعریف کنند. دستورات چرخه رزوه ممکن است بین سیستمهای CNC متفاوت باشد، بنابراین برنامهنویسان باید تنظیمات را با دستورالعملهای عملیاتی دستگاه و هندسه واقعی قطعه کار مطابقت دهند.
- مسیرهای برش را به طور مناسب مرتب کنید: برای رزوههایی که نیاز به حذف قابل توجهی از مواد دارند، چندین مسیر برش میتواند بار برش را توزیع کند و به جلوگیری از فشار بیش از حد ابزار، لرزش یا آسیب به پروفیل کمک کند.
- کنترل مراحل نهایی برش: در طول عملیات پرداخت، شرایط برش پایدار را حفظ کنید. تغییرات غیرضروری پارامترها میتواند بر قطر گام و کیفیت سطح تأثیر بگذارد.
- مسیر جمع شدن ابزار را بررسی کنید: رزوههای سوراخ کور، رزوههای نزدیک شانهها و رزوههای بلند به فضای جمع شدن کافی نیاز دارند تا از برخورد ابزار و آسیب به پروفیل مؤثر رزوه جلوگیری شود.
- قبل از تولید، برنامه را تأیید کنید: قبل از ماشینکاری اولین قطعه، پارامترهای برنامه، جابجایی ابزار و هماهنگسازی اسپیندل را بررسی کنید. در صورت امکان، از شبیهسازی، یک آزمایش خشک یا یک برش آزمایشی کنترلشده برای تأیید مسیر ابزار استفاده کنید.
تنظیمات استاندارد برنامه به کاهش خطر رزوههای متقاطع، انحرافات ابعادی و برخورد ابزار کمک میکند. برای سفارشهای تکراری، ذخیره برنامههای تأیید شده و پارامترهای ماشینکاری همچنین میتواند زمان راهاندازی برای تولیدهای بعدی را کوتاه کند.
پارامترهای برش مناسب را انتخاب کنید
سرعت برش، تغذیه هماهنگ، عمق برش و شرایط خنککننده به طور مشترک بر پایداری ماشینکاری رزوه تأثیر میگذارند. سرعت برش بیش از حد میتواند سایش ابزار و تجمع گرما را تسریع کند، در حالی که پارامترهای نامناسب ممکن است باعث لرزش یا سطوح ناهموار رزوه شوند. تنظیمات واقعی باید از طریق ماشینکاری آزمایشی بر اساس سختی مواد، درجه مته، ابعاد رزوه و قابلیت دستگاه تأیید شوند.
- سرعت برش را با کاربرد مطابقت دهید: سرعت اسپیندل را با توجه به جنس قطعه کار و محدوده توصیه شده سازنده ابزار انتخاب کنید. از اولویت دادن به سرعت تولید به قیمت از دست دادن عمر ابزار و پایداری ابعادی خودداری کنید.
- توزیع میزان مجاز برش: برای کاهش بار در هر عبور، به ویژه هنگام ماشینکاری رزوههای با گام بزرگ یا رزوههای عمیق، میزان برداشت مواد را در تعداد مناسبی از مسیرها توزیع کنید.
- بهبود تخلیه براده: موادی که برادههای بلند تولید میکنند، نیاز به برادهبرداری مؤثر دارند. این کار به جلوگیری از پیچیدن برادهها به دور ابزار یا خراشیدن سطوح رزوه شده کمک میکند.
- حفظ شرایط خنکسازی پایدار: بر اساس الزامات مواد و ابزار، از یک سیال برش یا روش خنکسازی مناسب استفاده کنید. خنکسازی مناسب به کنترل تجمع گرما و حفظ شرایط برش پایدار کمک میکند.
بهینهسازی پارامترها باید بر اساس دادههای بازرسی واقعی انجام شود. با ثبت ابعاد قطعه اول، وضعیت ابزار و نتایج بازرسی دستهای، تولیدکنندگان میتوانند به تدریج پارامترهای ماشینکاری پایدار را برای مواد خاص و مشخصات رزوه ایجاد کنند.
تقویت مدیریت ابزار و کنترل فرآیند
مدیریت ابزار مستقیماً بر ثبات تولید رزوه دستهای تأثیر میگذارد. هنگام تولید مقادیر زیادی از قطعات، منتظر ماندن تا زمان بروز مشکلات کیفی قابل مشاهده قبل از تعویض ابزار ممکن است باعث ایجاد انحرافات ابعادی در قطعات قبلاً ماشینکاری شده شود. برنامههای بازرسی و تعویض تعریف شده به کاهش این خطر کمک میکند.
در طول تولید، فواصل بازرسی باید بر اساس حجم ماشینکاری، ویژگیهای مواد و سایش ابزار تعیین شود. اپراتورها باید سطوح رزوه را از نظر پارگی، پلیسه، علائم لرزش و آسیب موضعی بررسی کنند. در صورت بروز ناهنجاری، آنها باید فوراً قطعه برش، وضعیت گیره و پارامترهای برنامه را بررسی کنند. برای قطعات حیاتی، تولیدکنندگان همچنین میتوانند سوابق تغییرات ابزار، نسخههای برنامه، دستههای تولید و نتایج بازرسی را برای پشتیبانی از قابلیت ردیابی کیفیت نگهداری کنند.
نحوه بازرسی و پذیرش قطعات رزوهدار CNC دقیق
پذیرش کیفیت رزوه باید بر اساس نقشههای مهندسی، استانداردهای رزوه مربوطه و کاربرد مورد نظر قطعه باشد. اندازهگیری صرف قطر خارجی رزوه نمیتواند به طور کامل مشخص کند که آیا یک رزوه به درستی جا میافتد یا خیر. گام، قطر گام، هندسه پروفیل و طول موثر رزوه نیز میتوانند بر عملکرد مونتاژ تأثیر بگذارند. یک فرآیند بازرسی مناسب به تولیدکنندگان و خریداران کمک میکند تا انطباق با الزامات فنی را با دقت بیشتری تأیید کنند.

برای بررسی ابعاد از گیجهای نخ حرفهای استفاده کنید
ابزارهای رایج بازرسی رزوه شامل گیجهای حلقهای رزوه، گیجهای پلاگ رزوه، گیجهای گام و تجهیزات اندازهگیری مناسب برای ابعاد مشخص شده است. هر ابزار هدف متفاوتی را دنبال میکند و باید با توجه به نوع رزوه و الزامات دقت انتخاب شود.
- گیجهای حلقهای رزوه: این گیجها در درجه اول برای بررسی تناسب رزوههای خارجی استفاده میشوند و باید با اندازه رزوه و درجه تلرانس مشخص شده مطابقت داشته باشند.
- گیجهای اتصال رزوه: این گیجها برای بررسی اینکه آیا رزوههای داخلی شرایط لازم برای حرکت/عدم حرکت را برآورده میکنند یا خیر، استفاده میشوند. آنها برای بازرسی سریع قطعات تولید شده به صورت دستهای مناسب هستند.
- گام سنجها: این ابزار به بررسی تطابق گام رزوه با مشخصات طراحی کمک میکند، اما نمیتواند جایگزین بازرسی کامل دقت رزوه شود.
- تجهیزات اندازهگیری دقیق: هنگامی که نقشهها الزامات سختگیرانهای را برای قطر گام، هندسه پروفیل یا خطوط رزوه تخصصی اعمال میکنند، میتوان از تجهیزات حرفهای مناسب برای اندازهگیریهای دقیقتر استفاده کرد.
قبل از بازرسی، مشخصات گیج، درجه دقت و وضعیت کالیبراسیون را تأیید کنید. استانداردهای بازرسی و رویههای عملیاتی مربوطه را رعایت کنید. برای قطعات مونتاژ حیاتی، ترکیب تست گیج go/no-go با اندازهگیریهای ابعادی مناسب، به جلوگیری از نادیده گرفته شدن نقصهای مهم کمک میکند.
بازرسی اولیه و نمونهبرداری دستهای را انجام دهید
بازرسی اولیه محصول میتواند مشکلات مربوط به برنامهها، ابزارهای برش یا نگهداری قطعات را قبل از شروع تولید در مقیاس کامل شناسایی کند. پس از اینکه قطعه اول از بازرسی عبور کرد، تولیدکنندگان باید یک برنامه بازرسی دستهای بر اساس مقدار سفارش، ریسک قطعه و الزامات کیفی مشتری ایجاد کنند. این امر به تشخیص انحراف ابعادی با افزایش زمان کارکرد دستگاه کمک میکند.
در طول تولید، باید توجه ویژهای به درگیری رزوه، طول مؤثر رزوه، برآمدگیهای انتهایی و عیوب سطحی قابل مشاهده شود. برای قطعات با دقت بالا، کاربردهای حیاتی از نظر ایمنی یا قطعاتی که مشمول بازرسی ۱۰۰٪ طبق دستور مشتری هستند، باید الزامات بازرسی مشخص شده رعایت شود. نمونهبرداری روتین نباید جایگزین بازرسی کامل مورد نیاز شود.
یک تامین کننده ماشینکاری CNC با کیفیت قوی انتخاب کنیدty کنترل
هنگام خرید قطعات رزوهدار دقیق، خریداران باید چیزی بیش از قیمت و زمان تحویل را ارزیابی کنند. آنها همچنین باید تأیید کنند که آیا تأمینکننده تجهیزات تراشکاری، ابزارهای رزوهکاری، گیجهای بازرسی و رویههای مدیریت کیفیت مناسبی دارد یا خیر. یک تأمینکننده ماشینکاری قابل اعتماد میتواند نقشهها را قبل از تولید بررسی کند، برنامه و شرایط ابزار را در حین ماشینکاری کنترل کند و سوابق بازرسی ابعادی را مطابق با الزامات سفارش ارائه دهد.
برای پروژههای خرید بلندمدت، نقشههای دوبعدی کامل، گرید مواد، مشخصات رزوه، الزامات تلرانس، جزئیات پرداخت سطح و مقادیر سفارش را در طول ارائه پیشنهاد قیمت ارائه دهید. برای رزوهها یا قطعات تخصصی با الزامات دقیق تناسب، قبل از تأیید تولید دستهای، تولید و اعتبارسنجی نمونهها را در نظر بگیرید. مشخصات فنی، استانداردهای بازرسی و اسناد تحویل که به وضوح تعریف شدهاند، به کاهش خطاهای ارتباطی و بهبود قابلیت اطمینان زنجیره تأمین کمک میکنند.
کیفیت تراشکاری رزوه CNC به هماهنگی طراحی مهندسی، هماهنگسازی دستگاه، شرایط ابزار، پارامترهای برش و رویههای بازرسی بستگی دارد. با تأیید مشخصات رزوه قبل از تولید، کنترل شرایط برش و گیره در حین ماشینکاری و انجام بازرسیهای اولیه و دستهای با گیجهای مناسب، تولیدکنندگان میتوانند انحرافات ابعادی، مشکلات مونتاژ و هزینههای دوبارهکاری را به طور مؤثرتری کاهش دهند. برای مشتریانی که به اجزای رزوهدار دقیق سفارشی نیاز دارند، انتخاب یک تأمینکننده ماشینکاری CNC با قابلیتهای تولید پایدار و رویههای بازرسی کیفیت جامع، به اطمینان از مطابقت قطعات تحویل داده شده با الزامات طراحی کمک میکند.
















