
قطعات شفت بلند به طور گسترده در رباتهای صنعتی، خطوط تولید خودکار، سیستمهای انتقال قدرت خودرو، تجهیزات هیدرولیک و مکانیزمهای چرخشی دقیق استفاده میشوند. از آنجایی که الزامات تجهیزات برای دقت چرخشی، پایداری عملیاتی و عملکرد مونتاژ همچنان در حال افزایش است، تراشکاری CNC شفتهای بلند به چیزی بیش از برآورده کردن ابعاد قطر و طول مشخص شده در نقشههای مهندسی نیاز دارد. انحراف شعاعی، گردی، صافی و روابط موقعیتی بین یاتاقانهای مختلف شفت نیز باید کنترل شود. برای شفتهای باریک، شفتهای محرک، شفتهای راهنمای دقیق و اجزای چرخشی بلند، افزایش طول قطعه میتواند خمش، ارتعاش و تغییر شکل حرارتی را بیشتر قابل توجه کند و به طور بالقوه باعث انحرافات ابعادی، علائم لرزش سطحی و مشکلات مونتاژ شود. طراحی مناسب فرآیند تراشکاری CNC، پشتیبانی مناسب از قطعه کار و یک روش بازرسی دقیق موثر میتواند پایداری ماشینکاری شفت بلند را بهبود بخشد و خطرات کیفی را در طول تولید دستهای کاهش دهد. درک چالشهای ماشینکاری، روشهای کنترل دقیق و الزامات ارزیابی تأمینکننده به تولیدکنندگان کمک میکند تا قطعات شفت سفارشی را که مطابق با مشخصات فنی آنها هستند، تهیه کنند.
چرا تراشکاری شفتهای بلند با CNC به راحتی باعث انحراف در ابعاد و لنگی میشود؟
اجزای شفت بلند معمولاً نسبت طول به قطر بالایی دارند که آنها را در برابر نیروهای برشی شعاعی و اثرات وزن خودشان در حین چرخش آسیبپذیرتر میکند. در مقایسه با شفتهای کوتاه یا اجزای چرخشی بسیار صلب، شفتهای باریک سختی خمشی کمتری دارند. موقعیتهای نگهدارنده، فاصله تکیهگاهها و نیروهای برشی همگی میتوانند بر دقت ماشینکاری تأثیر بگذارند. هنگامی که یک شفت به چندین ژورنال، پله، شیار و بخشهای رزوهدار نیاز دارد، خطاهای موقعیتیابی بین عملیات مختلف میتواند انباشته شود و باعث انحراف بیش از حد یا موقعیت بین بخشهای شفت شود. یک فرآیند مناسب باید سفتی قطعه کار، نیروهای برشی و شرایط دستگاه را در نظر بگیرد.
استحکام ناکافی قطعه کار میتواند باعث خم شدن شفت شود
در حین تراشکاری، شفتهای باریک ممکن است تحت نیروهای برشی شعاعی به صورت الاستیک خم شوند. اگر طول بدون تکیهگاه بیش از حد باشد یا نقطه تکیهگاه از ناحیه برش خیلی دور باشد، نیروهای برشی میتوانند باعث انحراف قابل توجهی شوند. پس از ماشینکاری و تخلیه بار، بازیابی الاستیک ممکن است منجر به تغییر در قطر خارجی، خم شدن محور شفت و افزایش انحراف شعاعی شود. این امر به ویژه برای شفتهای انتقال بلند، شفتهای راهنمای دقیق و اجزای شفت با قطر کوچک اهمیت دارد.
- کنترل بیرونزدگی قطعه کار: موقعیت گیره را بر اساس قطر شفت، سختی ماده و طول ماشینکاری تنظیم کنید تا بیرونزدگی غیرضروری به حداقل برسد و خمیدگی در حین برش کاهش یابد.
- یک روش پشتیبانی مناسب انتخاب کنید: بسته به طول، قطر و مرحله ماشینکاری قطعه، از یک مرکز نگهدارنده دم، تکیهگاه ثابت یا تکیهگاه پیرو برای بهبود استحکام شفت باریک استفاده کنید.
- بهینه سازی جهت برش: عملیات ماشینکاری را با توجه به شرایط نگه داری و تکیه گاه برنامه ریزی کنید تا بارهای شعاعی بیش از حد در مقاطع ضعیف تر کاهش یابد.
- کنترل میزان مجاز ماشینکاری: به جای اعمال بارهای برشی بیش از حد در یک عملیات، مواد را به صورت مرحلهای بردارید و خطر خم شدن و انحرافات ابعادی موضعی را کاهش دهید.
بهبود پشتیبانی از قطعه کار و کنترل بارهای برشی به کاهش خمیدگی در حین ماشینکاری شفت بلند کمک میکند و پایداری ابعاد ژورنال و موقعیتیابی محور شفت را بهبود میبخشد.
لرزش برش میتواند باعث ایجاد علائم چترینگ و انحراف شعاعی شود
در طول تراشکاری شفت بلند، قطعه کار، فیکسچر، ابزار برش و اسپیندل ماشین یک سیستم دینامیکی تشکیل میدهند که میتوانند بر یکدیگر تأثیر بگذارند. هنگامی که صلبیت سیستم کافی نباشد یا پارامترهای برش به خوبی با هم هماهنگ نباشند، ممکن است لرزش و لرزش ایجاد شود. لرزش میتواند ردهای دورهای روی سطح شفت باقی بگذارد و باعث نوسان عمق برش واقعی شود که منجر به تغییرات قطر خارجی، افزایش زبری سطح و کاهش ثبات ابعادی میشود. برای شفتهای چرخان با سرعت بالا، شفتهای انتقال دقیق و اجزای یاتاقان، کنترل کیفیت سطح و میزان انحراف از محور بسیار مهم است.
- بهینه سازی سرعت اسپیندل: برای جلوگیری از سرعت برش ناپایدار، یک محدوده سرعت پایدار را با توجه به طول قطعه کار، قطر، شرایط تکیهگاه و وضعیت ابزار انتخاب کنید.
- بهبود استحکام سیستم ابزار: ابعاد مناسب نگهدارنده ابزار، برآمدگی ابزار و هندسه پیشرفته را برای کاهش لرزش ناشی از کشیدگی بیش از حد ابزار انتخاب کنید.
- کنترل سایش ابزار: لبههای ابزار را مرتباً بررسی کنید و از افزایش نیروهای برشی ناشی از کند شدن، لبپریدگی یا تجمع مواد جلوگیری کنید.
- بهبود پشتیبانی از قطعه کار: شرایط سکون ثابت یا سکون پیرو را مطابق با موقعیت برش واقعی تنظیم کنید تا لرزش و انحراف موضعی کاهش یابد.
کنترل مؤثر ارتعاش، الگوهای سطحی یکنواختتری ایجاد میکند، نوسانات ابعادی را کاهش میدهد و پایداری چرخشی و قابلیت اطمینان مونتاژ اجزای شفت بلند را بهبود میبخشد.
عملیات نگهداری چندگانه میتواند باعث خطاهای موقعیتیابی ژورنال شود
شفتهای بلند اغلب شامل چندین بخش پلهای، نشیمنگاه یاتاقان، ناحیههای شیار، بخشهای رزوهدار و یاتاقانهای دقیق هستند. اگر بخشهای مختلف شفت نیاز به عملیات نگهداری مکرر داشته باشند، هر تغییر موقعیت ممکن است باعث تغییر در مبنا شود و باعث شود خطوط مرکزی یاتاقانهای مختلف از یکدیگر منحرف شوند. برای شفتهای انتقال قدرت که توسط یاتاقانهای متعدد پشتیبانی میشوند یا در چرخش با سرعت بالا استفاده میشوند، انحراف شعاعی و دقت موقعیتی بین یاتاقانها مستقیماً بر عملکرد عملیاتی تأثیر میگذارد. یک مبنای ماشینکاری نامناسب همچنین میتواند منجر به قابل قبول بودن ابعاد فردی شود در حالی که دقت چرخشی کلی خارج از محدوده مورد نیاز باقی میماند.
- از دادههای ماشینکاری ثابت استفاده کنید: دادههای موقعیتیابی محوری و شعاعی پایدار را بر اساس نقشه و الزامات عملکردی ایجاد کنید تا تغییرات دادهها بین عملیات کاهش یابد.
- به حداقل رساندن نگه داشتن مکرر کار: در صورت امکان، چندین ژورنال و مقاطع پلهای را در یک مرحله تکمیل کنید تا خطاهای موقعیتیابی مکرر کاهش یابد.
- کنترل کیفیت سوراخ مرکزی: برای شفتهایی که بین مراکز ماشینکاری میشوند، اطمینان حاصل کنید که موقعیت، هندسه و شرایط تماس سوراخ مرکزی، الزامات فرآیند را برآورده میکند.
- بررسی روابط بین بخشهای بحرانی شفت: به جای قضاوت در مورد کل شفت تنها بر اساس اندازهگیریهای قطر خارجی منفرد، چندین محور را طبق دادههای نقشه اندازهگیری کنید.
انتخاب صحیح مبنا و برنامهریزی نگهداری کار به کاهش خطاهای موقعیتی بین بخشهای شفت و بهبود دقت کلی ماشینکاری شفتهای بلند کمک میکند.
چگونه فرآیندهای تراشکاری دقیق CNC میتوانند پایداری ماشینکاری شفت بلند را بهبود بخشند؟
ماشینکاری دقیق شفت بلند نیازمند کنترل هماهنگ نگهداری، ابزار، پارامترهای برش و توالی عملیات است. مواد و هندسههای مختلف به استراتژیهای فرآیند متفاوتی نیاز دارند. شفتهای بلند آلومینیومی نیاز به توجه به انبساط حرارتی و استحکام دارند، در حالی که شفتهای فولاد ضد زنگ و فولاد آلیاژی نیاز به مدیریت دقیق نیروهای برشی، سایش ابزار و سختکاری دارند. برای شفتهای انتقال قدرت با دقت بالا، شفتهای راهنما و اجزای چرخشی، یک مسیر فرآیند مناسب میتواند تغییر شکل ماشینکاری را کاهش دهد، کیفیت سطح را بهبود بخشد و پایه قابل اعتمادی برای عملیات سنگزنی، عملیات حرارتی یا مونتاژ بعدی فراهم کند.
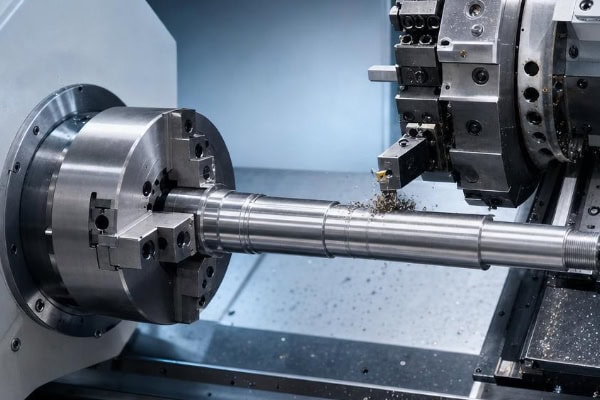
برای بهبود پشتیبانی از شفت بلند، از تکیهگاههای ثابت و تکیهگاههای پیرو استفاده کنید
تکیهگاه کمکی یک روش فرآیند رایج برای تراشکاری CNC شفتهای باریک است. مرکز چرخدنده، تکیهگاهی را در انتهای آزاد قطعه کار فراهم میکند، یک تکیهگاه ثابت، شفت را در یک موقعیت مشخص نگه میدارد و یک تکیهگاه پیرو، تکیهگاهی را در نزدیکی ناحیه برش فراهم میکند تا انحراف قطعه کار ناشی از نیروهای برشی را کاهش دهد. روشهای مختلف تکیهگاه برای هندسههای مختلف مناسب هستند و باید با توجه به طول ماشینکاری، قطر شفت، موقعیت برش و الزامات سطح انتخاب شوند.
- تکیهگاه مرکزی چرخدنده: مناسب برای شفتهای بلند با سوراخهای مرکزی، بهبود پایداری نگهدارنده و کاهش لرزش در انتهای آزاد.
- تکیهگاه ثابت: مناسب برای اجزای بلند که در آنها به تکیهگاه میانی برای کاهش خمش در بخشهای بدون تکیهگاه طولانی نیاز است.
- تکیهگاه تکیهگاه پیرو: مناسب برای برخی از کاربردهای تراشکاری خارجی شفت باریک که در آنها تکیهگاه نزدیک به ابزار برش به کاهش تغییر شکل موضعی کمک میکند.
- بهینه سازی موقعیت های تکیه گاه: موقعیت های تکیه گاه باید ضمن حفظ دسترسی به ابزار و محافظت از سطح قطعه کار، استحکام کافی را فراهم کنند.
پشتیبانی بیشتر لزوماً بهتر نیست. نیرو و موقعیت پشتیبانی باید مطابق با شرایط واقعی قطعه کار تنظیم شود. پشتیبانی مناسب، پایداری ماشینکاری را بهبود میبخشد و در عین حال از خطاهای ابعادی جدید ناشی از پشتیبانی بیش از حد یا نامناسب جلوگیری میکند.
بهینهسازی عملیات خشنکاری، نیمهپرداخت و پرداخت نهایی
ماشینکاری شفت بلند عموماً به چندین مرحله برای حذف مواد و کنترل ابعادی نیاز دارد. خشنکاری، بخش عمدهای از مواد اضافی را حذف میکند، نیمهپرداخت، پروفیل را اصلاح کرده و حد مجاز پرداخت را ایجاد میکند، در حالی که پرداخت، ابعاد نهایی و کیفیت سطح را ایجاد میکند. برای قطعاتی که تحت تأثیر عملیات حرارتی یا تنش پسماند قرار گرفتهاند، ممکن است نیاز به ارزیابی فرآیندهای تثبیت یا میانی مناسب با توجه به شرایط ماده و الزامات نقشهکشی باشد. توالی صحیح، تأثیر تغییرات تنش حذف مواد بر صافی و انحراف شفت را کاهش میدهد.
- خشنکاری: بخش عمدهای از ماده را در حالی که قطعه کار هنوز استحکام نسبتاً بالایی دارد، بردارید، نیروهای برش را کنترل کنید و از برداشتن بیش از حد مواد موضعی جلوگیری کنید.
- نیمهپرداختکاری: پروفیلهای شفت را اصلاح کنید، فواصل پرداخت ثابتی را تعیین کنید و قطعه کار را از نظر خمیدگی یا تغییرات ابعادی قابل توجه بررسی کنید.
- پرداخت نهایی: تکمیل ژورنالهای بحرانی، بخشهای جفتگیری و سطوح انتهایی تحت شرایط پایدار نگهداری و پشتیبانی، با کنترل دقیق ابعاد و کیفیت سطح.
- بازرسی حین فرآیند: قطرهای خارجی، الزامات مربوط به صافی و روند انحراف را در مراحل حساس ماشینکاری بررسی کنید تا از تجمع نقصها در عملیات نهایی جلوگیری شود.
ماشینکاری مرحلهای بار برش را در عملیاتهای جداگانه کاهش میدهد و به شفتهای بلند اجازه میدهد تا به تدریج به ابعاد نهایی خود برسند و در عین حال هماهنگی بین بخشهای مختلف شفت را بهبود میبخشد.
پارامترهای برش را بر اساس هندسه ماده و قطعه انتخاب کنید
پارامترهای برش شفت بلند باید درجه مواد، قطر قطعه کار، طول، روش پشتیبانی، عملکرد ابزار و استحکام دستگاه را در نظر بگیرند. سرعت برش بیش از حد ممکن است لرزش و تغییرات حرارتی را افزایش دهد، در حالی که نرخ پیشروی بیش از حد میتواند بارهای برش شعاعی را افزایش دهد. عمق برش نامناسب نیز ممکن است باعث تغییر شکل موضعی شود. برای شفتهای بلند دقیق، بهینهسازی پارامترها نباید صرفاً بر کاهش زمان ماشینکاری متمرکز باشد. حفظ شرایط برش پایدار و نتایج ماشینکاری تکرارپذیر به همان اندازه مهم است.
| ماده | چالشهای رایج ماشینکاری | ملاحظات کلیدی فرآیند |
| آلیاژ آلومینیوم | انبساط حرارتی، استحکام کم، چسبندگی تراشه | ابزارهای تیز، تکیهگاه مناسب، کنترل تغییر شکل حرارتی |
| فولاد ضد زنگ | سخت کاری، گرمای برش متمرکز، سایش ابزار | برش پایدار، خنککنندگی مؤثر، مدیریت عمر ابزار |
| فولاد | بارهای برش بالاتر، تأثیر عملیات حرارتی | ابزار مناسب، کنترل بار برشی، ارزیابی عملیات حرارتی |
| برنج | مقاومت برشی کم، اما ساختارهای باریک هنوز هم میتوانند خم شوند | کنترل نیروی گیره، موقعیت تکیهگاه، میزان پرداخت نهایی |
سرعت برش واقعی، نرخ پیشروی و عمق برش باید مطابق با درجه خاص مواد، توصیههای سازنده ابزار، قابلیتهای دستگاه و هندسه قطعه کار اعتبارسنجی شوند. برای شفتهای بلند با دقت بالا، ایجاد یک پنجره فرآیند پایدار عموماً ارزشمندتر از افزایش صرف سرعت برش است.
چگونه انحراف شعاعی و دقت ابعادی در شفتهای بلند تراشیده شده با CNC بررسی میشوند؟
بازرسی کیفیت برای شفتهای بلند باید از مبناها، تلرانسهای هندسی و الزامات عملکردی مشخص شده در نقشه مهندسی پیروی کند. انحراف شعاعی، گردی، صافی، قطر خارجی و روابط موقعیتی بین یاتاقانهای شفت، همگی میتوانند بر عملکرد مونتاژ در یاتاقانها، کوپلینگها و سایر مکانیسمهای چرخشی تأثیر بگذارند. از آنجایی که شفتهای بلند ممکن است پس از آزاد شدن نگهدارنده یا با تغییر دما تغییر شکل دهند، رویههای بازرسی باید به وضوح شرایط تکیهگاه قطعه کار، مکانهای اندازهگیری و روشهای اندازهگیری را تعریف کنند تا نتایج به طور دقیق نشان دهنده قطعه تحویل داده شده باشند.
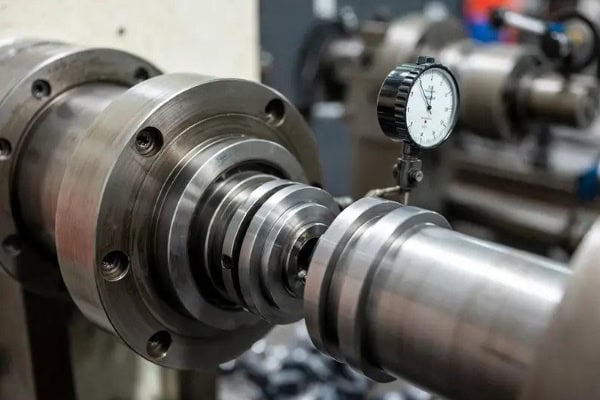
برای بررسی انحراف شعاعی از یک شاخص عقربهای استفاده کنید
میتوان از یک نشانگر عقربهای یا دستگاه اندازهگیری مناسب برای بررسی انحراف شعاعی نسبت به یک مبنای مشخص استفاده کرد. در طول بازرسی، باید مبنای نقشه مورد نیاز تعیین شده و قطعه کار روی یک تکیهگاه مناسب یا فیکسچر بازرسی نصب شود. سپس شفت به آرامی چرخانده میشود در حالی که حداکثر و حداقل مقادیر نشانگر ثبت میشوند. برای شفتهای بلند با چندین یاتاقان، مقاطع بحرانی باید طبق الزامات نقشه بررسی شوند.
- تأیید مبنای اندازهگیری: برای جلوگیری از نتیجهگیریهای نادرست ناشی از شرایط مرجع متناقض، مرجع اندازهگیری، سوراخ مرکزی یا سایر دادههای مشخص شده را مطابق نقشه انتخاب کنید.
- تعریف مکانهای اندازهگیری: یاتاقانهای حساس، نشیمنگاه یاتاقانها و بخشهای جفت شدن را بررسی کنید و در صورت لزوم مکانهای اندازهگیری را اضافه کنید.
- کنترل شرایط تکیهگاه: از مراکز مناسب، بلوکهای V شکل یا وسایل بازرسی اختصاصی برای به حداقل رساندن تأثیر وزن قطعه کار و نیروهای گیره استفاده کنید.
- ثبت دادههای اندازهگیری: مکانهای اندازهگیری، حداکثر و حداقل مقادیر خوانده شده و مقادیر واقعی لنگی را برای مقایسه با تلرانسهای ترسیمی نگهداری کنید.
بازرسی انحراف شعاعی به شناسایی خطاهای موقعیتیابی ژورنال و انحرافات چرخشی موضعی کمک میکند، اما جایگزین بازرسیهای گردی، صافی یا سایر دقتهای هندسی نمیشود. طرح بازرسی واقعی باید بر اساس نقشه مهندسی باشد.
قطر، صافی و کیفیت سطح شفت را بررسی کنید
یک شفت بلند ممکن است قطرهای ژورنال جداگانهای در محدوده تلرانس داشته باشد، در حالی که به دلیل خمیدگی کلی یا جابجایی محور، الزامات مونتاژ را برآورده نمیکند. بنابراین، شفتهای باریک، شفتهای راهنمای دقیق و شفتهای انتقال نیرو نیاز به اندازهگیری ابعادی همراه با ارزیابی هندسه کلی دارند. اندازهگیری باید طول قطعه، شرایط تکیهگاه و دما را در نظر بگیرد تا از تأثیر وزن قطعه کار یا گیره نامناسب بر نتایج جلوگیری شود.
- بازرسی قطر خارجی: از میکرومترهای خارجی یا سایر ابزارهای مناسب برای بازرسی ژورنالهای بحرانی در مقاطع عرضی مشخص استفاده کنید.
- بازرسی صافی: از یک سیستم اندازهگیری مناسب بر اساس طول شفت و الزامات دقت برای ارزیابی صافی محور شفت یا سطح استفاده کنید.
- بازرسی زبری سطح: از یک دستگاه تست زبری سطح برای تأیید تطابق یاتاقانها، سطوح آببندی و نواحی تماس کشویی با الزامات مشخص شده استفاده کنید.
- بازرسی بصری: تأیید کنید که سطح شفت عاری از خراشهای قابل توجه، فرورفتگیها، پلیسهها، علائم لرزش و سایر نقصهایی است که میتوانند بر مونتاژ تأثیر بگذارند.
ترکیب بازرسیهای ابعادی، هندسی و کیفیت سطح، ارزیابی کاملتری از اینکه آیا یک شفت بلند الزامات طراحی و عملکردی خود را برآورده میکند یا خیر، ارائه میدهد.
چگونه یک سازنده تراشکاری دقیق CNC برای شفت های بلند انتخاب کنیم؟
هنگام تهیه قطعات شفت بلند، قابلیتهای تجهیزات، تجربه فرآیند و قابلیتهای بازرسی تأمینکننده مستقیماً بر عملکرد تحویل تأثیر میگذارد. ماشینکاری شفت بلند ممکن است بیش از تراشکاری خارجی استاندارد را شامل شود. این کار میتواند به پشتیبانیهای کمکی، نگهداری تخصصی، ماشینکاری دقیق چندین ژورنال و هماهنگی با سنگزنی یا عملیات حرارتی بعدی نیاز داشته باشد. برای شرکتهایی که به تأمین بلندمدت نیاز دارند، انتخاب یک تولیدکننده تراشکاری CNC که قادر به درک الزامات نقشهکشی، ارزیابی خطرات ماشینکاری و ارائه سوابق کیفی پایدار باشد، میتواند خطرات خرید را کاهش داده و قابلیت اطمینان زنجیره تأمین را بهبود بخشد.
ارزیابی قابلیتهای ماشینکاری بر اساس هندسه شفت
اجزای شفت بلند از نظر طول کل، حداکثر قطر، نسبت طول به قطر، جنس و ویژگیهای ماشینکاری تفاوت قابل توجهی دارند. خریداران باید تأیید کنند که آیا محدوده دستگاه، پیکربندی دم و تکیهگاه کمکی، سیستم ابزار و قابلیتهای بازرسی تأمینکننده برای سفارش واقعی مناسب است یا خیر. برای اجزایی که شامل چندین ژورنال پلهای، سوراخهای عمیق، رزوهها، شیارها یا بخشهای جفتسازی دقیق هستند، خریداران همچنین باید تأیید کنند که تجهیزات و توالی فرآیند میتواند الزامات نقشه را برآورده کند.
- ظرفیت دستگاه را تأیید کنید: حداکثر طول ماشینکاری، محدوده قطر، شرایط نگهداری و قابلیتهای پشتیبانی کمکی را تأیید کنید تا از حرکت ناکافی دستگاه یا فضای نگهداری جلوگیری شود.
- بررسی تجربه فرآیند: تجربه کار با شفتهای باریک، شفتهای انتقال قدرت دقیق، شفتهای راهنما و اجزای شفتهای چند پلهای را تأیید کنید.
- ارزیابی قابلیتهای بازرسی: بررسی کنید که آیا تأمینکننده تجهیزات مناسبی برای اندازهگیری انحراف شعاعی، قطر خارجی، صافی و زبری سطح دارد یا خیر.
- تأیید قابلیتهای تولید دستهای: مدیریت پایدار ابزار، مستندسازی فرآیند و رویههای ردیابی کیفیت دستهای را تأیید کنید.
یک تامینکننده با تجهیزات و قابلیتهای فرآیندی مناسب میتواند خطرات خم شدن، نگهداشتن قطعه در حین کار و کنترل دقیق را قبل از تولید شناسایی کرده و یک استراتژی ماشینکاری مناسب را توصیه کند.
ارائه نقشههای مهندسی کامل برای دریافت قیمتهای دقیق تراشکاری CNC
قیمتهای تراشکاری CNC با شفت بلند دقیق تحت تأثیر هزینههای مواد، ابعاد قطعه، طول ماشینکاری، الزامات نگهداری کار، تکیهگاه کمکی، مصرف ابزار، الزامات بازرسی و حجم سفارش قرار میگیرند. مستندات مهندسی کامل به تأمینکنندگان این امکان را میدهد که سختی ماشینکاری را ارزیابی کنند، یک مسیر فرآیند مناسب ایجاد کنند و ارتباطات را در طول قیمتگذاری و تولید کاهش دهند.
- نقشههای مهندسی PDF و فایلهای دوبعدی یا سهبعدی مناسب مانند STEP یا STP را ارائه دهید.
- درجه مواد، ابعاد قطعه کار، شرایط عملیات حرارتی و الزامات عملیات سطحی را مشخص کنید.
- قطر شفت، طول کل، موقعیتهای بحرانی ژورنال، انحراف شعاعی، صافی و تلرانسهای هندسی مربوطه را به وضوح مشخص کنید.
- تعداد نمونه اولیه، حجم سفارش دستهای، سفارشهای تکراری مورد انتظار و برنامه تحویل هدف را مشخص کنید.
- تأیید اولین بازرسی کالا، گزارشهای بازرسی نهایی، بستهبندی، ارسال و هرگونه اسناد مربوط به کیفیت ویژه.
برای شفتهای بلند با نسبت طول به قطر بالا، تلرانسهای کم یا ساختارهای پیچیده، اعتبارسنجی نمونه قبل از خرید دستهای توصیه میشود. سپس میتوان از نتایج اندازهگیری واقعی برای تأیید فرآیند ماشینکاری و معیارهای پذیرش استفاده کرد.
TiRapid خدمات تراشکاری CNC و ماشینکاری دقیق سفارشی را برای طیف وسیعی از فلزات و پلاستیکهای مهندسی ارائه میدهد. طول ماشینکاری واقعی، محدوده قطر، تلرانسهای قابل دستیابی، روش پشتیبانی کمکی و برنامه تحویل برای اجزای شفت بلند باید مطابق با نقشه مهندسی، مواد، هندسه و الزامات بازرسی ارزیابی شود. تیمهای خرید میتوانند نقشههای کامل و مقادیر سفارش مورد انتظار را برای دریافت توصیهها و نقل قولهای ماشینکاری خاص پروژه ارسال کنند.
















