
تراشکاری CNC غلافهای جدار نازک، یک کار ماشینکاری رایج در تولید دقیق است که در تجهیزات اتوماسیون، قطعات خودرو، سیستمهای هیدرولیک، دستگاههای پزشکی و مکانیزمهای انتقال دقیق کاربرد دارد. در مقایسه با غلافهای جدار ضخیم معمولی، اجزای جدار نازک استحکام شعاعی کمتری دارند و در طول بستن سه نظام، برش، تجمع گرما و برداشتن قطعه کار، بیشتر مستعد تغییر شکل هستند. این اثرات میتوانند باعث ایجاد تغییراتی در گردی، استوانهای بودن و ابعاد قطر داخلی و خارجی شوند. حتی زمانی که یک قطعه در حین بستن در دستگاه، مشخصات نقشه را برآورده میکند، ممکن است بیضی شکل شود، به صورت موضعی کوچک شود یا پس از باز کردن گیره، فواصل جفت شدن ناهمواری ایجاد کند. برای غلافها، بوشها و حلقههای شفت دقیق که نیاز به مونتاژ دقیق دارند، برنامهریزی صحیح فرآیند، کنترل نیروی گیره و یک روش بازرسی قابل اعتماد برای حفظ کیفیت محصول و ثبات دسته ضروری است.
چرا خطاهای گرد بودن در تراشکاری CNC غلافهای جدار نازک رایج هستند؟
چالش اصلی ماشینکاری برای غلافهای جدار نازک، صلبیت ساختاری ناکافی است. در حین تراشکاری، نیروی گیره سه نظام، نیروی برش و تغییر شکل حرارتی همگی میتوانند شکل واقعی قطعه کار را تغییر دهند. وقتی دیواره نازک باشد، قطعه نسبتاً بلند باشد یا ماده بسیار الاستیک باشد، حتی نیروهای خارجی کوچک نیز میتوانند تغییر شکل قابل توجهی ایجاد کنند. ماشینکاران باید ضخامت دیواره، قطر، طول، شرایط ماده و روش نگهداری را در نظر بگیرند تا از اعمال مستقیم پارامترهای ماشینکاری شفت معمولی به سازههای جدار نازک جلوگیری شود.
نیروی گیره چاک میتواند باعث تغییر شکل بیضی شکل شود
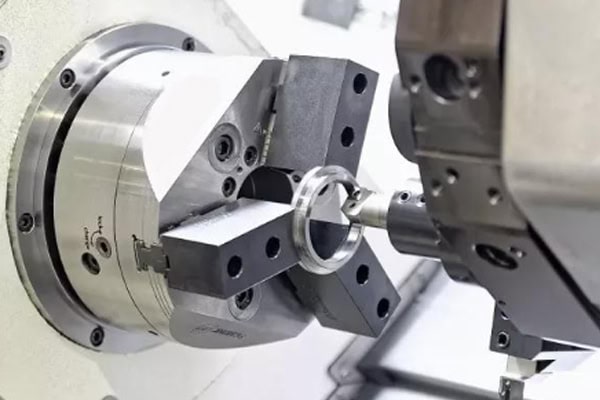
سه نظامهای سنتی سه فکی، قطعات کار را از طریق چندین نقطه گیره محکم میکنند و استحکام نگهدارنده قوی را فراهم میکنند. با این حال، نیروی گیره بیش از حد میتواند سطح مقطع یک غلاف دیواره نازک را تغییر شکل دهد. قطعه کاری که در حالت گیره شده دایرهای به نظر میرسد، لزوماً پس از برداشتن گیره، همان شکل را حفظ نمیکند. هنگامی که سه نظام آزاد میشود، بازیابی الاستیک ممکن است ابعاد نواحی فشرده شده توسط نیروی گیره را تغییر دهد و منجر به خطاهای گردی شود.
- برای جلوگیری از بارگذاری شعاعی بیش از حد روی مقاطع دیواره نازک، فشار سه نظام را به طور مناسب کاهش دهید.
- فکهای نرم، کلتهای اختصاصی یا سایر فیکسچرهای با تغییر شکل کم را با توجه به قطر قطعه کار و ضخامت دیواره انتخاب کنید.
- طول گیره و سطح تماس را بهینه کنید تا تمرکز تنش موضعی به حداقل برسد.
- برای غلافهای جدار نازک با دقت بالا، برای بهبود یکنواختی گیره، مندرلهای منبسط شونده اختصاصی یا فیکسچرهای هیدرولیکی را در نظر بگیرید.
- برای کاهش اختلافات بین اپراتورها، پارامترهای ثابتی برای بستن گیرهها در تولید دستهای تعیین کنید.
نیروی گیره باید تعادلی بین پایداری قطعه کار و ایمنی برش برقرار کند. کاهش فشار به تنهایی نمیتواند هر مشکل تغییر شکل را حل کند. برای عملیاتی که شامل بارهای برشی قابل توجه هستند، ساختارهای پشتیبانی و پارامترهای ابزار نیز باید بهینه شوند تا پایداری ماشینکاری بهبود یابد.
نیروهای برشی و ارتعاشات ماشینکاری بر گردی قطعه کار تأثیر میگذارند
غلافهای جدار نازک در حین تراشکاری مستعد نیروهای برشی شعاعی هستند. این امر به ویژه هنگام ماشینکاری سوراخهای داخلی، قطرهای خارجی جدار نازک و سازههایی با برآمدگیهای طولانی اهمیت دارد. لرزش موضعی یا انحراف الاستیک ممکن است هنگام عبور ابزار برش از روی قطعه کار رخ دهد. پس از دور شدن ابزار، ماده ممکن است به صورت الاستیک بازیابی شود و تفاوتهایی بین قطر برش واقعی و ابعاد برنامهریزی شده ایجاد کند. ماشینکاری همچنین ممکن است باعث ایجاد رد ابزار به صورت دورهای، موجدار شدن موضعی و انحرافات گردی شود.
- برآمدگیهای غیرضروری ابزار را به حداقل برسانید.
- تیغههای برش تیز و مناسب برای جنس قطعه کار انتخاب کنید.
- سرعت پیشروی و عمق برش را با توجه به سختی قطعه تنظیم کنید.
- از افزایش نیروهای برشی ناشی از لبههای برش کند، جلوگیری کنید.
- در صورت لزوم از ماشینکاری مرحلهای و پشتیبانی کمکی استفاده کنید.
کاهش نیروهای برشی شعاعی و ارتعاشات ماشینکاری میتواند پایداری برش را بهبود بخشد و خطاهای گردی و عیوب سطحی را به حداقل برساند.
تغییرات دما و آزادسازی تنش باعث تغییرات ابعادی میشوند
فولاد ضد زنگ، آلیاژهای آلومینیوم و فولادهای آلیاژی دارای ویژگیهای رسانایی حرارتی و شرایط تنش پسماند متفاوتی هستند. هنگام برش، گرمای برش در نواحی موضعی تجمع مییابد، دمای قطعه کار افزایش مییابد و باعث تغییرات ابعادی میشود. با سرد شدن قطعه کار تا دمای اتاق، ابعاد آن ممکن است منقبض شود. برای غلافهای جدار نازک، تغییرات حرارتی همچنین میتوانند با تنش گیره و آزادسازی تنش پسماند تعامل داشته باشند و باعث ایجاد تغییراتی در گردی و قطر داخلی و خارجی شوند.
قبل از ماشینکاری، تولیدکنندگان باید وضعیت مواد و کیفیت مواد اولیه را تأیید کنند. عملیات خشنکاری، نیمهپرداخت و پرداخت نهایی باید با توجه به دقت مورد نیاز، همراه با خنکسازی مناسب و تأیید ابعادی در مراحل بحرانی، ترتیب داده شوند. برای قطعاتی که الزامات پایداری ابعادی سختی دارند، دمای بازرسی نیز باید کنترل شود تا از اندازهگیریهای انجام شده در حالی که قطعه داغ است به عنوان نتایج پذیرش نهایی استفاده نشود.
فرآیند تراشکاری CNC برای غلافهای دیواره نازک دقیق چگونه باید طراحی شود؟
فرآیند ماشینکاری برای غلافهای جدار نازک باید با توجه به هندسه قطعه، خواص مواد و تلرانسهای کششی توسعه داده شود. یک فرآیند برنامهریزیشده خوب، تغییر شکل برش را کاهش میدهد، نگهداری مکرر قطعات را به حداقل میرساند و اصلاح ابعادی بعدی را محدود میکند. برای غلافهایی که به سوراخهای داخلی دقیق، قطرهای خارجی، سطوح انتهایی و ویژگیهای جفت شدن متحدالمرکز نیاز دارند، سطوح بحرانی باید در صورت امکان از دادههای ماشینکاری ثابت استفاده کنند تا روابط موقعیتیابی پایدار بین عملیات حفظ شود.
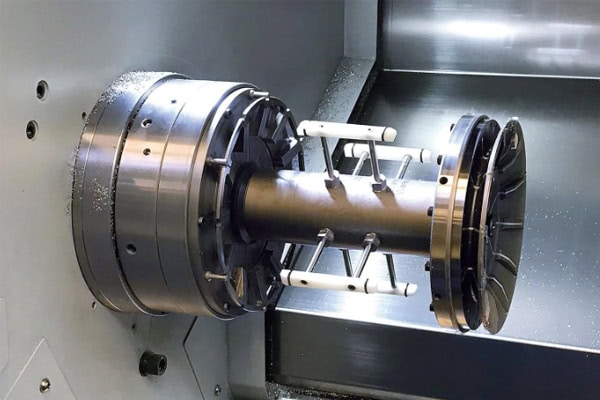
بهینهسازی توالی خشنکاری، نیمهپرداخت و پرداخت نهایی
خشنکاری در درجه اول برای حذف موثر مواد اضافی استفاده میشود، اما مواد اضافی نباید در یک عملیات واحد قبل از اینکه ساختار دیواره نازک از پشتیبانی کافی برخوردار شود، حذف شوند. نیمهپرداخت، پروفیل و ابعاد را اصلاح میکند و در عین حال یک مقدار پرداخت یکنواخت باقی میگذارد. پرداخت بر کنترل گردی، ابعاد و کیفیت سطح تمرکز دارد.
- خشنکاری: مقدار مجاز ماشینکاری را حفظ کنید و از کاهش زودهنگام ضخامت دیواره موضعی خودداری کنید.
- نیمه پرداخت: پروفیلهای داخلی و خارجی را اصلاح کنید و یکنواختی ضخامت دیواره و شرایط نگهداری را بررسی کنید.
- پرداختکاری: برای کنترل ابعاد نهایی از ابزار دقیق، پارامترهای برش و روشهای گیرهبندی پایدار استفاده کنید.
- بین عملیات بحرانی: روشهای باز کردن گیره، بررسی مجدد ابعادی یا تنشزدایی را مطابق با هندسه قطعه ترتیب دهید.
- در طول تولید دستهای: توالی و پارامترهای ماشینکاری را از طریق بازرسی اولیه محصول، اعتبارسنجی کنید.
فواصل پرداختکاری باید بر اساس جنس، ابزار و استحکام دستگاه تعیین شود. فواصل پرداختکاری خیلی کم ممکن است باعث سایش شود، در حالی که مقدار زیاد مواد اولیه میتواند نیروهای برش را افزایش دهد. یک توالی ماشینکاری خوب برنامهریزی شده به کنترل تغییر شکل کمک میکند و نیاز به اصلاحات ابعادی نهایی را کاهش میدهد.
از فیکسچرهای اختصاصی برای بهبود عملکرد غلاف دیواره نازک استفاده کنید
فیکسچرهای اختصاصی روش مهمی برای کنترل گردی در غلافهای دیواره نازک هستند. سه نظامهای معمولی برای اجزای چرخشی استاندارد مناسب هستند، اما برای سازههای دیواره نازک با دقت بالا، موقعیت گیره و توزیع نیرو میتوانند به عوامل حیاتی مؤثر بر کیفیت ماشینکاری تبدیل شوند. فکهای نرم، کولتهای الاستیک، مندرلهای منبسطشونده یا فیکسچرهای مکانیاب سفارشی میتوانند بارهای گیره را به طور یکنواختتری توزیع کرده و تغییر شکل موضعی را کاهش دهند.
برای غلافهایی که نیاز به جفت شدن دقیق بین قطرهای داخلی و خارجی دارند، میتوان استراتژی نگهداری را با توجه به عملیات ماشینکاری، با استفاده از قطر داخلی یا خارجی به عنوان مبنای مکانیابی، انتخاب کرد. طراحی فیکسچر باید موقعیتیابی قابل اعتماد و گیرهبندی یکنواخت را فراهم کند و در عین حال امکان بارگیری و تخلیه راحت و موقعیتیابی تکرارپذیر را در طول تولید دستهای فراهم کند. برای غلافهای دیواره نازک با نسبت طول به قطر بالا، تکیهگاه محوری و ارتعاش ماشینکاری نیز باید ارزیابی شوند. افزایش نیروی گیره به تنهایی راه حل مناسبی برای هر مشکل پایداری نیست.
انتخاب پارامترها و ابزارهای برش بر اساس جنس
مواد مختلف، مقاومت برشی، رسانایی حرارتی و ویژگیهای بازیابی الاستیک متفاوتی دارند. غلافهای جدار نازک را نباید صرف نظر از جنس، با استفاده از ابزار و پارامترهای یکسان ماشینکاری کرد. آلیاژهای آلومینیوم عموماً قابلیت ماشینکاری خوبی دارند، اما سازههای جدار نازک همچنان نیاز به کنترل تغییر شکل گیره و انبساط حرارتی دارند. فولاد ضد زنگ مستعد سخت شدن کار است، که تیزی ابزار، گرمای برش و تخلیه براده را مهم میکند. برای فولادهای آلیاژی، شرایط برش باید با توجه به سختی، شرایط عملیات حرارتی و جنس ابزار تعیین شود.
| ماده | ویژگی های ماشینکاری | ملاحظات کلیدی فرآیند |
| آلیاژهای آلومینیوم | مقاومت برشی نسبتاً کم و انبساط حرارتی قابل توجه | کنترل نیروی گیره، دمای برش و بازیابی ابعادی |
| فولاد ضد زنگ | کارسختی قابل توجه و گرمای برش متمرکز | ابزار مناسب را انتخاب کنید و برش مداوم و تخلیه مؤثر براده را حفظ کنید. |
| فولاد | استحکام و سختی بسته به شرایط ماده متفاوت است | پارامترهای ابزار و برش را با شرایط عملیات حرارتی مطابقت دهید |
| برنج | قابلیت ماشینکاری خوب و مناسب برای قطعات چرخشی دقیق | کنترل علائم ماشینکاری، دقت ابعادی و تشکیل پلیسه |
پارامترهای واقعی باید با در نظر گرفتن درجه مواد، قابلیت دستگاه، مشخصات ابزار، ضخامت دیواره و الزامات نقشه تعیین شوند. برای غلافهای با دقت بالا، ماشینکاری آزمایشی و بازرسی اولیه قطعه قبل از اعمال فرآیند اعتبارسنجی شده به تولید دستهای توصیه میشود.
گردی، استوانهای بودن و دقت ابعادی در غلافهای جدار نازک چگونه بررسی میشوند؟
بازرسی کیفیت غلافهای جدار نازک نباید صرفاً بر اندازهگیری قطر خارجی یا داخلی در یک نقطه واحد متکی باشد. گردی، استوانهای بودن، یکنواختی ضخامت دیواره و تلرانسهای ابعادی، ویژگیهای هندسی متفاوتی را توصیف میکنند و نیازمند روشهای بازرسی مناسب بر اساس مشخصات نقشه هستند. برای اجزای جدار نازک، نیروی گیره بازرسی میتواند بر نتیجه اندازهگیری تأثیر بگذارد، بنابراین باید از تغییر شکل ناشی از وسایل اندازهگیری جلوگیری شود.
بررسی ویژگیهای هندسی بحرانی با استفاده از تجهیزات اندازهگیری گردی و مختصات
یک ابزار اندازهگیری گردی برای ارزیابی خطاهای گردی در مقاطع عرضی خاص و شناسایی انحرافاتی مانند بیضیشکلی و پروفیلهای سهلبی مناسب است. یک ماشین اندازهگیری مختصات (CMM) میتواند ابعاد بحرانی، روابط موقعیتی و تلرانسهای هندسی انتخاب شده را طبق طرح بازرسی ارزیابی کند. قابلیت واقعی آن به پروب، استراتژی اندازهگیری و هندسه قطعه بستگی دارد.
- بررسی گردی: خطاهای گردی را در مکانهای مقطع عرضی مشخص شده در نقشه اندازهگیری کنید.
- بررسی استوانهای بودن: انحراف کلی فرم سطح استوانهای را ارزیابی کنید.
- بازرسی قطر داخلی و خارجی: از ابزارهای اندازهگیری با محدوده و دقت مناسب استفاده کنید.
- بررسی ضخامت دیواره: تغییرات ضخامت دیواره را در موقعیتهای محیطی مختلف بررسی کنید.
- تأیید مونتاژ: برای جفت کردن اجزا، تناسب عملکردی را با استفاده از مونتاژ واقعی یا گیجهای اختصاصی تأیید کنید.
برای غلافهای دیواره نازک، روشهای اندازهگیری باید نیروهای گیره اضافی را به حداقل برسانند. در صورت لزوم، میتوان از پروبهای کمنیروی، تکیهگاههای اختصاصی یا تجهیزات اندازهگیری غیرتماسی برای جلوگیری از تأثیر تغییر شکل الاستیک بر نتایج استفاده کرد.
بازرسی اولیه و کنترل فرآیند دستهای را برقرار کنید
بازرسی کامل اولین قطعه به تنهایی برای تضمین کیفیت ثابت در کل یک سری تولید کافی نیست. سایش ابزار، شرایط حرارتی دستگاه، سایش فیکسچر و تغییرات سری تولید مواد میتواند به تدریج باعث انحراف اجزای بعدی از ابعاد هدف شود. برای غلافهای جدار نازک بحرانی، باید فرکانس نمونهبرداری مناسبی با توجه به حجم تولید، خطرات کیفی و نیازهای مشتری تعیین شود.
- بازرسی اولیه قطعه: تأیید کنید که توالی ماشینکاری، چیدمان فیکسچر و ابعاد بحرانی، الزامات نقشه را برآورده میکنند.
- نمونهبرداری در حین فرآیند: تغییرات در قطر داخلی و خارجی، گردی و ابعاد بحرانی جفت شدن را زیر نظر بگیرید.
- مدیریت ابزار: ابزارهای برش را با توجه به شرایط سایش و نتایج بازرسی تنظیم یا تعویض کنید.
- سوابق دستهای: اطلاعات مواد، پارامترهای ماشینکاری و نتایج بازرسی را حفظ کنید.
- بازرسی نهایی: تأیید کیفیت کامل و گزارشهای مربوطه مطابق با نیاز مشتری.
یک سیستم مدیریت کیفیت پایدار به شناسایی زودهنگام تغییرات ماشینکاری کمک میکند، خطر دوبارهکاری دستهای و ضایعات را کاهش میدهد و مراجع فرآیندی قابل اعتمادی را برای سفارشات مکرر فراهم میکند.
چگونه یک سازنده تراشکاری CNC دقیق برای غلافهای دیواره نازک انتخاب کنیم؟
هنگام تهیه غلافهای دیواره نازک دقیق، یک تأمینکننده به چیزی بیش از قابلیت تراشکاری CNC معمولی نیاز دارد. تجربه کار با قطعات کار با سختی کم، سوراخهای داخلی دقیق و الزامات تحمل دشوار نیز مهم است. خریداران باید پیکربندیهای دستگاه، قابلیتهای طراحی فیکسچر، امکانات بازرسی، کانالهای تأمین مواد و رویههای اعتبارسنجی نمونه را ارزیابی کنند. برای پروژههای تأمین بلندمدت، پایداری فرآیند و ثبات دسته نیز باید در ارزیابی تأمین لحاظ شود.
قبل از درخواست قیمت، نقشههای مهندسی کامل و الزامات فنی را آماده کنید
مستندات مهندسی شفاف به تأمینکنندگان ماشینکاری کمک میکند تا هندسه قطعه، چالشهای ماشینکاری و هزینههای تولید را به طور دقیق ارزیابی کنند. برای پروژههای غلاف جدار نازک، باید به ضخامت دیواره، ابعاد قطر داخلی و خارجی، طول، گردی، استوانهای بودن، زبری سطح و درجه مواد توجه ویژهای شود. ارائه تنها ابعاد خارجی بدون الزامات پذیرش بحرانی ممکن است منجر به ارائه قیمتهای ناقص یا پیشنهادهای ماشینکاری نامناسب شود.
- نقشههای مهندسی دوبعدی و مدلهای سهبعدی CAD
- درجه مواد و شرایط عملیات حرارتی
- تلرانسهای قطر داخلی و خارجی و ضخامت دیواره
- الزامات گردی، استوانهای بودن و جفت شدن متحدالمرکز
- زبری سطح و الزامات پرداخت
- الزامات مربوط به کمیت نمونه اولیه و تولید دستهای
- گزارشهای بازرسی و الزامات تحویل
هرچه مستندات کاملتر باشند، ارزیابی امکانسنجی فرآیند، الزامات تجهیزات و روشهای بازرسی برای تیم مهندسی آسانتر خواهد بود. اطلاعات فنی کامل همچنین از ارائه قیمتهای دقیقتر و تخمین زمان تحویل پشتیبانی میکند.
اعتبارسنجی قابلیت ماشینکاری و سازگاری دستهای از طریق نمونهها
برای غلافهای دیواره نازک دقیق، اعتبارسنجی نمونه به خریداران این امکان را میدهد که تأیید کنند آیا نتایج واقعی ماشینکاری الزامات نقشه را برآورده میکند یا خیر. در طول بازرسی نمونه، باید به گردی پس از باز شدن گیره، ابعاد قطر داخلی و خارجی، یکنواختی ضخامت دیواره و شرایط بحرانی جفت شدن توجه ویژهای شود. اندازهگیریهایی که فقط در حالی که قطعه کار در دستگاه گیره شده است انجام میشوند، نباید به عنوان مدرک کافی برای کیفیت نهایی در نظر گرفته شوند.
TiRapid خدمات تراشکاری CNC و ماشینکاری CNC دقیق ارائه میدهد و میتواند راهحلهای ماشینکاری را بر اساس نقشههای قطعات، مواد، تلرانسهای ابعادی و مقادیر تولید ارزیابی کند. این شرکت از پروژهها از توسعه نمونه اولیه تا تولید انبوه پشتیبانی میکند. خریداران میتوانند اسناد کامل CAD و الزامات کیفی را در مرحله ارائه پیشنهاد قیمت ارائه دهند و به تیم مهندسی اجازه دهند تا مراحل کار، توالی ماشینکاری، روشهای بازرسی و امکانسنجی تولید را ارزیابی کنند.
کنترل میزان گردی در غلافهای دیواره نازک دقیق، نیازمند مدیریت هماهنگ انتخاب مواد، طراحی فیکسچر، پارامترهای برش، توالی ماشینکاری و رویههای بازرسی است. تولیدکنندگان میتوانند از طریق اعتبارسنجی نمونه و نظارت مداوم بر کیفیت دستهای، خطرات تغییر شکل دیواره نازک را کاهش دهند، ثبات ابعادی را بهبود بخشند و به خریداران کمک کنند تا فرآیند تأمین قابل اعتمادتری برای قطعات دقیق ایجاد کنند.















