
هممرکزی در تراشکاری CNC یک الزام کیفی مهم در ماشینکاری دقیق شفت، به ویژه برای شفتهای انتقال قدرت، شفتهای پلهای، بوشها، غلافهای دقیق، رابطها و سایر اجزای چرخشی است. هنگامی که یک قطعه شامل چندین قطر خارجی هممرکز، سوراخهای داخلی، شانهها یا سطوح جفتشونده دقیق باشد، کنترل تلرانسهای ابعادی منفرد به تنهایی ممکن است برای اطمینان از مونتاژ مناسب و عملکرد عملیاتی کافی نباشد. اگر هممرکزی یا انحراف شعاعی از تلرانس مشخص شده فراتر رود، قطعه ممکن است در حین کار دچار لرزش، چرخش خارج از مرکز، سایش ناهموار یا مشکلات مونتاژ شود. تراشکاری CNC میتواند هممرکزی و ثبات دستهای را از طریق عملکرد پایدار اسپیندل، نگهداری مناسب کار، دادههای ماشینکاری ثابت، جبران دقیق ابزار و بازرسی در حین فرآیند بهبود بخشد. TiRapid خدمات تراشکاری CNC را برای شفتها، غلافها و سایر اجزای چرخشی، با ماشینکاری دقیق، پشتیبانی DFM و قابلیتهای بازرسی کیفی ارائه میدهد.
چرا هم مرکزیت تراشکاری CNC بر عملکرد دقیق قطعات تأثیر میگذارد؟
برای اجزای شفت، هممرکزی یک الزام ابعادی مجزا نیست. این امر ارتباط نزدیکی با دقت چرخشی، تناسب مونتاژ، عملکرد یاتاقان و عمر مفید قطعه دارد. هنگامی که یک قطعه شامل قطرهای مختلف شفت، سوراخهای داخلی، بخشهای رزوهدار و شانههای موقعیتیابی است، رابطه بین محورهای مرکزی آنها میتواند مستقیماً بر عملکرد نهایی مجموعه تأثیر بگذارد. اجزای چرخشی دقیق مورد استفاده در موتورها، گیربکسها، تجهیزات اتوماسیون، سیستمهای انتقال قدرت خودرو و ماشینآلات دقیق باید چرخش پایدار را حفظ کنند. عدم همترازی قابل توجه بین بخشهای مختلف شفت میتواند نیروهای شعاعی و ارتعاش اضافی ایجاد کند که به طور بالقوه بر پایداری عملکرد کل سیستم تأثیر میگذارد. برای تراشکاری دقیق CNC، کنترل هممرکزی باید در طول طراحی قطعه، نگهداری قطعات، توالی ماشینکاری و بازرسی نهایی در نظر گرفته شود، نه اینکه فقط برای شناسایی مشکلات به بازرسی نهایی تکیه شود.
هم مرکزیت ارتباط نزدیکی با انحراف شعاعی دارد
نقشههای مهندسی ممکن است بسته به الزامات عملکردی قطعه، میزان هممرکزی، انحراف دایرهای یا انحراف کلی را مشخص کنند. برای قطعات چرخان، انحراف شعاعی نشاندهندهی عملی میزان انحراف سطح ماشینکاری شده از محور مرجع در طول چرخش است، در حالی که هممرکزی رابطهی بین مرکز یک ویژگی کنترلشده و محور مبنا را توصیف میکند. در طول تولید، ماشینکاری قطرهای مختلف شفت در یک چیدمان واحد میتواند خطاهای تغییر موقعیت را کاهش داده و به حفظ رابطهی بین ویژگیهای مختلف کمک کند. تأمینکنندگان تراشکاری CNC دقیق ممکن است بسته به الزامات نقشه و هندسهی قطعه، از نشانگرهای عقربهای، بلوکهای V، گیجهای اختصاصی یا تجهیزات CMM برای بازرسی استفاده کنند.
اجزای شفت نیاز به کنترل دقیق هممرکزی دارند
اجزای شفت اغلب شامل چندین ناحیه ماشینکاری، از جمله نشیمنگاه یاتاقان، سطوح آببندی، شانههای موقعیتیابی، بخشهای رزوهدار و انتهای اتصال هستند. هنگامی که این نواحی باید با یکدیگر بچرخند یا دقیقاً با سایر اجزا جفت شوند، کنترل قطر هر یک به تنهایی برای تضمین عملکرد مونتاژ کافی نیست. به عنوان مثال، دو نشیمنگاه یاتاقان روی یک شفت ممکن است هر دو تلرانسهای ابعادی خود را برآورده کنند در حالی که هنوز ناهمترازی محوری قابل توجهی بین آنها وجود دارد. پس از مونتاژ، این وضعیت میتواند باعث افزایش مقاومت چرخشی، لرزش یا سایش زودرس شود. برای شفتهای انتقال دقیق، شفتهای مفصل رباتیک، شفتهای تجهیزات اتوماسیون و شفتهای مکانیکی دقیق، نقاط مرجع بحرانی و نواحی جفتگیری باید در مرحله طراحی تعریف شوند و به طور مداوم در طول فرآیند تراشکاری CNC حفظ شوند.
چه عواملی بر هم مرکزیت در تراشکاری CNC تأثیر میگذارند؟
تمرکز تراشکاری CNC تحت تأثیر شرایط دستگاه، ابزار، ویژگیهای قطعه کار، محل نگهداری کار، پارامترهای برش و تغییرات حرارتی قرار دارد. تغییر قابل توجه در هر یک از این عوامل میتواند انحراف محوری یا شعاعی را در اجزای شفت دقیق افزایش دهد. اطلاعات تراشکاری TiRapid همچنین دقت اسپیندل، استحکام دستگاه، روشهای گیرهبندی، شرایط ابزار و تغییرات دما را به عنوان عوامل مهم مؤثر بر دقت تراشکاری مشخص میکند.
دقت اسپیندل، پایداری چرخشی را تعیین میکند
اسپیندل دستگاه تراش CNC در حین ماشینکاری، قطعه کار را میچرخاند، بنابراین دقت اسپیندل مستقیماً بر شرایط برش تأثیر میگذارد. اگر اسپیندل پس از کار طولانی مدت، دچار انحراف بیش از حد، سایش یاتاقان یا کاهش دقت شود، حتی یک مسیر ابزار برنامهریزی شده دقیق نیز ممکن است نتواند هممرکزی پایدار ایجاد کند. تراشکاری CNC دقیق نیاز به بازرسی منظم از وضعیت اسپیندل، دقت موقعیتیابی برجک و هندسه دستگاه دارد و به دنبال آن تعمیر و نگهداری و کالیبراسیون مناسب بر اساس استفاده از دستگاه انجام میشود. یک فونداسیون پایدار دستگاه به کاهش رانش ابعادی در طول تولید دستهای کمک میکند و تکرارپذیری بین اجراهای مختلف تولید را بهبود میبخشد.
نگهداری در محل کار، پایداری مبنا را تعیین میکند
نگهداشتن قطعه کار یک عامل حیاتی است که بر هممرکزی چرخش CNC تأثیر میگذارد. سهپایههای استاندارد سه فک برای بسیاری از اجزای چرخشی مرسوم مناسب هستند، اما شفتهای پلهای دقیق، غلافهای دیواره نازک و شفتهای بلند ممکن است به روشهای گیرهبندی پایدارتری نیاز داشته باشند. طول ناکافی گیره، نیروی گیرهبندی ناهموار یا وجود خار روی سطح محل قرارگیری میتواند باعث خروج از مرکز قطعه کار شود. برای اجزای شفت بلند، تکیهگاه دم، تکیهگاههای ثابت یا سایر تکیهگاههای کمکی میتوانند لرزش و تغییر شکل را در حین ماشینکاری کاهش دهند. راهنمای ماشینکاری دقیق TiRapid همچنین بر اهمیت تکیهگاه دم، تکیهگاههای ثابت و کاهش برآمدگی هنگام ماشینکاری اجزای شفت بلند تأکید میکند.
سایش ابزار میتواند باعث خطاهای ابعادی و هندسی شود
با گذشت زمان و استفاده از ابزار برش، سایش به تدریج شرایط واقعی برش را تغییر میدهد. تغییرات جزئی در طول ماشینکاری خشن ممکن است بلافاصله بر عملکرد تأثیر نگذارد، اما در طول عملیات پرداخت، تغییرات در شعاع نوک ابزار، وضعیت لبه برش یا موقعیت ابزار میتواند منجر به انحراف قطر، تغییرات سطح و تغییرات دقت هندسی شود. برای تولید انبوه تراشکاری CNC، تولیدکنندگان میتوانند رویههای مدیریت عمر ابزار را ایجاد کنند، بازرسی اولیه قطعه را انجام دهند، ابعاد بحرانی را در طول تولید رصد کنند و ابزارها را قبل از رسیدن به محدودیتهای سایش خود تعویض یا جبران کنند. این امر به کاهش مشکلات سازگاری در دستههای بزرگ تولید کمک میکند.
چگونه فرآیندهای تراشکاری CNC میتوانند هم مرکزیت را کنترل کنند؟
کنترل هم مرکزیت در تراشکاری دقیق به چیزی بیش از استفاده ساده از یک ماشین با دقت بالا نیاز دارد. یک فرآیند ماشینکاری مناسب همچنین باید محل مبنا، روش نگهداری قطعه، توالی خشنکاری و پرداختکاری و نقاط بازرسی را مطابق با هندسه قطعه تعریف کند. هرچه فرآیند ماشینکاری پایدارتر و تغییرات مبنا کمتر باشد، حفظ روابط هم مرکزی بین ویژگیهای مختلف آسانتر است.
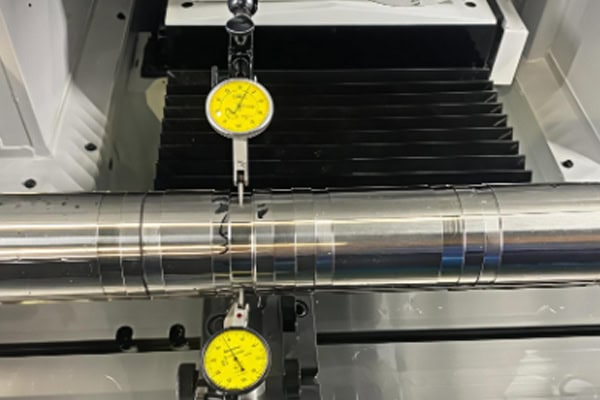
به حداقل رساندن نگه داشتن مکرر کار
وقتی یک قطعه شامل چندین ویژگی است که باید هممرکز باقی بمانند، تکمیل ویژگیهای بحرانی در یک چیدمان واحد، در صورت امکان، میتواند خطاهای موقعیتیابی را کاهش دهد. نگهداشتن مکرر قطعه در محل، خطاهای موقعیتیابی جدیدی را ایجاد میکند و هر عملیات تغییر موقعیت میتواند محور قطعه کار را تغییر دهد. برای قطعات شفت، میتوان ابتدا مبنای اولیه را ماشینکاری کرد و سپس برای تکمیل سایر قطرها، سطوح و حفرههای بحرانی استفاده کرد. این رویکرد خطاهای موقعیتیابی انباشته شده را کاهش میدهد و ثبات قطعات تراشیده شده با CNC دقیق را بهبود میبخشد.
یک توالی مناسب برای خشنکاری و پرداخت ایجاد کنید
ماشینکاری خشن در درجه اول مواد اضافی را به طور موثر حذف میکند، در حالی که عملیات پرداخت، ابعاد نهایی و دقت هندسی را تعیین میکند. اگر ابعاد نهایی در یک عملیات واحد و بدون کنترل کافی فرآیند تولید شوند، تنش داخلی، گرمای برش و بارهای ابزار ممکن است باعث تغییرات ابعادی شوند. یک فرآیند مناسب معمولاً پس از خشنکاری، مقدار مناسبی از پرداخت نهایی را باقی میگذارد. سپس قطعه کار میتواند قبل از پرداخت قطرها، سوراخها و سطوح بحرانی به شرایط پایدارتری برسد. برای شفتهای دقیق، ماشینکاری مرحلهای نیز میتواند با توجه به ویژگیهای مواد مورد استفاده قرار گیرد تا فرآیند پرداخت نهایی پایدارتر شود.
بهینهسازی پشتیبانی از قطعات شفت بلند
شفتهای بلند و باریک ممکن است فاقد استحکام کافی باشند و باعث خم شدن یا لرزش در حین برش شوند. این شرایط میتواند بر دقت قطر، گردی و متحدالمرکز بودن تأثیر بگذارد. تکیهگاه دم، تکیهگاههای ثابت یا سایر تکیهگاههای کمکی میتوانند برآمدگی مؤثر را کاهش داده و تغییر شکل ناشی از نیروهای برش را محدود کنند. برای شفتهای بلندتر، مهندسان باید موقعیت ابزار، جهت ماشینکاری و پارامترهای برش را نیز در طول برنامهریزی فرآیند در نظر بگیرند. هرچه نسبت طول به قطر بیشتر باشد، ارزیابی تکیهگاه و کنترل لرزش در طول مراحل نقل قول و مهندسی اهمیت بیشتری پیدا میکند.
چگونه باید هم مرکزیت در تراشکاری دقیق CNC بررسی شود؟
پس از ماشینکاری، روش بازرسی باید مطابق با نقشه مهندسی و الزامات عملکردی قطعه انتخاب شود. روشهای بازرسی رایج شامل تست نشانگر عقربهای، بازرسی بلوک V، گیجهای اختصاصی و ماشینهای اندازهگیری مختصات است. اجزای مکانیکی استاندارد ممکن است از روشهای بازرسی اقتصادی مطابق با الزامات تلرانس خود استفاده کنند، در حالی که شفتهای با دقت بالا، اجزای پزشکی، قطعات هوافضا و اجزای انتقال حساس ممکن است به بازرسی ابعادی و هندسی جامعتری نیاز داشته باشند. روشهای بازرسی همیشه باید با دادههای نقشه و الزامات عملکردی مرتبط باشند تا نتایج اندازهگیری به طور دقیق عملکرد واقعی قطعه را نشان دهند.
شاخصهای عقربهای برای بازرسی سریع انحراف شعاعی مناسب هستند
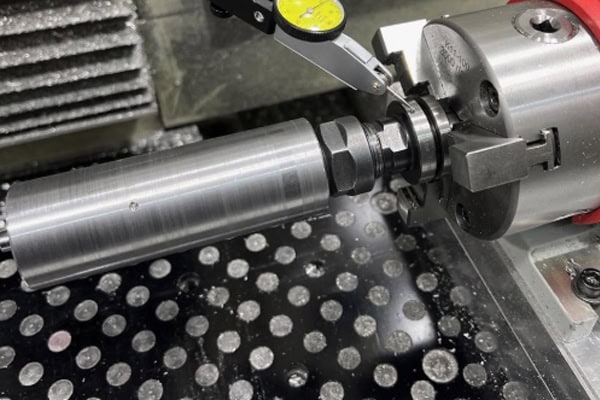
شاخصهای عقربهای معمولاً در کارگاه برای بررسی انحراف چرخشی استفاده میشوند. پس از قرارگیری ایمن قطعه کار، نوک شاخص در مقابل سطح مورد بازرسی قرار میگیرد. سپس قطعه کار به آرامی چرخانده میشود در حالی که حرکت شاخص برای تعیین وضعیت انحراف مشاهده میشود. این روش برای بررسیهای اولیه قطعه، بازرسی در حین فرآیند و تأیید سریع قبل از حمل و نقل ساده و کارآمد است. با این حال، نتیجه اندازهگیری میتواند تحت تأثیر نگهداری قطعه، انتخاب مبنا و موقعیت بازرسی قرار گیرد. برای الزامات دقیق تلرانس هندسی، ممکن است به تجهیزات اندازهگیری دقیقتری نیز نیاز باشد.
CMM ها برای بازرسی هندسی پیچیده مناسب هستند
یک دستگاه اندازهگیری مختصات میتواند به صورت دیجیتالی ابعاد و ویژگیهای هندسی متعدد را اندازهگیری کند و در عین حال یک سیستم داده را مطابق با نقشه مهندسی ایجاد کند. برای قطعات تراشکاری شده دقیق با قطرهای مختلف شفت، حفرههای داخلی، سطوح و ویژگیهای موقعیتیابی پیچیده، بازرسی CMM میتواند دادههای اندازهگیری جامعتری را ارائه دهد. ابعاد بحرانی، روابط موقعیتی، گردی و ویژگیهای مرتبط با تمرکز را میتوان تأیید کرد و گزارشهای بازرسی را میتوان تهیه کرد. تأمینکنندگان ماشینکاری دقیق ممکن است بازرسی اولیه یا گزارشهای کیفیت را مطابق با نیازهای مشتری ارائه دهند و به تیمهای مهندسی و تدارکات کمک کنند تا تأیید کنند که قطعات الزامات طراحی مشخص شده را برآورده میکنند.
الزامات بازرسی باید با عملکرد قطعه مطابقت داشته باشد
هر قطعه شفتی نیاز به تلرانسهای بسیار دقیق هممرکزی ندارد. اگر قطعهای به دقت چرخشی بسیار بالا وابسته نباشد، تلرانسهای بیمورد میتواند هزینههای ماشینکاری، بازرسی و تحویل را افزایش دهد. نشیمنگاه یاتاقانها، سطوح آببندی و نواحی چرخشی دقیق ممکن است نیاز به کنترل دقیقتری بر اساس شرایط مونتاژ واقعی داشته باشند. نقشههای مهندسی باید ابعاد و ویژگیهای هندسی که مستقیماً بر عملکرد تأثیر میگذارند را به وضوح مشخص کنند و به تأمینکننده ماشینکاری اجازه دهند فرآیند تولید و قیمتگذاری را به طور دقیق ارزیابی کند. تلرانسهای بحرانی باید بر اساس نیازهای واقعی کاربرد تعیین شوند، نه اینکه تلرانسهای بسیار دقیق به طور یکنواخت برای هر ویژگی اعمال شوند.
چگونه یک سازنده تراشکاری دقیق CNC برای قطعات شفت انتخاب کنیم؟
برای پروژههایی که نیاز به تمرکز بالا، تکرارپذیری و تولید دستهای پایدار دارند، قابلیتهای مهندسی و مدیریت کیفیت تأمینکننده به اندازه مشخصات دستگاه مهم است. هنگام تهیه قطعات تراشکاری شده با CNC دقیق، تیمهای تدارکات میتوانند تجهیزات ماشینکاری، تجربه فرآیند، قابلیتهای بازرسی، پشتیبانی DFM، اعتبارسنجی نمونه اولیه و ظرفیت تولید را ارزیابی کنند. TiRapid تراشکاری CNC، پشتیبانی DFM و ماشینکاری دقیق را برای موادی از جمله آلیاژهای آلومینیوم، فولاد ضد زنگ، آلیاژهای تیتانیوم، برنج، مس و پلاستیکهای مهندسی ارائه میدهد. اطلاعات تراشکاری CNC منتشر شده توسط آن نشان میدهد که تلرانسهای مشخص شده میتوانند تقریباً به ±0.005 میلیمتر برسند و زبری سطح معمول میتواند به Ra 0.6 برسد، بسته به هندسه قطعه، مواد و الزامات نقشهکشی.
قابلیت های ماشینکاری دقیق شفت را تأیید کنید
قبل از ثبت سفارش، نقشه قطعه را به تامینکننده ماشینکاری CNC ارائه دهید تا تیم مهندسی بتواند قطرهای بحرانی شفت، سوراخهای داخلی، هممرکزی، انحراف، رزوهها و الزامات عملیات سطحی را بررسی کند. برای شفتهای بلند، غلافهای دیواره نازک، شفتهای با قطر کوچک یا شفتهای پلهای پیچیده، تامینکننده باید محدوده ماشینکاری و روش پشتیبانی موجود را نیز تأیید کند.
- تجهیزات تراشکاری دقیق CNC
- قابلیت اندازهگیری قطرهای بحرانی شفت و حفرههای داخلی
- تجربه ماشینکاری شفت بلند
- کنترل هم مرکزی و انحراف
- قابلیت بازرسی اولیه کالا
- پشتیبانی از نمونه اولیه از طریق مقادیر تولید
تأیید فنی واضح به تیمهای تدارکات اجازه میدهد تا قابلیت تولید را قبل از تولید ارزیابی کنند و خطر تغییرات فرآیند پس از شروع تولید را کاهش دهند.
ارائه نقشههای مهندسی کامل و مدلهای سهبعدی CAD
یک استعلام قیمت تراشکاری CNC دقیق نباید فقط به یک مدل سه بعدی اولیه متکی باشد. نقشه مهندسی دو بعدی باید به وضوح ابعاد بحرانی، جنس، زبری سطح، تلرانسها، استانداردهای رزوه و الزامات هندسی را مشخص کند. یک مدل سه بعدی CAD به مهندسان کمک میکند تا هندسه کامل قطعه را درک کنند. ارائه هر دو فایل میتواند کارایی بررسی DFM را بهبود بخشد.
- STEP یا سایر مدلهای سهبعدی CAD
- نقشههای مهندسی PDF یا DWG
- درجه مواد
- تلرانسهای ابعادی بحرانی
- الزامات متحدالمرکز بودن یا انحراف از مرکز
- زبری سطح
- الزامات درمان سطحی
- مقدار سفارش
- برنامه تحویل مورد نیاز
هرچه اطلاعات فنی کاملتر باشد، مهندسان راحتتر میتوانند فرآیند ماشینکاری، پیکربندی ابزار، طرح بازرسی و برنامه تولید را تعیین کنند که این امر همچنین از ارائه یک قیمت دقیقتر برای تراشکاری CNC پشتیبانی میکند.
قبل از رفتن به تولید دستهای، نمونههای اولیه تولید کنید
برای قطعات شفت با دقت بالا، ورود فوری به تولید انبوه ممکن است خطرات تنظیم فرآیند را افزایش دهد. نمونههای اولیه تراشکاری CNC به تولیدکنندگان این امکان را میدهد که قبل از افزایش مقادیر تولید، انتخاب مواد، نگهداری، ابزار، توالی ماشینکاری و رویههای بازرسی را تأیید کنند. بر اساس نتایج بازرسی نمونه اولیه، فرآیند ماشینکاری میتواند تنظیم و استاندارد شود. پس از تأیید نمونه اولیه، تأمینکننده میتواند با یک فرآیند تولید پایدارتر به تولید دستهای روی آورد و احتمال انحرافات ابعادی در مقادیر تولید را کاهش دهد.
برای پروژههایی که به شفتهای دقیق، بوشها، کانکتورها و سایر اجزای چرخشی نیاز دارند، تیمهای تدارکات میتوانند نقشههای مهندسی، مدلهای سهبعدی، مشخصات مواد، تلرانسهای بحرانی، الزامات هممرکزی، مقادیر و برنامههای تحویل را در مرحله استعلام قیمت ارائه دهند. TiRapid پشتیبانی تراشکاری CNC و DFM را از ماشینکاری نمونه اولیه تا تولید نهایی ارائه میدهد و میتواند قابلیت تولید را با توجه به هندسه و الزامات خاص هر جزء ارزیابی کند.
















