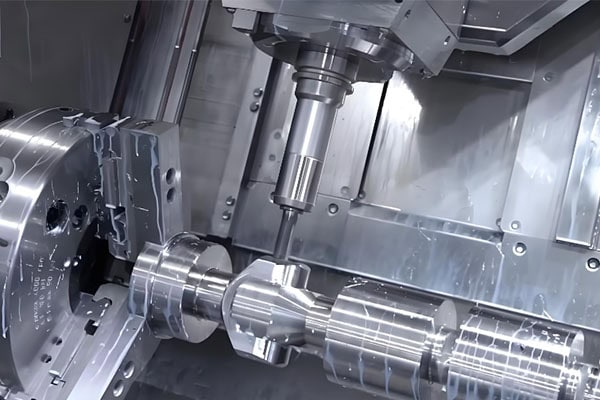
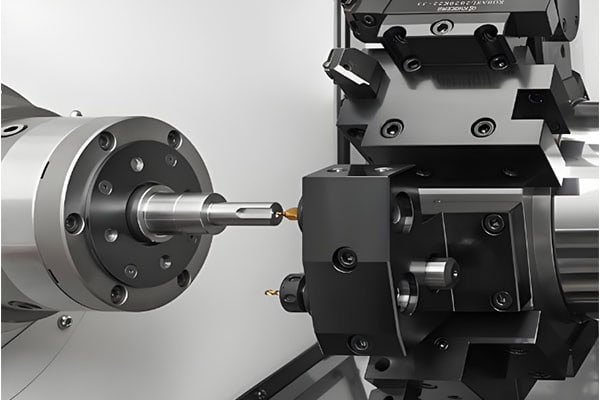
در ماشینکاری فلزات با دستگاه CNC، چیدمان قطعه کار اغلب نادیده گرفته میشود، در حالی که تأثیر مستقیمی بر دقت ماشینکاری دارد. برای قطعات ساده، اکثر عملیات ماشینکاری اغلب میتوانند در یک چیدمان واحد انجام شوند. با این حال، قطعات فلزی با سطوح ماشینکاری متعدد، الگوهای سوراخ پیچیده یا هندسههای خاص ممکن است به چندین چیدمان نیاز داشته باشند.
تنظیمات بیشتر لزوماً به معنای کیفیت پایینتر نیست، اما هر تنظیم اضافی، فرصت دیگری برای خطاهای موقعیتیابی، خطاهای فیکسچر و تغییرات مبنا ایجاد میکند. بنابراین، کنترل تعداد تنظیمات، بخش مهمی از بهبود دقت و ثبات ماشینکاری CNC است.
گرفتن ٪۱۰۰ خاموش
اولین سفارش شما
به قطعات فلزی و پلاستیکی سفارشی نیاز دارید؟
چرا قطعات فلزی به تنظیمات چندگانه نیاز دارند؟
هندسه قسمت پیچیده
برخی از قطعات فلزی، ساختارهای تک سطحی سادهای نیستند. آنها ممکن است شامل چندین سطح جانبی، سطوح زیرین، سوراخها، شیارها و خطوط پیچیده باشند. اگر نتوان در یک مرحله به همه نواحی ماشینکاری دسترسی پیدا کرد، قطعه کار باید تغییر موقعیت داده شود.
برای مثال، یک براکت مکانیکی ممکن است به سوراخهای نصب در بالا، سوراخهایی در کنار و یک سطح مکانیابی در پایین نیاز داشته باشد. از آنجا که این ویژگیها در سطوح مختلف قرار دارند، انجام تمام عملیات در یک چیدمان ممکن است عملی نباشد.
محدودیتهای ماشین ابزار
دستگاههای CNC مختلف، محدودههای کاری، جهتگیریهای اسپیندل و دسترسی به ابزار متفاوتی دارند. هنگامی که با تنظیمات فعلی نمیتوان به طور مؤثر به یک ناحیه ماشینکاری دسترسی پیدا کرد، ممکن است نیاز به تغییر موقعیت قطعه کار باشد.
ماشینکاری CNC چند محوره میتواند تعداد تنظیمات مورد نیاز برای برخی از قطعات را کاهش دهد. با این حال، تنظیمات چندگانه برای قطعات بزرگ، قطعات خاص و پروژههای ماشینکاری حساس به هزینه همچنان رایج است.
عملیاتهای مختلف به روشهای موقعیتیابی متفاوتی نیاز دارند
عملیات خشنکاری، نیمهپرداخت و پرداخت نهایی ممکن است به استراتژیهای مختلف بستن قطعات نیاز داشته باشند. برخی از قطعات ممکن است در طول ماشینکاری خشن به بستن قوی نیاز داشته باشند تا بتوانند مواد را خارج کنند و به دنبال آن در طول پرداخت نهایی، موقعیتیابی دقیقتری داشته باشند.
بنابراین، تنظیمات چندگانه لزوماً نشان دهنده برنامهریزی ضعیف فرآیند نیستند. استراتژی تنظیمات باید با توجه به هندسه قطعه و الزامات ماشینکاری تعیین شود.
چرا تنظیمات چندگانه میتواند بر دقت ماشینکاری تأثیر بگذارد؟
افزایش خطاهای موقعیتیابی
هر بار که قطعه کار تغییر موقعیت میدهد، باید به محل مورد نظر خود بازگردد. حتی یک انحراف کوچک در موقعیت میتواند باعث تغییر ویژگیهای ماشینکاری بعدی شود.
یک خطای موقعیتیابی واحد ممکن است بسیار کوچک باشد، اما وقتی چندین سطح ماشینکاری شده نیاز به حفظ روابط دقیق دارند، این انحرافات میتوانند بر ابعاد بحرانی مانند فاصله سوراخها، موازی بودن، عمود بودن و متحدالمرکز بودن تأثیر بگذارند.
تغییرات مبنا میتواند باعث انحرافات ابعادی شود
ماشینکاری CNC به دادههای ماشینکاری کاملاً تعریفشده متکی است. اگر پس از تغییر موقعیت قطعه کار، از یک داده مکانیابی متفاوت استفاده شود، ممکن است خطاهای انتقال داده رخ دهد.
برای مثال، اگر دو سوراخ متناظر روی یک قطعه در تنظیمات جداگانه ماشینکاری شوند، رابطه موقعیتی بین سوراخها ممکن است تحت تأثیر خطاهای تغییر موقعیت قرار گیرد، حتی زمانی که خود دستگاه CNC دقت موقعیتیابی بالایی داشته باشد.
نیروهای گیره میتوانند قطعه کار را تغییر شکل دهند
اجزای دیواره نازک، شفتهای بلند و قطعات آلومینیومی ممکن است استحکام نسبتاً کمی داشته باشند و تحت تأثیر نیروهای گیره قرار گیرند. فشار گیره بیش از حد میتواند باعث تغییر شکل جزئی شود.
وقتی قطعه کار پس از ماشینکاری رها میشود، تغییر شکل الاستیک ممکن است بازیابی شود و باعث تغییرات ابعادی شود. بنابراین، نیروی گیره و استراتژی تنظیم هنگام ماشینکاری قطعات فلزی جدار نازک نیاز به توجه ویژه دارند.
موقعیتیابی مکرر میتواند بر ثبات ماشینکاری تأثیر بگذارد
در تولید انبوه، تغییرات در موقعیت قطعه کار میتواند منجر به تفاوتهای ابعادی بین اجزای منفرد شود. این امر به ویژه برای قطعات فلزی دقیق که در آنها موقعیت سوراخها، خطوط و ابعاد مونتاژ باید بسیار ثابت باقی بمانند، اهمیت دارد.
چگونه میتوان زمان آمادهسازی را کاهش داد و در عین حال دقت را بهبود بخشید؟
انجام عملیات بیشتر در یک مرحله
در طول برنامهریزی فرآیند، هندسه قطعه را از قبل تجزیه و تحلیل کنید و توالی ماشینکاری را طوری ترتیب دهید که تا حد امکان بتوان عملیات بیشتری را در یک مرحله انجام داد.
با انتخاب ابزارهای برشی مناسب، جهتهای ماشینکاری و مسیرهای ابزار، میتوان جابجاییهای غیرضروری را کاهش داد و به حداقل رساندن خطاهای انباشته شده در موقعیتیابی کمک کرد.
تعیین مبداهای ماشینکاری مناسب
سطوح مرجع پایدار و قابل اعتماد با روابط ابعادی خوب میتوانند دقت موقعیتیابی تکرارپذیر را بهبود بخشند.
برای قطعات دقیق، ترجیح داده میشود که در صورت امکان، چندین بعد بحرانی از یک مبنای ثابت تعیین شود. این امر به کاهش خطاهای ناشی از تغییرات مبنا کمک میکند.
از فیکسچرها و قطعات مکانیابی با دقت بالا استفاده کنید
فیکسچرهای با کیفیت بالا میتوانند پایداری موقعیتیابی قطعه کار را بهبود بخشند. روشهای رایج موقعیتیابی شامل پینهای موقعیتیابی، بلوکهای موقعیتیابی، بلوکهای V شکل، فیکسچرهای خلاء و ابزارهای سفارشیسازی شده است.
برای تولید انبوه، میتوان فیکسچرهای اختصاصی را مطابق با هندسه قطعه طراحی کرد که به هر قطعه کار اجازه میدهد به سرعت و با دقت و به روشی تکرارپذیر در موقعیت مناسب قرار گیرد.
ماشینکاری چند محوره یا فرزکاری چرخشی را در نظر بگیرید
وقتی یک قطعه دارای سطوح ماشینکاری پیچیده متعددی است، یک دستگاه CNC سه محوره ممکن است به چندین تنظیمات نیاز داشته باشد. مراکز ماشینکاری چهار محوره و پنج محوره، و همچنین ماشینهای فرزکاری، میتوانند عملیات بیشتری را با مراحل کمتر تغییر موقعیت قطعه کار انجام دهند.
کاهش زمانهای آمادهسازی نه تنها میتواند خطاهای موقعیتیابی را کاهش دهد، بلکه زمان تولید کمکی را نیز کوتاه کرده و راندمان کلی ماشینکاری را بهبود میبخشد.
آیا تنظیمات کمتر همیشه به معنای دقت ماشینکاری بالاتر است؟
نه لزوماً. تعداد تنظیمات تنها یکی از عواملی است که بر دقت ماشینکاری تأثیر میگذارد. اگر یک تنظیمات واحد از روش موقعیتیابی نامناسبی استفاده کند یا نیروی گیره بیش از حد باعث تغییر شکل قابل توجه قطعه کار شود، نتیجه نهایی ممکن است بدتر از فرآیندی باشد که شامل دو تنظیمات به درستی برنامهریزی شده است.
بنابراین، ماشینکاری CNC فلزات نباید صرفاً با هدف تکمیل هر قطعه در یک مرحله انجام شود. در عوض، تولیدکنندگان باید موقعیتیابی مبناها، دقت فیکسچر، استحکام قطعه کار، میزان مجاز ماشینکاری، مسیرهای ابزار و عملکرد کلی دستگاه را در نظر بگیرند.
برای قطعات فلزی با دقت بالا، هدف عملیتر، به حداقل رساندن تعداد تنظیمات و در عین حال حفظ دسترسی کامل به ماشینکاری و اطمینان از این است که هر تنظیمات، دقت موقعیتیابی پایدار، قابل اعتماد و تکرارپذیری را فراهم میکند.
اینکه آیا یک قطعه فلزی نیاز به تنظیمات چندگانه دارد یا خیر، عمدتاً به هندسه، تعداد سطوح ماشینکاری، قابلیتهای دستگاه و الزامات فرآیند بستگی دارد. تنظیمات چندگانه به خودی خود لزوماً مشکلی ایجاد نمیکنند. آنچه مهم است کنترل خطاهای ایجاد شده در هنگام تغییر موقعیت و جلوگیری از تغییر شکل قطعه کار ناشی از گیرهبندی است.
برای ماشینکاری دقیق CNC، بهینهسازی توالی ماشینکاری، حفظ دادههای ماشینکاری ثابت، استفاده از فیکسچرهای با دقت بالا و بکارگیری فناوریهای ماشینکاری چند محوره در صورت لزوم میتواند به طور موثری تنظیمات غیرضروری را کاهش داده و در عین حال دقت ابعادی و ثبات تولید را بهبود بخشد.
یک استراتژی راهاندازی خوب طراحیشده نه تنها بر دقت ماشینکاری، بلکه بر راندمان تولید، هزینههای تولید و کیفیت نهایی اجزای فلزی نیز تأثیر میگذارد.
نویسنده
مدیر و بنیانگذار گالن
متعهد به تضمین ارائه بهترین خدمات ممکن در صنعت تولید.
یک منیفولد هیدرولیک، اتصالات سیال و اجزای کنترل را در یک مجموعه فشرده گرد هم میآورد. به جای تکیه کامل بر لولهها و اتصالات خارجی، از مجاری درون یک بلوک برای ... استفاده میکند.
فناوری ماشینکاری CNC از ابزارهای ماشینی تحت کنترل کامپیوتر برای حذف مواد از قطعه کار و تولید قطعات دقیق از فلزات، پلاستیکها و سایر مواد مهندسی استفاده میکند. در مقایسه با ماشینکاری دستی، سیستمهای CNC
نمادهای پرداخت سطح، روشی مختصر برای اطلاعرسانی به ماشینکاران، بازرسان و تأمینکنندگان در مورد عملکرد سطح تولید شده هستند. یک نوشتهی کوچک روی یک نقشه مهندسی میتواند زبری، جنس ماده و غیره را تعریف کند.
یک سردوش نیمههادی، گازهای فرآیندی را از طریق شبکهای با دقت طراحیشده از گذرگاهها و سوراخهای خروجی، در سراسر ویفر توزیع میکند. هندسه، جنس و شرایط سطح آن بر میزان پایداری ... تأثیر میگذارد.
پره توربین قطعهای شکلدار است که به تبدیل انرژی از یک سیال در حال حرکت به توان مکانیکی کمک میکند. در یک توربین گاز یا بخار، پرههای چرخان با پرههای ثابت کار میکنند.
پروانه کمپرسور یک قطعه چرخان با سرعت بالا است که انرژی مکانیکی را در یک کمپرسور گریز از مرکز به گاز منتقل میکند. پرههای آن گاز را از طریق مجاری جریان با دقت طراحی شده شتاب میدهند و به ...
زبری سطح ماشینکاری شده، قلهها و فرورفتگیهای میکروسکوپی باقی مانده روی یک قطعه پس از برش را توصیف میکند. این بینظمیها ممکن است خیلی کوچک باشند که به وضوح دیده نشوند، اما میتوانند بر اصطکاک، آببندی،
پرههای توربین از موادی ساخته میشوند که برای دما، بارهای مکانیکی و محیط مرحله عملیاتی خود انتخاب شدهاند. سوپرآلیاژهای پایه نیکل در توربینهای گازی با دمای بالا رایج هستند، در حالی که فولادهای مقاوم در برابر حرارت
چاک ویفر یک وسیله نگهدارنده دقیق است که ویفرهای سیلیکونی را در طول تولید، بازرسی و آزمایش نیمههادیها پشتیبانی و محکم میکند. بسته به طراحی آن، از فشار خلاء، جاذبه الکترواستاتیک،
ماشینکاری تیغه، ایرفویل، ویژگیهای اتصال و لبههایی را تولید یا اصلاح میکند که به تیغه اجازه میدهد تا در مجموعه خود قرار گیرد و با سیال عامل تعامل داشته باشد. چالش، کنترل این موارد است.
یک صفحه ماشینکاری شده با CNC میتواند به محدودیتهای ضخامت خود برسد و همچنان هنگام اتصال به یک مجموعه، مشکلاتی ایجاد کند. یک سطح نصب خمیده ممکن است شکافهایی ایجاد کند، یک قطعه پشتیبانی شده را تحریف کند،
پرههای توربین چگونه ساخته میشوند؟ پرههای توربین اجزای مهندسی دقیقی هستند که از طریق آمادهسازی دقیق مواد، ماشینکاری CNC، سنگزنی، پرداخت و بازرسی کیفیت تولید میشوند. بسته به طراحی پره، CNC 5 محوره