
تراشکاری CNC به عنوان یک فرآیند اصلی در تولید مکانیکی مدرن، مسئولیت کلیدی تولید شفتها، دیسکها و اجزای چرخشی پیچیده با دقت بالا را بر عهده دارد. با توجه به الزامات رو به رشد تلرانس در صنایع هوافضا، تجهیزات پزشکی و خودروهای انرژی نو، تسلط بر پیکربندی سیستماتیک پارامترهای برش، انتخاب هندسه ابزار و تکنیکهای چالشبرانگیز کنترل پردازش قطعه کار برای افزایش بهرهوری، بهبود کیفیت و کاهش هزینههای کل تولید به ازای هر واحد ضروری است.
تطبیق پارامترهای برش مغزه و بهینهسازی راندمان
تنظیم علمی سه عنصر برش - سرعت برش (Vc)، نرخ پیشروی (f) و عمق برش (ap) - مستقیماً راندمان ماشینکاری، زبری سطح و عمر ابزار را تعیین میکند. پارامترهای بیش از حد بالا میتوانند منجر به سایش شدید ابزار شوند، در حالی که پارامترهای محافظهکارانه به طور قابل توجهی زمان چرخه تک قطعه را طولانی میکنند.
تأثیر تعیینکننده سرعت برش (Vc) بر گرمای برش و عمر ابزار
کنترل سرعت برش، مستقیمترین روش فنی برای ایجاد تعادل بین کیفیت پردازش سطح قطعه کار و دوام ابزار است. پیادهسازی تطبیق سرعت برش هدفمند با توجه به ویژگیهای مختلف مواد، امکان دستیابی به حداکثر راندمان ماشینکاری و حداقل هزینههای سایش ابزار را فراهم میکند:
- آلیاژهای آلومینیوم (به عنوان مثال، 6061-T6): محدوده سرعت برش توصیه شده بین 300 تا 800 متر بر دقیقه تنظیم شده است که در صورت استفاده از خنک کننده فشار بالا، میتواند تا بیش از 1000 متر بر دقیقه افزایش یابد. سرعت برش مناسب و بالا، زمان چرخه ماشینکاری تک قطعه را به طور قابل توجهی کاهش میدهد.
- فولاد ضد زنگ (به عنوان مثال، 316L): سرعت برش توصیه شده به 120 تا 180 متر بر دقیقه کاهش مییابد تا تجمع گرما مدیریت شود و عمر مفید پوشش ابزار افزایش یابد. کنترل سرعت برش به طور موثر خطر شکستگی زودهنگام ابزار ناشی از سخت شدن کار را کاهش میدهد.
- آلیاژهای تیتانیوم (به عنوان مثال، TC4 / Ti-6Al-4V): سرعت برش توصیه شده اکیداً به 40 تا 80 متر بر دقیقه محدود میشود تا از برهمکنشهای شیمیایی بین تیتانیوم و مواد ابزار در دماهای بالا جلوگیری شود. ترکیب سرعتهای برش پایین با خنککننده با جریان بالا، عامل حیاتی برای تضمین ایمنی فرآیند در تراشکاری آلیاژ تیتانیوم است.
پیکربندی علمی سرعت برش به عنوان خط اصلی دفاع در برابر تجمع گرمای برش عمل میکند و باید به صورت دینامیکی بر اساس رسانایی حرارتی ماده قطعه کار تنظیم دقیق شود.
نرخ پیشروی (f) و زبری سطح نظری (Ra) استخراج و کنترل ریاضی
نرخ تغذیه، سطح مقطع تراشه تولید شده در واحد زمان را تعیین میکند و به عنوان پارامتر کلیدی که مستقیماً عمق بافت سطح را کنترل میکند، عمل میکند. فرمول زبری سطح نظری به شرح زیر بدست میآید: Rz ≈ (f² / (8 · rε)) × 1000 (μm)
در تولید تراشکاری واقعی، ماشینکاری خشن معمولاً از شعاع گوشه بزرگتری (مانند rε = 0.8 mm یا 1.2 mm) برای مقاومت در برابر بارهای ضربهای استفاده میکند و نرخ پیشروی بین 0.25 تا 0.45 mm/rev تنظیم میشود. برای ماشینکاری نهایی با هدف دستیابی به پرداختهای آینهای Ra 0.8 یا Ra 0.4، نرخ پیشروی کوچکتری (0.05 تا 0.12 mm/rev) مورد نیاز است، همراه با زوایای تیز براده و اینسرتهای قوس با دقت بالا. با تطبیق دقیق نرخ پیشروی با شعاع گوشه اینسرت، میتوان نرخ برادهبرداری فلز را به حداکثر رساند و در عین حال استانداردهای سختگیرانه کیفیت سطح را حفظ کرد.
انتخاب هندسه ابزار تراشکاری و تحلیل سایش
پارامترهای هندسه ابزار به عنوان متغیرهای اساسی تنظیم کننده توزیع نیروی برش، جهت شکستن براده و پایداری ماشینکاری عمل میکنند. تطبیق دقیق هندسه ابزار با توجه به مقاومت کششی و خواص برشی مختلف مواد، به طور قابل توجهی باعث کاهش لرزش و لب پریدگی لبه میشود.
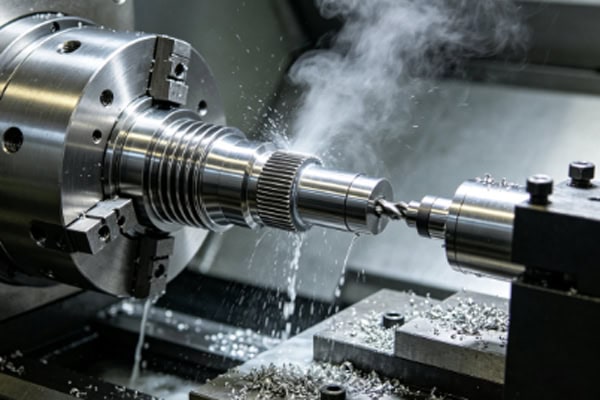
توزیع نیرو بین زاویه حمله و زاویه حمله
ترکیب زاویه براده ابزار و زاویه پیشروی، طرح نیروی سهبعدی عملیات برش را تشکیل میدهد که مستقیماً بر شرایط اتلاف گرما در نوک ابزار و تغییر شکل کرنش قطعه کار تأثیر میگذارد:
ماهیت مثبت یا منفی زاویه براده مستقیماً تعیین میکند که آیا فرآیند «برش» است یا «اکسترود». ابزارهای براده مثبت دارای لبههای برش تیز، نیروی برش کم و تولید حداقل گرما هستند که آنها را برای قطعات دیواره نازک و پردازش فلزات نرم مناسب میکند. ابزارهای براده منفی دارای استحکام لبه بالا و مقاومت در برابر ضربه هستند که برای تراشکاری سخت و برش منقطع ایدهآل است.
تنظیم زاویه پیشروی، نسبت بین ضخامت برش و عرض برش را تغییر میدهد. یک ابزار با زاویه پیشروی ۹۳ درجه، نیروی محوری بزرگتر و نیروی شعاعی کوچکتری تولید میکند که آن را برای تراشکاری شفتهای باریک جهت کاهش انحراف خمشی قطعه کار بسیار مناسب میکند. برعکس، یک ابزار با زاویه پیشروی ۴۵ درجه، نیروهای برشی را در لبه بلندتری توزیع میکند و ناحیه اتلاف گرما را افزایش میدهد و به طور قابل توجهی عمر ابزار را افزایش میدهد. ایجاد تعادل مناسب بین زاویه براده و زاویه پیشروی، پایه و اساس ایجاد یک سیستم برش با استحکام بالا را تشکیل میدهد.
شناسایی الگوی سایش ابزار و راهکارهای هدفمند
ابزارهای برش در حین ماشینکاری، فشار بالا، دمای بسیار بالا و اصطکاک شدید را تجربه میکنند. شناسایی دقیق الگوهای سایش برای حفظ ثبات تولید دستهای ضروری است:
- سایش جانبی: عمدتاً ناشی از اصطکاک است و نشاندهنده سایش فیزیکی طبیعی است. تعویض ابزار زمانی که مقدار VB به 0.3 میلیمتر میرسد، برای جلوگیری از خارج شدن از تلرانس ابعادی، الزامی است. نظارت منظم بر رشد سایش جانبی، معیار اصلی برای حفظ پایداری ابعادی دستهای است.
- سایش دهانهای: ناشی از انتشار حرارتی که باعث ایجاد فرورفتگی روی سطح براده میشود و معمولاً در برش فولاد با سرعت بالا دیده میشود. این مشکل را میتوان با انتخاب ابزارهای کاربیدی یا CBN با پوششهای TiC یا TiCN برطرف کرد. ارتقاء مواد پوشش، تمایل به پیوند شیمیایی روی سطح براده را به طور قابل توجهی تضعیف میکند.
- سایش شیاری: آسیب موضعی ناشی از لایه سطحی سخت شده قطعه کار که روی خط لبه ابزار عمل میکند. توصیه میشود از روشهای ماشینکاری با عمق برش متغیر استفاده شود یا زاویه پیشروی تغییر داده شود تا نقاط سایش پراکنده شوند. شکستن نقاط تنش موضعی به طور موثری از لب پریدگی ناگهانی و زودرس لبه برش جلوگیری میکند.
ایجاد معیارهای جامع ارزیابی سایش ابزار، به همراه مکانیسمهای خودکار مدیریت عمر ابزار، به طور مؤثر از تخریب یکپارچگی سطح قطعه کار توسط ابزارهای معیوب جلوگیری میکند.
راهکارهای چالش برانگیز تراشکاری قطعات دوار
در عمل مهندسی کارگاهی، ماشینکاری اجزای جدار نازک، شفتهای باریک و مواد با سختی بالا، یک دسته بندی کلاسیک با سختی بالا، مستعد لرزش، تغییر شکل حرارتی و ابعاد خارج از تلرانس را نشان میدهد.
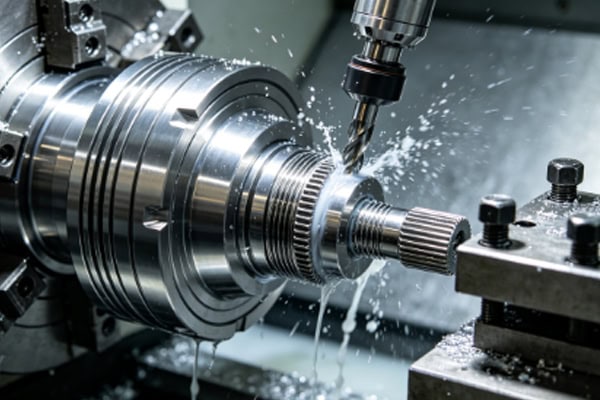
کنترل تغییر شکل قطعات استوانهای جدار نازک و نوآوری در ساخت فیکسچر
اجزای دیواره نازک از استحکام ساختاری ضعیفی رنج میبرند. تحت تأثیر دوگانه نیروهای گیره و برش، مستعد خطای گردی و نقصهای دهانه زنگولهای هستند. راهحلها باید هم تکنیکهای گیره و هم آزادسازی تنش را در نظر بگیرند:
استفاده از فکهای نرم دایرهای شکل با پوشش کامل محیطی، امکان پوشش ۳۶۰ درجه را فراهم میکند که در مقایسه با فکهای سهپایه استاندارد سنتی با تماس سه نقطهای، تغییر شکل ناشی از گیره را به شدت کاهش میدهد. پر کردن داخل قطعه کار با غلافهای انبساطی یا آلیاژهای با نقطه ذوب پایین، سختی سازه را افزایش میدهد. انجام مراحل آزادسازی تنش بین خشنکاری و پرداختکاری، در حالی که ۰.۱ تا ۰.۲ میلیمتر فضای خالی برای پرداختکاری در سرعتهای برش بالا و نرخ پیشروی کم باقی میگذارد، از ایجاد اعوجاج هندسی ناشی از تجمع گرما جلوگیری میکند. بهینهسازی سیستماتیک توزیع فشار گیره و روشهای آزادسازی تنش، راهحل اساسی برای چالشهای تغییر شکل اجزای جدار نازک ارائه میدهد.
ملزومات سرکوب ارتعاش و استراحت پیرو در ماشینکاری شفت باریک
وقتی نسبت طول به قطر (L/D) یک قطعه کار از 20 بیشتر شود، به عنوان شفت باریک طبقهبندی میشود. شفتهای باریک به شدت مستعد ارتعاش خمشی تحت نیروهای برشی و وزن مرده هستند و باعث ایجاد ابعاد مخروطی یا بشکهای شکل میشوند:
استفاده از تکیهگاه پیرو یا تکیهگاه مرکزی، پشتیبانی حیاتی در وسط دهانه را فراهم میکند و استحکام را در نقطه برش حفظ میکند. اتخاذ روشهای برش معکوس (که در آن ابزار از سر ابزار به سمت دم ابزار تغذیه میشود) قطعه کار را به جای فشار، تحت کشش نگه میدارد و از نظر فیزیکی تغییر شکل کمانشی را از بین میبرد. انتخاب یک اینسرت با براده مثبت با زاویه هدایت ۹۳ درجه، نیروهای برشی شعاعی را که قطعه کار را به جلو هل میدهند، به حداقل میرساند. بهینهسازی چندوجهی تکیهگاههای کمکی و بردارهای نیروی برشی، تنگناهای محدودیت هندسی را در ماشینکاری شفتهای باریک از بین میبرد.
عیبیابی نقص کیفیت تراشکاری CNC و SOP
ایجاد پروتکلهای دقیق نظارت بر کیفیت و عیبیابی، نرخ بازده ثابت محصول و ثبات شاخص CPK را در طول تولید انبوه تضمین میکند.
| نقص کیفیت رایج | علت ریشه | استراتژی بازرسی و تنظیم فرآیند
|
| ناپایداری ابعادی / رانش | تغییر شکل حرارتی ماشین، سایش شدید ابزار، نیروی گیره ناکافی | پیش گرم کردن ماشین ابزار، فعال کردن جبران خودکار عمر ابزار، نظارت بر فشار گیره پنوماتیک/هیدرولیکی |
| علائم لرزش سطحی | استحکام ناکافی سیستم، شعاع گوشه بیش از حد، رزونانس سرعت اسپیندل | شعاع گوشه را کاهش دهید، از تغییر سرعت اسپیندل (SSV) برای شکستن رزونانس استفاده کنید، تکیهگاه کمکی اضافه کنید |
| پیچیدن تراشه و خراش دادن سطح | هندسه برادهشکن ناهماهنگ، عمق برش ناکافی، فشار خنککننده ناکافی | به هندسه برادهشکن با راندمان بالا روی بیاورید، عمق برش را فراتر از آستانه بریک افزایش دهید، خنککننده با فشار بالا را پیادهسازی کنید |
| گردی/متحدالمرکز بودن خارج از تلرانس | بیرون زدگی فک سه نظام، آزادسازی تنش داخلی در قطعه کار، لقی محوری اسپیندل | فکهای نرم را مرتباً سوراخ کنید، فرآیندهای آنیل تنشزدایی را اضافه کنید، میزان انحراف اسپیندل را با شاخصهای عقربهای بررسی و کالیبره کنید |
تعریف رویههای عملیاتی استاندارد (SOP) به طور مؤثر خطاهای اپراتور را از بین میبرد. قبل از عملیات، برآمدگی ابزار باید به حداقل برسد. بازرسی اولیه قطعه نیاز به تأیید دستگاه اندازهگیری مختصات تمامبعدی (CMM) یا پروژکتور نوری دارد. در طول تولید انبوه، سیستمهای کاوش خودکار در حین فرآیند (مانند سیستمهای کاوش Renishaw) تغییرات ابعادی را در زمان واقعی رصد میکنند و جبرانهای شعاع و طول ابزار را به موقع انجام میدهند تا ثبات دقت در کل چرخه عمر تولید تضمین شود.
















