
اجزای پلاستیکی مورد استفاده در تجهیزات نیمههادی ممکن است اهمیت خاصی نداشته باشند. آنها ممکن است صرفاً قطعات عایق، اجزای موقعیتیابی یا سازههای پشتیبانی باشند، اما حتی یک خطای کوچک ابعادی یا نقص سطحی میتواند بر مونتاژ و عملکرد تجهیزات تأثیر بگذارد. برخلاف قطعات فلزی، پلاستیکها در طول ماشینکاری به دما، نیروی گیره و تنش پسماند حساستر هستند. موادی مانند PEEK، PTFE، PPS و POM عملکرد عالی ارائه میدهند، اما ماشینکاری دقیق و مداوم آنها به چیزی بیش از اعمال ساده پارامترهای ماشینکاری فلز نیاز دارد. ماشینکاری CNC نیاز به کنترل دقیق ویژگیهای مواد، ابزار، فیکسچر، پارامترهای ماشینکاری و بازرسی در کل فرآیند دارد.
چرا ماشینکاری قطعات پلاستیکی تجهیزات نیمه هادی دشوار است؟
اجزای پلاستیکی مورد استفاده در تجهیزات نیمههادی با محفظههای پلاستیکی معمولی بسیار متفاوت هستند. بسیاری از این قطعات باید تحت خلاء، قرار گرفتن در معرض مواد شیمیایی، تغییرات دما یا محیطهای تمیز کنترلشده کار کنند که الزامات سختگیرانهای را در مورد پایداری ابعادی و شرایط سطح ایجاد میکند. برای تیمهای تدارکات، سوال کلیدی معمولاً این نیست که آیا یک قطعه قابل ماشینکاری است یا خیر، بلکه این است که آیا میتوان آن را به درستی مونتاژ کرد، عملکرد قابل اعتمادی داشت و کیفیت ثابتی را در طول تولید آینده حفظ کرد یا خیر.
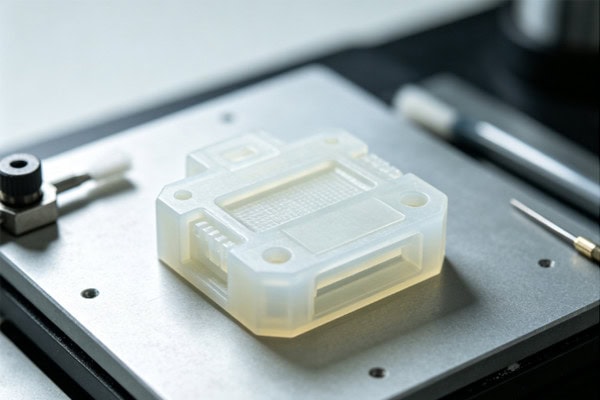
مواد پلاستیکی به گرما و تنش ماشینکاری حساس هستند
پلاستیکها عموماً رسانایی حرارتی کمتری نسبت به فلزات دارند، به این معنی که گرمای ماشینکاری به سرعت از بین نمیرود. وقتی دمای برش افزایش مییابد، برخی از مواد ممکن است نرم شوند، تغییر شکل دهند یا تغییرات ابعادی را تجربه کنند. قطعات با دقت بالا همچنین باید تنش پسماند را در نظر بگیرند. یک قطعه ممکن است بلافاصله پس از ماشینکاری از بازرسی عبور کند اما پس از رسیدن به یک وضعیت پایدار، کمی تغییر کند، که یک نگرانی رایج در ماشینکاری دقیق پلاستیک است.
- برای جلوگیری از تأثیر دمای بیش از حد بر دقت ابعادی، باید حرارت برش به طور مؤثر کنترل شود.
- نیروی گیره باید با دقت مدیریت شود، زیرا قطعات پلاستیکی نازک میتوانند تحت فشار بیش از حد تغییر شکل دهند.
- فواصل ماشینکاری باید به درستی برنامهریزی شوند، زیرا برداشتن بیش از حد مواد به طور همزمان میتواند تنش داخلی و تغییرات ابعادی را افزایش دهد.
- قطعات با دقت بالا ممکن است قبل از بازرسی نهایی به زمان تثبیت نیاز داشته باشند، نه اینکه بلافاصله پس از ماشینکاری اندازهگیری شوند.
این یکی از جنبههای چالشبرانگیز ماشینکاری پلاستیک CNC است: پارامترهای دستگاه تنها بخشی از معادله هستند. نحوه رفتار مواد در طول پردازش نیز میتواند مستقیماً بر نتیجه نهایی تأثیر بگذارد.
مواد مختلف به استراتژیهای ماشینکاری متفاوتی نیاز دارند
مواد پلاستیکی رایج مورد استفاده در تجهیزات نیمههادی شامل PEEK، PTFE، PPS و POM هستند. آنها از نظر سختی، مقاومت حرارتی، مقاومت شیمیایی، استحکام، ویژگیهای اصطکاکی و پایداری ابعادی تفاوت قابل توجهی دارند.
| پلاستیک مواد | ویژگی های مشترک | ملاحظات ماشینکاری CNC | قطعات معمولی |
| زیرچشمی نگاه کردن | مقاومت در برابر حرارت بالا، مقاومت شیمیایی، استحکام بالا | کنترل حرارت، ابزار تیز، پایداری ابعادی | قطعات عایق، تکیهگاهها، اجزای مقاوم در برابر سایش |
| PTFE | اصطکاک کم، مقاومت شیمیایی قوی | تغییر شکل، پلیسه، کنترل ابعادی | قطعات آببندی، اجزای کشویی |
| PPS | مقاومت در برابر حرارت، مقاومت شیمیایی خوب | وضعیت ابزار، کیفیت سطح | قطعات عایق، اجزای سازهای |
| POM | استحکام خوب و پایداری ابعادی | پارامترهای برش، کنترل پلیسه | چرخ دنده ها، قطعات موقعیت یابی، فیکسچرها |
انتخاب مواد نباید تنها بر اساس هزینه مواد باشد. دمای عملیاتی، قرار گرفتن در معرض مواد شیمیایی، شرایط بارگذاری، الزامات تمیزی و تلرانسهای ابعادی، همگی بر فرآیند نهایی ماشینکاری CNC تأثیر میگذارند.
تجهیزات نیمههادی به استانداردهای پاکیزگی بالاتری نیاز دارند
پس از ماشینکاری قطعات پلاستیکی معمولی، حذف پلیسهها و برادههای قابل مشاهده ممکن است برای تحویل کافی باشد. اجزای تجهیزات نیمههادی اغلب به کنترل تمیزی بسیار سختگیرانهتری نیاز دارند. تراشههای پلاستیکی باقیمانده، روغن، گرد و غبار یا حتی آلودگیهایی که در طول بستهبندی ایجاد میشوند، میتوانند بر عملکرد بعدی تجهیزات تأثیر بگذارند. فرآیند ماشینکاری باید پلیسهها و خردهها را به حداقل برساند، در حالی که قطعات نهایی نیاز به تمیزکاری، بازرسی و بستهبندی مناسب دارند. برای قطعاتی که برای محیطهای تمیز کنترلشده در نظر گرفته شدهاند، الزامات تمیزی باید قبل از تولید تأیید شود، نه اینکه به عنوان یک اقدام بعدی در نظر گرفته شود.
هنگام ماشینکاری CNC قطعات پلاستیکی نیمه هادی چه مواردی باید کنترل شود؟
ماشینکاری پلاستیک ممکن است ساده به نظر برسد، اما تولید قطعات دقیق نیاز به کنترل فرآیند قوی دارد. دیوارههای نازک، شیارهای عمیق، سوراخهای کوچک و ساختارهای چند مرحلهای میتوانند به طور خاص چالش برانگیز باشند. یک ابزار نامناسب یا روش فیکسچرینگ ضعیف میتواند به راحتی باعث تغییر ابعاد شود. هنگام ارزیابی یک تامینکننده ماشینکاری، تیمهای تدارکات باید فراتر از مشخصات دستگاه نگاه کنند و در نظر بگیرند که آیا تامینکننده تجربه واقعی ماشینکاری پلاستیکهای مهندسی با کارایی بالا را دارد یا خیر.

پارامترهای ابزار و برش باید برای پلاستیکها بهینه شوند
تجربه ماشینکاری با فلزات را نمیتوان به سادگی به PEEK، PPS، POM یا سایر پلاستیکهای مهندسی منتقل کرد. پلاستیکها نسبت به تجمع گرما و فشار موضعی حساستر هستند. اگر ابزار برش به اندازه کافی تیز نباشد، برش میتواند بیشتر شبیه مالش و فشردهسازی ماده شود که میتواند به سرعت بر کیفیت سطح تأثیر بگذارد.
- برای کاهش فشردگی مواد در حین ماشینکاری، ابزارهای برش را تیز نگه دارید.
- کنترل حرارت برش برای جلوگیری از افزایش موضعی دما در حین عملیات مداوم.
- بهینه سازی نرخ پیشروی و عمق برش برای حفظ شرایط ماشینکاری پایدار.
- برای جلوگیری از برش مجدد و آسیب سطحی، برادهها را به طور موثر بردارید.
پایداری ماشینکاری پلاستیک CNC به شدت به این بستگی دارد که آیا پارامترها واقعاً برای ماده مناسب هستند یا خیر، نه صرفاً به حداکثر رساندن سرعت برش. هنگامی که فرآیند برش پایدار میشود، کنترل ابعادی، کیفیت سطح و عمر ابزار بسیار آسانتر میشود.
قطعات پلاستیکی با دیواره نازک و کوچک نیاز به نصب دقیق دارند
اجزای پلاستیکی مورد استفاده در تجهیزات نیمههادی اغلب سبک و نازک هستند و دارای سوراخهای نصب یا شیارهای موقعیتیابی در نواحی بحرانی میباشند. بستن بیش از حد میتواند باعث تغییر شکل شود، در حالی که بستن ناکافی میتواند باعث حرکت قطعه کار در حین ماشینکاری شود. این تعادل باید قبل از تولید مورد توجه قرار گیرد. در عمل، تولیدکنندگان میتوانند مکانهای تکیهگاه، روشهای بستن، توالی ماشینکاری و مقادیر مجاز مواد را برای به حداقل رساندن تنش اضافی بهینه کنند. برای سازههای دیواره نازک، جداسازی عملیات خشنکاری و پرداختکاری نیز میتواند کنترل ابعادی نهایی را قابل پیشبینیتر کند.
سوراخهای کوچک، شیارهای عمیق و سازههای پیچیده به چیزی بیش از سرعت برش بالا نیاز دارند
قطعات پلاستیکی تجهیزات نیمههادی اغلب حاوی سوراخهای کوچک، شیارهای باریک، پلهها و خطوط نامنظم هستند. این ویژگیها، دسترسی به ابزار و تخلیه براده را دشوارتر میکنند. اگر برادهها نتوانند شیار عمیقی را به طور مؤثر ایجاد کنند، ممکن است بارها و بارها به سطح ماشینکاری شده ساییده شوند و بر کیفیت سطح و دمای محلی تأثیر بگذارند. نواحی دشوار باید قبل از ماشینکاری CNC به طور جداگانه تجزیه و تحلیل شوند تا اندازههای مناسب ابزار، توالی ماشینکاری و روشهای بازرسی تعیین شود. برای قطعات پیچیده، به حداقل رساندن نصب مجدد غیرضروری نیز میتواند به حفظ رابطه موقعیتی بین سطوح ماشینکاری شده مختلف کمک کند.
چگونه میتوان کیفیت را هنگام ماشینکاری CNC قطعات پلاستیکی نیمههادی کنترل کرد؟
بازرسی قطعات پلاستیکی نباید پس از اندازهگیری چند بعد با کولیس پایان یابد. دمای مواد، شرایط اندازهگیری، تنش پسماند و حالت گیرهبندی، همگی میتوانند بر نتایج اندازهگیری تأثیر بگذارند. برای پلاستیکهای با کارایی بالا مانند PEEK و PTFE، قطعات دقیق اغلب نیاز به شرایط بازرسی با کنترل دقیق دارند. تیمهای تدارکات همچنین باید به این نکته توجه کنند که آیا تأمینکننده ماشینکاری، سوابق بازرسی کامل را نگهداری میکند یا خیر، نه اینکه صرفاً یک نتیجه اولیه قبولی/رد در زمان تحویل ارائه دهد.
ابعاد بحرانی باید الزامات بازرسی اختصاصی داشته باشند
هر قطعه ابعاد خاصی دارد که مستقیماً بر مونتاژ و عملکرد آن تأثیر میگذارد. بازرسی باید بر این ویژگیهای حیاتی متمرکز شود، نه اینکه با هر بُعد دقیقاً به یک شکل برخورد شود.
- موقعیتهای سوراخ نصب نیاز به بازرسی دقیق دارند تا از عدم همترازی با رابطهای تجهیزات جلوگیری شود.
- ابعاد ضخامت و ارتفاع باید ثابت بمانند تا از ایجاد شکافهای ناخواسته در حین مونتاژ جلوگیری شود.
- صافی و عمود بودن باید کنترل شود، به خصوص برای موقعیت یابی و اجزای پشتیبانی.
- برای جلوگیری از مشکلات نصب، چسبندگی یا شل بودن بیش از حد، رزوهها و سطوح اتصال باید بررسی شوند.
تطبیق مستقیم الزامات بازرسی با نقشههای مهندسی، پذیرش را بسیار واضحتر میکند و همچنین به حفظ استانداردهای ثابت در طول تولید دستهای کمک میکند.
قطعات پلاستیکی نباید همیشه بلافاصله پس از ماشینکاری به عنوان اجزای با اندازه نهایی در نظر گرفته شوند.
مواد پلاستیکی میتوانند پس از ماشینکاری به دلیل گرمای برش، نیروی گیره و تنش داخلی، همچنان دچار تغییرات ابعادی شوند. برای اجزای سازهای مرسوم، بازرسی ممکن است پس از بازگشت ماده به دمای پایدار انجام شود. برای اجزای پلاستیکی با دقت بالا، ممکن است کنترل دقیقتر شرایط اندازهگیری و زمان تثبیت مورد نیاز باشد. این مرحله ممکن است جزئی به نظر برسد، اما میتواند مستقیماً بر نتایج پذیرش تأثیر بگذارد، به ویژه برای قطعات تجهیزات نیمههادی با تلرانسهای ابعادی دقیق.
بازرسی نظافت به همان اندازه مهم است
علاوه بر دقت ابعادی، قطعات پلاستیکی تجهیزات نیمههادی باید از نظر وجود پلیسههای قابل مشاهده، تراشهها، روغن، گرد و غبار و سایر بقایای ماشینکاری بررسی شوند. این امر به ویژه برای اجزای مورد استفاده در سیستمهای خلاء، مکانیسمهای موقعیتیابی، جابجایی ویفر و کاربردهای عایقبندی، که در آنها شرایط سطح میتواند مستقیماً بر مونتاژ و عملکرد بعدی تأثیر بگذارد، بسیار مهم است.
| مورد بازرسی | چک های کلیدی | هدف اصلی |
| ابعاد | طول، قطر سوراخ، ضخامت | ابعاد مونتاژ را تأیید کنید |
| دقت موقعیت | فاصله سوراخ، موقعیت مرکزی | اطمینان از سازگاری رابط تجهیزات |
| کیفیت سطح | پلیسه، خراش، علائم ماشینکاری | کاهش ریسکهای عملیاتی |
| طهارت | تراشه، گرد و غبار، روغن | کنترل آلودگی |
| یکپارچگی کلی | ترک، تراشه، تغییر شکل | جلوگیری از ورود قطعات معیوب به مجموعه |
بستهبندی همچنین باید پس از بازرسی با کاربرد مورد نظر مطابقت داشته باشد. قطعاتی که الزامات سختگیرانهای برای تمیزی دارند، نباید مانند قطعات مکانیکی معمولی بستهبندی شوند، در غیر این صورت کار تمیزکاری انجام شده در طول تولید میتواند به راحتی در مرحله نهایی جابجایی به خطر بیفتد.
تیمهای تدارکات هنگام خرید باید به چه نکاتی توجه کنند؟ قطعات پلاستیکی تجهیزات نیمه هادی؟
قیمتگذاری پایین لزوماً به معنای هزینه کلی تولید پایینتر نیست. اگر قطعات پلاستیکی از نظر ابعادی ناپایدار باشند و مشکلات فقط در حین مونتاژ تجهیزات کشف شوند، دوبارهکاری، بازسازی و زمان انتظار میتواند هزینههای اضافی ایجاد کند. آنچه مهمتر است این است که آیا تأمینکننده ماشینکاری تجربه کار با پلاستیکهای با کارایی بالا را دارد و میتواند الزامات طراحی را به نتایج تولید پایدار تبدیل کند یا خیر.
آیا تأمینکننده در مورد مواد مورد نیاز تجربه دارد؟
PEEK، PTFE، PPS و POM همگی پلاستیکهای مهندسی هستند، اما رفتار ماشینکاری آنها متفاوت است. قبل از ثبت سفارش، مفید است که بپرسید تأمینکننده واقعاً کدام مواد را ماشینکاری کرده است، چه نوع ساختارهایی تولید کرده است و آیا فرآیندهایی برای دیوارههای نازک، سوراخهای کوچک، شیارهای عمیق و سایر ویژگیهای دشوار ایجاد کرده است یا خیر. تیمی با تجربه عملی، احتمال بیشتری دارد که مشکلات بالقوه را در طول نمونهسازی اولیه شناسایی کند و خطرات دوبارهکاری را در طول تولید بعدی کاهش دهد.
آیا تأمینکننده میتواند از نمونههای اولیه و تولید در مقیاس کوچک پشتیبانی کند؟
اجزای تجهیزات نیمههادی اغلب قطعات سفارشی هستند و مقادیر تولید ممکن است نسبتاً کم باشد. طرحها همچنین ممکن است در طول توسعه و آزمایش تجهیزات تغییر کنند. ماشینکاری CNC به قالبهای تزریق اختصاصی برای هر قطعه نیاز ندارد، که آن را برای نمونهسازی اولیه و تولید در دستههای کوچک مناسب میکند. برای تیمهای تدارکات، تولید تعداد کمی نمونه، تأیید مونتاژ و سپس انتقال به تولید در دستههای کوچک میتواند رویکردی کنترلشدهتر باشد، بهویژه برای قطعات پلاستیکی حساس به ابعاد. این فرآیند فرصتی را برای شناسایی مشکلات مواد، ساختار و ماشینکاری قبل از تولید مقادیر بیشتر فراهم میکند.
- با تعداد کمی نمونه اولیه شروع کنید تا تیمهای مهندسی بتوانند روابط مونتاژ و پایداری ابعادی را تأیید کنند.
- برنامههای CNC را هنگام تغییر طرحها، فوراً بهروزرسانی کنید تا از ورود نسخههای قدیمی به خط تولید جلوگیری شود.
- پس از اعتبارسنجی، مقادیر تولید را افزایش دهید تا فشار هزینه مرتبط با دوبارهکاری دستهای کاهش یابد.
آیا تأمینکننده میتواند کیفیت ثابتی را برای سفارشهای مکرر حفظ کند؟
قطعات تجهیزات نیمههادی به ندرت فقط یک بار خریداری میشوند. ممکن است لازم باشد همان قطعه پس از یک دوره کارکرد، دوباره سفارش داده شود. تولید یک دسته دقیق به طور خودکار به این معنی نیست که دسته بعدی نتایج یکسانی خواهد داشت. اصلاحات نقشه، دستههای مواد، برنامههای ماشینکاری و سوابق بازرسی، همگی باید به درستی مدیریت شوند. یک فرآیند ماشینکاری CNC بالغ، پارامترها و الزامات بازرسی را در طول نمونهسازی اولیه تأیید میکند و امکان تولید سفارشات آینده را بدون شروع فرآیند از ابتدا فراهم میکند. این امر زمان ارتباط را کاهش میدهد و حفظ ثبات ابعادی بین دستهها را آسانتر میکند.
ماشینکاری CNC قطعات پلاستیکی تجهیزات نیمههادی عمدتاً مربوط به سرعت ماشینکاری نیست. چالش واقعی کنترل رفتار مواد، دقت ابعادی، فیکسچرینگ، شرایط برش و تمیزی در طول فرآیند است. برای تیمهای تدارکات، تولید یک دسته که با موفقیت نصب شود، تنها نیاز اولیه است؛ حفظ ابعاد یکسان و عملکرد پایدار در دستههای بعدی بسیار ارزشمندتر است. موادی مانند PEEK، PTFE، PPS و POM از ابتدا نیاز به برنامهریزی فرآیند واضح دارند تا هزینههای دوبارهکاری و ارتباطات بعدی کاهش یابد. هنگام انتخاب یک تأمینکننده ماشینکاری، ارزش دارد که تجربه مواد، قابلیتهای نمونه اولیه، رویههای بازرسی و سوابق تولید دستهای را از قبل تأیید کنید تا اینکه مشکلات را تنها پس از رسیدن قطعات به مرحله مونتاژ کشف کنید. برای تجهیزات نیمههادی که به عملکرد پایدار طولانیمدت نیاز دارند، قابلیت ماشینکاری CNC قابل اعتماد نه تنها بر مطابقت یک جزء پلاستیکی با مشخصات، بلکه بر کارایی مونتاژ، نگهداری و تأمین قطعات یدکی آینده نیز تأثیر میگذارد.
















