
چالشهای واقعی ماشینکاری مبدلهای حرارتی مورد استفاده در تجهیزات صنعتی اغلب در داخل قطعه پنهان هستند تا در خارج آن. کانالهای جریان، سوراخهای عمیق، سوراخهای نصب، شیارهای آببندی و رابطهای اتصال، همگی ممکن است در یک قطعه تعبیه شده باشند. آنها ممکن است مانند سوراخها و شیارهای ساده به نظر برسند، اما ماشینکاری صحیح آنها نیاز به برنامهریزی دقیق فرآیند دارد. مبدلهای حرارتی سفارشی همچنین میتوانند بسته به تجهیزات، از نظر ساختار و ابعاد تفاوت قابل توجهی داشته باشند، بنابراین نمیتوان آنها را به سادگی با یک مشخصات ثابت تولید کرد. برای ماشینکاری CNC مبدلهای حرارتی تجهیزات صنعتی، خریداران معمولاً بیشتر نگران این هستند که آیا قطعات میتوانند به طور مداوم از روی نقشهها ماشینکاری شوند، آیا مونتاژ صاف خواهد بود و آیا میتوان ثبات ابعادی را در طول تولید مکرر حفظ کرد.
مزایای ماشینکاری CNC برای مبدلهای حرارتی تجهیزات صنعتی چیست؟
مبدلهای حرارتی اغلب باید مطابق با ساختار تجهیزات سفارشیسازی شوند، به این معنی که ابعاد، رابطهای اتصال و کانالهای جریان داخلی میتوانند همگی متفاوت باشند. ماشینکاری CNC برای این نوع تولید بسیار مناسب است زیرا مسیرهای ماشینکاری را میتوان از طریق فرآیندهای برنامهریزیشده برای تطبیق با ساختارهای مختلف تنظیم کرد. برای پروژههای تجهیزات صنعتی که به نمونههای اولیه، تولید در مقیاس کوچک یا تولید مداوم نیاز دارند، انعطافپذیری و ثبات ابعادی هر دو مهم هستند.
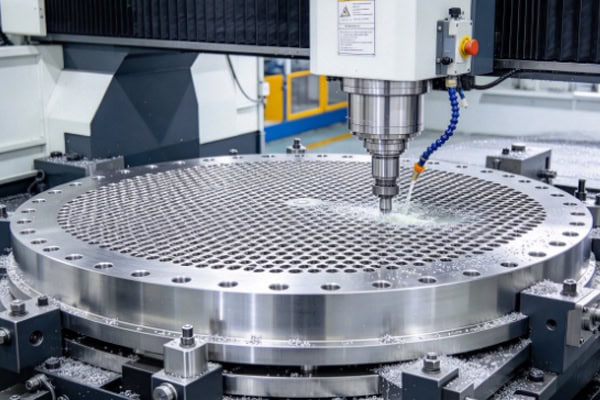
ماشینکاری انعطافپذیرتر برای کانالهای جریان پیچیده و رابطهاs
مبدلهای حرارتی ممکن است شامل سوراخهای عمیق، سوراخهای متقاطع، کانالهای جریان، سوراخهای رزوهدار و شیارهای آببندی باشند و روابط موقعیتی دقیقی بین این ساختارها وجود داشته باشد. ماشینکاری نمیتواند تنها بر ابعاد منفرد تمرکز کند. کل قطعه نیز باید بتواند به درستی متصل و مونتاژ شود.
- کانالهای جریان داخلی را میتوان طبق نقشهها و بدون محدود شدن به یک مشخصات استاندارد واحد، به صورت سفارشی ماشینکاری کرد.
- سوراخهای عمیق و متقاطع به ترتیب ماشینکاری مناسبی نیاز دارند تا انحراف ابزار و پلیسههای داخلی کاهش یابد.
- سوراخهای نصب، سوراخهای مکانیابی و رابطهای اتصال را میتوان با هم کنترل کرد تا روابط موقعیتی دقیق برای مونتاژ حفظ شود.
- خطوط نامنظم، شیارها و ساختارهای آببندی را میتوان از طریق مسیرهای ابزار مختلف تولید کرد.
این رویکرد به ویژه برای قطعات تجهیزات صنعتی کاربردی است. برای مبدلهای حرارتی غیر استاندارد، فرآیند ماشینکاری را میتوان مستقیماً مطابق با نقشه واقعی تنظیم کرد، به جای اینکه صرفاً برای آسانتر کردن تولید، طرح اصلی را تغییر داد.
کنترل ابعادی پایدارتر به کاهش تنظیمات مونتاژ کمک میکند
مبدلهای حرارتی اغلب به خطوط لوله، فلنجها یا سایر ماژولهای تجهیزات متصل میشوند. اگر موقعیت سوراخها یا سطوح آببندی خارج از تلرانس باشند، ممکن است در حین نصب به تنظیمات مکرر نیاز باشد. ماشینکاری CNC از مسیرهای ابزار برنامهریزیشده همراه با بازرسی ابعاد بحرانی برای کمک به حفظ شرایط ماشینکاری ثابت در قطعات یکسان استفاده میکند.
- قطر سوراخها، فاصله سوراخها و موقعیت مرکز آنها میتواند برای نصب دقیق اجزای اتصال، ثابت نگه داشته شود.
- سطوح نصب و فلنج نیاز به صافی کنترلشده دارند تا شکافها یا ناهمترازی پس از مونتاژ کاهش یابد.
- شیارهای آببندی را میتوان مطابق با مشخصات ترسیمی برای نصب صحیح آببندها، ماشینکاری کرد.
- یک فرآیند معتبر میتواند در طول تولید دستهای حفظ شود تا اختلافات ابعادی بین دستههای تولیدی کاهش یابد.
انتقال آسانتر از نمونههای اولیه به تولید دستهای
پروژههای مبدل حرارتی همیشه با تولید در حجم بالا شروع نمیشوند. بسیاری از پروژههای تجهیزات صنعتی قبل از حرکت به سمت تولید در حجمهای بالاتر، به چندین نمونه اولیه برای مونتاژ و آزمایش نیاز دارند. ماشینکاری CNC به مقادیر زیادی ابزار اختصاصی برای بازسازی در صورت تغییر مشخصات نیاز ندارد. پس از بهروزرسانی نقشه، برنامهها و فرآیندهای ماشینکاری را میتوان بر اساس آن تنظیم کرد و ماشینکاری CNC را برای گذار از توسعه تجهیزات به تولید مناسب ساخت.
اولویتهای ماشینکاری CNC برای مبدلهای حرارتی ساخته شده از مواد مختلف چگونه متفاوت است؟
جنس مادهای که برای مبدل حرارتی استفاده میشود، مستقیماً بر روش ماشینکاری تأثیر میگذارد. آلیاژهای آلومینیوم نسبتاً به راحتی برش میخورند، اما ساختارهای دیواره نازک میتوانند تحت تأثیر نیروهای گیره و برش قرار گیرند. آلیاژهای مس نیاز به کنترل دقیق سطح و برآمدگی دارند، در حالی که فولاد ضد زنگ نیاز بیشتری به دوام ابزار و پارامترهای برش دارد. مواد مختلف نباید صرفاً از یک رویکرد ماشینکاری استفاده کنند. تأیید اولیه درجه مواد و الزامات ماشینکاری میتواند تولید بعدی را بسیار روانتر کند.
مبدلهای حرارتی آلومینیومی: دیوارهای نازک و شیارهای عمیق را کنترل کنید
آلومینیوم به دلیل وزن نسبتاً کم و قابلیت ماشینکاری خوب، به طور گسترده در تجهیزات صنعتی مورد استفاده قرار میگیرد. با این حال، هنگامی که یک مبدل حرارتی شامل دیوارههای نازک باشد، ماشینکاری نیاز به کنترل دقیق فشار گیره و شرایط برش دارد. در غیر این صورت، ممکن است پس از خارج شدن قطعه از دستگاه، تغییرات ابعادی رخ دهد.
- نواحی با دیواره نازک برای جلوگیری از تغییر شکل ناشی از نیروی بیش از حد گیره، به روشهای مناسب بستن نیاز دارند.
- ماشینکاری شیار عمیق نیاز به تخلیه مؤثر براده دارد تا از تأثیر برادهها بر شرایط ماشینکاری جلوگیری شود.
- وقتی سوراخها از هم فاصله کمی دارند، توالی ماشینکاری باید با دقت برنامهریزی شود تا تنش موضعی کاهش یابد.
- برای قطعاتی که نیاز به سطح دارند، رد ابزار، پلیسهها و الگوهای ماشینکاری موضعی نیز باید کنترل شوند.
ممکن است ماشینکاری آلومینیوم آسان به نظر برسد، اما دستیابی به ابعاد پایدار چیزی بیش از افزایش سرعت برش است. توالی بستن و ماشینکاری به ویژه برای مبدلهای حرارتی بزرگ با دیواره نازک مهم است.
مبدلهای حرارتی آلیاژ مس: به پلیسهها و وضعیت سطح توجه کنید
آلیاژهای مس رسانایی حرارتی خوبی دارند، اما ماشینکاری ممکن است منجر به ایجاد پلیسه و چسبندگی ابزار نیز شود. برای کانالهای جریان داخلی و سوراخهای دقیق، باید ابزارهای برش و پارامترهای ماشینکاری مناسب انتخاب شوند، در حالی که تخلیه براده نیز باید به درستی مدیریت شود تا از تأثیر بقایای ماشینکاری بر استفادههای بعدی جلوگیری شود.
مبدلهای حرارتی فولاد ضد زنگ: سایش ابزار و پایداری ابعادی اهمیت بیشتری دارند
فولاد ضد زنگ عموماً مقاومت برشی بالاتری ایجاد میکند، و این امر باعث میشود که سایش ابزار در طول تولید مداوم یک ملاحظه مهم باشد. اگر شرایط ابزار به طور قابل توجهی تغییر کند، قطر سوراخ، عرض شیار و کیفیت سطح نیز ممکن است تحت تأثیر قرار گیرد. برای مبدلهای حرارتی فولاد ضد زنگ که به صورت دستهای تولید میشوند، فواصل ماشینکاری مناسب و نقاط بازرسی میتواند به کاهش دوبارهکاریهای بعدی کمک کند.
| ماده | تمرکز ماشینکاری CNC | نگرانی های مشترک |
| آلیاژ آلومینیوم | دیوارهای نازک، شیارهای عمیق، تخلیه تراشه | تغییر شکل، کیفیت سطح |
| آلیاژ مس | انتخاب ابزار، کنترل پلیسه | موقعیت سوراخ، وضعیت سطح |
| فولاد ضد زنگ | سایش ابزار، پارامترهای ماشینکاری | ابعاد، پایداری فرآیند |
چگونه میتوان دوبارهکاری را از نمونهسازی مبدل حرارتی تا تولید دستهای کاهش داد؟
تکمیل نمونه اولیه مبدل حرارتی به این معنی نیست که همه مشکلات تولید حل شده است. پس از شروع تولید انبوه، سایش ابزار، تغییرات در شرایط گیرهبندی و دمای دستگاه همگی میتوانند بر ابعاد تأثیر بگذارند. اصلاح کانالهای جریان داخلی و سطوح آببندی پس از تولید به ویژه دشوار است. بازرسی مداوم ابعاد بحرانی در حین ماشینکاری عملیتر از انتظار تا پایان ساخت هر قطعه قبل از بررسی همه چیز است.
کدام ابعاد حیاتی باید در طول نمونهسازی تأیید شوند؟
بازرسی نمونه اولیه نباید فقط بر این موضوع متمرکز باشد که آیا شکل کلی با نقشه مطابقت دارد یا خیر. محلهای نصب، اتصال و آببندی نیاز به توجه ویژه دارند. هنگامی که این ابعاد مهم به اندازه کافی تأیید شوند، معمولاً تغییرات فرآیند کمتری در طول تولید دستهای بعدی مورد نیاز است.
- قطر، فاصله و موقعیت مرکزی سوراخهای نصب و اتصال را بررسی کنید تا از صحت مونتاژ واقعی اطمینان حاصل شود.
- عرض، عمق و موقعیت شیارهای آببندی باید جداگانه بررسی شود.
- کانالهای جریان داخلی باید از نظر اتصال مناسب، به همراه برآمدگیهای قابل مشاهده و بقایای تراشه بررسی شوند.
- تغییرات ابعادی قبل و بعد از ماشینکاری باید در نواحی با دیواره نازک بررسی شود.
- اگر قرار است بعداً عملیات سطحی انجام شود، از قبل تأیید کنید که آیا این عملیات بر ابعاد نهایی تأثیر خواهد گذاشت یا خیر.
ابعاد بحرانی نباید فقط در پایان تولید دستهای بررسی شوند
یکی از مشکلات رایج در ماشینکاری دستهای این است که چند قطعه اول در محدوده تلرانس هستند در حالی که ابعاد به تدریج در مراحل بعدی تولید تغییر میکنند. افزایش استفاده از ابزار، تغییرات دما یا تغییرات گیرهبندی میتواند بر نتایج ماشینکاری تأثیر بگذارد. ابعاد بحرانی مانند قطر سوراخ، فاصله سوراخها، ابعاد شیار آببندی و صافی باید در نقاط بازرسی تولید برنامهریزی شده بررسی شوند تا تغییرات قبل از تکمیل تمام قطعات برطرف شوند.
پلیسهگیری و تمیزکاری داخلی نیز بخشی از کیفیت ماشینکاری هستند
مبدلهای حرارتی دارای ساختارهای داخلی متعددی هستند. اگر تراشههای فلزی، پلیسهها یا بقایای مایع خنککننده پس از ماشینکاری باقی بمانند، ممکن است بر نصب بعدی و جریان سیال تأثیر بگذارند. تمیز کردن سوراخهای عمیق و کانالهای جریان متقاطع با پاک کردن دستی ساده به ویژه دشوار است، بنابراین تمیز کردن و بازرسی باید مطابق با ساختار واقعی قطعه برنامهریزی شود.
| مورد بازرسی | محتوای اصلی بازرسی | هدف اصلی |
| ابعاد | طول، عرض، ضخامت، قطر سوراخ | ابعاد اولیه را تأیید کنید |
| موقعیت سوراخ | فاصله سوراخ، موقعیت مرکزی، عمق سوراخ | اطمینان از رابطهای دقیق |
| صافی | سطوح نصب، سطوح فلنج | حفظ پایداری مونتاژ |
| ساختار آب بندی | عرض و عمق شیار | از تناسب مناسب رابط کاربری اطمینان حاصل کنید |
| کانالهای جریان داخلی | اتصال، پلیسه، باقیمانده | حفظ وضعیت کانال |
| ظاهر | رد ابزار، خراشها، پلیسهها | شرایط ماشینکاری را تأیید کنید |
چه قابلیتهایی را باید در یک تامینکننده ماشینکاری CNC مبدل حرارتی تجهیزات صنعتی جستجو کنید؟
مبدلهای حرارتی از اجزای تجهیزات صنعتی سفارشی معمولی هستند. چیزی که واقعاً یک تأمینکننده ماشینکاری را آزمایش میکند، صرفاً در دسترس بودن ماشینهای CNC نیست، بلکه این است که آیا تیم میتواند نقشههای پیچیده را درک کند، با مواد مختلف کار کند و بازرسی ابعادی کامل و کنترل فرآیند را ارائه دهد. وقتی انتظار میرود سفارشهای مکرر انجام شود، تولید یک قطعه خوب تنها نقطه شروع است. حفظ تولید پایدار در طول زمان حتی مهمتر است.
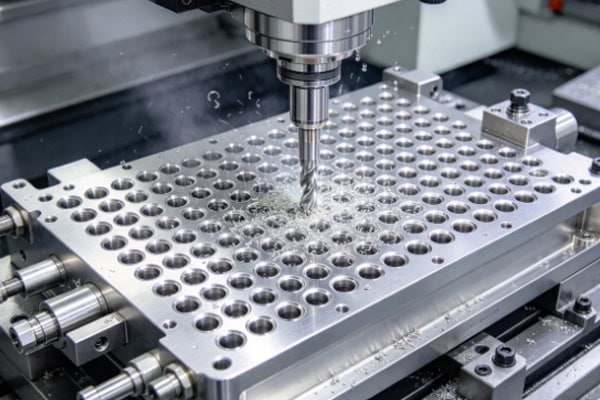
توانایی کار با سازههای پیچیده مستقیماً بر نتایج ماشینکاری تأثیر میگذارد
برای مبدلهای حرارتی با سوراخهای عمیق، کانالهای جریان متقاطع، دیوارههای نازک و رابطهای چندگانه، تجهیزات و فرآیند باید با ساختار قطعه مطابقت داشته باشند. اگر تیم ماشینکاری بتواند دسترسی به ابزار، موقعیتهای گیره و توالی ماشینکاری را از قبل تجزیه و تحلیل کند، تغییرات فرآیند کمتری در طول تولید مورد نیاز خواهد بود.
- توانایی ماشینکاری الگوهای پیچیده سوراخ و ساختارهای داخلی برای مبدلهای حرارتی سفارشی غیر استاندارد مهم است.
- استراتژیهای صحیح بستن به کاهش خطرات تغییر شکل هنگام ماشینکاری قطعات دیواره نازک کمک میکند.
- پارامترهای ماشینکاری را میتوان با توجه به ویژگیهای مواد تنظیم کرد، نه اینکه شرایط یکسانی را برای هر ماده اعمال کرد.
- گذار پایدار فرآیند از نمونههای اولیه به تولید انبوه، به پشتیبانی از تولید مداوم کمک میکند.
قابلیتهای بازرسی باید با دقت مورد نیاز قطعات مطابقت داشته باشد
بازرسی مبدل حرارتی چیزی بیش از طول، عرض و ارتفاع را در بر میگیرد. موقعیت سوراخها، صافی، شیارهای آببندی و ساختارهای داخلی نیز نیاز به توجه دارند. اینکه آیا قطعه نهایی میتواند مطابق با الزامات نقشه بازرسی شود یا خیر، مستقیماً بر شرایط تحویل نهایی تأثیر میگذارد. برای قطعات تجهیزات صنعتی با تلرانسهای دقیقتر، یک فرآیند بازرسی واضح میتواند به کاهش تنظیمات مکرر مونتاژ کمک کند.
برای سفارشهای جاری، ثبات در بستهبندی حتی اهمیت بیشتری دارد
وقتی مبدلهای حرارتی به تأمین بلندمدت نیاز دارند، تدارکات نباید فقط روی اولین نمونه اولیه تمرکز کند. توانایی استفاده مجدد از برنامههای ماشینکاری معتبر، مدیریت شرایط ابزار، نظارت مداوم بر ابعاد بحرانی و حفظ نتایج مشابه بین دستهها، همگی بر تولید بلندمدت تأثیر میگذارند. برای تولیدکنندگان تجهیزات صنعتی، تولید و تحویل پایدار اغلب از سرعت ماشینکاری برای یک سفارش واحد مهمتر است.
چالشهای اصلی ماشینکاری مبدلهای حرارتی تجهیزات صنعتی در کانالهای جریان داخلی، رابطهای اتصال، ساختارهای آببندی و پردازش خاص مواد نهفته است. ماشینکاری CNC را میتوان با نقشههای مختلف سفارشی کرد و از انتقال روان از نمونههای اولیه به تولید انبوه پشتیبانی میکند. برنامهریزی فرآیندهای ماشینکاری، بازرسی ابعادی بحرانی، پلیسهگیری و تمیزکاری از قبل میتواند تنظیمات مونتاژ و دوبارهکاری را کاهش دهد و در عین حال به قطعات کمک کند تا در شرایط پایدارتری وارد تولید تجهیزات صنعتی شوند. TIRAPID خدمات ماشینکاری CNC را برای مبدلهای حرارتی تجهیزات صنعتی، با پردازش سفارشی بر اساس مواد، ساختارها و الزامات دقت مختلف ارائه میدهد.
















