
اجزای اصلی تجهیزات ارتباطی، عملکردهای اساسی مانند اتصال ماژول، موقعیتیابی ساختاری، پشتیبانی از انتقال سیگنال، تثبیت تجهیزات و سازماندهی فضای داخلی را انجام میدهند. دقت ماشینکاری آنها میتواند مستقیماً بر راندمان مونتاژ و پایداری عملیاتی بلندمدت تأثیر بگذارد. از آنجایی که ارتباطات 5G، ارتباطات فیبر نوری، سوئیچینگ شبکه، مراکز داده و سیستمهای ارتباطی صنعتی همچنان به سمت سرعتهای بالاتر، ساختارهای فشرده و ادغام بیشتر توسعه مییابند، اجزای مکانیکی استاندارد شده معمولی ممکن است دیگر به طور کامل الزامات تجهیزات ارتباطی پیچیده را برآورده نکنند.
ماشینکاری دقیق CNC میتواند قطعات سفارشی را بر اساس مدلهای سهبعدی، نقشههای مهندسی دوبعدی و نمونههای مشتری تولید کند. این روش برای محفظههای کانکتور، پایههای نصب ماژول، اجزای پشتیبانی دقیق، قطعات سازهای RF، پایههای تجهیزات ارتباطی، سازههای محافظ و سایر قطعات فلزی با دقت بالا مناسب است. از طریق انتخاب مواد مناسب، برنامهریزی فرآیند، پیکربندی ابزار، بازرسی دقیق و عملیات سطحی، اجزای اصلی تجهیزات ارتباطی میتوانند به دقت ابعادی قابل اعتماد، سازگاری مونتاژ، استحکام مکانیکی، مقاومت در برابر خوردگی و پایداری طولانی مدت دست یابند.
فرآیندهای ماشینکاری CNC و مزایای تولید برای اجزای اصلی تجهیزات ارتباطی
اجزای اصلی تجهیزات ارتباطی معمولاً دارای ابعاد دقیق، ساختارهای پیچیده، رابطهای متراکم و الزامات مونتاژ سختگیرانه هستند. یک پایه نصب یا ساختار اتصال به ظاهر ساده ممکن است شامل چندین سوراخ موقعیتیابی، سوراخهای رزوهدار، پلهها، شیارها و سطوح جفتسازی دقیق باشد. انحراف بیش از حد ابعاد در این ساختارها میتواند بر نصب ماژول، درگیری کانکتور و مونتاژ کلی تجهیزات تأثیر بگذارد.
ماشینکاری CNC از حرکات برنامه ریزی شده ابزار برای تولید نتایج پایدار و تکرارپذیر استفاده میکند. عملیات ماشینکاری چندگانه را میتوان برای تولید سازههای پیچیده ترکیب کرد و در عین حال کنترل بهتری از مواد اولیه تا قطعه نهایی حفظ نمود.
فرآیندهای ماشینکاری CNC دقیق برای اجزای اصلی ارتباطات
توالی ماشینکاری باید بر اساس ساختار هر قطعه انتخاب شود. برای قطعات ارتباطی آلومینیومی، میتوان از فرزکاری با سرعت بالا برای تولید کارآمد پروفیلهای خارجی و حفرههای داخلی استفاده کرد و پس از آن از ابزارهای پرداخت برای موقعیتدهی سطوح، نواحی رابط و سوراخهای دقیق استفاده کرد. برای فولاد ضد زنگ، آلیاژهای مس و سایر مواد، ابزارهای برش، سرعت اسپیندل و نرخ پیشروی باید بر اساس سختی و ویژگیهای حرارتی ماده انتخاب شوند.
برای قطعات ارتباطی با حفرههای داخلی پیچیده، ماشینکاری CNC چند محوره میتواند گیرش مکرر را کاهش داده و به حفظ روابط موقعیتی بین سازهها در سطوح مختلف کمک کند. سوراخهای نصب کانکتور، سوراخهای موقعیتیابی دقیق و سازههای رزوهدار را میتوان از طریق فرآیندهای سوراخکاری، برقوکاری و قلاویزکاری برای کنترل ابعاد سوراخ و کیفیت رزوه تولید کرد. سطوح جفتسازی بحرانی میتوانند عملیات تکمیلی را برای ایجاد رابطهای پایدار با بردهای مدار، کانکتورها و محفظههای ماژول دریافت کنند.
گردش کار ماشینکاری CNC برای اجزای اصلی تجهیزات ارتباطی
اجزای اصلی ارتباطات نیاز به یک گردش کار کامل تولید از مستندسازی مهندسی تا تحویل نهایی دارند. یک فرآیند برنامهریزیشده خوب میتواند تغییرات در مراجع نگهداری کار را کاهش داده و هماهنگی بین دستههای تولید را بهبود بخشد.
- تأیید نقشههای مهندسی: ابعاد، تلرانسها، جنس مواد، رزوهها، محل سوراخها، پخها، زبری سطح و الزامات فنی ویژه را بررسی کنید.
- آمادهسازی مواد: مواد فلزی مناسب را با توجه به وزن، استحکام، رسانایی، مقاومت در برابر خوردگی و الزامات ماشینکاری انتخاب کنید.
- برنامهریزی فرآیند: روشهای گیرهبندی، مبنای ماشینکاری، ترکیب ابزارها، توالیهای خشنکاری و پرداختکاری و عملیات ابعادی بحرانی را تعیین کنید.
- ماشینکاری خشن CNC: بیشتر مواد مجاز را حذف کرده و پروفیل قطعه، حفرهها و ساختارهای اساسی را ایجاد کنید.
- ماشینکاری دقیق: موقعیتیابی کامل سطوح، سطوح نصب، سیستمهای سوراخ، رزوهها، شیارها و سایر ویژگیهای مهم.
- پلیسهگیری و تمیزکاری: لبههای تیز، پلیسهها و بقایای ماشینکاری را برای آمادهسازی قطعات جهت مونتاژ، پاک کنید.
- عملیات سطحی: مطابق با الزامات کاربردی، از آنودایزینگ، سندبلاست، پسیواسیون، آبکاری یا سایر فرآیندهای تکمیلی استفاده کنید.
- بازرسی کیفیت و بستهبندی: ابعاد، تلرانسهای هندسی، رزوهها و ظاهر را قبل از بستهبندی محافظ برای حمل و نقل بررسی کنید.
یک گردش کار تولید شفاف به حفظ مراجع ابعادی پایدار در طول تولید کمک میکند و دوبارهکاری ناشی از هماهنگی ناکارآمد فرآیند را کاهش میدهد.
مواد رایج و عملکرد اجزای اصلی ارتباطات
انتخاب مواد باید با نیازهای عملیاتی واقعی تجهیزات ارتباطی مطابقت داشته باشد. خواص مواد بر راندمان ماشینکاری و همچنین وزن، استحکام، رسانایی و مقاومت محیطی قطعات تأثیر میگذارد.
| ماده | مشخصات مواد | اجزای معمولی | الزامات کاربردی مشترک |
| آلیاژ آلومینیوم 6061 | سبک، ماشینکاری آسان، استحکام متوسط | پایههای نصب، محفظهها، براکتها | سازههای سبک |
| آلیاژ آلومینیوم 7075 | استحکام بالا با وزن نسبتاً کم | تکیهگاههای دقیق، اجزای سازهای | اتصالات با استحکام بالا |
| آلیاژ مس | هدایت الکتریکی و حرارتی خوب | اجزای تماسی، سازههای رسانا | اتصالات الکتریکی |
| فولاد ضد زنگ | استحکام بالا و مقاومت در برابر خوردگی | سازههای اتصال، اجزای پشتیبانی | کاربردهای فضای باز و با مقاومت بالا |
| برنج | قابلیت ماشینکاری و رسانایی الکتریکی خوب | سازههای سیمکشی، اجزای اتصال | رابطهای الکتریکی |
| PEEK و سایر پلاستیکهای مهندسی | عایق الکتریکی، مقاومت در برابر حرارت، وزن کم | اجزای نگهدارنده عایق | عایق الکتریکی |
انتخاب ماده مناسب برای یک قطعه تجهیزات ارتباطی به تولیدکنندگان این امکان را میدهد که بین عملکرد مکانیکی، راندمان ماشینکاری و الزامات عملیات سطحی تعادل برقرار کنند.
کاربردها، عملکردها و اجزای اصلی تجهیزات ارتباطی
اجزای اصلی تجهیزات ارتباطی صرفاً قطعات اتصال مکانیکی نیستند. آنها ممکن است در فضاهای داخلی محدود، عملکردهای موقعیتیابی ماژول، اتصال رابط، پشتیبانی ساختاری، محافظ و محافظتی را انجام دهند. با فشردهتر و یکپارچهتر شدن تجهیزات ارتباطی، رابطه مکانی بین اجزا به طور فزایندهای اهمیت مییابد.
ماشینکاری دقیق CNC به تبدیل طرحهای مهندسی پیچیده به اجزای فیزیکی دقیق کمک میکند. سیستمهای ارتباطی مختلف الزامات ساختاری متفاوتی دارند و به تولید سفارشی CNC اجازه میدهند تا ابعاد، مواد، ساختارها و پرداختهای سطحی اجزا را با کاربردهای خاص تطبیق دهد.
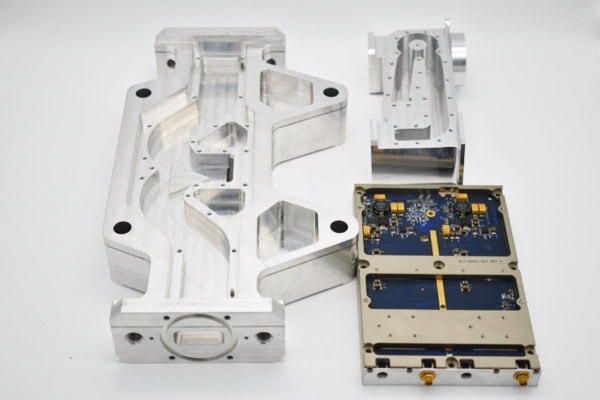
اجزای اصلی برای ایستگاههای پایه 5G، ماژولهای RF و تجهیزات ارتباط بیسیم
ایستگاههای پایه 5G و تجهیزات ارتباط بیسیم شامل ماژولهای RF، واحدهای پردازش سیگنال، کانکتورها، رابطهای آنتن و سازههای نصب دقیق متعددی هستند. ماشینکاری CNC میتواند پایههای نصب ماژول RF، اجزای نصب رابط، سازههای اتصال ماژول، تکیهگاههای دقیق و اجزای موقعیتیابی داخلی را تولید کند.
این اجزا باید به طور دقیق با ماژولهای الکترونیکی و ساختارهای مکانیکی مطابقت داشته باشند. دقت موقعیتیابی و سوراخهای نصب میتواند بر تثبیت ماژول تأثیر بگذارد، در حالی که ابعاد رابط بر نصب و عملکرد کانکتور تأثیر میگذارد. برای ماژولهایی که نیاز به نصب و جداسازی مکرر دارند، کیفیت رزوه و ابعاد جفت شدن نیز باید ثابت باقی بمانند.
ماشینکاری CNC با دقت بالا به تولیدکنندگان این امکان را میدهد که اجزای اختصاصی را برای مدلهای مختلف تجهیزات ارتباطی تولید کنند و این فرآیند را برای نمونههای اولیه تحقیقاتی، آزمایش عملکردی و تولید در مقیاس کوچک مناسب میسازد.
اجزای اصلی برای ارتباطات نوری، سوئیچهای شبکه و مراکز داده
تجهیزات ارتباط نوری، سوئیچهای شبکه و سیستمهای مرکز داده از ساختارهای ماژولار با چگالی بالا استفاده میکنند. برای قرار دادن ماژولهای نوری، بردهای رابط، بردهای مدار و مجموعههای نصب، به اجزای مکانیکی دقیق نیاز است. ماشینکاری CNC میتواند نگهدارندههای ماژول نوری، پنلهای رابط، راهنماهای ماژول، پایههای برد مدار، بلوکهای اتصال تجهیزات و پایههای ساختاری دقیق تولید کند.
برخی از اجزای ارتباط نوری نسبتاً کوچک هستند در حالی که حاوی سوراخهای متراکم و رابطهای پیچیده هستند. ثبات موقعیت بالا در حین ماشینکاری ضروری است. برای اجزایی که دارای رابطهای چندگانه هستند، فاصله سوراخها و پایداری سطح مرجع از اهمیت ویژهای برخوردار است.
تجهیزات ماشینکاری CNC میتوانند از حرکات برنامهریزیشده برای تولید مکرر ساختارهای یکسان استفاده کنند، که به حفظ ثبات ابعادی در بین دستهها کمک میکند و پایهای پایدار برای مونتاژ خودکار فراهم میکند.
الزامات عملکردی و عملکردی برای اجزای اصلی ارتباطات
اجزای اصلی وظایف مختلفی را در تجهیزات ارتباطی انجام میدهند، بنابراین مشخصات فنی حیاتی باید مطابق با کاربرد مورد نظر تعیین شوند. الزامات عملکرد رایج عبارتند از:
| شاخص عملکرد | الزامات ماشینکاری | نقش در تجهیزات ارتباطی |
| دقت ابعادی | مطابق با تلرانسهای مهندسی ماشینکاری شده است | مونتاژ دقیق قطعات را تضمین میکند |
| دقت موقعیت | روابط بین سوراخها، شیارها و سطوح مشترک را کنترل میکند | بهبود ثبات موقعیتیابی ماژول |
| صافی | سطوح مرجع نصب بحرانی را کنترل میکند | انحراف مونتاژ را کاهش میدهد |
| دقت موضوع | پروفیل رزوه مناسب و عمق موثر را تضمین میکند | قابلیت اطمینان اتصال را بهبود میبخشد |
| زبری سطح | با توجه به نیازهای جفت گیری تعیین می شود | شرایط تماس و مونتاژ را بهبود میبخشد |
| قدرت مکانیکی | مواد انتخاب شده با توجه به بار تجهیزات | افزایش پایداری سازه |
| مقاومت در برابر خوردگی | از طریق مواد مناسب و عملیات سطحی حاصل میشود | پشتیبانی از عملکرد طولانی مدت |
| سازگاری ابعادی | کنترل تغییرات در طول تولید دستهای | پشتیبانی از مونتاژ تکرارپذیر |
این الزامات با هم کار میکنند تا مشخص کنند که آیا اجزای اصلی ارتباطی میتوانند اتصالات پایدار و قابل اعتمادی با ماژولهای الکترونیکی و سازههای مکانیکی ایجاد کنند یا خیر.
ماشینکاری CNC سفارشی و کنترل کیفیت برای قطعات اصلی ارتباطی
تجهیزات ارتباطی به سرعت ارتقا مییابند و تولیدکنندگان ممکن است به نمونههای اولیه، قطعات آزمایشی و تولید در مقیاس کوچک در چرخههای توسعه نسبتاً کوتاه نیاز داشته باشند. ماشینکاری CNC برای هر طراحی قطعه جدید به قالبهای اختصاصی پیچیده نیاز ندارد. در عوض، برنامههای ماشینکاری را میتوان مستقیماً از نقشههای CAD یا مدلهای سهبعدی ایجاد کرد.
هنگامی که طراحی محصول تغییر میکند، برنامه CNC مربوطه و پارامترهای فرآیند میتوانند برای تولید قطعات بهروز شده اصلاح شوند. این روش تولید به ویژه برای توسعه تجهیزات ارتباطی، تأیید نمونه اولیه و پروژههای سفارشی با مشخصات متعدد مناسب است.
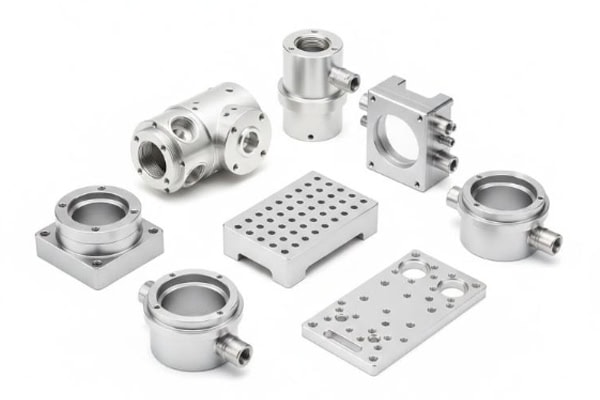
روشهایی برای بهبود دقت اجزای اصلی ارتباطی با ماشینکاری CNC
کنترل دقیق باید در طول ماشینکاری، از جمله انتخاب مبنا، ابزار، نگهداری و بازرسی، حفظ شود. برای اجزای پیچیده، بستن مجدد غیرضروری باید به حداقل برسد و امکان ماشینکاری ابعاد بحرانی در شرایط موقعیتیابی پایدار فراهم شود.
- ایجاد سطوح مرجع ثابت برای ماشینکاری: سطوح مرجع قابل اعتمادی را مطابق با الزامات طراحی انتخاب کنید تا تغییرات سطوح بین عملیات کاهش یابد.
- طراحی بهینه فیکسچر: برای اجزای دیواره نازک، کوچک یا پیچیده از فیکسچرهای مناسب استفاده کنید تا از تغییر شکل ناشی از نیروی بیش از حد گیره جلوگیری شود.
- انتخاب ابزارهای برش مناسب: برای آلیاژهای آلومینیوم، آلیاژهای مس، فولاد ضد زنگ و سایر مواد، جنس ابزار مناسب و هندسههای پیشرفته را انتخاب کنید.
- کنترل پارامترهای برش: سرعت اسپیندل، نرخ پیشروی و عمق برش را با توجه به ابعاد قطعه، قطر ابزار و مشخصات مواد تنظیم کنید.
- ابعاد بحرانی را جداگانه بررسی کنید: رویههای بازرسی اختصاصی برای رابطها، سوراخهای موقعیتیابی، رزوهها و سطوح نصب ایجاد کنید.
- بازرسی قطعه اول را انجام دهید: ابعاد و شرایط مونتاژ را قبل از تولید انبوه بررسی کنید تا انحرافات ابعادی در سطح تولید به حداقل برسد.
- نمونهبرداری در حین تولید: به طور منظم ابعاد بحرانی را در طول تولید بررسی کنید تا سایش ابزار یا انحراف ابعادی را شناسایی کنید.
- بازرسی نهایی کامل: از تجهیزات اندازهگیری دقیق برای تأیید ابعاد و تلرانسهای هندسی قبل از تحویل استفاده کنید.
پارامترهای ماشینکاری پایدار و کنترل دقیق فرآیند میتواند سازگاری بین دستههای تولید را بهبود بخشد و در عین حال احتمال عدم تطابق ابعادی در طول مونتاژ نهایی را کاهش دهد.
روشهای عملیات سطحی و کاربردی برای اجزای اصلی ارتباطات
پس از ماشینکاری CNC، اجزای اصلی ارتباطی میتوانند مطابق با محیط نصب خود، تحت عملیات سطحی قرار گیرند. اجزای آلیاژ آلومینیوم معمولاً آنودایز میشوند تا مقاومت سایشی سطح و مقاومت در برابر خوردگی بهبود یابد و در عین حال به ظاهر مورد نظر دست یابند. اجزای فولاد ضد زنگ میتوانند مطابق با شرایط عملیاتی تحت عملیات غیرفعالسازی یا سایر عملیات محافظتی قرار گیرند. اجزایی که به خواص الکتریکی خاصی نیاز دارند، میتوانند مطابق با الزامات مهندسی، سطح مناسبی داشته باشند.
در طول مونتاژ، سطوح نصب، سوراخهای موقعیتیابی و نواحی رزوهدار باید تمیز بمانند. از نیروی بیش از حد مونتاژ باید اجتناب شود زیرا ممکن است به سوراخها، سازههای دیواره نازک یا رزوهها آسیب برساند. تجهیزات ارتباطی که برای کار طولانی مدت در نظر گرفته شدهاند باید از مواد و عملیات سطحی مناسب برای محیط نصب خود استفاده کنند.
تجهیزات ارتباطی فضای باز نیاز به محافظت در برابر رطوبت، آب باران و اسپری نمک دارند، در حالی که تجهیزات مرکز داده تأکید بیشتری بر پایداری ابعادی و قابلیت اطمینان ساختاری در حین کار مداوم دارند.
خدمات بازرسی کیفیت و تولید سفارشی برای قطعات اصلی ارتباطات
بازرسی کیفیت برای قطعات ارتباطی با دقت بالا میتواند بر اساس نقشههای مهندسی مشتری و الزامات تلرانس تعیین شود. رویههای بازرسی استاندارد میتواند شامل ابعاد خارجی، قطر سوراخها، فاصله سوراخها، عمق رزوه، صافی، عمود بودن، متحدالمرکز بودن و کیفیت سطح باشد.
برای قطعاتی با ساختارهای پیچیده یا تلرانسهای محدود، میتوان از دستگاههای اندازهگیری مختصات برای بررسی ابعاد مکانی و تأیید روابط موقعیتی بین ویژگیهای مهم استفاده کرد.
خدمات ماشینکاری سفارشی CNC میتواند تولید نمونه اولیه، تولید در مقیاس کوچک، سفارشات با حجم متوسط و تامین حجم طولانی مدت را پوشش دهد. قبل از تولید، مدلهای سهبعدی و نقشههای مهندسی برای تأیید ابعاد مهم و دادههای ماشینکاری بررسی میشوند. در طول تولید، بازرسی قطعه اول و نمونهبرداری از فرآیند میتواند انجام شود. سپس بازرسی نهایی، کیفیت ابعادی و بصری را تأیید میکند.
برای مشتریان تجهیزات ارتباطی بلندمدت، دادههای تولید گذشته همچنین میتوانند برای ایجاد پارامترهای ماشینکاری پایدار و استانداردهای بازرسی مورد استفاده قرار گیرند و به بهبود کارایی برای سفارشات آینده کمک کنند.
کیفیت تولید اجزای اصلی تجهیزات ارتباطی میتواند بر نصب ماژول، اتصالات رابط، پایداری ساختاری و عملکرد طولانی مدت تجهیزات تأثیر بگذارد. با ترکیب تجهیزات CNC با دقت بالا، فرآیندهای ماشینکاری مناسب، مواد بهینه شده، بازرسی ابعادی دقیق و خدمات تولید سفارشی انعطافپذیر، تولیدکنندگان میتوانند اجزای دقیق و قابل اعتمادی را برای ایستگاههای پایه 5G، تجهیزات ارتباط بیسیم، سیستمهای ارتباط نوری، تجهیزات سوئیچینگ شبکه و کاربردهای مرکز داده ارائه دهند.
















